Por qué es importante el control de vibraciones en el mecanizado vertical de acero
El mecanizado de acero impone exigencias considerables a un centro de mecanizado vertical. Dependiendo del tipo de material, la geometría de la pieza, la herramienta de corte y la operación de mecanizado, la máquina debe mantener condiciones de corte estables a la vez que elimina material de forma eficiente.
Para los fabricantes rusos que producen maquinaria industrial, componentes mecánicos, carcasas de equipos, soportes, placas y otras piezas de acero, la estabilidad del mecanizado es un factor importante en la calidad de la producción.
Un problema que puede afectar a esta estabilidad es la interferencia.
El vibrado es una forma de vibración autoexcitada que se desarrolla durante el mecanizado. Puede ocurrir cuando la interacción entre la herramienta de corte, la pieza de trabajo, el husillo y la estructura de la máquina se vuelve inestable.
A diferencia del ruido de corte normal, el traqueteo suele producir patrones de vibración repetitivos, marcas visibles en la superficie mecanizada y un comportamiento de corte irregular.
Las consecuencias pueden incluir:
Marcas de vibración visibles en las superficies mecanizadas.
Rugosidad superficial deficiente.
Desgaste acelerado de la herramienta de corte.
Vida útil reducida de la herramienta.
Desviaciones dimensionales.
Mayor tiempo de mecanizado.
Operaciones de acabado adicionales.
Daños inesperados en la herramienta o la pieza de trabajo.
Para los fabricantes que trabajan con componentes de acero, estos problemas pueden afectar tanto a la eficiencia de la producción como a la calidad del producto.
La solución no consiste simplemente en reducir la velocidad del husillo o utilizar una herramienta de corte más resistente. El control de las vibraciones requiere una comprensión sistemática de todo el proceso de mecanizado.
Un proceso de mecanizado VMC estable depende de varios factores interrelacionados:
Rigidez estructural de la máquina.
Estabilidad de la sujeción de la pieza de trabajo.
Selección de herramientas de corte y portaherramientas.
Velocidad del husillo y velocidad de avance.
Profundidad de corte axial y radial.
Estrategia de trayectoria de la herramienta.
Evacuación del refrigerante y de las virutas.
Inspección de mecanizado y verificación de procesos.
Comprender estos factores puede ayudar a los fabricantes rusos a mejorar la estabilidad del mecanizado del acero y a obtener resultados más consistentes de sus centros de mecanizado vertical.
Comprenda qué causa las vibraciones durante el fresado de acero en VMC.
Antes de ajustar los parámetros de corte, los fabricantes deben identificar la causa de la vibración.
Las vibraciones no necesariamente son causadas por un solo componente. A menudo resultan de la interacción de varias condiciones mecánicas y de corte.
Rigidez insuficiente de la máquina
La estructura de la máquina debe resistir las fuerzas generadas durante el corte.
Al fresar acero, las fuerzas de corte dependen de las propiedades del material, la geometría de la herramienta de corte, la profundidad de corte, la velocidad de avance y otras condiciones de mecanizado.
Si la estructura de la máquina no proporciona la rigidez suficiente para su funcionamiento, pueden producirse vibraciones.
Entre los elementos estructurales importantes se incluyen:
Cama de la máquina.
Columna.
Carcasa del husillo.
Mesa de trabajo.
Vías guía.
Estructura de soporte del husillo.
Sistema de accionamiento de ejes.
El diseño estructural de la máquina influye en la eficacia con la que puede resistir las fuerzas de corte.
Por lo tanto, una fresadora vertical destinada al fresado de acero de mayor espesor debe evaluarse no solo por la potencia de su husillo, sino también por su configuración estructural general.
Sujeción inestable de la pieza de trabajo
Una máquina rígida no puede compensar una pieza de trabajo mal sujeta.
Si un componente de acero se mueve o vibra bajo la acción de las fuerzas de corte, pueden aparecer vibraciones incluso cuando el husillo y la herramienta de corte funcionan correctamente.
Esto es particularmente importante al mecanizar:
Planchas de acero delgadas.
Piezas de trabajo largas.
Componentes con formas irregulares.
Piezas con superficies de sujeción limitadas.
Piezas con grandes secciones sin soporte.
El sistema de sujeción debe proporcionar un soporte adecuado cerca del área de mecanizado sin interferir con el movimiento de la herramienta.
Exceso de voladizo de la herramienta
El saliente de la herramienta se refiere a la longitud de la herramienta de corte que sobresale del soporte.
Un conjunto de herramientas más largo suele ser más susceptible a la flexión y la vibración.
Al mecanizar cavidades profundas o superficies de difícil acceso, los operarios pueden necesitar herramientas más largas. Sin embargo, un voladizo excesivo puede reducir la estabilidad del corte.
Los fabricantes deben utilizar el conjunto de herramientas más corto posible que proporcione suficiente acceso para el mecanizado.
Parámetros de corte incorrectos
La velocidad del husillo, la velocidad de avance y la profundidad de corte influyen en las fuerzas de corte y en el comportamiento de las vibraciones.
Una combinación inadecuada puede generar condiciones de corte inestables.
Por ejemplo, aumentar la profundidad de corte puede mejorar la eliminación de material en algunas situaciones, pero también puede aumentar las fuerzas de corte más allá de lo que la herramienta, el dispositivo de fijación o la máquina pueden soportar.
Del mismo modo, una velocidad de husillo inadecuada puede situar el proceso de mecanizado dentro de un rango de vibración inestable.
Deben seleccionarse los parámetros correctos de acuerdo con el sistema de mecanizado completo.
Seleccione una fresadora vertical con la rigidez estructural adecuada para el mecanizado de acero.
La rigidez de la máquina es uno de los pilares fundamentales de un mecanizado estable.
A la hora de seleccionar un centro de mecanizado vertical para componentes de acero, los compradores deben evaluar la estructura de la máquina en lugar de basarse únicamente en descripciones generales como "de alta resistencia" o "de alta precisión".
Examine la bancada y la columna de la máquina.
La bancada y la columna de la máquina forman la estructura de soporte principal.
Su diseño influye en cómo se transmiten las fuerzas de corte a través de la máquina.
Entre las consideraciones importantes se incluyen:
Configuración estructural.
Material de fundición.
Diseño de fundición.
Disposición de las costillas.
Peso de la máquina.
Soporte de columna.
Disposición de la vía guiada.
Muchos centros de mecanizado vertical convencionales utilizan estructuras de hierro fundido porque este material ofrece una rigidez útil y buenas características de amortiguación de vibraciones.
Sin embargo, el rendimiento real depende del diseño de la fundición, la calidad de fabricación, la geometría de la máquina y la precisión del ensamblaje.
Los compradores deben solicitar información técnica sobre la estructura de la máquina y evaluar si es adecuada para sus operaciones típicas de mecanizado de acero.
Considere la configuración de la vía guiada.
Las guías lineales facilitan el movimiento de los ejes de la máquina.
Las diferentes configuraciones de las vías guiadas ofrecen características diferentes.
Las guías lineales de tipo rodillo generalmente proporcionan una mayor superficie de contacto y una alta capacidad de carga, mientras que las guías lineales de tipo bola ofrecen un movimiento suave y se utilizan comúnmente en diversas aplicaciones de mecanizado.
La configuración adecuada depende del diseño de la máquina y de las condiciones de corte previstas.
Los compradores deben evaluar:
Tipo de vía guiada.
Tamaño de la vía guía.
Capacidad de carga.
Disposición de ejes.
Rigidez de la máquina.
Requisitos de posicionamiento.
El objetivo es seleccionar una máquina que combine adecuadamente el rendimiento de movimiento con el soporte estructural.
Evaluar la rigidez del husillo y la disposición de los cojinetes.
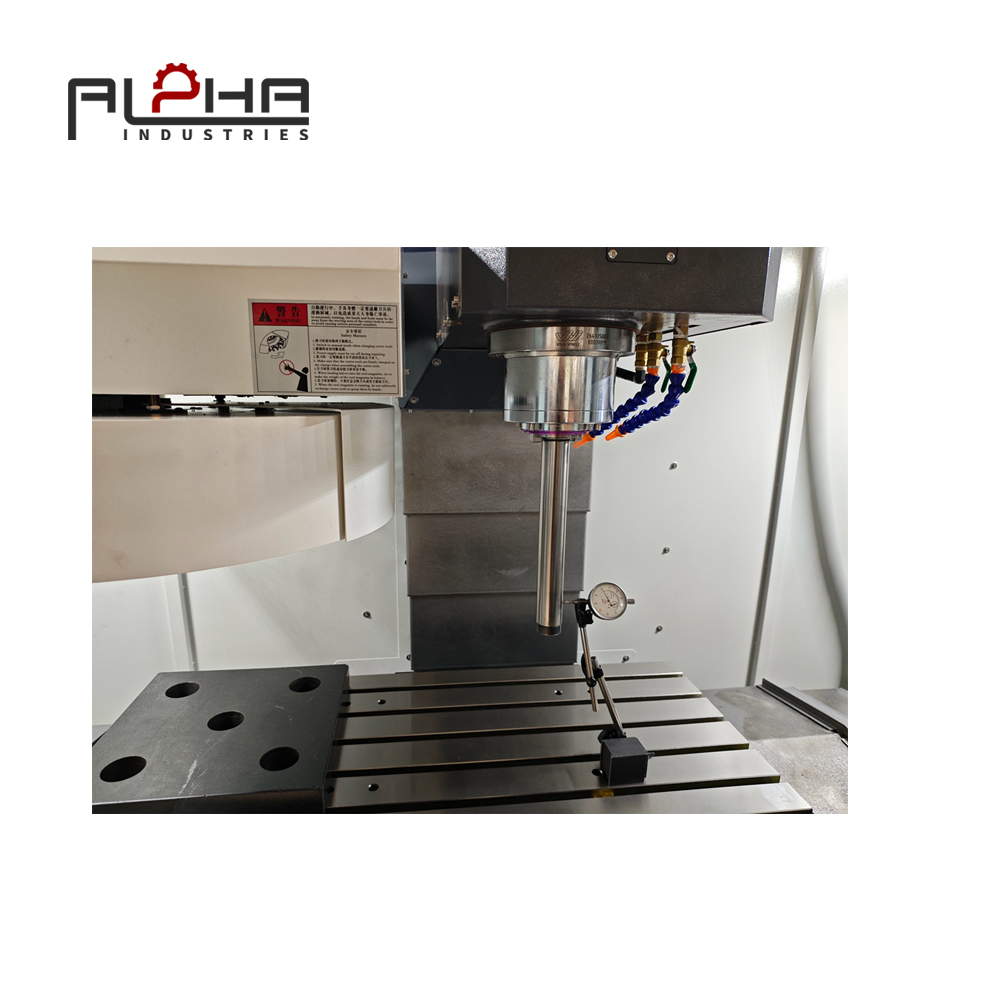
El husillo está conectado directamente a la herramienta de corte y desempeña un papel fundamental en la estabilidad del mecanizado.
El conjunto del husillo debe soportar la herramienta de corte manteniendo al mismo tiempo una precisión de rotación y una rigidez adecuadas.
Los compradores deben tener en cuenta lo siguiente:
Tipo de husillo.
Conicidad del husillo.
Velocidad máxima.
Características de torsión.
Configuración de los rodamientos.
Método de enfriamiento.
Interfaz de la herramienta.
Aplicaciones de mecanizado recomendadas.
Una alta velocidad de husillo no significa automáticamente que la máquina sea adecuada para el fresado de acero grueso.
Para aplicaciones en acero, los compradores deben prestar especial atención al par disponible y al rendimiento del husillo en todo el rango de velocidad de corte previsto.
No juzgue la rigidez únicamente por el peso de la máquina.
El peso de la máquina puede proporcionar información útil, pero no es una medida completa de la rigidez del mecanizado.
Dos máquinas con pesos similares pueden tener diseños estructurales y comportamientos dinámicos diferentes.
Una evaluación adecuada debe tener en cuenta la estructura completa de la máquina, el sistema de husillo, la configuración de los ejes y los resultados de las pruebas de mecanizado.
Siempre que sea posible, los compradores deben solicitar una demostración de corte utilizando piezas y herramientas similares a las que necesitan para su producción real.
Mejorar la sujeción de la pieza de trabajo para evitar vibraciones.
La sujeción de la pieza es una de las áreas más importantes a revisar cuando se produce vibración.
Incluso una fresadora vertical bien diseñada puede producir resultados de mecanizado inestables si la pieza de trabajo no está correctamente sujeta.
Utilice un dispositivo de sujeción adecuado para la geometría de la pieza de trabajo.
Las distintas piezas requieren diferentes métodos de sujeción.
Una mordaza de máquina estándar puede ser adecuada para componentes rectangulares, mientras que las piezas de acero irregulares pueden requerir fijaciones personalizadas.
Entre las posibles soluciones de sujeción de piezas se incluyen:
Tornillos de banco para máquinas.
Kits de sujeción con ranura en T.
Accesorios modulares.
Instalaciones exclusivas.
Placas angulares.
Bloques de soporte.
Dispositivos de sujeción personalizados.
El dispositivo de fijación seleccionado debe resistir las fuerzas de corte al tiempo que proporciona un acceso suficiente para la herramienta de corte.
Minimizar las áreas de la pieza de trabajo sin soporte
Los componentes de acero largos o delgados pueden deformarse bajo las fuerzas de corte.
Si la pieza de trabajo solo está apoyada en unos pocos puntos, las secciones sin soporte pueden vibrar durante el mecanizado.
Siempre que sea posible, se pueden colocar soportes adicionales cerca del área de mecanizado.
Sin embargo, la ubicación del sistema de apoyo debe planificarse cuidadosamente.
Una colocación incorrecta del soporte puede deformar la pieza de trabajo durante la sujeción y provocar cambios dimensionales después del mecanizado.
Evite una fuerza de sujeción excesiva.
Aumentar la fuerza de sujeción no siempre mejora la estabilidad del mecanizado.
Una fuerza excesiva puede deformar componentes delgados o flexibles.
Una vez liberada la pieza, la deformación puede desaparecer, lo que da lugar a desviaciones dimensionales.
El método de sujeción debe proporcionar una fuerza de sujeción suficiente sin deformar innecesariamente el componente.
Verifique la sujeción antes de cortar.
Antes de iniciar el programa de mecanizado, los operarios deben comprobar lo siguiente:
Contacto de la pieza de trabajo con las superficies de posicionamiento.
Estabilidad del accesorio.
Fuerza de sujeción.
Posicionamiento de soporte.
Acceso a la herramienta.
Puntos de colisión potenciales.
Movimiento de la pieza de trabajo en las condiciones de corte previstas.
Para la producción repetida, una disposición estandarizada de los dispositivos de fijación puede ayudar a mantener la coherencia entre los lotes de mecanizado.
Elija la herramienta de corte y el portaherramientas adecuados.
La herramienta de corte es otro factor importante en el control de las vibraciones.
La herramienta adecuada debe coincidir con el material, la operación de mecanizado, la calidad superficial requerida y la capacidad de la máquina.
Seleccione una geometría de corte apropiada
Las diferentes geometrías de las fresas producen diferentes fuerzas de corte y características de viruta.
Al seleccionar una fresa para el mecanizado de acero, los fabricantes deben tener en cuenta lo siguiente:
Diámetro de la fresa.
Número de filos de corte.
Ángulo de hélice.
Ángulo de inclinación.
Geometría de vanguardia.
Sustrato de la herramienta.
Revestimiento.
Condiciones de corte recomendadas.
La geometría adecuada depende del tipo de acero y de la operación de mecanizado.
Una herramienta diseñada para desbaste puede no proporcionar el mismo acabado superficial que una fresa de acabado.
Del mismo modo, no se debe utilizar automáticamente una herramienta de acabado para la eliminación agresiva de material.
Reduzca el voladizo de la herramienta
Una de las formas más sencillas de mejorar la estabilidad de la herramienta es minimizar los voladizos innecesarios.
Un conjunto de herramientas más corto generalmente ofrece mayor resistencia a la flexión.
Al planificar operaciones de mecanizado profundo, considere si la profundidad requerida se puede lograr utilizando:
Un diámetro de herramienta diferente.
Un portaherramientas más corto.
Una orientación revisada de la pieza de trabajo.
Una secuencia de mecanizado alternativa.
Un sistema de extensión adecuado.
Para ciertos componentes, pueden seguir siendo necesarias herramientas de largo alcance, pero sus condiciones de corte deben seleccionarse cuidadosamente.
Elija un soporte para herramientas adecuado
El portaherramientas conecta la herramienta de corte al husillo.
Su capacidad de sujeción, equilibrio y rigidez pueden influir en la estabilidad del mecanizado.
Entre las consideraciones comunes para los portaherramientas se incluyen:
Compatibilidad de la interfaz de la herramienta.
Método de sujeción.
Rango de diámetro de la herramienta.
Equilibrio de calidad.
Rigidez del soporte.
Velocidad máxima de funcionamiento.
Agotamiento de la herramienta.
El soporte debe ser compatible con el husillo de la máquina y la herramienta de corte seleccionada.
Una mala sujeción de la herramienta o una excentricidad excesiva pueden generar cargas de corte desiguales y acelerar el desgaste de la herramienta.
Monitorear el desgaste de las herramientas
Un filo de corte desgastado puede generar fuerzas de corte más elevadas y una formación de virutas inestable.
Esto puede aumentar la vibración y reducir la calidad de la superficie.
Los operarios deben inspeccionar las herramientas de acuerdo con las condiciones de mecanizado y las recomendaciones del fabricante.
Las señales de advertencia pueden incluir:
Ruido de corte inusual.
Mayor carga en el husillo.
Daños visibles en los bordes.
Formación irregular de virutas.
Deterioro del acabado superficial.
Cambios dimensionales.
Sustituir una herramienta desgastada en el momento adecuado puede ayudar a prevenir problemas de mecanizado adicionales.
Optimice la velocidad del husillo para evitar condiciones de corte inestables.
La velocidad del husillo influye significativamente en el comportamiento de vibración.
En determinadas condiciones de mecanizado, cambiar la velocidad del husillo puede alejar el proceso de un rango de vibración inestable.
Por eso, reducir las vibraciones no siempre significa reducir la velocidad del husillo.
Comprender la relación entre velocidad y parloteo
Durante el fresado, los filos de corte entran y salen repetidamente de la pieza de trabajo.
Esto crea fuerzas de corte periódicas.
Si la interacción entre estas fuerzas y el sistema máquina-herramienta-pieza de trabajo se vuelve inestable, puede producirse vibración.
El comportamiento de vibración depende de factores como:
Velocidad del husillo.
Número de filos de corte.
Geometría de la herramienta.
Saliente de la herramienta.
Rigidez de la pieza de trabajo.
Características dinámicas de la máquina.
Profundidad de corte.
En ocasiones, un pequeño cambio en la velocidad del husillo puede mejorar la estabilidad del corte.
Sin embargo, la velocidad correcta debe establecerse mediante pruebas controladas en lugar de ajustes aleatorios.
Utilice un método de ajuste de velocidad controlado.
Cuando se produce vibración, los fabricantes pueden investigar sistemáticamente la velocidad del husillo.
Un enfoque práctico es:
Registre la velocidad actual del husillo.
Registre la configuración de la herramienta de corte y del soporte.
Compruebe la sujeción de la pieza de trabajo.
Reduzca la carga de corte si es necesario.
Ajuste la velocidad del husillo dentro del rango recomendado por el fabricante de la herramienta.
Realice un corte de prueba controlado.
Inspeccione la superficie mecanizada y el comportamiento de corte.
Registra los resultados.
Modificar un parámetro a la vez facilita la identificación del motivo de la mejora.
Evite usar la velocidad máxima del husillo como valor predeterminado.
La velocidad máxima del husillo de un centro de mecanizado vertical (VMC) es una capacidad de la máquina, no una configuración recomendada para cada operación de mecanizado.
El fresado de acero a menudo requiere una cuidadosa consideración de la velocidad de corte, el diámetro de la herramienta, las propiedades del material y la geometría de la herramienta.
El uso de una velocidad de husillo excesivamente alta puede aumentar la generación de calor o el desgaste de la herramienta sin proporcionar un beneficio significativo en términos de productividad.
La velocidad correcta del husillo debe garantizar una eliminación de material estable y una vida útil aceptable de la herramienta.
Equilibrio entre velocidad de avance y profundidad de corte para un fresado de acero estable.
La velocidad de avance y la profundidad de corte influyen en las fuerzas de corte y en la tasa de remoción de material.
Una combinación adecuada puede mejorar la eficiencia del mecanizado manteniendo al mismo tiempo condiciones de corte estables.
Comprender la alimentación por diente
En las operaciones de fresado, el avance por diente es un parámetro importante.
Describe la cantidad de material que avanza para cada filo de corte durante el contacto de un diente.
Una alimentación inadecuada por diente puede afectar a:
Grosor de la viruta.
Fuerzas de corte.
Carga de la herramienta.
Acabado de la superficie.
Desgaste de la herramienta.
Si la velocidad de avance es demasiado baja, el filo de corte puede rozar en lugar de eliminar el material de forma eficaz en determinadas condiciones.
Si la velocidad de avance es demasiado alta, las fuerzas de corte pueden volverse excesivas.
El valor correcto depende de las recomendaciones del fabricante de la herramienta y de la aplicación de mecanizado.
Ajustar la profundidad axial del corte
La profundidad de corte axial describe qué parte del filo de corte entra en contacto con la herramienta a lo largo de su eje.
Un mayor acoplamiento axial puede incrementar las fuerzas de corte.
Para herramientas de largo alcance o configuraciones menos rígidas, una menor profundidad axial puede mejorar la estabilidad.
Sin embargo, la configuración óptima depende de la geometría de la herramienta y de la operación.
Ajuste del acoplamiento radial
El acoplamiento radial describe qué parte del diámetro de la fresa interviene en el corte.
Un alto grado de acoplamiento radial puede generar fuerzas de corte sustanciales.
Algunas estrategias modernas de fresado utilizan un menor contacto radial con una mayor profundidad axial, dependiendo del diseño de la herramienta y de la capacidad de la máquina.
Estos métodos pueden ayudar a controlar las fuerzas de corte en aplicaciones adecuadas.
Sin embargo, la estrategia de mecanizado debe seleccionarse de acuerdo con las indicaciones del fabricante de la herramienta de corte y la configuración real de la máquina.
Evite cambiar varios parámetros simultáneamente.
Cuando se produce vibración, cambiar simultáneamente la velocidad del husillo, la velocidad de avance, la profundidad axial, el acoplamiento radial y la geometría de la herramienta dificulta la resolución de problemas.
Un enfoque más adecuado consiste en inspeccionar primero la configuración mecánica y luego ajustar sistemáticamente los parámetros de corte.
Esto facilita determinar qué cambio produce la mayor mejora.
Utilice estrategias de trayectoria de herramienta adecuadas para un mecanizado estable del acero.
La trayectoria de la herramienta CNC determina cómo la herramienta de corte interactúa con la pieza de trabajo.
Una trayectoria de herramienta adecuada puede reducir los cambios bruscos en la carga de corte y mejorar la estabilidad del mecanizado.
Evite cambios repentinos en el compromiso de recorte
Los aumentos repentinos en el contacto de la herramienta con el suelo pueden generar fuerzas de corte elevadas.
Esto puede ocurrir cuando una herramienta de corte entra en una cavidad profunda, se encuentra con una esquina o entra en contacto con una gran cantidad de material de forma inesperada.
Una estrategia CAM adecuada debería tener en cuenta lo siguiente:
Dirección de entrada de la herramienta.
Reducción del compromiso.
Geometría de esquina.
Paso por encima.
Profundidad axial.
Retirada de la herramienta.
Evacuación de chips.
Un acoplamiento suave puede ayudar a reducir los cambios bruscos de carga.
Considere estrategias de molienda adaptativas.
El fresado adaptativo es un método de mecanizado diseñado para mantener un acoplamiento de la herramienta más uniforme en condiciones adecuadas.
Dependiendo de la herramienta y del sistema CAM, puede ayudar a distribuir las fuerzas de corte de manera más uniforme.
Entre las posibles ventajas se incluyen:
Un mecanismo de corte más uniforme.
Reducción de los cambios bruscos de carga.
Mejora de la planificación de la retirada de materiales.
Mejor uso de las herramientas de corte adecuadas.
Sin embargo, el fresado adaptativo no es automáticamente adecuado para todas las máquinas o piezas de trabajo.
La estrategia debe validarse en función de la potencia del husillo, las especificaciones de la herramienta, la rigidez de la sujeción de la pieza y el rendimiento dinámico de la máquina.
Planifique cuidadosamente el fresado de cavidades.
Las cavidades profundas pueden resultar complicadas porque la herramienta puede tener un espacio limitado para la evacuación de virutas y puede requerir un mayor alcance.
Los fabricantes deberían tener en cuenta lo siguiente:
Profundidad del bolsillo.
Diámetro de la herramienta.
Longitud de la herramienta.
Radio de esquina.
Secuencia de eliminación de material.
Evacuación de chips.
Método de entrada de herramientas.
Una estrategia de desbaste adecuada puede reducir la carga innecesaria de la herramienta.
Posteriormente, se deben planificar las operaciones de acabado para lograr la precisión dimensional y la calidad superficial requeridas.
Utilice estrategias de desbaste y acabado separadas.
El desbaste y el acabado tienen objetivos diferentes.
El desbaste elimina la mayor parte del material, mientras que el acabado produce las dimensiones finales y el estado de la superficie.
El uso de herramientas y estrategias de mecanizado independientes puede ayudar a prevenir cargas de acabado excesivas.
Un proceso adecuado puede incluir:
Fresado basto.
Semiacabado.
Acabado final.
Inspección dimensional.
La secuencia exacta depende de la geometría de la pieza, el material y la tolerancia requerida.
Gestionar la evacuación del refrigerante y las virutas durante el mecanizado del acero.
La gestión del refrigerante y de las virutas puede influir en la estabilidad del mecanizado.
Una evacuación deficiente de las virutas puede provocar que estas se acumulen alrededor de la herramienta de corte o queden atrapadas en la zona de mecanizado.
Esto puede provocar cortes repetidos, daños en la herramienta, defectos en la superficie o condiciones de mecanizado inestables.
Garantizar una extracción eficaz de las virutas
El mecanizado del acero puede generar virutas largas o irregulares, dependiendo del material y de las condiciones de corte.
El proceso de mecanizado debe proporcionar espacio suficiente y un método adecuado para la evacuación de las virutas.
Entre las consideraciones importantes se incluyen:
Dirección del refrigerante.
Posicionamiento de la boquilla.
Flujo de refrigerante.
Geometría de la herramienta.
Formación de chips.
Configuración del transportador de virutas.
Profundidad del bolsillo.
Para quienes tienen bolsillos grandes, la eliminación de virutas merece especial atención.
Si quedan virutas en la zona de corte, la herramienta puede volver a cortarlas y experimentar cargas de corte adicionales.
Seleccione un sistema de refrigeración adecuado.
El sistema de refrigeración debe ser compatible con el proceso de mecanizado.
Los compradores deben tener en cuenta lo siguiente:
Capacidad de la bomba de refrigerante.
Método de suministro de refrigerante.
Disposición de las boquillas.
Requisitos de filtración.
Concentración del refrigerante.
Acceso para mantenimiento.
La disposición correcta del refrigerante depende del material, la herramienta de corte y la operación de mecanizado.
Reducir el flujo de refrigerante simplemente para ahorrar costes operativos puede provocar un calor excesivo, una evacuación deficiente de las virutas o el desgaste de la herramienta.
Mantener la calidad del refrigerante
El estado del refrigerante debe comprobarse según las recomendaciones del proveedor.
La contaminación y una concentración incorrecta pueden afectar al rendimiento de la refrigeración y a la estabilidad del mecanizado.
La inspección periódica ayuda a mantener unas condiciones de mecanizado uniformes.
Medir la calidad de la superficie y verificar el proceso de mecanizado.
Un proceso de mecanizado no debe juzgarse únicamente por el ruido que produce al cortar.
La calidad de la superficie, la precisión dimensional y el estado de la herramienta proporcionan información útil sobre la estabilidad del proceso.
Inspeccione la superficie mecanizada.
Las vibraciones suelen producir marcas repetitivas en la superficie mecanizada.
Los operarios deben inspeccionar la pieza después de realizar operaciones de mecanizado importantes.
La inspección puede incluir:
Inspección visual de la superficie.
Medición de la rugosidad superficial.
Medición dimensional.
Controles de tolerancia geométrica.
Inspección del desgaste de la herramienta.
El método apropiado depende de los requisitos del dibujo.
Utilice mediciones de rugosidad superficial cuando sea necesario.
La rugosidad superficial es un indicador de calidad importante para muchos componentes mecanizados.
Parámetros como Ra y Rz pueden especificarse en los planos de ingeniería.
El acabado superficial requerido depende de la función y la aplicación del componente.
Una inspección visual por sí sola no puede sustituir una medición de rugosidad adecuada cuando se especifica un requisito numérico para la superficie.
Comparación de resultados de mecanizado con diferentes parámetros
Al probar una nueva estrategia de corte, registre los resultados.
Un registro útil de pruebas de mecanizado puede incluir:
| Información de la prueba | Objetivo |
|---|---|
| Material de la pieza de trabajo | Identifica las condiciones de mecanizado |
| Modelo de herramienta | Configuración de la herramienta de corte de registros |
| Portaherramientas | Ensamblaje de herramientas de registro |
| Velocidad del husillo | Identifica la velocidad de rotación |
| Velocidad de alimentación | Registros de avance de mecanizado |
| Profundidad axial | Los récords de reducción de compromiso |
| Compatibilidad radial | compromiso de cortadora de discos |
| Tiempo de mecanizado | Mide el rendimiento de la producción |
| Condición de la superficie | Evalúa el parloteo y el acabado |
| Estado de la herramienta | Comprueba el desgaste y los daños en los bordes. |
Esta información ayuda a los fabricantes a desarrollar un proceso de mecanizado más repetible.
Evite optimizar el acabado superficial a expensas de la estabilidad de la producción.
Una velocidad de avance muy baja o una estrategia de corte excesivamente conservadora pueden mejorar el aspecto de una superficie determinada, pero aumentar innecesariamente el tiempo de mecanizado.
El objetivo debe ser el equilibrio:
Calidad de la superficie.
Precisión dimensional.
Vida útil de la herramienta.
Estabilidad de corte.
Tiempo de producción.
Coste total de mecanizado.
Un buen proceso de mecanizado VMC debe cumplir con el estándar de calidad requerido, manteniendo al mismo tiempo un rendimiento de producción fiable.
¿Qué deben comprobar los fabricantes rusos al comprar un centro de mecanizado vertical (VMC) para el mecanizado de acero?
Seleccionar una fresadora vertical para componentes de acero requiere algo más que comparar la velocidad del husillo y el recorrido del eje.
Los compradores deben considerar si la configuración completa de la máquina puede satisfacer sus necesidades reales de corte.
Estructura de la máquina
Verifique el diseño de la bancada y las columnas, la configuración estructural, la calidad de la fundición, la disposición de las guías y la rigidez general de la máquina.
Pregunte al proveedor qué configuración de máquina se recomienda para las aplicaciones de mecanizado de acero previstas.
Rendimiento del husillo
Confirmar:
Tipo de husillo.
Rango de velocidad del husillo.
Características de torsión.
Potencia del motor del husillo.
Interfaz de la herramienta.
Método de enfriamiento.
Aplicaciones recomendadas.
No evalúe el rendimiento del husillo utilizando únicamente las RPM máximas.
Capacidad de desplazamiento del eje y de la mesa de trabajo
Compruebe si la máquina puede adaptarse a la pieza de trabajo y al sistema de fijación utilizados.
Las especificaciones pertinentes incluyen:
Desplazamiento en el eje X.
Desplazamiento en el eje Y.
Desplazamiento del eje Z.
Dimensiones de la mesa de trabajo.
Peso máximo de la pieza de trabajo.
Altura máxima de la pieza de trabajo.
Al evaluar la holgura de mecanizado, también se debe tener en cuenta el conjunto de la fijación y la herramienta.
Revista de herramientas y compatibilidad de herramientas
Para el mecanizado de acero con múltiples operaciones, los compradores deben confirmar:
Tipo ATC.
Capacidad de la herramienta.
Diámetro máximo de la herramienta.
Longitud máxima de la herramienta.
Peso máximo de la herramienta.
Interfaz de la herramienta.
Requisitos de cambio de herramientas.
El almacén de herramientas seleccionado debe ajustarse a las necesidades de producción del taller.
Solicite una prueba de mecanizado representativa.
Siempre que sea posible, proporcione al proveedor planos representativos de las piezas o muestras de los materiales.
Una demostración práctica de mecanizado puede ayudar a evaluar:
Estabilidad de corte.
Rendimiento del husillo.
Acabado de la superficie.
Cambio de herramientas.
Sujeción de la pieza de trabajo.
Precisión de mecanizado.
Evacuación de chips.
Las condiciones de la prueba deben acordarse con antelación.
Para realizar una comparación significativa, utilice materiales, herramientas, condiciones de corte y métodos de inspección similares.
Lista de verificación práctica para la resolución de problemas de vibraciones para operadores de VMC
Cuando se producen vibraciones durante el fresado del acero, los operarios deben investigar el proceso de forma sistemática.
Máquina y husillo
Verifique la instalación de la máquina y las condiciones de la base.
Inspeccione el estado del husillo según el procedimiento de mantenimiento.
Verifique la compatibilidad del portaherramientas.
Compruebe el descentramiento de la herramienta cuando corresponda.
Revise las condiciones de funcionamiento del husillo.
Pieza de trabajo y accesorio
Confirme que la pieza de trabajo esté correctamente sujeta.
Compruebe la rigidez del accesorio.
Reduzca las áreas de la pieza de trabajo sin soporte.
Inspeccione las superficies de localización.
Verifique que el accesorio no interfiera con la herramienta de corte.
Herramienta de corte
Inspeccione los filos de corte para detectar desgaste o daños.
Compruebe el voladizo de la herramienta.
Verifique el estado del portaherramientas.
Confirme que la fresa sea adecuada para el material.
Consulte las recomendaciones de corte del fabricante de la herramienta.
Parámetros de corte
Registre la velocidad del husillo.
Compruebe la velocidad de alimentación.
Revisar la profundidad de corte axial.
Revisar el acoplamiento radial.
Ajustar los parámetros sistemáticamente.
Programa CNC y trayectoria de la herramienta
Compruebe los movimientos de entrada y salida de la herramienta.
Revisar los cambios repentinos en el compromiso de corte.
Analice las estrategias de mecanizado de cavidades profundas.
Confirme que la trayectoria de la herramienta sea adecuada para la fresa seleccionada.
Revise los movimientos de evacuación de chips.
Calidad de mecanizado
Inspeccione la superficie en busca de marcas de vibración repetitivas.
Mida la rugosidad de la superficie donde sea necesario.
Compruebe las dimensiones críticas.
Estado de la herramienta de registro.
Compare los resultados del mecanizado después de cada ajuste.
Si la vibración persiste tras las comprobaciones básicas, es posible que la máquina, el husillo, el portaherramientas, el dispositivo de fijación y el proceso de mecanizado requieran una inspección técnica más exhaustiva.
Los operarios deben seguir las instrucciones de seguridad y mantenimiento del fabricante de la máquina y no deben continuar mecanizando en condiciones que supongan un riesgo de daños o un funcionamiento inseguro.
Preguntas frecuentes sobre vibraciones en máquinas de mecanizado vertical y mecanizado de acero
¿Qué provoca el ruido en un VMC?
Las vibraciones suelen estar asociadas a una interacción inestable entre la herramienta de corte, la pieza de trabajo, el husillo y la estructura de la máquina. Entre los factores que contribuyen a este fenómeno se incluyen la rigidez insuficiente, una sujeción deficiente de la pieza, un voladizo excesivo de la herramienta, parámetros de corte inadecuados y un acoplamiento inestable de la herramienta.
¿Cómo puedo reducir las vibraciones al fresar acero en un centro de mecanizado vertical (VMC)?
Comience revisando la sujeción de la pieza, el voladizo de la herramienta, el estado del portaherramientas y la configuración de la máquina. Luego, revise la velocidad del husillo, la velocidad de avance y la profundidad de corte. Ajuste un parámetro a la vez y verifique el resultado mediante inspección de la superficie y pruebas de mecanizado controladas.
¿Reducir la velocidad del husillo siempre elimina las vibraciones?
No. La vibración depende del comportamiento dinámico del sistema de mecanizado completo. En algunos casos, aumentar la velocidad del husillo dentro del rango de corte permitido puede mejorar la estabilidad. La velocidad correcta debe determinarse mediante pruebas controladas y las recomendaciones del fabricante de la herramienta.
¿Por qué una fresadora vertical produce marcas de vibración en una pieza de trabajo de acero?
Las marcas de vibración pueden indicar vibraciones o condiciones de corte inestables. Entre las posibles causas se incluyen una sujeción deficiente, un voladizo excesivo de la herramienta, herramientas desgastadas, parámetros de corte inadecuados o una rigidez insuficiente de la máquina. Es fundamental identificar la causa exacta antes de modificar el proceso de mecanizado.
¿Puede un VMC más pesado reducir las vibraciones?
Una máquina con una estructura rígida y características de amortiguación adecuadas puede mejorar la estabilidad del mecanizado. Sin embargo, el peso de la máquina por sí solo no determina la resistencia a las vibraciones. Los compradores deben evaluar el diseño estructural, el rendimiento del husillo, las guías, la configuración de la máquina y los resultados de pruebas de corte representativas.
¿Cómo afecta el voladizo de la herramienta a la estabilidad del mecanizado?
Un voladizo de herramienta mayor generalmente aumenta la susceptibilidad del conjunto de herramientas a la flexión y la vibración. Utilizar el conjunto de herramientas más corto posible puede ayudar a mejorar la rigidez, especialmente durante el fresado de acero y el mecanizado de cavidades profundas.
¿Qué parámetros de corte son importantes para el control de vibraciones?
Entre los parámetros importantes se incluyen la velocidad del husillo, la velocidad de avance, el avance por diente, la profundidad de corte axial y el acoplamiento radial. Sus valores adecuados dependen del material de la pieza, la geometría de la herramienta, la capacidad de la máquina y la operación de mecanizado.
¿Afecta la sujeción de la pieza de trabajo al acabado superficial de la fresadora vertical?
Sí. Un soporte deficiente de la pieza puede provocar que el componente se mueva o vibre bajo las fuerzas de corte. Un dispositivo de sujeción adecuado y un sistema de fijación correcto ayudan a mantener la estabilidad y a mejorar la uniformidad del mecanizado.
¿Es más probable que se produzcan vibraciones durante el desbaste o el acabado?
Las vibraciones pueden producirse durante ambas operaciones. El desbaste puede requerir fuerzas de corte mayores, mientras que el acabado puede ser sensible a pequeñas vibraciones que afectan la calidad de la superficie. La estrategia de mecanizado debe ser la adecuada para cada operación.
¿Qué debo comprobar antes de comprar un centro de mecanizado vertical (VMC) para el mecanizado de acero?
Evalúe la rigidez de la máquina, el par del husillo, el rango de velocidad del husillo, el recorrido del eje, la capacidad de la mesa de trabajo, las guías, el almacén de herramientas, los requisitos de sujeción de la pieza y el soporte técnico. Siempre que sea posible, solicite una prueba de corte representativa utilizando el material y los requisitos de mecanizado de su pieza real.
Conclusión: Logre un mecanizado de acero más estable con la configuración VMC adecuada.
Para los fabricantes rusos que producen componentes de acero, la estabilidad del mecanizado es esencial para mantener una calidad superficial uniforme, una precisión dimensional y una eficiencia de producción óptima.
Las vibraciones no deben considerarse un problema que siempre se pueda solucionar cambiando la velocidad del husillo o sustituyendo la herramienta de corte.
Está influenciado por todo el sistema de mecanizado, incluyendo la estructura del centro de mecanizado vertical (VMC), el husillo, el dispositivo de fijación, la pieza de trabajo, el portaherramientas, los parámetros de corte y la trayectoria de la herramienta CNC.
Un enfoque sistemático puede ayudar a los fabricantes a identificar la causa principal de la vibración y a realizar las mejoras pertinentes.
A la hora de seleccionar un centro de mecanizado vertical, los compradores deben evaluar la rigidez de la máquina, el rendimiento del husillo, la configuración de las guías, la capacidad de la mesa de trabajo y la idoneidad de la máquina para sus operaciones reales de mecanizado de acero.
Un centro de mecanizado vertical (VMC) adecuado, combinado con una sujeción correcta de la pieza, las herramientas apropiadas y una estrategia de mecanizado verificada, puede ayudar a establecer un proceso de producción más estable y repetible.
ALPHA ofrece soluciones de maquinaria para el mecanizado de metales en aplicaciones de fabricación industrial. Si su empresa en Rusia busca un centro de mecanizado vertical (VMC) para el fresado de acero, componentes de maquinaria u otras aplicaciones de mecanizado de precisión, nuestro equipo puede analizar las dimensiones de sus piezas, los requisitos de material, las operaciones de corte, las especificaciones del husillo y sus objetivos de producción.
Contacte con ALPHA para hablar sobre sus necesidades de mecanizado vertical (VMC) y encontrar la solución de mecanizado CNC adecuada.
Contáctanos: https://alpha-cnc.com/contact-us