Por qué es importante el lanzamiento constante de platos en Colombia
Colombia cuenta con un entorno industrial y de fabricación diverso. Las empresas metalúrgicas pueden trabajar en tanques de almacenamiento, contenedores industriales, componentes estructurales, carcasas de equipos, piezas de maquinaria agrícola y productos de acero personalizados. Estas aplicaciones suelen requerir la transformación de planchas de acero planas en formas cilíndricas, curvas o cónicas precisas.
Sin embargo, no todos los pedidos de producción utilizan el mismo material ni las mismas dimensiones.
Un proyecto puede requerir planchas de acero al carbono relativamente delgadas para un tanque pequeño. Otro puede requerir planchas más anchas y gruesas para un recipiente industrial. Un cliente diferente puede solicitar varios cilindros con un diámetro específico y una redondez uniforme. Para los talleres que manejan este tipo de producción mixta, mantener una calidad de conformado estable puede convertirse en un importante desafío operativo.
La dificultad no reside simplemente en curvar una placa plana, sino en obtener la forma requerida de manera consistente, incluso cuando el material, el espesor, el ancho de la placa y el diámetro objetivo varían de un pedido a otro.
Pequeñas variaciones durante el posicionamiento, el precurvado y el laminado de la placa pueden afectar la geometría final. Si la placa no está correctamente alineada, el cilindro terminado puede presentar bordes irregulares, un diámetro inconsistente o una desalineación en la soldadura. Estos problemas pueden aumentar el tiempo de ajuste y generar trabajo adicional durante el ensamblaje y la soldadura.
Para los fabricantes colombianos que necesitan equilibrar los pedidos personalizados con la eficiencia de la producción, mejorar la consistencia del conformado es, por lo tanto, una importante consideración de inversión.
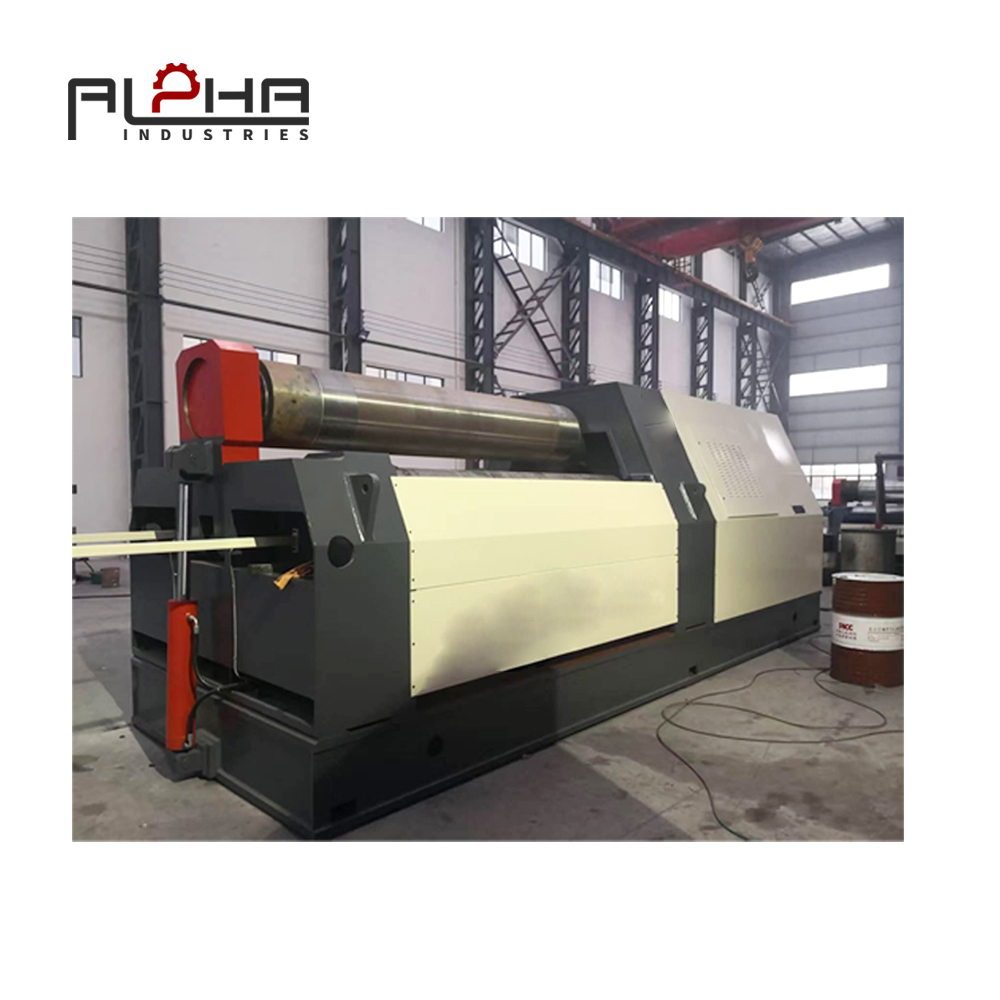
Una máquina laminadora de placas de cuatro rodillos está diseñada para facilitar el control de este proceso. Gracias a su estructura de cuatro rodillos, la máquina sujeta la placa de forma segura mientras los rodillos laterales realizan las operaciones de precurvado y laminado. Esta disposición ayuda a reducir el reposicionamiento innecesario de la placa y favorece un flujo de trabajo de conformado más repetible.
Las siguientes secciones explican cómo la tecnología de cuatro rodillos aborda el desafío de la producción con especificaciones mixtas.
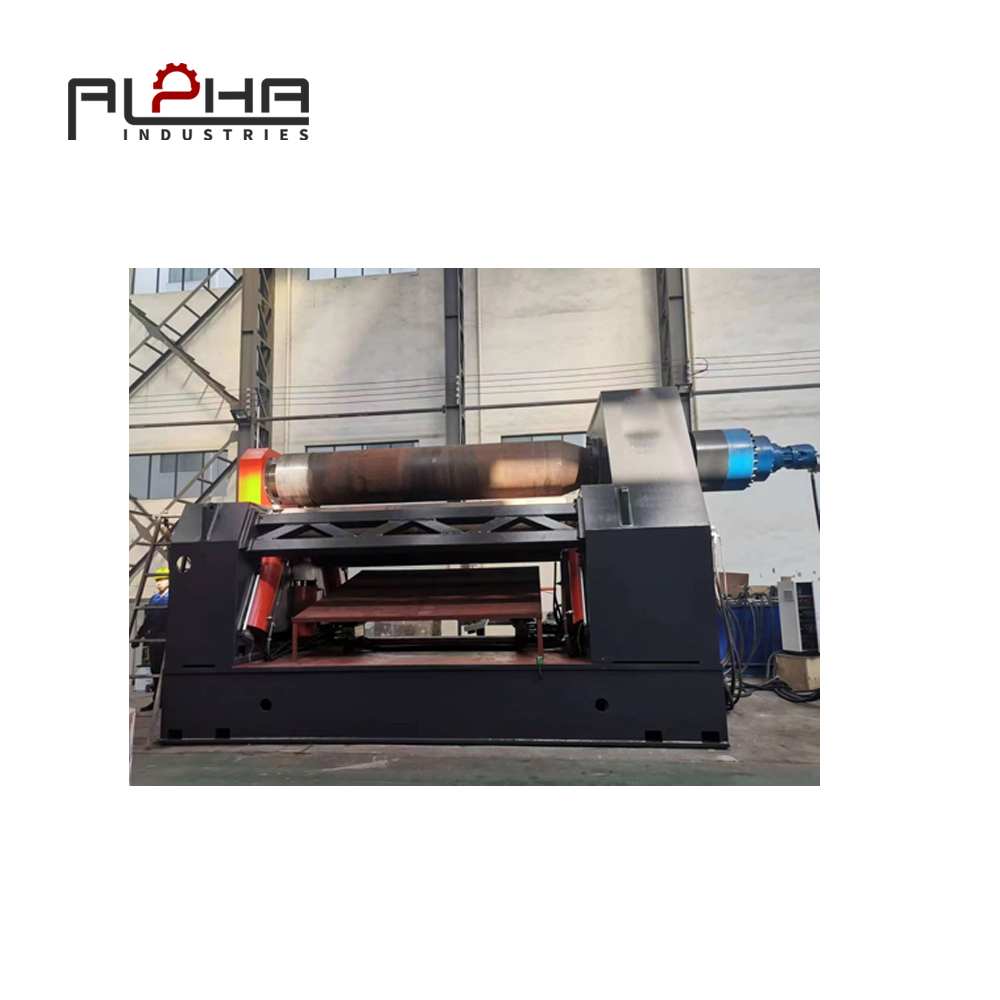
El principal desafío: Las diferentes especificaciones de las placas producen resultados de conformado diferentes.
Un taller de metalurgia rara vez procesa un solo tipo de chapa de acero durante todo el año. Incluso cuando los productos finales son similares, las materias primas pueden variar considerablemente.
Varios factores influyen en el proceso de laminado de chapas.
Variación del espesor de la placa
El espesor de la placa es uno de los factores más importantes que afectan al comportamiento a la flexión.
Una placa más gruesa generalmente requiere mayor fuerza de conformado y un ajuste de rodillos diferente al de una placa más delgada. Si la configuración de la máquina no es la adecuada, el operario podría tener dificultades para lograr el radio deseado.
Por ejemplo, un taller puede procesar placas de acero al carbono de 6 mm, 10 mm y 16 mm para diferentes productos cilíndricos. Cada espesor requiere una capacidad de máquina, un posicionamiento de rodillos y parámetros de conformado adecuados.
Utilizar una configuración general para todas las especificaciones de los materiales puede dar lugar a resultados inconsistentes.
Diferentes resistencias de los materiales
No todos los tipos de acero se comportan de la misma manera durante el conformado en frío.
Las diferentes resistencias a la fluencia y propiedades mecánicas influyen en la fuerza necesaria para la flexión y en la cantidad de recuperación elástica después de que la placa abandona los rodillos.
El efecto de recuperación elástica se produce porque el material recupera parcialmente su forma original una vez que se retira la fuerza de conformado. Si el operario no tiene en cuenta este comportamiento, el cilindro terminado puede tener un diámetro mayor o una curvatura diferente a la esperada.
Esto es especialmente importante cuando un taller procesa varios tipos de acero o alterna entre acero al carbono y acero inoxidable.
Cambios en el ancho de la placa
El ancho de la placa también afecta al proceso de conformado.
La máquina seleccionada para un ancho de trabajo específico debe ser capaz de manejar las dimensiones reales de la placa que requiere el taller. El operario también debe tener en cuenta cómo se sujeta y alinea la placa durante todo el proceso de laminado.
Si una placa no se coloca correctamente, el cilindro resultante puede deformarse o adquirir una forma irregular.
Diferentes diámetros de acabado
Una misma empresa fabricante puede recibir pedidos de cilindros de diferentes diámetros.
Las carcasas de pequeño diámetro y los cilindros de gran diámetro requieren condiciones de conformado diferentes. Antes de comenzar la producción, debe considerarse la relación entre el espesor de la placa, las propiedades del material y el diámetro deseado.
Por este motivo, una máquina laminadora de chapas no debe evaluarse únicamente por su capacidad de espesor máximo. Su capacidad para procesar la gama real de materiales y dimensiones finales del taller es igualmente importante.
Cómo una máquina laminadora de placas de 4 rodillos mejora el posicionamiento de las placas
El posicionamiento estable de las placas es uno de los pilares fundamentales de una calidad de laminación uniforme.
Un proceso de conformado convencional puede requerir ajustes manuales repetidos, dependiendo de la configuración de la máquina. Cuando es necesario retirar, girar o reposicionar una placa entre operaciones, aumenta la posibilidad de errores de alineación.
Una máquina laminadora de placas de cuatro rodillos utiliza cuatro rodillos principales:
Rollo superior
Rollo inferior
Giro lateral izquierdo
Giro lateral derecho
Los rodillos superior e inferior sujetan la placa, mientras que los dos rodillos laterales se mueven para controlar el precurvado y el radio de laminación.
Sujeción segura durante el conformado
La placa se sujeta entre los rodillos superior e inferior durante el proceso de conformado. Este sistema de sujeción ayuda a mantener una relación estable entre el material y la máquina.
Cuando la placa permanece correctamente sujeta, el operario puede controlar su movimiento de forma más consistente.
Esto resulta especialmente útil al procesar placas más anchas o componentes cilíndricos repetidos, donde es importante mantener la posición correcta durante toda la operación.
Movimiento de balanceo lateral más controlado
Los rodillos laterales son los responsables de aplicar la fuerza de conformado que crea la curvatura necesaria.
Ajustando su posición, el operario puede controlar el proceso de doblado en función del espesor del material y del radio deseado.
El rango de ajuste y el método de control dependen del modelo de máquina. Las configuraciones hidráulicas, NC y CNC pueden ofrecer diferentes niveles de control y automatización.
Para los talleres que manejan múltiples especificaciones de producto, la capacidad de ajustar los rodillos laterales con precisión es una consideración importante.
Reposicionamiento reducido entre operaciones
Una ventaja práctica de la configuración de cuatro rodillos es que permite realizar el precurvado en ambos extremos sin necesidad de retirar y voltear la placa entre las dos operaciones.
Esto reduce la manipulación innecesaria de materiales y ayuda a preservar la alineación de la placa durante la producción.
Para los talleres colombianos que utilizan grúas u otros equipos de elevación para mover planchas pesadas, reducir los pasos de reposicionamiento también puede simplificar el flujo de trabajo de producción.
Precurvado: un paso crítico para obtener productos cilíndricos precisos.
El precurvado es una de las operaciones más importantes en el laminado de chapas.
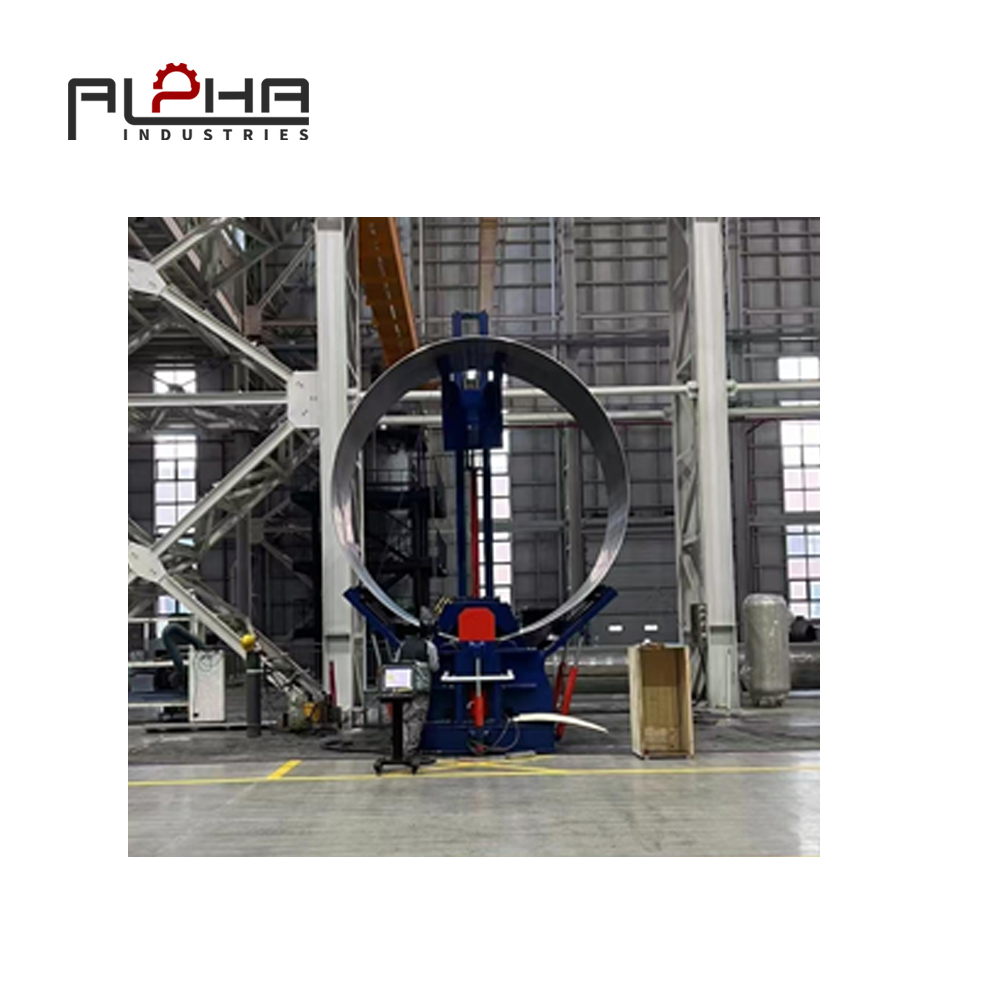
Cuando una placa plana se enrolla para formar un cilindro, las secciones cercanas a los extremos pueden permanecer relativamente rectas si no se precurvan adecuadamente. Estas zonas planas se conocen comúnmente como bordes rectos o extremos planos.
Si los bordes rectos son demasiado largos, es posible que el operario necesite realizar un conformado o corrección adicional antes de que el cilindro pueda ensamblarse y soldarse.
Esto puede afectar la eficiencia de la producción y la calidad dimensional final.
¿Por qué las reglas largas y rectas causan problemas?
Imaginemos un taller que fabrica tanques cilíndricos de acero.
Tras el proceso principal de laminado, los dos extremos de la placa deben unirse para formar una carcasa cilíndrica cerrada. Si los extremos quedan demasiado rectos, los bordes podrían no coincidir con el perfil circular requerido.
Es posible que el operario necesite utilizar equipo adicional o realizar correcciones manuales para mejorar la forma.
Las posibles consecuencias incluyen:
Operaciones de conformado adicionales
Más tiempo dedicado a la corrección dimensional
Dificultades para alinear los bordes antes de soldar.
Mayor dependencia de la experiencia del operador
Mayor variación entre las piezas terminadas.
El efecto exacto depende del espesor de la placa, las propiedades del material, el diámetro del cilindro y los requisitos de soldadura.
Cómo ayuda el precurvado con cuatro rodillos
Una máquina laminadora de chapas de 4 rodillos utiliza los rodillos laterales para precurvar los extremos de la chapa mientras el material permanece sujeto entre los rodillos superior e inferior.
El operario puede precurvar un extremo, introducir la placa en la máquina y, a continuación, precurvar el extremo opuesto antes de completar la operación de laminado.
Este proceso reduce la necesidad de retirar y recolocar la placa repetidamente.
También proporciona un flujo de trabajo más integrado para la formación de cáscaras cilíndricas.
Para los fabricantes que producen componentes similares en lotes, un proceso de precurvado bien ajustado puede ayudar a establecer condiciones iniciales más uniformes para las operaciones de laminado posteriores.
Sin embargo, la longitud final de la regla depende de la geometría de la máquina y de la relación entre los diámetros de los rodillos, el espesor de la placa y las propiedades del material. Los compradores deben solicitar datos técnicos reales y resultados de muestras de conformado, en lugar de asumir que todas las máquinas de cuatro rodillos ofrecen resultados idénticos.
Gestión de la recuperación elástica del material para un control del diámetro más fiable
La recuperación elástica es un problema común en el conformado de metales.
Cuando se dobla una placa de acero, el material experimenta deformación tanto elástica como plástica. Tras liberar la presión de conformado, la parte elástica se recupera parcialmente, lo que provoca que la placa se aleje de la forma impuesta por los rodillos.
Esto significa que la posición del rodillo por sí sola no determina el diámetro final del cilindro.
El material en sí también juega un papel importante.
Por qué es difícil predecir el efecto rebote.
Varios factores pueden influir en el efecto de recuperación elástica:
Espesor de la placa
límite elástico del material
Grado del material
Diámetro de rodadura
Formación de presión
Procesamiento y estado previos del material
Por ejemplo, dos placas del mismo grosor pueden requerir ajustes diferentes si sus propiedades mecánicas son distintas.
Del mismo modo, una configuración de la máquina que funciona para un diámetro de cilindro puede no producir el mismo resultado para un diámetro menor o mayor.
Establecer un proceso de conformado más repetible
Para controlar el efecto de recuperación elástica, los fabricantes deben desarrollar parámetros de conformado adecuados para cada material común y especificación de producto.
Un proceso práctico puede incluir:
Confirmar el espesor real de la placa y el tipo de material.
Verificar el diámetro final requerido.
Seleccionar una secuencia de precurvado adecuada.
Ajustando gradualmente las posiciones de balanceo lateral.
Fabricación de una pieza de prueba cuando cambia el material o las especificaciones.
Medición del diámetro final después de la descarga.
Registro de los parámetros de conformado exitosos para pedidos repetidos.
Una máquina laminadora de placas de cuatro rodillos controlada por CNC puede ayudar a almacenar o reproducir programas ya establecidos, dependiendo de su configuración de control.
Sin embargo, los parámetros almacenados no deben sustituir la verificación del material ni la inspección dimensional. Un cambio en el tipo de acero o en el espesor real de la placa puede requerir un nuevo ajuste.
El objetivo es crear un proceso de conformado que sea repetible y medible, en lugar de depender completamente de la memoria del operador.
¿Por qué esto es importante para los talleres colombianos de fabricación de tanques y estructuras industriales?
Los componentes cilíndricos de acero se utilizan en numerosas aplicaciones industriales. Según el proyecto, los fabricantes colombianos pueden producir tanques de almacenamiento, equipos de proceso, contenedores industriales, conductos, estructuras metálicas y otros componentes laminados.
Aunque estos productos tienen usos finales diferentes, comparten un requisito de producción importante: la chapa laminada debe coincidir con la geometría prevista antes de la siguiente etapa de fabricación.
Fabricación de tanques de almacenamiento
La fabricación de tanques requiere secciones cilíndricas uniformes que puedan ensamblarse y soldarse correctamente.
Si las placas laminadas presentan una curvatura irregular, puede ser necesario realizar ajustes adicionales antes de unir las secciones de la carcasa.
Una máquina laminadora de chapas de cuatro rodillos puede realizar el proceso de precurvado y laminado en una sola configuración, lo que ayuda a los talleres a reducir la manipulación innecesaria durante la producción de carcasas cilíndricas.
Fabricación de equipos industriales
Los fabricantes de equipos industriales pueden producir carcasas, cubiertas, estructuras cilíndricas y otros componentes de acero curvados a medida.
Los diferentes pedidos de los clientes pueden implicar diferentes dimensiones y especificaciones de materiales.
Una máquina con la capacidad adecuada y parámetros de conformado ajustables puede proporcionar una mayor flexibilidad al alternar entre estos trabajos.
Fabricación relacionada con la agricultura y la infraestructura
Los diversos entornos industriales y regionales de Colombia pueden generar diferentes requisitos de fabricación. Los talleres pueden necesitar fabricar estructuras de acero y componentes de equipos personalizados para distintos proyectos.
En estas situaciones, la máquina laminadora de chapas debe seleccionarse en función de las piezas de trabajo reales, y no simplemente de la chapa más grande que pueda entrar ocasionalmente en el taller.
Una máquina de cuatro rodillos adecuada puede ayudar a los fabricantes a establecer un proceso más controlado para la producción recurrente de componentes cilíndricos y curvos.
Cómo seleccionar la máquina laminadora de placas de 4 rodillos adecuada para la producción mixta.
Elegir una máquina basándose únicamente en el grosor máximo de la placa puede generar problemas posteriormente.
Un proceso de selección más fiable comienza con los requisitos de producción reales del taller.
Confirme el espesor máximo y común de la placa.
Los compradores deben identificar tanto el espesor máximo de la placa como los espesores que se procesan con mayor frecuencia.
Por ejemplo, un taller puede laminar ocasionalmente planchas gruesas, pero trabajar con material de espesor medio en la mayoría de sus pedidos.
La máquina debe evaluarse en función de ambos escenarios de producción.
También es importante distinguir entre capacidad de laminación y capacidad de precurvado. Estas cifras pueden variar, por lo que los compradores deben revisar detenidamente la tabla de capacidad del fabricante.
Compruebe la duración efectiva del trabajo.
La longitud de trabajo determina el ancho máximo de la placa que se puede procesar dentro de las condiciones nominales de la máquina.
Un taller que fabrique carcasas largas para tanques o componentes cilíndricos anchos debe confirmar que la longitud de trabajo efectiva de la máquina se ajusta a sus requisitos de producción.
Los compradores también deberían tener en cuenta si los pedidos futuros podrían requerir placas más anchas.
Evaluar el diámetro mínimo de rodadura
El diámetro mínimo de laminación es una especificación importante cuando un taller fabrica productos cilíndricos relativamente pequeños.
Una máquina puede tener la capacidad de espesor suficiente, pero aun así no ser adecuada para una aplicación particular de diámetro pequeño.
Por lo tanto, el diámetro requerido debe comprobarse comparándolo con las especificaciones técnicas y las recomendaciones de conformado del fabricante.
Revisión de las dimensiones del rodillo y la estructura de la máquina.
El diámetro de los rodillos, la rigidez del bastidor, la disposición de los cojinetes y la estructura general de la máquina influyen en la capacidad de la máquina para soportar las fuerzas de conformado.
Estos factores cobran especial importancia al procesar planchas gruesas o materiales de mayor resistencia.
Los compradores deben solicitar información técnica sobre la estructura de la máquina y las especificaciones de los rodillos, en lugar de basarse únicamente en una descripción general como "de alta resistencia" o "de alta precisión".
Elija el sistema de control adecuado.
Los distintos talleres requieren diferentes niveles de automatización.
Un sistema NC puede proporcionar un control práctico para operaciones de laminado estándar. Un sistema CNC puede ofrecer funciones de programación y repetibilidad más avanzadas, según su configuración.
Al comparar máquinas, los compradores deben comprobar lo siguiente:
Ejes de control disponibles
Método de posicionamiento del rodillo
Capacidad de almacenamiento del programa
Modos de funcionamiento manual y automático
Retroalimentación y visualización de la posición
Funciones de producción repetida
Interfaz de operador y opciones de idioma
El sistema de control debe ajustarse a la complejidad y frecuencia de los cambios de producción del taller.
Considere la carga, el soporte y la descarga.
El proceso de conformado no termina cuando la placa entra en los rodillos.
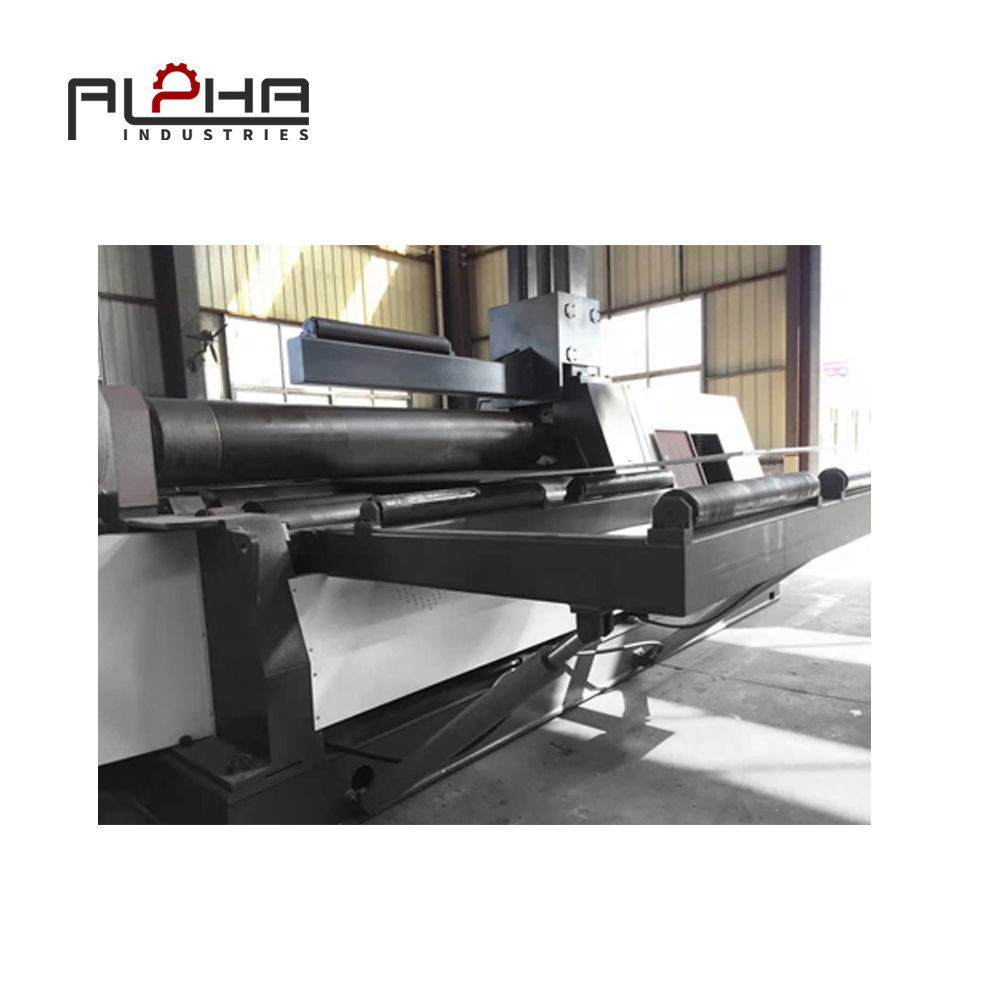
Las planchas grandes o pesadas requieren sistemas de carga y manipulación adecuados. Según las dimensiones de la pieza, el taller podría necesitar equipos de elevación, dispositivos de soporte delanteros o traseros, u otras soluciones para la manipulación de materiales.
Una evaluación completa de la máquina debe considerar cómo entra la placa en la máquina, cómo se mantiene sujeta durante el laminado y cómo se retira el cilindro terminado.
Esto es especialmente importante para talleres con espacio limitado o para productos que son difíciles de manipular manualmente.
Recomendaciones prácticas de producción para una mayor uniformidad en el laminado
Incluso una máquina bien diseñada requiere un proceso de producción controlado.
Para los fabricantes que manejan diferentes especificaciones de placas, las siguientes prácticas pueden ayudar a mejorar la repetibilidad.
Crear un registro de materiales y trabajos
Registre el grado del material, el espesor real, el ancho de la placa, el diámetro objetivo y los parámetros de conformado para cada producto estándar.
Esto facilita la identificación de las condiciones iniciales correctas cuando se repite el mismo trabajo.
Verifique las dimensiones de la placa antes de laminar.
No dé por sentado que todas las placas cumplen con sus especificaciones nominales.
Verifique el espesor y las dimensiones reales antes de seleccionar la configuración de la máquina. Las variaciones en el material pueden afectar el resultado del conformado, especialmente cuando se trabaja cerca de la capacidad nominal de la máquina.
Establecer procedimientos para la formación de ensayos clínicos
Cuando se introduzca un nuevo tipo de material o diámetro, se debe fabricar una pieza de prueba si las condiciones de producción lo permiten.
Mida el resultado y ajuste los parámetros de conformado antes de procesar el lote completo.
Inspeccione ambos extremos de la placa laminada.
La calidad del precurvado debe comprobarse en ambos extremos.
Una curvatura irregular en los extremos puede dificultar el cierre preciso del cilindro. Una inspección temprana ayuda a identificar problemas antes de que la pieza pase a la fase de soldadura.
Mida el diámetro final en varias posiciones.
Una sola medición puede no revelar todas las desviaciones de formación.
En función de los requisitos del producto, compruebe el diámetro en varios puntos a lo largo del cilindro e inspeccione si la carcasa es uniformemente redonda.
Mantener procedimientos operativos consistentes
Si no existe un proceso documentado, los distintos operadores pueden utilizar diferentes métodos de ajuste.
Los procedimientos operativos estándar, la capacitación en el manejo de las máquinas y el registro de los parámetros de conformado pueden ayudar a reducir la variación entre turnos.
¿Por qué un diseño de 4 rodillos puede ser valioso para pedidos personalizados?
Para un taller con un producto estable y de alto volumen, la selección de la máquina puede centrarse en el tiempo de ciclo y la repetibilidad.
Para un taller que gestiona pedidos personalizados, la flexibilidad se vuelve igualmente importante.
Una máquina laminadora de placas de 4 rodillos puede satisfacer este requisito gracias a su sistema de sujeción y al movimiento independiente de los rodillos laterales.
La misma máquina puede utilizarse para diferentes espesores, anchos y diámetros de chapa, siempre que cada trabajo se mantenga dentro de la capacidad nominal y los límites de conformado de la máquina.
Esto no significa que todos los productos puedan procesarse con una configuración universal. Cada material y pieza requiere parámetros específicos.
La ventaja reside en que la estructura de la máquina proporciona una base práctica para cambiar entre los requisitos de conformado sin tener que retirar y girar la placa repetidamente.
Para los fabricantes colombianos que necesitan equilibrar la producción personalizada con una calidad constante, la configuración de cuatro rodillos puede convertirse en una inversión útil a largo plazo.
Preguntas que debe hacerse antes de comprar una máquina laminadora de placas de 4 rodillos.
Antes de seleccionar una máquina, los compradores deben preparar una lista clara de los requisitos de producción.
Las siguientes preguntas pueden ayudar a que la evaluación sea más práctica.
¿Qué espesor de chapa puede procesar una máquina laminadora de chapas de 4 rodillos?
La respuesta depende del modelo de máquina, la longitud de trabajo, la resistencia del material y el diámetro de laminación requerido. Los compradores deben verificar tanto la capacidad máxima de laminación como la capacidad de precurvado.
¿Puede una máquina laminadora de chapa de cuatro rodillos procesar diferentes grados de acero?
Sí, siempre que la máquina seleccionada sea adecuada para las especificaciones del material y las condiciones de conformado requeridas. Los distintos grados de acero pueden requerir ajustes diferentes de los rodillos debido a las variaciones en las propiedades mecánicas y la recuperación elástica.
¿Una máquina laminadora de placas de 4 rodillos reduce los bordes rectos?
Un diseño de cuatro rodillos permite realizar el precurvado en ambos extremos de la placa mientras el material permanece sujeto. Esto ayuda a reducir las secciones sin curvar en comparación con configuraciones que requieren manipulación adicional. La longitud final del borde recto depende del diseño de la máquina y de las especificaciones de la pieza.
¿Una máquina de cuatro rodillos es adecuada para cilindros de diámetro pequeño y grande?
Depende de las características técnicas de la máquina. Antes de comprar, los compradores deben confirmar los diámetros mínimo y máximo de laminación, el espesor de la chapa, la longitud de trabajo y el tipo de material.
¿Es necesario el control CNC para la producción mixta?
No todos los talleres requieren un sistema CNC. Sin embargo, el control CNC puede ser valioso cuando la producción implica cambios frecuentes en las especificaciones, trabajos repetitivos o la necesidad de reproducir programas de conformado ya establecidos. Las funciones de control requeridas deben evaluarse en función de las necesidades reales de producción.
¿Qué información deben proporcionar los compradores al solicitar un presupuesto?
Para obtener una recomendación de máquina más precisa, los compradores deben proporcionar:
Tipo y grado del material
Espesor máximo y comúnmente utilizado de la placa
Ancho máximo de placa
Diámetro mínimo y máximo del cilindro
Volumen de producción requerido
Si se requiere precurvado
Si se necesita laminación cónica
Sistema de control preferido
Espacio disponible en el taller y condiciones de manipulación de materiales
Proporcionar estos detalles ayuda al proveedor a evaluar la aplicación y recomendar una configuración de máquina adecuada.
Cree un proceso de laminado de placas más consistente con ALPHA.
Para las empresas colombianas de fabricación de metales, el reto de la producción con especificaciones mixtas no se limita a aumentar la capacidad de las máquinas, sino que implica mantener resultados de conformado fiables cuando cambian el espesor del material, las dimensiones de la placa y los requisitos del producto terminado.
Una máquina laminadora de chapas de 4 rodillos seleccionada adecuadamente puede ayudar a solucionar este problema mediante una sujeción estable de la chapa, un precurvado controlado y un proceso de laminado más integrado.
Al evaluar una máquina, los fabricantes deben considerar más que el valor del espesor máximo. La longitud de trabajo, el diámetro de laminación, la resistencia del material, la capacidad de precurvado, las especificaciones de los rodillos, las funciones de control y los sistemas de manipulación del material influyen en si la máquina es adecuada para las condiciones reales de producción.
ALPHA ofrece soluciones de maquinaria para el trabajo del metal a fabricantes industriales y talleres de fabricación. Si su empresa planea mejorar sus operaciones de conformado cilíndrico o modernizar su equipo de laminado de chapa, compartir las especificaciones de sus piezas es un primer paso útil para seleccionar la máquina adecuada.
Contacta con ALPHA
Visite nuestro sitio web para obtener más información sobre nuestra maquinaria y comentar sus necesidades de producción.