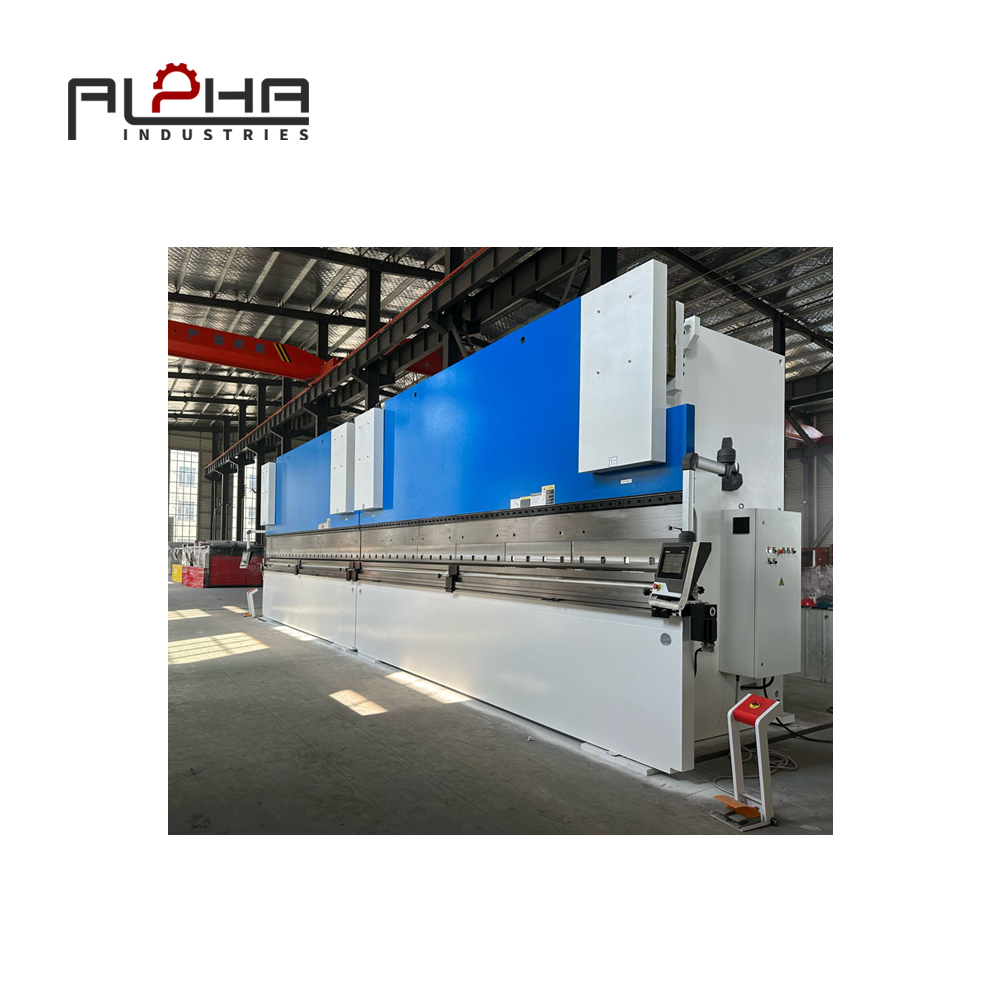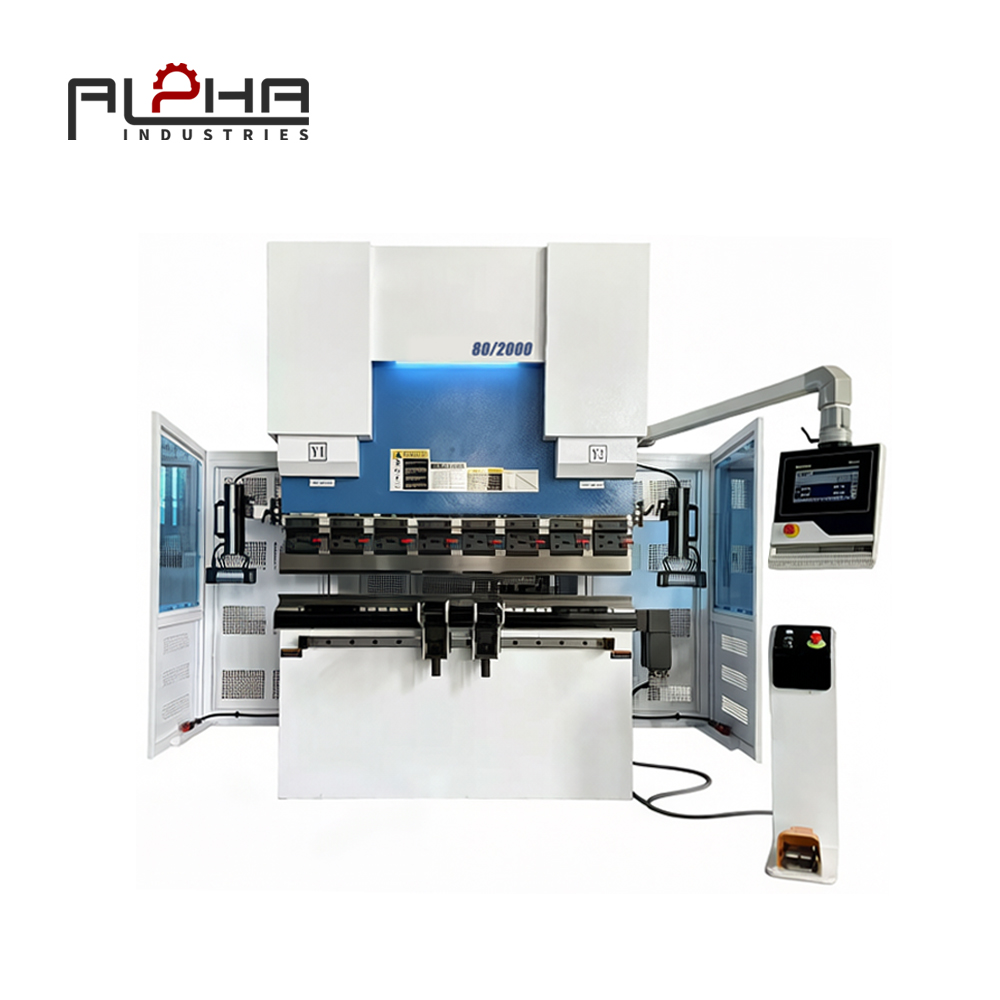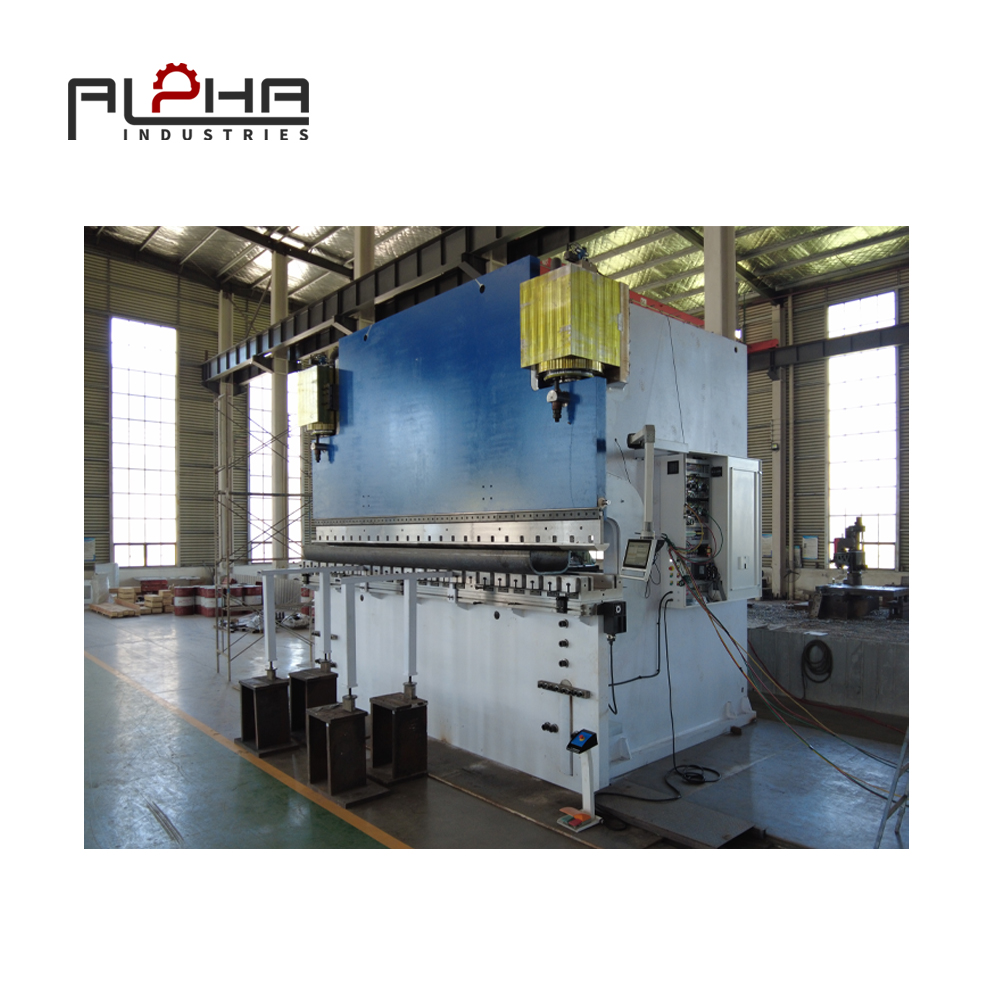
Para los fabricantes de chapa metálica en todo el continente americano, la plegadora es una de las máquinas más importantes en el proceso de fabricación.
Pero poseer una prensa plegadora de alta capacidad no garantiza automáticamente resultados de plegado uniformes.
En la producción práctica, los fabricantes necesitan que cada pieza de un lote cumpla con los mismos requisitos dimensionales y angulares. Cuando una pieza es precisa, pero la siguiente requiere corrección manual, la eficiencia de la producción disminuye rápidamente.
Este problema cobra aún más importancia para los fabricantes que se enfrentan a una producción con gran variedad de materiales, plazos de entrega cortos, diferentes espesores de material y escasez de operarios experimentados.
Un proceso de doblado inconsistente puede generar más que un problema de calidad. Puede aumentar los desperdicios, las repeticiones de trabajo, el tiempo de inspección, el tiempo de inactividad de la máquina y los costos laborales.
Por este motivo, la precisión y la repetibilidad del plegado con prensa plegadora merecen una atención especial cuando los fabricantes evalúan los equipos y los procesos de producción.
El objetivo es sencillo:
Realice la curvatura correcta y reproduzca ese resultado de forma consistente.
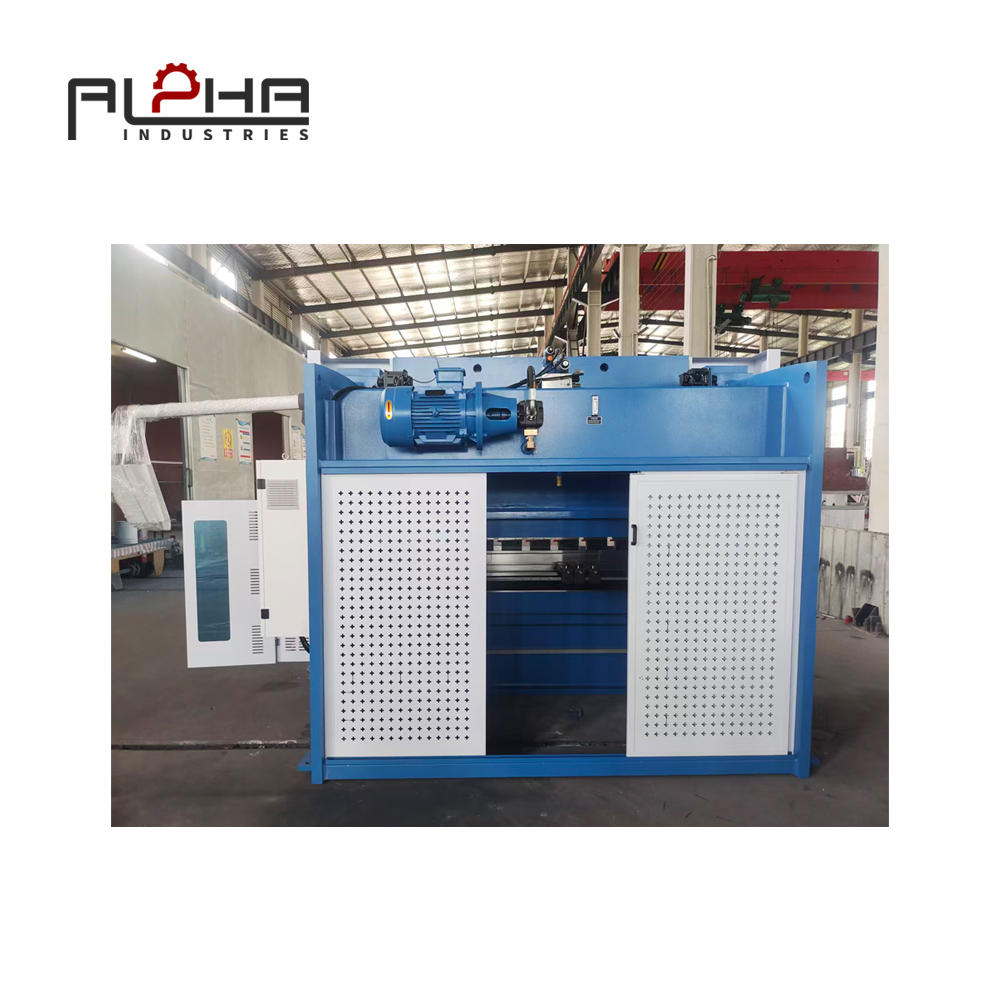
Por qué es importante la repetibilidad de la prensa plegadora
Una sola pieza correcta no indica necesariamente un proceso de doblado estable.
Imagínese un fabricante que produce 200 componentes idénticos de chapa metálica.
La primera pieza se mide y se encuentra dentro de los límites de tolerancia. Sin embargo, a medida que avanza la producción, varias piezas presentan pequeñas variaciones en el ángulo de curvatura o en las dimensiones de la brida.
El operador comienza a realizar ajustes.
La producción se detiene.
El equipo de calidad realiza inspecciones adicionales.
Algunas partes necesitan ser reelaboradas.
Otros quizás tengan que ser descartados.
La pérdida directa de materia prima puede parecer pequeña, pero el coste total de producción puede llegar a ser significativo si se incluyen la mano de obra, el tiempo de máquina y los retrasos en la entrega.
Por eso la repetibilidad es fundamental.
Un proceso de plegado repetible debería permitir a los fabricantes producir múltiples piezas con una variación mínima una vez que se haya establecido la configuración correcta.
Precisión frente a repetibilidad en el plegado con prensa plegadora
La precisión y la repetibilidad están relacionadas, pero representan diferentes aspectos del rendimiento de la máquina.
La precisión describe qué tan cerca está el resultado real del objetivo requerido.
La repetibilidad describe con qué consistencia la máquina puede reproducir ese resultado.
Por ejemplo, si un componente requiere una curvatura de 90 grados y la máquina produce repetidamente 90 grados, tanto la precisión como la repetibilidad son excelentes.
Si la máquina produce repetidamente 91 grados, puede que sea repetible, pero no precisa.
Si produce 89,5, 90,5 y 91 grados en diferentes ciclos, la repetibilidad también es un problema.
Para los fabricantes de producción, ambas características son importantes.
Un proceso de doblado fiable debe alcanzar el objetivo requerido y mantener ese resultado durante toda la producción.
¿Qué causa la variación en el doblado de la prensa plegadora?
La variación en la flexión puede provenir de múltiples fuentes.
Los factores más comunes incluyen:
-
Propiedades del material
-
Espesor del material
-
Rebote
-
deflexión de la máquina
-
Posicionamiento del tope trasero
-
Selección de herramientas
-
Desgaste de herramientas
-
Secuencia de flexión
-
Posicionamiento de la pieza de trabajo
-
Calibración de la máquina
-
Parámetros CNC
-
Configuración del operador
Debido a que estos factores interactúan, los fabricantes deben evitar suponer que todos los problemas de precisión son causados por la propia plegadora.
Un problema dimensional puede originarse por un posicionamiento incorrecto.
Un problema de ángulo puede estar relacionado con la recuperación elástica del material.
Las variaciones a lo largo de una pieza de trabajo larga pueden estar relacionadas con la deflexión de la máquina.
El primer paso hacia la mejora es identificar la fuente de la variación.
Propiedades del material y recuperación elástica
El comportamiento del material es una de las variables más importantes en la flexión.
Los distintos materiales responden de manera diferente a las fuerzas de conformado.
Incluso un material con el mismo espesor nominal puede presentar diferencias en sus propiedades mecánicas que influyen en el ángulo de flexión final.
Un factor importante es la recuperación elástica.
Una vez que se libera la fuerza de flexión, el material tiende a recuperar parcialmente su forma original.
La cantidad de recuperación elástica puede variar según:
-
Resistencia del material
-
Espesor del material
-
Ángulo de curvatura
-
Radio de curvatura
-
Tipo de material
-
Dirección de la fibra
Esto significa que para lograr un ángulo de flexión preciso puede ser necesario compensar el comportamiento real del material.
Para los fabricantes que procesan diferentes grados y espesores, comprender estas variaciones es fundamental para mantener una producción constante.
Posicionamiento del tope trasero y precisión dimensional
Una prensa plegadora puede producir el ángulo de plegado correcto, pero aun así generar una dimensión incorrecta en la pieza.
¿Por qué?
Porque la pieza de trabajo debe estar colocada correctamente antes de doblarla.
El tope trasero determina la posición de la lámina con respecto a la herramienta.
Si la posición cambia entre ciclos, las dimensiones de la brida pueden variar.
Esto es especialmente importante al fabricar componentes con múltiples curvaturas.
Un pequeño error de posicionamiento durante la primera curvatura puede afectar a las dimensiones posteriores.
Los topes traseros CNC pueden ayudar a establecer un posicionamiento repetible basado en coordenadas programadas.
Esto puede reducir la dependencia de la medición manual y facilitar la estandarización de la producción repetida.
Para los fabricantes que manejan varios números de pieza, los datos de posicionamiento almacenados también pueden reducir el tiempo de configuración entre trabajos.
Deflexión de la máquina y curvas largas
La deflexión de la máquina adquiere cada vez mayor relevancia a medida que aumentan la longitud de plegado y la fuerza de conformado.
Durante el proceso de flexión, la estructura de la máquina y los componentes de trabajo están sometidos a fuerzas significativas.
En el caso de piezas largas, la deflexión resultante puede influir en la uniformidad de la curvatura a lo largo de toda la longitud de trabajo.
Por lo tanto, el centro de una pieza de trabajo larga puede requerir una compensación en comparación con las áreas más cercanas a los lados de la máquina.
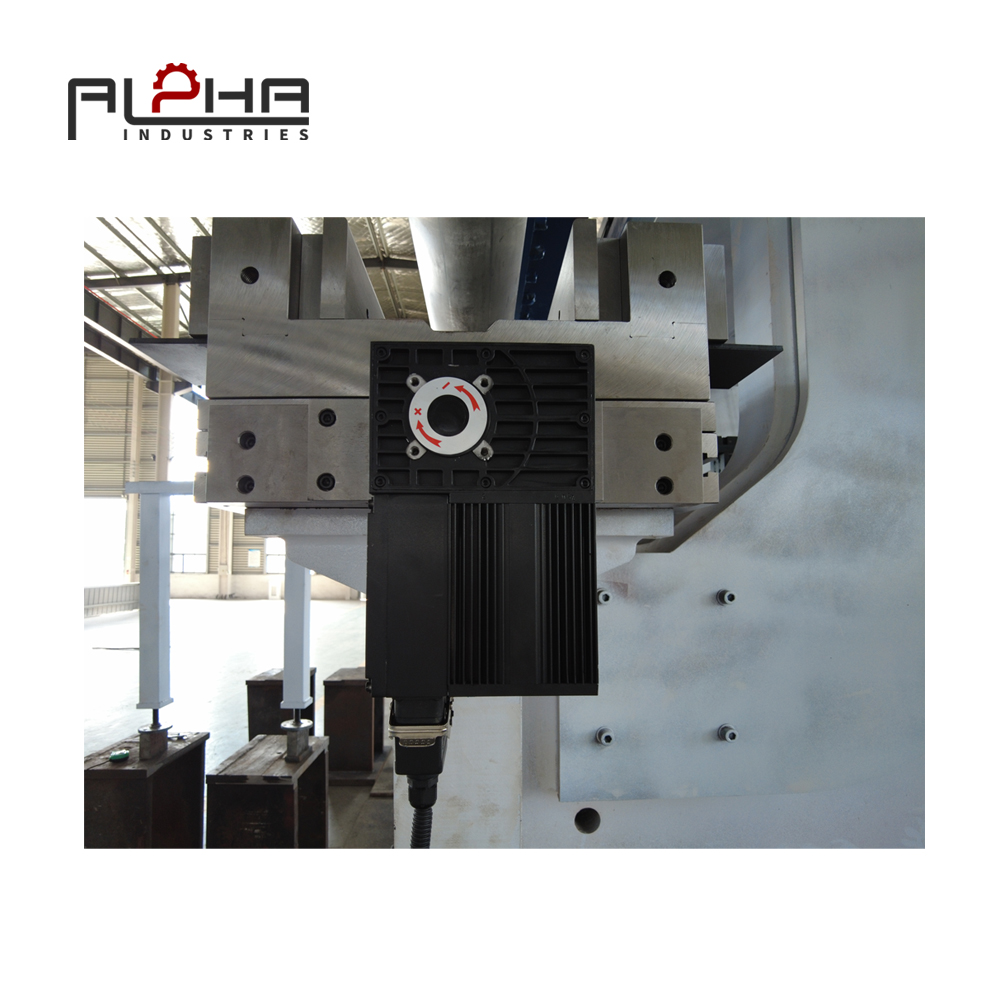
Aquí es donde el abombamiento de la prensa plegadora cobra especial relevancia.
Un sistema de coronación adecuado puede compensar la deflexión y ayudar a mantener una relación más uniforme entre la herramienta y la pieza de trabajo.
Para los fabricantes que producen paneles largos, grandes carcasas o componentes de chapa metálica ancha, esto debe tenerse en cuenta al seleccionar la configuración de la máquina.
Cómo el coronamiento favorece una flexión uniforme
El abombamiento está diseñado para compensar la deformación que se produce durante el proceso de doblado.
Sin la compensación adecuada, el resultado de la flexión puede variar a lo largo de la longitud de trabajo, especialmente cuando intervienen fuerzas de flexión elevadas.
La importancia del coronamiento depende de la aplicación.
Los fabricantes deberían tener en cuenta lo siguiente:
-
Longitud de la máquina
-
Fuerza de flexión requerida
-
Espesor del material
-
Dimensiones de la pieza
-
Tolerancia requerida
-
Volumen de producción típico
En el caso de componentes cortos, la deflexión puede tener una influencia menor.
En el caso de componentes más largos, la compensación puede convertirse en una parte mucho más importante para lograr resultados consistentes.
Por lo tanto, el coronamiento debe evaluarse según los requisitos reales de producción, en lugar de tratarse simplemente como una característica estándar.
Selección de herramientas y consistencia del doblado
El utillaje tiene una relación directa con el rendimiento de doblado.
El punzón y la matriz deben seleccionarse en función del material, el espesor, el radio de curvatura y la geometría requerida.
El uso de herramientas incorrectas puede provocar:
-
Radio de curvatura incorrecto
-
Fuerza de conformado excesiva
-
marcas superficiales
-
Flexión inestable
-
Mayor tiempo de configuración
-
Repetibilidad reducida
El estado de la herramienta es igualmente importante.
Las herramientas dañadas o excesivamente desgastadas pueden introducir variaciones en el proceso de doblado.
Por este motivo, los fabricantes deberían establecer procedimientos regulares de inspección y sustitución de herramientas.
Unas condiciones de utillaje uniformes facilitan el mantenimiento de resultados de doblado consistentes.
¿Por qué los errores de configuración generan retrabajo?
Muchos problemas de doblado ocurren durante la preparación, más que durante el ciclo de doblado propiamente dicho.
Un operario puede seleccionar la herramienta incorrecta, cargar el programa equivocado o colocar la pieza de trabajo de forma incorrecta.
Incluso un pequeño error de configuración puede repetirse en todo un lote si no se detecta durante la inspección de la primera pieza.
Un proceso de configuración estandarizado puede ayudar a prevenir esto.
Un flujo de trabajo práctico puede incluir:
-
Verifique el material.
-
Confirme el grosor del material.
-
Seleccione la herramienta correcta.
-
Comprobar el estado de las herramientas.
-
Cargue el programa CNC correcto.
-
Confirme la posición del tope trasero.
-
Compruebe la secuencia de doblado.
-
Produzca la primera parte.
-
Medir las dimensiones críticas.
-
Liberar el lote para producción.
Este enfoque ayuda a trasladar el control de calidad al inicio del proceso, en lugar de descubrir problemas después de que ya se hayan producido docenas de piezas.
Prensa plegadora CNC y repetibilidad de la producción
La tecnología CNC puede facilitar la gestión del doblado repetible.
En lugar de introducir o ajustar manualmente cada posición para cada ciclo de producción, los sistemas CNC pueden almacenar y recuperar programas preestablecidos.
Dependiendo de la configuración de la máquina, el control CNC puede coordinar:
-
Movimiento de carnero
-
Posicionamiento del tope trasero
-
Secuencias de flexión
-
Parámetros del programa
-
Información sobre herramientas
-
Configuración de producción
Esto resulta especialmente útil para pedidos repetidos.
Una vez que se ha establecido correctamente un trabajo, se puede recuperar la misma información de producción para lotes futuros.
Esto puede reducir el trabajo de configuración repetitiva y hacer que la producción dependa menos de la memoria de cada operador.
Reducción de la dependencia del operador
En la fabricación de chapa metálica, los operarios con experiencia siguen siendo fundamentales.
Comprenden cómo se comportan los diferentes materiales, cómo seleccionar las herramientas adecuadas y cómo identificar posibles problemas de flexión.
Sin embargo, depender exclusivamente de la experiencia individual puede generar riesgos en la producción.
Cuando no se dispone de personal experimentado, un proceso altamente manual puede volverse más lento o menos consistente.
La tecnología de plegado CNC puede ayudar a estandarizar las operaciones repetitivas.
En lugar de exigir a los operarios que recuerden todos los parámetros, el proceso de producción puede conservar los programas establecidos y la información de posicionamiento.
Esto no elimina la necesidad de operadores cualificados.
Ayuda a convertir la experiencia del operario en un método de producción más repetible.
Producción de alta mezcla en las Américas
Muchos fabricantes en América operan en entornos de producción con una alta variedad de productos.
Pueden producir una gran cantidad de componentes diferentes en lotes relativamente pequeños.
Un cronograma de producción puede incluir:
-
armarios eléctricos
-
Carcasas de máquinas
-
Componentes de climatización
-
Soportes industriales
-
Componentes automotrices
-
Paneles de equipos
-
Piezas de chapa metálica a medida
Cada cambio puede requerir nuevas herramientas, nuevas dimensiones y una secuencia de doblado diferente.
Si cada cambio requiere un ajuste manual extenso, el tiempo de configuración puede consumir una parte significativa de la capacidad disponible de la máquina.
La programación CNC y el posicionamiento repetible pueden ayudar a que estos cambios frecuentes sean más manejables.
Esta es una de las razones por las que la flexibilidad se ha convertido en un factor importante en la selección de prensas plegadoras.
Cómo reducir los desechos de la prensa plegadora
La reducción de desperdicios comienza con el control del proceso.
Los fabricantes pueden adoptar diversas medidas prácticas para reducir la pérdida innecesaria de material.
Verificar la primera parte
No espere a que se complete todo el lote antes de comprobar las dimensiones.
Inspeccione cuidadosamente el primer componente.
Material de control
Verifique el grosor y el tipo de material antes de cargar la máquina.
Estandarizar las herramientas
Utilice combinaciones de herramientas ya establecidas para aplicaciones recurrentes.
Mantenga el tope trasero
Asegúrese de que los componentes de posicionamiento reciban el mantenimiento adecuado y estén configurados correctamente.
Ajustes de registros
Si un programa requiere corrección, registre los parámetros finales para su uso en futuras producciones.
Monitorear el desgaste de las herramientas
Sustituya o realice el mantenimiento de las herramientas cuando el desgaste comience a afectar la uniformidad.
Revisar los datos de retrabajo
Registrar qué piezas y operaciones generan la mayor cantidad de retrabajo.
Esto puede revelar problemas recurrentes que de otro modo podrían permanecer ocultos.
Selección de prensas plegadoras más allá del tonelaje
El tonelaje es una especificación importante en una prensa plegadora, pero no debe ser la única consideración.
Los fabricantes deben evaluar el proceso de producción completo.
Entre los factores importantes se incluyen:
Longitud de plegado: Elija una longitud de trabajo adecuada para los componentes de mayor tamaño que se fabrican habitualmente.
Fuerza de flexión: Asegúrese de que la máquina pueda manejar el material y el rango de espesor previstos.
Configuración del tope trasero: Considere la complejidad de las piezas típicas y la cantidad de ejes de posicionamiento necesarios.
Control CNC: Evaluar las funciones de programación, almacenamiento, operación y gestión de la producción.
Coronación: Considere los requisitos de compensación para curvas largas o exigentes.
Herramientas: Compruebe la compatibilidad con los requisitos de herramientas existentes y futuros.
Automatización: Determine si los sistemas de seguimiento de hojas, la manipulación robótica u otros sistemas de automatización pueden resultar útiles.
Servicio: Considere el soporte técnico, las piezas de repuesto y el mantenimiento a largo plazo de la máquina.
Este enfoque más amplio puede ayudar a los fabricantes a seleccionar los equipos según sus necesidades reales de producción.
Precisión de la prensa plegadora y coste de producción
La precisión en el doblado tiene una relación directa con el coste de fabricación.
Consideremos un componente que requiere tres operaciones de doblado.
Si cada operación requiere un ajuste manual, el tiempo total de configuración puede llegar a ser considerable.
Si un primer doblez incorrecto genera un problema dimensional en las operaciones posteriores, la pieza podría requerir trabajo adicional.
Cuando se multiplican por cientos o miles de componentes, las pequeñas ineficiencias se convierten en costes cuantificables.
Por lo tanto, mejorar la repetibilidad puede contribuir al control de costes mediante:
-
Reducción de desechos
-
Menos retrabajo
-
Menor tiempo de configuración
-
Menos ajustes manuales
-
Producción más predecible
-
Mejor utilización de la maquinaria
Por lo tanto, el beneficio económico de una prensa plegadora debe evaluarse a lo largo de su vida útil, y no solo en función de su precio de compra inicial.
Una estrategia práctica para lograr una mayor precisión en el doblado
Los fabricantes que deseen mejorar el rendimiento del doblado pueden seguir una estrategia sencilla de control de procesos.
Primero, identifique la variación.
Determina si el problema está relacionado con el ángulo, la dimensión de la brida, el posicionamiento u otro factor.
Segundo, aísle la causa.
Verifique el material, las herramientas, la configuración de la máquina, el tope trasero y los parámetros del programa.
En tercer lugar, establezca una configuración controlada.
Utilice herramientas y parámetros de máquina estandarizados.
Cuarto, verifique la primera parte.
Mida las dimensiones críticas antes de continuar la producción.
Quinto, documente el proceso final.
Guarde el programa CNC corregido y la información de configuración.
Finalmente, reproduzca el proceso.
Utilice la información establecida para la producción futura.
Esto transforma la precisión del doblado, que antes requería un ajuste individual, en un procedimiento de fabricación repetible.
Soluciones de prensas plegadoras para la fabricación moderna de chapa metálica.
Los fabricantes de todo el continente americano están sometidos a una presión constante para producir de forma más eficiente manteniendo una calidad uniforme.
La disponibilidad de mano de obra, los costes de los materiales, las tolerancias de los clientes y los plazos de entrega más cortos aumentan la importancia de la estabilidad de la producción.
En una plegadora, la estabilidad de la producción comienza con un plegado repetible.
Una combinación adecuada de control CNC, posicionamiento del tope trasero, herramientas, rigidez de la máquina y compensación puede ayudar a los fabricantes a reducir la variación y establecer un flujo de trabajo más predecible.
El objetivo no es simplemente comprar una máquina con altas especificaciones.
El objetivo es desarrollar un proceso de doblado que produzca la pieza correcta de forma consistente.
Preguntas frecuentes
¿Qué es la precisión de plegado en una prensa plegadora?
La precisión del plegado en la prensa plegadora se refiere a la medida en que la pieza terminada coincide con el ángulo de plegado y los requisitos dimensionales especificados.
¿Qué es la repetibilidad de la plegadora?
La repetibilidad de la plegadora se refiere a la consistencia con la que una máquina puede reproducir el mismo resultado de plegado en múltiples ciclos de producción.
¿Qué causa la inconsistencia en el plegado con prensa plegadora?
La variación del material, la recuperación elástica, las herramientas, la deflexión de la máquina, el posicionamiento del tope trasero, los errores de configuración y los parámetros incorrectos pueden contribuir a un doblado inconsistente.
¿Cómo mejora la repetibilidad una plegadora CNC?
Una plegadora CNC puede almacenar y reproducir programas, coordenadas de posicionamiento y secuencias de plegado, lo que ayuda a reducir los ajustes manuales repetitivos.
¿Por qué es importante la precisión del tope trasero?
El tope trasero posiciona la pieza antes del doblado. Un posicionamiento uniforme ayuda a mantener dimensiones de brida repetibles.
¿Qué es el abombamiento de la prensa plegadora?
El abombamiento es un método de compensación diseñado para corregir la deflexión de la máquina durante el doblado y ayudar a mantener resultados uniformes a lo largo de la longitud de trabajo.
¿Puede una plegadora reducir los desperdicios?
Un proceso de doblado controlado puede reducir los desperdicios al identificar los errores de configuración con anticipación, mejorar el posicionamiento y mantener condiciones de doblado más consistentes.
¿Por qué influye el utillaje en la precisión del doblado?
El punzón y la matriz determinan aspectos importantes del proceso de conformado, como la geometría de la curvatura, el radio y los requisitos de fuerza. El uso de herramientas incorrectas o desgastadas puede generar variaciones.
¿Es una plegadora CNC adecuada para la producción de alta variedad?
Las plegadoras CNC son adecuadas para la producción con gran variedad de piezas, ya que los programas y la información de posicionamiento se pueden almacenar y reutilizar para diferentes piezas.
¿Qué debo tener en cuenta al comprar una plegadora?
Considere la fuerza de flexión, la longitud de trabajo, el rango de materiales, el control CNC, la configuración del tope trasero, el abombamiento, las herramientas, el volumen de producción, la complejidad de la pieza y los requisitos de automatización.
Contáctanos
¿Busca una solución de plegadora para la producción de chapa metálica?
ALPHA ofrece soluciones de maquinaria para plegadoras y procesamiento de chapa metálica a fabricantes con diferentes longitudes de plegado, requisitos de materiales y aplicaciones de producción.
Póngase en contacto con ALPHA para hablar sobre sus requisitos de doblado, configuración de la máquina, control CNC, herramientas y otras necesidades de producción.
Sitio web de ALPHA: https://alpha-cnc.com/
Contáctanos: https://alpha-cnc.com/contact-us