Почему решения об инвестициях в оборудование важны для колумбийских производителей металлоконструкций
Для предприятий по металлообработке в Колумбии приобретение нового промышленного оборудования — это решение, влияющее на производственную мощность, денежный поток и долгосрочную конкурентоспособность.
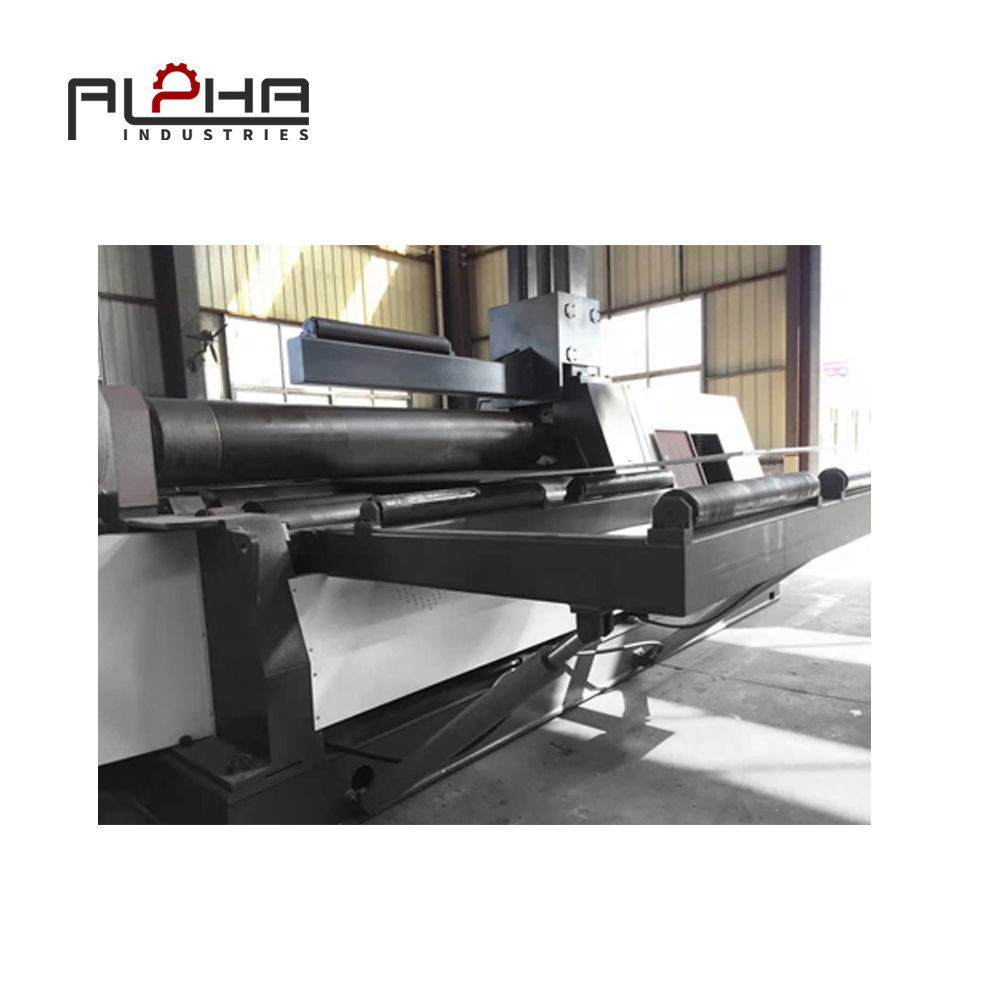
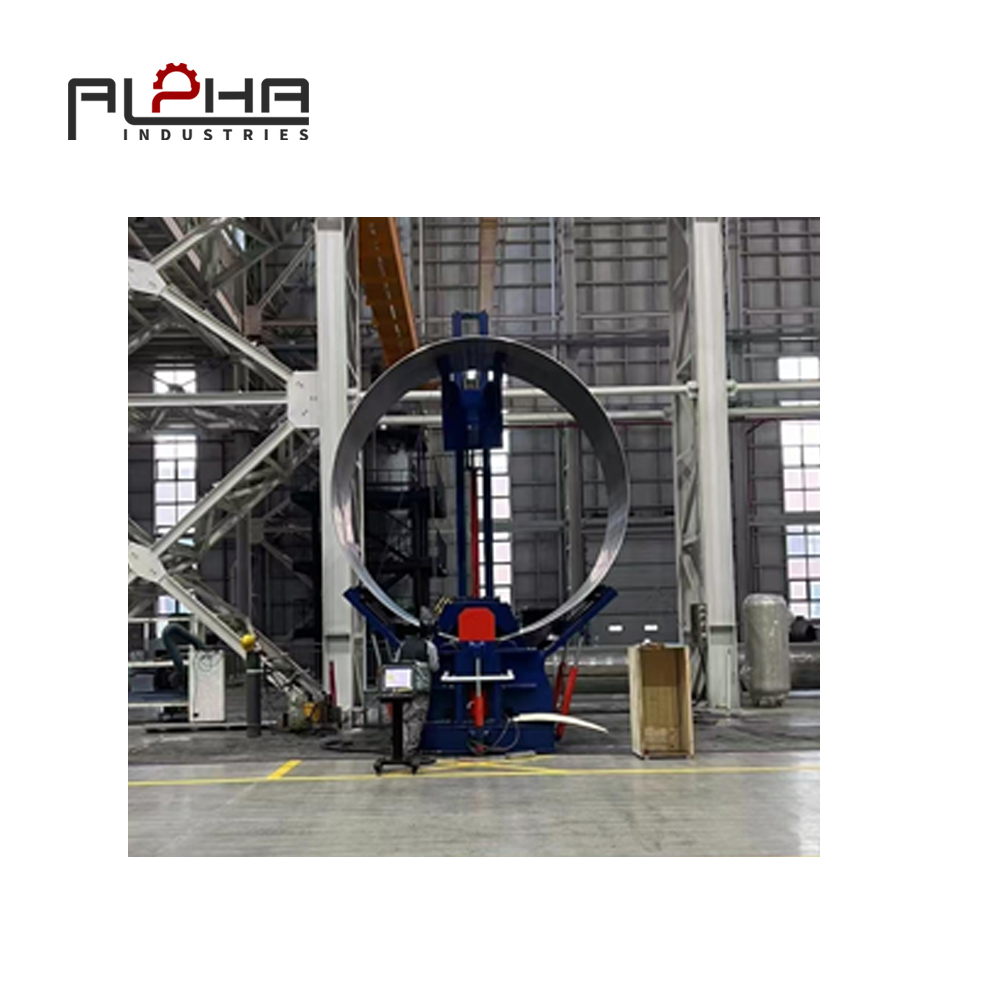
Четырехвалковый листопрокатный стан может стать важным приобретением для производителей цилиндрических стальных корпусов, резервуаров для хранения, промышленных контейнеров, конструкционных элементов и другой прокатной продукции. Однако подходящим станком не обязательно является тот, который обладает наибольшей номинальной производительностью или самой современной конфигурацией.
Главный вопрос заключается в том, соответствует ли данная машина текущей рабочей нагрузке компании и ее будущим бизнес-планам.
Этот аспект особенно актуален на рынке, где производителям необходимо управлять материальными затратами, неопределенностью проектов и конкурентным давлением. Металлообрабатывающая промышленность Колумбии обслуживает несколько смежных секторов, включая строительство, инфраструктуру, сельское хозяйство и производство промышленного оборудования. Инвестиционный информационный портал правительства Колумбии описывает металлообработку как производственную цепочку, охватывающую сырье, переработку стали, промышленную продукцию и ее использование в различных секторах.
В то же время колумбийская сталелитейная промышленность столкнулась с давлением со стороны ослабления внутреннего спроса и международной ценовой конкуренции. В июле 2025 года Колумбийская национальная ассоциация предпринимателей (ANDI) осветила проблемы, стоящие перед местными производителями стали, включая импортную конкуренцию и снижение спроса со стороны строительного сектора.
Для предприятий, занимающихся обработкой продукции на последующих этапах производства, эти условия делают планирование инвестиций особенно важным. Оборудование должно улучшать способность компании выполнять прибыльные заказы, а не просто увеличивать ее теоретическую производственную мощность.
Именно здесь становится крайне важным правильный выбор четырехвалкового листопрокатного станка.
Вместо того чтобы приобретать оборудование, основываясь только на максимальной толщине листового металла, производителям следует оценивать взаимосвязь между производительностью станка, типичными обрабатываемыми деталями, частотой производства и ожидаемой окупаемостью инвестиций.
Скрытые издержки выбора неправильной мощности оборудования.
Производительность станка — одна из первых характеристик, которые учитывают покупатели. Однако выбор оборудования, основанный только на максимальном значении толщины, может создать две разные проблемы.
Недостаточно мощное оборудование может не соответствовать фактическим производственным потребностям компании. Оборудование избыточной мощности может потребовать больше капиталовложений, чем необходимо, и оставаться недоиспользованным на протяжении большей части своего срока службы.
Обе ситуации могут повлиять на прибыльность.
Когда машина недостаточно мощная
Недостаточная производительность оборудования может ограничивать виды заказов, которые может принимать цех.
Например, предприятие может регулярно обрабатывать листы из углеродистой стали средней толщины, но иногда получать заказы на более толстые материалы. Если станок не справляется с такими задачами в пределах своей номинальной мощности, компании может потребоваться передать операцию формовки на аутсорсинг или отказаться от заказа.
Это может привести к ряду недостатков:
Снижена гибкость при реагировании на запросы клиентов.
Зависимость от внешних поставщиков услуг по обработке.
Дополнительная транспортировка и координация
Меньший контроль над графиками доставки
Ограниченные возможности для расширения в новые товарные категории.
Проблема усугубляется, когда использование более толстых или широких пластин становится для компании обычным делом, а не случайным исключением.
Когда машина имеет избыточные размеры
Покупка станка, производительность которого значительно превышает потребности мастерской, также может быть неэффективной.
Более мощная машина может потребовать больших первоначальных инвестиций, большей занимаемой площади, а также предъявлять иные требования к фундаменту, подъемному оборудованию и погрузочно-разгрузочным работам.
Если основная часть продукции состоит из относительно легких листов и цилиндров малого или среднего размера, то дополнительные производственные мощности могут не принести достаточного увеличения объема заказов, чтобы оправдать инвестиции.
Ключевым моментом является определение технических характеристик оборудования, которые соответствуют реальному диапазону производства компании, без неоправданных затрат на мощности, которые вряд ли будут использованы.
Начинайте с фактических обрабатываемых деталей, а не с максимальной грузоподъемности.
Практический процесс выбора оборудования должен начинаться с продукции, которую производит компания.
Перед запросом ценовых предложений колумбийским производителям следует проанализировать свои предыдущие заказы и определить изделия, на которые приходится наибольшая доля производства.
Эта информация гораздо полезнее, чем оценка потребностей в оборудовании на основе одного необычно крупного проекта.
Определите наиболее распространенную толщину пластины.
Составьте учет толщины листового металла, обработанного в течение обычного производственного периода.
Например, в цехе могут регулярно прокатываться листы различной толщины, в то время как более толстые материалы встречаются лишь изредка.
Выбор оборудования следует основывать на частоте и важности выполняемых работ, а также учитывать реалистичные будущие потребности.
Покупателям также следует различать:
Максимальная толщина прокатки
Максимальная толщина предварительного изгиба
Класс материала
Ширина пластины
Требуемый диаметр прокатки
Эти характеристики взаимосвязаны, но не взаимозаменяемы.
Номинальная производительность прокатного станка не означает автоматически, что он может предварительно согнуть листы одинаковой толщины в идентичных условиях.
Определите фактическую рабочую длину
Рабочая длина определяет максимальную ширину листа, которую можно обработать в заданных условиях эксплуатации станка.
Компании, производящей широкие корпуса резервуаров для хранения, может потребоваться иная конфигурация оборудования, чем цеху, изготавливающему более короткие цилиндрические компоненты.
Выбор станка излишне длинной длины может увеличить инвестиции и занять ценное производственное пространство. Выбор слишком короткого станка может помешать компании выполнить определенные заказы.
Наилучший подход заключается в том, чтобы проанализировать ширину стандартных заготовок и определить наиболее вероятные габариты, которые будут использоваться в будущем производстве.
Проверьте требуемый диаметр цилиндра.
Минимальный и максимальный диаметры прокатки одинаково важны.
Некоторые производители в основном выпускают резервуары большого диаметра и цилиндрические корпуса. Другие же производят более мелкие промышленные компоненты, требующие меньшего радиуса качения.
Выбранное оборудование должно подходить для требуемого сочетания толщины листа, материала и диаметра.
Покупателям следует запросить у производителя таблицу допустимых нагрузок и подтвердить, соответствуют ли указанные значения фактическим материалам и условиям формования, которые они планируют использовать.
Поймите взаимосвязь между производительностью прокатки и производительностью предварительной гибки.
Четырехвалковый листопрокатный стан ценится за интегрированный процесс зажима листового металла, предварительной гибки и прокатки.
Однако покупателям следует понимать, что возможности прокатки и возможности предварительной гибки могут различаться.
Что такое вальцовочная способность?
Производительность прокатного станка описывает его способность придавать листу изогнутую или цилиндрическую форму при заданных условиях.
Это зависит от таких факторов, как:
Толщина пластины
Прочность материала
Рабочая длина
Требуемый диаметр прокатки
Размеры роликов
Конструкция станка и доступная сила формования
Пропускную способность всегда следует оценивать, используя технические характеристики, предоставленные производителем.
Что такое предварительная несущая способность при гибке?
Показатель предварительной гибки относится к способности станка формировать торцы листа до начала основной операции прокатки.
Этот шаг важен, потому что концы плоской пластины могут оставаться относительно прямыми, если их предварительно не изогнуть должным образом.
В случае корпусов резервуаров и цилиндрических компонентов избыток прямых участков может создавать трудности при совмещении двух концов перед сваркой.
Станок с подходящей возможностью предварительной гибки может помочь уменьшить количество этих неформованных участков и упростить последовательность формовки.
Однако результат зависит от геометрии станка, расположения роликов, свойств материала и требуемого диаметра.
Почему покупателям следует проверять обе цифры?
Представьте себе цех, который регулярно прокатывает листы определенной толщины, но также должен предварительно согнуть эти листы, прежде чем сформировать из них цельный цилиндр.
Если заявленная производителем максимальная толщина материала относится только к производительности прокатки, покупатель может обнаружить, что требования к предварительной гибке превышают номинальные возможности станка.
Это может привести к дополнительным этапам обработки или ограничениям в производстве.
По этой причине ALPHA рекомендует оценивать возможности прокатки и предварительной гибки отдельно при сравнении четырехвалковых листопрокатных станков.
Рассчитайте коэффициент использования оборудования, прежде чем увеличивать инвестиции.
Теоретические возможности машины не совпадают с ее фактическим вкладом в эффективность бизнеса.
Мастерская может приобрести высокопроизводительный станок, но использовать лишь небольшую часть доступного ей рабочего времени или производственного диапазона.
Для принятия более обоснованного решения производителям следует оценить, как часто будет использоваться оборудование и какие типы заказов оно будет обрабатывать.
Понимание производительного рабочего времени
Коэффициент использования оборудования можно оценить, сравнивая время продуктивного использования оборудования со временем его готовности к работе.
Простая формула расчета использования выглядит следующим образом:
Коэффициент использования оборудования (%) = Производительные часы работы ÷ Доступные часы работы × 100
Например, если станок доступен в течение 160 часов в месяц и используется в производственных целях в течение 96 часов, то коэффициент его использования составляет 60%.
Этот показатель не гарантирует автоматическую прибыльность инвестиций. Это управленческий индикатор, который следует учитывать наряду со стоимостью заказа, затратами на рабочую силу, техническое обслуживание, материалы и другими операционными расходами.
Разделяйте продуктивную работу и время ожидания.
При оценке текущего объема производства производители должны определить, сколько времени тратится на:
Фактическая прокатка листового металла
Загрузка и разгрузка плит
Настройка и регулировка оборудования
Ожидание материалов
Ожидание подъемного оборудования
Контроль качества
Техническое обслуживание и время простоя
Это помогает определить, действительно ли ограничением производства является мощность оборудования или особенности рабочего процесса.
Например, если цех обладает достаточной мощностью для формовки, но часто ожидает поступления листового металла из цеха резки, приобретение более крупного прокатного стана может не решить основную проблему.
Компания может извлечь больше пользы из улучшения планирования производства и организации материальных потоков.
Оцените будущий спрос с учетом консервативных оценок.
Будущие заказы важны, но решения о закупках не должны основываться исключительно на оптимистичных прогнозах.
Более практичный подход заключается в подготовке нескольких сценариев спроса:
Текущая производственная ситуация: Какая производственная мощность необходима для выполнения подтвержденных и повторяющихся заказов?
Ожидаемый сценарий роста: Какая дополнительная мощность может потребоваться, если постоянные клиенты увеличат объемы заказов?
Сценарий расширения: Какие новые категории продукции или более крупные детали компания реально планирует производить?
Такой подход помогает покупателям различать необходимые производственные мощности и спекулятивные инвестиции.
Почему конфигурация оборудования важнее, чем просто одна техническая спецификация
Две четырехвалковые листопрокатные машины могут иметь схожие номинальные показатели толщины, но различную конфигурацию.
Эти различия могут повлиять на их пригодность для конкретного семинара.
Диаметр ролика и жесткость конструкции
Система роликов должна выдерживать нагрузки, возникающие в процессе формовки.
Размеры роликов, материал, конструкция опоры, подшипники и жесткость рамы — все это влияет на производительность машины.
При обработке более толстых листов или материалов повышенной прочности покупателям следует обращать особое внимание на конструкцию станка.
Недостаточно сравнивать только мощность двигателя или максимальную толщину пластины.
Гидравлическая система
Гидравлические системы широко используются для управления движением роликов и обеспечения усилия, необходимого для операций формовки.
При сравнении машин покупателям следует обратить внимание на гидравлическую конфигурацию, метод управления и требования к техническому обслуживанию.
Гидравлическая система должна соответствовать предполагаемой рабочей нагрузке машины и условиям эксплуатации в цехе.
Система управления
Необходимый уровень автоматизации зависит от сложности производства.
Для цеха, обрабатывающего относительно простые детали, система ЧПУ может оказаться достаточной.
Компания, обрабатывающая частые повторные заказы, использующая несколько программ формовки и имеющая более сложные производственные требования, может получить выгоду от использования оборудования с ЧПУ.
Покупателям следует сравнивать фактические функции, а не предполагать, что более совершенный контроллер всегда является лучшим вложением средств.
Важные моменты включают в себя:
Количество управляемых осей
Точность позиционирования ролика
Обратная связь по позиции
Программное хранилище
Ручной и автоматический режимы работы
Функции повторного производства
Простота в эксплуатации
Наличие технической поддержки и обучения
Система управления должна поддерживать производственный процесс компании, не внося излишних сложностей.
Учитывайте площадь мастерской и вспомогательное оборудование.
При выборе оборудования следует учитывать планировку прилегающей к цеху части помещения.
Четырехвалковый листопрокатный стан должен иметь достаточно места для загрузки, формовки, выгрузки и удаления готовых заготовок.
Это становится особенно важным при производстве больших цилиндрических оболочек.
Проверьте габариты всего оборудования.
Не следует оценивать только габаритные размеры машины.
В ходе семинара также следует рассмотреть следующие вопросы:
Необходимое пространство для загрузки плиты
Зазор для подъемного оборудования
Место для готовых цилиндрических изделий
Рабочие зоны оператора
Доступ для технического обслуживания
Перемещение между цехами резки, прокатки и сварки.
Даже если станок помещается на имеющейся площади, он может создавать эксплуатационные трудности, если места для обработки заготовок недостаточно.
Оцените подъем и перемещение материалов.
В зависимости от размеров и веса листового металла, для работы в цехе может потребоваться мостовой кран, вилочный погрузчик или другое подходящее подъемное оборудование.
Вместимость и расположение этих устройств должны соответствовать обрабатываемым материалам.
Сам станок — лишь часть производственной системы. Если цех не может эффективно перемещать заготовки к станку и от него, ожидаемые преимущества в производстве могут быть не достигнуты.
Планирование взаимодействия с другими процессами
Прокатка листового металла часто является частью более крупного производственного процесса.
Типичный рабочий процесс может включать в себя:
Резка пластин
подготовка кромки
Нагрузка пластины
Предварительное сгибание
Катящийся
Контроль размеров
Сварка и сборка
Расположение прокатного станка должно обеспечивать логичный поток материала.
Сокращение ненужных перемещений между отделами может помочь мастерской более эффективно использовать имеющуюся площадь.
Выбор между ручным, ЧПУ и управлением с ЧПУ
Система управления является важной частью решения об инвестициях в оборудование.
Однако самый передовой вариант управления не обязательно является самым экономичным решением для каждого бизнеса.
Ручное управление
Ручное управление может подойти для цехов с относительно простыми требованиями к формовке и небольшими объемами производства.
Это может обеспечить простой подход к эксплуатации, хотя конечный результат может в большей степени зависеть от опыта оператора и процедур настройки.
ЧПУ-управление
Система ЧПУ обеспечивает более структурированное управление движениями станка и часто рассматривается производителями, которые хотят повысить удобство эксплуатации без внедрения более сложной конфигурации ЧПУ.
Фактические функции различаются в зависимости от модели машины.
ЧПУ-управление
Системы ЧПУ могут быть целесообразны для цехов с более высокими требованиями к производству.
В зависимости от конфигурации, она может поддерживать запрограммированные перемещения роликов, сохраненные параметры формования и более воспроизводимые производственные процедуры.
Это может быть полезно, когда регулярно производятся одни и те же цилиндрические изделия.
Как принять правильное решение
Перед выбором системы управления задайте себе следующие вопросы:
Сколько различных спецификаций заготовок обрабатывается каждый месяц?
Часто ли повторяются производственные заказы?
Нужно ли операторам воспроизводить предыдущие программы формовки?
Сколько времени в настоящее время требуется для настройки?
Есть ли у компании персонал, способный эксплуатировать и обслуживать выбранную систему?
Приведут ли дополнительные функции автоматизации к ощутимой производственной выгоде?
Ответы помогут определить, какой вариант управления — ручной, с ЧПУ или с ЧПУ — является наиболее подходящим.
Практический инвестиционный контрольный список для покупателей из Колумбии
Перед приобретением четырехвалкового листопрокатного стана производителям следует подготовить технический и коммерческий контрольный список.
Зона оценки | Информация для подтверждения | Почему это важно |
|---|---|---|
Толщина пластины | Обычная и максимальная толщина | Определяет требуемую формовочную способность. |
Предварительное сгибание | Требуемая толщина предварительного изгиба | Помогает избежать ограничений пропускной способности. |
Рабочая длина | Максимальная ширина пластины | Определяет диапазон размеров заготовки. |
Материал | Углеродистая сталь, нержавеющая сталь или другие марки стали | Факторы, влияющие на формирование силы и упругое восстановление. |
Диаметр прокатки | Минимальный и максимальный требуемый диаметр | Подтверждает совместимость продукта. |
Роликовая система | Диаметр ролика и конструкция. | Поддерживает пригодность оборудования |
система управления | Ручной, ЧПУ или станок с ЧПУ | Обеспечивает соответствие автоматизации производственным потребностям. |
планировка мастерской | Габариты и рабочее пространство машины | Предотвращает проблемы при установке. |
Оборудование для погрузки и разгрузки | Требования к крану, погрузчику и вспомогательному оборудованию. | Поддерживает перемещение материалов. |
Услуга | Установка, обучение и запасные части. | Способствует обеспечению долгосрочной работы. |
Полная оценка должна также включать в себя требования к электропитанию машины, рекомендации по устройству фундамента, условия поставки, схему установки и имеющуюся техническую документацию.
При совершении международных покупок покупателям следует уточнить, что включено в предложение и какие услуги доступны, прежде чем размещать заказ.
Распространенные ошибки при покупке, которых следует избегать.
Вложения в оборудование могут оказаться дороже, чем ожидалось, если упустить из виду важные производственные детали.
Следующие ошибки следует избегать.
Выбор станка только по максимальной толщине
Максимальная толщина важна, но она не описывает весь диапазон формования.
Покупатели также должны проверить возможности предварительной гибки, рабочую длину, марку материала и диаметр прокатки.
Игнорирование наиболее часто обрабатываемых заготовок
Выбор оборудования должен основываться на стандартных производственных потребностях компании.
Следует учитывать возможность изготовления деталей нестандартных размеров, но это не должно автоматически определять всю сумму инвестиций, если только это не представляет собой реальную коммерческую возможность.
Выбор автоматизации без оценки возможностей оператора.
Современная система управления может предоставлять полезные функции, но операторам необходима соответствующая подготовка.
Компании следует оценить, сможет ли она обеспечить поддержку выбранной системы в повседневной работе.
Забывая о требованиях к установке и эксплуатации
Станок может соответствовать всем техническим требованиям, но при этом быть непригодным для использования в мастерской, если недостаточно места или грузоподъемности.
Поэтому планирование монтажа следует завершить до доставки.
Сравнение цен без сравнения конфигураций
Более низкая цена не обязательно означает лучшую стоимость.
Разные поставщики могут предлагать различные размеры роликов, системы управления, гидравлические конфигурации, комплектующие и варианты обслуживания.
Покупателям следует сравнивать станки, используя одинаковые технические характеристики обрабатываемых деталей и требования к ним.
Как ALPHA помогает производителям оценивать требования к прокатке листового металла
Для предприятий по обработке металла в Колумбии выбор 4-валкового листопрокатного станка должен быть производственным решением, подкрепленным актуальной технической информацией.
Наиболее подходящая машина — это не обязательно самая большая или самая дорогая модель. Это конфигурация, которая может обрабатывать необходимые компании материалы, иметь заданные габариты и выдерживать необходимую производственную нагрузку, а также поддерживать дальнейшее развитие бизнеса.
Компания ALPHA специализируется на решениях в области металлообрабатывающего оборудования для промышленного производства и изготовления металлоконструкций.
При оценке листопрокатного станка полезно предоставить следующую информацию:
Тип и сорт материала
Максимальная и наиболее часто используемая толщина пластины
Требуемая толщина предварительного изгиба
Максимальная ширина пластины
Минимальный и максимальный диаметр прокатки
Ожидаемый объем производства
Предпочтительная система управления
Условия электроснабжения и монтажа в мастерской
Имея эти данные, конфигурацию оборудования можно оценить в соответствии с реальными задачами, вместо того чтобы полагаться на общую оценку производительности.
Тщательно подобранный четырехвалковый листопрокатный станок может помочь колумбийским производителям создать более подходящую производственную мощность, избежать ненужных инвестиций и более эффективно использовать ресурсы своих цехов.
Свяжитесь с ALPHA
Ищете подходящий 4-валковый листопрокатный станок для ваших производственных нужд? Свяжитесь с компанией ALPHA, чтобы обсудить технические характеристики ваших заготовок и конфигурацию станка.
Свяжитесь с нами: https://alpha-cnc.com/contact-us