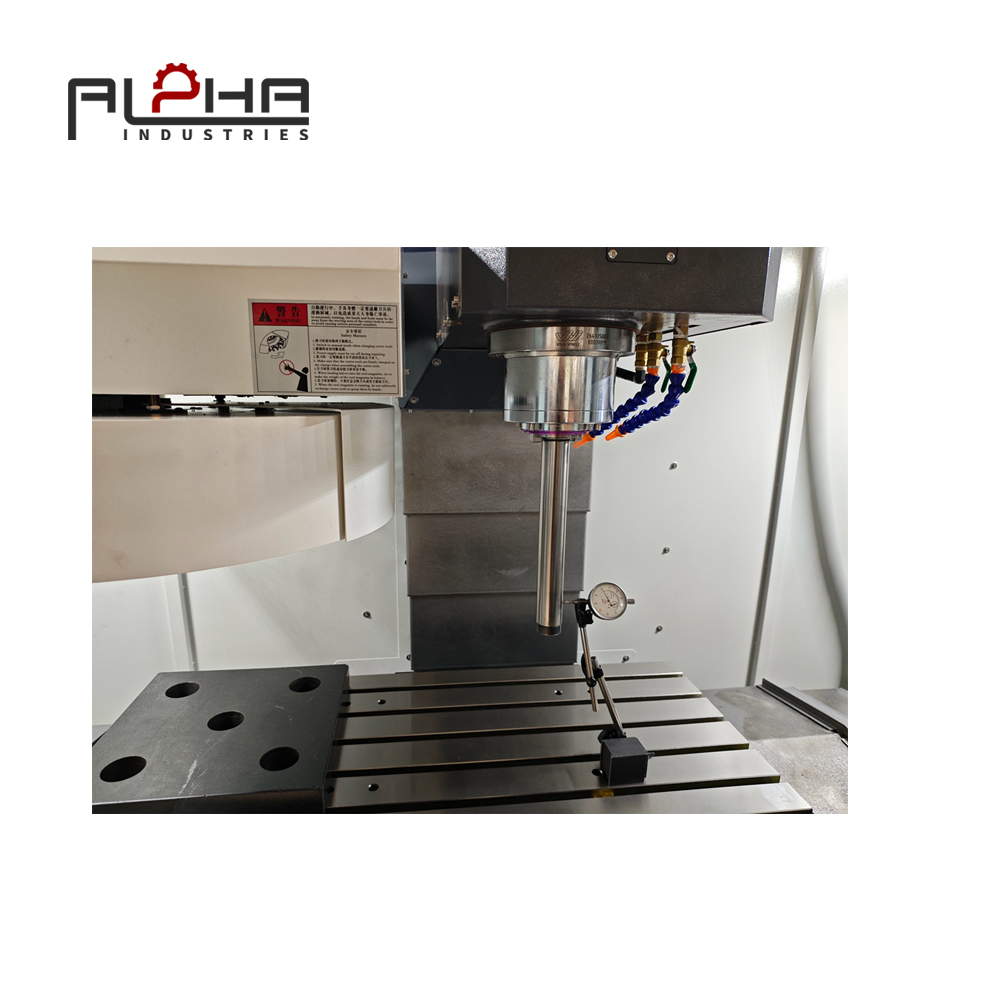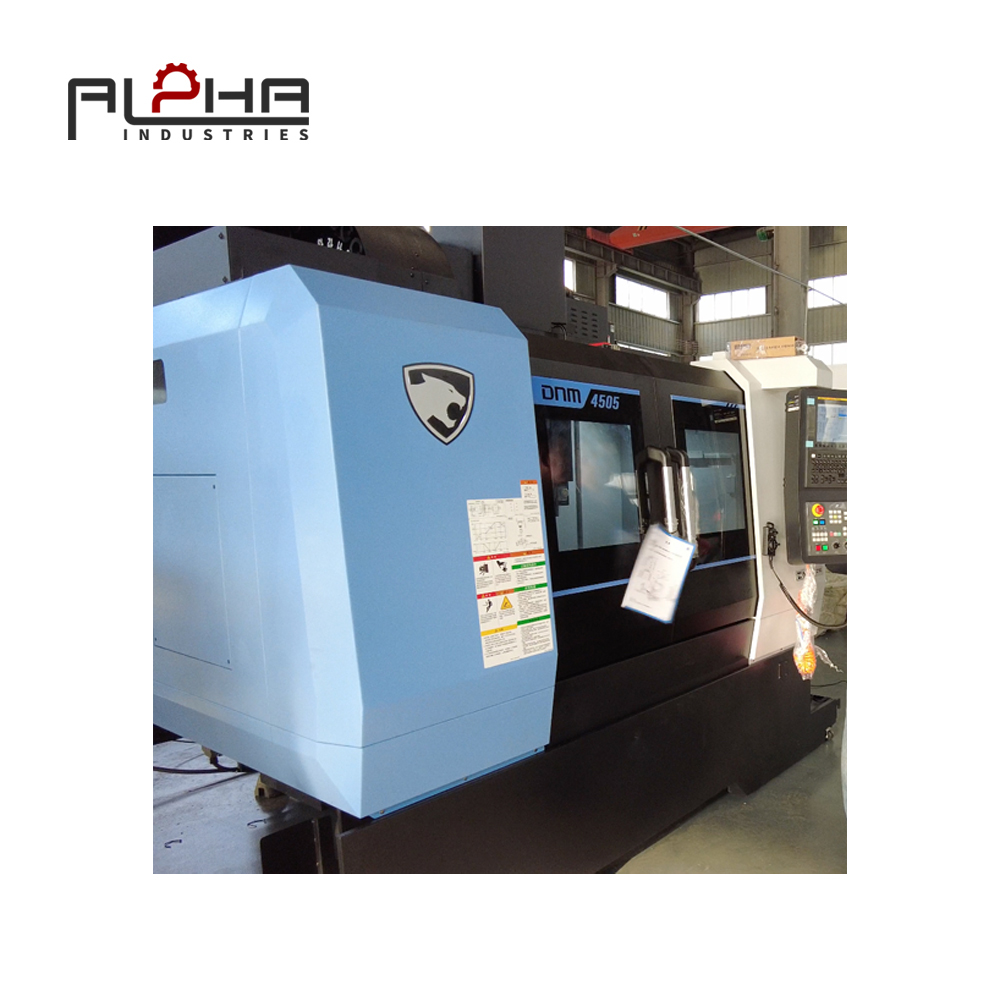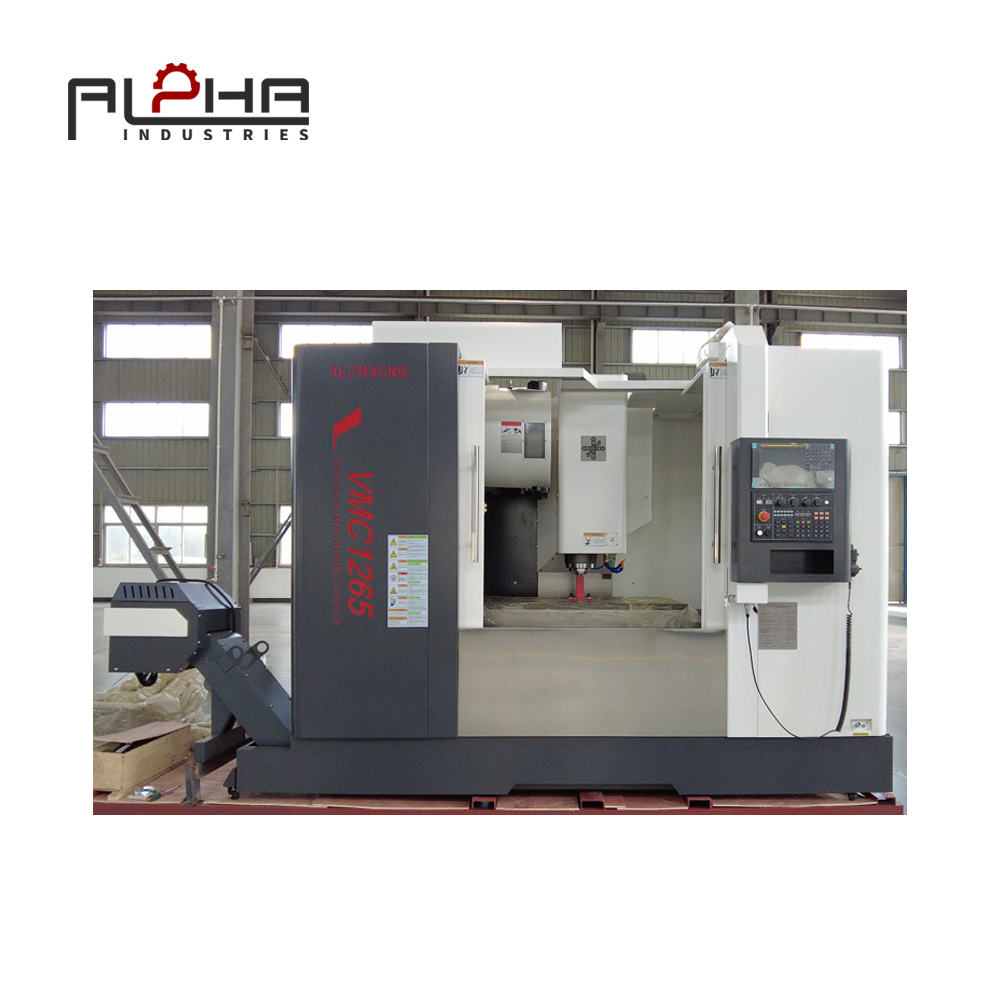
Крупногабаритные стальные детали широко используются во многих областях промышленного производства. Рамы машин, корпуса оборудования, монтажные пластины, несущие кронштейны, компоненты насосов и другие тяжелые механические детали могут потребовать фрезерования, сверления, расточки, нарезания резьбы и прецизионной обработки отверстий.
Для российских производителей возможность эффективной обработки этих компонентов является важным фактором при модернизации механического цеха или увеличении мощностей по обработке на станках с ЧПУ.
Однако обработка крупной детали — это не просто размещение её на большом станочном столе.
Заготовка должна помещаться в рабочую зону станка. Ее вес должен оставаться в пределах допустимой грузоподъемности стола. Зажимное приспособление должно быть установлено без ограничения движения инструмента. Шпиндель должен достигать требуемых положений обработки, и вся установка должна оставаться стабильной на протяжении всей операции.
Вертикально-фрезерный станок, который кажется подходящим по заявленным размерам стола, может оказаться непригодным для обработки конкретной детали, если учесть приспособления, зажимы, держатели инструмента и зазоры при обработке.
Это особенно важно при изготовлении крупных стальных деталей с множеством обработанных поверхностей или сложной схемой расположения отверстий.
Задача состоит в том, чтобы согласовать конфигурацию вертикально-фрезерного станка с фактической обрабатываемой деталью и производственным процессом.
При выборе подходящего оборудования следует учитывать следующие факторы:
Максимальные размеры заготовки
Максимальная грузоподъемность стола
перемещение по осям X, Y и Z
Размеры и высота светильника
Доступ к инструменту и зазор шпинделя
Требования к позиционированию заготовки
Операции многосторонней обработки
Организация погрузки и разгрузки
Требуемая точность размеров
Гибкость производства в будущем
Для российских производителей тщательная оценка этих факторов может помочь избежать приобретения оборудования, которое технически исправно, но плохо соответствует повседневным производственным требованиям.
Понимание сложностей обработки крупногабаритных стальных деталей.
Обработка крупных заготовок представляет собой совершенно иные задачи, чем обработка небольших стандартизированных компонентов.
Их габариты, вес, геометрия и требования к обращению могут влиять практически на каждый этап производственного процесса.
Большие габариты не означают автоматически большую обрабатывающую способность.
Заготовка может физически помещаться на рабочем столе, но при этом представлять собой сложную для обработки деталь.
Например, длинная стальная пластина может поместиться в пределах размеров стола, но шпиндель может не достичь всех необходимых положений, если зажимное приспособление занимает слишком много места.
Аналогично, компонент может помещаться в пределах хода по осям X и Y, но превышать доступный зазор по оси Z после установки зажимного приспособления и заготовки.
Следовательно, производителям следует оценивать всю рабочую зону станка целиком, а не полагаться только на размеры рабочего стола.
Для тяжелых заготовок требуется надлежащая опора.
Крупные стальные детали могут создавать значительные нагрузки на рабочий стол и приспособление станка.
Если заготовка не закреплена должным образом, установка может стать нестабильной во время обработки.
В числе возможных последствий могут быть:
перемещение заготовки
Деформация крепления
Трудности с поддержанием точности параметров обработки.
Сниженная повторяемость позиционирования
Дополнительные настройки параметров
Увеличение времени погрузки и разгрузки
Станок, рабочий стол, приспособление и заготовка должны рассматриваться как единая система.
Сложная геометрия может ограничивать доступ к инструменту.
Крупные детали часто имеют различные обработанные поверхности, углубления, монтажные отверстия, пазы и угловые элементы.
Даже если заготовка помещается на станке, некоторые участки могут быть труднодоступны при использовании стандартной системы инструментов.
Поэтому перед выбором станка следует изучить технологический процесс обработки.
Производителям следует определить наиболее сложные участки обработки и выяснить, может ли предлагаемый вертикально-фрезерный станок достичь их с помощью подходящих инструментов и приспособлений.
Повторное перемещение может увеличить время производства.
Когда деталь требует обработки с нескольких сторон, операторам может потребоваться вручную переместить ее.
Каждая операция по перемещению влечет за собой дополнительную работу.
В ходе этого процесса может потребоваться:
Снятие заготовки
Изменение его ориентации
Повторная установка.
Восстановление эталонного значения обработки
Проверка соосности
Выполнение следующей операции обработки
Для тяжелых компонентов эти этапы могут потребовать дополнительного подъемного оборудования и координации действий.
Поэтому сокращение ненужных перемещений является важной задачей при планировании обработки крупногабаритных деталей.
Оцените габариты рабочего стола вертикально-фрезерного станка и его максимальную грузоподъемность.
Рабочий стол — это одна из первых характеристик, на которую покупателям следует обратить внимание.
Однако габариты стола и максимальная грузоподъемность должны рассматриваться отдельно.
Проверьте фактические габариты заготовки.
Для начала определите максимальную длину и ширину деталей, которые будут подвергаться механической обработке.
Затем учтите пространство, необходимое для крепления и зажимных устройств.
Общие габариты установки могут значительно превышать размеры самой заготовки.
Практическая оценка должна включать в себя:
Пункт оценки | Что проверить |
|---|---|
Длина заготовки | Максимальная длина компонента |
Ширина заготовки | Максимальная ширина компонента |
Площадь, занимаемая светильником | Пространство, занимаемое светильником |
Место для зажима | Зазор для зажимов и болтов |
Размеры стола | Доступная рабочая зона |
доступ к инструментам | Пространство, необходимое для перемещения шпинделя |
Доступ к загрузке | Необходимое пространство для установки и демонтажа |
Не следует считать рабочий стол станка подходящим только потому, что размеры заготовки меньше размеров стола.
Вся конструкция должна надежно фиксироваться и обеспечивать необходимые возможности для обработки.
Понимание максимальной нагрузки на стол
Максимальная нагрузка на стол указывает на нагрузку, которую стол станка рассчитан выдерживать при заданных условиях.
Покупателям следует учитывать суммарный вес:
Заготовка
Прибор
Зажимные устройства
Позиционирование оборудования
Другие аксессуары, установленные на столе.
Суммарная нагрузка должна оставаться в пределах, установленных производителем оборудования.
Производителям также следует подтвердить наличие каких-либо соответствующих ограничений, касающихся распределения нагрузки и позиционирования заготовки.
Сосредоточенная нагрузка может создавать механические условия, отличные от условий, создаваемых равномерно распределенной нагрузкой.
Рассмотрим центр тяжести заготовки.
Вес обрабатываемой детали — не единственный фактор, который следует учитывать.
Положение центра тяжести может влиять на то, как компонент нагружает зажимное приспособление и рабочий стол.
Неправильно отлитая стальная деталь или крупный корпус могут иметь неравномерное распределение веса.
Крепление должно обеспечивать надлежащую опору и предотвращать неустойчивое положение.
При необходимости схему погрузки следует обсудить с поставщиком оборудования или квалифицированным проектировщиком оснастки.
Планирование будущих размеров заготовок
Выбор оборудования должен отражать как текущие, так и разумно ожидаемые производственные потребности.
Если производитель часто получает компоненты разных размеров, станок с большей рабочей мощностью может обеспечить большую гибкость.
Однако приобретение станка, излишне большого размера, может увеличить инвестиционные затраты и потребность в производственной площади.
Цель состоит в выборе практичного рабочего диапазона на основе реальных производственных данных.
Согласуйте перемещение по осям X, Y и Z с фактическим процессом обработки.
Диапазон перемещения по осям определяет доступный диапазон движения станка.
Для крупных стальных компонентов необходимо оценивать все три оси одновременно.
Перемещение по оси X: обработка в продольном направлении
Ось X часто определяет, насколько далеко шпиндель может перемещаться вдоль рабочей поверхности стола.
Для длинных стальных пластин, рам и крепежных элементов важен достаточный ход по оси X.
Однако доступную для использования поездку необходимо проверить по следующим параметрам:
Позиционирование заготовки
Размеры светильника
Длина инструмента
Зазор в носовой части шпинделя
Контрольные точки обработки
Одного лишь номинального хода по оси X недостаточно для обеспечения возможности обработки каждой точки на длинной заготовке.
Перемещение по оси Y: доступ по ширине и сбоку.
Перемещение по оси Y влияет на способность станка достигать различных положений на обрабатываемой детали.
Для широких компонентов недостаточное перемещение по оси Y может ограничивать доступ для обработки.
Крепеж и зажимы также могут уменьшить полезную площадь.
Покупателям следует проверить, может ли шпиндель достигать всех необходимых положений без помех.
Перемещение по оси Z: высота заготовки и зазор для инструмента.
Перемещение по оси Z особенно важно при обработке высоких деталей или при использовании приспособлений, поднимающих заготовку над столом.
Доступное вертикальное пространство должно учитывать:
Высота светильника
высота заготовки
Длина инструмента
Длина держателя инструмента
Положение носовой части шпинделя
Необходимые движения при приближении и отступлении
Заготовка может поместиться на столе, но при этом оказаться слишком высокой для требуемой операции обработки.
Оцените весь рабочий диапазон
Перед приобретением вертикально-фрезерного станка производители должны предоставить поставщику типовые чертежи обрабатываемых деталей.
Затем поставщик может помочь проверить, находятся ли необходимые положения обработки в пределах рабочей зоны станка.
Это более надежный метод, чем выбор оборудования, основанный исключительно на показателях перемещения по осям.
Проектируйте приспособление, ориентируясь на обрабатываемую деталь, а не только на рабочий стол станка.
Крепление заготовки является важнейшей частью процесса обработки крупногабаритных деталей.
Подходящее крепление должно обеспечивать стабильную опору, повторяемость позиционирования и достаточный доступ для инструментов.
Используйте приспособление, соответствующее геометрии компонента.
Для разных компонентов требуются разные способы крепления заготовок.
К распространенным решениям относятся:
системы зажима Т-образных пазов
тиски станка
Модульные светильники
Специализированные светильники
Опорные блоки
Угловые пластины
Специальные устройства определения местоположения
Для крупных нестандартных деталей специализированное или модульное приспособление может быть более практичным, чем стандартные тиски.
Приспособление должно поддерживать деталь в подходящих местах и обеспечивать достаточный зазор для обработки.
Не допускайте использования зажимных устройств за пределами критически важных траекторий обработки.
Зажимы и болты могут препятствовать перемещению инструмента.
Это особенно важно при обработке крупных деталей с отверстиями, углублениями, пазами и множеством поверхностей.
Перед началом обработки операторы должны проверить всю траекторию движения инструмента и убедиться в отсутствии возможных помех.
Конструкция зажимного приспособления должна обеспечивать безопасное перемещение шпинделя и режущего инструмента в требуемые положения для обработки.
Рассмотрите деформацию заготовки.
Крупные пластины и тонкостенные стальные конструкции могут деформироваться во время зажима.
Чрезмерное усилие зажима может деформировать заготовку и повлиять на конечные размеры.
Крепление должно обеспечивать достаточную удерживающую силу, не вызывая при этом излишних деформаций.
Для компонентов с гибкими секциями могут потребоваться дополнительные опоры.
Конструкция опоры должна быть разработана с учетом геометрии заготовки и сил, возникающих при обработке.
Сделайте повторяющуюся настройку более единообразной.
Для производителей, регулярно выпускающих одни и те же компоненты, стандартизированные приспособления могут помочь уменьшить вариативность настройки оборудования.
Повторяющаяся схема расположения крепежных элементов может упростить:
Позиционирование заготовки
эталонная настройка
процедуры зажима
проверка траектории инструмента
Переналадка производства
Контроль качества
Это особенно полезно, когда разные операторы обрабатывают один и тот же тип компонента.
Сокращение количества повторных настроек за счет планирования обработки с нескольких сторон.
Для обработки крупных деталей может потребоваться механическая обработка нескольких поверхностей.
Повторное перемещение может увеличить время производства и затруднить поддержание стабильных параметров.
Грамотно спланированная последовательность обработки позволяет сократить ненужные манипуляции.
Перед началом производства необходимо определить все необходимые поверхности для обработки.
Начните с изучения инженерного чертежа.
Идентифицировать:
Верхние обработанные поверхности
Боковые поверхности обработки
Монтажные отверстия
Резьбовые отверстия
Слоты
Карманы
Опорные поверхности
Критические размерные взаимосвязи
Это помогает определить, сколько настроек действительно потребуется.
Совместная операция там, где это целесообразно.
Если несколько операций можно выполнить за одну установку, производитель может сократить объем операций по перемещению заготовки и повторной центровке.
Например, для стальной монтажной пластины может потребоваться фрезерование поверхности, сверление и нарезание резьбы.
Если конфигурация станка и доступ к инструменту позволяют выполнить эти операции за одну установку, количество отдельных этапов обработки может быть сокращено.
Однако это зависит от геометрии компонента, возможностей станка и расположения зажимных приспособлений.
Рассмотрите подходящие зажимные приспособления для заготовок.
В зависимости от требований к обработке, производители могут учитывать следующие факторы:
Прецизионные приспособления
Угловые пластины
Поворотные столы
Индексирующие устройства
Модульные зажимные системы
Эти аксессуары позволяют расширить возможности позиционирования заготовки.
Однако они также занимают место и могут уменьшить доступный зазор вокруг оси.
Перед установкой необходимо проверить их габариты, вес и совместимость.
Понимание того, когда стандартного VMC недостаточно.
Не все задачи многосторонней обработки можно решить путем добавления дополнительных принадлежностей к стандартному вертикальному обрабатывающему центру.
Для доступа к некоторым компонентам требуется доступ с нескольких сторон, что затрудняет эффективное использование имеющейся конфигурации оборудования.
В подобных ситуациях покупателям может потребоваться оценить следующее:
Горизонтальные обрабатывающие центры
Четырехосевые обрабатывающие центры
Пятиосевые обрабатывающие центры
Портальные обрабатывающие центры
Специализированное оборудование для фрезерования крупногабаритных деталей
Выбор подходящего типа станка зависит от требуемой геометрии обработки и объема производства.
Цель состоит не в выборе самой сложной машины, а в выборе самой простой конфигурации, способной надежно выполнять требуемые операции.
Планирование погрузки и разгрузки тяжелых стальных заготовок
Обработка крупных деталей включает в себя не только производительность резки.
Процесс перемещения заготовки на станок и со станка может влиять на эффективность производства и безопасность в цехе.
Обзор подъемного оборудования для мастерских
Перед установкой вертикально-фрезерного станка для подъема крупных стальных компонентов производителям следует ознакомиться с имеющимся подъемным оборудованием.
В зависимости от веса заготовки и планировки цеха, погрузка может осуществляться с помощью мостовых кранов, подъемников, вилочных погрузчиков или другого подходящего погрузочно-разгрузочного оборудования.
Подъемное оборудование должно соответствовать фактической нагрузке и отвечать применимым требованиям безопасности.
Проверьте доступ к оборудованию и планировку цеха.
Для крупной машины требуется достаточное окружающее пространство.
Планировка мастерской должна обеспечивать:
Транспортировка заготовки
эксплуатация подъемного оборудования
Монтаж светильников
Доступ оператора
Доступ для технического обслуживания
Удаление сколов
Разгрузка готовых деталей
Даже если станок помещается в мастерской, им может быть сложно управлять, если вокруг него недостаточно места.
Стандартизировать процесс погрузки
Стандартизация процедуры загрузки может принести пользу при серийном производстве.
В ходе этого процесса могут быть определены следующие аспекты:
Проверка заготовки перед подъемом
Утвержденные точки подъема
Подготовка оборудования
Позиционирование заготовки
Проверка зажима
Подтверждение номера детали обработки
Безопасная разгрузка после обработки
Фактическая процедура должна соответствовать оценке рисков, проведенной в мастерской, и инструкциям производителя оборудования.
Учитывайте время обработки заказа при планировании производства.
Время обработки — это лишь одна часть всего производственного цикла.
При работе с крупными компонентами существенную часть процесса могут составлять погрузка, разгрузка, очистка, позиционирование и проверка.
Производителям следует оценивать весь производственный цикл, а не сравнивать станки только по скорости резки.
Выберите подходящую конфигурацию VMC для различных задач обработки крупногабаритных деталей.
Для разных заготовок требуются разные конфигурации станков.
Станок, подходящий для установки на большую монтажную пластину, может оказаться не лучшим решением для высокого корпуса оборудования.
Большие стальные пластины и монтажные основания
Типичные операции могут включать в себя:
Фрезерование поверхности
Бурение
Постукивание
фрезерование пазов
Обработка карманов
Важные аспекты, которые следует учитывать при проектировании вертикально-фрезерных станков, включают размеры рабочего стола, перемещение по оси X, расположение зажимных приспособлений и доступ к инструменту.
Корпуса промышленного оборудования
Корпуса могут включать в себя несколько монтажных поверхностей, отверстий, проемов и внутренних элементов.
К числу важных моментов относятся:
высота заготовки
Зазор по оси Z
Конструкция светильника
Длина инструмента
Последовательность обработки
Согласованность ссылок
При сложных геометрических формах корпусов покупателям следует убедиться, что вертикальный обрабатывающий центр может достичь необходимых поверхностей без чрезмерного перемещения.
Механические рамы и конструктивные элементы
Крупногабаритные рамы могут иметь большие габариты и несколько точек крепления.
К числу важных моментов относятся:
Размер стола
Ход по оси
Опора заготовки
Зажимное устройство
Точность позиционирования
Доступ к загрузке
Для очень длинных кадров обычный видеокамерный центр может не обеспечить подходящую рабочую зону.
Для обработки больших площадок может быть более подходящим решением портального типа или другим подобным решением.
Компоненты насосов и клапанов
Для компонентов насосов и клапанов могут потребоваться точно просверленные отверстия, уплотнительные поверхности, пазы и элементы крепления.
Выбор станка должен основываться на размерах обрабатываемой детали, требуемых допусках, выполняемых операциях обработки и расположении зажимных приспособлений.
Способность поддерживать согласованные ссылки в различных операциях имеет особое значение.
стальные компоненты на заказ
Небольшим предприятиям и производителям, выпускающим нестандартные компоненты, может потребоваться большая гибкость.
Подходящий вертикально-фрезерный станок должен обеспечивать возможность обработки заготовок различных размеров и с различными вариантами крепления.
Однако гибкость не должна достигаться за счет безопасной загрузки, достаточной грузоподъемности стола или надежного доступа к обрабатываемому оборудованию.
При обработке крупных деталей следует учитывать требования к точности.
Обработка крупных заготовок может создавать дополнительные сложности в плане контроля размеров.
Деталь может быть изготовлена в несколько этапов обработки, перемещена между настройками или закреплена в разных местах.
Эти факторы могут влиять на соответствие размеров.
Создайте надежный эталон для заготовки.
При обработке нескольких элементов на крупной детали важна согласованная система координат.
Производителям следует определить базовые поверхности и опорные положения до начала производства.
Программа обработки, приспособление и процедура контроля должны использовать совместимую справочную информацию.
Сведите к минимуму ненужное перемещение.
Каждая дополнительная настройка создает еще одну возможность для отклонения в выравнивании.
По возможности, критически важные взаимосвязанные элементы следует обрабатывать в рамках одной и той же технологической установки.
При необходимости изменения положения следует использовать соответствующие методы определения местоположения и измерения.
Проверьте критические размеры
Требования к контролю качества должны быть установлены до начала обработки.
В зависимости от компонента, важные измерения могут включать в себя:
Габаритные размеры
Положения отверстий
Диаметры отверстий
Параллелизм
Плоскость
Перпендикулярность
Шероховатость поверхности
Метод контроля должен соответствовать допускам чертежа и размерам компонентов.
Учитывайте тепловые и технологические эффекты.
Крупные стальные детали могут претерпевать изменения размеров из-за колебаний температуры и нагрева при механической обработке.
Влияние зависит от материала, геометрии, условий обработки и условий контроля.
Для обеспечения высокой точности при выполнении работ производители должны соблюдать соответствующие процедуры контроля температуры и измерения.
Что следует проверить российским производителям перед покупкой вертикально-фрезерного станка?
Надежный процесс выбора оборудования должен начинаться с реальных производственных потребностей.
Следующий контрольный список поможет покупателям сравнить конфигурации VMC.
Фактор отбора | Ключевые вопросы |
|---|---|
Размеры заготовки | Каковы максимальные длина, ширина и высота? |
Вес заготовки | Какая полная конфигурация самая тяжелая? |
Рабочий стол | Достаточны ли размеры стола и его грузоподъемность? |
перемещение по оси X | Может ли шпиндель достичь всех необходимых положений? |
перемещение по оси Y | Достаточно ли ширины для процесса обработки? |
перемещение по оси Z | Достаточно ли зазора для заготовки и приспособления? |
Шпиндель | Подходит ли шпиндель для обработки необходимых материалов и выполнения требуемых операций? |
Журнал Tool | Вместит ли оно необходимые инструменты? |
Зажим для заготовки | Требуются стандартные или изготовленные на заказ светильники? |
компоновка машины | Можно ли безопасно загружать и выгружать заготовку в цехе? |
Проверка | Можно ли достоверно измерить требуемые размеры? |
Техническая поддержка | Доступны ли документация, инструкции по установке и условия сервисного обслуживания? |
Предоставьте реальные чертежи заготовки.
Поставщик сможет дать более точную рекомендацию, если покупатель предоставит типовые инженерные чертежи.
Полезная информация включает в себя:
Размеры заготовки
Класс материала
Вес заготовки
Необходимые операции механической обработки
Критические допуски
Требования к обработанной поверхности
Ожидаемый объем производства
Предпочтительное расположение светильников
Эта информация помогает определить, подходит ли вам стандартный вертикально-фрезерный обрабатывающий центр или следует рассмотреть другую конфигурацию обрабатывающего центра.
Запросить практическое тестирование по специальности "Обработка материалов на станках"
По возможности, покупателям следует запросить демонстрацию обработки или техническую оценку на примере типичной заготовки.
При оценке следует учитывать:
Позиционирование заготовки
Размеры светильника
Загрузка таблицы
доступ к инструментам
Последовательность обработки
Требуемая точность
Погрузка и разгрузка
Практическая оценка предоставляет более полезную информацию, чем сравнение технических характеристик без учета фактического компонента.
Распространенные ошибки при выборе вертикально-фрезерного станка при обработке крупных заготовок.
Ошибка 1: Выбор станка только по размеру стола.
Большой рабочий стол не гарантирует автоматически достаточную производительность обработки.
Необходимо также учитывать ход оси, зазор между шпинделем и инструментом, габариты зажимного приспособления и доступ к инструменту.
Ошибка 2: Игнорирование веса оборудования.
Данное приспособление вносит свой вклад в общую нагрузку на стол.
Покупателям следует рассчитать общий вес заготовки и всего установленного зажимного оборудования.
Ошибка 3: Игнорирование зазора по оси Z.
Высокие приспособления и крупные заготовки могут уменьшить доступное вертикальное пространство для обработки.
Вся сборка инструмента должна иметь достаточный зазор.
Ошибка 4: Игнорирование обработки заготовки
Станок может обладать подходящими техническими характеристиками для резки, но при этом создавать трудности в рабочем процессе, если цех не может эффективно загружать и выгружать компоненты.
Ошибка 5: Предположение, что для каждого крупного компонента требуется более крупный VMC.
Для обработки некоторых деталей лучше подходят горизонтальные, портальные или многоосевые обрабатывающие центры.
Тип станка должен соответствовать требуемому доступу для обработки и геометрии детали.
Ошибка 6: Покупка без ознакомления с фактическими чертежами.
Общие технические характеристики не могут заменить техническую проверку готового изделия.
Чертежи помогают определить ограничения по вместимости до совершения покупки.
Часто задаваемые вопросы о вертикально-фрезерных станках для обработки крупных заготовок
Какой фактор является наиболее важным при выборе вертикально-фрезерного станка для обработки крупных стальных деталей?
Наиболее важным фактором является полная обрабатывающая способность станка. Покупателям следует в совокупности оценить габариты рабочего стола, максимальную нагрузку, ход осей, пространство для зажимных приспособлений, зазор между шпинделем и заготовкой.
Как узнать, сможет ли вертикально-фрезерный станок справиться с весом моей заготовки?
Сравните суммарный вес заготовки, приспособления, зажимов и принадлежностей с максимальной нагрузкой на стол, указанной производителем. Также подтвердите наличие ограничений, связанных с распределением нагрузки и позиционированием заготовки.
Размер рабочего стола совпадает с диапазоном обработки?
Нет. Размеры рабочего стола описывают физическую площадь стола, а диапазон обработки определяется перемещением осей станка и полезным зазором. Размеры приспособления и длина инструмента также влияют на доступную зону обработки.
Какой ход по осям требуется для перемещения крупных компонентов в вертикально-монтируемом станке?
Универсальных требований к перемещению нет. Правильное перемещение по осям X, Y и Z зависит от размеров заготовки, высоты зажимного приспособления, длины инструмента, положения обработки и необходимых зазоров. Перед выбором станка покупателям следует ознакомиться с типовыми чертежами заготовки.
Может ли стандартный вертикальный обрабатывающий центр обрабатывать стальные листы больших размеров?
Да, при условии, что размеры пластины, общий вес установки, расположение зажимных приспособлений и положения обрабатываемой детали находятся в пределах заданных параметров станка. Заготовка также должна быть надлежащим образом закреплена и зафиксирована.
Может ли станок с вертикально-фрезерным станком обработать все стороны крупной детали?
Это зависит от конфигурации станка и геометрии заготовки. Некоторые операции можно выполнить с использованием соответствующих приспособлений или индексирующих устройств. Для других задач может потребоваться горизонтальный, четырехкоординатный, пятикоординатный или портальный обрабатывающий центр.
Почему перемещение по оси Z важно для обработки крупных заготовок?
Перемещение по оси Z определяет доступное вертикальное перемещение шпинделя. Высокие компоненты, расположенные на возвышении приспособления, длинные инструменты и держатели инструментов используют часть доступного зазора.
Как производители могут сократить количество повторных настроек при изготовлении крупных деталей?
Они могут проанализировать последовательность обработки, комбинировать операции там, где это целесообразно, использовать подходящие приспособления, установить согласованные ориентиры для заготовки и рассмотреть соответствующие позиционирующие устройства. При этом станок должен обеспечивать безопасный доступ ко всем необходимым положениям обработки.
Стоит ли мне выбрать более крупный VMC для будущих производственных нужд?
Станок с увеличенной производительностью может обеспечить гибкость, если будущие размеры обрабатываемых деталей достаточно предсказуемы. Однако излишний размер станка может увеличить инвестиции и потребность в производственных площадях. Выбор должен основываться на текущих производственных данных и реалистичных будущих потребностях.
Какую информацию следует отправить поставщику при запросе коммерческого предложения на станок с ЧПУ?
Предоставьте чертежи заготовки, максимальные размеры, материал, вес, необходимые операции обработки, критические допуски, ожидаемый объем производства и любые предпочтительные варианты крепления заготовки. Это позволит поставщику более точно оценить возможности станка.
Заключение: Сопоставьте производственные мощности VMC с реальными производственными потребностями.
Для российских производителей, работающих с крупными стальными компонентами, выбор подходящего вертикального обрабатывающего центра требует большего, чем просто проверка заявленных размеров рабочего стола станка.
Необходимо учитывать весь процесс обработки, включая размеры заготовки, общий вес установки, ход осей, расположение зажимных приспособлений, доступ к инструменту, многостороннюю обработку и организацию работы в цехе.
Недостаточный рабочий зазор или ограниченная грузоподъемность стола могут создавать ненужные сложности при настройке, ограничивать гибкость обработки и увеличивать время производства.
С другой стороны, правильно подобранный вертикально-фрезерный станок может помочь производителям более эффективно организовать операции обработки и обрабатывать более широкий спектр промышленных компонентов в пределах предполагаемой рабочей зоны станка.
Перед приобретением производители должны подготовить типовые чертежи обрабатываемой детали и оценить всю конфигурацию оборудования совместно с поставщиком.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства. Если ваша компания в России планирует обрабатывать крупные стальные листы, корпуса оборудования, монтажные основания или другие механические компоненты, наша команда поможет вам обсудить необходимый рабочий диапазон вертикально-фрезерного станка, производительность рабочего стола, конфигурацию шпинделя и области применения.
Свяжитесь с компанией ALPHA, чтобы обсудить размеры вашей заготовки и производственные требования.
Свяжитесь с нами: https://alpha-cnc.com/contact-us