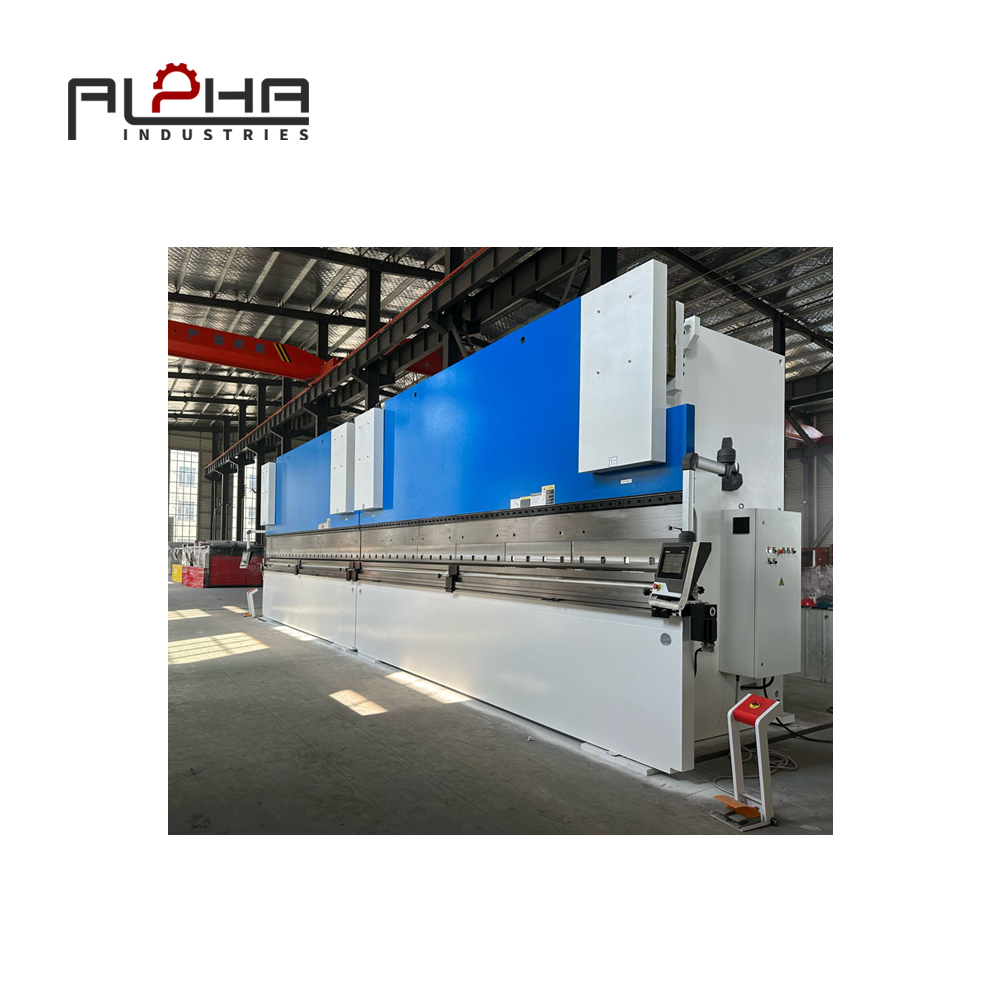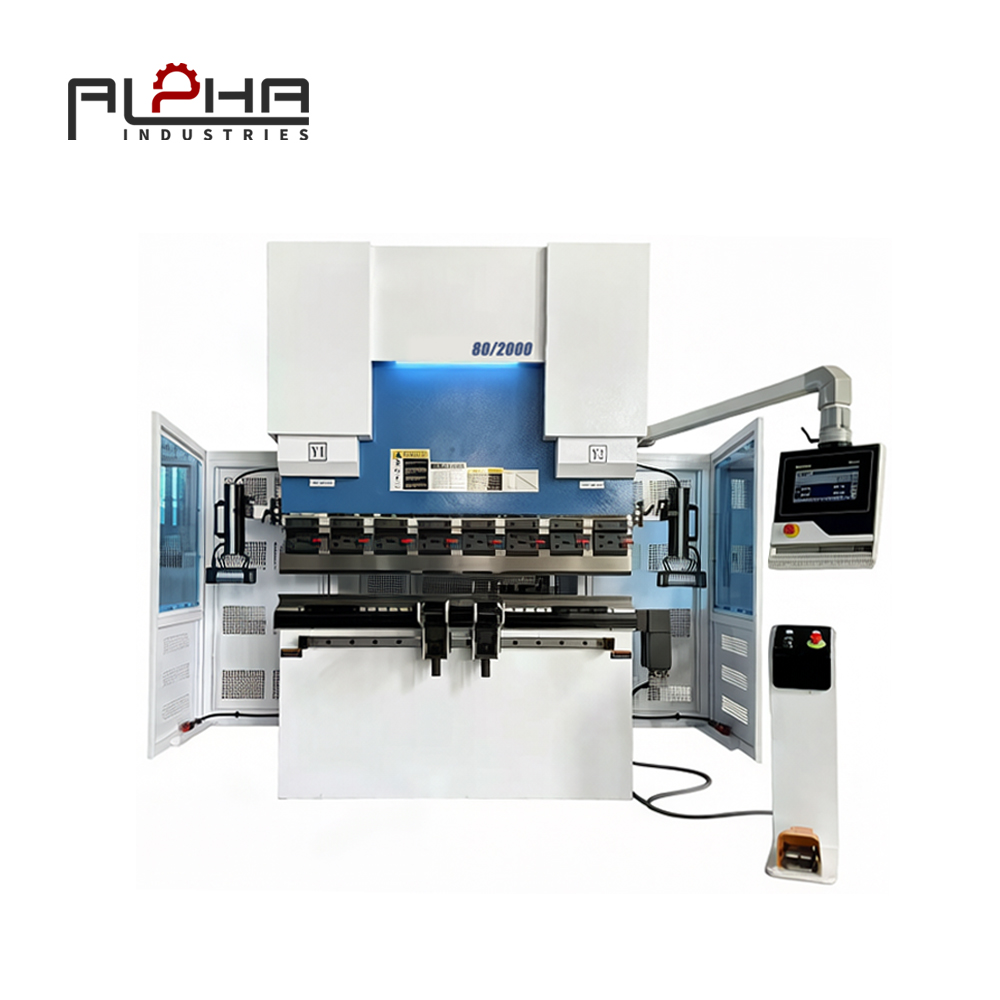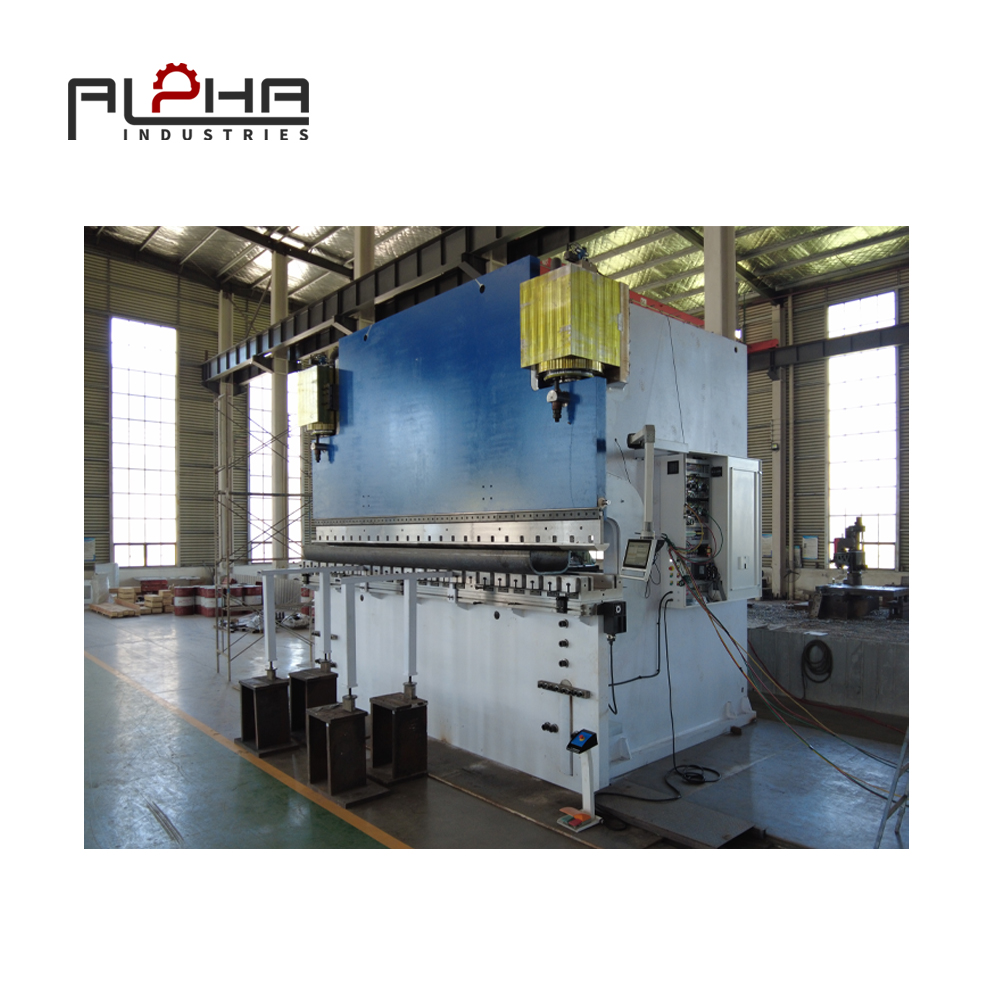
Для производителей листового металла в странах Северной и Южной Америки листогибочный пресс является одним из важнейших станков в процессе изготовления.
Однако наличие высокопроизводительного листогибочного пресса не гарантирует автоматически стабильных результатов гибки.
В практическом производстве производителям необходимо, чтобы каждая деталь в партии соответствовала одинаковым размерным и угловым требованиям. Когда одна деталь точна, а следующая требует ручной корректировки, эффективность производства быстро снижается.
Эта проблема становится еще более актуальной для производителей, работающих в условиях производства с широким ассортиментом продукции, сжатых сроков поставки, различной толщины материалов и нехватки опытных операторов.
Нестабильный процесс гибки может привести не только к проблемам с качеством. Он может увеличить количество брака, объем доработок, время проверки, время простоя оборудования и затраты на рабочую силу.
Поэтому при оценке оборудования и производственных процессов производители должны уделять особое внимание точности и повторяемости гибки на листогибочном прессе .
Цель проста:
Создайте правильный изгиб и воспроизводите этот результат последовательно.
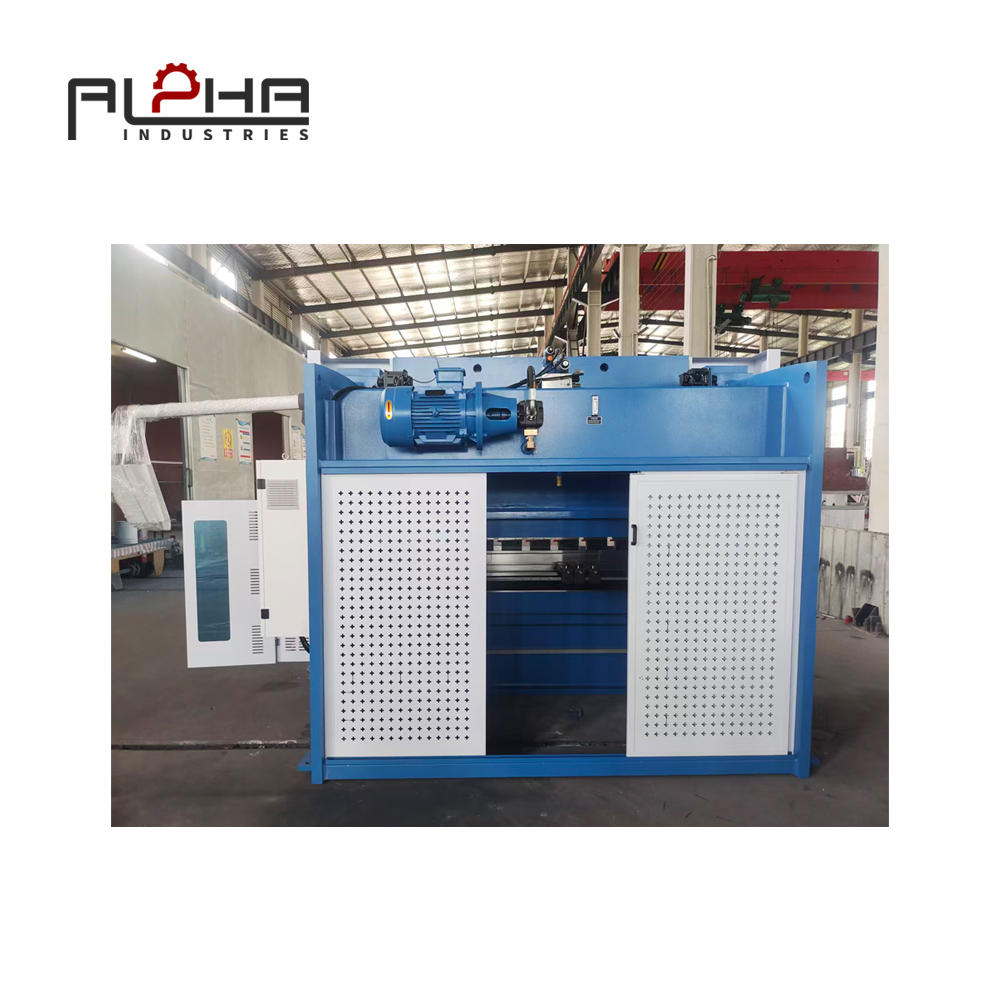
Почему важна повторяемость результатов при работе на листогибочном прессе
Точное изготовление одной детали не обязательно свидетельствует о стабильности процесса изгиба.
Представьте себе производителя, выпускающего 200 одинаковых деталей из листового металла.
Первая деталь была измерена и признана соответствующей допускам. Однако по мере продолжения производства у нескольких деталей наблюдаются небольшие отклонения в угле изгиба или размерах фланца.
Оператор начинает производить регулировки.
Производство остановлено.
Группа контроля качества проводит дополнительные проверки.
Некоторые детали нуждаются в доработке.
Другие, возможно, придётся списать.
Прямые материальные потери могут показаться незначительными, но общая себестоимость производства может стать существенной, если учесть затраты на рабочую силу, машинное время и задержки поставок.
Именно поэтому воспроизводимость результатов имеет решающее значение.
Повторяемый процесс изготовления деталей на листогибочном прессе должен позволять производителям изготавливать множество деталей с минимальными отклонениями после установки правильной настройки.
Точность против повторяемости при гибке листогибочного пресса.
Точность и воспроизводимость взаимосвязаны, но представляют собой разные аспекты работы машины.
Точность описывает, насколько фактический результат близок к требуемому целевому значению.
Повторяемость описывает, насколько стабильно машина может воспроизводить полученный результат.
Например, если для детали требуется изгиб на 90 градусов, и станок многократно выполняет такие изгибы, то и точность, и повторяемость будут высокими.
Если прибор неоднократно выдает показания в 91 градус, результат может быть воспроизводимым, но неточным.
Если в разных циклах достигаются температуры 89,5, 90,5 и 91 градус, то проблема также заключается в повторяемости результатов.
Для производителей продукции важны обе характеристики.
Надежный процесс гибки должен обеспечивать достижение требуемого результата и его поддержание на протяжении всего производственного процесса.
Что вызывает отклонения в изгибе листогибочного пресса?
Различия в изгибе могут быть вызваны множеством причин.
К наиболее распространенным факторам относятся:
-
Свойства материала
-
Толщина материала
-
Спрингбэк
-
Отклонение машины
-
позиционирование заднего упора
-
Выбор инструментов
-
Износ инструмента
-
Последовательность изгибов
-
Позиционирование заготовки
-
калибровка станка
-
Параметры ЧПУ
-
Настройка оператора
Поскольку эти факторы взаимодействуют, производителям следует избегать предположения, что все проблемы с точностью вызваны самим листогибочным прессом.
Проблема с размерами может возникнуть из-за неправильного позиционирования.
Проблема с углом может быть связана с упругим восстановлением материала.
Различия в характеристиках длинной заготовки могут быть связаны с деформацией, вызванной работой станка.
Первым шагом к улучшению является выявление источника вариаций.
Свойства материалов и упругое восстановление
Поведение материала является одним из важнейших факторов при изгибе.
Различные материалы по-разному реагируют на силы формования.
Даже материалы с одинаковой номинальной толщиной могут иметь различия в механических свойствах, которые влияют на конечный угол изгиба.
Одним из важных факторов является упругость.
После снятия изгибающего усилия материал имеет тенденцию частично возвращаться к своей первоначальной форме.
Величина упругого восстановления может варьироваться в зависимости от:
-
Прочность материала
-
Толщина материала
-
Угол изгиба
-
Радиус изгиба
-
Тип материала
-
Направление зерна
Это означает, что для достижения точного угла изгиба может потребоваться компенсация фактического поведения материала.
Для производителей, перерабатывающих различные сорта и толщины металла, понимание этих различий является важной частью обеспечения стабильного производства.
Позиционирование заднего упора и точность размеров
Листогибочный пресс может обеспечить правильный угол гибки, но при этом получить деталь с неправильными размерами.
Почему?
Потому что перед гибкой заготовку необходимо правильно расположить.
Задний упор определяет положение листа относительно оснастки.
Если положение изменяется между циклами, размеры фланца могут измениться.
Это особенно важно при изготовлении компонентов с множеством изгибов.
Небольшая погрешность позиционирования при первом изгибе может повлиять на последующие размеры.
Задние упоры для станков с ЧПУ могут помочь обеспечить повторяемое позиционирование на основе запрограммированных координат.
Это может снизить зависимость от ручных измерений и упростить стандартизацию повторяющегося производства.
Для производителей, работающих с множеством артикулов, сохраненные данные о местоположении также могут сократить время переналадки между заданиями.
Прогибы и изгибы на больших расстояниях, вызванные механическим воздействием.
По мере увеличения длины изгиба и силы формования деформация, возникающая в процессе обработки на станке, приобретает все большее значение.
В процессе гибки рама машины и рабочие компоненты подвергаются значительным нагрузкам.
При обработке длинных заготовок возникающий прогиб может влиять на равномерность изгиба по всей длине заготовки.
Поэтому центр длинной заготовки может потребовать компенсации по сравнению с областями, расположенными ближе к боковым сторонам станка.
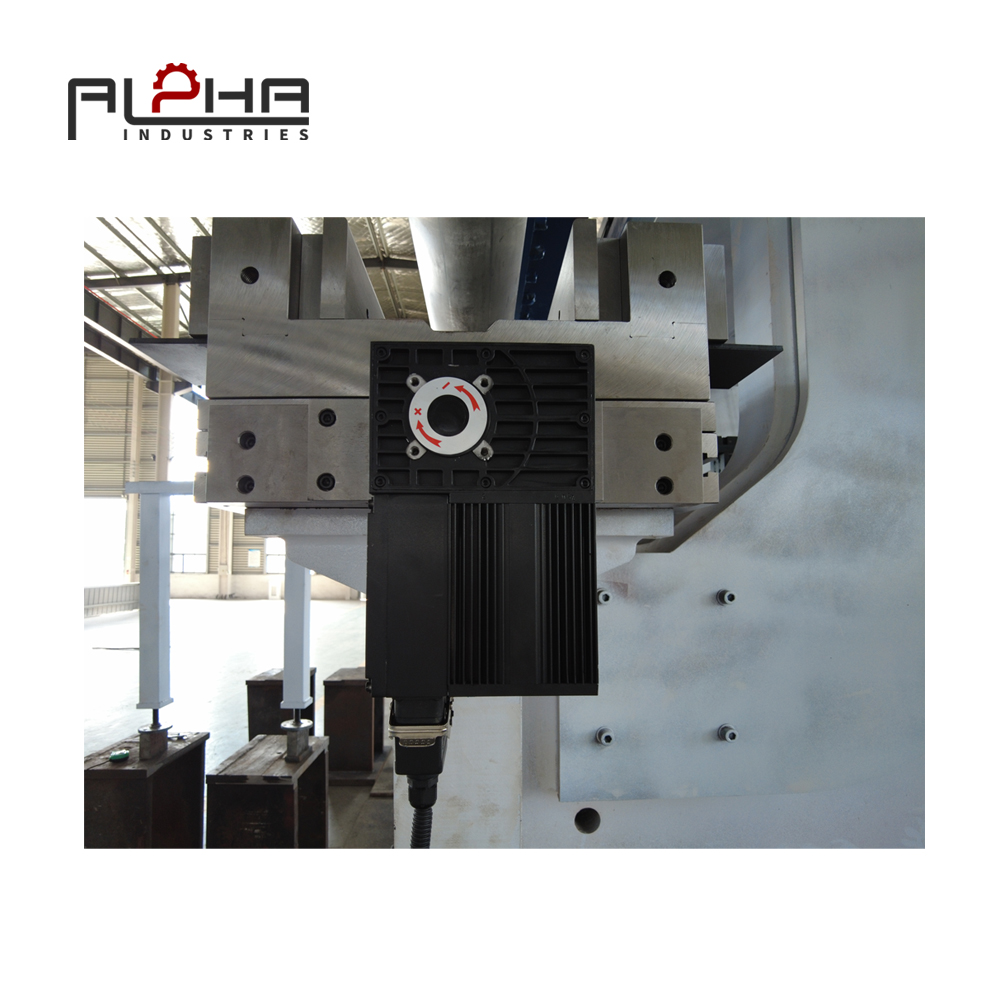
В этом случае выпуклость при формовке листогибочного пресса приобретает особое значение.
Подходящая система выравнивания может компенсировать прогиб и помочь поддерживать более стабильное положение инструмента и заготовки.
Производителям, выпускающим длинные панели, большие корпуса или широкие детали из листового металла, следует учитывать это при выборе конфигурации оборудования.
Как выпуклость обеспечивает равномерный изгиб
Выпуклость предназначена для компенсации деформаций, возникающих в процессе изгиба.
Без надлежащей компенсации результат изгиба может варьироваться по всей рабочей длине, особенно при высоких изгибающих усилиях.
Важность формирования коронки зависит от конкретного применения.
Производителям следует учитывать следующее:
-
Длина машины
-
Требуемая сила изгиба
-
Толщина материала
-
Размеры детали
-
Требуемый допуск
-
Типичный объем производства
Для коротких компонентов прогиб может оказывать меньшее влияние.
Для более длинных компонентов компенсация может стать гораздо более важной частью достижения стабильных результатов.
Следовательно, оценку качества профилирования следует проводить в соответствии с фактическими производственными требованиями, а не рассматривать просто как стандартную характеристику.
Выбор инструмента и стабильность изгиба
Инструмент имеет прямую связь с характеристиками гибки.
Выбор пуансона и матрицы должен осуществляться в соответствии с материалом, толщиной, радиусом изгиба и требуемой геометрией.
Неправильный инструмент может привести к следующим последствиям:
-
Неправильный радиус изгиба
-
Чрезмерная сила формования
-
Поверхностные следы
-
Неустойчивый изгиб
-
Увеличенное время настройки
-
Сниженная повторяемость
Состояние инструмента имеет не меньшее значение.
Поврежденный или чрезмерно изношенный инструмент может вносить отклонения в процесс гибки.
По этой причине производителям следует разработать процедуры регулярной проверки и замены оснастки.
Поддержание стабильных условий работы инструмента облегчает обеспечение стабильных результатов гибки.
Почему ошибки настройки приводят к необходимости доработки?
Многие проблемы, связанные с изгибом, возникают на этапе подготовки, а не во время самого цикла изгиба.
Оператор может выбрать неправильный инструмент, загрузить неправильную программу или неправильно расположить заготовку.
Даже небольшая ошибка настройки может повториться во всей партии, если ее не выявить во время первичной проверки.
Стандартизированный процесс настройки может помочь предотвратить это.
Практический рабочий процесс может включать в себя:
-
Проверьте материал.
-
Подтвердите толщину материала.
-
Выберите подходящий инструмент.
-
Проверьте состояние инструмента.
-
Загрузите правильную программу для станка с ЧПУ.
-
Проверьте положение заднего упора.
-
Проверьте последовательность изгибов.
-
Выполните первую часть.
-
Измерьте критические размеры.
-
Запустить партию в производство.
Такой подход позволяет перенести контроль качества на начало процесса, а не обнаруживать проблемы после того, как уже изготовлены десятки деталей.
Листогибочный пресс с ЧПУ и повторяемость производства
Технология ЧПУ позволяет упростить выполнение повторяющихся операций гибки.
Вместо ручного ввода или корректировки каждой позиции для каждого производственного цикла, системы ЧПУ могут сохранять и вызывать заданные программы.
В зависимости от конфигурации станка, система ЧПУ может координировать следующие действия:
-
Движение тарана
-
позиционирование заднего упора
-
Последовательности изгибов
-
Параметры программы
-
Информация об инструментах
-
Производственные настройки
Это особенно полезно для повторных заказов.
После того как задание будет должным образом оформлено, ту же производственную информацию можно будет использовать для будущих партий.
Это может сократить объем повторяющихся работ по настройке и снизить зависимость производства от индивидуальной памяти оператора.
Снижение зависимости от оператора
Опытные специалисты по-прежнему играют важную роль в производстве изделий из листового металла.
Они понимают, как ведут себя различные материалы, как выбирать инструменты и как выявлять потенциальные проблемы, связанные с изгибом.
Однако полагаться исключительно на индивидуальный опыт может создавать производственные риски.
В отсутствие опытного персонала, трудоемкий процесс может замедлиться или стать менее стабильным.
Технология листогибочных прессов с ЧПУ может помочь стандартизировать повторяющиеся операции.
Вместо того чтобы требовать от операторов запоминания каждого параметра, производственный процесс может сохранять установленные программы и информацию о местоположении.
Это не исключает необходимости в квалифицированных операторах.
Это помогает преобразовать опыт операторов в более воспроизводимый метод производства.
Производство продукции с широким ассортиментом в Северной и Южной Америке
Многие производители в Северной и Южной Америке используют производственные площадки с широким ассортиментом продукции.
Они могут производить большое количество различных компонентов относительно небольшими партиями.
Один производственный график может включать в себя:
-
Электрошкафы
-
Корпуса машин
-
Компоненты систем отопления, вентиляции и кондиционирования воздуха
-
Промышленные кронштейны
-
Автомобильные компоненты
-
Панели оборудования
-
Детали из листового металла на заказ
Каждое изменение может потребовать новой оснастки, новых размеров и иной последовательности гибки.
Если каждое изменение требует значительной ручной настройки, время на настройку может составить значительную часть доступной мощности оборудования.
Программирование ЧПУ и повторяемое позиционирование могут помочь сделать эти частые изменения более управляемыми.
Это одна из причин, почему гибкость стала важным фактором при выборе листогибочного пресса.
Как уменьшить количество отходов при работе на листогибочном прессе
Сокращение количества брака начинается с управления технологическим процессом.
Производители могут предпринять ряд практических шагов для сокращения ненужных материальных потерь.
Проверьте первую часть.
Не ждите, пока вся партия будет готова, прежде чем проверять размеры.
Внимательно осмотрите первый компонент.
Контрольный материал
Перед загрузкой материала в машину проверьте его толщину и тип.
Стандартизация инструментов
Для часто используемых задач используйте проверенные комбинации инструментов.
Поддерживайте в рабочем состоянии задний упор.
Убедитесь, что компоненты позиционирования находятся в исправном состоянии и правильно настроены.
Корректировки записей
Если программа требует корректировки, запишите окончательные параметры для дальнейшего использования.
Мониторинг износа инструментов
При появлении признаков износа, влияющих на стабильность работы инструмента, его необходимо заменять или проводить техническое обслуживание.
Проверка данных для доработки
Отслеживайте, какие детали и операции приводят к наибольшему количеству переделок.
Это может выявить повторяющиеся проблемы, которые в противном случае могли бы остаться скрытыми.
Выбор листогибочного пресса, помимо тоннажа.
Тоннаж — важная характеристика листогибочного пресса, но это не единственный фактор, который следует учитывать.
Производителям следует оценить весь производственный процесс.
К важным факторам относятся:
Длина изгиба: Выберите рабочую длину, подходящую для наиболее крупных деталей, которые обычно производятся.
Усилие изгиба: Убедитесь, что станок способен обрабатывать ожидаемый материал и диапазон толщины.
Конфигурация заднего упора: Учитывайте сложность типичных обрабатываемых деталей и количество необходимых осей позиционирования.
Управление ЧПУ: Оценка функций программирования, хранения данных, эксплуатации и управления производством.
Прогиб: Учитывайте требования к компенсации за длинные или сложные повороты.
Инструментарий: Проверьте совместимость с существующими и будущими требованиями к инструменту.
Автоматизация: Определите, могут ли быть полезны устройства для автоматической подачи листов, роботизированная обработка или другие средства автоматизации.
Сервис: Рассмотрите техническую поддержку, запасные части и долгосрочное обслуживание оборудования.
Такой более широкий подход может помочь производителям выбирать оборудование в соответствии с реальными производственными потребностями.
Точность и себестоимость производства при изготовлении листогибочного пресса.
Точность гибки напрямую связана с себестоимостью производства.
Рассмотрим деталь, для изготовления которой требуется три операции гибки.
Если каждая операция требует ручной настройки, общее время настройки может стать значительным.
Если неправильный первый изгиб создаст проблемы с размерами в последующих операциях, деталь может потребовать дополнительной обработки.
При умножении на сотни или тысячи компонентов небольшие неэффективности превращаются в измеримые затраты.
Таким образом, повышение воспроизводимости может способствовать контролю затрат за счет:
-
Сокращение количества отходов
-
Меньше переделок
-
Сокращенное время настройки
-
Меньше ручных настроек
-
Более предсказуемое производство
-
Более эффективное использование оборудования
Таким образом, финансовую выгоду от использования листогибочного пресса следует оценивать на протяжении всего срока его эксплуатации, а не только исходя из первоначальной цены покупки.
Практическая стратегия для повышения точности изгиба
Производители, стремящиеся улучшить характеристики гибки, могут использовать простую стратегию управления технологическим процессом.
Сначала определите вариант.
Определите, связана ли проблема с углом, размерами фланца, положением или другим фактором.
Во-вторых, выявите причину.
Проверьте материалы, оснастку, настройку станка, задний упор и параметры программы.
В-третьих, необходимо создать контролируемую обстановку.
Используйте стандартизированные инструменты и параметры оборудования.
В-четвертых, проверьте первую часть.
Перед продолжением производства необходимо измерить критически важные размеры.
В-пятых, задокументируйте заключительный этап процесса.
Сохраните исправленную программу ЧПУ и информацию о настройках.
Наконец, воспроизведите процесс.
Используйте полученную информацию для дальнейшего производства.
Это превращает точность гибки из индивидуальной регулировки в повторяемую производственную процедуру.
Решения для листогибочных прессов в современном производстве листового металла.
Производители по всей Америке постоянно находятся под давлением необходимости повышения эффективности производства при сохранении стабильного качества.
Наличие рабочей силы, стоимость материалов, допуски заказчиков и ожидаемые сроки поставки — все это повышает важность стабильности производства.
Для листогибочного пресса стабильность производства начинается с обеспечения повторяемости процесса гибки.
Удачное сочетание ЧПУ-управления, позиционирования заднего упора, оснастки, жесткости станка и компенсации может помочь производителям уменьшить вариативность и установить более предсказуемый рабочий процесс.
Цель состоит не просто в приобретении машины с высокими техническими характеристиками.
Цель состоит в том, чтобы создать процесс гибки, который обеспечивал бы стабильное получение деталей нужного качества.
Часто задаваемые вопросы
Какова точность гибки на листогибочном прессе?
Точность гибки на листогибочном прессе определяется тем, насколько точно готовая деталь соответствует заданному углу изгиба и размерным требованиям.
Что такое повторяемость листогибочного пресса?
Повторяемость процесса гибки на листогибочном прессе означает, насколько стабильно машина может воспроизводить один и тот же результат гибки в течение нескольких производственных циклов.
Что вызывает неравномерность гибки на листогибочном прессе?
Различия в свойствах материала, упругое восстановление, особенности оснастки, деформация станка, положение заднего упора, ошибки настройки и неправильные параметры — все это может способствовать непостоянству процесса гибки.
Как листогибочный пресс с ЧПУ повышает повторяемость результатов?
Листогибочный пресс с ЧПУ может сохранять и воспроизводить программы, координаты позиционирования и последовательности гибки, что помогает сократить количество повторных ручных корректировок.
Почему точность заднего упора так важна?
Задний упор позиционирует заготовку перед гибкой. Постоянство позиционирования помогает поддерживать повторяемость размеров фланца.
Что такое выпуклость при листогибочном прессе?
Выравнивание — это метод компенсации, предназначенный для устранения деформации, возникающей при гибке, и обеспечения стабильных результатов по всей рабочей длине.
Может ли листогибочный пресс уменьшить количество брака?
Контролируемый процесс гибки позволяет сократить количество брака за счет раннего выявления ошибок настройки, улучшения позиционирования и поддержания более стабильных условий гибки.
Почему оснастка влияет на точность гибки?
Пуансон и матрица определяют важные аспекты процесса формования, включая геометрию изгиба, радиус и требуемые усилия. Неправильный или изношенный инструмент может привести к отклонениям.
Подходит ли листогибочный пресс с ЧПУ для производства с широким ассортиментом продукции?
Листогибочные прессы с ЧПУ подходят для производства с широким ассортиментом продукции, поскольку программы и информация о позиционировании могут храниться и повторно использоваться для различных деталей.
Что следует учитывать при покупке листогибочного пресса?
Примите во внимание усилие изгиба, рабочую длину, диапазон материалов, управление ЧПУ, конфигурацию заднего упора, выпуклость, оснастку, объем производства, сложность детали и требования к автоматизации.
Связаться с нами
Ищете решение для листогибочного пресса для вашего производства листового металла?
Компания ALPHA предлагает производителям листогибочные прессы и оборудование для обработки листового металла, предназначенные для обработки материалов различной длины, с учетом требований к материалам и специфики производственных процессов.
Обратитесь в компанию ALPHA, чтобы обсудить ваши требования к гибке, конфигурацию оборудования, ЧПУ-управление, оснастку и другие производственные потребности.
Веб-сайт ALPHA: https://alpha-cnc.com/
Свяжитесь с нами: https://alpha-cnc.com/contact-us