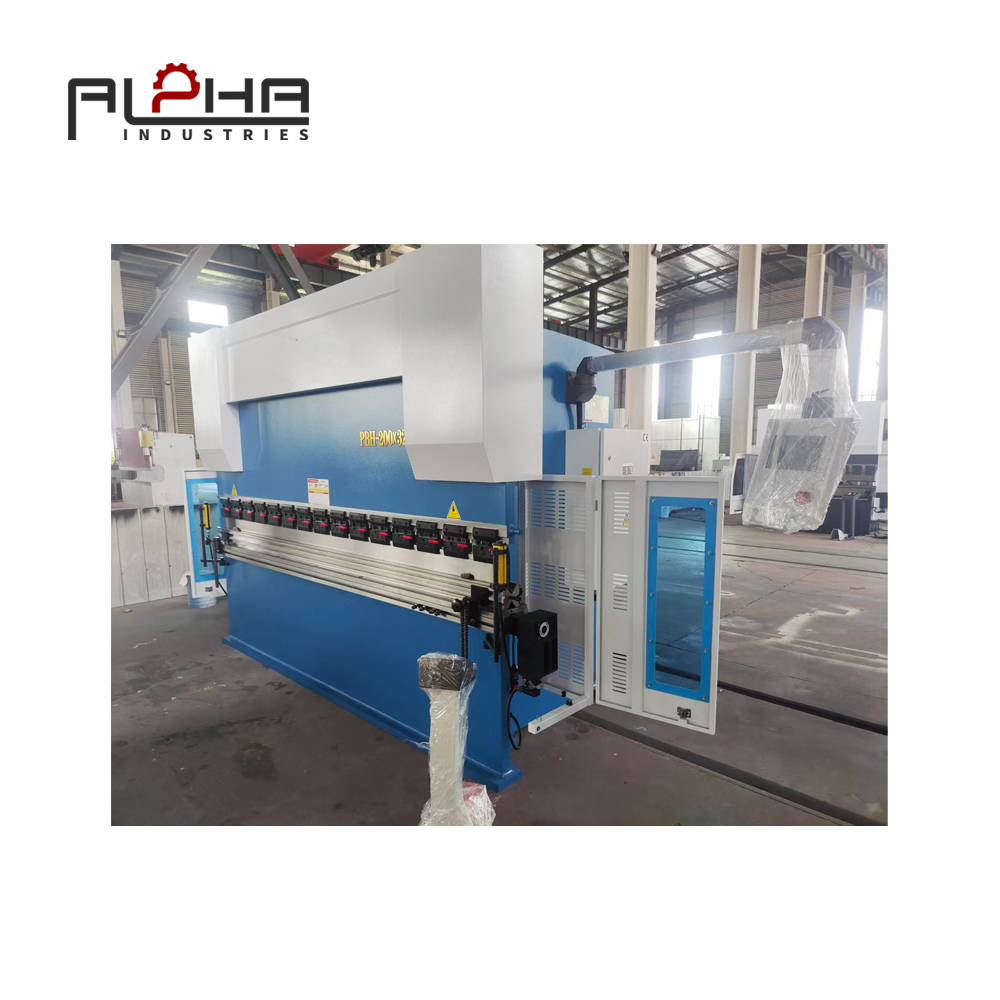
Оптимизация замены гибочного пресса: как американские производители могут сократить время простоев при производстве листового металла
Для производителей листового металла в Северной и Южной Америке повышение эффективности производства становится все более важным.
Клиенты ожидают более коротких сроков поставки, большего количества индивидуальных компонентов, стабильного качества и конкурентоспособных цен. В то же время многим производственным компаниям приходится обрабатывать более широкий спектр деталей, а не производить один стандартизированный компонент за всю смену.
Это создает важную производственную проблему:
Как листогибочный пресс может оставаться производительным, если производственные задания часто меняются?
Ответ не всегда заключается в покупке более быстрого компьютера.
Для многих производителей существует значительная возможность сократить время между двумя операциями гибки.
Гибочный пресс может тратить только часть производственного цикла на фактическое сгибание материала. Оставшееся время может включать удаление предыдущего инструмента, установку нового инструмента, выбор программ, регулировку заднего упора, размещение материала, проверку размеров и подготовку первой приемлемой детали.
Когда это происходит неоднократно в течение смены, время переналадки становится скрытыми производственными затратами.
Эта статья посвящена одной конкретной проблеме: как оптимизировать переналадку гибочных прессов для крупномасштабного производства листового металла в Северной и Южной Америке.
Почему время переключения пресс-тормоза имеет значение
Представьте себе производственную компанию, производящую несколько различных компонентов в течение одной смены.
Производственный график может включать:
Панели электрошкафа
Компоненты системы отопления, вентиляции и кондиционирования
Чехлы машины
Автомобильные кронштейны
Компоненты конструкции
Запчасти для сельскохозяйственной техники
Пользовательские корпуса
Промышленные рамы
Для каждого продукта может потребоваться разная комбинация:
Материал
Толщина
Угол изгиба
Длина изгиба
Инструменты
Последовательность гибки
Положение заднего упора
Программа ЧПУ
Фактическая операция гибки может быть относительно короткой.
Однако переход с одного продукта на другой может потребовать значительно большей подготовки.
Если производственный график содержит много коротких тиражей, эти переналадки накапливаются.
Поэтому производителям не следует оценивать производительность листогибочного пресса только по скорости гибки.
Более полезный вопрос:
Какую часть каждой смены машина фактически производит квалифицированные детали?
Проблема смешанного производства в Северной и Южной Америке
Многие производители в Северной и Южной Америке работают в средах, где индивидуализация становится все более важной.
Вместо непрерывного производства одного продукта компании-производители могут получать заказы с разными:
Количества
Материалы
Размеры
Чертежи
Требования к доставке
Требования к поверхности
Характеристики гибки
Это создает смешанную производственную среду.
Гибкий гибочный пресс может оказаться чрезвычайно полезным в этой ситуации.
Однако гибкость также может привести к большему количеству переналадок.
Производственная задача заключается в балансе между:
Разнообразие продукции + короткие производственные циклы + быстрая переналадка + стабильное качество
Машина, которая может сгибать множество различных компонентов, полезна только тогда, когда операторы могут эффективно перемещаться между этими компонентами.
Что происходит во время замены гибочного пресса?
Типичное переключение может включать несколько этапов:
1. Завершение предыдущего задания
Оператор завершает текущий производственный заказ и удаляет оставшийся материал.
2. Удаление существующих инструментов
Возможно, предыдущую конфигурацию пуансона и матрицы придется удалить или переместить.
3. Выбор нового инструмента
Оператор определяет инструмент, необходимый для следующей детали.
4. Установка инструментов
Инструменты установлены и настроены.
5. Загрузка программы ЧПУ
Выбрана или создана правильная программа гибки.
6. Регулировка заднего упора
Станок подготовлен к работе с новой геометрией детали.
7. Подготовка материала
В машину подается материал нужной толщины.
8. Производство первой партии
Первый компонент согнут.
9. Проверка и регулировка
Проверяются критические размеры и углы.
10. Производство
Как только деталь соответствует требованиям, начинается производство.
Проблема в том, что не все эти действия создают готовый продукт.
Вот почему оптимизация переналадки может оказать существенное влияние на общую загрузку машины.
Первый шаг: стандартизация процесса перехода
Прежде чем инвестировать в дополнительную автоматизацию, производители должны сначала понять, как работают текущие изменения.
Простое исследование процесса может зарегистрировать:
Время начала
Время удаления инструмента
Время установки инструмента
Время выбора программы
Время настройки Backgauge
Время гибки первой детали
Время проверки
Время корректировки
Фактическое время начала производства
Это дает более четкое представление о том, где теряется время.
Например, производитель может обнаружить, что установка инструмента занимает всего пять минут, а поиск подходящего инструмента занимает пятнадцать минут.
В этом случае покупка более быстрого листогибочного пресса может не решить реальную проблему.
Улучшенная организация инструментов может обеспечить более прямое улучшение.
Организация оснащения — фактор производительности, о котором часто забывают
Оснащение гибочного пресса может занимать удивительно много времени на производство.
Когда инструменты хранятся без четкой системы организации, операторам может потребоваться искать правильный пуансон и матрицу перед каждой новой работой.
Более организованная система может включать:
Четкая маркировка инструментов
Выделенные места хранения
Стандартные наборы инструментов
Тележки для инструментов
Часто используемые комбинации инструментов
Информация о цифровых инструментах
Подготовка инструментов для конкретной работы
Для повторяющихся продуктов производители могут подготовить необходимые инструменты до запланированной замены.
Это меняет рабочий процесс:
Завершить задание → Поиск инструментов → Переместить инструменты → Установить инструменты
кому:
Завершить задание → Получить подготовленный набор инструментов → Установить инструменты
Принцип прост, но совокупная экономия времени может стать значительной, если переналадки происходят часто.
Быстрый зажим инструмента может повысить эффективность переналадки
Установка инструмента — еще одна важная часть настройки листогибочного пресса.
Традиционный ручной зажим может потребовать нескольких шагов для закрепления и выравнивания инструмента.
Системы быстрого зажима могут упростить процесс в зависимости от конфигурации станка и инструмента.
Цель состоит не в том, чтобы просто ускорить установку.
Это также позволяет сделать процесс установки более повторяемым.
Стандартизированная процедура зажима может помочь операторам установить одинаковое положение инструментов между работами.
Программирование с ЧПУ сокращает количество повторных ручных корректировок
Современный листогибочный пресс с ЧПУ может хранить производственные программы для различных компонентов.
Это может уменьшить необходимость вручную воссоздавать каждое положение изгиба.
Сохраненная программа может содержать информацию, связанную с:
Последовательность сгиба
Положение заднего упора
Положение штока
Параметры гибки
Размеры детали
Конфигурация инструмента
Этапы производства
При повторных заказах оператор может вызвать установленную программу и проверить настройку, а не начинать с нуля.
Это может сделать переключения более предсказуемыми.
Это также создает ценную историю производства.
Вместо того чтобы полагаться исключительно на память опытного оператора, компания может сохранить важную информацию о настройке в производственной системе.
Конфигурация фонового индикатора и производительность переключения
Задний упор играет решающую роль при гибке листового металла.
Его цель — точно позиционировать заготовку перед каждым изгибом.
Для простых деталей может быть достаточно базового позиционирования.
Для более сложных компонентов дополнительные управляемые оси могут обеспечить большую гибкость.
Однако производителям следует избегать выбора конфигураций заднего упора только на основе максимального количества доступных осей.
Лучший подход – оценить фактические производственные потребности.
Вопросы включают:
Сколько изгибов типично?
Насколько сложны детали?
Часто ли меняются размеры фланцев?
Симметричны ли детали?
Как часто меняются вакансии?
Сколько требуется ручное изменение положения?
Идеальная конфигурация — это та, которая решает реальные производственные задачи производителя.
Подготовьте следующее задание до завершения текущего задания
Одна из самых простых стратегий переключения одновременно является и одной из самых эффективных:
Подготовьте следующее задание, пока текущее задание еще выполняется.
Если планирование производства позволяет, следующий заказ можно подготовить заранее.
Команда может проверить:
Материал
Рисование
Программа ЧПУ
Инструменты
Требования к проверке
Объем производства
Специальные инструкции по гибке
Это означает, что оператору листогибочного станка не нужно начинать каждую подготовительную задачу после завершения предыдущей работы.
Вместо этого большая часть работы уже завершена.
Производственный процесс выглядит следующим образом:
Текущее задание выполняется → Следующее задание подготовлено → Текущее задание завершено → Немедленное переключение
а не:
Текущая работа завершена → Начать поиск → Начать подготовку → Начать настройку → Первый изгиб
Этот подход может быть особенно полезен для смешанного производства.
Группировать похожие вакансии
Планирование производства также может влиять на эффективность листогибочного пресса.
Если похожие работы сгруппированы вместе, производители могут сократить количество ненужных замен инструментов.
Например, несколько деталей, в которых используется одна и та же комбинация пуансона и матрицы, потенциально могут быть запланированы последовательно.
Другая группа может использовать другую конфигурацию инструментов.
Это создает производственную последовательность, основанную не только на приоритете заказа клиента, но и на эффективности производства.
Стратегию можно описать так:
Похожий инструмент → Аналогичный материал → Аналогичная установка → Несколько заданий
При планировании производства по-прежнему необходимо учитывать требования к доставке, доступность материалов и другие эксплуатационные ограничения, но группировка совместимых заданий может уменьшить количество ненужных переналадок.
Первоначальная проверка должна быть быстрой, но контролируемой
После каждого переключения необходимо проверить первую часть.
Может помочь стандартизированный контрольный список первой части проверки.
В зависимости от продукта измерения могут включать:
Угол изгиба
Длина фланца
Габаритные размеры
Положение отверстия
Высота детали
Критические размеры сборки
Цель — проверить действительно важные параметры.
Четкий стандарт проверки может помочь операторам быстро выявить проблемы и предотвратить неправильное производство всей партии.
Почему оптимизация переналадки отличается от увеличения скорости машины
Скорость машины легко понять.
Если листогибочный пресс сможет быстрее выполнять операцию гибки, время производственного цикла может сократиться.
Однако эффективность производства состоит из нескольких компонентов.
Учитывайте:
Производительность = время производства + время настройки + проверка + обработка материалов + доработка
Если производитель немного сокращает время гибки, но тратит слишком много времени на смену заданий, общее повышение производительности может быть ограниченным.
И наоборот, сокращение времени переналадки может привести к увеличению производительных часов без изменения основной скорости гибки.
Вот почему оптимизация переналадки заслуживает внимания при оценке нового листогибочного станка.
Оптимизация переналадки также может снизить стресс оператора
Частая ручная настройка может создать ненужное давление на операторов.
Когда работникам приходится постоянно искать инструменты, рассчитывать параметры, перемещать датчики и устранять повторяющиеся проблемы с настройкой, производственный процесс становится менее предсказуемым.
Стандартизированный рабочий процесс может сделать каждое задание более структурированным.
Оператор знает:
- Какую программу выбрать
- Какие инструменты установить
- Какой материал загрузить
- Какие параметры проверить
- Какие производственные параметры использовать
Это не устраняет необходимость в опыте оператора.
Вместо этого он позволяет опытным работникам сосредоточиться на более сложных производственных решениях.
Автоматизация должна устранять реальные узкие места
Не каждому производителю нужна роботизированная гибка.
Прежде чем инвестировать в продвинутую автоматизацию, производители должны определить реальный источник потерь производственного времени.
Для одной компании основной проблемой может быть смена инструментов.
Во-вторых, это может быть обработка материалов, программирование, проверка первой детали или ручное позиционирование.
Вот почему автоматизация должна основываться на анализе процессов.
Производитель может получить больше от улучшенного управления инструментами и программирования ЧПУ, чем от полноценного роботизированного гибочного участка.
Правильная технология — это технология, которая устраняет фактическое узкое место.
Когда автоматизация листогибочного пресса имеет смысл
Для крупносерийного производства с относительно стабильной геометрией деталей роботизированная автоматизация может стать привлекательной.
Роботизированная система гибки может включать:
Автоматическая загрузка материала
Роботизированная обработка деталей
Гибочный пресс с ЧПУ
Автоматические последовательности гибки
Выгрузка деталей
Мониторинг производства
Это может сократить ручную обработку материалов и обеспечить более длительные периоды автоматического производства, в зависимости от приложения.
Однако роботизированная гибка требует соответствующих объемов деталей, условий обработки, занимаемой площади, программирования и стабильности процесса.
Для узкоспециализированного производства более практичным может оказаться гибкий листогибочный тормоз с ЧПУ, управляемый оператором.
Поэтому производители должны оценивать автоматизацию в соответствии со своим составом производства, а не просто с отраслевыми тенденциями.
Эффективность перехода и трудовые проблемы
Наличие рабочей силы является важным фактором для производителей на всей территории Америки.
В компании может быть достаточно сотрудников, но при этом не хватает опытных операторов гибочного пресса.
Сокращение ненужной работы по настройке может помочь более эффективно использовать доступную рабочую силу.
Например, опытный оператор сможет контролировать более продуктивный результат, если:
Программы стандартизированы
Инструменты организованы
Процедуры установки документированы
Движения заднего упора автоматизированы
Первая проверка стандартизирована
Цель состоит не в снижении стоимости квалифицированной рабочей силы.
Это делается для того, чтобы сделать квалифицированный труд более производительным.
Безопасность должна оставаться частью замены листогибочного пресса
Эффективность переналадки никогда не должна достигаться за счет безопасности машины.
OSHA определяет опасности на месте эксплуатации, связанные с листогибочными прессами с электроприводом, и описывает подходы к обеспечению безопасности, которые могут включать устройства определения присутствия, двуручное управление, устройства отвода и удерживающие устройства. Руководство по безопасности листогибочного пресса OSHA
Руководство OSHA также подчеркивает, что меры безопасности листогибочного пресса должны учитывать конкретную производственную операцию и что обученные операторы, соответствующие процедуры, надзор и меры безопасности являются важными факторами. Рекомендации OSHA по защите листогибочного пресса
Процедура перехода должна четко определять:
Кто может менять инструменты
Как обрабатываются инструменты
Как готовится машина
Какие устройства безопасности должны оставаться активными
Как выполняются корректировки
Какие проверки необходимы перед производством
Быстрая настройка полезна только тогда, когда она также контролируема и безопасна.
Практический контрольный список замены гибочного пресса
До завершения текущего задания
Подтвердить следующий производственный заказ
Проверьте наличие материалов
Подготовка программы ЧПУ
Подготовка инструментов
Просмотр рисунка
Подтвердить требования проверки
После завершения текущего задания
Удалить завершенный материал
Удалить ненужные элементы
Следуйте установленной процедуре замены инструмента
Установить следующую конфигурацию инструмента
Настройка машины
Загрузите правильную программу ЧПУ
Проверка инструментов
Проверьте настройки заднего упора
Подтвердить толщину материала
Проверьте последовательность изгиба
Первая проверка
Создать первый компонент
Проверьте критические размеры
Проверьте углы изгиба
При необходимости запишите корректировки
Производство
Утвердить первую часть
Начать производство
Отслеживание качества
Запишите соответствующую информацию о процессе
Этот контрольный список можно адаптировать в соответствии с процедурами эксплуатации машины, продукта и предприятия.
Как ALPHA приближает производительность листогибочных прессов
В ALPHA производительность гибочного пресса рассматривается с точки зрения всего производственного процесса.
Подходящая машина – это не обязательно машина с самой высокой скоростью или наибольшим тоннажем.
Для производителей в Америке правильная конфигурация может зависеть от:
Типичная толщина листа
Максимальная длина изгиба
Типы материалов
Разнообразие продукции
Объем производства
Количество ежедневных переключений
Требования к инструментам
Управление ЧПУ
Конфигурация Backgauge
Рабочий процесс оператора
Будущие требования к автоматизации
Для крупного производителя гибкое программирование ЧПУ и эффективное управление инструментами могут быть особенно важны.
Для крупносерийного производителя автоматизация и обработка материалов могут заслуживать большего внимания.
ALPHA фокусируется на сопоставлении решения листогибочного пресса с реальной производственной средой, а не на том, чтобы рассматривать каждое производственное приложение как идентичное.
Часто задаваемые вопросы
Каково время переключения гибочного пресса?
Время переналадки листогибочного пресса — это период, необходимый для перемещения станка от одного производственного задания к другому, включая смену инструментов, выбор программы, настройку станка, подготовку материала и проверку первой детали.
Почему важно переключение листогибочного пресса?
Частые переналадки могут занимать значительное время производства, особенно при крупносерийном и мелкосерийном производстве. Сокращение ненужных работ по настройке может увеличить количество времени, которое машина затрачивает на изготовление качественных деталей.
Как листогибочный пресс с ЧПУ может сократить время переналадки?
Гибочный пресс с ЧПУ может хранить производственные программы и автоматически управлять функциями позиционирования, такими как задний упор, сокращая количество повторных ручных корректировок между заданиями.
Может ли лучшая организация оснастки повысить производительность листогибочного пресса?
Да. Четко организованный набор инструментов может сократить время, которое операторы тратят на поиск, транспортировку, выбор и подготовку пуансонов и штампов.
Должны ли схожие задания планироваться вместе?
Если позволяют производственные приоритеты, группирование заданий с одинаковыми требованиями к инструментам или настройкам может сократить количество ненужных замен оборудования и повысить эффективность рабочего процесса.
Всегда ли более быстрый листогибочный пресс означает более высокую производительность?
Не обязательно. Общая производительность зависит от времени цикла гибки, времени наладки, проверки, обработки материалов, доработки и других производственных факторов.
Подходит ли роботизированная автоматизация гибочного пресса для каждого производителя?
Нет. Роботизированная автоматизация зависит от объема производства, характеристик деталей, требований к обработке материалов и стабильности процесса. Высокосортное производство может выиграть от другого уровня автоматизации.
Как производители могут сократить время первоначальной настройки?
Производители могут подготовить программы ЧПУ, инструменты, материалы, чертежи и требования к проверке до завершения предыдущей работы. Стандартизированная первичная проверка также может повысить эффективность утверждения.
Вывод
Для многих производителей листового металла в Америке повышение производительности гибочного пресса не обязательно начинается с увеличения скорости гибки.
Начать можно с сокращения времени между заданиями.
Когда производители работают в условиях смешанного производства, частые переналадки могут отнимать ценные машино-часы, связанные с подготовкой инструментов, выбором программы, регулировкой заднего упора, подготовкой материала и первичной проверкой детали.
Стратегия структурированного перехода может компенсировать эти потери.
Наиболее эффективный подход сочетает в себе:
Программирование ЧПУ + организованная оснастка + точный контроль + планирование производства + стандартизированный контроль + соответствующая автоматизация
В результате получается более предсказуемый рабочий процесс гибки, который позволяет листогибочному прессу тратить больше времени на изготовление качественных деталей.
Производителям, рассматривающим новый листогибочный станок, полезно оценить не только силу и скорость изгиба, но также то, насколько быстро и стабильно станок может переходить от одного производственного задания к другому.
ALPHA предлагает решения для обработки листового металла, разработанные с учетом различных производственных требований: от гибких операций гибки с ЧПУ до производственных сред с повышенными потребностями в автоматизации.
Если вы планируете улучшить процесс гибки листового металла или оценить новый листогибочный пресс для американского рынка, свяжитесь с компанией ALPHA, чтобы обсудить ваши производственные требования.
Свяжитесь с АЛЬФА:
https://alpha-cnc.com/contact-us