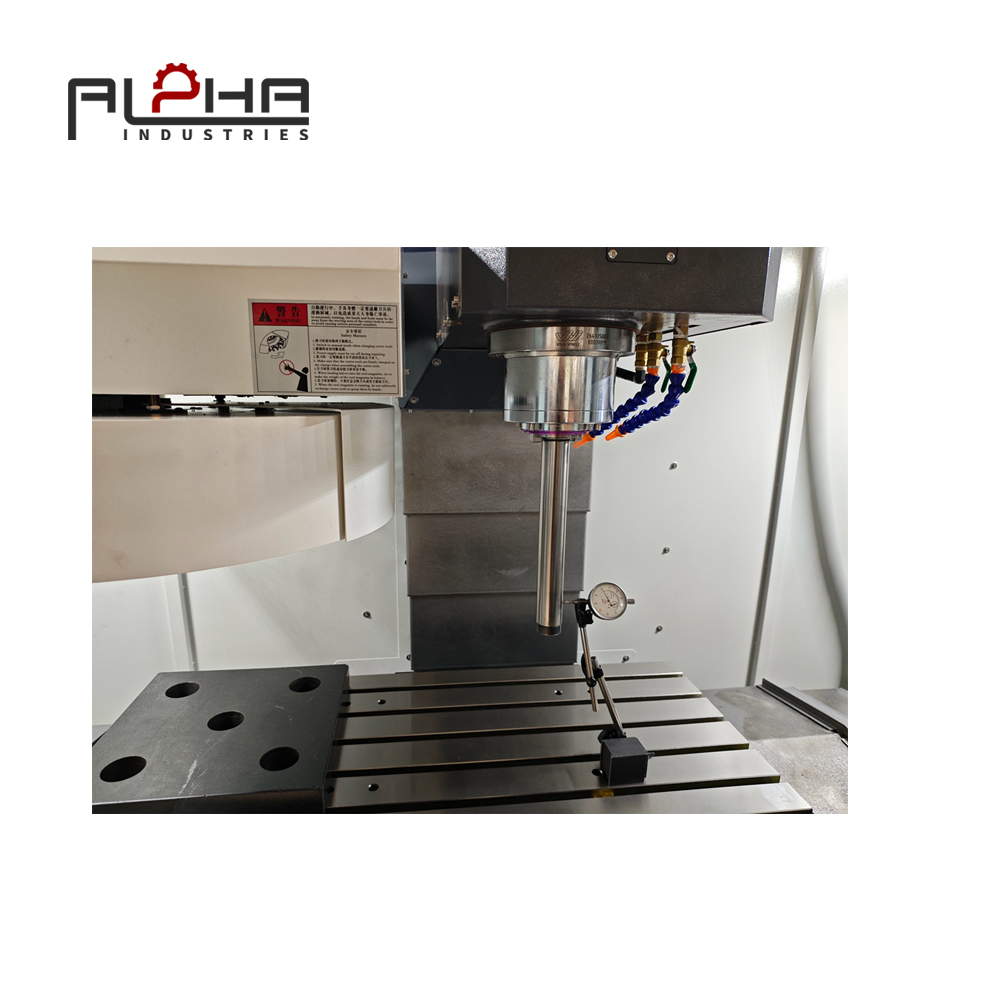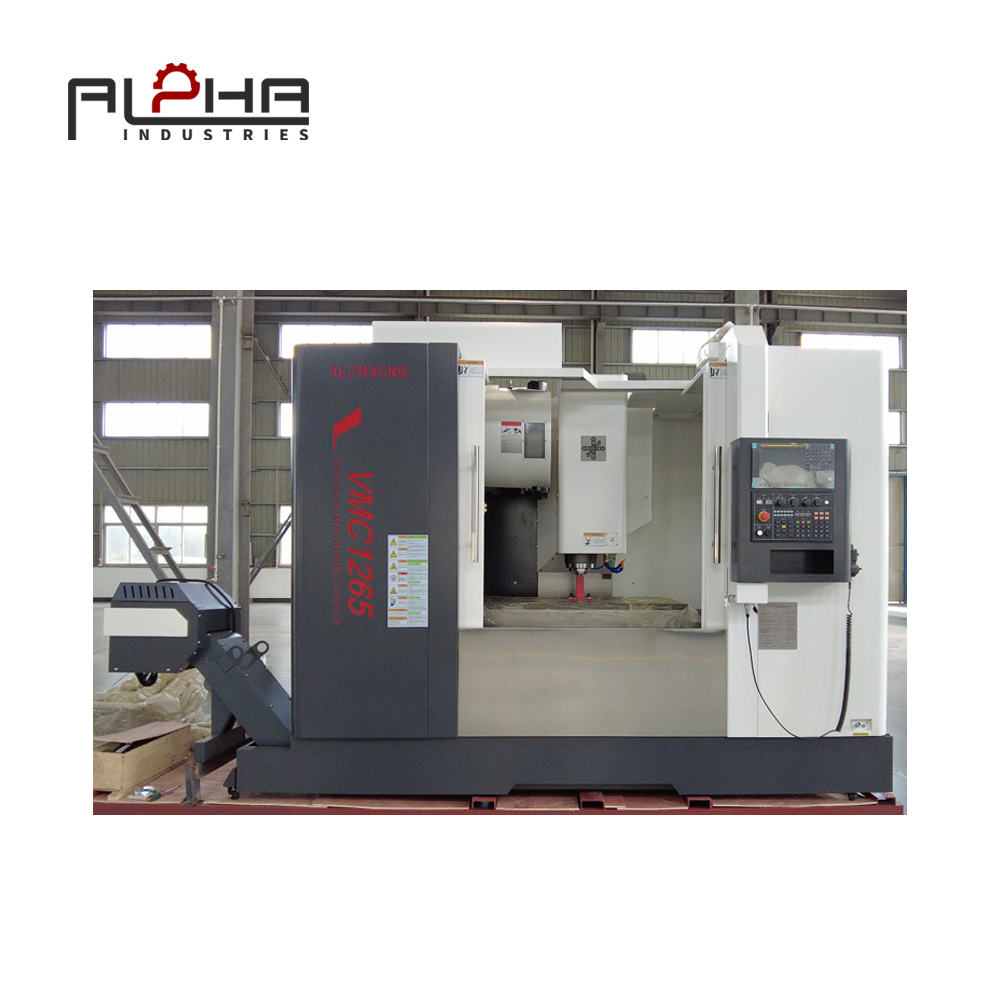
大型钢制部件在许多工业制造应用中都很常见。机器框架、设备外壳、安装板、结构支架、泵部件和其他重型机械零件可能需要铣削、钻孔、镗孔、攻丝和精密孔加工。
对于俄罗斯制造商而言,在升级机加工车间或增加数控加工能力时,高效加工这些零部件的能力是一个重要的考虑因素。
然而,加工大型零件并不是简单地将其放在更大的机床工作台上那么简单。
工件必须位于机床的工作范围内。其重量必须在工作台的承重范围内。夹具的安装不得限制刀具的运动。主轴必须到达所需的加工位置,并且整个装置在整个加工过程中必须保持稳定。
根据广告宣传的工作台尺寸来看,一台 VMC 似乎很合适,但考虑到夹具、夹钳、刀架和加工间隙等因素,它仍然可能不适合加工特定的零件。
在制造具有多个加工面或复杂孔型的大型钢制零件时,这一点尤为重要。
挑战在于如何使 VMC 配置与实际工件和生产过程相匹配。
选择合适的机器时应考虑以下因素:
工件最大尺寸
最大工作台承重能力
X、Y 和 Z 轴行程
灯具尺寸和高度
刀具进出和主轴间隙
工件定位要求
多面加工操作
装卸安排
所需尺寸精度
未来生产灵活性
对于俄罗斯的制造商而言,仔细评估这些因素有助于避免购买技术上可以运行但与日常生产需求不匹配的机器。
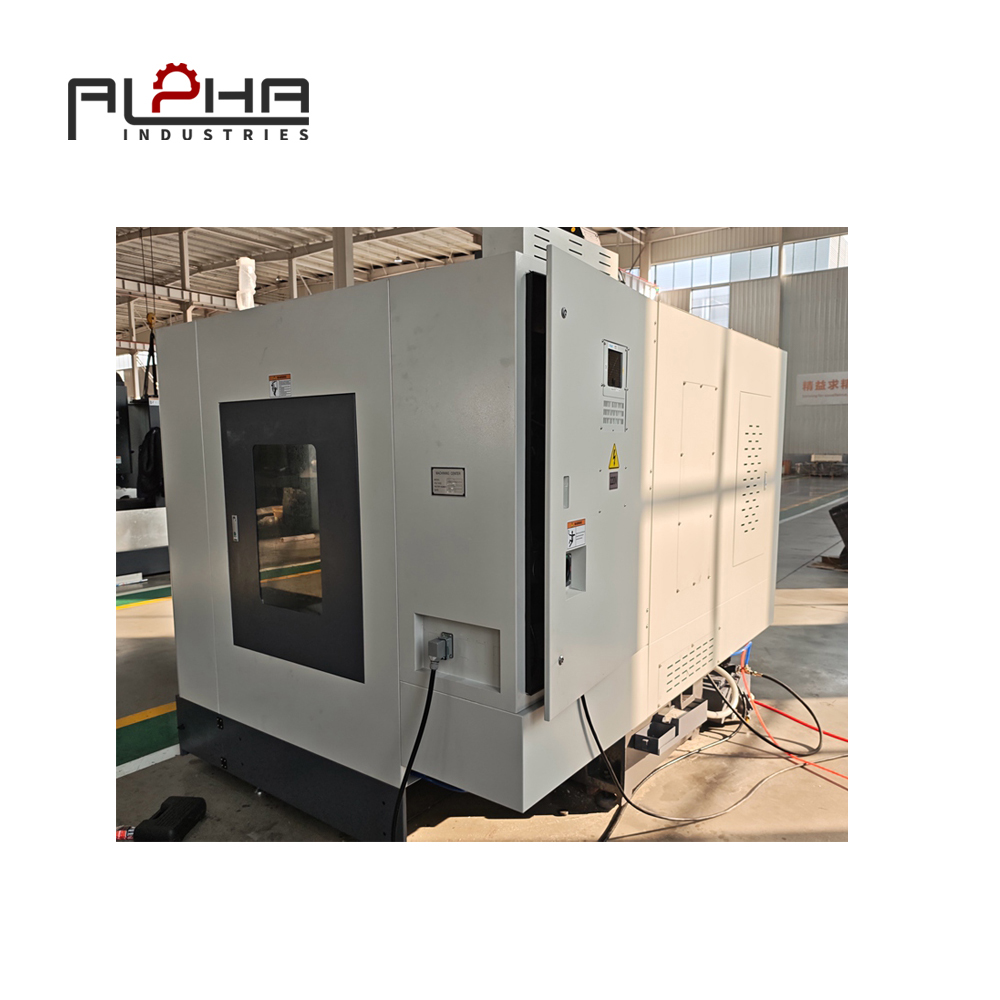
了解大型钢制零件加工的挑战
大型工件的加工难度与小型标准化零件不同。
它们的尺寸、重量、几何形状和搬运要求几乎会影响制造过程的每一个阶段。
尺寸大并不一定意味着加工能力强
工件可能在物理上可以放在工作台上,但仍然难以加工。
例如,一块长钢板可能适合工作台的尺寸,但如果夹具或夹紧装置占用的空间过大,主轴可能无法到达每个所需的位置。
同样,一个部件可能在 X 轴和 Y 轴行程范围内,但在安装夹具和工件后,超出 Z 轴可用间隙。
因此,制造商应该评估整个加工范围,而不是仅仅依赖工作台尺寸。
重型工件需要适当的支撑
大型钢制部件会对机床工作台和夹具施加相当大的负荷。
如果工件支撑不正确,加工过程中夹具可能会变得不稳定。
后果可能包括:
工件运动
夹具变形
难以维持加工基准
定位重复性降低
其他设置调整
装卸时间增加
机器、工作台、夹具和工件必须被视为一个完整的系统。
复杂几何形状会限制工具的使用。
大型零件通常包含不同的加工表面、凹槽区域、安装孔、槽和倾斜特征。
即使工件适合放在机器上,使用标准刀具配置也可能难以触及某些区域。
因此,在选择机器之前,应该先审查加工工艺。
制造商应确定最困难的加工位置,并确定拟采用的 VMC 是否能够使用合适的刀具和夹具到达这些位置。
反复重新定位可能会增加生产时间
当一个零件需要在多个面上进行加工时,操作人员可能需要手动重新定位它。
每一次重新定位操作都会增加额外的工作量。
该过程可能需要:
移除工件
改变其方向
再次安装
重新建立加工参考
检查对齐情况
运行下一个加工操作
对于重型部件,这些步骤可能需要额外的起重设备和协调。
因此,在规划大型零件加工时,减少不必要的重新定位是一个重要的目标。
评估 VMC 工作台尺寸和最大负载能力
工作台是买家首先应该检查的规格之一。
但是,桌子的尺寸和最大承重能力必须分开考虑。
检查实际工件尺寸
首先确定待加工零件的最大长度和宽度。
然后还要加上夹具和夹紧装置所需的空间。
整个安装过程的占地面积可能比工件本身大得多。
实际评估应包括:
评估项目 | 需要检查哪些内容 |
|---|---|
工件长度 | 最大组件长度 |
工件宽度 | 最大组件宽度 |
灯具占地面积 | 灯具占用的空间 |
夹紧空间 | 夹具和螺栓的间隙 |
表格尺寸 | 可用工作台面积 |
工具访问 | 主轴运动所需的空间 |
加载访问 | 安装和拆卸所需的空间 |
即使工件尺寸小于工作台尺寸,也不能仅仅因为工作台尺寸小于工件尺寸就认为该工作台适用。
整套装置必须安装牢固,并能安全地进行所需的加工运动。
了解最大表格负载
最大工作台负载是指机器工作台在特定条件下设计所能承受的负载。
买家应考虑以下各项的总重量:
工件
固定装置
夹紧装置
定位设备
桌子上还安装了其他配件。
组合负载必须保持在机器制造商规定的限值内。
制造商还应确认有关载荷分布和工件定位的任何相关限制。
集中载荷与均匀分布载荷可能会产生不同的力学条件。
考虑工件的重心
工件重量并非唯一需要考虑的因素。
重心位置会影响部件对夹具和工作台的负载方式。
不规则的钢铸件或大型外壳可能存在重量分布不均的问题。
该装置应提供合适的支撑,防止位置不稳定。
必要时,应与机器供应商或合格的夹具设计师审查装载方案。
规划未来工件尺寸
机器的选择应反映当前和合理预期的生产需求。
如果制造商经常收到不同尺寸的零部件,那么一台具有更大加工能力的机器可以提供更大的灵活性。
然而,购买体积过大的机器会增加投资和占地面积。
目标是根据实际生产数据选择一个切实可行的工作范围。
使 X、Y 和 Z 轴的行程与实际加工过程相匹配
轴行程决定了机器的可用运动范围。
对于大型钢结构部件,必须同时评估所有三个轴向。
X轴行程:纵向加工
X 轴通常决定主轴沿工作台长度方向的移动距离。
对于长钢板、框架和安装组件,足够的 X 轴行程非常重要。
但是,可用行程必须与以下因素进行核对:
工件定位
夹具尺寸
工具长度
主轴鼻端间隙
加工参考点
单凭标称的 X 轴行程并不能保证长工件上的每个点都能被加工。
Y轴行程:宽度和侧面通道
Y轴行程会影响机器到达工件不同位置的能力。
对于宽大的零件,Y轴移动不足可能会限制加工空间。
夹具和夹钳也可能减少可用面积。
买家应检查主轴是否能在不发生干涉的情况下到达所有所需位置。
Z轴行程:工件高度和刀具间隙
在加工高大零件或使用将工件抬升到工作台上方的夹具时,Z 轴行程尤为重要。
可用垂直空间必须考虑以下因素:
灯具高度
工件高度
工具长度
刀柄长度
主轴鼻端位置
所需的接近和撤退动作
工件可能可以放在工作台上,但对于所需的加工操作来说仍然太高。
评估完整的工作范围
在购买立式加工中心之前,制造商应向供应商提供具有代表性的工件图纸。
供应商随后可以帮助检查所需的加工位置是否在机器的可用工作范围内。
这种方法比仅根据轴向行程数据选择设备更可靠。
设计夹具时,应围绕工件,而不仅仅是机床工作台。
工件夹持是大型零件加工的关键环节。
合适的夹具应提供稳定的支撑、可重复的定位以及足够的工具操作空间。
使用与零件几何形状相匹配的夹具
不同的零部件需要不同的工装夹具。
常见解决方案包括:
T型槽夹紧系统
机床虎钳
模块化装置
专用灯具
支撑块
角板
定制定位装置
对于大型不规则零件,专用或模块化夹具可能比标准虎钳更实用。
夹具应在合适的位置支撑工件,并提供足够的加工空间。
将夹具放置在关键刀具路径之外
夹具和螺栓可能会阻碍工具的移动。
在加工带有孔、凹槽、槽和多个表面的大型零件时,这一点尤为重要。
加工前,操作人员应核实完整的刀具路径,并检查是否存在潜在的干涉。
夹具设计应使主轴和切削刀具能够安全地到达所需的加工位置。
考虑工件变形
大型板材和薄壁钢结构在夹紧过程中可能会变形。
过大的夹紧力会导致工件变形,影响最终尺寸。
该夹具应提供足够的夹持力,同时避免产生不必要的变形。
对于具有柔性部分的部件,可能需要额外的支撑。
支撑结构的设计应根据工件几何形状和加工力进行。
使重复设置更加一致
对于定期生产相同零部件的制造商而言,标准化的夹具可以帮助减少设置差异。
可重复使用的夹具布置可以简化以下操作:
工件定位
参考设置
夹紧程序
刀具路径验证
生产转换
质量检验
当不同的运算符处理同一种组件类型时,这尤其有用。
通过多面加工规划减少重复设置
大型零件可能需要在多个面上进行加工。
反复重新定位会增加生产时间,并使保持一致的参考标准变得更加困难。
精心设计的加工流程可以减少不必要的搬运。
生产前确定所有需要加工的表面
首先查看工程图纸。
确认:
顶部加工表面
侧面加工面
安装孔
螺纹孔
老虎机
口袋
参考面
关键维度关系
这有助于确定实际需要多少次设置。
在条件允许的情况下合并作业
如果一次装夹即可完成多个工序,制造商可以减少工件搬运和重复对准。
例如,钢制安装板可能需要进行表面铣削、钻孔和攻丝。
如果机器配置和刀具通道允许在一次装夹中完成这些操作,则可以减少单独的处理步骤。
然而,这取决于零件的几何形状、机器的性能和夹具的布置。
考虑合适的工件夹持附件
根据加工要求,制造商可能会考虑:
精密夹具
角板
旋转工作台
索引装置
模块化夹紧系统
这些配件可以扩展工件定位选择。
但是,它们也会占用空间,并可能减少可用的轴向间隙。
安装前必须检查其尺寸、重量和兼容性。
了解何时标准 VMC 不足以满足需求
并非所有多面加工需求都能通过在标准立式加工中心上添加附件来解决。
有些部件需要接触多个面,而现有的机器配置无法有效地实现这些面。
在这种情况下,买家可能需要评估:
卧式加工中心
四轴加工中心
五轴加工中心
龙门加工中心
专用大型零件铣削设备
选择合适的机床类型取决于所需的加工几何形状和生产量。
目的不是选择最复杂的机器,而是选择能够可靠地完成所需操作的最简单配置。
重型钢工件的装卸计划
大型零件加工不仅仅取决于切削性能。
将工件移上移下机器的过程会影响生产效率和车间安全。
车间起重设备检修
在安装用于加工大型钢构件的立式加工中心之前,制造商应审查可用的起重设备。
根据工件重量和车间布局,装载可能需要使用桥式起重机、升降机、叉车或其他合适的物料搬运设备。
起重设备必须适合实际负载,并符合适用的安全要求。
检查机器通道和车间布局
大型机器需要足够的周围空间。
车间布局应满足以下要求:
工件运输
起重设备操作
固定装置安装
操作员访问
维护通道
去除芯片
成品卸货
即使机器尺寸适合车间内部,如果周围空间不足,操作起来也可能很困难。
规范装载流程
重复生产可以受益于标准化的装载程序。
该过程可能定义:
吊装前工件检验
已批准的起重点
夹具准备
工件定位
夹紧验证
加工参考确认
加工后安全卸载
实际操作流程应遵循车间风险评估和设备制造商的说明。
将处理时间纳入生产计划
加工时间只是整个生产周期的一部分。
对于大型部件,装载、卸载、清洁、定位和检查可能占整个过程的很大一部分。
制造商应该评估整个生产周期,而不是仅仅通过切割速度来比较机器。
为不同的大型零件应用选择合适的 VMC 配置
不同的工件需要不同的机床配置。
适用于大型安装板的机器可能并非高大设备外壳的最佳解决方案。
大型钢板和安装底座
典型操作可能包括:
表面铣削
钻孔
窃听
槽铣
口袋加工
VMC 的重要考虑因素包括工作台尺寸、X 轴行程、夹具布置和刀具进出。
工业设备外壳
外壳可能包括多个安装面、孔、孔和内部结构。
需要考虑的重要因素包括:
工件高度
Z轴间隙
固定装置设计
工具长度
加工顺序
参考一致性
对于复杂的壳体几何形状,买家应确认立式加工中心是否能够在不进行过多重新定位的情况下达到所需的表面。
机械框架和结构部件
大型画框可能尺寸较长,并且有多个安装点。
需要考虑的重要因素包括:
桌子尺寸
轴向移动
工件支撑
夹紧装置
定位精度
加载访问
对于非常长的框架,传统的 VMC 可能无法提供合适的加工空间。
龙门式或其他大型加工解决方案可能更合适。
泵和阀门组件
泵和阀门组件可能需要精确的孔、密封表面、槽和安装特征。
应根据最大工件尺寸、所需公差、加工操作和夹具布置来选择机床。
在不同的运营环节中保持引用的一致性至关重要。
定制钢部件
生产非标零部件的加工车间和制造商可能需要更大的灵活性。
合适的立式加工中心应能适应各种实际的工件尺寸和夹具布置。
但是,灵活性不应以牺牲安全装载、足够的工作台容量或可靠的加工通道为代价。
加工大型零件时,应考虑精度要求。
大型工件会带来额外的尺寸控制挑战。
一个零件可能需要经过多次加工,在不同工位之间重新定位,或者在不同的位置进行支撑。
这些因素会影响尺寸一致性。
建立可靠的工件参考
在大型零件上加工多个特征时,建立一致的参考系统非常重要。
制造商应在生产前确定基准面和参考位置。
加工程序、夹具和检验程序应使用兼容的参考信息。
尽量减少不必要的重新定位
每增加一次设置,就会增加一次对准偏差的机会。
尽可能在同一工况下加工关键相关特征。
当需要重新定位时,应采用合适的定位和测量程序。
验证关键尺寸
加工前应制定检验要求。
根据组件的不同,重要的测量数据可能包括:
整体尺寸
孔位
孔径
平行结构
平坦
垂直度
表面粗糙度
检验方法应与图纸公差和零件尺寸相匹配。
考虑热效应和工艺效应
大型钢制部件可能会因温度变化和加工热量而发生尺寸变化。
影响程度取决于材料、几何形状、加工条件和检测环境。
对于精密加工,制造商应遵循适当的温度控制和测量程序。
俄罗斯制造商在购买立式加工中心之前应该检查哪些方面?
可靠的机器选型过程应该从实际生产需求开始。
以下清单可以帮助买家比较 VMC 的配置。
选择因素 | 关键问题 |
|---|---|
工件尺寸 | 最大长度、宽度和高度分别是多少? |
工件重量 | 最重的完整套装是什么? |
工作台 | 桌子的尺寸和承重能力是否足够? |
X轴行程 | 主轴能否到达所有所需位置? |
Y轴行程 | 加工所需的宽度是否足够? |
Z轴行程 | 工件和夹具之间是否有足够的空间? |
主轴 | 该主轴是否适用于所需的材料和操作? |
工具杂志 | 它能容纳所需的工具吗? |
工件夹持 | 需要标准配件还是定制配件? |
机器布局 | 车间能否安全地装卸工件? |
检查 | 所需尺寸能否可靠测量? |
技术支援 | 是否有相关文档、安装指南和售后服务安排? |
提供实际工件图纸
如果买方提供具有代表性的工程图纸,供应商就能给出更准确的建议。
有用信息包括:
工件尺寸
材料等级
工件重量
所需的机械加工操作
关键公差
加工表面要求
预计产量
优选灯具布置
这些信息有助于确定标准 VMC 是否合适,或者是否应该考虑不同的加工中心配置。
申请实际加工评估
如有可能,买方应要求对具有代表性的工件进行加工演示或技术评估。
评估应考虑以下因素:
工件定位
夹具尺寸
表格加载中
工具访问
加工顺序
所需准确性
装卸
实际评估比只比较规格表而不考虑实际部件更能提供有用的信息。
加工大型工件时常见的立式加工中心选型错误
误区一:仅根据工作台尺寸选择机器
宽大的工作台并不一定能保证足够的加工能力。
还必须考虑轴行程、主轴间隙、夹具尺寸和刀具进出通道。
错误二:忽略夹具重量
该夹具增加了工作台的总负载。
买家应计算工件及所有已安装的工装夹具的总重量。
错误三:忽略Z轴间隙
高大的夹具和大型工件会减少可用的垂直加工空间。
整个工具组件必须有足够的间隙。
错误四:忽略工件搬运
即使机器具有合适的切割规格,如果车间不能高效地装卸零件,仍然会造成工作流程困难。
错误 5:假设每个大型组件都需要更大的 VMC
有些零件可能更适合在卧式加工中心、龙门加工中心或多轴加工中心进行加工。
机器类型应与所需的加工空间和零件几何形状相匹配。
错误六:购买前未查看实际图纸
通用规格不能代替对实际工件的技术审查。
示意图有助于在购买前确定产能限制。
关于大型工件立式加工中心的常见问题
在选择用于加工大型钢结构部件的立式加工中心时,最重要的因素是什么?
最重要的因素是机床的整体加工能力。买家应综合评估工作台尺寸、最大负载、轴行程、夹具空间、主轴间隙和工件加工位置。
如何判断立式加工中心能否承受我的工件重量?
将工件、夹具、夹钳和附件的总重量与制造商规定的最大工作台负载进行比较。同时确认与负载分布和工件定位相关的任何限制。
工作台尺寸和加工范围一样吗?
不。工作台尺寸描述的是工作台的实际面积,而加工范围则取决于机床的轴行程和可用间隙。夹具尺寸和刀具长度也会影响可加工区域。
加工大型零件需要 VMC 的轴行程是多少?
没有统一的行程要求。正确的 X、Y 和 Z 轴行程取决于工件尺寸、夹具高度、刀具长度、加工位置和所需间隙。买家在选择机床之前应评估具有代表性的工件图纸。
标准型立式加工中心可以加工大型钢板吗?
是的,前提是工件尺寸、总装夹重量、夹具布置和加工位置均在机床的额定加工范围内。此外,工件必须得到适当的支撑和夹紧。
VMC机床能否加工大型零件的所有面?
这取决于机床配置和工件几何形状。有些操作可以使用合适的夹具或分度附件完成。其他应用可能需要卧式、四轴、五轴或龙门加工中心。
为什么Z轴行程对于大型工件来说很重要?
Z轴行程决定了主轴的可用垂直移动范围。高大的工件、高位夹具、长刀具和刀架都会占用一部分可用空间。
制造商如何减少大型零件的重复安装?
他们可以审查加工顺序,在可行的情况下合并工序,使用合适的夹具,建立一致的工件基准,并考虑合适的定位附件。机床仍必须确保所有所需加工位置的安全操作。
我是否应该选择更大功率的立式加工中心以满足未来的生产需求?
如果未来工件尺寸能够合理预测,那么配备更大产能的机器可以提供更大的灵活性。然而,不必要的大型机器会增加投资和车间空间需求。机器的选择应基于当前的生产数据和实际的未来需求。
向供应商索取 VMC 报价时,我应该提供哪些信息?
请提供工件图纸、最大尺寸、材料、重量、所需加工工序、关键公差、预期产量以及任何首选的工件夹具方案。这将有助于供应商更准确地评估机床产能。
结论:使 VMC 产能与实际生产需求相匹配
对于加工大型钢制零件的俄罗斯制造商而言,选择合适的立式加工中心不仅仅是查看机器标明的工作台尺寸。
必须考虑完整的加工过程,包括工件尺寸、总装夹重量、轴行程、夹具布置、刀具进出、多面加工和车间操作。
工作间隙或工作台容量不足的机器会造成不必要的设置困难,限制加工灵活性,并增加生产时间。
另一方面,正确选择的 VMC 可以帮助制造商更有效地组织加工操作,并在机器的预期工作范围内处理更广泛的工业零件。
购买前,制造商应准备具有代表性的工件图纸,并与设备供应商一起评估整套设备。
ALPHA 为工业制造应用提供金属加工机械解决方案。如果您在俄罗斯的公司计划加工大型钢板、设备外壳、安装底座或其他机械部件,我们的团队可以协助您探讨所需的立式加工中心 (VMC) 工作范围、工作台容量、主轴配置和加工应用。
请联系 ALPHA,讨论您的工件尺寸和生产要求。