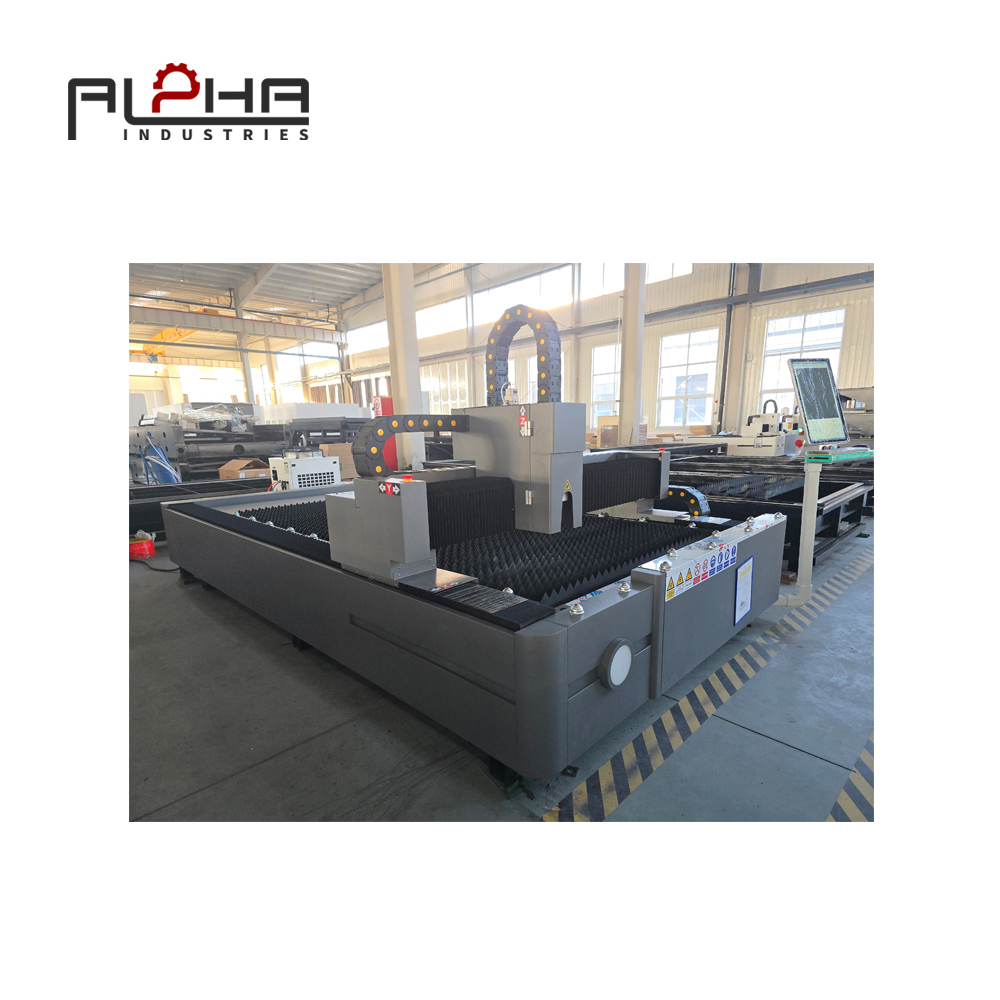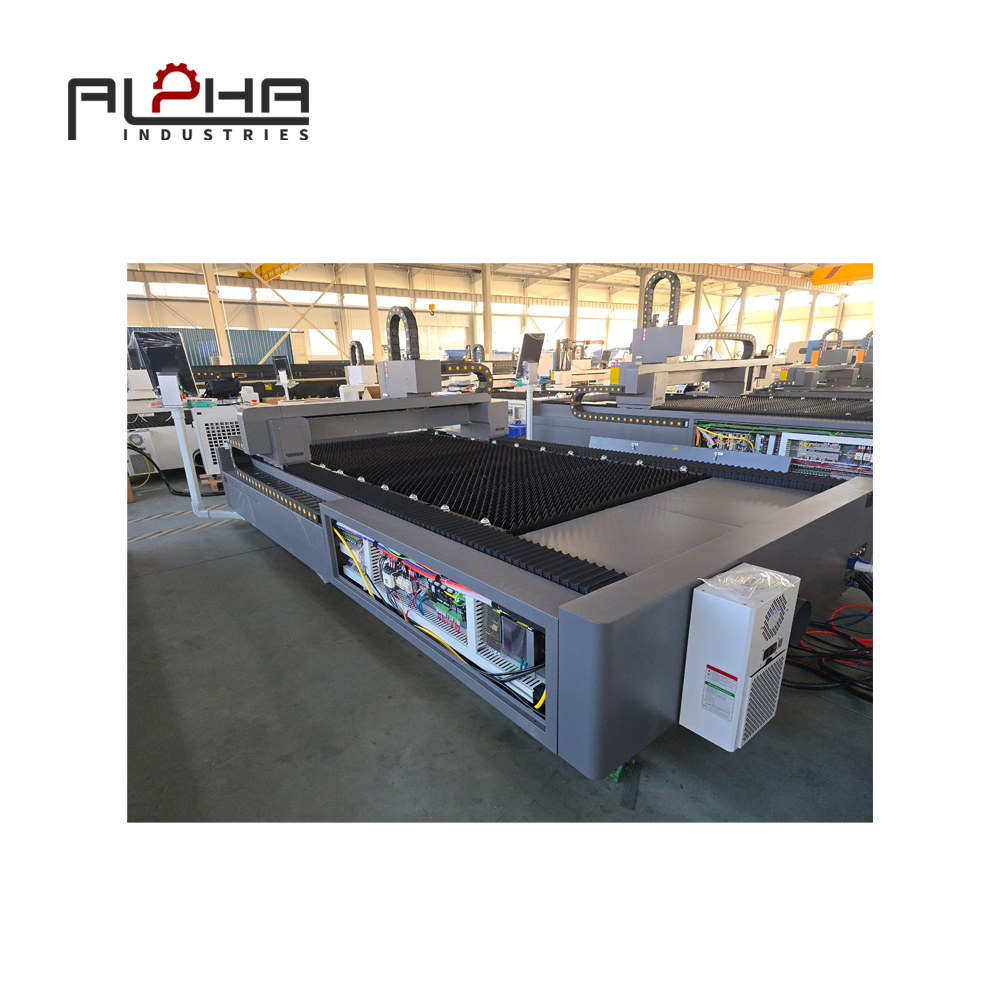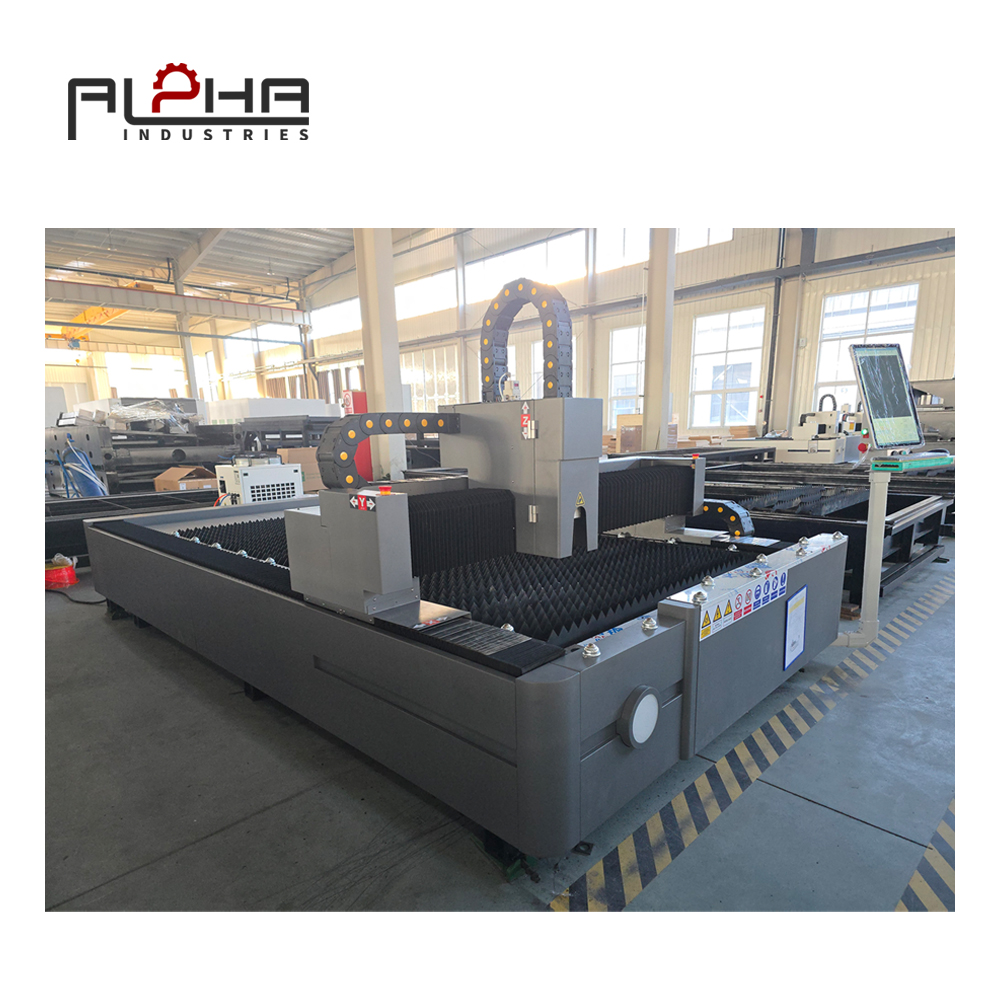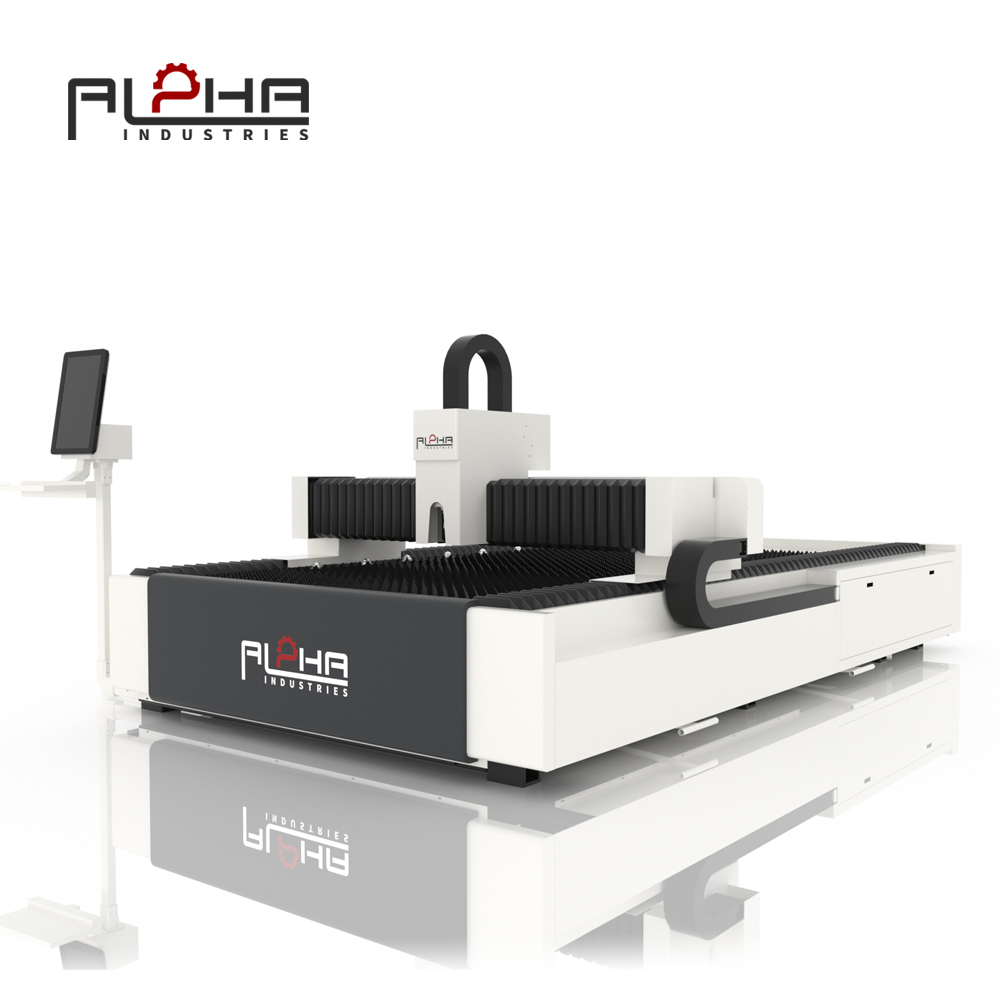
对于乌克兰的金属加工企业而言,生产灵活性正成为投资新设备时的重要考量因素。制造商可能需要加工不同的零件设计,响应不断变化的客户需求,管理小批量生产,并在不增加不必要成本的情况下保证交货期。
在这种情况下,仅根据最大切割速度或激光功率来购买激光切割机可能会导致不全面的投资决策。设备还必须支持高效的作业切换、稳定的零件质量、便捷的编程以及与下游制造工序的顺畅衔接。
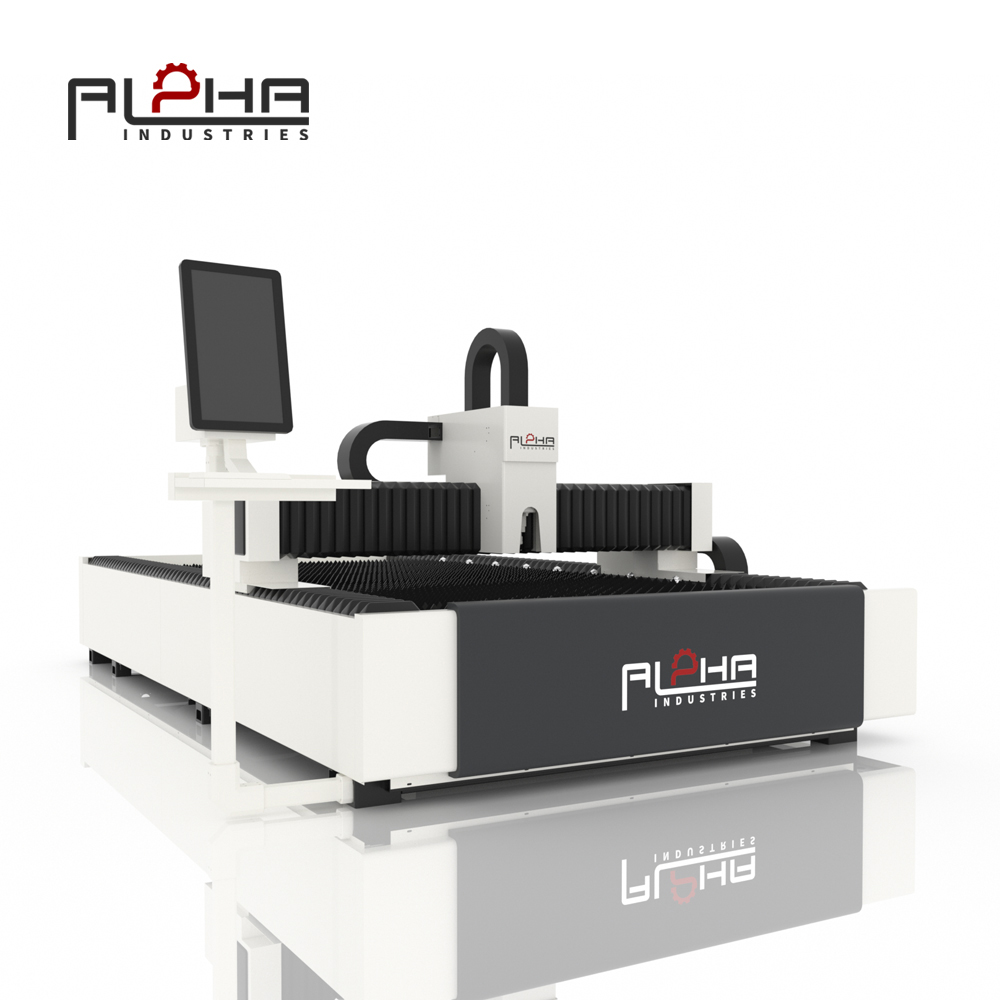
数控激光切割机可为各种钣金零件提供可编程切割路径和可重复加工。配置得当后,它可以帮助制造商在保持生产过程可控的同时,轻松切换不同的加工任务。
这种灵活性与生产电气外壳、机械罩、通风组件、安装支架、建筑零件、农业设备组件和定制钣金产品的企业息息相关。
乌克兰的金属加工行业涵盖了众多制造商,他们承接单个零部件、小批量订单以及根据客户图纸进行的生产订单。当地服务提供商也强调了数字化图纸、排版、可重复生产以及激光切割与后续折弯或焊接工序之间协调的重要性。这些例子充分展现了灵活制造流程在乌克兰市场的实际价值。
因此,对于正在评估数控激光切割机的制造商而言,核心问题不仅仅是机器切割板材的速度有多快,而是整个生产流程如何在保证质量、生产效率和交付绩效的前提下,有效地应对订单变化。
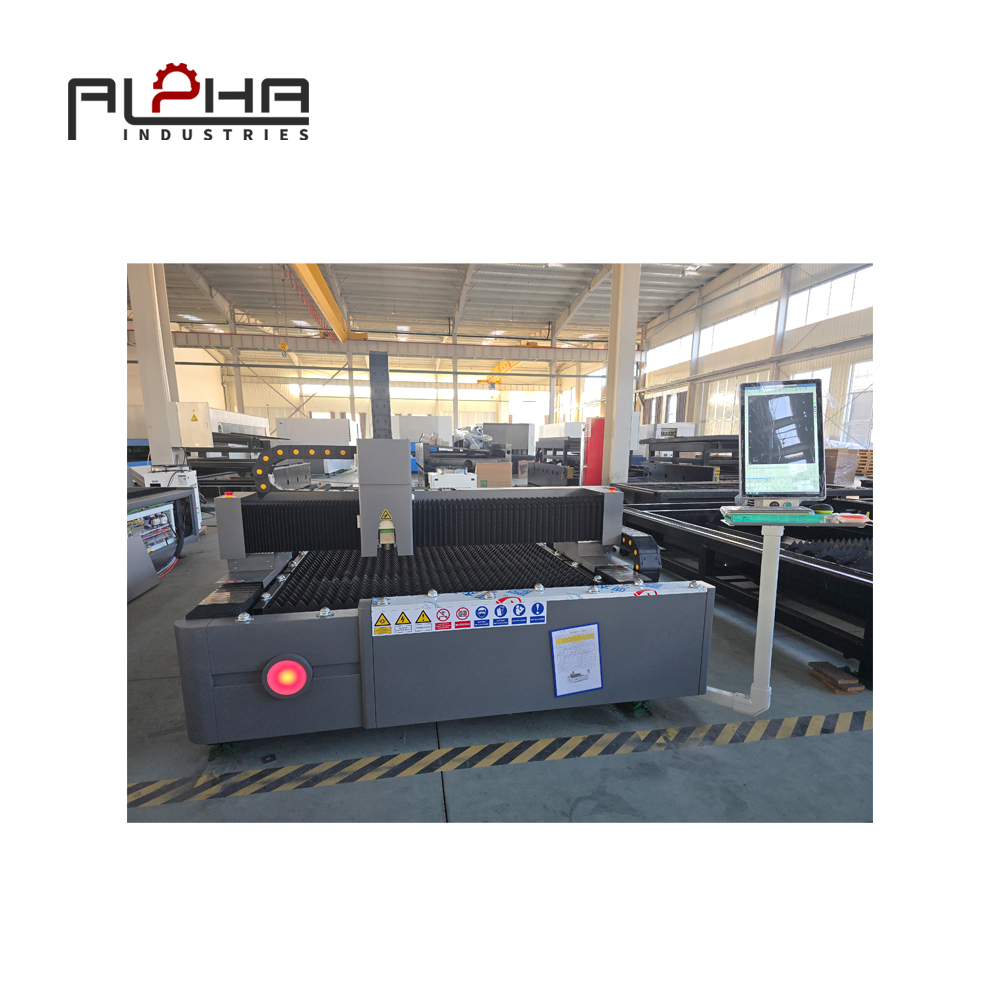
为什么生产灵活性对乌克兰金属加工企业至关重要
金属加工很少会无限期地生产完全相同的部件。客户需求可能会根据项目规格、产品修订、材料供应情况或交付优先级而发生变化。
例如,一家生产工业柜的制造商可能需要在同一周内加工多种尺寸的面板。一家为农业机械提供配件的车间可能会收到不同支架、防护罩、安装板和结构件的订单。一家生产通风设备的公司可能需要在不同的风管相关部件和钣金型材之间切换。
这些应用需要的不仅仅是切割能力,还需要一个能够应对各种变化且无需过多准备时间的生产系统。
频繁跳槽的代价
每一次生产变更都可能涉及多个环节:
审核图纸和技术规范
准备或检查数控程序
确认材料等级和厚度
选择合适的切削参数
整理床单并准备工作区域
核实首批完成的部分
更新生产记录和交付优先级
这些活动是必要的,但准备工作效率低下会浪费宝贵的生产时间。
如果操作员反复搜索文件、重新创建现有程序或澄清不完整的规范,激光切割机可能会花费太多时间等待而不是处理材料。
这可能导致设备利用率降低、订单延迟以及生产人员压力增大。
对于管理定制订单或产量波动较大的乌克兰制造商而言,减少不必要的准备工作与提高切割速度同样重要。
为什么一台柔性数控激光切割机能够提供帮助
数控激光切割机使用预先设定的切割路径,根据预设的几何形状加工零件。程序一旦经过验证,通常可以在相同的材料和工艺条件下重复使用,用于重复订单。
这为标准化重复性工作创造了机会,同时保留了制造不同组件的能力。
合适的系统可以帮助制造商:
更高效地在已批准的零件计划之间切换
无需专用机械切削工具即可加工不同轮廓
重复既定的切割操作
根据材料和厚度要求组织生产。
支持原型制作、小批量生产和重复生产
减少对重复性手工切割操作的依赖
实际效益取决于机器配置、软件、操作员能力、生产计划以及所制造零件的复杂程度。
因此,灵活性应该从整体生产能力的角度来评估,而不是从单一机器规格的角度来评估。
CNC激光切割如何支持小批量和定制化生产
小批量生产对金属加工企业来说是一项特殊的挑战。当零件数量很少时,准备工作所需的时间可能占总生产时间的很大一部分。
例如,无论订单包含少量零件还是大批量零件,制定切割方案和确认首件都需要类似的步骤。如果准备工作组织不善,单个零件的成本可能会不必要地升高。
CNC激光切割可以帮助减轻这种负担,它允许制造商通过编程运动来加工不同的零件几何形状,而不是使用专用切割模具。
在同一台机器上加工不同的设计
合适的数控激光切割机可以在其工作区域内加工多种零件设计,前提是材料、厚度、几何形状和切割要求在机器的能力范围内。
这对于生产各种零部件而非单一标准化产品的制造商来说非常有用。
在同一生产周期内,车间可能需要切割矩形面板、安装孔、弧形轮廓、槽口和不规则轮廓。数控系统可以执行相关程序,而无需为每种轮廓配备单独的机械切割刀具。
然而,每项工作仍需进行适当的准备。材料规格、板材尺寸、切割参数和工件要求必须在生产前确认。
让重复订单的管理更轻松
重复订单为提高一致性提供了机会。
制造商可以维护一个组织有序的数据库,其中包含已批准的切割程序、材料规格和质量检验记录。当再次订购现有组件时,生产团队可以直接检索已验证的信息,而无需从头开始准备流程。
受控程序库应包括程序的修订版本和批准条件。
如果图纸、材料、厚度或切割要求发生变化,则在重新使用之前应审查程序。
这种方法支持可重复性,而无需假设每个生产条件都完全相同。
支持原型开发
制造商可能需要在进行更大规模的生产之前,先生产样品组件。
数控激光切割机可以帮助制作原型和修改后的零件设计,而无需像某些传统制造工艺那样进行模具更改。
当客户要求修改外壳尺寸、安装位置、通风口或其他钣金特征时,这将非常有用。
原型生产仍应包括尺寸检查和工艺验证。其目的是在设计或制造问题影响更大批量生产之前将其识别出来。
通过改进数控编程来减少设置延迟
单靠机器性能无法消除低效的作业准备工作。制造商还需要清晰的流程来管理图纸、程序、材料和生产优先级。
为了使激光切割机能够提供一致的切割效果,生产中使用的数字信息必须准确、易于访问且得到妥善控制。
规范图纸准备
图纸不完整或不一致会导致机器开始切割前生产延误。
制造商应明确零件文件和技术信息的要求。根据工作流程的不同,有用的信息可能包括:
零件尺寸和公差
材料等级和厚度
图纸修改
所需数量
关键孔、槽和轮廓
表面或边缘质量要求
后续弯曲或焊接要求
金属加工工作流程中常用的文件格式包括用于二维轮廓的 DXF 和 DWG,而 STEP 文件则适用于三维几何图形。购买设备前,应确认特定数控系统及其软件支持的格式。
如果客户图纸包含不完整的信息,技术团队应在将工作交付生产之前解决这些不确定因素。
按部分和材料组织程序
结构化的程序库可以更轻松地检索先前批准的切割信息。
程序可以按零件编号、版本、材料、厚度或产品系列进行组织。清晰的命名规则有助于操作员识别正确的文件,并降低选择过时程序的风险。
制造商还应维护适当的生产文件备份和访问控制。
当多个操作员共用一台机器,或者在较长时间内处理重复订单时,这尤其有用。
减少不必要的参数更改
不同的材料和厚度可能需要不同的切割参数。操作人员应使用针对相关应用验证过的设置,而不是在未记录结果的情况下反复调整。
受控参数库可以帮助生产团队确定常用材料的合适起始条件。
实际切割性能仍取决于激光源、光学器件、喷嘴状况、辅助气体、材料质量和机器配置。相关参数应通过适当的测试和检验进行确认。
标准化可以减少不必要的变异,同时保留在情况真正发生变化时调整流程的能力。
提高物料调度和套料效率
生产灵活性部分取决于材料的准备和分配方式。
如果每个订单都是独立安排的,而不考虑材料类型、厚度、板材尺寸或交货优先级,车间可能会遇到不必要的材料变更和额外的准备工作。
更好的方法是将作业计划与排版和材料管理结合起来。
在条件允许的情况下,将工作岗位合并起来。
制造商可以查看即将到来的订单,并确定使用兼容材料和厚度的作业。
在计划的生产窗口期内处理兼容的作业,可以减少重复更换材料和调整参数的需要。
然而,作业分组不应仅仅出于机器操作的便利性考虑。还必须考虑紧急交货承诺、物料供应情况、客户优先级以及下游产能。
目标是改善整体生产流程,而不是最大限度地增加独立处理的类似作业的数量。
利用嵌套技术来提高材料利用率和生产计划进度
排样软件对板材内的零件轮廓进行排列,以提高材料利用率。
对于定制生产,套料还可以帮助制造商确定哪些零件可以一起加工,以及一项工作可能需要多少材料。
有效的嵌套策略应考虑以下因素:
板材尺寸和材料规格
零件几何形状和所需方向
切割顺序和热效应
加工过程中的部件稳定性
卸货和分拣要求
交货优先级和批量数量
最大化板材上零件数量的布局并非总是最实用的选择。小型零件可能难以拆卸,薄片可能受热影响,紧急订单的零件可能与优先级较低的订单混淆。
制造商应在材料利用率、切割质量、搬运效率和生产计划之间取得平衡。
轨道材料残余物
剩余的可用纸张可能对未来的小批量订单很有价值。
基本的边角料管理流程可以记录材料类型、厚度、尺寸和存放位置。当有合适的后续订单时,生产团队可以检查现有的边角料是否可用。
这有助于减少不必要的材料采购,特别是对于不需要整张板材的小零件而言。
剩余材料的再利用仍应考虑材料鉴定、表面状况、尺寸适用性以及成品部件的要求。
为什么切割精度必须与下游工艺相关联
激光切割机通常只是大型制造流程的第一步。
切割完成后,钣金零件可能需要进行弯曲、焊接、打磨、涂装或组装等工序。如果切割后的零件不符合后续工序的要求,那么切割过程中节省的时间可能会在后续工序中白白浪费。
因此,制造商应该在成品的背景下评估切割质量。
协调激光切割与折弯机操作
对于需要弯曲的部件,孔、槽、边缘和参考特征的位置会影响最终的几何形状。
切割程序应使用正确的图纸版本编制,并与折弯工艺协调进行。
制造商还应考虑弯曲余量、材料厚度、材料特性、模具以及成品零件的尺寸要求。
激光切割机无法弥补设计数据错误或折弯设置不当的问题。切割和折弯工艺必须协调配合才能达到预期尺寸。
准备焊接和装配所需的零件
切割后的零件在焊接或组装前可能需要保持一致的边缘状态和精确的特征定位。
尺寸控制不当会导致缝隙、对齐问题或额外的装配工作。
制造商应明确构成大型组件的各个部件的关键尺寸和检验点。
如果需要进行边缘处理或有特殊的表面要求,则应在生产规范中予以说明。
平衡切割能力与工厂产能
提高切割产量并不会自动提高工厂的整体生产率。
如果激光切割机生产零件的速度超过了折弯或焊接部门的处理速度,就可能导致在制品库存积压。这会增加处理需求,并使紧急订单的追踪更加困难。
反之,切割能力不足可能会导致下游设备等待材料。
一个切实可行的生产计划应该考虑整个制造流程的产能,包括物料搬运、检验、弯曲、焊接和组装。
目标是在正确的时间将正确的组件交付给下一个工序。
在不同生产批次中保持质量一致性
频繁的作业变更可能会带来质量风险,例如操作员使用错误的程序、忽略材料差异或未能验证换型后生产的第一批零件。
因此,制造商应为新订单和重复生产建立一致的质量控制程序。
检查第一个完成的部分
在加工整批产品之前,生产团队应验证第一个完成的零件是否符合相关图纸要求。
根据部件的不同,检查可能包括:
整体尺寸
孔和槽的位置
轮廓精度
边缘条件
可见的切割缺陷
弯曲或组装所需的特征
检验方法应符合零件的关键要求。
如果第一批产品不符合规格,应在继续生产该批次产品之前调查原因。
记录流程变更
当操作员调整切割参数或更改程序时,应按照工厂的程序记录原因和结果。
这样可以创建更有用的生产历史记录,并有助于防止同样的问题再次发生。
当变更影响到关键尺寸、边缘质量或下游装配时,应仔细审查变更。
将切割缺陷与设计问题区分开来
并非所有尺寸或装配问题都源于激光切割阶段。
一些问题可能是由于图纸错误、材料差异、弯曲余量不合适、夹具错误或下游工艺变更造成的。
清晰的检查和问题解决流程有助于制造商找出真正的原因,而不是进行不必要的机器调整。
这一点对于定制零部件尤其重要,因为零部件的设计和生产条件可能因订单而异。
为乌克兰选择合适的数控激光切割机
合适的机器配置取决于所制造的零件、预期产量和工厂的工作条件。
生产薄金属板外壳的制造商与为工业设备切割中等厚度钢制部件的公司可能有不同的要求。
选择过程应该从实际生产数据入手,而不是从单一的标题规格开始。
材料类型和厚度范围
确定加工最频繁的材料,例如碳钢、不锈钢、铝或其他金属。
记录正常工作厚度和实际需要的最大厚度。
激光性能因材料类型、厚度、激光源、辅助气体、切割参数和所需边缘质量而异。
应要求供应商确认所提出的配置是否能够满足实际应用需求。
工作区域和零件尺寸
工作区域应能容纳生产中使用的板材尺寸和被切割部件的尺寸。
制造商还应考虑板材的装载、定位、卸载和运输到下一道工序的方式。
更大的工作区域可能对某些生产需求有用,但应结合可用的厂房空间、物料搬运设备和投资预算进行评估。
激光功率和所需输出
激光功率应根据材料、厚度、切割质量和生产量来选择。
更高的功率可能会提高某些应用的处理能力,但并不一定会降低每个部件的成本。
制造商应在典型条件下评估切割性能,并考虑装载、设置、检查和卸载所需的时间。
如果条件允许,可以进行样品切割测试,以帮助确认所提出的配置是否满足所需的质量和产量。
数控系统及软件
控制系统及相关软件会影响程序的准备、传输、管理和执行方式。
制造商应确认该软件与其现有绘图工作流程的兼容性,以及他们实际需要的功能是否可用。
设备评估应考虑培训要求、程序管理、文件兼容性和易操作性。
物料搬运和工厂布局
机器必须与实际生产环境相匹配。
检查可用场地空间、板材存储、装卸安排、卸货空间、抽气要求、冷却设备以及成品零件的移动。
合理的布局可以减少不必要的搬运,并改善检查和维护的便利性。
技术支持和维护
购买前,制造商应明确调试安排、操作人员培训、维护指导、备件供应情况和技术支持程序。
清晰的服务计划有助于工厂做好日常维护和故障排除的准备。
应将售后服务的可及性与机器的切割规格和购买价格一并评估。
如何评估生产力,而不仅仅是切割速度
切削速度是一个重要的性能因素,但它并不能代表完整的生产周期。
机器可能快速切割出特定的轮廓,但由于编程、材料准备、装载、卸载、检验或后续加工等原因,整个作业仍然需要比预期更长的时间。
因此,制造商应采用能够反映完整工作流程的生产指标。
测量总周期时间
总周期时间应包括完成一项工作所需的所有活动,而不仅仅是激光器实际切割的时间。
根据工厂的不同,测量可能包括程序准备、物料搬运、设置、切割、检验、卸货和转移到下一工序。
跟踪这些阶段有助于确定最严重的延误发生在哪个阶段。
监控切换时间
换型时间是指为进行不同的作业而准备机器和生产流程所需的时间。
制造商可以记录检索正确程序、确认材料、准备工作区域、建立所需设置以及批准第一件产品所需的时间。
重复测量可以揭示延迟是由信息缺失、文件组织不良、材料准备不足还是机器本身造成的。
首次通过质量
一次合格率衡量的是有多少零件无需修正或返工即可满足要求。
如果加工后的零件需要大量返工,那么高切削速度的价值就有限。
跟踪一次合格率和生产周期,可以让制造商更全面地了解生产性能。
计算合格零件的成本
一个有用的生产指标是相关制造总成本除以合格零件的生产数量。
合格零件单价 = 相关生产总成本 ÷ 合格零件产量
相关成本可能包括材料、机器运行、人工、消耗品、维护、废料、返工以及设备成本的适当分摊。
当零件和操作条件具有可比性时,该计算可以帮助比较不同的生产方法或机器配置。
它还鼓励制造商考虑质量和工作流程效率,而不是仅仅根据速度来评估设备。
购买激光切割机时常见的错误
如果设备采购选择只关注规格而不考虑生产过程,则采购效果可能会降低。
未查看实际作业情况就选择激光功率
选择最高可用功率可能会增加投资成本,但对工厂的正常生产组合却不会带来实质性的好处。
制造商在确定合适的配置之前,应先确定其最常用的材料和厚度。
低估编程和培训
一台性能优良的机器仍然需要合适的程序、训练有素的操作人员和清晰的生产流程。
如果忽视培训和项目准备,工厂可能难以达到预期的生产效率。
忽略下游产能
切割产量应与弯曲、焊接、精加工和组装能力相匹配。
否则,更快的切割速度可能只会造成更多未完成零件的堆积。
只比较购买价格而不比较范围
报价可能因包含的设备、软件、配件、安装、培训、保修和服务安排而有所不同。
制造商应该比较完整的配置方案,而不仅仅是标价。
未能为重复订单做好计划
如果没有有组织的系统来存储已批准的程序和材料信息,重复生产可能需要不必要的准备工作。
项目管理流程有助于保存生产知识并提高订单之间的一致性。
忽视质量验证
在没有检查第一个成品的情况下就开始批量生产,可能会导致缺陷在整个生产过程中蔓延。
制定明确的首件检验程序有助于及早发现问题。
适用于乌克兰制造商的实用评估框架
在进行投资之前,制造商可以将他们的需求整理成一个简短的技术和运营审查。
生产要求
列出典型零件、材料、厚度、板材尺寸、批量数量和预期产量。
质量要求
确定关键尺寸、孔位置、边缘条件以及弯曲、焊接或装配带来的任何要求。
工作流程要求
记录程序的制定过程、材料的供应过程、作业的安排过程以及切割零件如何运送到下一工序的过程。
设备要求
确认工作区域、激光功率、数控系统、软件兼容性、排风系统、冷却系统、物料搬运系统及其他必要组件。
运行要求
审查操作员培训、维护程序、耗材、备件和技术支持。
投资评估
根据拟建设备对实际工作的适用性、预期产量、总拥有成本以及满足未来需求的潜力,对其进行比较。
本次审查为制造商与供应商讨论机器配置和在一致条件下比较报价提供了更清晰的基础。
为什么基于应用场景的设备选择至关重要
在乌克兰,没有哪一款数控激光切割机能够完美适用于每一家金属加工企业。
生产定制外壳的车间可能更注重编程灵活性、高效的排版和简便的作业变更。而生产大量重复性组件的制造商则可能更重视生产周期、物料搬运和稳定的重复生产。
为弯曲和焊接提供零件的公司可能需要特别关注尺寸一致性和制造阶段之间的协调。
正确的选择取决于机器的实际应用以及它将要运行的生产系统。
ALPHA 的目标是帮助客户根据其生产需求评估金属加工设备。制造商不应仅仅关注激光功率或切割速度,而应综合考虑材料规格、零件几何形状、生产规模、所需质量、软件、工厂布局、维护和下游工序等因素。
对于管理定制订单和不断变化的生产重点的乌克兰制造商而言,基于应用程序的方法可以帮助制定更实际的投资计划。
关于乌克兰数控激光切割机的常见问题
数控激光切割机是用来做什么的?
数控激光切割机利用计算机控制的切割路径将材料加工成指定形状。在金属加工领域,它常用于生产钣金面板、支架、外壳、盖板、安装板和其他零部件。该机器的适用性取决于材料、厚度、几何形状和所需的切割质量。
激光切割机如何帮助完成定制订单?
数控激光切割机可以通过使用合适的切割程序加工不同几何形状的零件,而无需为每个轮廓配备专用的机械切割模具。只要机器配置和工艺设置适合应用,即可支持原型生产、小批量生产和定制组件的制造。
数控激光切割机适合小批量生产吗?
由于程序切割允许制造商在同一台机器上加工不同的设计,因此它适用于小批量生产。然而,整体效率还取决于编程时间、材料准备、机器设置、检验和批量大小。制造商应该评估整个生产周期,而不仅仅是切割时间。
制造商如何才能缩短激光切割的设置时间?
制造商可以整理已批准的数控程序,规范图纸要求,提前准备材料,在可行的情况下将兼容的作业集中处理,并使用已记录的切割参数。清晰的首件检验流程还可以降低因设置错误而导致整批生产的风险。
CNC激光切割需要哪些文件?
所需的文件格式取决于数控系统和软件。DXF 和 DWG 通常用于二维切割轮廓,而 STEP 文件可用于三维模型和相关工程工作流程。制造商应确认支持的格式,并提供有关材料、厚度、数量、尺寸和关键公差的清晰信息。
我应该如何为我的工厂选择合适的激光功率?
激光功率的选择应根据材料类型、厚度、切割速度、边缘质量和生产量而定。制造商应明确其最常见的应用场景,并在必要时要求进行技术确认或样品切割测试。最高功率并不一定是最经济的选择。
嵌套软件如何提高生产效率?
排料软件用于排列板材内的零件轮廓,以提高材料利用率。它还可以辅助作业规划,帮助制造商确定哪些零件可以一起加工。最佳布局必须在材料利用率、零件质量、热效应、搬运和交付优先级之间取得平衡。
激光切割质量如何影响弯曲和焊接?
切割尺寸、孔位和边缘状况会影响零件在弯曲、焊接和装配过程中的配合情况。协调切割程序与下游工艺有助于减少尺寸误差和不必要的返工。最终质量仍然取决于整个制造流程。
在评估激光切割机时,我应该比较哪些方面?
比较机器在材料、厚度范围、工作区域、所需产量、切割质量、数控系统、软件、安装需求、维护、培训和技术支持方面的适用性。根据同类设备的范围和预期运行要求评估报价。
如何估算激光切割机的总成本?
考虑购置价格、运输、安装、调试、能源、耗材、人工、维护、备件、停机时间、材料浪费和返工等成本。将相关总成本与合格的生产产出进行比较,可以为评估不同的机器配置提供更有意义的依据。
申请激光切割机报价时,我应该提供哪些信息?
Provide your material types, normal and maximum thicknesses, sheet dimensions, representative part drawings, expected production quantities, quality requirements, available factory space, and current production workflow. These details help the supplier evaluate a suitable configuration and clarify the technical scope of the quotation.
Conclusion: Building a More Flexible Metal Fabrication Workflow in Ukraine
For Ukrainian metal fabrication companies, changing orders and customized production requirements can place pressure on machine utilization, delivery schedules, and manufacturing costs.
A CNC laser cutting machine can help address these challenges through programmable cutting, repeatable processing, flexible part production, and better integration with digital manufacturing workflows. However, the best results depend on more than the machine itself.
Manufacturers should also standardize drawing preparation, organize CNC programs, plan material usage, verify first-piece quality, and coordinate cutting capacity with bending, welding, and assembly operations.
The most effective equipment investment is one that supports the factory's actual production mix, from prototype components and small batches to recurring orders.
At ALPHA, we help manufacturers evaluate metalworking machinery for different production applications. If you are planning to improve cutting flexibility, reduce avoidable setup delays, or select a CNC laser cutting machine for your factory, contact our team to discuss your requirements.
Contact ALPHA CNC: https://alpha-cnc.com/contact-us
Explore our website: https://alpha-cnc.com/