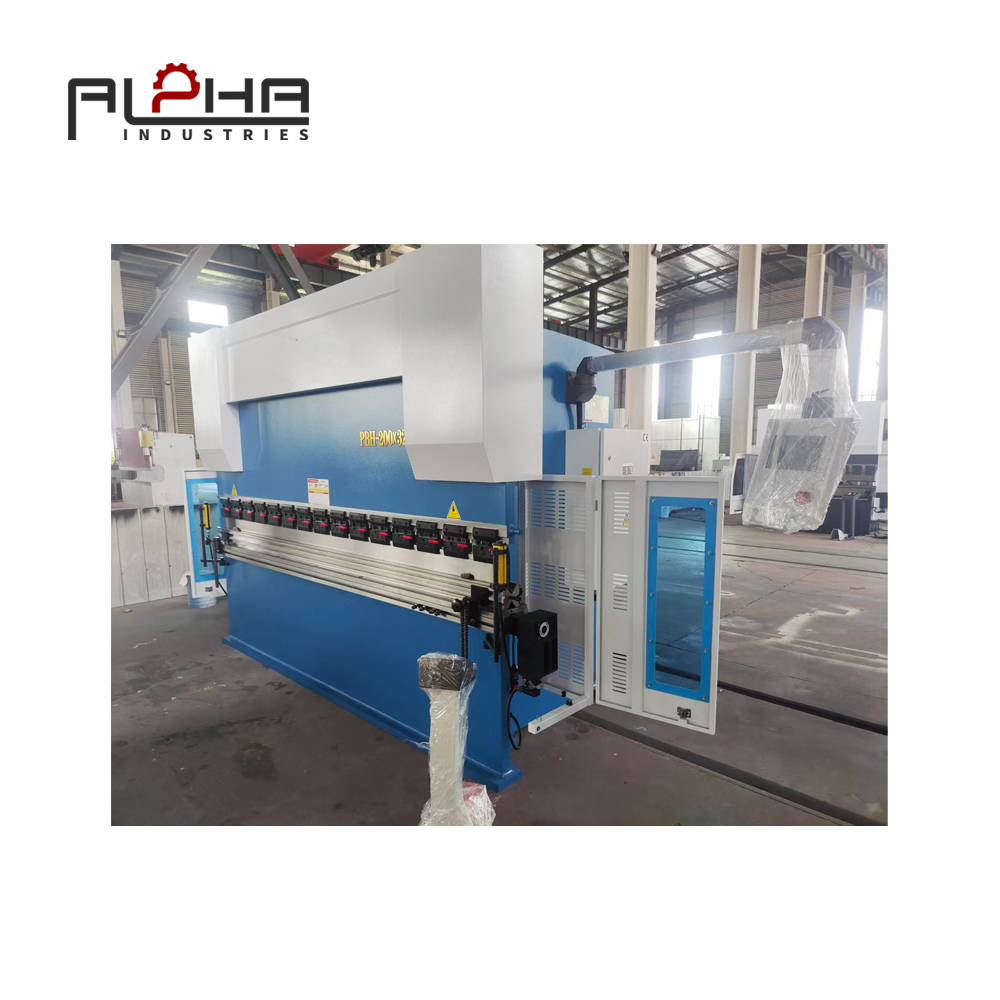
折弯机更换优化:美洲制造商如何减少钣金生产中的停机时间
对于美洲各地的钣金制造商来说,提高生产效率变得越来越重要。
客户期望更短的交货时间、更多的定制组件、一致的质量和有竞争力的价格。与此同时,许多制造公司需要加工更多种类的零件,而不是为整个班次生产一个标准化组件。
这带来了重要的制造挑战:
当生产任务频繁变化时,折弯机如何保持生产力?
答案并不总是购买更快的机器。
对于许多制造商来说,缩短两次弯曲作业之间的时间是一个重要的机会。
折弯机可能只花费生产周期的一部分来实际弯曲材料。剩余时间可能涉及拆除以前的模具、安装新模具、选择程序、调整后挡料、定位材料、检查尺寸以及准备第一个可接受的零件。
当这种情况在一个班次中重复发生时,转换时间就成为隐藏的生产成本。
本文重点讨论一个具体问题:如何优化美洲多品种钣金制造的折弯机转换。
为什么刹车转换时间很重要
假设一家制造公司在一个班次中生产多个不同的组件。
生产计划可能包括:
电气柜面板
暖通空调组件
机器盖
汽车支架
构造组件
农机配件
自定义外壳
工业框架
每个产品可能需要不同的组合:
材质
厚度
弯曲角度
弯曲长度
工具
弯曲顺序
后挡料位置
数控程序
实际的弯曲操作可能会相对较短。
但是,从一种产品更改为另一种产品可能需要更多的准备工作。
如果生产计划包含许多小批量生产,这些转换就会累积。
因此,制造商不应仅通过折弯速度来评估折弯机生产率。
一个更有用的问题是:
机器每班实际生产合格零件的数量是多少?
美洲的高混合生产挑战
北美和南美的许多制造商都在定制化日益重要的环境中运营。
制造公司不是连续生产一种产品,而是可能收到不同的订单:
数量
材料
尺寸
图纸
交付要求
表面要求
弯曲规格
这将创建一个高度混合的生产环境。
在这种情况下,专为灵活性而设计的折弯机非常有价值。
但是,灵活性也可以带来更多转变。
生产挑战变成了以下方面的平衡:
产品多样性 + 短生产周期 + 快速转换 + 稳定的质量
只有当操作员能够在这些组件之间高效移动时,能够弯曲许多不同组件的机器才有用。
折弯机转换期间会发生什么?
典型的转换可能涉及几个阶段:
1.完成之前的工作
操作员完成当前生产订单并移除剩余材料。
2.删除现有工具
可能需要移除或重新定位之前的冲头和冲模配置。
3.选择新工具
操作员确定下一个零件所需的工具。
4.安装工具
工具已安装并对齐。
5.加载 CNC 程序
选择或创建了正确的弯曲程序。
6.调整后挡料
机器已准备好适应新的零件几何形状。
7.准备材料
正确的材料和厚度被传送到机器。
8.第一部分生产
第一个组件已弯曲。
9.检查与调整
检查关键尺寸和角度。
10。生产
一旦零件满足要求,生产就开始。
问题在于,并非所有这些活动都会产生最终产品。
这就是为什么转换优化可以对机器的整体利用率产生有意义的影响。
第一步:标准化转换流程
在投资额外的自动化之前,制造商应首先了解其当前的转换是如何进行的。
一个简单的过程研究可以记录:
开始时间
工具移除时间
工具安装时间
节目选择时间
后挡料设置时间
第一部分弯曲时间
检查时间
调整时间
实际生产开始时间
这可以更清楚地了解时间浪费的情况。
例如,制造商可能会发现工具安装只需要五分钟,而搜索正确的工具则需要十五分钟。
在这种情况下,购买更快的折弯机可能无法解决实际问题。
更好的工具组织可能会提供更直接的改进。
工具组织是一个经常被忽视的生产力因素
折弯机模具可能会占用大量生产时间。
当工具存储时没有清晰的组织系统时,操作员可能需要在每次新作业之前寻找正确的冲头和模具。
更有条理的系统可以包括:
清晰标记的工具
专用存储位置
标准工具集
工具车
常用工具组合
数字工具信息
特定于作业的工具准备
对于重复产品,制造商可以在计划的转换之前准备好所需的工具。
这会将工作流程更改为:
完成作业 → 搜索工具 → 移动工具 → 安装工具
至:
完成作业 → 检索准备好的工具集 → 安装工具
原理很简单,但当频繁切换时,累积的时间节省会变得非常显着。
快速装夹可提高换刀效率
工具安装是折弯机设置的另一个重要部分。
传统手动夹紧可能需要多个步骤来固定和对齐工具。
快速夹紧系统可以简化流程,具体取决于机器和刀具配置。
我们的目标不仅仅是加快安装速度。
这也是为了使设置过程更具可重复性。
标准化的夹紧程序可以帮助操作员在作业之间建立一致的工具位置。
CNC 编程减少重复的手动调整
现代化的数控折弯机可以存储不同组件的生产程序。
这可以减少手动重新创建每个弯曲位置的需要。
存储的程序可能包含以下相关信息:
弯曲序列
后挡料位置
内存位置
弯曲参数
零件尺寸
工具配置
制作步骤
对于重复订单,操作员可以调用已建立的程序并验证设置,而不是从零开始。
这可以使转换更加可预测。
它还创造了宝贵的生产历史。
公司可以在生产系统中保存重要的设置信息,而不是完全依赖经验丰富的操作员的记忆。
后挡料配置和转换性能
后挡料在钣金折弯中起着至关重要的作用。
其目的是在每次弯曲之前准确定位工件。
对于简单零件,基本定位可能就足够了。
对于更复杂的组件,额外的控制轴可以提供更大的灵活性。
但是,制造商应避免仅根据可用轴的最大数量来选择后挡料配置。
更好的方法是评估实际生产需求。
问题包括:
典型的弯曲次数是多少?
这些部件有多复杂?
法兰尺寸是否经常更改?
零件对称吗?
职位多久更换一次?
需要多少手动重新定位?
理想的配置是能够解决制造商实际生产挑战的配置。
在当前作业结束前准备下一个作业
最简单的转换策略之一也是最有效的策略之一:
在当前作业仍在运行时准备下一个作业。
如果生产计划允许,可以提前准备下一个订单。
团队可以验证:
材质
绘图
数控程序
工具
检验要求
生产数量
特殊弯曲说明
这意味着折弯机操作员无需在上一个作业完成后开始每一项准备任务。
相反,大部分工作已经完成。
制作工作流程变为:
当前作业运行→下一个作业准备→当前作业完成→立即切换
而不是:
当前作业已完成 → 开始搜索 → 开始准备 → 开始设置 → 第一折弯
这种方法对于高混合生产特别有价值。
将相似的作业分组在一起
生产调度也会影响折弯机效率。
如果将类似的工作组合在一起,制造商可能会减少不必要的工具更换。
例如,可以连续安排使用相同冲头和冲模组合的多个零件。
另一组可能使用不同的工具配置。
这不仅基于客户订单优先级,还基于制造效率创建生产顺序。
该策略可以描述为:
相似的工具→相似的材料→相似的设置→多个作业
生产计划仍然需要考虑交货要求、材料可用性和其他操作限制,但对兼容的作业进行分组可以减少不必要的转换。
首件检验应该快速但受控
每次转换后,都需要验证第一部分。
标准化的第一部分检查清单可以提供帮助。
根据产品的不同,测量值可能包括:
弯曲角度
法兰长度
总体尺寸
孔位置
部件高度
关键装配尺寸
目标是验证真正重要的参数。
明确的检验标准可以帮助操作员快速发现问题并防止整批生产错误。
为什么转换优化与提高机器速度不同
机器速度很容易理解。
如果折弯机可以更快地完成折弯操作,生产周期时间可能会缩短。
但是生产效率有多个组成部分。
考虑:
生产率 = 生产时间 + 设置时间 + 检验 + 物料搬运 + 返工
如果制造商少量减少折弯时间,但在更换工作上花费过多时间,则整体生产率的提高可能会受到限制。
相反,减少转换时间可以在不改变基本弯曲速度的情况下创造额外的生产时间。
这就是为什么在评估新折弯机时值得关注转换优化的原因。
转换优化还可以减轻操作员压力
频繁的手动设置会给操作员带来不必要的压力。
当工人必须不断寻找工具、计算参数、重新定位仪表并解决重复的设置问题时,生产过程变得更不可预测。
标准化的工作流程可以使每项工作更加结构化。
操作员知道:
这并不能消除对操作员专业知识的需求。
相反,它可以让经验丰富的工人专注于更复杂的生产决策。
自动化应该针对真正的瓶颈
并非每个制造商都需要机器人折弯。
在投资高级自动化之前,制造商应确定生产时间损失的实际来源。
对于一家公司来说,主要问题可能是工具更换。
另一方面,可能是物料搬运、编程、首件检查或手动定位。
这就是为什么自动化应该基于流程分析。
与完整的机器人弯曲单元相比,制造商可以从改进的模具管理和 CNC 编程中获得更多收益。
正确的技术是解决实际瓶颈的技术。
机器人折弯机自动化何时有意义
对于零件几何形状相对稳定的大批量生产,机器人自动化可能会变得有吸引力。
机器人弯曲系统可以集成:
自动材质加载
机器人零件处理
数控折弯机
自动弯曲序列
部分卸载
生产监控
这可以减少手动材料处理并支持更长的无人值守生产周期,具体取决于应用。
但是,机器人弯曲需要适当的零件体积、处理条件、占地面积、编程和工艺稳定性。
对于高度定制的车间生产,灵活的操作员辅助数控折弯机可能更实用。
因此,制造商应根据其生产组合来评估自动化,而不仅仅是行业趋势。
转换效率和劳动力挑战
劳动力可用性是整个美洲制造商的一个重要考虑因素。
一家公司可能拥有足够的员工,但仍然缺乏足够的经验丰富的折弯机操作员。
减少不必要的设置工作有助于更好地利用可用的劳动力。
例如,在以下情况下,经验丰富的操作员可能能够监督更高效的输出:
程序标准化
工具已整理
设置过程已记录
后挡料移动是自动的
首件检验标准化
目标不是降低熟练劳动力的价值。
这是为了提高熟练劳动力的生产力。
安全必须成为折弯机更换的一部分
转换效率绝不能以牺牲机器安全为代价。
OSHA 识别与动力折弯机相关的操作点危险,并描述保护方法,包括存在感应设备、双手控制装置、回拉装置和约束装置。 OSHA折弯机安全指南
OSHA 指南还强调,折弯机防护必须考虑到具体的制造操作,并且经过培训的操作员、适当的程序、监督和防护是重要的考虑因素。 OSHA 折弯机防护指南
转换程序应明确定义:
谁可以更改工具
如何处理工具
机器如何准备
哪些安全装置必须保持活动状态
如何执行调整
生产前需要进行哪些检查
只有在受控且安全的情况下,快速设置才有用。
实用折弯机更换清单
当前作业结束之前
确认下一个生产订单
验证材料可用性
准备 CNC 程序
准备工具
查看绘图
确认检验要求
当前作业结束后
删除已完成的材料
清除不需要的项目
遵循既定的工具更换程序
安装下一个工具配置
机器设置
加载正确的 CNC 程序
验证工具
检查后挡料设置
确认材料厚度
验证弯曲顺序
第一部分验证
生成第一个组件
检查关键尺寸
检查弯曲角度
根据需要记录调整
生产
批准第一部分
开始生产
监控质量
记录相关进程信息
此清单可以根据机器、产品和工厂的操作程序进行调整。
ALPHA 如何提高折弯机生产率
在ALPHA,折弯机生产率是从整个制造流程的角度来考虑的。
合适的机器不一定是速度最高或吨位最大的机器。
对于美洲的制造商,正确的配置可能取决于:
典型板材厚度
最大弯曲长度
材质类型
产品种类
产量
每日转换次数
工具要求
CNC 控制
后挡料配置
操作员工作流程
未来的自动化要求
对于高品种制造商来说,灵活的 CNC 编程和高效的刀具管理可能尤为重要。
对于大批量生产商来说,自动化和物料搬运可能值得更多关注。
ALPHA 专注于将折弯机解决方案与实际生产环境相匹配,而不是将每个制造应用视为相同。
常见问题解答
折弯机转换时间是多少?
折弯机转换时间是将机器从一个生产作业转移到另一个生产作业所需的时间,包括工具更换、程序选择、机器设置、材料准备和首件验证。
为什么折弯机转换很重要?
频繁的更换会消耗大量的生产时间,特别是在多品种和小批量的制造中。减少不必要的设置工作可以增加机器生产合格零件的时间。
数控折弯机如何缩短转换时间?
数控折弯机可以存储生产程序并自动控制后挡料等定位功能,减少作业之间的重复手动调整。
更好的模具组织能否提高折弯机生产率?
是的。组织清晰的工具可以减少操作员寻找、运输、选择和准备冲头和模具所花费的时间。
类似的作业应该安排在一起吗?
当生产优先级允许时,将具有类似工具或设置要求的作业分组可以减少不必要的机器更改并提高工作流程效率。
更快的折弯机是否总是意味着更高的生产率?
不一定。总体生产率取决于折弯周期时间、设置时间、检查、材料处理、返工和其他生产因素。
机器人折弯机自动化是否适合每个制造商?
没有。机器人自动化取决于产量、零件特性、材料处理要求和工艺稳定性。高混合生产可能会受益于不同程度的自动化。
制造商如何减少首件设置时间?
制造商可以在上一个工作完成之前准备 CNC 程序、模具、材料、图纸和检验要求。标准化的首件检验也可以提高审批效率。
结论
对于美洲的许多钣金制造商来说,提高折弯机生产率并不一定要从提高折弯速度开始。
可以从减少作业之间的时间开始。
结构化的转换策略可以解决这些损失。
最有效的方法结合了:
CNC 编程 + 井然有序的刀具 + 精确的后量程 + 生产计划 + 标准化检验 + 适当的自动化
结果是更加可预测的折弯工作流程,使折弯机能够花更多时间生产合格的零件。
ALPHA 提供围绕不同制造要求设计的钣金机械解决方案,从灵活的 CNC 折弯操作到具有更高自动化需求的生产环境。
如果您计划改进钣金折弯工艺或评估针对美洲市场的新型折弯机,请联系 ALPHA 讨论您的生产要求。
联系 ALPHA:
https://alpha-cnc.com/contact-us