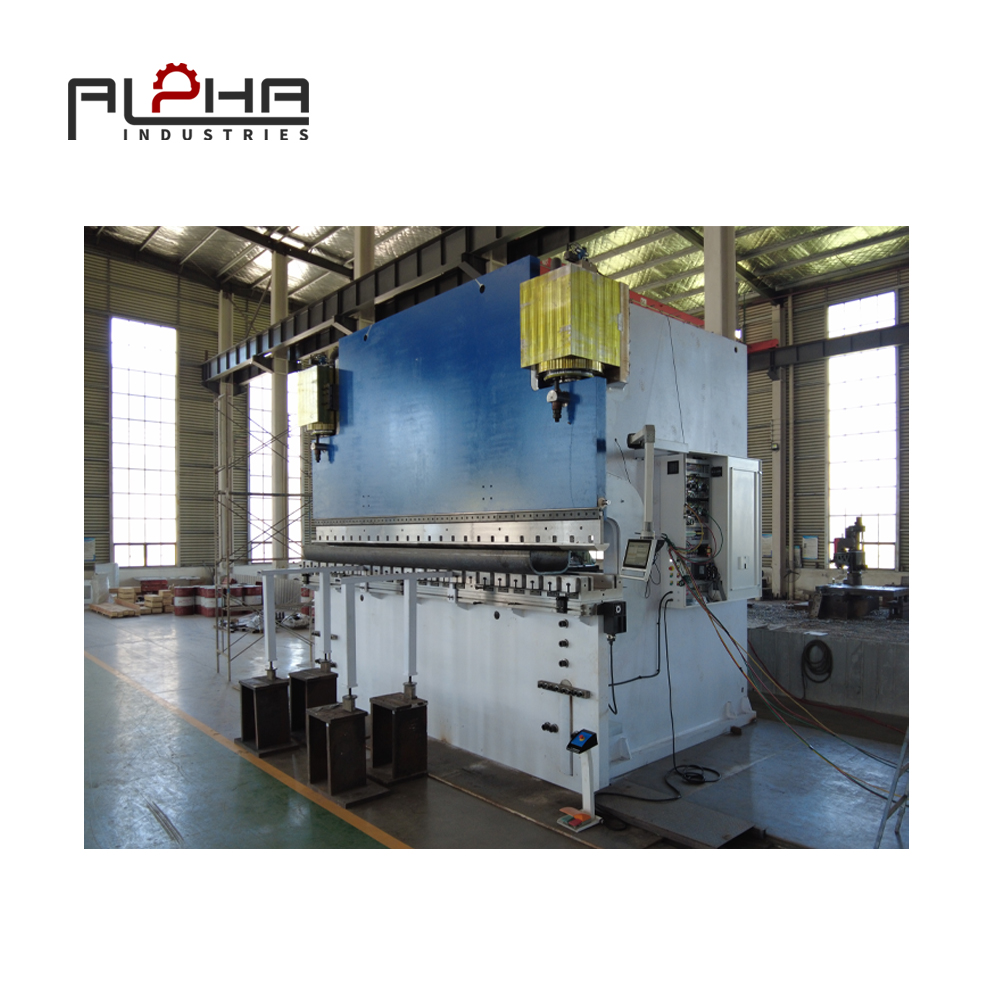
美洲地区折弯机生产效率:如何缩短设置时间并提高钣金折弯效率
在整个美洲,钣金制造商面临着越来越大的压力,需要在更短的时间内生产出更多的零件,同时保持质量的一致性。
真正的挑战并非总是机器的最大弯曲力。对许多加工车间来说,设置时间已成为一项隐性的生产力成本。
折弯机虽然可以实现高速、高精度的弯曲,但频繁的模具更换、手动后挡料调整、反复的试弯、材料更换以及复杂的生产计划都会降低机器的实际利用率。
对于生产定制或多品种钣金件的制造商而言,这一点尤为重要。
制造商不应仅仅问“折弯机能以多快的速度弯曲?” ,还应该问:
“在保持质量一致性的前提下,折弯机能够以多快的速度从一个作业切换到下一个作业?”
这个问题改变了折弯机生产率的评估方式。
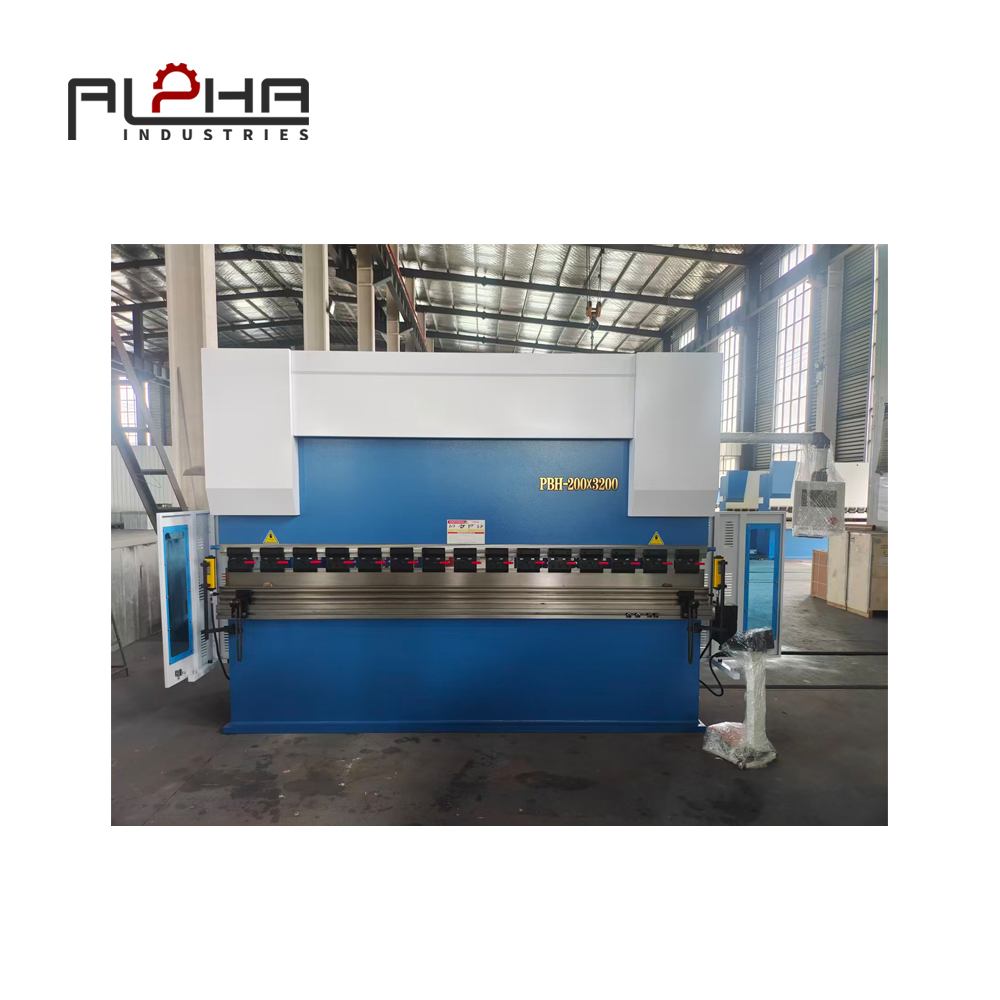
为什么折弯机设置时间很重要
一次弯曲循环可能只需要几秒钟,但完整的制造过程远不止实际的弯曲动作。
生产开始前,操作人员可能需要:
-
选择冲头和模具
-
安装和调整工具
-
加载弯曲程序
-
设置材料参数
-
调整后挡料
-
将第一个工件放置到位
-
进行弯曲试验
-
测量最终角度
-
正确的弯曲参数
-
确认法兰尺寸
-
开始连续生产
当这些活动每天重复多次时,准备时间可能会成为生产计划中很大一部分。
这在多品种、小批量生产中尤为重要。生产1000个相同零件的公司可以将设置时间分散到整个生产过程中,而生产20种不同零件的加工厂可能就没有这种优势。
因此,设置效率与弯曲速度同样重要。
美洲地区高混合产品生产面临的挑战
北美和南美的许多制造商服务于需要定制产品而不是标准化批量生产零部件的客户。
生产过程中常见的挑战包括:
-
不同材料厚度
-
不同尺寸的板材
-
多种弯曲角度
-
小批量生产
-
频繁更换工具
-
定制组件
-
紧迫的交货时间表
-
频繁的订单变更
在这种情况下,折弯机需要具有灵活性。
如果操作人员花费过多时间准备每一项新作业,那么仅围绕最大吨位设计的机器可能无法提供最佳的生产效率。
现代数控折弯机技术通过使更多的折弯过程可编程和可重复来应对这一挑战。
CNC 控制如何缩短折弯机设置时间
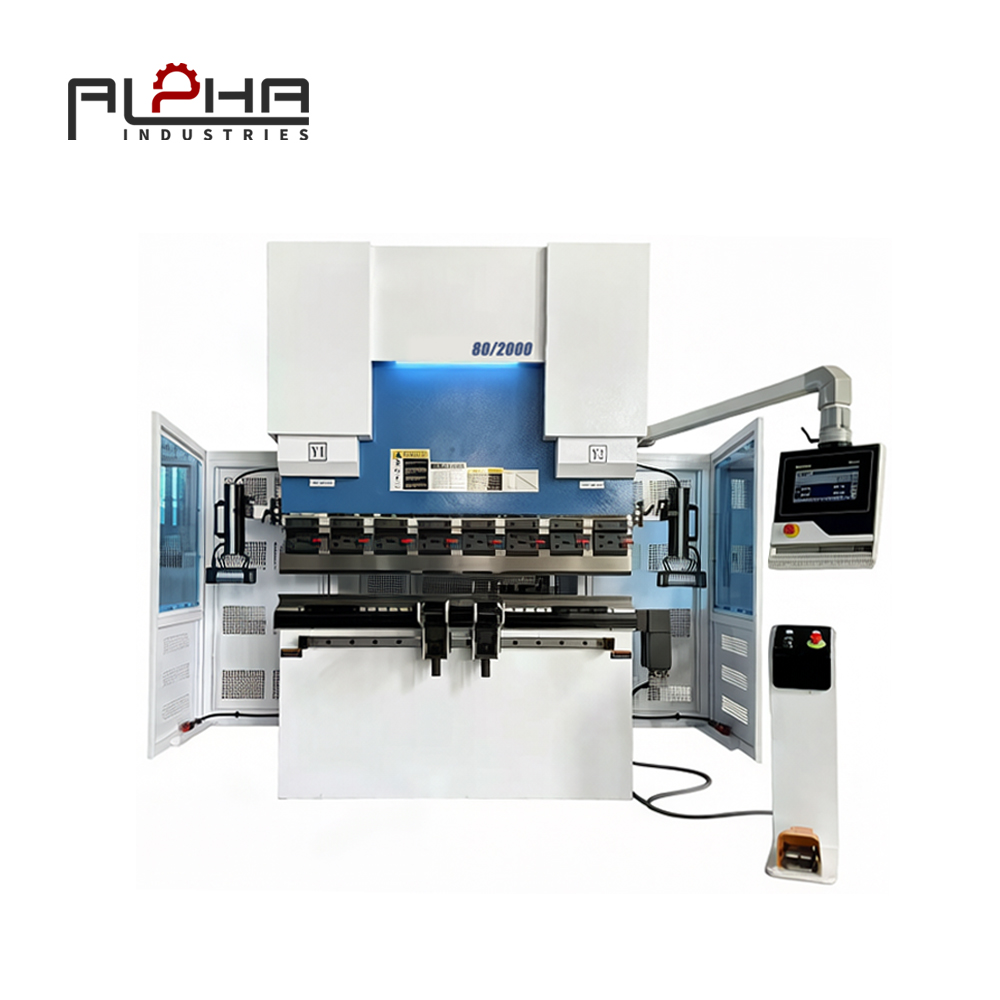
CNC控制系统是现代折弯机生产效率的核心。
操作员无需手动计算和调整每个弯曲操作,而是可以存储生产参数并调用先前建立的程序。
根据机器配置,CNC 控制系统可以管理:
-
弯曲序列
-
后挡料定位
-
弯曲角度
-
工具配置
-
多步骤操作
-
生产参数
-
重复播放程序
对于重复订单,存储的程序可以显著减少人工设置,并有助于生产标准化。
例如,如果客户经常订购相同的电气外壳,制造商可以保存经过验证的弯曲程序,并在下次订单到来时再次使用它。
这也是数控折弯机在多品种生产环境中特别有用的原因之一。
精密后挡料和更快的零件定位
后挡料的位置直接影响弯曲尺寸。
如果每次弯曲都需要手动定位工件,那么生产可能会严重依赖于操作员的经验和测量。
数控后挡料装置可以自动移动到预设位置,有助于减少:
-
手工测量
-
定位误差
-
反复调整
-
设置时间
-
操作员工作负荷
对于多弯折部件,自动定位就显得更加重要了。
制造商应根据零件的实际复杂程度选择后挡料轴的数量,而不是简单地选择尽可能大的配置。
工具策略是提高生产力的重要组成部分
工具与设置时间直接相关。
如果操作员在作业间隙花费大量时间安装、校准、测量和调整刀具,机器利用率可能会下降。
高效的工具策略可能包括:
-
快速夹紧系统
-
分段式工具
-
标准化工具布局
-
重复零件的专用模具
-
工具收纳井
-
选择合适的冲头和模具
对于生产多种不同产品的制造商而言,有组织的工具管理可以使工作变更更加可预测。
目标不仅仅是更快地更换工具,而是创建一个可重复的设置过程。
标准化可以降低对个体操作员经验的依赖。
经验丰富的折弯机操作员仍然非常宝贵。他们了解材料特性、回弹情况、模具选择、折弯顺序以及生产中可能出现的问题。
然而,当关键的生产知识仅存在于个人经验中时,制造商可能会面临运营风险。
标准化的数控程序有助于保存零件特定的生产信息。
标准化的工作流程可以包括:
绘图 → 刀具选择 → 数控程序 → 弯曲试验 → 检验 → 生产
一旦建立了可靠的流程,就可以将其记录下来并重复使用。
这并非意味着不再需要技术工人。相反,它可以让技术工人将更多时间用于解决复杂的生产问题,而不是反复执行基本的设置任务。
减少试弯次数和材料浪费
折弯机生产的另一个隐性成本是设置过程中使用的材料。
可能需要进行试弯,原因如下:
-
材料厚度变化
-
不同材料等级
-
回弹
-
工具不合适
-
错误的弯曲参数
-
后挡料位置不正确
-
编程错误
现代数控系统和正确配置的弯曲工艺可以减少不必要的反复试验。
对于不锈钢或特种合金等高价值材料,减少设置废料有助于控制生产成本。
目标是从以下方面转变:
设置 → 试验 → 修正 → 试验 → 生产
方向:
程序设置 → 验证 → 生产
实际改进效果取决于机器、材料、工具、操作人员培训和应用。
为什么弯曲稳定性比最高速度更重要
在选择设备时,折弯机的额定转速可能看起来很有吸引力。然而,机器的最高转速并不一定意味着最大的生产效率。
制造商应考虑整体流程效率,包括:
-
设置时间
-
周期
-
工具变更
-
编程时间
-
检查时间
-
重做
-
废料
-
操作员干预
与需要频繁手动调整的高速机器相比,具有高效数控程序、自动定位、优化刀具和较少设置校正的机器可能实现更高的整体利用率。
面向劳动力受限制造行业的折弯机自动化
劳动力供应情况是美洲各地制造商需要考虑的另一个因素。
自动化可以帮助制造商提高生产效率,而无需完全依赖额外的人工劳动。
根据生产需要,自动化可能涉及:
-
数控编程
-
自动后挡料
-
自动化工具定位
-
机器人装卸
-
自动零件处理
-
生产监控
然而,并非所有加工车间都适合采用全机器人自动化。
对于具有一致性部件的大批量生产,机器人弯曲可能带来好处;而对于多品种生产,则可能需要以数控控制、快速换模和高效的操作员工作流程为中心的更灵活的方法。
合适的解决方案取决于生产量、零件几何形状、材料、产品差异和可用场地空间。
安全应始终是折弯机生产效率的一部分
生产效率的提高不应与机器的安全操作脱钩。
折弯机涉及很大的机械力,操作点存在潜在危险。
制造商在评估折弯机时,应考虑适当的安全系统、防护装置、控制装置、操作员培训和安全工作程序。
如果以牺牲安全操作为代价来提高效率,那么更快的流程就不是成功的流程。
制造商如何评估一台压力机(吨位除外)
为美洲市场选择折弯机时,制造商应该评估的不仅仅是弯曲力。
弯曲能力
考虑:
-
最大弯曲长度
-
最大材料厚度
-
所需弯曲力
-
材料类型
-
典型零件尺寸
数控
评估控制系统是否能够支持所需的弯曲复杂性和生产工作流程。
后挡料配置
控制轴的数量应与所生产零件的几何形状和定位要求相符。
工具
考虑产品种类以及模具更换的频率。
设置效率
询问操作员能够多快地从一项工作转移到另一项工作。
自动化潜力
考虑如果生产需求发生变化,该机器是否能够支持未来的自动化生产。
操作员可用性
即使是精密的机器,对于操作和维护它的人来说,也仍然需要实用。
ALPHA 如何应对折弯机解决方案
在ALPHA ,重点不仅仅是提供一台具有特定吨位的折弯机。
不同的制造商有不同的要求。
小型加工车间可能更注重灵活性和快速装配。大批量生产商可能更注重自动化和可重复性。重型加工企业可能需要更大的弯曲力和更长的加工长度。
因此,应根据以下因素考虑合适的折弯机配置:
-
材料
-
厚度
-
零件尺寸
-
产量
-
产品种类
-
所需准确性
-
工具
-
操作员经验
-
自动化要求
-
未来生产计划
对于美洲各地的制造商而言,这种以应用为导向的方法可以帮助创建更高效的钣金弯曲工艺。
常见问题解答
影响折弯机生产率的主要因素是什么?
折弯机的生产效率不仅仅取决于折弯速度。设置时间、刀具更换、数控编程、后挡料定位、检验、废料和循环时间都会影响产量。
数控折弯机如何缩短设置时间?
数控折弯机可以存储折弯程序,自动定位后挡料,管理折弯顺序,并减少重复的手动调整。
数控折弯机适合大批量生产吗?
是的。数控系统适用于多品种生产,因为它可以存储不同的弯曲程序,并针对不同的零件进行调用。
模具如何影响折弯机的效率?
模具会影响设置时间、折弯质量和生产灵活性。快速夹紧系统、有序的模具配置以及合适的冲头和模具组合可以改善作业切换效率。
折弯机自动化是否能取代熟练的操作人员?
不。自动化可以减少重复的人工操作,但操作人员对于质量控制、工具选择、故障排除和流程优化仍然非常重要。
购买折弯机时应该考虑哪些因素?
考虑弯曲力、弯曲长度、材料厚度、数控、后挡料配置、刀具、生产量、产品种类、设置要求、安全系统和未来自动化。
能否在不提高机器速度的情况下提高折弯机的生产效率?
是的。减少设置时间、手动调整、试弯、工具更换和定位工作可以提高整体生产效率。
结论
对于整个美洲的制造商而言,提高折弯机的生产效率并不一定意味着加快每个折弯周期。
更可持续的方法是改进整个弯曲工作流程。
减少设置时间、标准化数控程序、改进后挡料定位、优化刀具、减少试弯次数以及使自动化与实际生产要求相匹配,可以帮助制造商更好地利用劳动力和设备。
对于高混合钣金加工而言,这些改进尤其有价值,因为频繁的作业变更会消耗大量的生产时间。
因此,现代折弯机不应仅仅被视为一台弯曲机,而应被视为钣金制造一体化流程的一部分。
ALPHA 专注于提供可满足不同生产需求的金属加工机械解决方案,从灵活的车间折弯到更自动化的工业制造。
如果您正在评估生产线所需的折弯机,ALPHA 可以帮助您审查折弯要求、材料规格、生产量、模具、数控配置和自动化选项。
请联系 ALPHA,洽谈您的钣金弯曲需求。