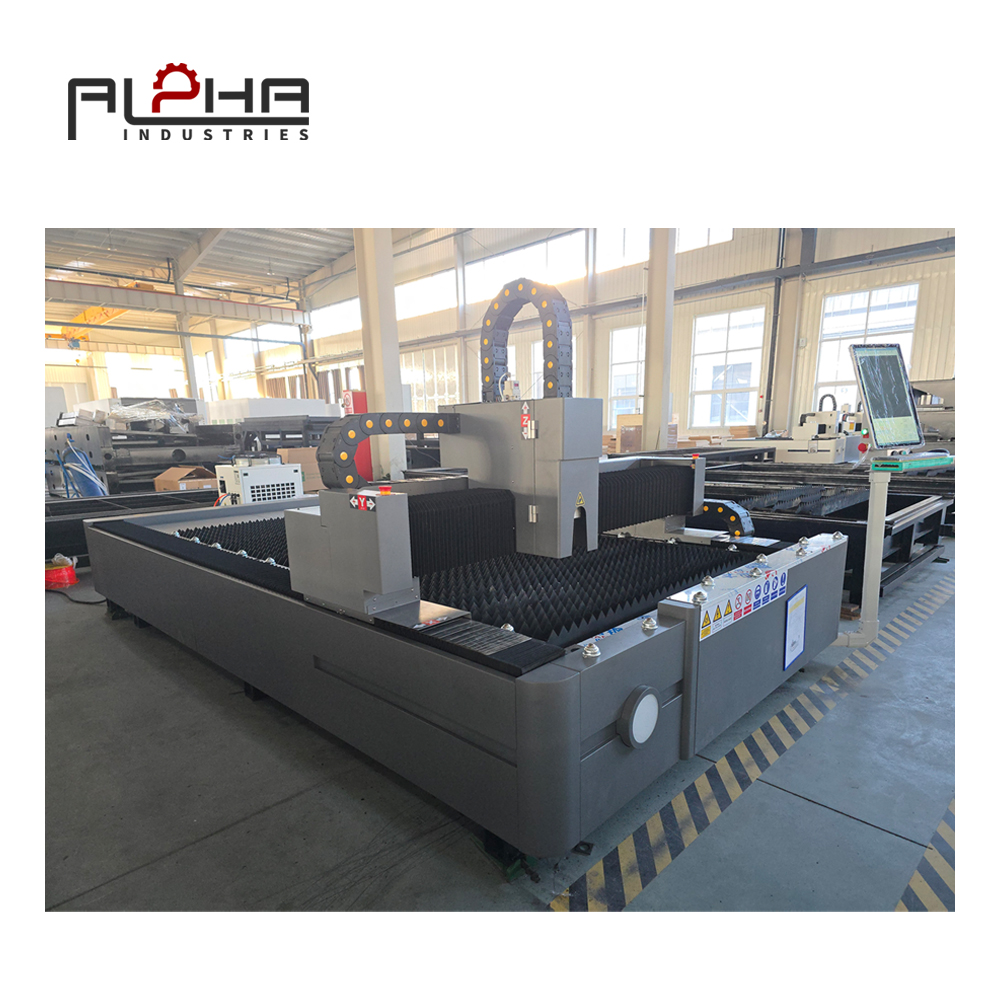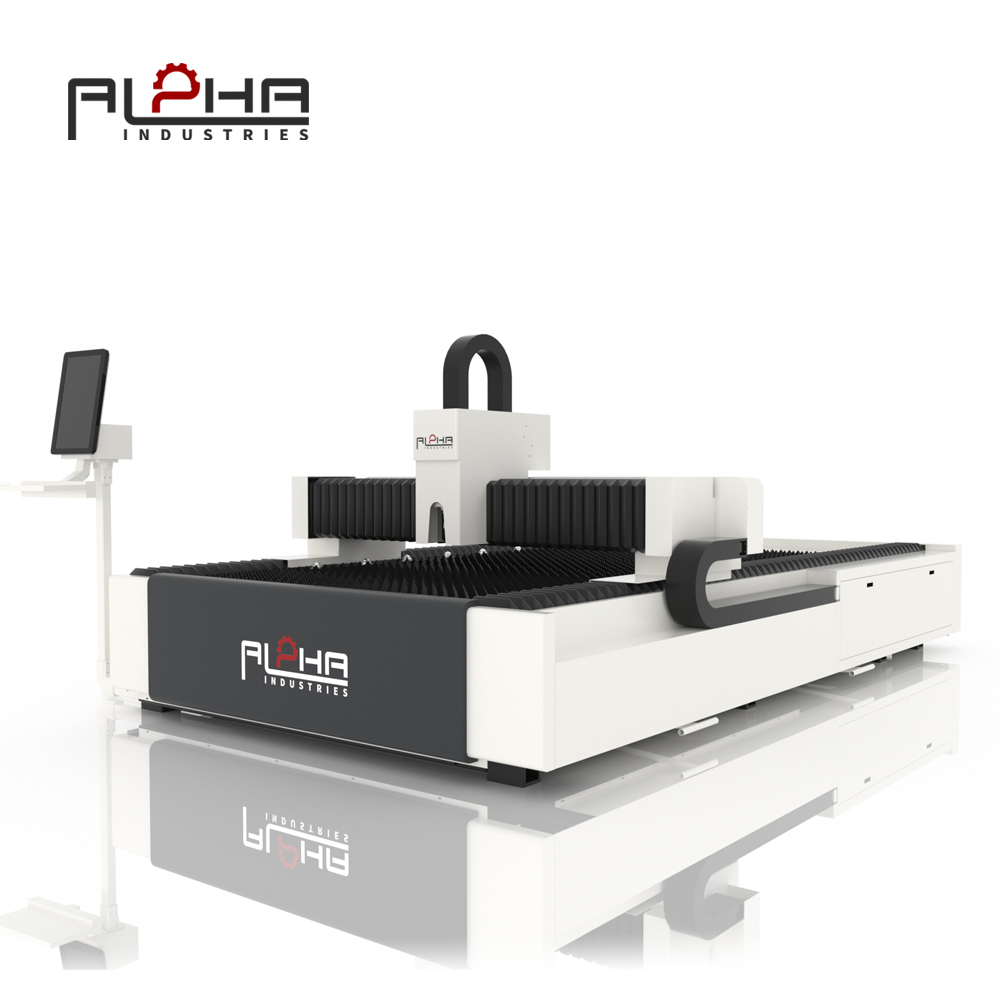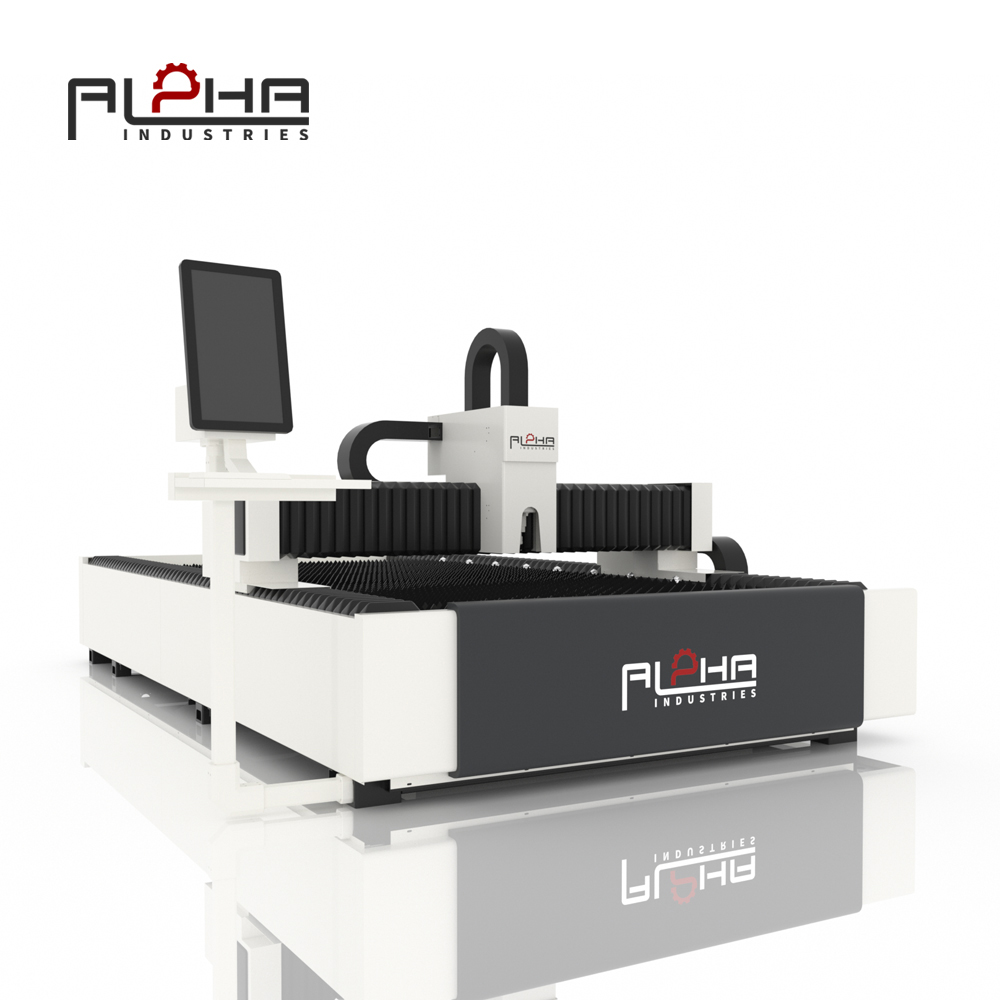
Para las empresas de fabricación de metales en Ucrania, mejorar la eficiencia de la producción no se trata simplemente de procesar más láminas por hora. Los fabricantes también deben asegurarse de que los componentes que salen de la máquina cumplan con las dimensiones, los acabados de los bordes y las especificaciones de montaje requeridas.
Cuando la calidad del corte es inconsistente, las consecuencias pueden extenderse por toda la fábrica. Un componente con un orificio mal colocado puede no encajar durante el montaje. Un borde irregular puede requerir un acabado adicional. Las dimensiones incorrectas pueden causar problemas durante el doblado o la soldadura, mientras que los defectos repetidos pueden generar desperdicio de material y retrasos en las entregas a los clientes.
Estos problemas pueden resultar especialmente costosos cuando los fabricantes trabajan con chapa metálica cara, componentes personalizados o programas de producción que dejan poco margen para retrabajos.
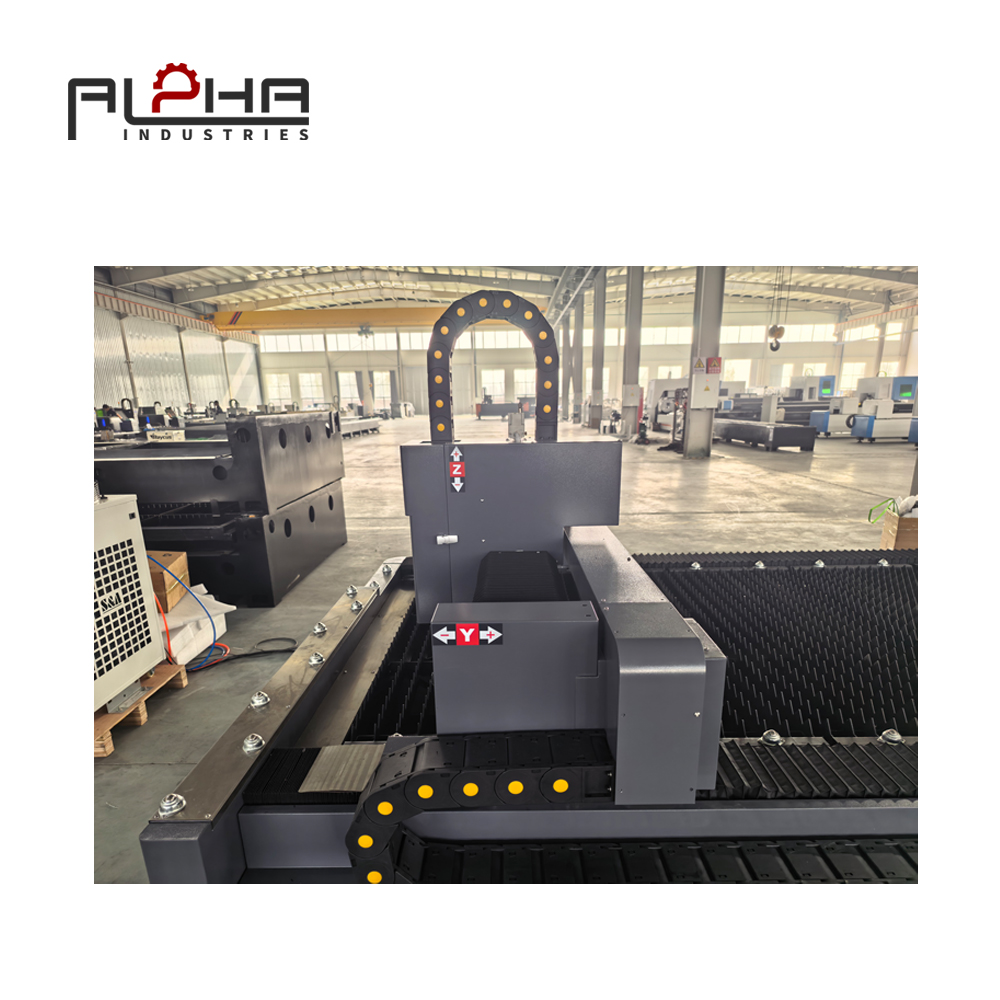
Una máquina de corte por láser ofrece un procesamiento preciso y programable para una amplia gama de aplicaciones en chapa metálica. Sin embargo, la consistencia de los resultados depende de más factores que la precisión o la potencia del láser anunciadas por la máquina. Las propiedades del material, los parámetros de corte, el estado óptico, el suministro de gas auxiliar, la programación, el mantenimiento y los procedimientos de inspección influyen en el resultado final.
Para los fabricantes ucranianos, el objetivo práctico es establecer un proceso de corte que ofrezca una calidad aceptable de forma constante, reduzca los desperdicios evitables y facilite una planificación de la producción fiable.
Este artículo examina cómo una máquina de corte láser CNC puede contribuir a ese objetivo y qué deben evaluar los fabricantes antes de invertir en nuevos equipos.
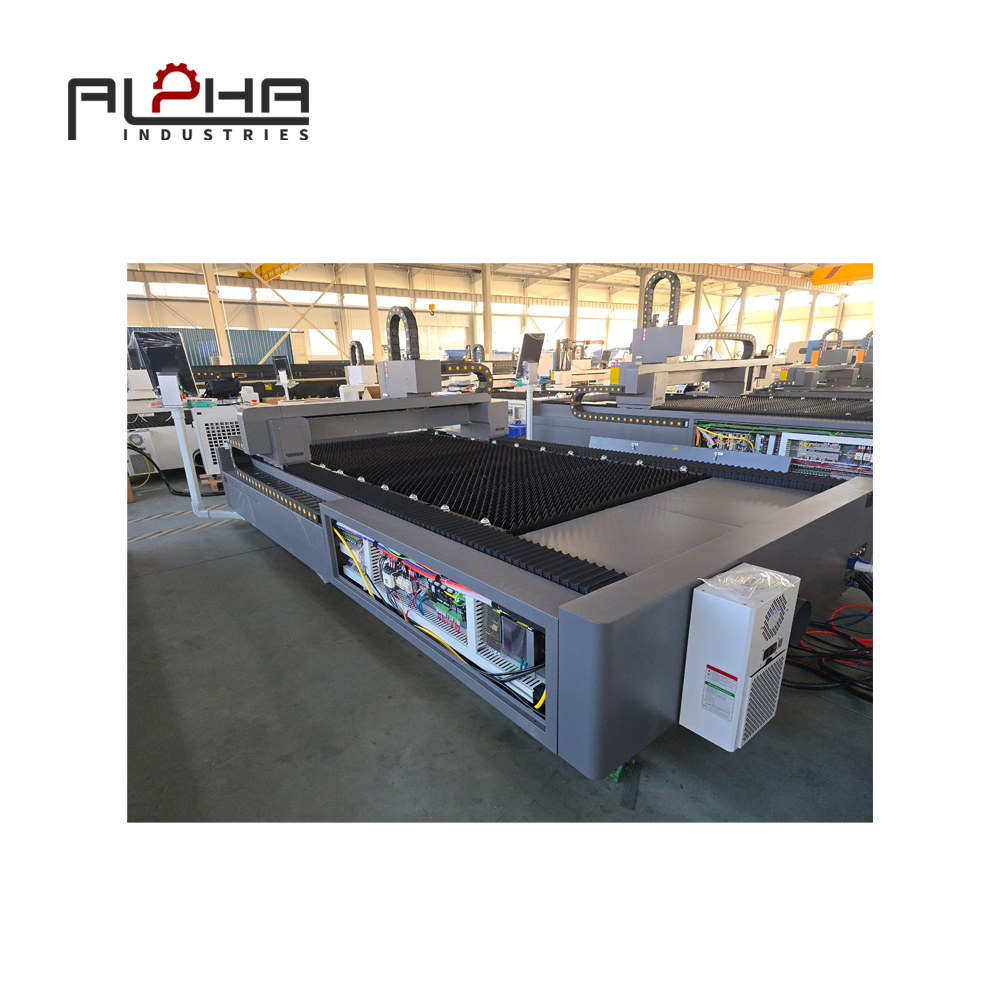
Por qué la calidad del corte es un factor crítico en el costo de fabricación.
Los desechos y las repeticiones de trabajo a menudo se tratan como problemas de producción separados, pero ambos pueden tener su origen en el mismo problema subyacente: un proceso de corte que no está controlado adecuadamente.
Una pieza puede parecer aceptable a primera vista, pero aun así contener errores dimensionales, bordes ásperos, cortes incompletos o elementos mal posicionados. Estos defectos pueden no hacerse evidentes hasta que el componente llega a las fases de inspección, doblado, soldadura o ensamblaje final.
Llegado ese punto, es posible que el fabricante ya haya invertido mano de obra adicional, tiempo de máquina y manipulación de materiales en una pieza defectuosa.
Cómo afecta la mala calidad del corte a los costes de producción
El impacto financiero de los defectos de corte va más allá del precio de la chapa metálica rechazada.
Residuos de materiales
Cuando un componente no se puede reparar ni utilizar, se puede perder el material invertido en su producción. Si el defecto afecta a varias piezas de la misma lámina, el impacto económico puede ser mayor.
Acabados adicionales
Los bordes ásperos, el exceso de escoria u otros defectos de corte pueden requerir rectificado, desbarbado o corrección manual. Esto aumenta la mano de obra necesaria y puede generar otro cuello de botella en el proceso de producción.
Retrasos en el procesamiento posterior
Una pieza con dimensiones incorrectas podría no encajar en la plantilla de doblado o en el conjunto de soldadura. Los operarios podrían tener que detener el proceso, inspeccionar el componente, ajustarlo o solicitar un reemplazo.
Presión de entrega
Reprocesar un lote consume tiempo que originalmente estaba destinado a nuevos pedidos. Esto puede dificultar el cumplimiento de los plazos de entrega, especialmente cuando los cronogramas de producción ya son ajustados.
Costes de fabricación impredecibles
Si las tasas de defectos varían significativamente entre los distintos lotes de producción, los fabricantes pueden tener dificultades para estimar el coste real de fabricar un componente. Esto reduce la fiabilidad de las cotizaciones, la planificación de la producción y el análisis de la rentabilidad.
Por lo tanto, una máquina de corte por láser adecuada debe evaluarse en función de su capacidad para producir piezas aceptables en condiciones de funcionamiento reales, y no solo en función de su velocidad máxima de corte.
¿Qué causa la inconsistencia en los resultados del corte láser?
El corte por láser es un proceso coordinado que involucra la fuente láser, el sistema óptico, el cabezal de corte, el sistema de movimiento, el control CNC, el gas auxiliar, el material y los parámetros de corte.
Un problema en cualquiera de estas áreas puede afectar el resultado final.
Comprender las principales causas de los defectos ayuda a los fabricantes a distinguir entre limitaciones de los equipos, errores de proceso, variaciones de materiales y problemas de mantenimiento.
Parámetros de corte incorrectos
La velocidad de corte, la potencia del láser, la posición de enfoque, la presión del gas auxiliar y la selección de la boquilla influyen en la forma en que el láser interactúa con el material.
Si los parámetros no son adecuados para el material o el grosor, el corte puede presentar un exceso de escoria, bordes ásperos, separación incompleta u otros problemas de calidad.
Aumentar la potencia del láser o reducir la velocidad de corte no soluciona automáticamente todos los defectos. Un ajuste que mejora una característica puede afectar negativamente a otra.
Los fabricantes deben utilizar parámetros adecuados al material, el grosor, la configuración de la máquina y la calidad de borde requerida. Los cambios deben validarse mediante pruebas controladas, en lugar de repetir el proceso de ensayo y error.
Variación del material
Los distintos grados y espesores de metal pueden reaccionar de manera diferente a los mismos parámetros de corte.
El estado de la superficie, las películas protectoras, el recubrimiento, la planitud y las variaciones en la composición del material también pueden afectar los resultados del procesamiento.
Un programa que funciona bien con un lote puede requerir verificación cuando cambian las especificaciones o las condiciones del material.
Por este motivo, la identificación del material y la inspección de entrada son partes importantes de un proceso de corte fiable.
Estado de la óptica y del cabezal de corte
El cabezal de corte y los componentes ópticos desempeñan un papel importante en la conducción del rayo láser hacia la pieza de trabajo.
La contaminación, los consumibles dañados, una instalación incorrecta o los componentes que se acercan al final de su vida útil pueden afectar la estabilidad del corte.
Los fabricantes deben seguir los procedimientos del fabricante del equipo para la inspección, limpieza, reemplazo y manipulación. Los componentes ópticos no deben limpiarse ni ajustarse mediante métodos no aprobados.
Las inspecciones periódicas pueden ayudar a identificar problemas antes de que provoquen defectos recurrentes.
Selección de boquillas y suministro de gas asistido
La boquilla y el gas auxiliar influyen en el proceso de corte y en la eliminación del material fundido del corte.
Una selección incorrecta de la boquilla, la contaminación, un suministro de gas inadecuado o una presión inapropiada pueden contribuir a una mala calidad del borde o a un corte inestable.
Los fabricantes deben verificar el estado de la boquilla, la pureza del gas (cuando corresponda), la presión y los ajustes recomendados para el material y el espesor específicos.
Calibración de máquinas y rendimiento del movimiento
Las dimensiones exactas de la pieza dependen del sistema de posicionamiento completo, no solo del rayo láser.
El estado mecánico, la calibración de los ejes, el rendimiento del posicionamiento, la colocación de la pieza de trabajo y la configuración de la máquina pueden influir en la geometría final.
Si aparecen repetidamente agujeros, ranuras o contornos en posiciones incorrectas, los fabricantes deben investigar el programa, la configuración de coordenadas, el estado de la máquina y la referencia de la pieza de trabajo antes de cambiar innecesariamente los parámetros de corte.
Errores de programación y anidamiento
Los dibujos incorrectos, los archivos obsoletos, las trayectorias de corte inadecuadas o los errores en la orientación de las piezas pueden producir defectos incluso cuando la máquina funciona con normalidad.
Un proceso fiable debe incluir el control de revisiones de los planos, la verificación del programa y la confirmación de que se está utilizando el archivo correcto para el trabajo actual.
Los fabricantes también deberían revisar la secuencia de corte y la disposición de las piezas para evitar concentraciones térmicas innecesarias o inestabilidad durante el procesamiento.
Cómo mejorar la precisión de corte con una máquina de corte láser CNC
Una máquina de corte láser CNC puede ejecutar contornos programados repetidamente, pero la repetibilidad depende de la precisión de los datos de entrada, la configuración adecuada y las condiciones de funcionamiento estables.
Los fabricantes deberían incorporar la calidad en todo el proceso, en lugar de depender de que la máquina corrija todas las fuentes de variación.
Comience con dibujos técnicos precisos.
Antes de que comience la programación, el equipo de producción debe confirmar que el plano contiene la información necesaria para fabricar el componente.
Los detalles importantes incluyen:
Dimensiones generales y tolerancias dimensionales
Diámetros de los orificios y posiciones centrales
Dimensiones de la ranura y geometría del contorno
Grado y espesor del material
Orientación de las piezas cuando corresponda
Características críticas para el doblado o el ensamblaje
Revisión del dibujo y cantidad del pedido
Los planos incompletos o contradictorios deben aclararse antes de la producción. De lo contrario, los operarios podrían interpretar los requisitos de forma diferente o fabricar piezas según una especificación obsoleta.
Para perfiles de chapa metálica bidimensionales, se suelen utilizar formatos como DXF. Es necesario confirmar los formatos de archivo compatibles y los procedimientos de importación para el control CNC y el software seleccionados.
Verifique el sistema de coordenadas y la posición de la pieza de trabajo.
El programa de corte debe corresponder a la posición real de la pieza de trabajo y a la configuración de coordenadas de la máquina.
Un posicionamiento incorrecto o una discrepancia entre el diseño programado y la hoja cargada pueden afectar las dimensiones y la ubicación de las piezas.
Los operarios deben seguir los procedimientos de referencia de la pieza de trabajo de la máquina y confirmar que el programa es correcto antes de comenzar la producción.
Cuando la máquina admita funciones de posicionamiento o calibración automáticas relevantes, los fabricantes deben comprender sus capacidades y requisitos operativos.
Utilice parámetros de corte validados.
Una biblioteca de parámetros controlados puede ayudar a los fabricantes a mantener condiciones iniciales consistentes para materiales y espesores comunes.
La biblioteca debe identificar las especificaciones del material, el grosor, los ajustes de corte pertinentes y cualquier limitación importante.
Los operadores no deben asumir que un mismo conjunto de parámetros es adecuado para todos los materiales con una apariencia similar.
Cuando se introduce un nuevo material o grosor, se deben inspeccionar muestras antes de que el proceso se apruebe para un lote de producción.
Inspeccione las características críticas, no solo la apariencia general.
Un borde visualmente limpio no garantiza que el componente cumpla con sus requisitos dimensionales.
Los controles de calidad deben centrarse en las características que determinan si la pieza se puede utilizar en la siguiente operación.
Dependiendo de la aplicación, esto puede incluir la posición de los orificios, las dimensiones de las ranuras, la geometría de los bordes, las dimensiones del contorno y la ubicación de los elementos de montaje.
El método de inspección debe ser apropiado para la tolerancia requerida y el equipo de medición disponible.
Por qué la inspección de la primera pieza ayuda a prevenir defectos en los lotes
Una de las formas más prácticas de controlar la calidad del corte es inspeccionar la primera pieza terminada después de una nueva configuración del trabajo o un cambio significativo en el proceso.
El objetivo es identificar los problemas antes de que afecten a todo el lote.
Sin una comprobación previa de la primera pieza, un error del programa o una configuración de corte inadecuada pueden pasar desapercibidos hasta que se hayan procesado muchos componentes.
¿Qué se debe comprobar en la primera parte?
La lista de verificación de inspección debe reflejar el plano del componente y su aplicación prevista.
Las comprobaciones típicas incluyen:
Largo y ancho totales
Posiciones de agujeros y ranuras
Dimensiones críticas del contorno
Estado de los bordes y defectos visibles
Separación completa del perfil de corte
Características que afectan al doblado, la soldadura o el ensamblaje.
La inspección de la primera pieza también debe confirmar que se ha cargado el material y el espesor correctos.
Si la pieza no supera la inspección, la producción deberá detenerse mientras se identifica y corrige la causa.
Registrar los resultados
Registrar los resultados de la inspección de la primera pieza ayuda a establecer una referencia para la producción posterior.
La información útil puede incluir el número de pieza, la revisión del plano, las especificaciones del material, la versión del programa, los resultados de la inspección y cualquier ajuste de proceso aprobado.
Este registro puede resultar valioso cuando se vuelve a fabricar el mismo componente o cuando varios operarios comparten responsabilidades de producción.
Evite ajustes innecesarios.
Si una pieza no supera la inspección, se debe identificar la causa antes de realizar cualquier modificación.
Un problema dimensional puede originarse en el dibujo o en la configuración de coordenadas, mientras que un mal estado del borde puede estar relacionado con los parámetros de corte, la boquilla, el suministro de gas o las condiciones ópticas.
Modificar varios parámetros simultáneamente puede dificultar la determinación de la causa.
Un proceso de corrección sistemático ayuda a los fabricantes a mejorar el resultado, al tiempo que preserva el conocimiento útil sobre la producción.
Reducción de desperdicios mediante un mejor anidamiento de las láminas
La utilización de los materiales influye directamente en el coste de los componentes cortados con láser.
El software de anidamiento organiza los perfiles de las piezas dentro de una lámina para reducir las áreas no utilizadas y mejorar la cantidad de componentes producidos a partir del material disponible.
Sin embargo, para lograr un anidamiento eficiente, es necesario equilibrar el rendimiento del material con la calidad del corte, la estabilidad de la pieza y los requisitos de manipulación.
Por qué la máxima densidad de anidación no siempre es la mejor opción.
Colocar más piezas en una hoja puede reducir el material sin usar, pero una disposición demasiado agresiva puede crear problemas prácticos.
Es posible que algunas piezas resulten difíciles de extraer, que las secciones estrechas se vean afectadas por el calor o que la secuencia de corte aumente el riesgo de inestabilidad. Además, los componentes pequeños pueden ser difíciles de identificar y clasificar después del corte.
Por lo tanto, los fabricantes deben evaluar el rendimiento del proceso de anidamiento en función tanto del aprovechamiento del material como de la calidad de las piezas terminadas.
Adaptar la estrategia de anidamiento a la orden de producción.
Un taller que fabrique varios componentes diferentes puede beneficiarse de combinar piezas compatibles en la misma lámina.
La estrategia de anidamiento debe tener en cuenta el tipo de material, el grosor, la geometría de la pieza, la prioridad de entrega y los requisitos de procesamiento posteriores.
Combinar trabajos sin tener en cuenta estos factores puede complicar la identificación de piezas o retrasar los pedidos urgentes.
Un plan de anidamiento práctico debe contemplar el programa de producción completo, en lugar de centrarse únicamente en la cantidad de piezas colocadas en una hoja.
Monitorear los desechos de materiales por causa.
No todos los desperdicios se deben a un mal anidamiento.
El desperdicio de material también puede deberse a programas incorrectos, defectos de corte, hojas dañadas, errores del operador o cambios en las especificaciones del cliente.
Los fabricantes deberían registrar estas causas por separado siempre que sea posible.
Si el problema principal radica en un anidamiento deficiente, podrían ser necesarias mejoras en la programación. Si los defectos se deben a parámetros inadecuados o condiciones de corte inconsistentes, el control y el mantenimiento del proceso podrían ofrecer mayores beneficios.
Identificar el origen de los desperdicios ayuda a orientar los esfuerzos de mejora hacia la solución más eficaz.
Cómo afecta la calidad del corte al doblado, la soldadura y el ensamblaje.
El corte por láser suele ser la primera etapa de un proceso de fabricación de metales más amplio.
Posteriormente, los componentes pueden doblarse, soldarse, rectificarse, recubrirse o ensamblarse. Si la etapa de corte produce dimensiones inconsistentes, los procesos posteriores podrían requerir ajustes adicionales.
Esto hace que la calidad del corte sea importante para todo el proceso de fabricación.
Mejora del ajuste durante el doblado de chapa metálica
En el caso de componentes curvados, la posición de los agujeros, ranuras, bordes y elementos de referencia puede influir en la geometría final.
Los elementos mal colocados pueden interferir con los accesorios, los elementos de fijación o el montaje del producto terminado.
Los fabricantes deben coordinar los planos de corte con los requisitos de doblado, incluyendo el espesor del material, los márgenes de doblado, las herramientas y las tolerancias dimensionales.
Una máquina de corte por láser puede producir perfiles precisos, pero no puede compensar datos de diseño incorrectos ni un proceso de doblado inadecuado.
Preparación de componentes para soldadura
Los ensamblajes soldados a menudo dependen de dimensiones de componentes uniformes y un ajuste predecible.
Las piezas que sean demasiado grandes, demasiado pequeñas o que estén mal colocadas pueden requerir ajustes o correcciones adicionales antes de que se pueda proceder a la soldadura.
El estado del borde requerido depende del diseño del componente y de las especificaciones de soldadura. Cuando se requiere una preparación de borde específica, esta debe definirse y verificarse, en lugar de asumirse.
La coordinación de los requisitos de corte y soldadura puede ayudar a reducir los retrabajos evitables.
Protección de la precisión del ensamblaje
En el caso de carcasas, cubiertas de maquinaria, placas de montaje y componentes estructurales, pequeños errores dimensionales pueden acumularse en múltiples piezas.
Un orificio ligeramente descentrado puede impedir que un sujetador se alinee correctamente. Un contorno impreciso puede afectar el ajuste de una cubierta o panel.
Los fabricantes deben identificar las características críticas que determinan el éxito del ensamblaje y priorizarlas durante la validación e inspección del proceso.
Este enfoque ayuda a garantizar que la calidad del corte se mida de acuerdo con la función del componente terminado.
Cómo elegir una máquina de corte láser para las condiciones de fabricación en Ucrania
La selección de una máquina de corte por láser requiere una evaluación de los materiales, las tolerancias, el volumen de producción y las condiciones de funcionamiento.
Para los fabricantes ucranianos, la decisión también debe tener en cuenta los requisitos prácticos de instalación, mantenimiento, capacitación de los operadores y funcionamiento a largo plazo de la maquinaria.
Defina la calidad de corte requerida.
Antes de comparar las máquinas, identifique las tolerancias dimensionales y las condiciones de los bordes que requieren los productos que se fabrican.
Un taller que fabrica soportes de uso general puede tener requisitos diferentes a los de un fabricante que produce componentes que deben encajar a la perfección durante el montaje.
El nivel de calidad requerido debe guiar la selección de equipos, las pruebas de corte, los métodos de inspección y el flujo de trabajo de producción previsto.
Seleccione la potencia del láser según la aplicación.
La potencia del láser afecta a la capacidad de procesamiento, pero una mayor potencia no garantiza automáticamente una mejor calidad para todos los materiales o grosores.
La configuración adecuada depende del tipo de material previsto, la velocidad de corte, la calidad del borde, el volumen de producción y el diseño de la máquina.
Los fabricantes deben solicitar confirmación técnica específica para cada aplicación y, siempre que sea posible, pruebas de corte de muestras utilizando materiales representativos.
Evaluar la configuración completa de la máquina.
El rendimiento del corte depende de más factores que la fuente láser.
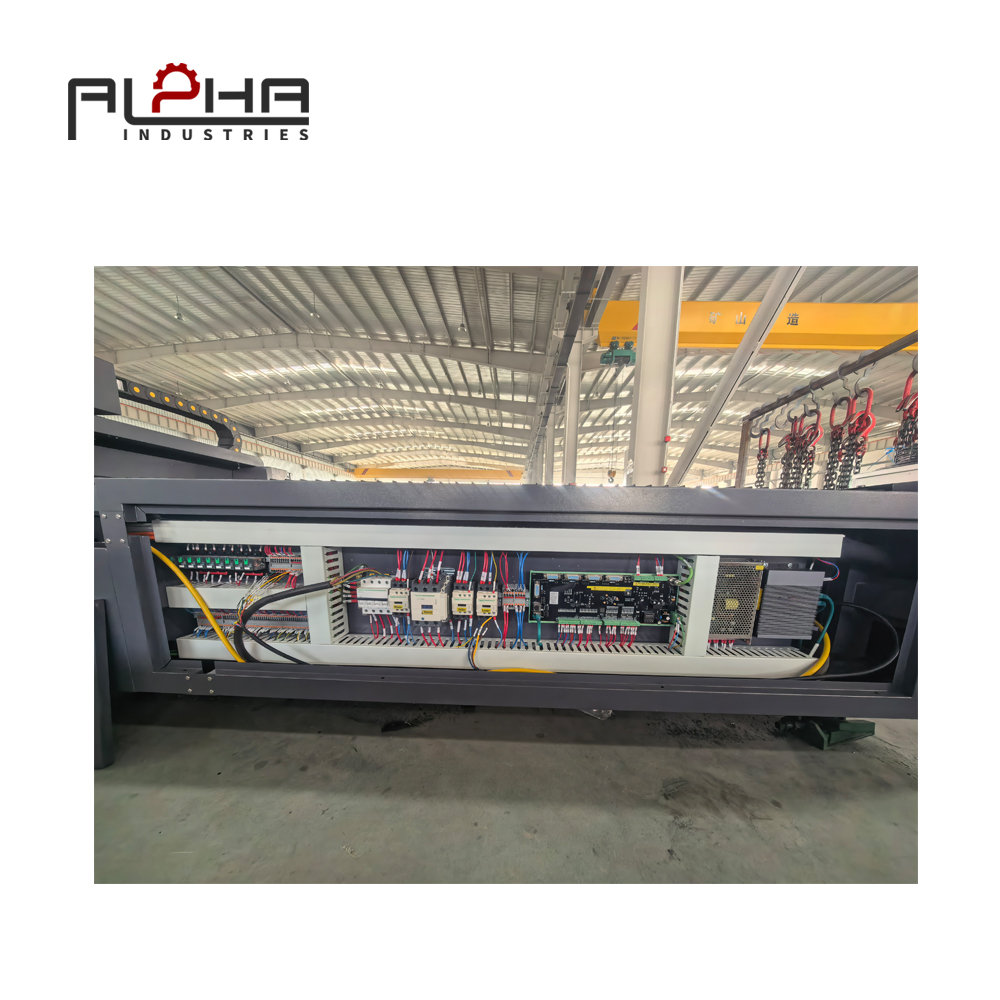
El control CNC, el sistema de movimiento, el cabezal de corte, la óptica, el equipo de refrigeración, los sistemas de gas auxiliar, el sistema de extracción y el software contribuyen al proceso de producción.
Los fabricantes deben revisar la configuración propuesta como un sistema completo y confirmar que cumple con los requisitos reales de su aplicación.
Considere el mantenimiento y el soporte técnico.
Una máquina que no recibe el mantenimiento adecuado puede convertirse en una fuente de calidad inconsistente y tiempos de inactividad no planificados.
Antes de realizar la compra, aclare el programa de mantenimiento, los consumibles recomendados, los requisitos de repuestos, los procedimientos de resolución de problemas, la documentación y los acuerdos de soporte técnico.
También es útil comprender qué inspecciones rutinarias pueden ser realizadas por operarios capacitados y qué tareas requieren personal técnico cualificado.
Para los fabricantes ucranianos, estos preparativos pueden ayudar a establecer un plan más práctico para mantener la máquina en condiciones de funcionamiento adecuadas.
Solicite una prueba de corte representativa.
Una prueba de corte de muestra puede proporcionar información más útil que una declaración general sobre el rendimiento.
Los fabricantes deben seleccionar materiales, espesores y geometrías de piezas representativas. La prueba debe evaluar no solo si la pieza se puede cortar, sino también si cumple con las dimensiones requeridas y las expectativas de calidad de los bordes.
Cuando la producción depende de agujeros, ranuras o características de ensamblaje críticas, esos detalles deben incluirse en la evaluación.
Las condiciones y los resultados de las pruebas deben documentarse para que la configuración de la máquina propuesta pueda evaluarse en función de los requisitos de fabricación reales.
Cómo el mantenimiento preventivo contribuye a una calidad de corte constante.
El mantenimiento no solo consiste en prevenir averías en las máquinas, sino que también ayuda a mantener condiciones de procesamiento estables.
Una máquina puede seguir funcionando mientras su calidad de corte se deteriora gradualmente. Si no se detectan estos cambios, los fabricantes pueden experimentar un aumento en los desperdicios antes de que se manifieste un problema grave en el equipo.
Inspeccione los consumibles y el cabezal de corte.
Las boquillas y demás consumibles aprobados deben inspeccionarse y sustituirse según las recomendaciones del fabricante.
Los daños, la contaminación o una instalación incorrecta pueden afectar la estabilidad del corte.
Los operarios deben utilizar los procedimientos de inspección y sustitución aprobados, en lugar de intentar reparaciones no cualificadas en componentes sensibles.
Supervise el sistema de asistencia al gas.
Las condiciones de suministro de gas auxiliar pueden influir en la calidad del filo y la estabilidad del corte.
Los fabricantes deben supervisar los indicadores de presión, las condiciones de suministro y las alarmas del sistema. Cualquier fuga, contaminación o anomalía detectada debe investigarse siguiendo los procedimientos de seguridad correspondientes.
Los requisitos de gas deben ajustarse al material y a la aplicación de corte.
Mantenimiento de los sistemas de refrigeración y extracción.
Los equipos de refrigeración y extracción contribuyen al buen funcionamiento del sistema de corte por láser.
El mantenimiento debe seguir las instrucciones del fabricante en cuanto a las condiciones del refrigerante, los filtros, la ventilación, las alarmas y demás componentes relevantes.
Ignorar estos sistemas puede afectar la fiabilidad de las máquinas y la estabilidad de la producción.
Mantenga un registro de mantenimiento.
Un registro de mantenimiento puede ayudar a los fabricantes a identificar problemas recurrentes y a relacionar los cambios en la calidad del corte con el estado del equipo.
Los registros útiles incluyen fechas de inspección, reemplazo de consumibles, alarmas, acciones de mantenimiento y cualquier cambio en el rendimiento del proceso.
Cuando los defectos se producen repetidamente, esta información puede ayudar al personal técnico a determinar si el problema está relacionado con el mantenimiento, el material, la programación o la configuración del proceso.
Medir si las mejoras en la calidad del corte están funcionando
Los fabricantes deberían utilizar indicadores medibles para determinar si las mejoras en los procesos están dando resultados significativos.
Sin registros consistentes, puede resultar difícil distinguir una reducción en los desechos de los cambios normales en el volumen de producción o la combinación de materiales.
Seguimiento de la tasa de desecho
La tasa de desperdicio mide la proporción de la producción que no se puede utilizar según lo previsto.
El método de cálculo debe definirse de forma coherente. Según la operación, los fabricantes pueden medir los desperdicios por número de piezas, peso o valor del material.
Al comparar los períodos de producción, deben tenerse en cuenta las diferencias en la geometría de las piezas, el material, el grosor y el tamaño del pedido.
Medir el tiempo de retrabajo
El tiempo de reproceso registra la mano de obra adicional y el tiempo de máquina necesarios para corregir defectos o reproducir piezas rechazadas.
Este indicador puede revelar problemas que quizás no aparezcan en las estadísticas de desechos, ya que algunos componentes se pueden reparar en lugar de desecharse.
La reducción del tiempo de retrabajo puede mejorar la capacidad de producción sin necesidad de aumentar la velocidad de la máquina.
Monitorear el rendimiento en la primera pasada
El rendimiento a la primera mide la proporción de piezas que cumplen con los requisitos especificados sin necesidad de reelaboración.
Los fabricantes pueden utilizar esta medida para evaluar la eficacia de los cambios en los procesos, los procedimientos de inspección y la formación de los operarios.
La medición debe aplicarse de forma coherente en trabajos comparables.
Calcular el costo por pieza calificada
El coste por pieza cualificada combina el coste de producción con el número de componentes aceptables obtenidos mediante el proceso.
Los costos relevantes pueden incluir materiales, operación de maquinaria, mano de obra, consumibles, inspección, mantenimiento, desechos y retrabajo.
Este cálculo ayuda a los fabricantes a comparar los métodos de producción utilizando una medida que refleja tanto la eficiencia como la calidad.
Una máquina de corte por láser debe evaluarse en función del coste y la uniformidad de las piezas útiles que produce, y no simplemente del número de piezas que intenta cortar.
Preguntas frecuentes sobre máquinas de corte láser en Ucrania
1. ¿Cómo puede una máquina de corte láser reducir los desechos en la fabricación de metales?
Una máquina de corte láser configurada y mantenida correctamente puede ayudar a reducir los desperdicios mediante trayectorias de corte repetibles, parámetros de corte adecuados, anidamiento eficiente y un control de proceso constante. La inspección de la primera pieza y una gestión clara de los planos también ayudan a identificar errores antes de que afecten a todo un lote.
2. ¿Qué causa la mala calidad de los bordes durante el corte por láser?
La mala calidad de los bordes puede deberse a parámetros de corte inadecuados, enfoque incorrecto, problemas con la boquilla, suministro inconsistente de gas auxiliar, componentes ópticos contaminados o variaciones en el material. Es necesario investigar sistemáticamente la causa, ya que cada defecto requiere una acción correctiva diferente.
3. ¿Cómo puedo mejorar la precisión del corte láser?
Comience con planos precisos y la selección correcta del programa. Verifique el posicionamiento de la pieza, utilice parámetros de corte validados, mantenga el cabezal de corte y el sistema de movimiento, e inspeccione las dimensiones críticas. El proceso adecuado depende de la configuración de la máquina y las tolerancias requeridas por el componente.
4. ¿Una mayor potencia del láser siempre produce mejores resultados de corte?
No. Si bien una mayor potencia puede mejorar la capacidad de procesamiento para ciertos materiales y espesores, la calidad del corte también depende de la velocidad, el enfoque, el gas auxiliar, el estado de la boquilla, las propiedades del material y la configuración de la máquina. La potencia adecuada debe seleccionarse según la aplicación específica.
5. ¿Por qué es importante la inspección de la primera pieza?
La inspección de la primera pieza ayuda a confirmar que el programa, el material, la configuración y los parámetros de corte seleccionados producen un componente aceptable. Identificar un error antes de procesar el lote completo puede evitar desperdicios, retrabajos y retrasos en la producción.
6. ¿Cómo ayuda el software de anidamiento a reducir los costos de materiales?
El software de anidamiento organiza las piezas dentro de una lámina para optimizar el uso del material. Puede reducir el material sobrante, pero la disposición también debe tener en cuenta la estabilidad de las piezas, la secuencia de corte, los efectos del calor, la descarga y las prioridades de producción.
7. ¿Pueden los defectos del corte láser afectar al doblado y la soldadura?
Sí. Las dimensiones incorrectas, la posición de los orificios o el estado de los bordes pueden generar problemas de ajuste durante el doblado, la soldadura y el ensamblaje. Coordinar los requisitos de corte con los procesos posteriores ayuda a reducir las repeticiones de trabajo innecesarias y a mejorar la uniformidad del producto final.
8. ¿Qué deben comprobar los fabricantes ucranianos antes de comprar una máquina de corte por láser?
Los fabricantes deben definir sus materiales, rango de espesor, área de trabajo, tolerancias dimensionales, requisitos de calidad de los bordes, volumen de producción e infraestructura de la fábrica. Asimismo, deben revisar el software, el mantenimiento, la capacitación, las piezas de repuesto, el soporte técnico y el alcance de la cotización del equipo.
9. ¿Con qué frecuencia se debe realizar el mantenimiento de una máquina de corte por láser?
Los intervalos de mantenimiento dependen del diseño de la máquina, las horas de funcionamiento, los materiales, el entorno de producción y las recomendaciones del fabricante. Los operarios deben seguir el programa de inspección establecido y atender de inmediato cualquier alarma o cambio en el rendimiento de corte.
10. ¿Cómo puedo comparar de forma justa las máquinas de corte por láser?
Compare las máquinas utilizando los mismos materiales representativos, espesores, planos de piezas, requisitos de calidad y condiciones de producción siempre que sea posible. Evalúe la calidad de corte, el tiempo de ciclo, el aprovechamiento del material, los requisitos de mantenimiento y el costo por pieza calificada, en lugar de basarse únicamente en la velocidad anunciada.
Conclusión: Convertir la calidad de corte en una ventaja de producción cuantificable.
Para las empresas ucranianas de fabricación de metales, reducir los desechos y las repeticiones de trabajo es una forma práctica de mejorar la eficiencia de la producción y controlar los costos de fabricación.
Una máquina de corte por láser puede garantizar un procesamiento preciso y repetible de chapa metálica, pero para obtener resultados consistentes se requiere un enfoque integral que combine el equipo adecuado, parámetros validados, un mantenimiento fiable, una programación correcta y una inspección de calidad eficaz.
Los fabricantes deben prestar especial atención a los factores que influyen directamente en el resultado final: la consistencia del material, el estado del cabezal de corte, el suministro de gas auxiliar, la precisión del trefilado, la verificación de la primera pieza, la estrategia de anidamiento y la coordinación con las operaciones de doblado y soldadura.
La máquina más adecuada no es necesariamente la que tiene la mayor velocidad de corte anunciada, sino la que puede cumplir con los requisitos de calidad reales de la fábrica y producir componentes de calidad a un costo total competitivo.
ALPHA ayuda a los fabricantes a evaluar maquinaria para el procesamiento de metales según sus necesidades de producción. Si busca una máquina de corte láser para el procesamiento de chapa metálica y desea hablar sobre las especificaciones de sus materiales, los requisitos de corte o sus objetivos de producción, póngase en contacto con nuestro equipo.
Contacta con ALPHA CNC: https://alpha-cnc.com/contact-us
Explora el sitio web de ALPHA CNC: https://alpha-cnc.com/