Por qué una máquina de corte láser más rápida no siempre significa una entrega más rápida.
Para los fabricantes ucranianos, la eficiencia de la producción no la determina una sola máquina. Depende de lo bien que funcione todo el proceso de fabricación en conjunto.
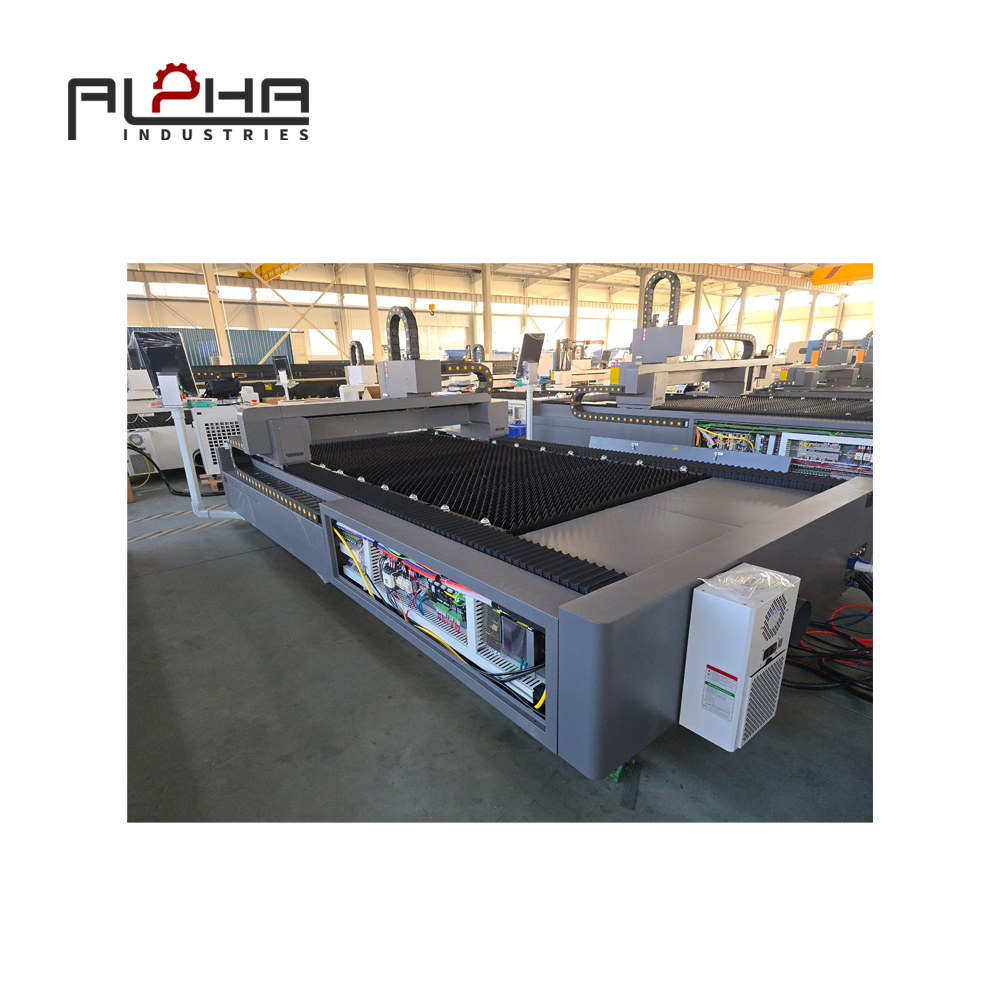
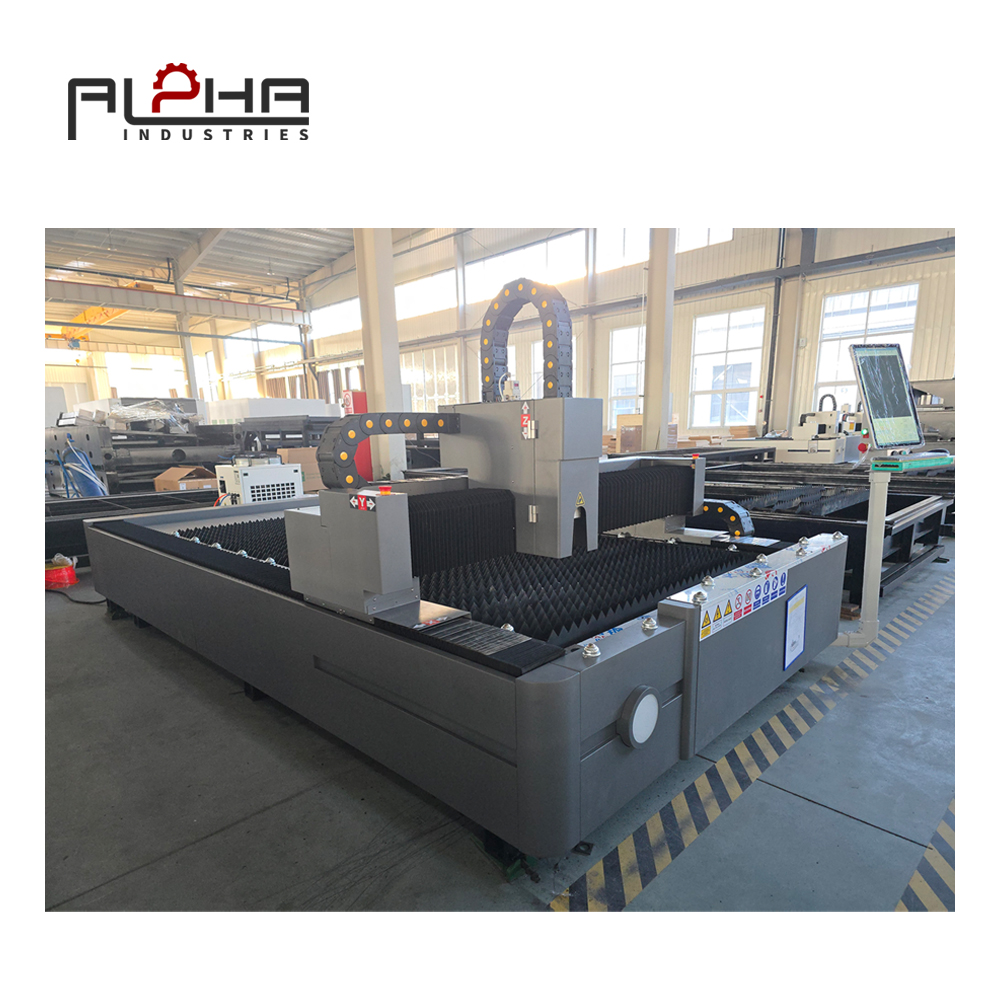
Una máquina de corte por láser de fibra puede procesar chapa metálica rápidamente y producir contornos definidos con precisión. Sin embargo, las piezas terminadas aún pueden requerir procesos de desbarbado, doblado, soldadura, mecanizado, pintura, inspección y ensamblaje antes de poder ser entregadas a los clientes.
Si estos procesos posteriores no pueden gestionar la producción del departamento de corte, la fábrica puede experimentar un problema conocido: la máquina de corte láser es productiva, pero los pedidos terminados no avanzan por el taller con la suficiente rapidez.
Las piezas cortadas comienzan a acumularse junto a la máquina. Los operarios dedican tiempo a clasificar las órdenes de trabajo y a buscar componentes. El departamento de doblado recibe demasiados pedidos a la vez, mientras que el de soldadura espera piezas de otro lote. Los planificadores de producción tienen dificultades para determinar qué pedidos deben procesarse primero.
Esta situación resulta especialmente difícil para las empresas ucranianas de fabricación de metales, que deben gestionar cantidades de pedidos cambiantes, componentes personalizados, plazos de entrega inciertos y la presión por controlar los costes operativos.
La solución no consiste necesariamente en comprar otra máquina o aumentar la potencia del láser. En muchos casos, los fabricantes necesitan mejorar la conexión entre la capacidad de corte y los procesos posteriores.
La pregunta central es:
¿Cómo puede una máquina de corte láser ayudar a los fabricantes ucranianos a mejorar el flujo de producción total en lugar de simplemente aumentar el número de piezas cortadas?
Para responder a esta pregunta es necesario ir más allá de la velocidad de corte y considerar el recorrido completo de cada componente a través de la fábrica.
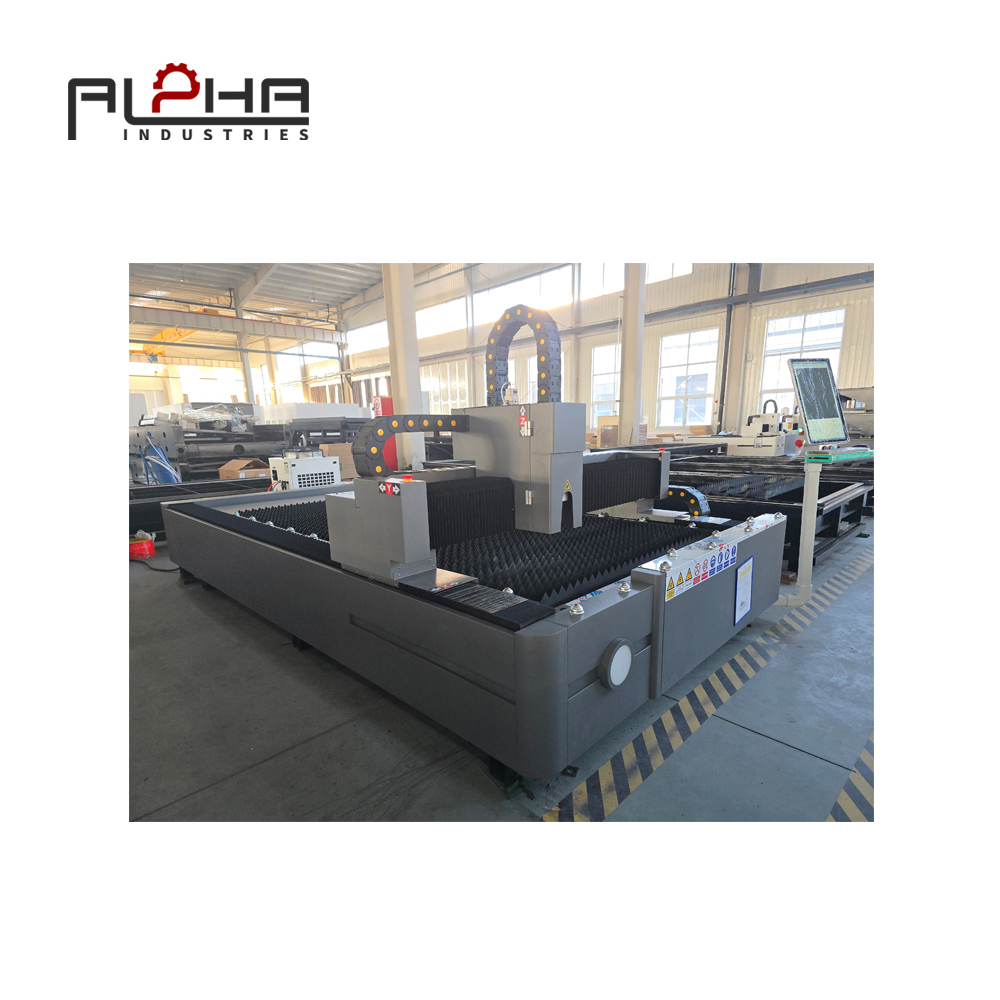
El cuello de botella en la producción que dificulta la eficiencia del corte por láser
Un cuello de botella es un proceso que limita la producción del sistema de fabricación en su conjunto. En la fabricación de chapa metálica, el cuello de botella puede ser la máquina de corte por láser, pero también puede ser una plegadora, una estación de soldadura, una operación de acabado, un área de inspección o un proceso de manipulación de materiales.
La ubicación del cuello de botella puede variar en función de la combinación de productos, el volumen de pedidos, el personal disponible y la disponibilidad de maquinaria.
Cuando la capacidad de corte supera la capacidad de doblado
Consideremos un fabricante que produce cajas eléctricas, cubiertas para máquinas, soportes y componentes estructurales de chapa metálica.
La máquina de corte láser procesa las piezas planas de manera eficiente. Sin embargo, muchos de estos componentes requieren varias operaciones de doblado antes de poder ensamblarse.
Si la plegadora tiene una capacidad limitada o requiere cambios frecuentes de configuración manual, las piezas cortadas pueden tener que esperar a ser dobladas mucho después de que se haya completado la operación de corte.
Esto genera un exceso de inventario en proceso.
La fábrica ya ha invertido en materia prima, reduciendo tiempos, mano de obra y electricidad, pero los componentes aún no están listos para su envío. El inventario adicional también ocupa un valioso espacio en la planta y dificulta la gestión de las prioridades de producción.
En esta situación, aumentar la velocidad de corte por láser puede agravar el desequilibrio. Se acumulan más piezas en la cola, pero el número total de productos terminados puede permanecer prácticamente inalterado.
Por lo tanto, los fabricantes deberían comparar la producción práctica del departamento de corte con la capacidad de las operaciones posteriores que realizan los mismos trabajos.
Cuando la soldadura se convierte en el proceso limitante
Algunos componentes cortados con láser requieren una soldadura considerable, en particular las piezas utilizadas en bastidores, carcasas de maquinaria, soportes, armarios y estructuras prefabricadas.
Incluso cuando las etapas de corte y doblado funcionan de manera eficiente, la soldadura puede convertirse en la principal limitación debido a los requisitos de fijación, la complejidad de la pieza, el posicionamiento manual, la inspección o la disponibilidad de trabajadores cualificados.
Si las piezas cortadas se envían a soldar sin una secuencia de producción clara, los empleados pueden perder tiempo identificando componentes, revisando planos y reorganizando el trabajo.
El resultado es una manipulación adicional en lugar de un procesamiento productivo.
Un flujo de trabajo más coordinado agrupa las tareas compatibles, proporciona la información técnica necesaria y garantiza que los componentes lleguen a la estación de soldadura en una secuencia utilizable.
Cuando la manipulación de materiales consume tiempo productivo
La eficiencia de la producción también depende de cómo se mueven las piezas entre las diferentes operaciones.
Es posible que sea necesario descargar los componentes cortados, separarlos del esqueleto, etiquetarlos, clasificarlos, contarlos, inspeccionarlos y transportarlos a otra estación de trabajo.
Estas tareas son necesarias, pero una gestión de materiales mal organizada puede generar retrasos evitables.
Por ejemplo, mezclar piezas de varios pedidos en un mismo contenedor puede dificultar su identificación. Es posible que un componente faltante no se descubra hasta que comience el ensamblaje, lo que genera una búsqueda urgente que interrumpe otras tareas.
Un etiquetado claro, contenedores organizados, ubicaciones de transferencia definidas y una identificación de tareas coherente pueden ayudar a reducir estos problemas sin necesidad de realizar grandes inversiones en equipos.
Comprender los desafíos específicos de la producción de chapa metálica en Ucrania
En Ucrania, los fabricantes operan en un entorno empresarial donde la planificación de la producción y la utilización de los recursos son de vital importancia. Dependiendo de la empresa y su ubicación, pueden necesitar gestionar plazos de entrega variables, limitaciones de personal, disponibilidad de equipos, requisitos de infraestructura e incertidumbre en la planificación de las entregas.
Estas condiciones hacen que sea importante utilizar con cuidado los recursos de producción existentes.
Por lo tanto, una máquina de corte por láser debe evaluarse en relación con la carga de trabajo real de la fábrica, y no simplemente con su velocidad máxima de corte.
Los cambios en los pedidos complican la planificación de la producción.
Un taller de fabricación de metales puede atender a varios tipos de clientes al mismo tiempo. Un cliente puede requerir un lote repetido de componentes estándar, mientras que otro necesita una pequeña cantidad de piezas personalizadas.
Estos pedidos pueden diferir en cuanto a material, grosor, geometría de corte, requisitos de doblado y plazos de entrega.
Si la planificación de la producción se centra únicamente en el departamento de corte, los operarios pueden priorizar los trabajos más sencillos o los pedidos con el material más conveniente. Sin embargo, el trabajo que se corta más rápido no siempre es el más urgente para todo el proceso de fabricación.
Un enfoque mejor considera la ruta posterior de cada pedido.
Antes de asignar un trabajo a la máquina de corte láser, los planificadores de producción deben comprender qué operaciones se realizarán a continuación, si se dispone de las máquinas y los materiales necesarios y cuándo se necesitarán los componentes terminados.
Esto no significa que cada tarea deba planificarse al detalle. Significa que las prioridades de recorte deben reflejar las necesidades de todo el sistema de producción.
El espacio limitado en el piso puede aumentar los problemas durante el proceso de trabajo.
El inventario de productos en proceso no es solo un problema financiero, sino que también supone un desafío físico.
Las láminas grandes, los contenedores de piezas cortadas, los ensamblajes sin terminar y los restos de material requieren espacio. Cuando se acumulan demasiados trabajos entre procesos, los pasillos pueden congestionarse y los empleados pueden dedicar más tiempo a mover o localizar componentes.
Los fabricantes pueden mejorar el control definiendo zonas de amortiguación adecuadas entre las operaciones principales y estableciendo límites prácticos para la cantidad de trabajo sin terminar que se encuentra en espera en cada etapa.
Estos límites ayudan a detectar cuellos de botella con antelación. Si el búfer antes de la plegadora se llena repetidamente, la dirección tiene una indicación más clara de que es necesario prestar atención a la capacidad de plegado, la secuencia de trabajo o el flujo de materiales.
El objetivo no es eliminar todo el trabajo en curso. Es necesario mantener cierto inventario de reserva para que las máquinas sigan funcionando cuando la carga de trabajo fluctúa. El objetivo es mantenerlo controlado y con un propósito definido.
Las interrupciones en la producción hacen que las prioridades claras sean más valiosas.
Cuando los plazos de entrega cambian inesperadamente, las fábricas necesitan saber qué pedidos pueden retrasarse y qué trabajos son esenciales para completar las entregas urgentes.
Sin un seguimiento claro de las tareas, una interrupción en la producción puede generar confusión en varios departamentos. Los empleados podrían seguir procesando componentes que no se requieren con urgencia, mientras que las piezas necesarias para un ensamblaje inminente permanecen sin terminar.
Un flujo de trabajo coordinado ayuda a los equipos de producción a identificar el estado de cada pedido, su siguiente operación y cualquier material o aprobación técnica pendiente.
Esto facilita la revisión de prioridades cuando cambian las circunstancias, al tiempo que reduce los movimientos innecesarios y la manipulación repetida.
Cómo integrar una máquina de corte láser en el proceso de producción completo
Un flujo de trabajo más eficiente comienza con una comprensión clara de la ruta que debe seguir cada componente.
Para muchos fabricantes de chapa metálica, este proceso puede incluir la preparación del material, el corte por láser, la separación de piezas, el desbarbado, el doblado, la soldadura, el tratamiento superficial, la inspección y el ensamblaje. No todos los productos requieren todas las etapas, y algunas operaciones pueden realizarse en un orden diferente.
Lo importante es establecer el proceso real para cada familia de productos.
Trazar la ruta desde la materia prima hasta el componente terminado
Comience por seleccionar varios productos representativos y documentar sus pasos de producción.
Para cada producto, identifique:
Las dimensiones de la materia prima y de la lámina requeridas
Las operaciones de corte por láser y el tiempo de corte previsto
Cualquier requisito de separación de piezas, preparación de bordes o desbarbado
El número y la complejidad de las operaciones de doblado
Requisitos de soldadura, mecanizado, recubrimiento o acabado
Criterios de inspección y dependencias de ensamblaje
La fecha de entrega requerida y la cantidad de producción.
Esta información ayuda a los gerentes a comprender en qué se invierte el tiempo y dónde tienden a esperar los componentes.
También puede revelar que los distintos productos requieren diferentes rutas de producción. Los componentes planos sencillos pueden pasar directamente del corte al embalaje, mientras que las carcasas complejas pueden requerir varias etapas de doblado y ensamblaje.
Separar estas familias de productos puede facilitar la gestión de la planificación y el manejo de materiales.
Coordinar los trabajos de corte con la capacidad aguas abajo.
Los trabajos de corte por láser deben programarse teniendo en cuenta la capacidad disponible en las estaciones de trabajo subsiguientes.
Supongamos que una plegadora ya está ocupada con un lote grande que debe completarse antes del envío al cliente. Liberar un gran volumen de piezas no relacionadas del departamento de láser puede generar una cola que no se pueda procesar con prontitud.
En cambio, los planificadores pueden coordinar los lotes de corte con el programa de doblado, las herramientas disponibles, los requisitos de material y las prioridades de entrega.
Esto puede implicar cortar primero las piezas necesarias para la siguiente secuencia de doblado, dejando el trabajo menos urgente para una ventana de producción posterior.
El método exacto depende de la estructura de pedidos de la fábrica. La producción de alto volumen puede beneficiarse de una programación de lotes estable, mientras que los talleres de producción pueden necesitar ajustes más frecuentes.
El objetivo es liberar el trabajo a un ritmo que los procesos posteriores puedan gestionar.
Utilice la identificación del puesto desde el principio.
Cada lote de piezas cortadas debe poder rastrearse hasta su pedido y la siguiente operación realizada.
Un sistema de identificación práctico puede incluir el número de pedido, el número de pieza, la cantidad, las especificaciones del material, la revisión del plano y la estación de trabajo de destino. Según las necesidades de la empresa, se pueden utilizar etiquetas, hojas de seguimiento, códigos de barras o registros de producción digitales.
Una identificación uniforme ayuda a evitar que se mezclen piezas de diferentes pedidos y facilita la determinación de si un lote está completo.
También facilita el control de calidad. Si un plano cambia, el equipo de producción puede identificar qué componentes se fabricaron con la revisión anterior y determinar qué medidas se deben tomar.
Para los fabricantes que gestionan pedidos personalizados con frecuencia, esta sencilla disciplina puede ser tan importante como la capacidad técnica de la máquina de corte.
Cómo elegir la máquina de corte láser adecuada para una producción equilibrada
La máquina de corte por láser debe seleccionarse en función de los requisitos de producción de la fábrica y de su posición dentro del flujo de trabajo general.
Elegir una máquina con la máxima potencia o la mayor velocidad de corte anunciada no garantiza automáticamente el mejor resultado de fabricación.
Evaluar los requisitos de producción reales
Antes de solicitar presupuestos, prepare información representativa sobre el trabajo que procesará la máquina.
Incluya los materiales, los espesores de los materiales, las dimensiones de las láminas, las geometrías típicas de las piezas, las cantidades de producción, las tolerancias requeridas y el programa de funcionamiento previsto.
También resulta útil identificar la proporción de trabajo que consiste en lotes repetitivos frente a pedidos únicos o personalizados.
Estos detalles ayudan a los proveedores a evaluar si la configuración de la máquina propuesta se ajusta a la aplicación.
Por ejemplo, una fábrica que produce muchos componentes de chapa fina puede priorizar el procesamiento eficiente, los cambios rápidos de trabajo y la manipulación práctica de los materiales. Un fabricante que procesa una gama más amplia de espesores puede necesitar evaluar la capacidad de corte en diversos materiales y condiciones de operación.
El rendimiento real debe confirmarse para la aplicación requerida, en lugar de inferirse únicamente a partir de la potencia del láser.
Considere el área de trabajo y el flujo de materiales.
El área de trabajo de la máquina debe coincidir con los tamaños de las láminas y las piezas que la fábrica procesa habitualmente.
Sin embargo, la mesa de corte es solo una parte del flujo de materiales. Los fabricantes también deben considerar dónde se almacenan las láminas en bruto, cómo se cargan, cómo se descargan las piezas cortadas, dónde se depositan los restos y cómo los componentes terminados llegan a la siguiente etapa del proceso.
Una máquina que se adapta cómodamente a la fábrica puede resultar difícil de usar de manera eficiente si no hay suficiente espacio para cargarla, descargarla o transportarla de forma segura.
Antes de la instalación, revise el diseño propuesto, las rutas de acceso, los servicios públicos, la ventilación y las disposiciones para el manejo de materiales.
Esto ayuda a garantizar que la máquina pueda funcionar como parte del sistema de producción en lugar de convertirse en una estación de trabajo aislada.
Evaluar los requisitos de software y datos de producción.
Los programas de corte digital influyen en cómo se preparan y ejecutan los trabajos. Los fabricantes deben comprender cómo se crean, transfieren, almacenan y modifican los archivos de corte.
Un proceso de gestión de archivos coherente puede reducir el riesgo de utilizar planos obsoletos o versiones incorrectas de piezas.
Cuando los sistemas de producción lo permiten, la información sobre los trabajos también puede ayudar a los planificadores a comprender qué pedidos se han preparado, cortado, inspeccionado y transferido a las operaciones posteriores.
El grado de integración digital necesario depende del tamaño de la empresa y de la complejidad de sus procesos. Un taller pequeño puede comenzar con nombres de archivo estandarizados y un sistema sencillo de seguimiento de trabajos, mientras que una empresa más grande puede requerir un software de gestión de producción más avanzado.
El objetivo es que la información sobre la producción sea fiable y accesible para las personas que la necesitan.
Métodos prácticos para medir la mejora del flujo de trabajo
Tras modificar el proceso de producción o instalar una nueva máquina de corte por láser, los fabricantes deben determinar si los cambios han mejorado el rendimiento general.
La velocidad de corte de la máquina por sí sola no es suficiente. Varios indicadores pueden proporcionar una imagen más completa.
Medir el tiempo total de producción
El plazo de producción es el tiempo transcurrido entre la puesta en marcha de un pedido para su producción y la finalización del producto o componente requerido.
El seguimiento de esta medida ayuda a revelar si un corte más rápido se traduce en una entrega más rápida.
Si el tiempo de corte disminuye, pero el plazo de entrega total permanece sin cambios, la fábrica debería investigar el tiempo de espera, la manipulación de materiales, la configuración, la inspección y la capacidad de producción posterior.
Supervisar el inventario de trabajos en curso
Mida cuántos pedidos, lotes o componentes están en espera entre operaciones importantes.
Una cola cada vez mayor delante de una estación de trabajo puede indicar que su capacidad es insuficiente o que la planificación previa está liberando demasiado trabajo.
El objetivo no es necesariamente lograr el menor inventario posible. En cambio, los fabricantes deben mantener suficiente volumen de trabajo para garantizar la estabilidad de las operaciones, evitando la acumulación innecesaria de trabajos sin terminar.
Seguimiento de la finalización a tiempo
Registrar si los trabajos se completan de acuerdo con su cronograma de producción interno y los compromisos de entrega al cliente.
Cuando se incumple un plazo, identifique el proceso que causó la demora. Las posibles causas incluyen escasez de materiales, cambios en los planos, capacidad de corte, colas de doblado, disponibilidad de soldadura, fallos en la inspección o transporte entre departamentos.
Esta información ayuda a la dirección a centrar los esfuerzos de mejora en la limitación real, en lugar de asumir que la máquina de corte láser es la responsable de todos los retrasos.
Analizar conjuntamente la utilización de las máquinas y el tiempo de espera.
La utilización de la máquina indica cuánto tiempo dedica el equipo a realizar trabajo productivo en comparación con su tiempo de funcionamiento disponible, según la definición elegida por la empresa.
Sin embargo, maximizar la utilización de cada puesto de trabajo no siempre equivale a maximizar la producción total de la fábrica.
Si una máquina de corte por láser funciona de forma continua y produce más piezas de las que pueden procesar los procesos posteriores, su alta utilización puede simplemente aumentar el trabajo en curso.
Por lo tanto, los gerentes deben analizar la utilización junto con el rendimiento, el tiempo de entrega, el tamaño de la cola y la finalización a tiempo. Estos indicadores ofrecen una visión más equilibrada del desempeño de la producción.
Combinando el corte por láser con el doblado, la soldadura y el acabado.
Para los fabricantes de chapa metálica, el valor de una máquina de corte por láser aumenta cuando admite una secuencia coherente de operaciones.
Corte láser y plegado con prensa plegadora
Los programas de corte deben tener en cuenta los requisitos de las operaciones de doblado posteriores. La orientación de la pieza, la posición de los orificios, los márgenes de doblado y la precisión del dibujo pueden influir en si un componente encaja correctamente en la siguiente etapa de producción.
Los fabricantes deben confirmar que el diseño digital y los datos de corte sean coherentes con el proceso de doblado previsto.
Coordinar los programas de corte y doblado también ayuda a evitar que grandes lotes de piezas esperen innecesariamente entre departamentos.
Corte y soldadura láser
Los conjuntos soldados suelen contener varios componentes que deben encajar correctamente. Estas piezas deben identificarse y agruparse para que el equipo de soldadura pueda localizar el conjunto completo necesario para el ensamblaje.
Una identificación clara de las piezas, un control de revisión de los planos y una inspección adecuada pueden reducir el tiempo dedicado a buscar componentes faltantes o a resolver desajustes evitables.
Para ensamblajes más complejos, los fabricantes también deberán tener en cuenta la disponibilidad de los accesorios y la secuencia de soldadura al planificar la liberación de piezas cortadas con láser.
Corte y desbarbado por láser
Algunos componentes cortados con láser requieren un tratamiento adicional de los bordes antes de doblarlos, soldarlos, recubrirlos o manipularlos.
Si es necesario desbarbar, la fábrica debe establecer cuándo y cómo se realizará esta operación. El proceso adecuado puede depender del tipo de material, el grosor, los requisitos de los bordes y la aplicación final.
Planificar esta etapa con antelación evita que las piezas se envíen directamente a la siguiente estación de trabajo cuando aún requieren preparación adicional.
Corte láser y acabado de superficies
Los productos pintados, recubiertos o con cualquier otro tipo de acabado pueden requerir procedimientos especiales de manipulación y preparación de la superficie.
Los fabricantes deben identificar estos requisitos antes de que comience la producción y asegurarse de que los componentes lleguen a la fase de acabado en las condiciones correctas.
Coordinar el tamaño de los lotes y los plazos de entrega también puede ayudar a evitar la saturación en la zona de acabado y a reducir el tiempo que las piezas terminadas permanecen esperando la siguiente operación.
Un plan práctico de mejora para los fabricantes de estructuras metálicas ucranianos
Los fabricantes no necesitan rediseñar toda la fábrica de una sola vez. Un enfoque por etapas puede ayudar a identificar los problemas más importantes y a priorizar las mejoras realistas.
Identifique una familia de productos. Elija un producto que represente una parte significativa de la carga de trabajo y documente su ruta de producción completa.
Mida el proceso actual. Registre el tiempo de corte, el tiempo de preparación, el tiempo de espera, el trabajo en curso, el tiempo de procesamiento posterior y el tiempo total de entrega, siempre que sea posible.
Identifique la principal limitación. Determine si la mayor demora se produce durante el corte, el doblado, la soldadura, el acabado, la manipulación de materiales o la planificación de la producción.
Implementar un cambio específico. Algunos ejemplos son sincronizar los programas de corte y doblado, mejorar el etiquetado de las piezas, definir los límites de los márgenes de seguridad o estandarizar las revisiones de los planos.
Compara los resultados. Utiliza los mismos indicadores de rendimiento antes y después del cambio para determinar si la mejora es significativa.
Estandarice las prácticas exitosas. Documente el flujo de trabajo revisado y comuníquelo a los empleados responsables de cada etapa de producción.
Este método permite a los fabricantes mejorar el flujo de producción mediante cambios medibles, en lugar de basarse en suposiciones sobre qué máquina necesita ser más rápida.
Cómo ALPHA puede ayudar a los fabricantes a evaluar los equipos de corte por láser.
Seleccionar una máquina de corte por láser requiere más que comparar especificaciones técnicas. Los fabricantes deben considerar los materiales previstos, los requisitos de corte, los volúmenes de producción, la distribución de la fábrica y las operaciones posteriores al corte.
ALPHA ofrece soluciones de maquinaria para el mecanizado de metales en la fabricación industrial y el procesamiento de chapa metálica. Al evaluar equipos de corte por láser, los compradores deben analizar sus aplicaciones de producción, la configuración de máquina requerida y las necesidades de integración para determinar si la solución propuesta se ajusta a su flujo de trabajo.
Una consulta sobre equipos bien elaborada debe incluir planos representativos, tipos de materiales, rangos de espesor, dimensiones de las láminas, cantidades de producción previstas y cualquier requisito posterior, como doblado o soldadura.
Esta información ayuda a crear una base más clara para debatir la idoneidad de la maquinaria y los objetivos de producción.
Para los fabricantes ucranianos, el objetivo a largo plazo debe ser desarrollar un proceso de producción en el que el corte, la manipulación y las operaciones posteriores funcionen de manera eficiente y conjunta. Una máquina de corte por láser puede desempeñar un papel fundamental en este proceso cuando sus capacidades se ajustan a las necesidades del sistema de fabricación integral.
Preguntas frecuentes
1. ¿Cómo puede una máquina de corte láser mejorar la productividad general de la fábrica?
Una máquina de corte por láser puede mejorar la productividad al procesar de forma eficiente y uniforme los contornos programados de la chapa metálica. Sin embargo, el impacto en la producción total de la fábrica depende de si las operaciones de manipulación de materiales, doblado, soldadura, inspección y otras operaciones posteriores pueden procesar las piezas cortadas sin esperas excesivas.
2. ¿Por qué pueden acumularse piezas después del corte por láser?
Las piezas pueden acumularse debido a que las máquinas posteriores tienen capacidad insuficiente, los pedidos se entregan en lotes mal coordinados, la manipulación de materiales es lenta o las prioridades de producción no están claras. Revisar todo el proceso de fabricación ayuda a identificar la causa principal.
3. ¿Debería un fabricante comprar una máquina de corte láser de mayor potencia para aumentar la producción?
No necesariamente. Una mayor potencia puede ser beneficiosa para ciertos materiales y espesores, pero no resolverá automáticamente los cuellos de botella en el doblado, la soldadura, la manipulación o el acabado. Los fabricantes deben identificar primero la principal limitación y evaluar la configuración de la máquina en función de los requisitos de producción reales.
4. ¿Cómo pueden los fabricantes ucranianos reducir el tiempo de espera entre el corte y el doblado?
Pueden coordinar las prioridades de corte con el programa de plegado, organizar las piezas por orden y operación, estandarizar la identificación de trabajos y supervisar la cola antes de la plegadora. Estas medidas ayudan a garantizar que las piezas cortadas se liberen cuando la siguiente operación esté lista para procesarlas.
5. ¿Qué información se necesita para seleccionar una máquina de corte láser adecuada?
La información útil incluye tipos de materiales, rangos de espesor, dimensiones de las láminas, planos representativos de las piezas, tolerancias, volumen de producción previsto, calidad de corte requerida, espacio disponible en la fábrica y requisitos de los procesos posteriores. Estos detalles ayudan a los proveedores a evaluar la configuración más adecuada.
6. ¿Qué indicadores de producción se deben controlar después de instalar una máquina de corte por láser?
Entre los indicadores útiles se incluyen el tiempo total de producción, el trabajo en curso, la utilización de la maquinaria, el tiempo de corte y preparación, el tiempo de espera en la fase posterior, el rendimiento y la finalización a tiempo. Analizar estas medidas en conjunto proporciona una visión más completa que la velocidad de corte por sí sola.
7. ¿Se puede integrar una máquina de corte por láser en una línea de producción de chapa metálica ya existente?
Sí, dependiendo de la distribución de la fábrica, la configuración del equipo, los sistemas de manipulación de materiales y los requisitos de producción. La planificación de la integración debe tener en cuenta la carga y descarga, la identificación de tareas, los archivos de corte digitales, la capacidad de procesamiento posterior, la seguridad, los servicios públicos y el movimiento de componentes entre operaciones.
8. ¿Cómo puede un pequeño taller de fabricación de metales mejorar su flujo de trabajo sin realizar grandes inversiones?
Un taller puede comenzar por trazar el recorrido de producción, coordinar las prioridades de trabajo, mejorar el etiquetado de las piezas, estandarizar las revisiones de archivos, organizar las áreas de trabajo en curso y medir los tiempos de espera. Estos cambios pueden revelar dónde se obtendrían mayores beneficios con mayores inversiones.
Contacte con ALPHA para obtener soluciones en máquinas de corte láser.
Una máquina de corte láser debe optimizar el rendimiento de todo el proceso de producción, no solo aumentar la capacidad de corte. Al coordinar la capacidad de corte con el doblado, la soldadura, el acabado y la manipulación de materiales, los fabricantes ucranianos pueden lograr plazos de entrega más cortos y una mayor previsibilidad en la finalización de los pedidos.
Visite el sitio web de ALPHA para obtener más información sobre la maquinaria para el trabajo del metal y las soluciones disponibles.
Sitio web: https://alpha-cnc.com/
Contáctanos: https://alpha-cnc.com/contact-us
Póngase en contacto con ALPHA para hablar sobre sus necesidades de materiales, aplicaciones de corte y objetivos de producción.