Por qué es importante contar con patrones planos precisos antes de comenzar el doblado
Un componente de chapa metálica acabado puede parecer sencillo, pero su fabricación precisa requiere más que cortar una lámina según las dimensiones indicadas en un dibujo. Antes de comenzar el doblado, el fabricante debe determinar la forma plana correcta: las dimensiones que tendrá el material antes de adquirir su forma final.
Si el patrón plano es incorrecto, incluso una plegadora bien mantenida y operada por un técnico experimentado puede producir una pieza que no cumpla con las dimensiones del plano.
Una brida puede ser demasiado larga o demasiado corta. La posición de los orificios puede variar con respecto a la línea de plegado. Dos paneles diseñados para encajar pueden presentar un hueco inesperado. Un componente puede requerir recortes adicionales, reelaboración o una revisión del plano de producción antes de su ensamblaje.
Estos problemas pueden resultar especialmente frustrantes porque la causa principal puede originarse durante la fase de preparación de ingeniería, en lugar de durante la propia operación de doblado.
Para los fabricantes ucranianos de chapa metálica que producen cerramientos industriales, cubiertas de maquinaria, soportes, marcos, armarios eléctricos, componentes para equipos agrícolas y piezas metálicas personalizadas, la conexión entre el diseño y la fabricación es fundamental.
Los equipos de producción pueden necesitar alternar entre diferentes materiales, espesores, geometrías y planos del cliente. Un patrón plano que funciona para un material o configuración de herramientas puede no ofrecer los mismos resultados en otras condiciones.
La clave está en tratar el desarrollo del patrón plano como parte del proceso completo de la plegadora.
Los cálculos de diseño, las especificaciones de los materiales, la geometría de las herramientas, el método de doblado, la programación CNC y la inspección de la primera pieza deben trabajar en conjunto. Cuando estos elementos están coordinados, los fabricantes pueden establecer un proceso más fiable desde el modelo CAD original hasta el componente final.
¿Por qué la precisión en la impresión de patrones planos representa un desafío práctico para los fabricantes ucranianos?
Muchos talleres de fabricación manejan una combinación de pedidos repetidos y trabajos personalizados. Un lote de producción puede consistir en soportes sencillos, mientras que otro requiere paneles con múltiples curvaturas, carcasas complejas o componentes con dimensiones de ensamblaje estrictamente controladas.
Cada nuevo diseño genera requisitos de ingeniería antes de que el material llegue a la plegadora.
El diseño plano debe tener en cuenta la deformación de la lámina durante el doblado. La cantidad de material consumido por el doblado depende de factores como el espesor del material, el radio de curvatura interior, el ángulo de curvatura, las propiedades del material y el proceso de conformado en sí.
Si el cálculo de ingeniería no refleja las condiciones de producción previstas, las dimensiones resultantes de la pieza en bruto pueden resultar inadecuadas.
Los pedidos personalizados aumentan el trabajo de ingeniería.
Cuando un fabricante produce muchos componentes diferentes, es posible que no tenga una única regla de diseño plano estándar que funcione para todas las aplicaciones.
Los distintos productos pueden utilizar diferentes materiales, espesores, ángulos de curvatura y configuraciones de herramientas. Un cálculo desarrollado para una familia de piezas puede no ser adecuado para otra.
Para los talleres y fabricantes por contrato ucranianos, esto hace que la documentación de procesos sea fundamental. Un enfoque repetible ayuda a los equipos de ingeniería y producción a comprender qué supuestos se utilizaron para un componente en particular y si esos supuestos siguen siendo válidos cuando se recibe el pedido.
Las modificaciones de diseño pueden afectar a todo el proceso de producción.
Un pequeño cambio en la longitud de la brida, el ángulo de curvatura, el espesor del material o el radio interior puede afectar al patrón plano.
Si se actualiza el dibujo, pero no se actualiza en consecuencia el patrón plano o el programa de plegado CNC, es posible que la producción continúe utilizando información obsoleta.
El resultado puede ser una inconsistencia dimensional entre lotes o una discrepancia entre la pieza fabricada y el último plano del cliente.
Un proceso de revisión controlado ayuda a prevenir este problema al garantizar que los equipos de diseño, corte, doblado e inspección trabajen con la información correcta y aprobada.
Las diferencias en los materiales y los procesos pueden cambiar el resultado.
Un patrón plano no es simplemente un contorno geométrico calculado independientemente del proceso de fabricación.
La tolerancia de curvatura utilizada en el cálculo debe reflejar con la mayor precisión posible el material y el proceso de conformado. Los cambios en el grado del material, el espesor, el radio interior, las herramientas y el método de curvado pueden afectar el resultado final.
Esto significa que un modelo de ingeniería debe validarse comparándolo con las condiciones reales de producción, en lugar de tratarse como universalmente correcto para cualquier combinación de máquina y material.
¿Qué es la tolerancia de doblado en la fabricación con prensas plegadoras?
La tolerancia de curvatura es la longitud del material a lo largo del eje neutro dentro de la zona de curvatura. Representa la porción de la lámina plana necesaria para formar la sección curva de un componente doblado.
Durante el doblado, el material en la parte exterior de la curva se estira mientras que el material en la parte interior se comprime. Entre estas regiones se encuentra el eje neutro, donde la deformación longitudinal es aproximadamente cero según el modelo simplificado utilizado para los cálculos de patrones planos.
La ubicación del eje neutro depende del material y de las condiciones de flexión. El factor K se utiliza comúnmente para representar su posición en relación con el espesor del material.
El margen de curvatura es importante porque las dimensiones finales de una pieza curvada no suelen obtenerse simplemente sumando las dimensiones exteriores de todas las bridas e ignorando el material consumido por la curvatura.
La zona de curvatura debe tenerse en cuenta en el patrón plano.
Una fórmula simplificada para el cálculo de la tolerancia de curvatura
Para una curvatura descrita por un radio interior y un ángulo de curvatura medido como el cambio de dirección de la lámina, una fórmula teórica común es:
[
BA = \theta(R + KT)
]
Dónde:
BA = margen de curvatura
(\theta) = ángulo de curvatura en radianes
R = radio de curvatura interior
K = factor K
T = espesor del material
La fórmula proporciona una base útil para comprender cómo la zona de curvatura contribuye a la longitud desarrollada.
Sin embargo, el resultado depende de las suposiciones utilizadas para el material y el proceso de doblado. La fórmula por sí sola no garantiza que la pieza fabricada cumpla con las dimensiones indicadas en el plano.
Para la producción, los fabricantes deben utilizar el método de cálculo adecuado a su software CAD, datos de materiales y proceso de doblado, y luego validar el resultado utilizando piezas representativas.
Por qué es importante la convención del ángulo de flexión
Los programas de ingeniería y las referencias de fabricación pueden describir los ángulos de forma diferente. Algunos cálculos utilizan el ángulo incluido de la pieza terminada, mientras que otros utilizan la cantidad de rotación desde la posición plana original.
Estos valores no siempre son iguales.
Por ejemplo, una esquina terminada, descrita como un ángulo incluido de 90 grados, generalmente corresponde a un cambio de dirección de 90 grados con respecto a la lámina plana original. Para otras geometrías, la relación puede requerir una interpretación más cuidadosa.
Antes de aplicar una fórmula de tolerancia de curvatura, confirme la convención de ángulos utilizada por el sistema CAD, el método de cálculo y la documentación de producción.
Una fórmula correcta aplicada a una definición de ángulo incorrecta aún puede producir un patrón plano erróneo.
Comprender el factor K en el doblado de chapa metálica
El factor K describe la posición del eje neutro en relación con el espesor del material.
En un modelo simplificado, se define como la distancia desde la superficie interior hasta el eje neutro dividida por el espesor del material.
[
K = \frac{t_n}{T}
]
Dónde:
(t_n) = distancia desde la superficie interior hasta el eje neutro
T = espesor del material
El factor K se utiliza en los cálculos de tolerancia de curvatura para estimar la longitud de la región curva.
Sin embargo, no debe considerarse una constante universal para todos los materiales y condiciones de flexión.
Su valor práctico puede variar según el material, el espesor, el radio interior, la geometría de la herramienta y el método de doblado. Un factor K que funciona bien para una configuración de producción puede generar errores dimensionales al aplicarse a una aplicación sustancialmente diferente.
Por qué un factor K puede no ser adecuado para todos los trabajos
Imagínese un taller que dobla acero dulce, acero inoxidable y aluminio.
Aunque dos materiales tengan el mismo espesor nominal, pueden comportarse de forma diferente durante el proceso de conformado. Sus propiedades mecánicas y su comportamiento ante la deformación pueden afectar la relación entre el patrón plano y la geometría final.
El resultado final también puede depender de si la pieza se produce mediante doblado al aire, conformado por fondo u otro método de conformado.
Por este motivo, un taller debería evitar utilizar un único factor K no verificado para cada material, radio y configuración de herramientas.
Un enfoque más adecuado consiste en comenzar con una estimación de ingeniería apropiada, fabricar una pieza de prueba representativa, medir el resultado y refinar el cálculo donde sea necesario.
Construir una referencia de factor K controlada
Para los fabricantes que producen piezas de forma recurrente, una tabla de referencia documentada puede ayudar a mejorar la uniformidad.
Dependiendo del entorno de producción, los registros pueden organizarse de la siguiente manera:
Grado o familia de materiales
Espesor nominal
Radio de curvatura interior
Método de doblado
Configuración de herramientas
Rango de ángulo de curvatura
Método de cálculo
Resultado de producción verificado
Fecha y revisión de la validación
La tabla debe distinguir claramente los valores estimados de los valores validados en producción.
Esto evita que un cálculo no probado se considere un estándar de fabricación comprobado. Además, ayuda a los ingenieros a comprender cuándo puede ser necesario revisar un valor existente debido a cambios en el material, las herramientas o el proceso de conformado.
Comprobante de curvatura vs. Deducción por curvatura: ¿Cuál es la diferencia?
La tolerancia por curvatura y la deducción por curvatura están relacionadas, pero no son intercambiables.
El margen de curvatura calcula la longitud desarrollada de la zona de curvatura a lo largo del eje neutro.
La deducción por curvatura se utiliza habitualmente para calcular la longitud plana a partir de las dimensiones exteriores de la brida. Representa la cantidad que se resta de la suma de las dimensiones exteriores para obtener la longitud plana desarrollada.
El cálculo exacto depende de la convención de dimensionamiento y de las definiciones geométricas utilizadas.
En una curva típica de dos bridas, las dimensiones exteriores incluyen porciones de material que se superponen conceptualmente alrededor de la zona de curvatura. La deducción por curvatura tiene en cuenta esta relación al determinar la longitud plana requerida.
¿Por qué mezclar ambos métodos genera errores?
Un fabricante puede tener un valor correcto para el margen de curvatura, pero aplicarlo en un cálculo que contempla una deducción por curvatura. Alternativamente, un ingeniero puede utilizar dimensiones exteriores con una convención de deducción por curvatura incorrecta.
Cualquiera de estos errores puede dar lugar a un espacio en blanco demasiado largo o demasiado corto.
El problema puede no ser evidente en el modelo CAD si el dibujo y el cálculo de fabricación utilizan supuestos diferentes.
Por lo tanto, los equipos de ingeniería deberían estandarizar el método de cálculo utilizado por su software CAD, el proceso de desarrollo de patrones planos y la documentación de producción.
Al comparar valores de diferentes fuentes, verifique cómo se define cada valor antes de aplicarlo a la misma pieza.
Mantenga la coherencia en el método de cálculo entre los equipos.
Un flujo de trabajo claro debe identificar si el patrón plano se genera directamente mediante software CAD, se calcula utilizando una tabla de plegado estándar o se prepara mediante otro método de ingeniería aprobado.
Si se utilizan cálculos manuales para piezas especiales, estos deberán seguir las mismas convenciones acordadas.
Esto reduce el riesgo de que un equipo utilice la tolerancia de flexión mientras que otro utilice la deducción de flexión sin reconocer la diferencia.
Cómo afecta el grosor del material al desarrollo de patrones planos
El espesor del material es uno de los principales factores que se tienen en cuenta en los cálculos de tolerancia al doblado.
Si el espesor real difiere del valor utilizado en el modelo, la zona de curvatura y la geometría final pueden diferir del resultado previsto.
Incluso cuando el espesor nominal permanece constante, los diferentes grados y lotes de material pueden tener propiedades mecánicas diferentes.
Por este motivo, los fabricantes deben verificar que el modelo de ingeniería refleje el material especificado para el trabajo.
El grosor nominal no lo es todo.
Los proveedores de materiales proporcionan el espesor nominal y las tolerancias aplicables. Las dimensiones reales del material pueden variar dentro de esas especificaciones.
El efecto sobre el componente final depende de la geometría de la pieza, el radio de curvatura, las herramientas y la tolerancia dimensional requerida.
En el caso de componentes con exigentes requisitos de montaje, la variación del material debe tenerse en cuenta durante la ingeniería y la validación del proceso, en lugar de descubrirse solo después de que las piezas hayan sido fabricadas.
El grado del material puede influir en el resultado.
Los distintos grados pueden presentar diferentes límites elásticos, resistencias a la tracción y características de conformado.
Estas diferencias pueden influir en la recuperación elástica y en la relación práctica entre el patrón plano y la pieza acabada.
Un método de cálculo que funciona para un grado no debe asumirse automáticamente que funcionará de forma idéntica para otro grado simplemente porque el espesor nominal sea el mismo.
Cuando un cliente modifica las especificaciones del material, el departamento de ingeniería debe revisar si el patrón plano y los parámetros de doblado existentes siguen siendo adecuados.
Documentar el material utilizado para la validación.
Cuando se valida un patrón plano mediante una pieza de prueba, registre las especificaciones del material y otras condiciones importantes del proceso.
Si la prueba se realizó utilizando un tipo de material y la orden de producción especifica posteriormente otro, el equipo puede determinar que la validación original puede no representar completamente el nuevo trabajo.
Esto resulta especialmente útil para los fabricantes que gestionan planos aprobados por el cliente y sustituciones de materiales.
¿Por qué debe tenerse en cuenta el radio de curvatura interior?
El radio de curvatura interior es otro factor importante en el desarrollo de patrones planos.
El radio afecta a la longitud de la región curva e influye en la relación entre la pieza plana y la geometría de la pieza final.
Sin embargo, el radio interior real no viene determinado únicamente por el dibujo. También influyen el material, las herramientas, el espesor y el método de doblado.
El radio de dibujo y el radio formado pueden diferir.
En el curvado al aire, el radio interior resultante depende de la interacción entre la lámina y la matriz en V, así como de las propiedades del material y las condiciones del proceso.
El radio de la punta del punzón y la abertura de la matriz son variables importantes en la herramienta, pero el radio final formado debe verificarse para la aplicación real.
Esto significa que un modelo CAD que utilice un radio interior específico debe compararse con el método de producción previsto para fabricar el componente.
Si el modelo asume un radio que la herramienta y el proceso seleccionados no pueden producir de forma fiable, el cálculo del patrón plano puede no reflejar la pieza formada real.
Los cambios de radio pueden afectar las dimensiones del ensamblaje.
Un cambio en el radio interior puede afectar la geometría de la curva y las posiciones resultantes de las bridas.
En un componente con varias curvaturas, pequeñas diferencias pueden acumularse e influir en las dimensiones generales.
Esto puede ser importante para piezas que encajan en carcasas, marcos, cubiertas o conjuntos con espacio limitado.
Por lo tanto, el equipo de ingeniería debe coordinar el radio especificado con el proceso de plegado, las herramientas y los requisitos dimensionales previstos.
Desviación del aire, impacto en el fondo y sus efectos en la precisión del patrón plano.
El método de doblado debe tenerse en cuenta al establecer el cálculo del patrón plano.
Los distintos métodos de conformado generan diferentes condiciones de contacto entre la pieza y la herramienta. Estas diferencias pueden influir en la geometría resultante y en la fiabilidad de un cálculo teórico.
Control del aire
En el doblado al aire, la pieza de trabajo se apoya en los hombros de la matriz mientras el punzón da forma a la lámina dentro de la abertura. El material no se adapta completamente al perfil de la matriz, como sí ocurre en el doblado al fondo.
El doblado al aire ofrece flexibilidad, ya que se pueden producir diferentes ángulos utilizando una combinación adecuada de herramientas y posición del pistón.
Sin embargo, el radio y el ángulo de curvatura resultantes dependen del material y de las condiciones del proceso. Por lo tanto, el patrón plano debe validarse comparándolo con la configuración real del doblado neumático.
Toque fondo
El proceso de tope pone la pieza de trabajo en contacto más directo con las superficies del punzón y la matriz, dependiendo de las herramientas y el proceso específicos.
Debido a que las condiciones de contacto difieren de las del doblado al aire, el comportamiento de conformado y las suposiciones de cálculo prácticas también pueden diferir.
Los fabricantes no deben transferir automáticamente los datos de patrones planos de un método de doblado a otro sin confirmar que las suposiciones siguen siendo adecuadas.
Por qué los cambios en los procesos requieren una revisión de ingeniería.
Un fabricante puede cambiar las herramientas, utilizar un método de doblado diferente o trasladar una pieza a otra prensa plegadora.
Aunque la geometría CAD permanezca sin cambios, las condiciones de producción pueden ya no coincidir con las utilizadas para validar el patrón plano original.
En el caso de componentes críticos, el cambio debería dar lugar a una revisión adecuada y a la verificación de la primera pieza.
Esto no significa que cada cambio de herramientas requiera un modelo de ingeniería completamente nuevo. Significa que el equipo debe determinar si las suposiciones existentes siguen siendo válidas para el nuevo proceso.
El flujo de trabajo desde el diseño CAD hasta la plegadora: donde suelen comenzar los errores.
Los problemas con los patrones planos suelen ser consecuencia de una falta de comunicación entre la preparación de ingeniería y la producción.
Un dibujo puede ser geométricamente correcto, pero aun así resultar difícil de fabricar si sus supuestos no se comunican con claridad.
Un flujo de trabajo coordinado ayuda a garantizar que la pieza diseñada en CAD sea la misma que la planta de producción tiene previsto fabricar.
Paso uno: Confirmar los requisitos de la pieza terminada.
Antes de generar el patrón plano, identifique las dimensiones finales, los ángulos de curvatura, los radios interiores, el grado del material, el espesor y las tolerancias críticas.
El dibujo debe distinguir claramente las dimensiones funcionales importantes de aquellas que son menos críticas para el montaje o el rendimiento del producto.
Si un plano del cliente contiene información contradictoria o definiciones de pliegues poco claras, el problema debe resolverse antes de que comience la producción.
Segundo paso: Definir el proceso de fabricación
Determinar el material previsto, el método de doblado, las suposiciones sobre las herramientas y la configuración de la prensa plegadora.
El cálculo de ingeniería debe reflejar un proceso de producción realista, en lugar de un modelo genérico desconectado de la máquina y las herramientas.
Para piezas con geometría compleja, también se debe revisar la secuencia de plegado propuesta y las posibles colisiones.
Paso tres: Generar el patrón plano
Utilice la configuración del software CAD, las tablas de plegado o el método de cálculo aprobados para desarrollar la pieza en bruto.
Registre las suposiciones pertinentes, incluidos el material, el espesor, el radio, el margen de curvatura o el método de deducción, y cualquier parámetro específico del proceso que sea aplicable.
Cuando el software admita reglas de fabricación o tablas de plegado específicas para cada material, manténgalas como datos de ingeniería controlados.
Paso cuatro: Revisa la pieza en blanco antes de cortar.
Antes de que se libere el lote de producción, verifique que el patrón plano contenga las dimensiones generales requeridas, las posiciones de los orificios, las ranuras, los recortes, las líneas de plegado y demás características relevantes.
Compruebe que se está utilizando la revisión correcta del dibujo y del patrón plano.
Si la pieza es compleja o el cálculo es nuevo, considere realizar una prueba controlada antes de comprometer la cantidad total de material.
Paso cinco: Validar la primera parte formada
Fabricar una primera pieza utilizando el material, las herramientas y la configuración de la plegadora previstos.
Mida las dimensiones finales críticas, incluidas las longitudes de las bridas, las dimensiones generales, las relaciones entre el orificio y la curvatura, los ángulos de curvatura y las interfaces de ensamblaje, según corresponda.
Compare los resultados con los requisitos del plano y documente cualquier corrección aprobada en el proceso de ingeniería o producción.
Sexto paso: Liberar el proceso validado
Una vez que la primera pieza haya superado la inspección requerida, publique el programa aprobado y las instrucciones de producción.
Registre las condiciones utilizadas para la validación, de modo que el resultado pueda reproducirse en pedidos futuros.
Si el material, las herramientas o el proceso cambian significativamente, revise si es necesaria otra validación.
Por qué la validación de la primera pieza es esencial
Los cálculos teóricos proporcionan un punto de partida, pero no pueden representar completamente todas las variables de producción.
La validación de la primera pieza comprueba si el patrón plano, el material, las herramientas, la configuración de la máquina y la secuencia de doblado prevista funcionan conjuntamente como se espera.
Resulta especialmente útil cuando una pieza es nueva, las especificaciones del material han cambiado o el fabricante está utilizando una configuración de herramientas diferente.
Inspeccione las dimensiones críticas, no solo el ángulo de flexión.
Una pieza puede tener el ángulo de curvatura correcto y, aun así, tener una longitud de brida incorrecta.
Del mismo modo, las dimensiones generales pueden ser aceptables, aunque la distancia entre el orificio y la curvatura esté fuera de tolerancia.
Por lo tanto, el plan de inspección debe reflejar los requisitos funcionales reales del componente.
Por ejemplo, en el caso de un panel de cerramiento, las comprobaciones pertinentes pueden incluir el ancho total, la altura de la brida, la posición de los orificios, la geometría de las esquinas y el ajuste con los componentes adyacentes.
En el caso de un soporte, las dimensiones críticas pueden ser la distancia entre los orificios de montaje, el ángulo entre las bridas y la posición de las superficies de montaje.
Los puntos de inspección exactos deben provenir del plano y de la función prevista de la pieza.
Corrige la causa en lugar de ajustarlo todo.
Si la primera parte no cumple con las especificaciones, investigue el origen de la desviación.
Entre las posibles causas se incluyen un patrón plano incorrecto, variaciones en el material, una suposición de radio inadecuada, diferencias en las herramientas, posicionamiento del tope trasero, configuración de la máquina o errores de medición.
Modificar varios parámetros no relacionados entre sí dificulta la identificación de la causa real.
Un método más controlado consiste en verificar la medición, comparar las condiciones de producción con la configuración aprobada y realizar una corrección documentada en función de los resultados.
Mantenga un registro de los resultados exitosos.
Una pieza validada proporciona información útil sobre la producción.
Registre el material, el espesor, las herramientas, el método de doblado, los ajustes importantes de la máquina, las dimensiones medidas y las revisiones aprobadas.
Estos registros pueden ayudar al taller a reproducir el resultado cuando se vuelva a pedir el mismo componente.
Gestión de revisiones de diseño y cambios en los planos del cliente.
En la fabricación por contrato, los planos del cliente pueden cambiar después del presupuesto inicial o de la primera serie de producción.
Una revisión puede alterar la longitud de la brida, la posición del orificio, el grado del material, el radio de curvatura o la interfaz de ensamblaje.
Algunos cambios tienen poco impacto en el patrón plano. Otros pueden requerir un recálculo y una nueva validación de producción.
Establecer un proceso de control de revisiones
Cada dibujo y patrón plano publicado debe tener un identificador de revisión claro.
El personal de producción debe ser capaz de distinguir los archivos aprobados actualmente de las versiones anteriores.
Cuando se publique una revisión, el equipo responsable deberá determinar qué documentos y programas de producción deben actualizarse.
Esto puede incluir el modelo CAD, el patrón plano, el programa de corte, el programa de doblado CNC, el plan de inspección y la documentación de montaje.
Revisión de los cambios que afectan la geometría de las curvas
Los cambios en el grosor del material, el radio interior, el ángulo de curvatura o la ubicación de la curvatura pueden afectar al desarrollo del patrón plano.
Los cambios en la longitud de la brida también pueden influir en la pieza en bruto resultante, dependiendo de la geometría y la convención de dimensionamiento.
El departamento de ingeniería debería evaluar el efecto de cada revisión en lugar de asumir que el diseño plano existente sigue siendo correcto.
Evitar que los archivos antiguos vuelvan a estar en producción.
Un plano revisado no sirve de nada si en el taller se sigue utilizando un archivo antiguo.
La empresa debe definir cómo se identifican, archivan o eliminan los archivos obsoletos de las ubicaciones de producción activas.
Esto es especialmente importante cuando se realizan pedidos repetidos meses después del trabajo original.
Un sistema de revisión claro reduce el riesgo de fabricar un componente que ya no cumpla con los requisitos actuales del cliente.
Cómo afectan los errores de diseño plano a los costos de producción
Un patrón plano incorrecto puede generar costes en varias etapas de la fabricación.
El problema inicial puede ser una pequeña desviación dimensional, pero el impacto financiero puede ir más allá de la pieza individual.
Residuos de materiales
Si la pieza en bruto es demasiado corta, puede resultar imposible recuperarla sin modificar el diseño o el proceso. Si es demasiado larga, puede ser necesario recortarla o reelaborarla.
En algunos casos, el componente debe desecharse y fabricarse de nuevo.
El precio incluye no solo la chapa metálica, sino también las operaciones de corte y manipulación ya realizadas.
Tiempo adicional de máquina
Un problema dimensional puede requerir repetidas pruebas de doblado, ajustes de parámetros e inspecciones adicionales.
Esto reduce el tiempo disponible para la producción planificada y puede retrasar otros pedidos.
Problemas de ensamblaje
Una pieza que no cumpla con sus dimensiones finales puede no encajar con los componentes adyacentes.
Es posible que el problema no se descubra hasta el momento del ensamblaje, cuando ya se haya invertido mano de obra adicional en otras operaciones.
Esto puede hacer que el coste del error del patrón plano original sea sustancialmente mayor que el coste de la pieza en bruto individual.
Retrabajo de ingeniería
Si el mismo problema se repite en diferentes pedidos, es posible que el personal de ingeniería deba revisar los modelos CAD, las tablas de plegado y las reglas de fabricación.
Documentar la causa y corregir el proceso subyacente puede ayudar a prevenir que el mismo problema se repita.
Para los fabricantes ucranianos que trabajan con volúmenes de pedidos variables y plazos de entrega ajustados, controlar la precisión del patrón plano puede contribuir a un mejor uso de los materiales, el tiempo de ingeniería y la capacidad de la prensa plegadora.
Métodos prácticos para mejorar la consistencia de los patrones planos
Los fabricantes no necesitan renovar por completo su sistema de ingeniería para mejorar la fiabilidad de los patrones planos. Varias prácticas estructuradas pueden marcar la diferencia.
Estandarizar los datos de flexión específicos del material.
Cuando proceda, mantenga tablas de plegado controladas o reglas de cálculo para las familias de materiales y rangos de espesor que se procesan habitualmente.
Los datos deberán basarse en métodos de ingeniería adecuados y, cuando sea necesario, en resultados de producción verificados.
Evite aplicar una tabla fuera de las condiciones para las que ha sido validada sin una revisión previa.
Vincular los datos CAD con la documentación de producción.
Asegúrese de que el patrón plano, los datos de corte y las instrucciones de doblado publicados hagan referencia a la misma revisión del plano.
Siempre que sea posible la integración digital, reduzca la transcripción manual innecesaria entre los sistemas de ingeniería y producción.
El objetivo es evitar que en la planta de producción se utilice información que difiera del modelo de ingeniería aprobado.
Utilice un proceso de aprobación de primera parte coherente.
Defina qué dimensiones deben verificarse antes de que se publique un nuevo trabajo.
Utilice métodos de medición consistentes y documente cualquier ajuste de proceso aprobado.
Para los componentes recurrentes, conserve el resultado de la inspección junto con los registros de la pieza y del programa correspondientes.
Equipos de ingeniería y producción de trenes trabajando juntos.
El personal de ingeniería debe comprender los supuestos de fabricación que sustentan el patrón plano. El personal de producción debe comprender qué materiales y condiciones de proceso se utilizaron durante la validación.
Este entendimiento común facilita la identificación de si una desviación proviene del modelo, del material, de las herramientas o de la configuración de producción.
Revisar los datos cuando cambien las condiciones.
Las sustituciones de materiales, los cambios en las herramientas, los diferentes métodos de doblado y las revisiones importantes de los planos pueden afectar la validez de los datos existentes de patrones planos.
Establezca un procedimiento de revisión sencillo para determinar cuándo es necesario un recálculo o una validación de la primera pieza.
Esto impide que el equipo considere que todos los valores históricos son universalmente aplicables.
Qué deben preguntar los fabricantes ucranianos al elegir una plegadora CNC.
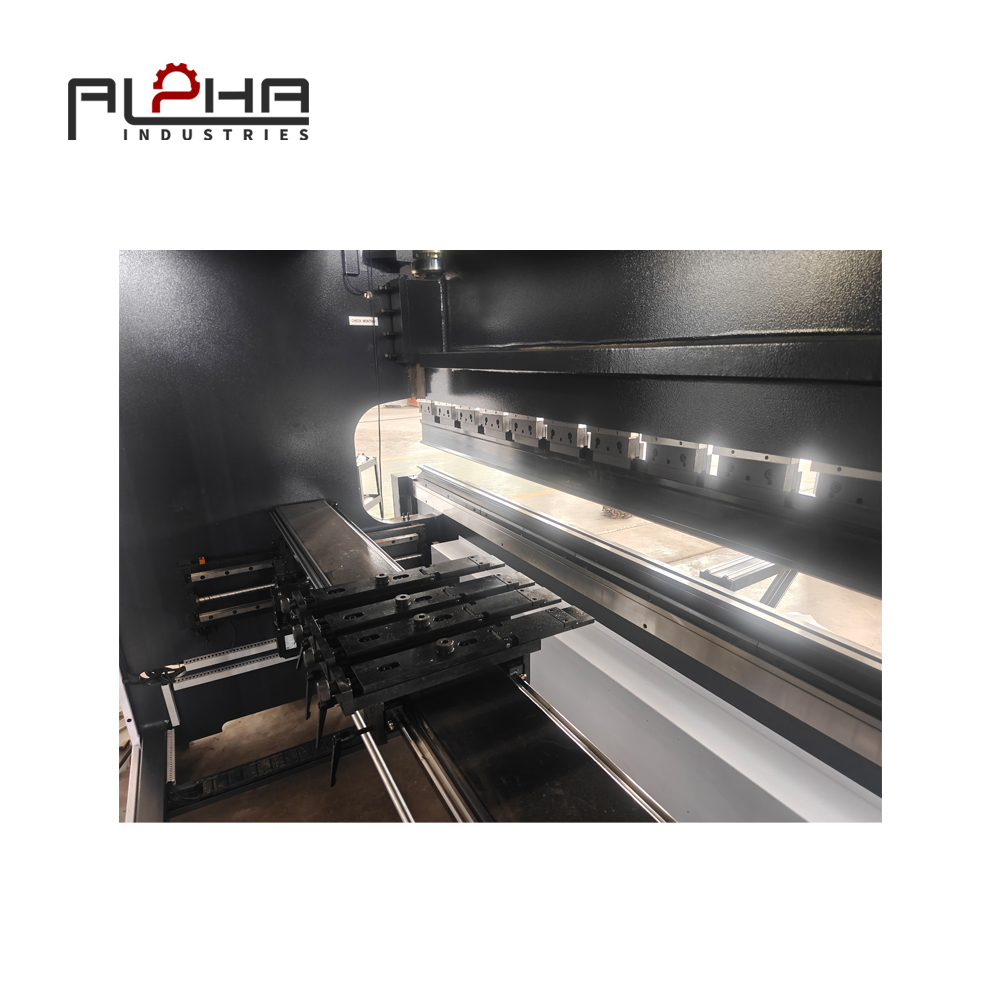
La precisión del patrón plano depende en parte de la ingeniería y en parte de la capacidad de producción. Al evaluar una plegadora CNC, los fabricantes deben considerar si la máquina propuesta puede cumplir con sus requisitos de proceso y dimensiones.
¿La máquina admite la geometría de la pieza requerida?
Revise los planos representativos, incluidos los componentes con múltiples curvas, bridas estrechas, curvas de retorno y holguras complejas.
La longitud de trabajo de la máquina, la profundidad de garganta, la altura de apertura, la disposición de las herramientas y el espacio libre disponible deben ser adecuados para las aplicaciones previstas.
¿Puede el sistema CNC soportar el flujo de trabajo de producción?
Considere las funciones de programación, los programas almacenados, la configuración del tope trasero y otras características de control relevantes para las piezas que se están produciendo.
Las capacidades exactas varían según el sistema CNC y la configuración de la máquina. Confirme las funciones disponibles con el proveedor en lugar de asumir que todas las plegadoras CNC incluyen las mismas características.
¿La herramienta es compatible con el método de doblado requerido?
La geometría de la herramienta puede afectar al radio formado y a la relación práctica entre el patrón plano y el componente acabado.
Confirme que las herramientas propuestas pueden soportar el material, el espesor, la geometría de curvatura y la capacidad de la máquina requeridos.
¿Puede el proveedor revisar los planos representativos?
Proporcionar planos reales de las piezas permite al proveedor comprender mejor la aplicación prevista.
En el caso de componentes complejos, una revisión técnica puede ayudar a identificar cuestiones relativas al espacio libre, las herramientas, la secuencia de doblado y la configuración de la máquina antes de que se finalice la compra.
¿Qué documentación técnica está disponible?
Aclare qué manuales de operación, documentación CNC, información de mantenimiento y demás materiales técnicos se suministran con la máquina.
Para los fabricantes que dependen de pedidos repetidos, una documentación de producción coherente es una parte importante del control de procesos a largo plazo.
Cómo ALPHA CNC facilita la selección de la plegadora
Para los fabricantes ucranianos, la selección de una plegadora implica más que comparar la fuerza de plegado y el precio de la máquina. La máquina debe ser adecuada para la gama de materiales, la geometría de los componentes, los requisitos de utillaje y el flujo de trabajo de producción.
ALPHA CNC ofrece soluciones de maquinaria para el trabajo del metal a fabricantes que evalúan sus necesidades de procesamiento de chapa metálica.
Al hablar de la aplicación de una prensa plegadora CNC, las consideraciones relevantes incluyen el tipo de material, el espesor de la chapa, la longitud de plegado, la geometría de la pieza, la configuración de la CNC, los requisitos del tope trasero, la compatibilidad de las herramientas y la precisión dimensional requerida.
Si un fabricante produce componentes con múltiples dobleces o tolerancias de montaje muy ajustadas, compartir planos representativos puede ayudar a aclarar los requisitos técnicos de la aplicación.
El objetivo es evaluar una configuración de máquina que sea compatible con el proceso de fabricación previsto y que proporcione una base práctica para la producción en serie.
Para las empresas que gestionan pedidos personalizados, la coordinación de ingeniería y producción debe considerarse junto con la propia máquina. Patrones planos precisos, programas de doblado validados y revisiones claras de los planos contribuyen a un flujo de trabajo de fabricación más controlado.
Preguntas frecuentes sobre la tolerancia de plegado en prensas plegadoras
¿Qué es la tolerancia de doblado en el doblado de chapa metálica?
Bend allowance is the length of material along the neutral axis within the bend region. It is used to calculate the developed flat length of a bent sheet metal component. The value depends on the bend angle, inside radius, material thickness, K-factor, and the calculation method used.
What is the difference between bend allowance and bend deduction?
Bend allowance represents the developed length of the curved bend region. Bend deduction is used with outside flange dimensions to calculate the flat length by subtracting the appropriate amount from the sum of those dimensions. The two values serve related purposes but should not be used interchangeably.
What is the K-factor in press brake bending?
The K-factor represents the position of the neutral axis relative to material thickness. It is used in bend allowance calculations to estimate the developed length of the bend. Its practical value depends on the material and forming conditions, so it should not automatically be treated as universal.
Can I use the same K-factor for all sheet metal materials?
Not reliably for every application. Different materials, thicknesses, bend radii, tooling configurations, and forming methods can produce different results. Use an appropriate initial value and validate the calculation against actual production conditions, especially for critical parts.
Why is my flat pattern correct in CAD but the finished part is too long or too short?
Possible causes include incorrect bend allowance or deduction settings, an unsuitable K-factor, a mismatch between the modeled and formed inside radius, material differences, tooling changes, or measurement issues. Check the calculation method and actual production conditions systematically before making corrections.
Does material thickness affect bend allowance?
Yes. Material thickness is one of the main inputs in bend allowance calculations. Changes in thickness can affect the developed length, and the resulting part may not meet its dimensions if the calculation uses an unsuitable thickness value.
Does changing the press brake tooling affect flat pattern accuracy?
It can. Different tooling and bending conditions may affect the resulting inside radius and formed geometry. When a tooling change is significant, verify whether the existing flat pattern assumptions remain valid and inspect a representative part when required.
How can manufacturers reduce flat pattern errors?
Use consistent calculation methods, controlled material-specific bend data, accurate drawing revisions, representative first-piece inspection, and clear communication between engineering and production. Record validated results so that repeat orders can use the correct approved process.
What should be checked during first-piece inspection?
Check the critical finished dimensions specified by the drawing. Depending on the component, these may include flange lengths, overall dimensions, bend angles, hole-to-bend distances, inside radius, and assembly interfaces. A correct bend angle alone does not guarantee that every dimension is acceptable.
Should a new material batch require a new flat pattern?
Not automatically. The need for recalculation or validation depends on the material specification, the differences between batches, the part's tolerance requirements, and the established process. If material properties or thickness differ meaningfully from the validated conditions, review whether the existing settings remain suitable.
Conclusion: Connect Engineering Calculations with Real Press Brake Production
Accurate flat pattern development is an essential part of successful sheet metal fabrication. Bend allowance, bend deduction, K-factor, material thickness, inside radius, tooling, and forming method all influence the relationship between a flat blank and its finished geometry.
For Ukrainian manufacturers handling customized orders and changing material requirements, errors in this relationship can lead to wasted material, repeated engineering work, dimensional problems, and assembly delays.
The most reliable approach is to standardize calculation methods, document material and process assumptions, maintain drawing revision control, and validate new or changed applications using representative parts.
A CNC press brake is one part of this system. Its configuration and tooling should support the intended geometry and production workflow, while engineering and production teams work from consistent, approved data.
By connecting CAD calculations with real manufacturing conditions, manufacturers can build a more repeatable process from the original design to the finished sheet metal component.
Contact ALPHA CNC
Are you planning to purchase a CNC press brake for your sheet metal manufacturing business in Ukraine? Share your material specifications, bending requirements, part drawings, and production goals with ALPHA CNC to discuss a suitable machine configuration.
Contact us: https://alpha-cnc.com/contact-us
Visit our website: https://alpha-cnc.com/