Por qué los trabajos de plegado complejos requieren más que una prensa plegadora potente
Para los fabricantes de chapa metálica en Ucrania, elegir una plegadora con la capacidad y longitud de plegado adecuadas es solo el comienzo. La máquina también debe ser capaz de producir la geometría requerida del componente sin cambios de configuración innecesarios, ajustes repetidos ni interferencias entre la pieza y los componentes de la máquina.
Esto cobra especial importancia al fabricar piezas complejas de chapa metálica.
Los gabinetes eléctricos, las carcasas de equipos industriales, los componentes de maquinaria agrícola, los soportes para equipos de construcción, los gabinetes de control y las estructuras metálicas personalizadas pueden requerir varias curvaturas en diferentes direcciones. A medida que se forma cada brida, la forma de la pieza cambia, lo que genera nuevas restricciones sobre cómo se puede posicionar el componente para la siguiente operación.
Una secuencia de doblado que funciona para un soporte simple puede no ser adecuada para una carcasa grande con múltiples bridas. Una brida larga puede interferir con la viga superior, un borde previamente formado puede chocar con la herramienta o la pieza de trabajo puede volverse difícil de girar después de haber realizado varios doblados.
Estos problemas pueden acarrear consecuencias que van más allá de un ciclo de producción inconveniente. Una colisión puede dañar la pieza, las herramientas o los componentes de la máquina. Incluso cuando no se produce ningún daño, los operarios pueden tener que detener la producción, retirar la pieza, reconfigurar el sistema y repetir la operación.
Para los fabricantes ucranianos que gestionan la producción personalizada, los cambios en los requisitos de los pedidos y la presión por mantener los plazos de entrega, estas interrupciones pueden generar costes e incertidumbre innecesarios.
La cuestión clave no es simplemente cuánta fuerza puede generar una prensa plegadora, sino si la máquina seleccionada y el proceso de plegado planificado pueden dar forma a la geometría requerida de manera fiable.
Para evitar colisiones por flexión, es fundamental comprender la geometría completa de la pieza antes de que comience la producción.
Comprender los principales tipos de colisiones en prensas plegadoras
Se produce una colisión en la plegadora cuando la pieza de trabajo, la herramienta, la estructura de la máquina u otro componente entran en contacto de forma no intencionada durante una operación de plegado o de reposicionamiento de la pieza de trabajo.
Algunas colisiones son evidentes. Otras comienzan como problemas de espacio libre que obligan a los operarios a cambiar su método de trabajo o a abandonar la secuencia prevista.
Colisión de la pieza de trabajo con la viga superior
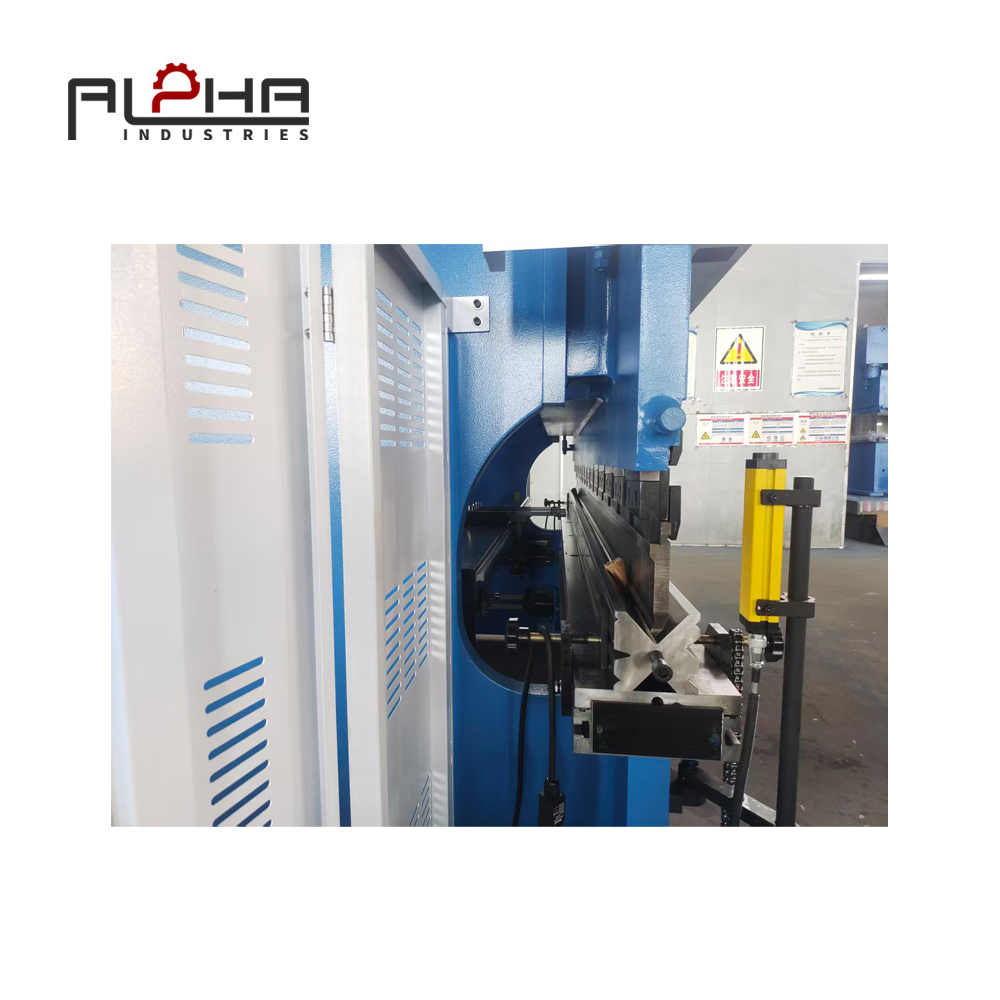
Durante el doblado, la pieza se mueve en relación con la viga superior, el punzón y la matriz. A medida que la brida aumenta de tamaño o la geometría de la pieza se vuelve más compleja, el componente formado puede aproximarse a la estructura de la máquina.
Si la pieza de trabajo no tiene suficiente espacio libre, la brida puede entrar en contacto con la viga superior u otro componente de la máquina antes de que se complete el doblado.
Este riesgo es especialmente relevante al fabricar cajas profundas, paneles grandes, componentes con bridas altas y piezas que requieren varias curvas muy próximas entre sí.
El problema no siempre se resuelve reduciendo la fuerza de flexión o disminuyendo la velocidad de la máquina. Es posible que el operario necesite una secuencia de flexión diferente, una disposición de herramientas distinta o una configuración de la máquina con una geometría más adecuada.
Colisión entre la pieza de trabajo y la herramienta
La interferencia en las herramientas puede producirse cuando una brida formada previamente obstruye el punzón o la matriz necesarios para el siguiente doblez.
Por ejemplo, un componente puede tener dos bridas adyacentes que deben formarse en ángulos diferentes. Si la primera brida se dobla en la secuencia incorrecta, puede impedir que el punzón alcance la posición deseada para la segunda operación.
En estos casos, puede ser necesario girar la pieza o abordarla desde otra dirección. Si no es posible reposicionarla de forma segura, la secuencia original podría no ser adecuada.
Por ello, la selección de herramientas y la secuencia de doblado deben considerarse conjuntamente, en lugar de como tareas de preparación separadas.
Interferencia del tope trasero
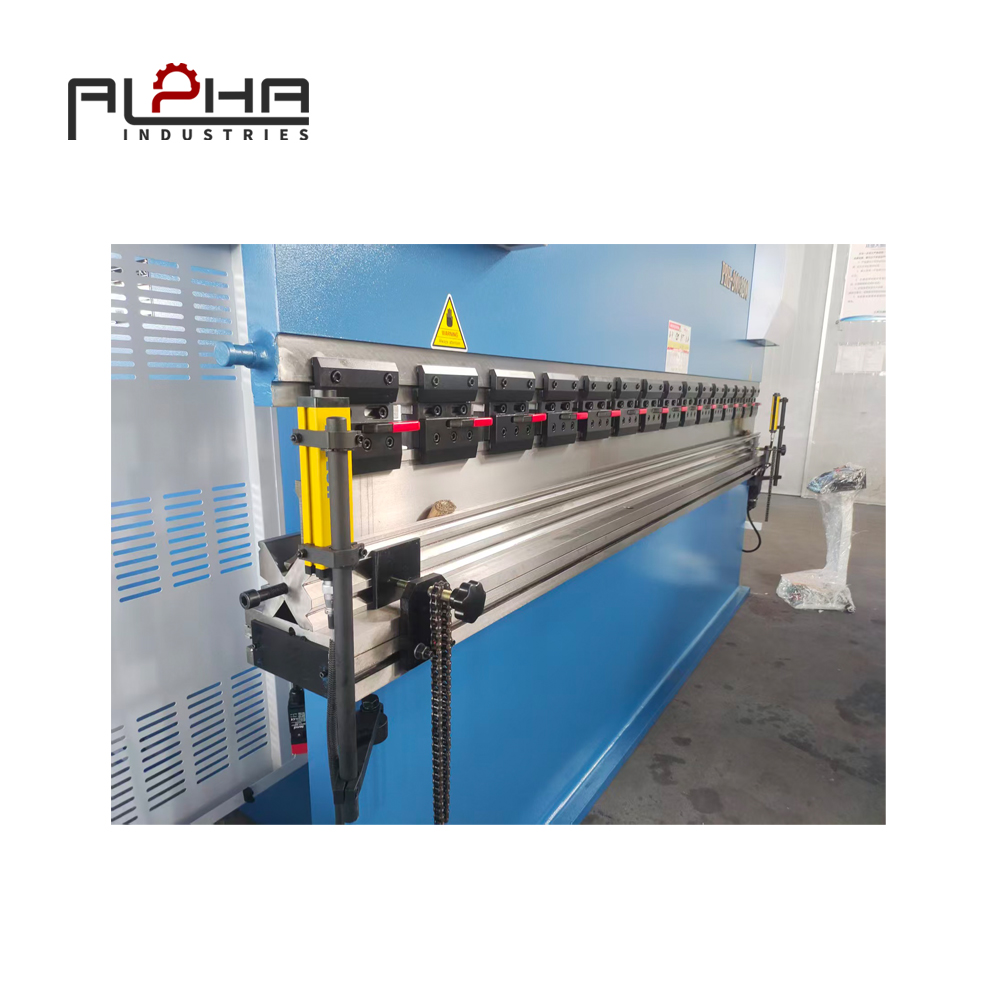
El tope trasero ayuda a posicionar la pieza con precisión antes del doblado. Sin embargo, las piezas complejas pueden contener bridas o secciones conformadas que interfieren con los dedos del tope trasero o los componentes de soporte.
Una brida previamente formada puede impedir que la lámina se asiente correctamente sobre la posición de referencia programada. En ese caso, el operario deberá reposicionar la pieza manualmente o modificar el sistema de soporte.
Esto puede afectar tanto a la eficiencia de la producción como a la consistencia dimensional.
Para piezas con geometría inusual, los fabricantes deben verificar la relación entre la pieza de trabajo, la configuración del tope trasero y la secuencia de doblado antes de comenzar la producción en serie.
Colisión durante la rotación de la pieza de trabajo
Algunos componentes requieren rotación o reposicionamiento repetido entre las curvas. A medida que la pieza se vuelve más compleja, su centro de gravedad, las áreas de agarre disponibles y las dimensiones generales pueden cambiar.
Una brida que no interfiere con la herramienta en una orientación puede interferir con la máquina cuando la pieza se gira para la siguiente operación.
Los componentes de gran tamaño también pueden requerir más espacio alrededor de la máquina, lo que dificulta reposicionar la pieza sin que entre en contacto con equipos u otros objetos cercanos.
Por lo tanto, los fabricantes deben evaluar no solo la carrera de doblado en sí, sino también los movimientos necesarios para transferir la pieza de una operación a la siguiente.
¿Por qué la prevención de colisiones es importante para los fabricantes ucranianos?
El sector metalúrgico de Ucrania presta servicios a diversas aplicaciones, entre las que se incluyen maquinaria agrícola, equipos de construcción, armarios eléctricos, maquinaria industrial, componentes relacionados con infraestructuras y la fabricación general de chapa metálica.
Estas aplicaciones suelen incluir una combinación de productos estándar y componentes personalizados. Un pedido de producción puede contener soportes planos sencillos, mientras que otro puede requerir carcasas profundas, bridas irregulares o múltiples dobleces en una sola pieza.
Esta variación hace que la planificación de la producción sea importante.
Una colisión o una secuencia de doblado inadecuada pueden interrumpir un trabajo que se esperaba que avanzara rápidamente en el taller. Si el componente afectado forma parte de un conjunto mayor, la demora también puede afectar la soldadura, el acabado, la inspección y la entrega final.
Para los fabricantes que trabajan con una capacidad de producción limitada, incluso una breve interrupción puede generar una presión adicional en la planificación.
Varios factores hacen que la prevención de colisiones sea especialmente valiosa:
Geometría de componentes personalizada: Los diferentes diseños pueden requerir diferentes secuencias de doblado y disposiciones de herramientas.
Tamaños de lote variables: Las series de producción cortas dejan menos margen para la configuración repetida mediante ensayo y error.
Presión sobre los costes de los materiales: Un componente dañado puede requerir materiales adicionales y tiempo de producción.
Compromisos de entrega: Los retrasos en la fase de curvado pueden afectar a las operaciones posteriores.
Experiencia del operario: Los trabajos complejos pueden requerir un conocimiento detallado del proceso que no está distribuido equitativamente entre todos los empleados.
Decisiones de inversión en maquinaria: Los compradores deben comprender si la máquina propuesta puede adaptarse a la geometría real de sus componentes.
Estos desafíos no implican que todos los fabricantes ucranianos necesiten una célula de doblado totalmente automatizada. En muchos casos, una mejor planificación del proceso, el utillaje adecuado y la configuración correcta de la máquina pueden solucionar gran parte del problema.
Secuenciación de curvas: El primer paso para prevenir colisiones
La secuencia de doblado determina el orden en que se realizan los distintos dobleces.
Para un componente sencillo, la secuencia puede ser directa. Sin embargo, para un componente complejo, el orden de las operaciones puede determinar si la pieza se puede completar de manera eficiente.
Comience con la geometría de la pieza terminada.
Antes de decidir la secuencia de plegado, revise el dibujo del componente terminado.
Identifique el número de curvas, alturas de brida, direcciones de curvatura, holguras internas, posiciones de los orificios y cualquier característica formada que pueda obstaculizar operaciones posteriores.
El diseñador o ingeniero de procesos también debe tener en cuenta el espesor del material, el radio de curvatura requerido y la disposición de las herramientas.
Esta revisión ayuda a detectar posibles interferencias antes de que el componente llegue a la plegadora.
Por ejemplo, si una brida profunda restringe el acceso a una curva cercana, el planificador del proceso puede determinar si esa curva debe completarse antes, si se requiere una herramienta diferente o si se debe considerar otra configuración de la máquina.
El objetivo es identificar las restricciones geométricas mientras aún se pueden realizar cambios en el programa o plan de producción.
Determina qué curvas deben completarse primero.
No todas las curvas se pueden realizar en cualquier orden.
Algunas curvaturas establecen superficies de referencia para operaciones posteriores. Otras pueden crear rebordes que bloquean el acceso de las herramientas o impiden que la pieza de trabajo se asiente correctamente contra el tope trasero.
Una secuencia práctica debe tener en cuenta tanto los requisitos dimensionales como el acceso físico.
Los planificadores de procesos deben evaluar:
Si la pieza de trabajo se puede posicionar correctamente para cada doblez.
Si las bridas formadas previamente interfieren con el punzón o la matriz.
Si el tope trasero permanece accesible.
Si la pieza puede girarse de forma segura entre operaciones.
Si la geometría final deja suficiente espacio para las curvas finales.
Si la secuencia admite dimensiones consistentes y una producción repetible.
La secuencia teórica más corta no siempre es la mejor opción. Una secuencia ligeramente diferente puede ser preferible si reduce la dificultad de manipulación, mejora el acceso o hace que el proceso sea más repetible.
Compruebe si la pieza se puede retirar después del último doblez.
La prevención de colisiones no debe terminar en la última curva.
Un componente puede fabricarse correctamente, pero resultar difícil de extraer de la máquina porque sus bridas rodean la herramienta o restringen la vía de salida disponible.
Esto es especialmente relevante para cajas profundas, canales, piezas en forma de U y componentes con múltiples bridas de retorno.
El planificador del proceso debe verificar que la pieza terminada se pueda retirar sin forzarla contra el punzón, la matriz, el tope trasero o la estructura de la máquina.
Si la extracción resulta difícil, puede ser necesario modificar la secuencia o la disposición de las herramientas antes de que comience la producción.
Planificación de la selección de herramientas y del espacio libre
La selección de las herramientas es fundamental para la prevención de colisiones, ya que el punzón y la matriz determinan cómo se sujeta y se forma la lámina.
La combinación correcta depende del material, el espesor, el radio de curvatura, el ángulo requerido, las dimensiones de la brida y la geometría del componente terminado.
Seleccione la herramienta para la pieza en cuestión.
Una combinación de herramientas adecuada para un componente puede no ser apropiada para otro, incluso cuando el grosor del material sea similar.
Las bridas profundas, los retornos estrechos y los perfiles complejos pueden requerir una forma de punzón o una abertura de matriz diferente para proporcionar suficiente espacio libre.
Los fabricantes deberían evaluar la geometría de la pieza completa en lugar de seleccionar las herramientas basándose únicamente en la fuerza de flexión requerida.
Las herramientas seleccionadas también deben cumplir con los requisitos de compatibilidad y carga de la máquina.
Considere la altura y la forma del punzón.
La altura y la geometría del punzón influyen en el espacio libre disponible alrededor de la pieza de trabajo.
Un punzón más alto o con una forma especial puede resultar útil para aplicaciones específicas, pero no resuelve automáticamente todos los problemas de interferencia. Es necesario evaluar conjuntamente la relación entre la forma del punzón, las dimensiones de la brida, la dirección de la curvatura y la abertura de la máquina.
Para componentes con laterales profundos o acceso restringido, el planificador del proceso debe verificar que el punzón pueda alcanzar la posición de doblado sin entrar en contacto con secciones previamente formadas.
En caso necesario, se deben considerar alternativas en el uso de las herramientas antes de que el trabajo pase a producción.
Verificar la apertura de la matriz y la geometría de plegado.
La abertura de la matriz afecta al proceso de doblado, incluyendo el radio de curvatura alcanzable y los requisitos de fuerza. También influye en el espacio libre disponible alrededor de la pieza de trabajo.
Un troquel inadecuado puede generar problemas con la geometría de plegado prevista o dejar espacio insuficiente para las características conformadas cercanas.
Por lo tanto, la matriz debe seleccionarse en función del material y la curvatura requerida, y se debe comprobar que no haya interferencias en toda la secuencia.
Los fabricantes deben seguir las instrucciones técnicas del proveedor de la máquina y las herramientas al confirmar la compatibilidad de las herramientas, los límites de carga y las condiciones de funcionamiento seguras.
Cómo puede ayudar la tecnología de prensas plegadoras CNC
Una plegadora CNC permite un doblado más uniforme gracias al control de posiciones programadas y al almacenamiento de parámetros de producción repetibles. Dependiendo de la configuración de la máquina y del sistema de control, también puede ofrecer una preparación de procesos más avanzada.
Sin embargo, el control CNC por sí solo no garantiza un doblado sin colisiones. Los beneficios reales dependen de la configuración de la máquina, las funciones de software disponibles, las herramientas, la experiencia del operario y la calidad del programa de doblado.
Posiciones programadas del tope trasero
Un tope trasero controlado por CNC puede desplazarse a posiciones programadas para realizar dobleces sucesivos.
Esto reduce la necesidad de realizar mediciones manuales repetidas y puede mejorar la consistencia del posicionamiento cuando la geometría de la pieza de trabajo permite utilizar la superficie de referencia prevista.
En el caso de componentes complejos, el programador debe verificar que las bridas formadas no interfieran con el tope trasero durante las operaciones posteriores.
Programas almacenados para componentes repetitivos
Cuando un fabricante produce el mismo componente repetidamente, un programa de doblado validado puede ayudar a estandarizar el proceso.
El programa puede incluir la secuencia de plegado, las posiciones del tope trasero, los ajustes de la máquina y otros parámetros específicos de la aplicación compatibles con el sistema de control.
El uso de un programa aprobado reduce la necesidad de recrear el proceso para cada nuevo lote. Además, puede ayudar a los operarios a seguir una secuencia coherente.
No obstante, antes de que comience la producción, los fabricantes deben confirmar que el programa se ajusta a la revisión actual del plano, la disposición de las herramientas y los requisitos de materiales.
Programación y simulación fuera de línea
Algunos sistemas de programación de plegadoras ofrecen funciones de programación o simulación fuera de línea. Según el software y la configuración de la máquina, estas herramientas pueden ayudar a los ingenieros de procesos a visualizar las operaciones de plegado e identificar posibles interferencias antes de que la pieza llegue a la máquina.
Esto puede resultar especialmente útil para componentes con múltiples curvaturas, geometrías de brida inusuales o rotaciones de piezas difíciles.
Antes de adquirir una máquina, los fabricantes deben confirmar qué funciones de programación y simulación incluye, si dichas funciones son compatibles con las aplicaciones previstas y si se requiere software o licencias adicionales.
Los resultados de la simulación deben revisarse cuidadosamente. Su fiabilidad depende de la geometría precisa de la pieza, los datos de las herramientas, la configuración de la máquina y las capacidades del software. Una simulación digital debe complementar, no reemplazar, las comprobaciones adecuadas de la configuración de la máquina y los procedimientos operativos seguros.
La importancia de la configuración del tope trasero
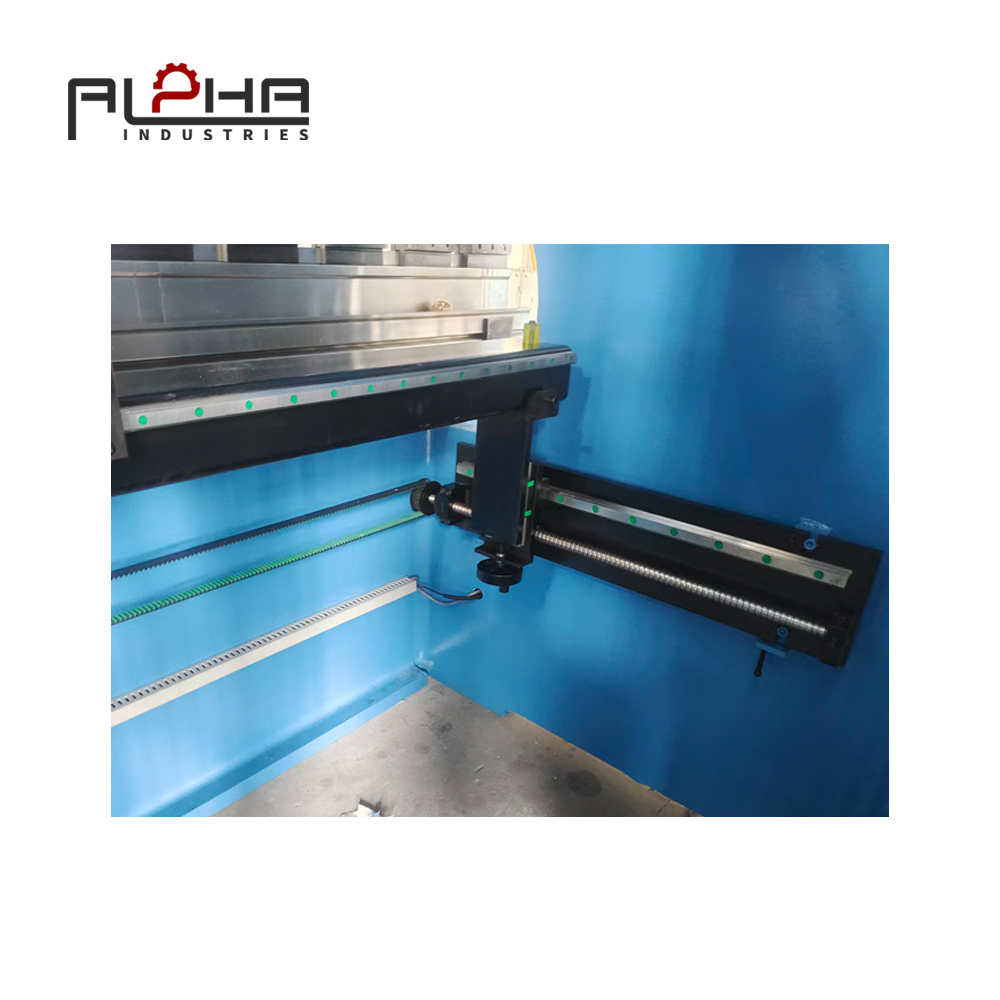
El tope trasero no es simplemente un accesorio de posicionamiento. Su configuración puede afectar la gama de componentes que se pueden manipular de manera eficiente.
Un componente sencillo puede requerir únicamente un posicionamiento básico. Las piezas más complejas pueden beneficiarse de ejes de tope traseros adicionales o de sistemas de soporte especializados, según la geometría requerida y el método de producción.
Ajuste el tope trasero a la complejidad de la pieza.
Antes de seleccionar una plegadora CNC, revise la gama de componentes que la fábrica prevé producir.
Tenga en cuenta la longitud de las bridas, la secuencia de plegado, la orientación de la pieza de trabajo, las superficies de referencia y el número de requisitos de posicionamiento diferentes.
Una configuración de tope trasero más avanzada puede mejorar la flexibilidad para ciertas aplicaciones, pero los ejes adicionales deben seleccionarse según las necesidades reales de producción, en lugar de asumir que son necesarios para cada trabajo.
La clave está en asegurar que el tope trasero pueda posicionar las piezas deseadas sin generar interferencias durante la secuencia prevista.
Compruebe las superficies de referencia después de cada curva.
Una vez formada la brida, la geometría original de la lámina plana cambia. Es posible que el operario deba utilizar una superficie o borde diferente como referencia para el siguiente doblez.
Si la pieza se coloca con respecto a una referencia incorrecta, el resultado puede ser dimensionalmente erróneo incluso si no se produce ninguna colisión.
Un plan de doblado claro debe identificar la superficie de referencia para cada operación y explicar cómo debe colocarse la pieza de trabajo.
Esto mejora la uniformidad y facilita la comunicación entre los operarios y los diferentes turnos.
Las propiedades del material pueden cambiar el proceso de doblado.
La prevención de colisiones se centra en la geometría, pero las propiedades del material también influyen en el comportamiento de un componente durante la flexión.
El espesor, la resistencia, la ductilidad y la recuperación elástica del material pueden afectar a los parámetros de flexión necesarios y a las dimensiones finales.
Cuando cambian las especificaciones del material, es posible que sea necesario verificar el programa de doblado existente.
Por ejemplo, un componente fabricado correctamente con un lote de material puede comportarse de manera diferente cuando la resistencia o el grosor del material varían. Es posible que el operario deba ajustar el proceso dentro de los límites de la máquina y las herramientas.
Esto es importante porque un resultado dimensional inesperado puede propiciar ajustes manuales repetidos, lo que podría cambiar la posición o la secuencia de la pieza sin resolver completamente el problema original.
Por lo tanto, los fabricantes deben mantener información precisa sobre los materiales y verificar el primer componente al introducir un nuevo lote de material, un nuevo diseño o un programa de doblado revisado.
La prevención de colisiones y el control dimensional deben considerarse partes interconectadas del mismo sistema de planificación de procesos.
Lista de verificación práctica de preproducción para trabajos de doblado complejos
Antes de enviar un componente complejo a la prensa plegadora, los fabricantes pueden utilizar una revisión estructurada para identificar posibles problemas.
Repaso de dibujo y geometría
Confirme la última revisión del plano y todas las dimensiones requeridas.
Identifique las alturas de las bridas, las direcciones de las curvas y las curvas muy próximas entre sí.
Compruebe si hay bridas de retorno, secciones profundas u otras geometrías que puedan restringir el acceso.
Verifique que los orificios y las características conformadas sean compatibles con la secuencia de doblado prevista.
Revisión de herramientas y maquinaria
Confirme la compatibilidad del punzón y la matriz con el material y la curvatura requerida.
Verifique la altura, la forma y la holgura de las herramientas con respecto a la geometría final.
Verifique la capacidad de la máquina y los límites de carga aplicables.
Revise el área de trabajo, la abertura y la configuración del tope trasero para la pieza en cuestión.
Revisión de secuencia y posicionamiento
Defina el orden de las curvas.
Confirme la superficie de referencia para cada operación.
Compruebe si la pieza debe girarse o reposicionarse.
Verifique que las bridas formadas previamente no obstruyan las operaciones posteriores.
Confirme que el componente terminado se puede retirar de forma segura.
Programa y verificación de la primera parte
Confirme que el programa coincide con el dibujo y las herramientas actuales.
Utilice las funciones de simulación disponibles cuando sea apropiado.
Siga las instrucciones de configuración y seguridad del fabricante de la máquina.
Inspeccione la primera pieza terminada antes de continuar con el lote completo.
Documentar los parámetros aprobados y cualquier ajuste específico de la aplicación.
Este proceso no elimina todos los posibles problemas de producción, pero puede ayudar a identificar interferencias previsibles antes de que se conviertan en un problema de la máquina.
Cómo la prevención de colisiones puede mejorar los costos de producción
El impacto financiero de una colisión por flexión no se limita al componente dañado.
Una interrupción de la producción puede implicar varios costes adicionales:
Pérdida de material: Un componente dañado puede necesitar ser desechado o reconstruido.
Tiempo de máquina: La producción puede detenerse mientras el operador investiga el problema y cambia la configuración.
Costes laborales: Es posible que los operarios, programadores, personal de mantenimiento o inspectores de calidad tengan que dedicar tiempo adicional a resolver el problema.
Interrupción del cronograma: Es posible que sea necesario reprogramar otros trabajos mientras se vuelve a fabricar el componente afectado.
Retrasos posteriores: La soldadura, el acabado, el montaje y la inspección pueden verse afectados por la espera de la pieza faltante.
Daños en las herramientas o el equipo: Dependiendo de la colisión, el punzón, la matriz o los componentes de la máquina pueden requerir inspección o reparación.
No todos los eventos de interferencia provocan todas estas consecuencias. Sin embargo, la posibilidad de un impacto mayor justifica la planificación preventiva.
Los fabricantes pueden realizar un seguimiento del número de interrupciones relacionadas con el doblado, ajustes de configuración repetidos, componentes dañados y fallos en la aprobación de la primera pieza. La revisión de estos registros puede ayudar a identificar problemas recurrentes y determinar si se justifican mejoras en las herramientas, la programación, la capacitación o la configuración de la máquina.
Selección de una prensa plegadora para componentes complejos de chapa metálica
Al adquirir una prensa plegadora, los fabricantes deben tener en cuenta la geometría de las piezas que pretenden producir, y no solo el tonelaje máximo y la longitud de plegado.
Una máquina que cumple con los requisitos básicos de fuerza puede resultar inadecuada si su apertura, profundidad de garganta, disposición de las herramientas o configuración del tope trasero no se adaptan a las piezas de trabajo requeridas.
Revisar los planos de piezas representativas
Prepare dibujos de los componentes típicos y de los más complejos antes de solicitar un presupuesto.
Incluya piezas con bridas profundas, múltiples curvaturas, perfiles largos, formas inusuales y acceso restringido para las herramientas.
Estos ejemplos proporcionan una base práctica para analizar la idoneidad de la máquina con el proveedor.
Siempre que sea posible, pida al proveedor que revise la secuencia de doblado propuesta e identifique cualquier limitación de configuración antes de confirmar el pedido.
Evaluar las dimensiones de trabajo de la máquina.
Entre las consideraciones importantes se incluyen la longitud de plegado, la abertura disponible, la profundidad de la garganta, la carrera y la configuración de las herramientas.
Las especificaciones adecuadas dependen de las dimensiones de los componentes y de las operaciones requeridas. Una máquina más grande no es automáticamente mejor si sus capacidades no son necesarias para la aplicación prevista.
Los fabricantes deben comparar la máquina propuesta con los planos de producción reales y tener en cuenta el espacio libre necesario durante toda la secuencia de doblado.
Considere los requisitos futuros del producto.
Un fabricante puede producir actualmente componentes relativamente sencillos, pero prevé añadir productos más complejos en el futuro.
En este caso, puede ser útil considerar si la máquina y el sistema de herramientas propuestos serán compatibles con posibles aplicaciones futuras.
El objetivo es evitar tanto una especificación insuficiente de la máquina como la inversión en funcionalidades que aporten poco valor práctico.
Una comprensión clara de la producción actual y planificada puede ayudar a establecer un equilibrio adecuado entre flexibilidad, coste de inversión y requisitos operativos.
Cómo ALPHA ayuda a los fabricantes a evaluar soluciones de plegadoras
ALPHA ofrece soluciones de maquinaria para el trabajo del metal, destinadas a la fabricación industrial y al procesamiento de chapa metálica.
Para los fabricantes en Ucrania, la selección de una prensa plegadora debe comenzar con una revisión de las aplicaciones previstas, incluyendo el tipo de material, el rango de espesor, las dimensiones de la pieza, la complejidad del plegado, el volumen de producción y los requisitos de precisión.
Para componentes complejos, también es importante analizar la compatibilidad de las herramientas, la apertura de la máquina, la profundidad de garganta, la configuración del tope trasero y cualquier función de programación o simulación CNC disponible que sea relevante para la aplicación.
Compartir planos representativos de las piezas puede ayudar a establecer una base más clara para evaluar la configuración de la máquina propuesta.
ALPHA anima a los fabricantes a considerar el proceso de doblado completo en lugar de basarse en una única especificación. La solución adecuada debe adaptarse a las piezas que se producen y facilitar un flujo de trabajo práctico y repetible.
Al evaluar la geometría de los componentes y las posibles interferencias antes de que comience la producción, los fabricantes pueden tomar decisiones más informadas sobre los equipos y establecer un enfoque más controlado para el doblado de chapa metálica.
Preguntas frecuentes
1. ¿Qué causa las colisiones en una prensa plegadora?
Las colisiones en la plegadora pueden ocurrir cuando una pieza de trabajo, una brida previamente formada, un punzón, una matriz, un tope trasero o un componente de la máquina interfiere con otra parte del sistema de plegado. Las causas comunes incluyen una secuencia de plegado inadecuada, un espacio libre insuficiente, una selección incorrecta de herramientas y una planificación inadecuada de la rotación de la pieza de trabajo.
2. ¿Cómo puede una prensa plegadora CNC ayudar a prevenir colisiones por plegado?
Una plegadora CNC admite posicionamiento repetible y programas de plegado almacenados. Algunas configuraciones también admiten programación o simulación fuera de línea para ayudar a identificar posibles interferencias antes de la producción. La capacidad real de prevención de colisiones depende de la máquina, el software, los datos de las herramientas y la aplicación.
3. ¿Por qué es importante la secuencia de plegado al producir piezas complejas de chapa metálica?
La secuencia de plegado determina cómo cambia la forma de la pieza durante el proceso de producción. Si se forma una brida demasiado pronto, puede bloquear el acceso a un plegado posterior o interferir con las herramientas. Planificar la secuencia con antelación ayuda a determinar si la pieza se puede formar y retirar de forma segura.
4. ¿Puede un utillaje incorrecto provocar una colisión en la plegadora?
Sí. Las herramientas con geometría inadecuada o holgura insuficiente pueden interferir con las secciones previamente formadas de un componente. Las herramientas deben seleccionarse según el material, el espesor, la geometría de la curvatura, la compatibilidad con la máquina y la secuencia completa de curvado.
5. ¿Qué deben comprobar los fabricantes antes de doblar una caja o carcasa profunda?
Deben revisar las dimensiones de la brida, la abertura de la máquina, la geometría del punzón y la matriz, la holgura del tope trasero, la secuencia de doblado y el espacio necesario para girar y retirar la pieza. Dependiendo de la complejidad de la pieza y del equipo disponible, puede ser conveniente realizar una prueba o simulación.
6. ¿Un mayor tonelaje de la prensa plegadora previene las colisiones?
No. El tonelaje determina la capacidad de fuerza de la máquina para una aplicación, dentro de los límites operativos pertinentes. La prevención de colisiones depende más directamente de la geometría de la pieza, la holgura de las herramientas, las dimensiones de la máquina, el posicionamiento y la secuencia de plegado. Los fabricantes deben evaluar estos factores junto con el tonelaje.
7. ¿Es necesaria la programación offline de las prensas plegadoras para todos los fabricantes?
No. Las piezas sencillas pueden programarse y configurarse eficazmente utilizando las funciones estándar y los procedimientos establecidos de la máquina. La programación o simulación fuera de línea puede ser especialmente útil para componentes complejos, cambios frecuentes de producto o trabajos en los que resulta difícil evaluar manualmente las interferencias. La decisión debe basarse en la complejidad de la aplicación y los beneficios esperados.
8. ¿Cómo puede un fabricante reducir las repetidas pruebas de doblado?
Utilice planos precisos, verifique el material y las herramientas, establezca una secuencia de plegado adecuada, compruebe las superficies de referencia e inspeccione la primera pieza terminada. Si están disponibles, los programas almacenados y las herramientas de simulación pueden facilitar una preparación más uniforme. Los operarios deben seguir las instrucciones de configuración y seguridad del fabricante de la máquina.
9. ¿Qué información debo proporcionar al solicitar un presupuesto para una plegadora?
Proporcione planos representativos de las piezas, tipo y espesor del material, longitud máxima de doblado, dimensiones de la brida, ángulos requeridos, cantidades de producción, requisitos de precisión y detalles de cualquier geometría compleja. Esta información ayuda al proveedor a evaluar la capacidad de la máquina, las herramientas, el tope trasero y las funciones de control necesarias.
Contacte con ALPHA para obtener información sobre prensas plegadoras.
Para evitar colisiones durante el plegado, es fundamental comprender el componente terminado, planificar una secuencia de plegado adecuada, seleccionar las herramientas compatibles y elegir una plegadora que se ajuste a los requisitos de producción reales.
Para los fabricantes ucranianos que producen componentes de chapa metálica personalizados o complejos, estas consideraciones pueden ayudar a reducir las interrupciones evitables, proteger las piezas y favorecer operaciones de doblado más predecibles.
Visite el sitio web de ALPHA para obtener más información sobre maquinaria para el trabajo del metal y las soluciones disponibles.
Sitio web: https://alpha-cnc.com/
Contáctanos: https://alpha-cnc.com/contact-us
Póngase en contacto con ALPHA para hablar sobre sus aplicaciones de doblado, planos de piezas, requisitos de materiales y necesidades de configuración de la prensa plegadora.