Por qué es importante la protección de superficies en la producción de chapa metálica en Ucrania
En la fabricación de chapa metálica, un componente no siempre se evalúa únicamente por sus dimensiones y ángulos de plegado. El aspecto superficial puede ser igualmente importante, sobre todo cuando el producto final permanecerá visible tras su instalación o recibirá un recubrimiento, pintura, pulido u otro tratamiento de acabado.
Para los fabricantes en Ucrania, mantener una calidad superficial uniforme puede ser importante a la hora de producir cajas eléctricas, armarios industriales, paneles arquitectónicos, carcasas de equipos, componentes de transporte y piezas para la fabricación en general.
Durante el plegado con prensa plegadora, la chapa se coloca contra la herramienta y se moldea bajo presión. El contacto entre la pieza, el punzón, la matriz, el tope trasero y el equipo de manipulación puede generar marcas indeseadas si el proceso no se controla adecuadamente.
Los defectos superficiales comunes incluyen:
Arañazos causados por deslizar o arrastrar la pieza de trabajo.
Marcas de troquel creadas por presión de contacto concentrada.
Hendiduras causadas por herramientas inadecuadas o presión localizada excesiva.
Marcas de rozadura causadas por partículas metálicas o residuos en las superficies de las herramientas.
Diferencias estéticas entre piezas producidas en lotes separados.
Daños en la superficie causados por un levantamiento, reposicionamiento o apilamiento inadecuados.
Es posible que estos defectos no afecten la función estructural de todos los componentes, pero aun así pueden provocar el rechazo de piezas, trabajos de acabado adicionales, quejas de los clientes y retrasos en las entregas.
Por lo tanto, un proceso de plegado fiable debe controlar tanto la geometría de la pieza acabada como el estado de su superficie.
El coste oculto de las chapas metálicas rayadas y marcadas
Los daños superficiales pueden generar costes que van más allá del de la pieza visiblemente defectuosa.
Cuando un componente terminado no supera la inspección visual, los fabricantes pueden necesitar detener la producción, investigar la causa, ajustar las herramientas y fabricar piezas de repuesto. Según el material y el defecto, el componente puede requerir pulido, repintado o incluso su reemplazo completo.
En el caso de materiales costosos o componentes personalizados, el impacto puede ser particularmente significativo.
Consideremos una orden de producción que contiene varias piezas de chapa metálica. Si aparecen marcas superficiales solo después del doblado, el fabricante deberá determinar si el problema se debe a las herramientas, la manipulación de las piezas, la protección del material o la secuencia de doblado. Sin una investigación sistemática, los operarios podrían ajustar la máquina repetidamente sin resolver la causa real.
Para los fabricantes ucranianos que gestionan la disponibilidad de materiales, los cronogramas de producción y los costos operativos, prevenir los daños superficiales antes de que ocurran puede ser más práctico que corregir los defectos posteriormente.
El objetivo no es simplemente producir una curvatura que se ajuste al plano, sino obtener una pieza conforme con las dimensiones, ángulos y acabado superficial requeridos.
¿Qué causa los daños en la superficie durante el plegado con prensa plegadora?
Comprender la causa es el primer paso para elegir una solución eficaz. Los distintos tipos de marcas requieren distintas medidas correctivas.
Selección incorrecta de punzón y matriz
El punzón y la matriz determinan cómo se sujeta y se da forma a la chapa metálica. Su geometría, estado y compatibilidad con el material influyen en el contacto entre la herramienta y la pieza de trabajo.
Si la herramienta no es adecuada para el espesor del material, el radio de curvatura o la geometría de la pieza, el proceso de doblado puede generar una presión excesiva en zonas localizadas. Esto puede provocar marcas visibles, resultados de conformado inconsistentes o daños alrededor de la línea de doblado.
Los fabricantes deben evaluar el radio interior requerido, las propiedades del material, el espesor de la lámina y el aspecto de la pieza terminada antes de elegir una combinación de herramientas.
La herramienta correcta no es simplemente aquella que puede formar el ángulo requerido. También debe cumplir con los requisitos de calidad superficial del componente terminado.
Superficies de herramientas sucias o dañadas
Las partículas pequeñas pueden causar defectos sorprendentemente visibles.
Las virutas metálicas, el polvo, los residuos endurecidos y otros contaminantes presentes en un punzón o matriz pueden quedar atrapados entre la herramienta y la pieza de trabajo. Bajo presión de flexión, estas partículas pueden rayar o abollar la superficie de la chapa.
Las herramientas desgastadas, astilladas o dañadas también pueden generar condiciones de contacto inconsistentes.
Por lo tanto, la inspección y limpieza periódica de las herramientas debe formar parte del procedimiento de producción. Antes de comenzar un trabajo que involucre material delicado, los operarios deben revisar las superficies de trabajo y confirmar que las herramientas estén limpias y en buen estado.
Los métodos de limpieza deben seguir las recomendaciones del fabricante de la herramienta. Deben evitarse los métodos de limpieza abrasivos que dañen las superficies rectificadas con precisión.
Deslizamiento excesivo y reposicionamiento de la pieza de trabajo
Durante una operación de plegado múltiple, una pieza de chapa metálica puede necesitar moverse varias veces. Si la pieza se desliza sobre una superficie de contacto rugosa, contaminada o inadecuada, pueden aparecer arañazos.
Este riesgo aumenta cuando las láminas grandes son difíciles de sujetar o cuando la secuencia de plegado requiere un reposicionamiento repetido.
La solución puede implicar mejorar la disposición de los soportes de la pieza, revisar la secuencia de doblado, utilizar equipos de manipulación adecuados o cambiar el método utilizado para mover el material.
Reducir el deslizamiento innecesario puede ayudar a proteger la superficie y, al mismo tiempo, hacer que el proceso de producción sea más controlado.
Parámetros de flexión inadecuados
Los parámetros de doblado influyen en cómo el material entra en contacto con la herramienta y se desplaza sobre ella. Los ajustes adecuados dependen del tipo de material, el espesor, la geometría de la herramienta, el ángulo de doblado, la configuración de la máquina y el resultado final deseado.
Una fuerza excesiva o unas condiciones de conformado inadecuadas pueden contribuir a la aparición de marcas en la superficie, especialmente cuando la herramienta y el material no coinciden correctamente.
Los operarios deben utilizar parámetros de doblado validados y verificar la primera pieza antes de continuar con el lote de producción. Los ajustes deben basarse en el defecto real y en las instrucciones de funcionamiento de la máquina, en lugar de basarse únicamente en el método de ensayo y error.
Manipulación y almacenamiento deficientes de materiales
La protección de la superficie comienza antes de que la chapa llegue a la plegadora.
Las láminas pueden presentar arañazos debido al transporte, el almacenamiento, el corte o la manipulación manual. Arrastrarlas unas sobre otras, colocarlas sobre superficies contaminadas o utilizar métodos de elevación inadecuados puede generar defectos que se hacen más visibles al doblarlas.
Los fabricantes deben inspeccionar el material entrante cuando sea apropiado, almacenar las láminas sobre soportes adecuados y utilizar métodos de manipulación que minimicen el contacto y el movimiento innecesarios.
Cuando el material tenga una película protectora, los operarios deberán confirmar que dicha película sea adecuada para la aplicación de doblado y que no interfiera con el conformado ni con el funcionamiento de la máquina.
Cómo prevenir arañazos y marcas de troquel en una prensa plegadora
Para prevenir defectos superficiales, se requiere un enfoque coordinado en cuanto a herramientas, manipulación de materiales, configuración de la máquina e inspección.
Seleccione las herramientas adecuadas según el material y los requisitos de la superficie.
La selección de herramientas debe tener en cuenta algo más que la capacidad de doblado.
Los fabricantes deben evaluar:
Tipo y grosor del material.
Radio de curvatura interior requerido.
Ángulo de curvatura y geometría de la pieza.
Características de contacto de la herramienta.
Acabado cosmético requerido.
Estado y compatibilidad de las herramientas.
La necesidad de soluciones de herramientas especiales o de protección.
En el caso del acero inoxidable, el aluminio, la chapa prelacada y otros materiales sensibles a la superficie, las condiciones de contacto aceptables pueden diferir de las utilizadas para los componentes de acero dulce ordinario.
Según la aplicación, las películas protectoras adecuadas, los materiales de protección para las herramientas o las configuraciones de herramientas especializadas pueden ayudar a reducir las marcas visibles. Sin embargo, su eficacia depende del material, el método de conformado y el diseño de las herramientas. Deben probarse y validarse antes de su introducción en la producción regular.
Mantenga limpios los punzones y las matrices.
Una superficie de trabajo limpia reduce el riesgo de que las partículas queden atrapadas contra la pieza de trabajo.
Un procedimiento práctico incluye comprobar las herramientas antes de la instalación, inspeccionar las superficies de contacto durante la producción cuando sea necesario y eliminar los residuos utilizando un método aprobado.
Las herramientas también deben almacenarse de forma que se eviten daños y contaminación. Las herramientas que estén astilladas, excesivamente desgastadas o que no sean adecuadas por cualquier otro motivo deben retirarse del servicio hasta que se hayan evaluado.
Una rutina de inspección constante es más fiable que esperar a que aparezcan arañazos en las piezas terminadas.
Mejorar el soporte de la pieza de trabajo
Las láminas grandes o delgadas pueden ser difíciles de controlar durante el doblado. Si el material se comba, se tuerce o se mueve inesperadamente, puede entrar en contacto con las superficies de la máquina o las herramientas de forma que aumente el riesgo de rayaduras.
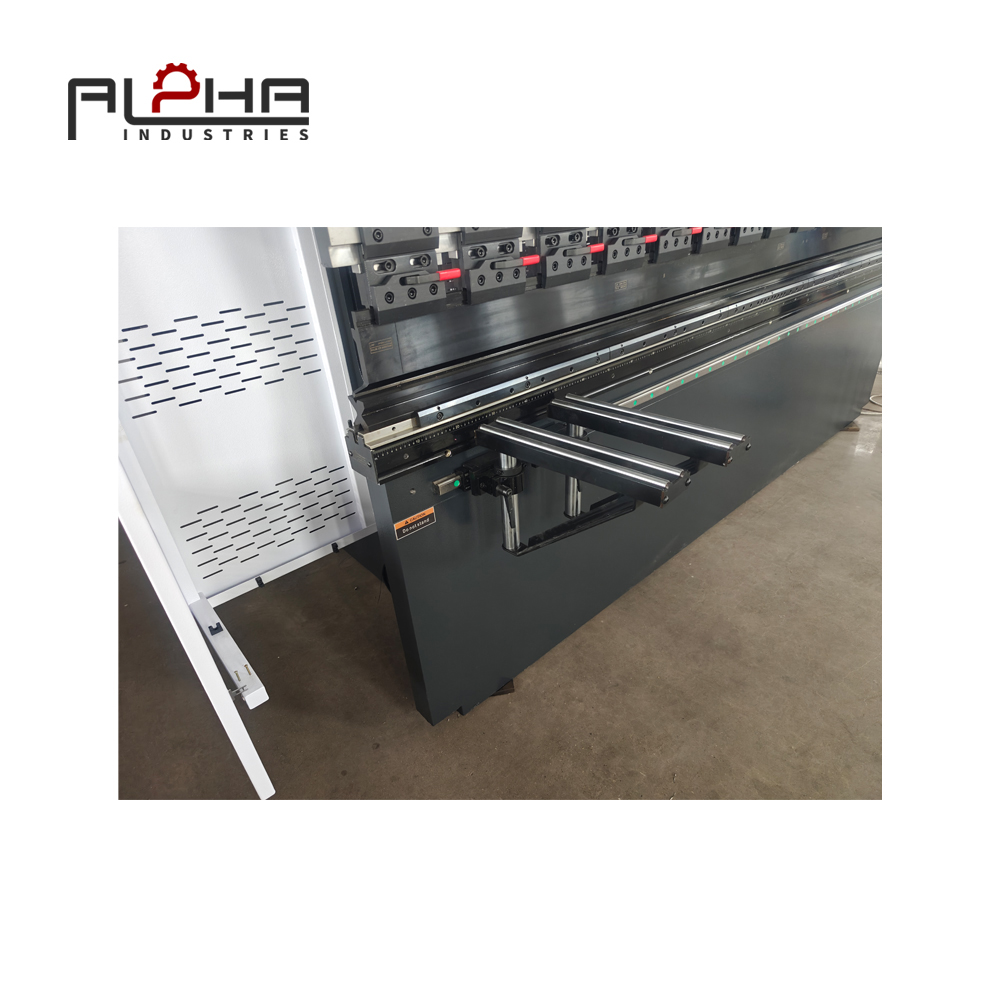
Dependiendo de la máquina y la aplicación, pueden ayudar a estabilizar la pieza de trabajo el uso de soportes frontales adecuados, guías de láminas, dispositivos de elevación u otras ayudas para la manipulación.
El equipo de soporte debe seleccionarse en función de las dimensiones, el peso, la geometría de la chapa y la operación de doblado. No debe interferir con el movimiento de la máquina ni con las medidas de seguridad.
Para los talleres de fabricación ucranianos que producen paneles grandes o componentes largos, revisar el soporte de las piezas puede ser un paso importante hacia una calidad superficial más uniforme.
Repase la secuencia de flexión.
El orden en que se realizan los pliegues afecta la forma en que la pieza se mueve a través de la máquina.
Una secuencia inadecuada puede requerir una rotación excesiva, un reposicionamiento repetido o el contacto entre superficies ya acabadas y las herramientas o componentes de la máquina.
Antes de la producción, los operarios deben revisar la geometría de la pieza e identificar los posibles puntos de contacto. La secuencia debe garantizar un acceso adecuado a la herramienta, minimizando los movimientos innecesarios y protegiendo las superficies previamente formadas.
Para componentes complejos, la secuencia óptima puede diferir del orden en que se presentan las dimensiones en el dibujo.
Una secuencia validada puede ayudar a reducir los errores de manipulación y a que el proceso sea más repetible entre operarios y lotes de producción.
Utilice materiales de protección únicamente cuando sea apropiado.
Para ciertas aplicaciones de flexión, pueden ser útiles las películas protectoras, los materiales que no dejan marcas u otros métodos de protección de superficies. Es necesario comprobar cuidadosamente su idoneidad.
La capa protectora no debe comprometer el posicionamiento de la pieza, la precisión del doblado, el contacto con las herramientas, la seguridad de la máquina ni la calidad de la pieza terminada. Asimismo, debe ser compatible con el material y con cualquier proceso posterior de pintura, soldadura, unión o acabado.
Los fabricantes deben seguir las recomendaciones de los proveedores de materiales, herramientas y maquinaria. Los materiales de protección nunca deben introducirse de forma que interfieran con los sistemas de seguridad de la máquina o generen condiciones de funcionamiento incontroladas.
Estandarizar la inspección de la primera pieza
Una inspección inicial de la primera pieza puede identificar defectos superficiales antes de que afecten a todo un lote.
La inspección debe incluir los requisitos dimensionales y estéticos pertinentes. Según el producto, esto puede implicar la comprobación del ángulo de curvatura, las dimensiones de la brida, la posición de la curvatura, los arañazos visibles, las hendiduras y otros criterios de apariencia especificados.
Si se detecta un defecto, el operario debe identificar su causa probable antes de continuar. La acción correctiva puede consistir en limpiar las herramientas, modificar su disposición, mejorar el soporte de la pieza, revisar la secuencia de doblado o ajustar los parámetros del proceso validados.
Una vez que la primera parte cumpla con los requisitos, la configuración aprobada deberá mantenerse y supervisarse durante toda la producción.
Protección de superficies para acero inoxidable, aluminio y láminas revestidas.
Los distintos materiales requieren consideraciones de doblado diferentes. Un proceso que funciona bien para un material no debe asumirse automáticamente adecuado para otro.
Acero inoxidable
Los componentes de acero inoxidable pueden requerir una apariencia uniforme para equipos industriales, carcasas, productos comerciales y aplicaciones arquitectónicas visibles.
Los arañazos superficiales pueden ser difíciles de eliminar sin alterar el acabado circundante. Los fabricantes deben prestar especial atención a la limpieza de las herramientas, la manipulación de los materiales, las superficies de contacto y las especificaciones de acabado requeridas.
Cuando el aspecto final es fundamental, el doblado y la inspección de muestras pueden ayudar a verificar que las herramientas y el proceso seleccionados sean los adecuados antes de que comience la producción del lote completo.
Aluminio
El aluminio se utiliza en numerosas aplicaciones donde el peso y la apariencia son importantes. Dependiendo de la aleación, el acabado superficial y los requisitos del producto, las láminas de aluminio pueden ser susceptibles a rayaduras o marcas visibles durante su manipulación y conformado.
Los fabricantes deben evaluar las propiedades del material, el radio de curvatura requerido y la configuración de las herramientas. Un soporte adecuado y un reposicionamiento controlado también pueden ayudar a reducir los daños superficiales evitables.
El proceso correcto depende del tipo específico de aluminio y de la aplicación, en lugar de una única configuración universal.
Chapa metálica pre-pintada y revestida
Los materiales pre-pintados y recubiertos pueden requerir un cuidado especial, ya que los daños pueden afectar tanto a la apariencia como a la integridad del recubrimiento.
Antes de la producción, los fabricantes deben confirmar que las herramientas, los materiales de protección y el procedimiento de doblado sean adecuados para el sistema de recubrimiento. El proceso de doblado debe validarse con el material real cuando los requisitos estéticos sean estrictos.
Las películas protectoras solo deben utilizarse cuando sean compatibles con el proceso de conformado y las operaciones posteriores. Una curvatura visualmente aceptable no es suficiente si el recubrimiento se agrieta, se separa o no cumple con los requisitos del cliente.
Cómo la tecnología de plegado CNC garantiza una calidad superficial uniforme
Una plegadora CNC está diseñada principalmente para controlar las operaciones de plegado mediante movimientos y parámetros programados. Si bien no evita automáticamente todos los arañazos o defectos superficiales, puede contribuir a un proceso más repetible cuando se configura y opera correctamente.
Posicionamiento repetible
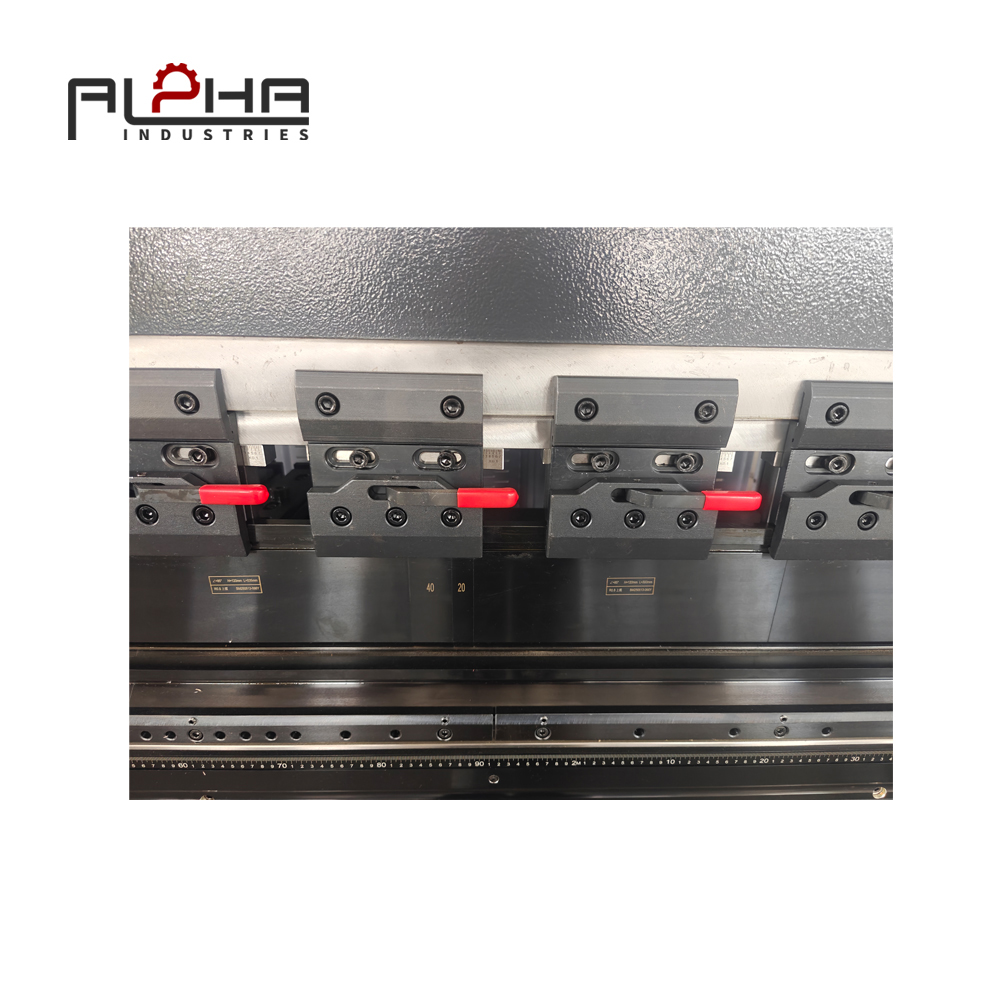
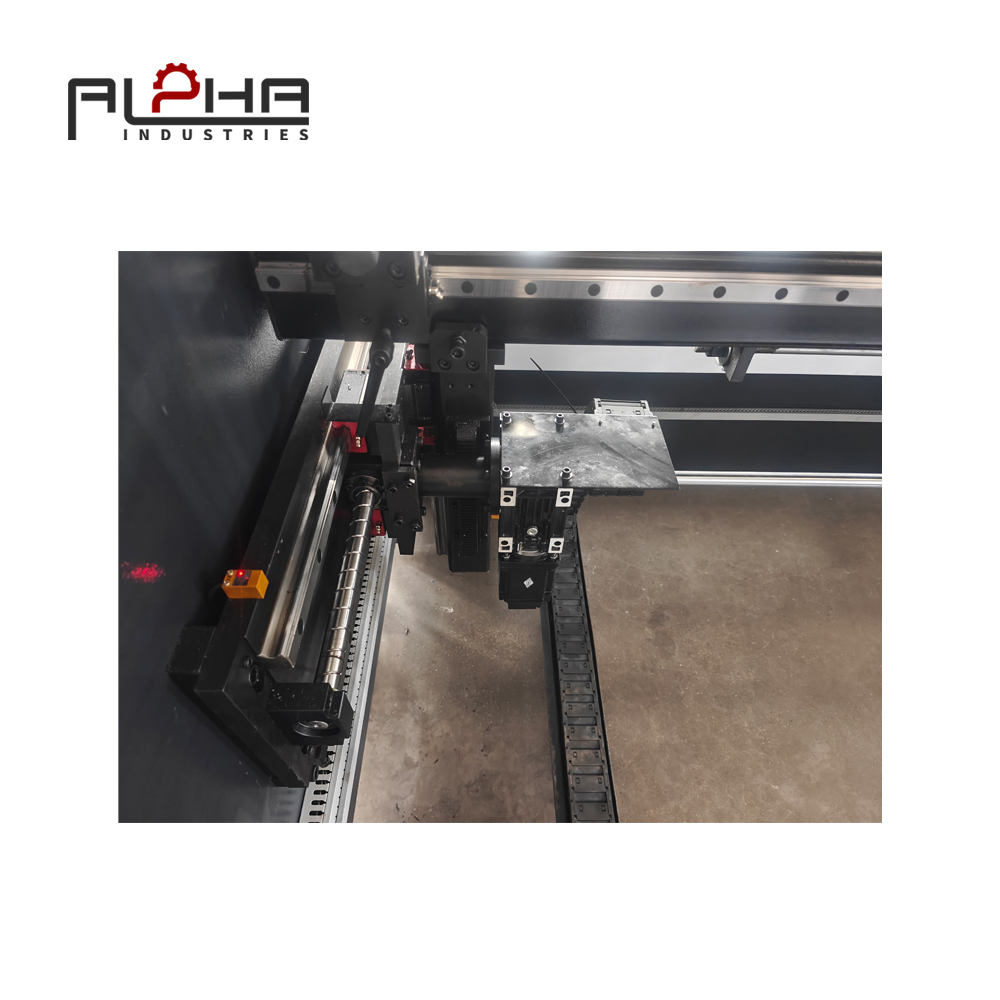
Un tope trasero controlado por CNC puede posicionar la pieza de trabajo según los ajustes programados. Un posicionamiento preciso ayuda a reducir los ajustes manuales innecesarios y la manipulación repetida.
Sin embargo, un posicionamiento preciso por sí solo no puede evitar los arañazos causados por herramientas sucias, superficies de contacto inadecuadas o una manipulación deficiente del material. La máquina y el proceso de producción circundante deben gestionarse de forma conjunta.
Programas de producción almacenados
Los programas almacenados pueden ayudar a los fabricantes a reproducir secuencias de doblado y configuraciones de máquina validadas para pedidos repetidos, siempre que las capacidades del control CNC lo permitan.
Esto resulta útil cuando una empresa produce el mismo componente en diferentes turnos o retoma un trabajo después de varias semanas o meses. Los registros de producción pueden incluir detalles de las herramientas, información sobre los materiales, criterios de inspección y notas sobre las áreas sensibles a la superficie.
El objetivo es facilitar la repetición de un proceso exitoso, en lugar de depender de que los operadores recuerden cada ajuste.
Mejor documentación de procesos
Un procedimiento de doblado documentado permite identificar qué herramientas están aprobadas para un material en particular, cómo se debe sujetar la pieza, dónde es más probable que se produzcan defectos superficiales y qué debe inspeccionar el operario antes de la producción.
Cuando esta información está disponible en la máquina, resulta más fácil identificar variaciones y responder de forma coherente.
La tecnología CNC resulta más útil cuando se combina con las herramientas adecuadas, la formación del operario, el control del material y un procedimiento de inspección claro.
Selección de una prensa plegadora para la producción de materiales sensibles a la superficie en Ucrania
Al evaluar una nueva prensa plegadora, los fabricantes ucranianos deberían tener en cuenta los requisitos estéticos de sus productos, y no solo el tonelaje de la máquina y la longitud de plegado.
Entre los factores importantes se incluyen:
Capacidad de doblado y longitud de trabajo: La máquina debe ser adecuada para los materiales, espesores, dimensiones y longitudes de doblado requeridos en la producción.
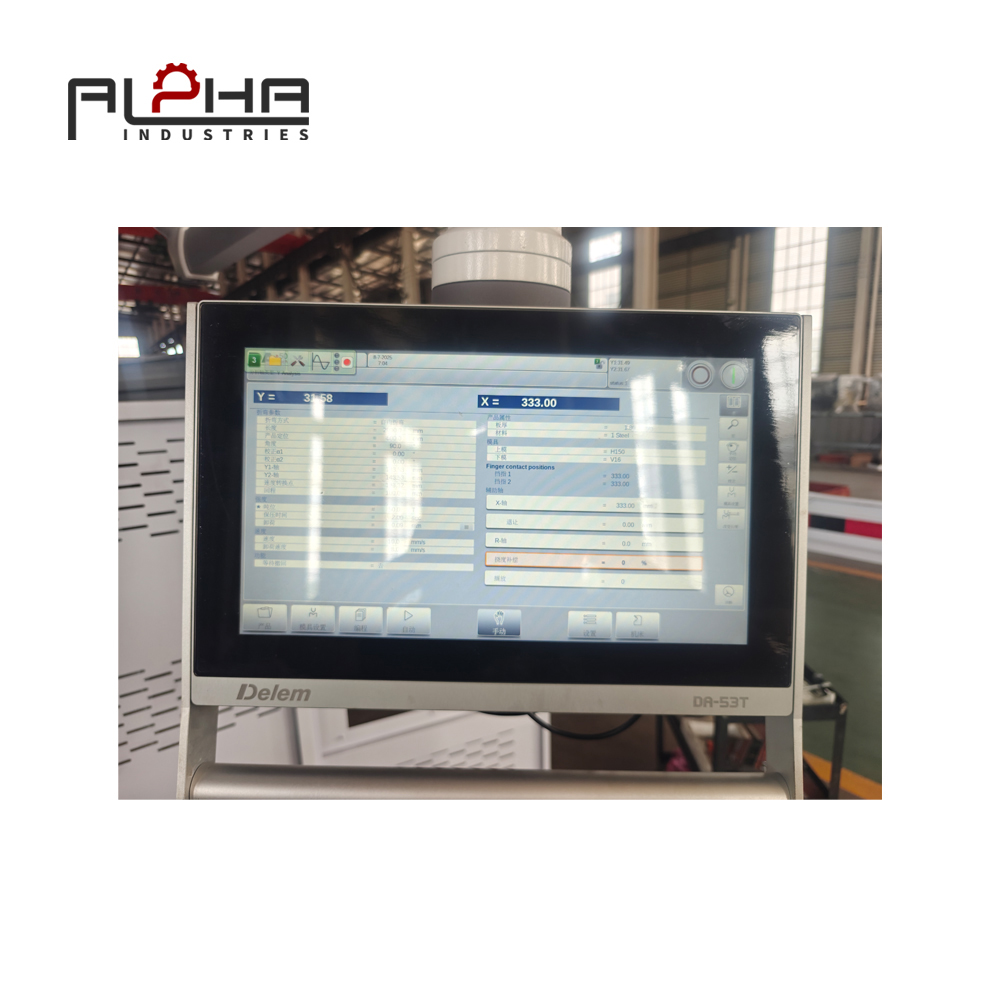
Control y posicionamiento CNC: El sistema de control debe ser compatible con los programas de plegado y las funciones de posicionamiento necesarias para las piezas que se fabrican.
Compatibilidad de herramientas: Confirme que la máquina puede alojar las herramientas necesarias para las aplicaciones actuales y previstas.
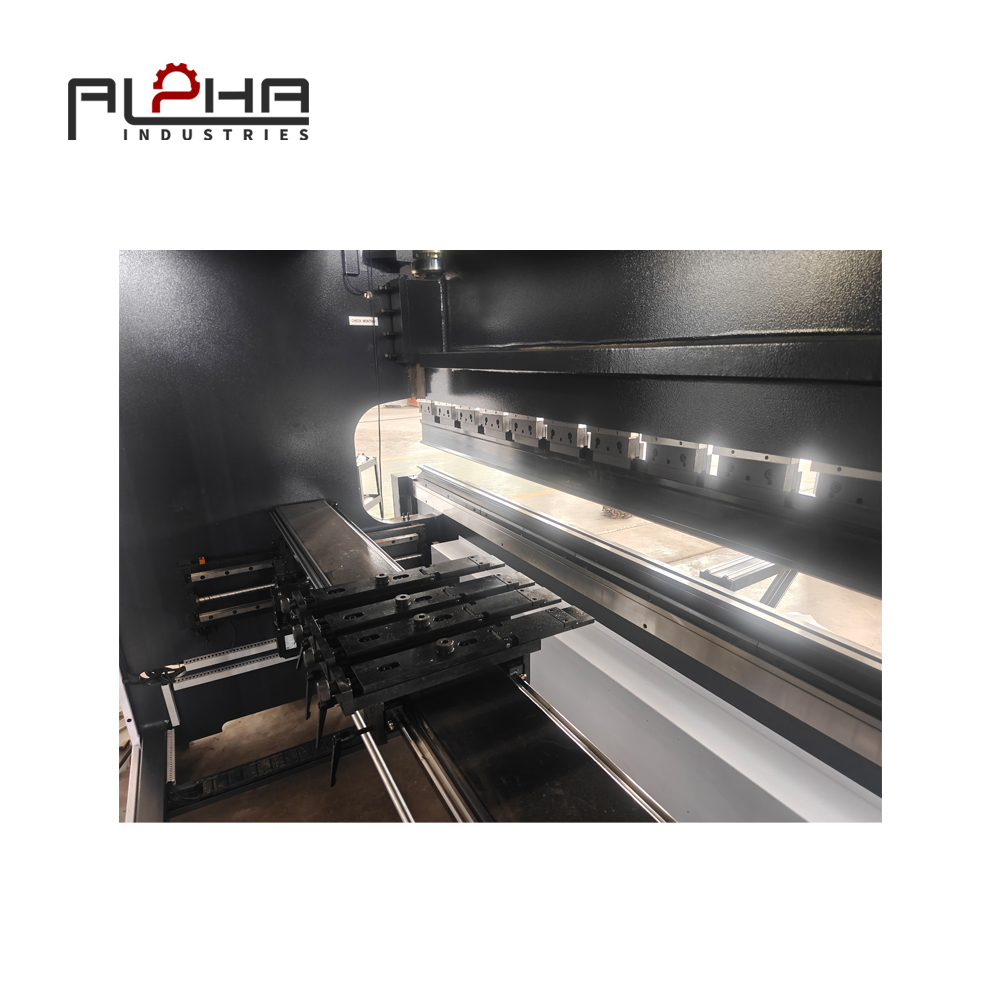
Soporte de la pieza de trabajo: Considere si la máquina y sus accesorios pueden soportar el tamaño, el peso y la geometría de las piezas de trabajo de forma segura y constante.
Aplicaciones que requieren precisión en la superficie: Analice con el proveedor los materiales y los requisitos estéticos. Si no se aceptan marcas visibles, explique el acabado superficial necesario y pregunte cómo las herramientas y la configuración propuestas pueden solucionarlo.
Mantenimiento y asistencia técnica: El estado de las herramientas, el estado de la maquinaria, la formación del operario y la asistencia técnica oportuna contribuyen a una producción estable.
Requisitos de producción futuros: Considere si la configuración seleccionada seguirá siendo adecuada a medida que cambien los diseños de los productos, los tipos de materiales y las cantidades de los pedidos.
No existe una única configuración de plegadora que elimine los defectos superficiales en todas las aplicaciones. La solución adecuada depende del material, las herramientas, la geometría de la pieza, el flujo de trabajo de producción y el estándar de acabado superficial requerido.
Por ese motivo, los fabricantes deben proporcionar planos de muestra, especificaciones de materiales y criterios de aceptación claros al hablar con un proveedor sobre la inversión en una prensa plegadora.
Lista de verificación práctica de la calidad de la superficie para operadores de prensas plegadoras
Antes de la producción
Confirme el grado del material, el espesor y los requisitos de la superficie.
Compruebe que el punzón y la matriz no presenten contaminación ni daños.
Verifique la combinación de herramientas y el programa de doblado.
Confirme que los soportes de las piezas y los equipos de manipulación sean adecuados.
Revise la secuencia de flexión y los posibles puntos de contacto.
Compruebe si existe algún material de protección aprobado para la aplicación.
Durante la producción de la primera parte
Forme el primer componente siguiendo el procedimiento aprobado.
Inspeccione la línea de curvatura y las superficies circundantes.
Verifique las dimensiones críticas y los ángulos de flexión.
Identifique cualquier rasguño, hendidura u otro defecto visible.
Corrija la causa antes de liberar el lote.
Durante la producción continua
Supervise el estado de la superficie con la frecuencia adecuada.
Mantenga limpias las herramientas y las zonas de contacto.
Manipule y recoloque las sábanas con cuidado.
Registrar los defectos recurrentes y las acciones correctivas.
Deténgase e investigue si la calidad de la superficie cambia inesperadamente.
Después de la producción
Manipule las piezas terminadas sin arrastrarlas unas sobre otras.
Utilice soportes o separadores adecuados durante el almacenamiento y el transporte.
Proteja las superficies delicadas en cuanto a su apariencia durante el procesamiento posterior.
Registre la información relevante del proceso para los pedidos repetidos.
La frecuencia de inspección y los criterios de aceptación deben ser apropiados para el producto y los requisitos de calidad del cliente.
Cómo ALPHA puede ayudar a los fabricantes a evaluar los requisitos de las prensas plegadoras.
En ALPHA, la selección de la plegadora debe comenzar con los requisitos de producción del cliente. Para los fabricantes en Ucrania, esto significa considerar los materiales que se procesan, la longitud y la fuerza de plegado requeridas, la geometría de la pieza, las necesidades de utillaje, las expectativas de calidad superficial, las funciones CNC y los sistemas de manipulación de las piezas.
Una máquina debe evaluarse como parte del proceso de fabricación completo. Incluso una plegadora eficiente puede producir resultados inconsistentes si las herramientas no son las adecuadas, la pieza de trabajo no está bien sujeta o el proceso no ha sido validado para el material.
Al definir los requisitos de superficie antes de seleccionar el equipo, los fabricantes pueden tomar una decisión más informada sobre la configuración de la plegadora y los accesorios necesarios para sus aplicaciones.
Para las empresas que fabrican acero inoxidable, aluminio, chapas revestidas u otros componentes en los que la apariencia es un factor importante, resulta especialmente crucial explicar el acabado deseado y cualquier restricción sobre las marcas visibles durante el proceso de selección de equipos.
Visite el sitio web de ALPHA en https://alpha-cnc.com/ o póngase en contacto con el equipo a través de la página de Contacto para hablar sobre sus necesidades de plegadoras.
Preguntas frecuentes
¿Cómo puedo evitar arañazos al usar una plegadora?
Comience por mantener limpios los punzones y las matrices, seleccionar las herramientas adecuadas, mejorar el soporte de la pieza y minimizar los deslizamientos o reposicionamientos innecesarios. Inspeccione la primera pieza antes de continuar la producción e investigue cualquier marca para identificar su causa.
¿Por qué mi plegadora deja marcas en la chapa metálica?
Entre las posibles causas se incluyen herramientas contaminadas o dañadas, geometría inadecuada del punzón y la matriz, presión de contacto localizada excesiva, movimiento del material y métodos de manipulación inapropiados. La solución correcta depende del tipo y la ubicación de las marcas.
¿Puede una plegadora CNC evitar daños en la superficie?
Una plegadora CNC puede mejorar la consistencia del posicionamiento y ayudar a reproducir programas de plegado validados. Sin embargo, no puede evitar automáticamente todos los arañazos o marcas de troquel. El estado de las herramientas, el soporte de la pieza, la manipulación del material y el control del proceso siguen siendo esenciales.
¿Cómo puedo proteger el acero inoxidable durante el plegado con prensa plegadora?
Utilice herramientas y procedimientos de manipulación adecuados para el acabado requerido, mantenga limpias las superficies de contacto, minimice el deslizamiento innecesario y valide el proceso de doblado con el material real. Para componentes cuya apariencia sea crucial, defina las condiciones superficiales aceptables antes de la producción.
¿Pueden rayarse las láminas de aluminio durante el plegado con prensa plegadora?
Sí. Las superficies de aluminio pueden dañarse durante el contacto con las herramientas, el deslizamiento, el reposicionamiento o la manipulación. El riesgo depende de la aleación, el acabado superficial, las herramientas y el método de producción. La selección adecuada de las herramientas y el control del movimiento del material pueden ayudar a reducir los daños.
¿Es adecuada la película protectora para el plegado con prensa plegadora?
Puede ser adecuado para ciertas aplicaciones, pero debe verificarse su compatibilidad. La película no debe interferir con el conformado, el posicionamiento, la seguridad de la máquina ni los procesos posteriores. Siga las recomendaciones de los proveedores de materiales, herramientas y maquinaria correspondientes.
¿Influye el utillaje de la plegadora en el aspecto de la pieza acabada?
Sí. La geometría de la herramienta, el estado de la superficie, la limpieza y la idoneidad para el material pueden afectar la apariencia de la superficie. La herramienta debe seleccionarse según la geometría de doblado y el acabado estético requeridos.
¿Qué deben tener en cuenta los fabricantes ucranianos al comprar una plegadora para chapa metálica revestida?
Deben evaluar la capacidad de flexión, las funciones CNC, la compatibilidad de las herramientas, el soporte de la pieza, los requisitos de manipulación y las limitaciones de la superficie del recubrimiento específico. Las pruebas de muestras y los criterios de aceptación claros pueden ayudar a confirmar si la configuración propuesta cumple con los requisitos de la aplicación.
¿Cómo pueden los fabricantes reducir las repeticiones de trabajo causadas por defectos superficiales?
Establezca una inspección inicial, documente las herramientas y los ajustes de proceso aprobados, mantenga las herramientas limpias y capacite a los operarios para identificar patrones de defectos comunes. Corregir la causa a tiempo puede ayudar a prevenir defectos repetidos en todo el lote.
¿Qué información debo proporcionar al solicitar un presupuesto para una plegadora?
Proporcione los tipos y espesores de material, la longitud máxima de plegado, planos representativos de las piezas, las cantidades de producción, la geometría de plegado requerida, las expectativas de acabado superficial, los requisitos de utillaje y cualquier preferencia relevante en cuanto a mecanizado CNC o manipulación. Esta información ayuda al proveedor a evaluar la configuración más adecuada.