Introducción: Por qué las herramientas para prensas plegadoras merecen más atención
Cuando los fabricantes evalúan una plegadora, suelen centrarse en la fuerza de plegado, la longitud de trabajo, el control CNC, la configuración del tope trasero y el precio de la máquina. Si bien estos factores son importantes, las herramientas merecen la misma atención.
El punzón y la matriz influyen directamente en el proceso de conformado de la chapa metálica. Incluso una plegadora CNC de alto rendimiento puede tener dificultades para producir piezas uniformes si las herramientas no son adecuadas para el material, el espesor, la geometría de plegado o el acabado superficial requerido.
Para los fabricantes ucranianos de chapa metálica, la selección de herramientas es especialmente relevante cuando la producción implica diferentes especificaciones del cliente, series cortas, cambios en los lotes de material y una amplia gama de componentes. Un taller de fabricación puede necesitar doblar acero dulce para piezas estructurales, acero inoxidable para carcasas de equipos y aluminio para conjuntos ligeros. Cada aplicación puede plantear diferentes exigencias al sistema de herramientas.
Puede parecer conveniente utilizar una única configuración de herramientas para cada trabajo, pero no siempre proporciona el mejor equilibrio entre precisión, calidad de la superficie, flexibilidad y vida útil de la herramienta.
El enfoque más eficaz consiste en considerar las herramientas como parte integral del proceso de doblado. Deben tenerse en cuenta conjuntamente las propiedades del material, el espesor de la chapa, la abertura de la matriz, la geometría del punzón, el radio de curvatura interior, la capacidad de la máquina y el diseño de la pieza.
Para los fabricantes en Ucrania, una estrategia de utillaje bien planificada puede ayudar a que la producción sea más predecible, al tiempo que se adapta a las diferentes especificaciones de los productos y a los requisitos de los clientes.
Por qué la selección de herramientas es importante en el mercado ucraniano.
Los fabricantes de chapa metálica rara vez trabajan con un solo material o un solo diseño de pieza durante todo el año. Los pedidos pueden variar en cantidad, dimensiones, tolerancias y requisitos de acabado. Una configuración de herramientas que funciona bien para un componente puede no ser adecuada para el siguiente.
Diversos desafíos prácticos hacen que la selección de herramientas sea importante.
Los diferentes materiales requieren diferentes métodos de doblado.
El acero dulce, el acero inoxidable y el aluminio no se comportan de la misma manera durante la flexión. Su resistencia, ductilidad, sensibilidad superficial y recuperación elástica pueden diferir significativamente.
Por ejemplo, el acero inoxidable puede requerir mayor fuerza de conformado que el acero dulce del mismo espesor nominal, dependiendo del grado y las condiciones de doblado. Su comportamiento de recuperación elástica también puede requerir una configuración de proceso diferente.
El aluminio presenta particularidades. Algunos grados son más propensos a agrietarse, especialmente cuando el radio de curvatura es demasiado pequeño o el estado del material no es adecuado para la aplicación. La protección de la superficie también puede ser importante al fabricar paneles visibles o componentes acabados.
Estas diferencias implican que las herramientas no deben seleccionarse únicamente en función del grosor. También deben tenerse en cuenta la calidad del material, las propiedades mecánicas, el radio de curvatura requerido y el acabado superficial.
Los pedidos personalizados aumentan la complejidad de las herramientas.
Un fabricante que abastece a múltiples industrias puede producir gabinetes eléctricos, cubiertas para maquinaria, bastidores para equipos, soportes, paneles y componentes estructurales. Estos productos pueden tener longitudes de brida, ángulos de curvatura, holguras internas y requisitos dimensionales muy diferentes.
Cuando los pedidos cambian con frecuencia, el sistema de herramientas debe admitir una gama adecuada de aplicaciones sin introducir una complejidad innecesaria.
El objetivo no es adquirir todos los punzones y matrices disponibles, sino identificar una combinación de herramientas práctica que cubra los trabajos más comunes del taller y que, al mismo tiempo, ofrezca opciones adecuadas para componentes especiales.
La calidad de la superficie puede afectar al producto final.
Para algunos componentes, la precisión dimensional no es el único requisito de aceptación. Los arañazos, las abolladuras, las marcas visibles y las líneas de plegado irregulares pueden afectar la apariencia y el acabado posterior.
Esto es especialmente importante para paneles expuestos, piezas de acero inoxidable, materiales recubiertos y componentes que se pintarán o ensamblarán en equipos terminados.
Por lo tanto, el punzón y la matriz deben ser compatibles no solo con la geometría de doblado, sino también con el estado superficial requerido.
Comprensión de los componentes principales de las herramientas para prensas plegadoras
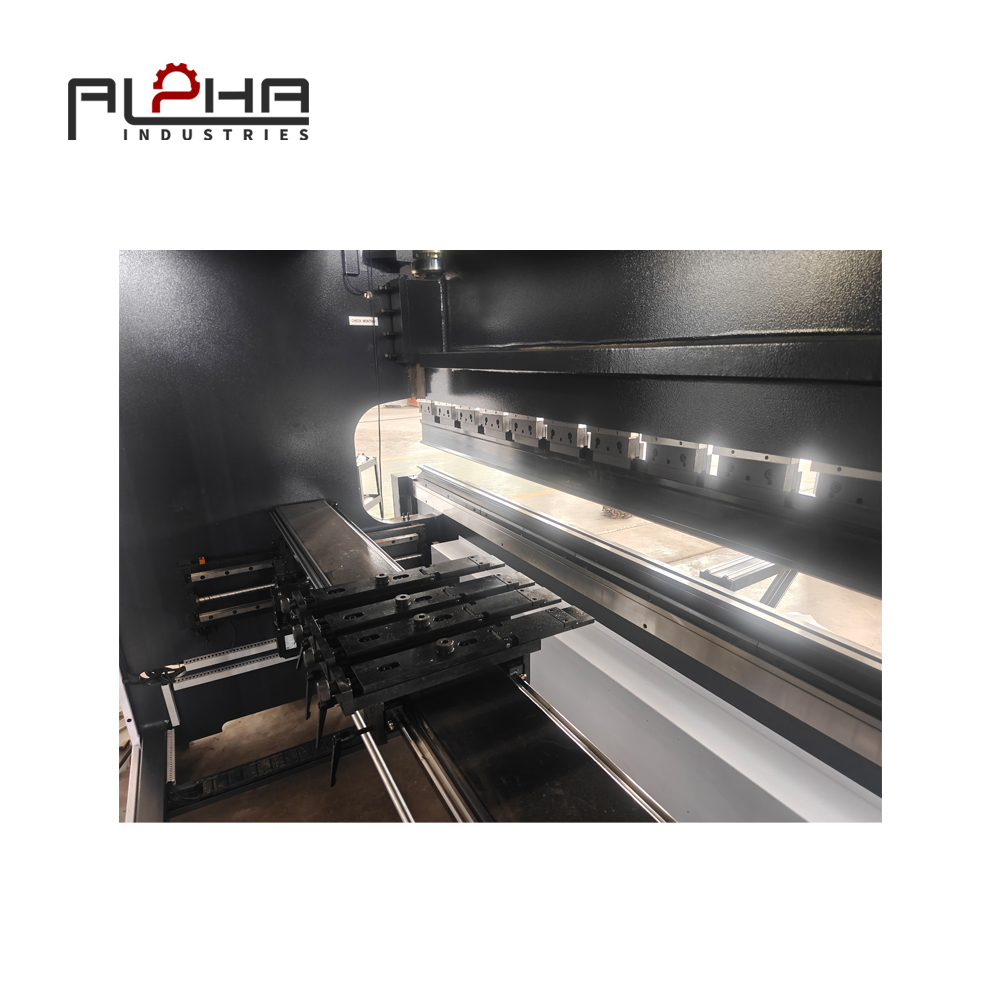
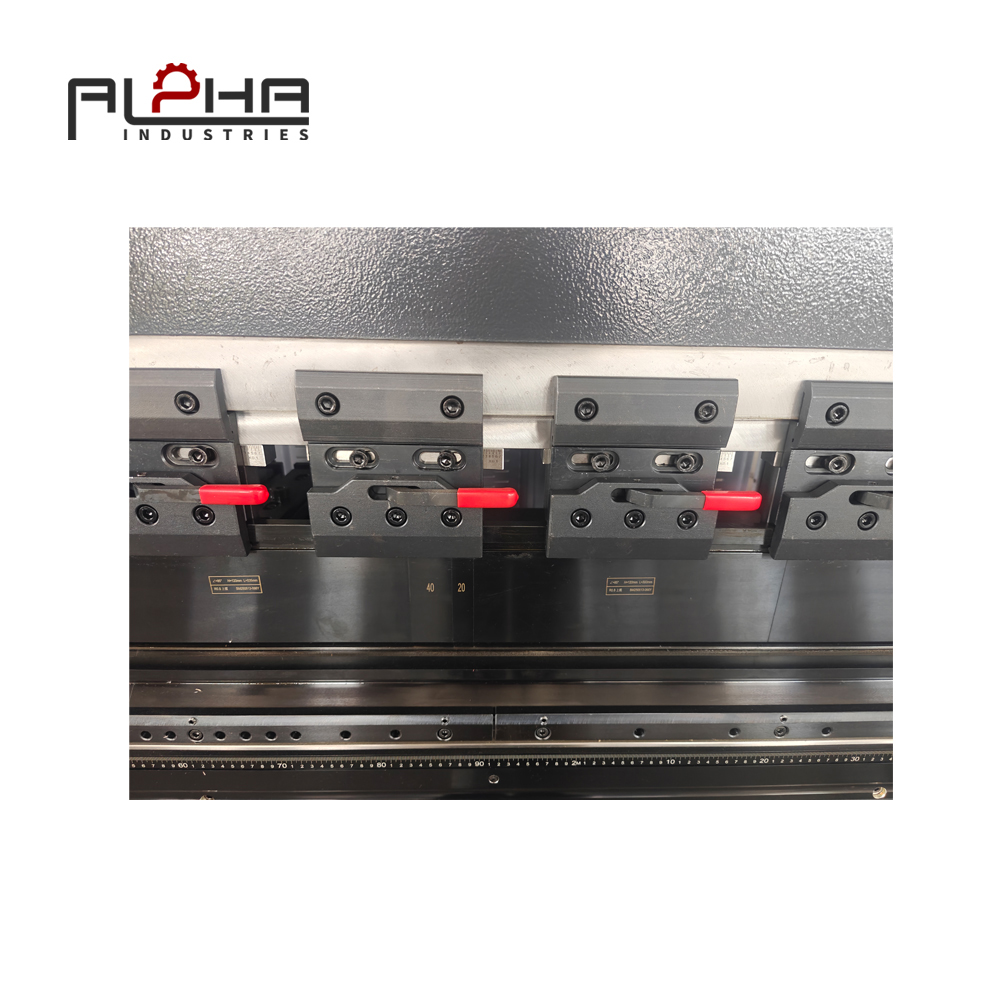
Un sistema de utillaje convencional para prensas plegadoras consta principalmente de un punzón superior y una matriz inferior.
El punzón se mueve hacia abajo para dar forma a la lámina contra la matriz. Su geometría determina cómo se apoya y se deforma el material durante el doblado.
Punzones de prensa plegadora
El punzón es la herramienta superior que aplica fuerza a la pieza de trabajo. Existen diferentes perfiles de punzón diseñados para distintas aplicaciones de doblado.
Las consideraciones comunes para la perforación incluyen:
Ángulo de perforación
Radio de la nariz
Altura de trabajo
Perfil y autorización
Longitud del segmento de la herramienta
Capacidad de carga
Compatibilidad con el sistema de sujeción de la máquina
Un punzón recto puede ser adecuado para muchas operaciones de doblado estándar, mientras que un punzón de cuello de cisne puede proporcionar espacio libre para ciertas bridas de retorno y perfiles conformados. Para geometrías de piezas específicas, pueden ser necesarios otros diseños de punzones especializados.
Sin embargo, ningún perfil de punzón es universalmente adecuado. La elección correcta depende de la forma de la pieza terminada, el ángulo de plegado requerido, el material y la geometría del entorno.
Troqueles para prensas plegadoras
La matriz inferior soporta la pieza de trabajo durante el doblado. En el doblado al aire, la abertura de la matriz en V es uno de los parámetros de la herramienta que más influyen.
Una matriz con una abertura inadecuada puede producir un radio de curvatura o un resultado de conformado que no cumpla con las especificaciones de la pieza. También puede afectar la fuerza requerida y el riesgo de dañar el material.
La selección del troquel debe tener en cuenta lo siguiente:
Apertura en V
Radio del hombro de la matriz
Ángulo de la matriz
Altura del troquel
Capacidad de carga
Soporte de piezas de trabajo
Condición de la superficie
Compatibilidad con el punzón seleccionado
La selección del punzón y la matriz debe estar coordinada. Elegir las herramientas superior e inferior de forma independiente puede provocar problemas de holgura, una geometría de conformado inadecuada o la imposibilidad de completar la secuencia de doblado prevista.
Cómo ajustar la abertura de la matriz en V al espesor de la lámina
La apertura de la matriz en V es un factor fundamental en el doblado al aire. Influye en el radio de curvatura interior resultante, la fuerza de doblado necesaria y la relación entre la chapa y la herramienta.
Una pauta inicial común para el doblado al aire de acero dulce consiste en seleccionar una abertura en V de aproximadamente seis a ocho veces el espesor del material. Esta es solo una pauta preliminar, no una regla de ingeniería universal.
La abertura adecuada puede variar según el tipo de material, la resistencia a la tracción, los requisitos del radio de curvatura, el espesor de la chapa, el método de doblado y las recomendaciones del fabricante de la herramienta.
En el caso del acero inoxidable, el acero de alta resistencia, el aluminio y otros materiales, puede ser necesario ajustar la selección en función del comportamiento real del material y del resultado deseado.
¿Qué ocurre cuando la abertura de la matriz en V es demasiado pequeña?
Una abertura de matriz excesivamente estrecha puede aumentar la fuerza de conformado necesaria. Dependiendo del material y del proceso, también puede producir un radio interior menor al requerido o aumentar el riesgo de marcas y daños en el material.
Antes de utilizar una abertura estrecha, es necesario comprobar la capacidad de la máquina y de las herramientas, especialmente cuando se trabaja con chapa metálica gruesa o de alta resistencia.
¿Qué ocurre cuando la abertura de la matriz en V es demasiado grande?
Generalmente, una abertura en V más ancha produce un radio de curvatura interior mayor en el doblado al aire. Además, puede requerir menos fuerza que una abertura más estrecha en condiciones similares.
Sin embargo, una abertura mayor puede resultar inadecuada cuando una pieza requiere un radio de curvatura pequeño o una brida corta. También deben tenerse en cuenta el soporte de la pieza y los requisitos dimensionales.
El objetivo no es elegir la matriz más pequeña ni la más grande disponible, sino seleccionar una abertura que admita la geometría requerida sin exceder los límites del material, las herramientas y la plegadora.
Por qué las pruebas de flexión y las mediciones siguen siendo importantes
Las directrices de cálculo de herramientas constituyen un punto de partida útil, pero no pueden sustituir la validación sobre el material real.
Antes de iniciar la producción de un nuevo trabajo, los fabricantes deben verificar el ángulo de curvatura final, el radio interior, las dimensiones de la brida, el estado de la superficie y otros requisitos del plano.
Si el resultado difiere del esperado, se debe identificar la causa antes de modificar varios parámetros del proceso simultáneamente. La geometría de las herramientas, las propiedades del material, la configuración de la máquina y los métodos de medición pueden influir en el resultado.
Selección de herramientas para acero dulce, acero inoxidable y aluminio.
Un plan práctico de utillaje comienza con los materiales que se procesan con mayor frecuencia en el taller.
Acero dulce
El acero dulce se utiliza ampliamente para soportes, marcos, tapas, cerramientos y fabricación en general. La selección de las herramientas debe tener en cuenta el espesor del material, el radio interior requerido, la longitud de la curvatura y las tolerancias dimensionales.
Para trabajos recurrentes con acero dulce, los fabricantes pueden establecer un conjunto de combinaciones validadas de punzón y matriz para rangos de espesor comunes. Esto ayuda a crear un proceso más estandarizado sin asumir que una matriz sea adecuada para todas las aplicaciones.
Acero inoxidable
Las aplicaciones de acero inoxidable a menudo requieren atención tanto al comportamiento de conformado como a la apariencia de la superficie.
La resistencia y la capacidad de recuperación elástica del material pueden influir en la configuración del doblado. El contacto entre la lámina y la herramienta también puede dejar marcas visibles, dependiendo del acabado del material y las condiciones del proceso.
Cuando la apariencia es importante, los fabricantes deben evaluar las superficies de las herramientas, las películas protectoras o los materiales protectores adecuados, según corresponda, y los métodos de procesamiento que reduzcan las marcas no deseadas.
Las herramientas deben seguir siendo capaces de soportar la carga requerida. La protección de la superficie nunca debe sustituir las comprobaciones de capacidad adecuadas ni la correcta selección del punzón y la matriz.
Aluminio
El aluminio incluye diferentes aleaciones y templetes con características de conformado variables. Una configuración de herramientas adecuada para un tipo de aluminio puede no ser apropiada para otro.
Antes de la producción, se deben revisar el radio de curvatura requerido, el estado del material, la dirección de la fibra y el riesgo de agrietamiento. Un radio demasiado pequeño para el material seleccionado puede comprometer la calidad de la pieza.
En el caso de paneles de aluminio a la vista, la protección de la superficie y una manipulación cuidadosa también pueden ser importantes. Los fabricantes deben validar el proceso completo en lugar de basarse en una recomendación genérica de herramientas.
Protección del acabado superficial durante el plegado con prensa plegadora.
Las marcas superficiales no siempre se deben a una máquina defectuosa. Pueden ser el resultado de la interacción entre la pieza de trabajo, la geometría de la herramienta, la presión de contacto y las condiciones de producción.
Este aspecto cobra especial relevancia en la fabricación de paneles de acero inoxidable visibles, láminas revestidas, componentes decorativos y cerramientos acabados.
Existen varias medidas que pueden ayudar a proteger la calidad de la superficie.
Inspeccione las herramientas antes de la producción.
Se deben revisar las superficies del punzón y la matriz para detectar suciedad, astillas, daños, desgaste y otras condiciones que puedan afectar la pieza de trabajo.
Incluso las partículas más pequeñas atrapadas entre la lámina y la herramienta pueden dejar marcas. La inspección y la limpieza rutinarias son partes sencillas pero importantes de la preparación del proceso.
Adaptar las herramientas al acabado requerido.
Cuando el aspecto superficial es fundamental, la selección de las herramientas debe tener en cuenta el acabado del material y la visibilidad de las marcas de contacto.
Según la aplicación, las películas protectoras, los insertos protectores o las superficies de herramientas especializadas pueden ayudar a reducir las marcas. Su idoneidad debe confirmarse en función del material, el método de doblado y la precisión requerida.
Evite cambios innecesarios en las herramientas.
Los cambios frecuentes entre herramientas inadecuadas o mal combinadas pueden introducir variaciones adicionales en la configuración y aumentar la probabilidad de utilizar una configuración incorrecta.
Un plan de utillaje documentado ayuda a los operarios a identificar el punzón y la matriz aprobados para cada familia de piezas. Además, facilita la reproducción de una configuración exitosa cuando llega un pedido repetido.
Verifique la pieza terminada, no solo el movimiento de la máquina.
Un ciclo de máquina fluido no significa automáticamente que la pieza terminada cumpla con las especificaciones.
La inspección debe incluir las áreas superficiales visibles, las líneas de plegado, los bordes y otras características definidas en el plano o en los requisitos de calidad del cliente.
Para los componentes críticos, los fabricantes deben definir los criterios de aceptación antes de que comience la producción.
Compatibilidad de herramientas, capacidad de la máquina y seguridad
La selección de las herramientas siempre debe comprobarse en función de los límites de funcionamiento de la plegadora.
La fuerza de flexión necesaria depende de varios factores, como el tipo de material, el espesor, la longitud de flexión, la apertura de la matriz y el método de flexión. Una combinación de herramientas que funciona para una pieza corta puede no ser adecuada para el mismo espesor en una longitud mucho mayor.
Antes de la producción, los fabricantes deben verificar la carga nominal del punzón y la matriz, la distribución de carga admisible, la capacidad de la máquina, la compatibilidad de sujeción y la longitud de trabajo prevista.
Las herramientas también deben instalarse y fijarse según las instrucciones del fabricante de la máquina y de las herramientas. Los operarios deben seguir los procedimientos de seguridad especificados y utilizar el equipo de protección y las medidas de seguridad adecuadas.
Para los fabricantes ucranianos que adquieran una nueva plegadora CNC, el sistema de herramientas debe evaluarse junto con la máquina, en lugar de considerarlo como un elemento separado a posteriori.
Una configuración de máquina adecuada debe reflejar los requisitos de producción reales, incluyendo la gama de materiales, los espesores comunes, la geometría de las piezas, la disponibilidad de herramientas y los planes de productos futuros.
Estandarización de herramientas para una producción repetible
Un taller puede tener una gran colección de punzones y matrices y aun así obtener resultados inconsistentes si la selección de herramientas depende completamente de la experiencia de cada operario.
Un enfoque más estructurado consiste en establecer una referencia de herramientas para familias de piezas comunes.
Cada registro puede incluir:
Número de pieza o familia de piezas
Grado del material
Espesor nominal
Ángulo de curvatura requerido
Objetivo dentro del radio de curvatura
Punzón seleccionado
Troquel seleccionado y apertura en V
Límites de carga de las herramientas
Referencia del programa CNC
Requisitos de inspección
Notas sobre la protección de superficies
Correcciones de procesos aprobadas, cuando corresponda.
La información exacta necesaria depende de la complejidad de la producción y de las capacidades del sistema de control CNC.
El objetivo es facilitar la identificación y reproducción de configuraciones probadas. Cuando se solicita el mismo componente nuevamente, los operarios pueden consultar el proceso validado en lugar de reconstruir la decisión sobre las herramientas desde la memoria.
Esto resulta útil para los fabricantes que gestionan varios turnos, múltiples operarios o una gama de productos cambiante.
La estandarización también facilita la resolución de problemas. Si el resultado de un doblado cambia, el taller puede comparar la configuración real con el registro de herramientas aprobado e investigar la diferencia de forma sistemática.
Cómo crear un inventario práctico de herramientas para prensas plegadoras
Un inventario de herramientas eficaz debe reflejar la producción real, en lugar de una cantidad arbitraria de herramientas.
Un buen punto de partida es revisar los pedidos recientes y agrupar los componentes por material, grosor, geometría de la curvatura y frecuencia de producción.
Identifica los trabajos más comunes
Enumere los tipos de materiales y los rangos de espesor más utilizados. Incluya los ángulos de curvatura requeridos, los radios interiores, las dimensiones de las bridas y las expectativas de acabado superficial.
Esta revisión ayuda a distinguir las herramientas necesarias para el uso diario de las herramientas que solo se necesitan para piezas especiales ocasionales.
Prioriza la versatilidad y la compatibilidad.
Seleccione herramientas que puedan soportar una gama útil de aplicaciones sin comprometer la geometría o la capacidad requeridas.
Las herramientas segmentadas pueden ofrecer flexibilidad para diferentes longitudes y configuraciones de piezas, según el sistema de herramientas. Sin embargo, deben respetarse la disposición de los segmentos, la alineación, los límites de carga y los requisitos de sujeción.
Utilice herramientas especiales para aplicaciones específicas.
Algunas piezas requieren un perfil de punzón específico, una holgura inusual o una geometría de matriz particular. Estas herramientas deben identificarse según su aplicación prevista y almacenarse de forma que puedan seleccionarse correctamente.
Las herramientas especiales no deben considerarse intercambiables con las herramientas estándar a menos que la aplicación y las especificaciones técnicas confirmen la compatibilidad.
Revisar el estado de las herramientas y los registros de inventario.
El estado de las herramientas puede variar con el tiempo. Las inspecciones periódicas ayudan a detectar el desgaste o los daños antes de que afecten a la producción.
Los registros de inventario también deben dejar claro qué herramientas están disponibles, cuáles están asignadas a trabajos específicos y cuáles requieren inspección o reemplazo.
El objetivo es contar con un inventario de herramientas que respalde la gama real de productos del taller, y no simplemente tener una gran colección de herramientas.
Errores comunes en el uso de herramientas para prensas plegadoras que se deben evitar
Varios errores evitables pueden generar problemas de plegado incluso cuando la propia plegadora es capaz de cumplir con las especificaciones requeridas.
Seleccionar una matriz basándose únicamente en el grosor. La resistencia del material, el radio de curvatura, la geometría de la pieza y el método de doblado también son factores importantes.
Ignorando el radio interior requerido. La herramienta seleccionada debe soportar la geometría especificada en el diseño, sujeta a las limitaciones de conformado del material.
El uso de herramientas inadecuadas para superficies visibles puede requerir una atención especial al estado de las herramientas, los métodos de protección y el marcado de los puntos de contacto.
No se deben pasar por alto los límites de carga de las herramientas. Los punzones y las matrices deben ser adecuados para la carga real y su distribución a lo largo de la longitud de trabajo.
Partiendo de la base de que todos los materiales se comportan de la misma manera, diferentes aleaciones, grados y lotes de material pueden producir resultados distintos bajo condiciones nominales similares.
Modificar varios parámetros sin identificar la causa. Los ajustes incontrolados dificultan comprender qué cambio mejoró o empeoró el resultado.
No documentar las configuraciones exitosas. Sin registros, los pedidos repetidos pueden requerir pruebas de doblado innecesarias y validaciones de proceso repetidas.
Un proceso controlado de selección de herramientas ayuda a los fabricantes a identificar estos problemas antes de que se conviertan en problemas de producción recurrentes.
¿Qué preguntas deben hacerse los fabricantes ucranianos antes de comprar una plegadora CNC?
La compatibilidad de las herramientas debe incluirse en la conversación sobre la compra, especialmente cuando la máquina vaya a procesar una amplia gama de piezas.
Antes de elegir una plegadora CNC, los fabricantes deben aclarar las siguientes cuestiones.
¿Qué materiales y espesores procesará la máquina con mayor frecuencia?
La respuesta ayuda a definir la fuerza de flexión necesaria, el rango de herramientas y la configuración adecuada de la máquina.
¿Qué longitudes de curvatura y geometrías de piezas son comunes?
Los paneles largos, las bridas cortas, los codos de retorno y los perfiles complejos pueden requerir diferentes consideraciones en cuanto a las herramientas y las tolerancias.
¿Qué radios de curvatura interiores y acabados superficiales se requieren?
Estos requisitos influyen en la geometría del punzón, la selección de la matriz y la necesidad de medidas de protección de la superficie.
¿Qué estándares de herramientas y sistemas de sujeción son compatibles?
La compatibilidad de las herramientas afecta la planificación de la configuración, el uso de las herramientas existentes y las futuras compras de herramientas. Es necesario confirmar la interfaz y las especificaciones exactas antes de realizar el pedido.
¿Qué se incluye en la configuración de máquina propuesta?
Los fabricantes deben aclarar qué punzones, matrices, componentes de sujeción y características opcionales están incluidos y cuáles deben adquirirse por separado.
¿Cómo se realizará el mantenimiento y la sustitución de las herramientas?
La disponibilidad de herramientas, los procedimientos de inspección, el almacenamiento y la planificación de reemplazos influyen en la vida útil del sistema de doblado.
¿Puede el proveedor evaluar una pieza representativa?
Proporcionar planos, especificaciones de materiales, rangos de espesor y requisitos de piezas de muestra ayuda al proveedor a evaluar la aplicación con mayor precisión.
Estas preguntas ayudan a garantizar que la plegadora seleccionada sea adecuada para el entorno de producción real, en lugar de cumplir únicamente con un requisito nominal de tonelaje o longitud de trabajo.
Cómo ALPHA CNC facilita la selección de la plegadora
Para los fabricantes ucranianos, la selección de una prensa plegadora debe comenzar con una comprensión clara de las piezas que se van a producir y los estándares de calidad que deben cumplir.
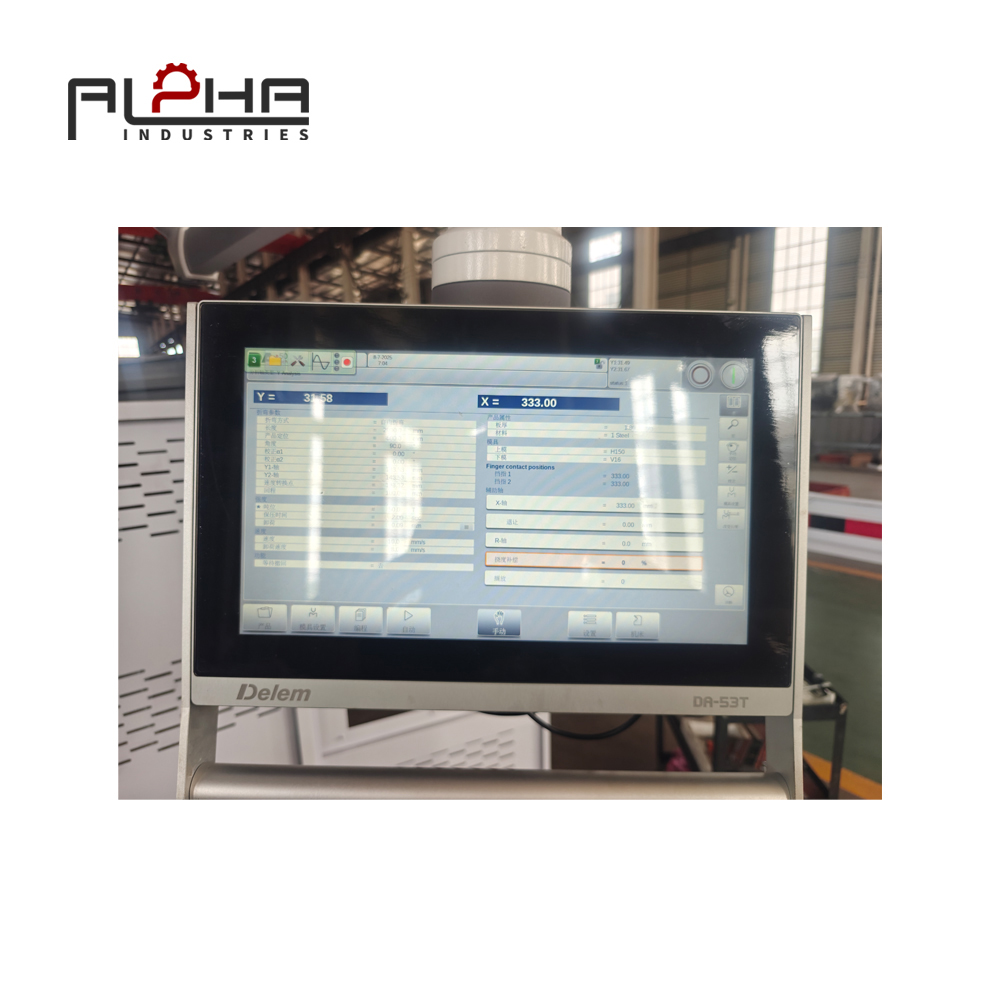
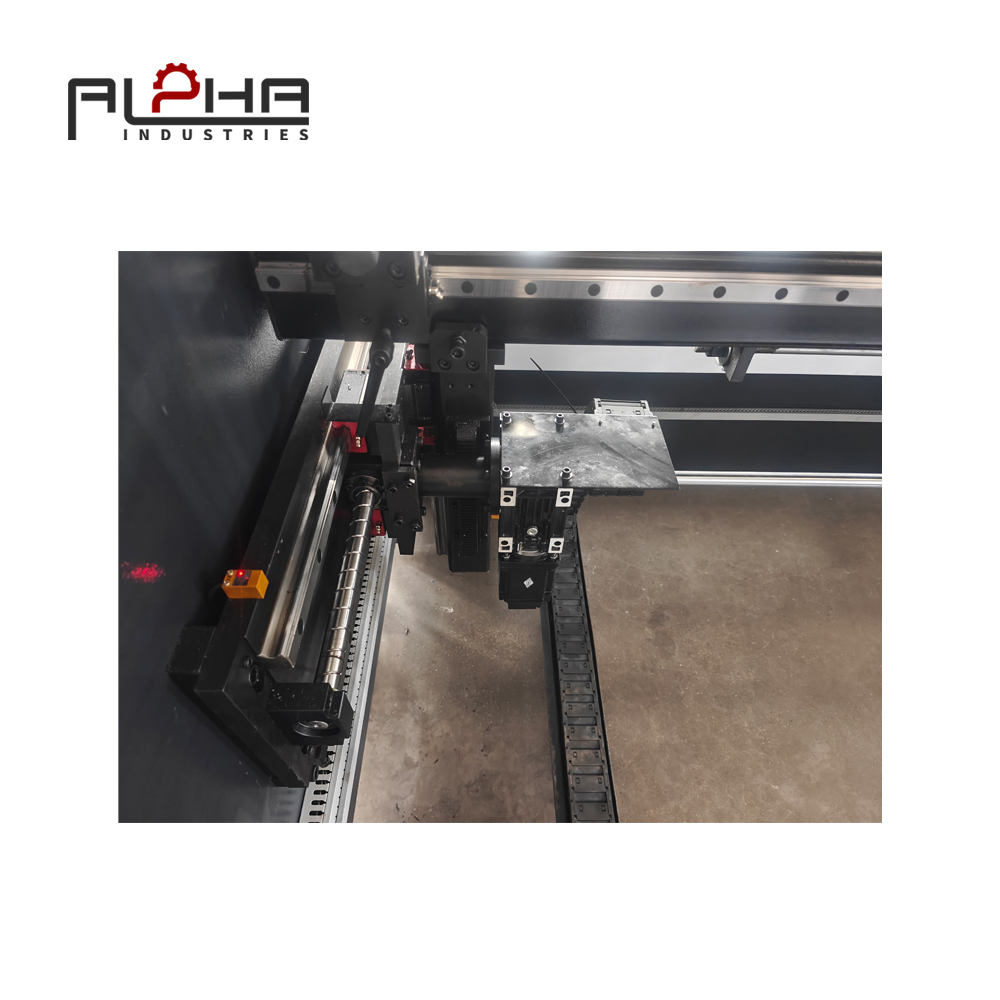
ALPHA CNC ofrece soluciones de maquinaria para el trabajo de metales a fabricantes que evalúan sus necesidades de procesamiento de chapa metálica. Al considerar una plegadora, los factores importantes incluyen la fuerza de plegado, la longitud de trabajo, el rango de materiales, el control CNC, la configuración del tope trasero, la compatibilidad de las herramientas y los requisitos dimensionales y de acabado superficial de las piezas terminadas.
La solución adecuada depende de la aplicación. Un taller que fabrica soportes estándar de acero dulce puede tener necesidades de herramientas diferentes a las de un fabricante que produce paneles de acero inoxidable a la vista o componentes personalizados complejos.
La elaboración de planos representativos y especificaciones de materiales puede ayudar a aclarar la configuración necesaria de la máquina y las herramientas antes de la compra.
En lugar de evaluar una plegadora únicamente por su capacidad máxima, los fabricantes deberían considerar si el sistema completo puede dar soporte a sus trabajos habituales, aplicaciones especiales y planes de producción futuros.
Para las empresas en Ucrania que se enfrentan a cambios en los requisitos de los pedidos y a la presión por mantener una calidad de producto constante, un conjunto adecuado de maquinaria y herramientas puede proporcionar una base más práctica para operaciones de doblado fiables.
Preguntas frecuentes sobre las herramientas para prensas plegadoras
¿Cómo elijo el punzón y la matriz adecuados para la plegadora?
Comience con el grado del material, el espesor, el radio de curvatura interior requerido, el ángulo de curvatura, la geometría de la pieza y los requisitos de acabado superficial. Luego, verifique las dimensiones del punzón y la matriz, las capacidades de carga, la compatibilidad con la máquina y el método de doblado previsto. Valide la configuración en el material real antes de autorizar la producción de la pieza.
¿Cómo elijo la abertura de la matriz en V para doblar chapa metálica?
Para el doblado al aire de acero dulce, se suele utilizar como guía inicial una abertura en V de aproximadamente seis a ocho veces el espesor del material. La abertura adecuada depende del material, el espesor, el radio de curvatura, la geometría requerida, las especificaciones de las herramientas y la capacidad de la máquina. Considere esta guía como un punto de partida, no como una regla universal.
¿Se puede utilizar un mismo troquel de plegadora para diferentes materiales?
A veces, pero no todas las matrices son adecuadas para todos los materiales y espesores. Los distintos materiales tienen características de conformado diferentes, y la misma abertura de la matriz puede producir radios o resultados de doblado diferentes. Verifique la aplicación, la capacidad de la herramienta y los requisitos de la pieza terminada antes de reutilizar una configuración de herramientas.
¿Cómo puedo reducir los arañazos durante el plegado con prensa plegadora?
Inspeccione y limpie las herramientas, seleccione las adecuadas para el material y el acabado requerido, y considere métodos de protección apropiados para las piezas con superficies delicadas. Asimismo, verifique que la pieza no esté contaminada y defina criterios claros de aceptación de la calidad de la superficie. El mejor método depende del material, las herramientas y la aplicación de producción.
¿Por qué la misma herramienta produce resultados de doblado diferentes?
Entre las posibles causas se incluyen diferencias en el grosor o la resistencia del material, desgaste de las herramientas, cambios en la configuración, posicionamiento incorrecto, calibración de la máquina y variaciones en la medición. Compare las condiciones reales con el proceso aprobado e identifique la fuente de la variación antes de realizar ajustes.
¿Una plegadora CNC requiere herramientas especiales?
No necesariamente. Una plegadora CNC puede usar herramientas estándar compatibles o herramientas especializadas, según el sistema de sujeción de la máquina y los requisitos de la pieza. La compatibilidad de las herramientas debe confirmarse para la configuración específica de la máquina. El control CNC no elimina la necesidad de seleccionar punzones y matrices adecuados.
¿Qué debo tener en cuenta al comprar herramientas para una plegadora nueva?
Considere el material y el rango de espesor, la geometría de la curvatura, el radio interior requerido, los requisitos de acabado superficial, la capacidad de carga de las herramientas, la interfaz de sujeción, la disponibilidad de herramientas y la gama de piezas que se producen habitualmente. Confirme qué herramientas vienen incluidas con la máquina y cuáles deben adquirirse por separado.
¿Con qué frecuencia se deben inspeccionar las herramientas de las prensas plegadoras?
Las herramientas deben inspeccionarse según su uso, estado, las recomendaciones del fabricante y la criticidad de las piezas que se producen. Se debe verificar si hay desgaste, daños, contaminación u otras condiciones que puedan afectar la seguridad o la calidad de las piezas. Cualquier herramienta que se sospeche que es insegura o que no cumple con las especificaciones debe retirarse de servicio hasta que se evalúe.
Conclusión: Desarrollar un mejor proceso de doblado desde la fase de utillaje.
El rendimiento de una plegadora depende de algo más que la potencia de la máquina y la capacidad CNC. El punzón y la matriz determinan cómo se sujeta y se da forma al material, por lo que la selección de las herramientas es fundamental para la calidad del plegado.
Para los fabricantes ucranianos de chapa metálica, una estrategia de utillaje estructurada puede ayudarles a afrontar los retos prácticos que supone procesar diferentes materiales, gestionar pedidos personalizados, proteger las superficies visibles y mantener dimensiones repetibles.
El método más fiable consiste en adaptar las herramientas al material y a la geometría de la pieza, verificar la compatibilidad de la carga y de la máquina, inspeccionar las herramientas periódicamente y documentar las configuraciones correctas para la producción repetida.
Un sistema de herramientas cuidadosamente seleccionado no eliminará todos los desafíos de conformado, pero puede ayudar a los fabricantes a tomar decisiones de proceso mejor fundamentadas y a construir un flujo de trabajo de producción más consistente.
Al evaluar una nueva plegadora CNC, considere la aplicación de plegado completa: la máquina, las herramientas, el material, el diseño de la pieza y el proceso de inspección. Esto proporciona una base más sólida para elegir un equipo que cumpla con los requisitos reales de producción.
Contacta con ALPHA CNC
¿Busca una plegadora CNC para su empresa de fabricación de chapa metálica en Ucrania? Comparta con ALPHA CNC las especificaciones de sus materiales, el espesor de la chapa, la longitud de plegado, los planos de las piezas y los requisitos de producción para que podamos analizar la configuración de máquina más adecuada.
Contáctanos: https://alpha-cnc.com/contact-us
Explora nuestro sitio web: https://alpha-cnc.com/