¿Por qué la flexibilidad de producción es importante para los fabricantes ucranianos de chapa metálica?
En un taller de chapa metálica, la productividad depende de algo más que la rapidez con la que una plegadora puede completar una operación individual. El tiempo necesario para preparar la máquina, cambiar las herramientas, posicionar la pieza, verificar el ángulo de plegado y aprobar la primera pieza terminada puede influir significativamente en la producción total.
Esto cobra especial importancia cuando una fábrica produce diferentes componentes en lotes relativamente pequeños.
Un fabricante podría procesar soportes de acero por la mañana, paneles para armarios eléctricos por la tarde y cubiertas para equipos personalizados al día siguiente. Cada producto puede requerir una disposición de herramientas, una posición del tope trasero, una secuencia de doblado o un procedimiento de configuración diferentes.
Cuando los cambios de formato se gestionan de forma deficiente, los operarios dedican un valioso tiempo de producción a ajustar la máquina en lugar de fabricar piezas vendibles. Una configuración inicial incorrecta también puede provocar el rechazo de componentes, un mayor consumo de material y retrasos en el montaje posterior.
Para los fabricantes ucranianos que se enfrentan a la presión de los costes energéticos, la incertidumbre en la cadena de suministro y las cambiantes exigencias de los clientes, mejorar la eficiencia de cada ciclo de producción puede ser una forma práctica de aprovechar mejor los recursos existentes.
Informes recientes sobre el sector industrial de Ucrania han puesto de manifiesto la presión constante derivada de los costes energéticos, la logística y las interrupciones generalizadas en la producción. Estos desafíos refuerzan la importancia de la utilización de los equipos y una planificación de la producción rigurosa.
Por lo tanto, la cuestión fundamental no es simplemente cómo comprar una plegadora más rápida, sino cómo configurar el proceso de plegado para que los diferentes productos se puedan fabricar de forma eficiente, precisa y con menos trabajo de preparación innecesario.
El coste real de los cambios frecuentes de plegadoras
Un cambio de configuración incluye todas las actividades necesarias para trasladar la plegadora de un trabajo de producción a otro. Dependiendo del componente, esto puede implicar retirar las herramientas existentes, instalar un punzón y una matriz diferentes, ajustar el tope trasero, seleccionar un programa de plegado, verificar los datos del material y realizar pruebas de plegado.
Cada tarea individual puede parecer insignificante, pero el efecto acumulativo puede ser sustancial cuando la fábrica cambia de producto varias veces por turno.
Imaginemos un taller que fabrica carcasas metálicas a medida. Un pedido requiere bridas estrechas, otro componentes más profundos y un tercero un grosor de material diferente. Si cada trabajo comienza con ajustes manuales y repetidas pruebas de doblado, el tiempo dedicado a preparar la máquina puede convertirse en una importante fuente de pérdida de productividad.
Los problemas de configuración también pueden afectar la calidad. Una herramienta instalada incorrectamente, una abertura de matriz inadecuada o un ajuste incorrecto del tope trasero pueden provocar el rechazo de los primeros componentes antes de que el operario identifique el problema.
El costo va más allá del desperdicio de chapa metálica. Los operarios deben dedicar tiempo adicional a medir, corregir y repetir el proceso. Los cronogramas de producción se vuelven menos predecibles y otros departamentos pueden tener que esperar los componentes necesarios.
Para mejorar el rendimiento en los cambios de configuración, es necesario prestar atención a todo el flujo de trabajo, en lugar de centrarse en una sola característica de la máquina.
Una plegadora adecuada, herramientas organizadas, programas verificados y un procedimiento de configuración uniforme trabajan en conjunto para reducir los ajustes innecesarios.
Cómo elegir una plegadora para la producción de lotes mixtos
La mejor plegadora para una fábrica que produce diferentes componentes no es necesariamente la máquina con la mayor fuerza de plegado ni el controlador más avanzado. Es la configuración que puede manejar las piezas requeridas manteniendo procedimientos de configuración prácticos y repetibles.
Antes de adquirir equipos, los fabricantes deben revisar su gama de productos e identificar las principales causas de los tiempos de cambio.
Esto puede incluir cambios frecuentes de herramientas, espesor inconsistente del material, secuencias de doblado complicadas, flexibilidad limitada del tope trasero o falta de familiaridad del operador con el controlador.
Una vez comprendidos estos factores, los compradores pueden evaluar qué características de la máquina les aportarán beneficios significativos.
Seleccione la longitud de trabajo y la capacidad de flexión adecuadas.
La plegadora debe adaptarse a las dimensiones y características del material de las piezas a trabajar.
La longitud de trabajo determina el ancho de doblado disponible, mientras que la fuerza de doblado depende de la resistencia del material, el espesor, la longitud de doblado, la apertura de la matriz y el método de conformado.
Una fábrica que produce soportes pequeños y placas de montaje puede no necesitar la misma configuración que un fabricante que produce cubiertas largas para equipos o paneles anchos de chapa metálica.
Sin embargo, seleccionar una máquina basándose únicamente en el producto más común puede generar problemas al recibir un pedido grande. Los compradores deben evaluar piezas representativas de toda la gama de producción, incluidas las aplicaciones de doblado más exigentes.
Las especificaciones relevantes incluyen la longitud de trabajo, la fuerza nominal, la carrera del pistón, la altura de apertura, la profundidad de garganta, el recorrido del tope trasero y los límites de carga de las herramientas.
Estos parámetros deben comprobarse cotejándolos con los planos reales, en lugar de estimarlos a partir de las descripciones del producto.
El objetivo es proporcionar la capacidad suficiente para el trabajo requerido sin aumentar innecesariamente la inversión ni complicar la instalación del taller.
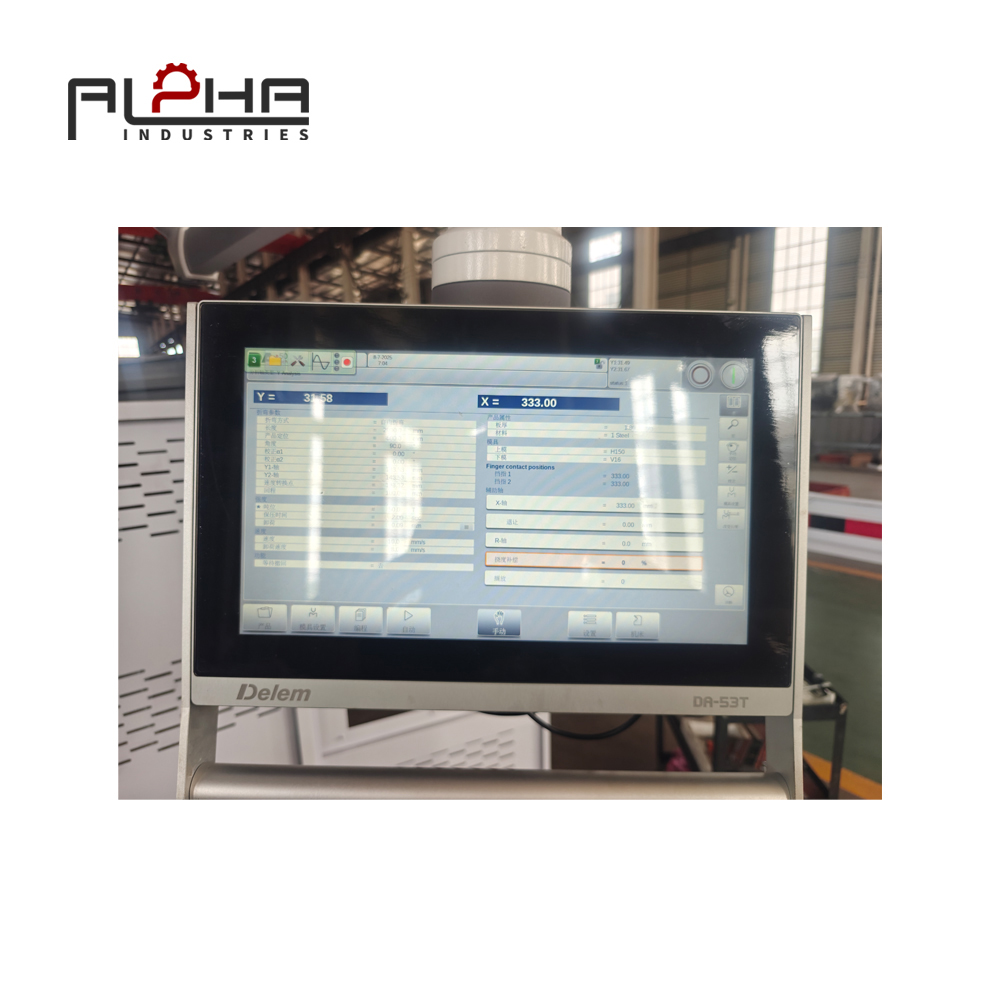
Evaluar la programación CNC para trabajos repetitivos.
Una plegadora CNC puede resultar muy útil cuando un taller fabrica regularmente diferentes piezas y necesita reproducir trabajos realizados anteriormente.
Dependiendo del controlador, los operarios podrán guardar programas, definir secuencias de doblado, configurar los movimientos del tope trasero y recuperar ajustes para pedidos repetitivos.
Esto reduce la dependencia de las notas manuscritas y de la memoria individual de cada operador.
Por ejemplo, una fábrica que produce varios modelos de armarios eléctricos puede recibir pedidos repetidos de productos fabricados semanas o meses antes. Un programa debidamente documentado y verificado puede ayudar al operario a restablecer la configuración necesaria de forma más eficiente.
Sin embargo, un programa almacenado no debe considerarse una garantía de que la pieza final siempre será correcta. El tipo de material, el grosor, el estado de las herramientas y las variaciones entre lotes pueden influir en el resultado.
Los operarios deben verificar el material y las herramientas antes de ejecutar un programa guardado, y luego confirmar que el primer componente cumpla con las dimensiones requeridas.
Al comparar controladores, los compradores deben evaluar la facilidad de programación, la capacidad de memoria, la usabilidad de la interfaz, los ejes compatibles y los requisitos de capacitación.
El sistema más útil es aquel que los operarios pueden utilizar con confianza y de forma consistente dentro del flujo de trabajo de producción real de la fábrica.
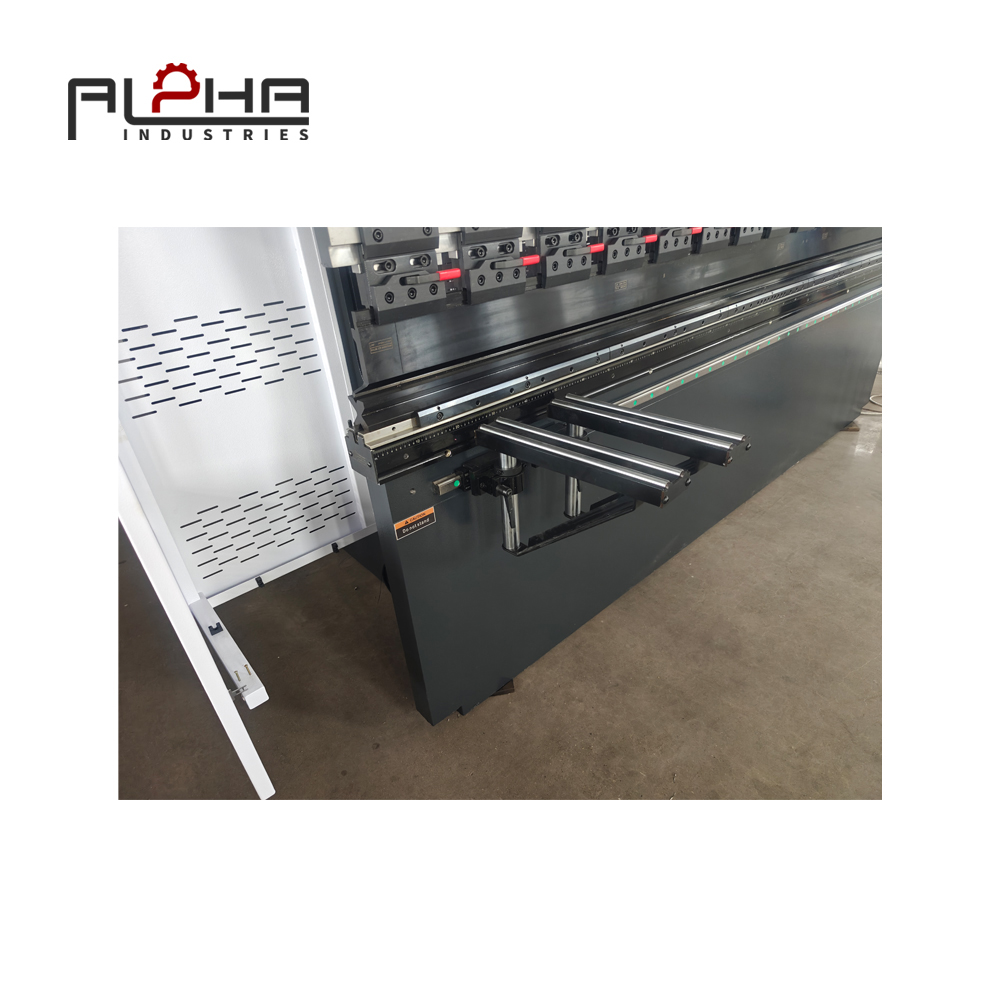
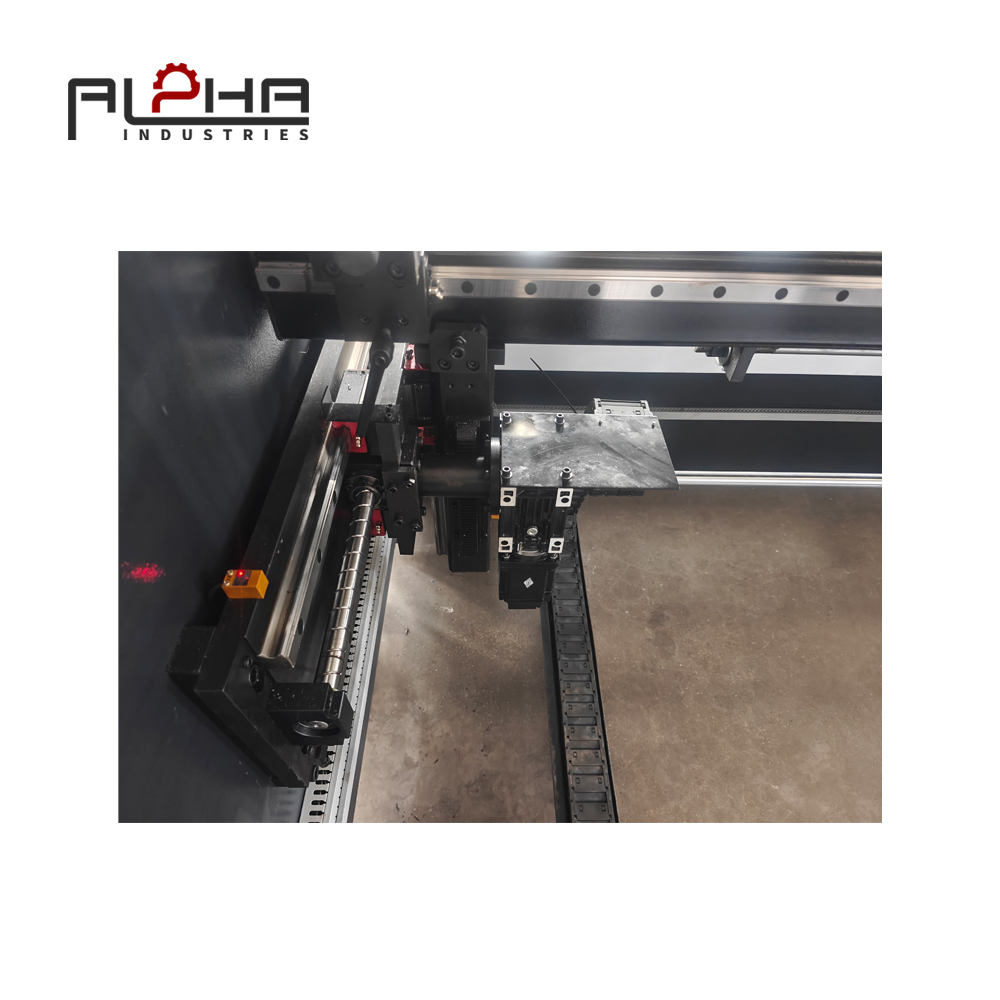
Considere la flexibilidad del tope trasero.
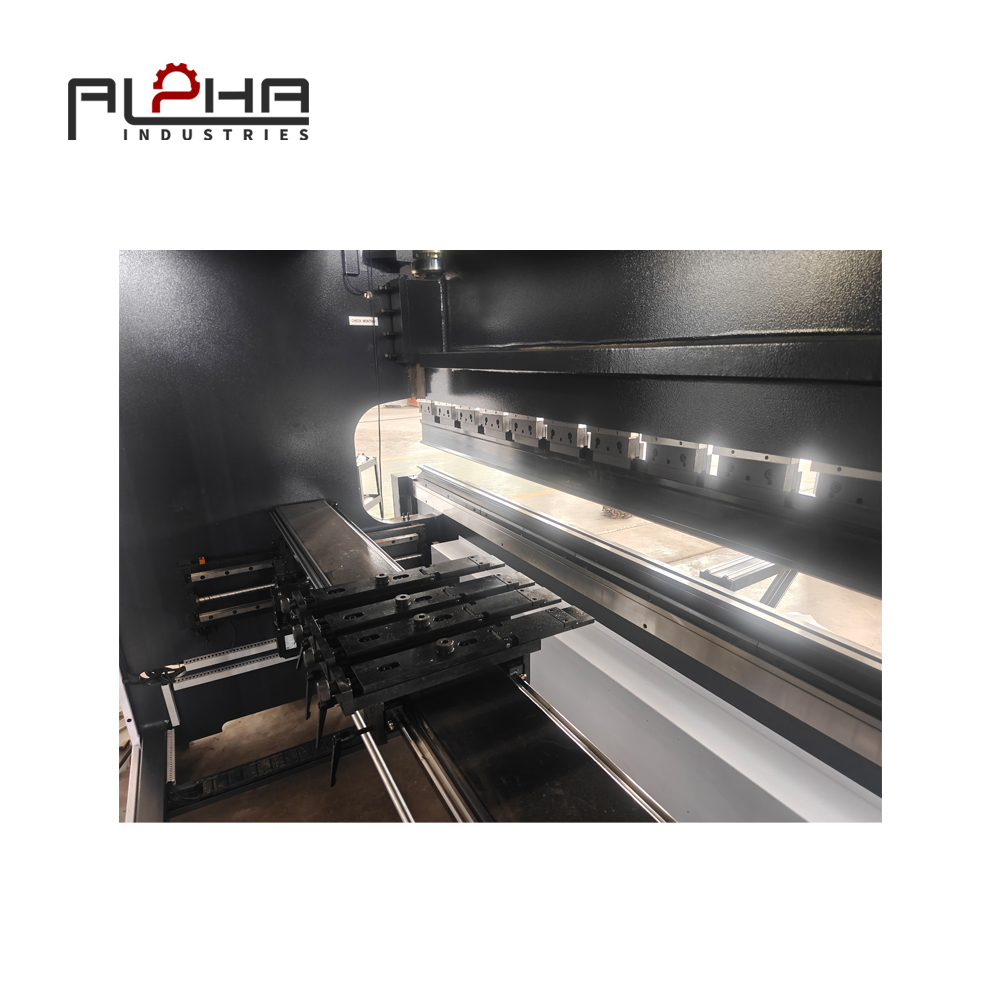
El tope trasero ayuda a posicionar la chapa metálica antes del doblado. Su configuración influye en la variedad de piezas que se pueden posicionar y en la facilidad con la que se pueden producir diferentes dimensiones de brida.
Para soportes sencillos, una disposición básica puede ser suficiente. Para carcasas, paneles o piezas más complejas con varias curvas, los ejes de control adicionales pueden proporcionar mayor flexibilidad.
La configuración adecuada depende de la geometría de las piezas y de la secuencia en la que deben doblarse.
El comprador debe examinar los planos de los componentes reales y considerar si el tope trasero propuesto puede posicionar las piezas sin necesidad de manipulaciones incómodas ni ajustes manuales repetidos.
También es importante tener en cuenta la disposición de los dedos, el rango de posicionamiento, la accesibilidad y el espacio disponible alrededor de la máquina.
Seleccionar un tope trasero adecuado puede mejorar el flujo de trabajo, pero debe formar parte de una evaluación completa de la máquina, en lugar de ser una decisión de especificación aislada.
Estandarización de herramientas: una forma práctica de reducir el tiempo de preparación.
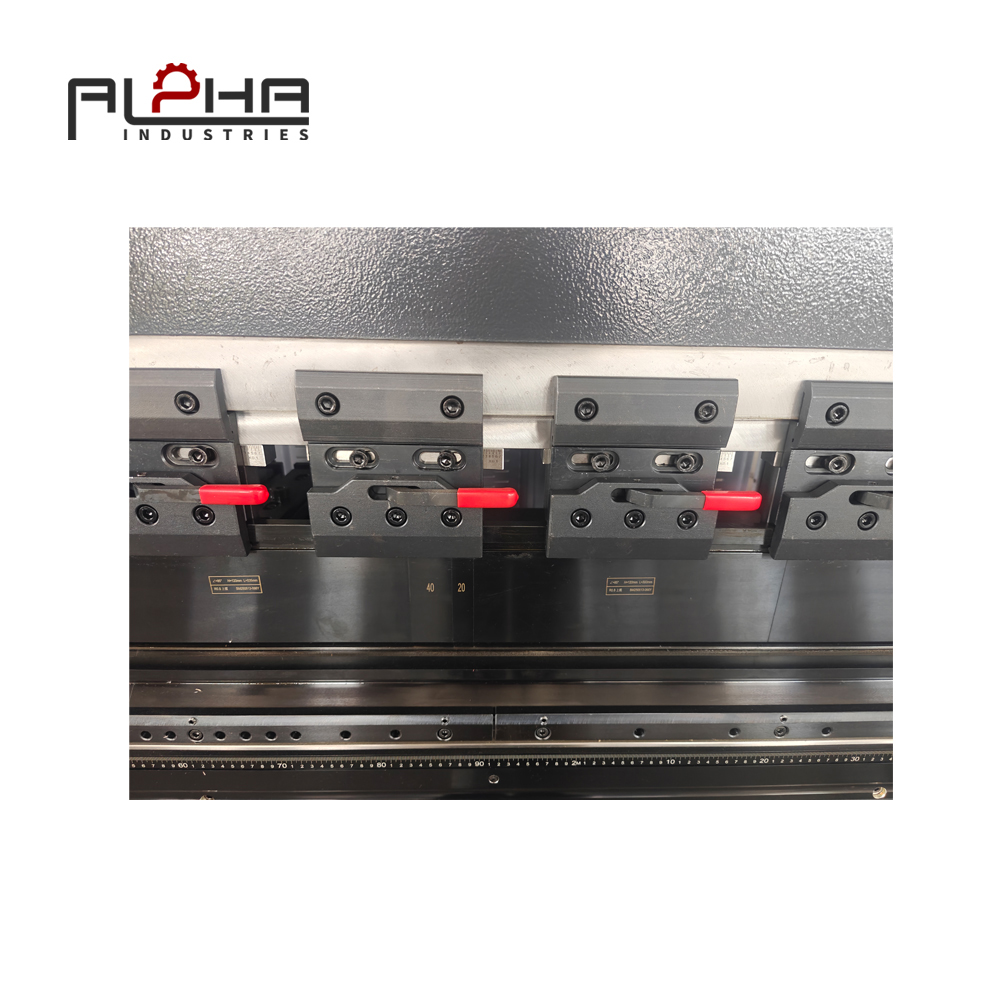
Los cambios de utillaje son una causa común de retraso en la producción de lotes mixtos. Cuando los punzones, matrices, soportes y lugares de almacenamiento están mal organizados, los operarios pueden invertir mucho tiempo buscando herramientas o comprobando su compatibilidad.
Estandarizar las herramientas siempre que sea posible puede simplificar este proceso.
El fabricante debe identificar primero los perfiles de punzón, las aberturas de matriz y las combinaciones de herramientas especiales que utiliza con mayor frecuencia. A continuación, la fábrica puede organizar estas herramientas en grupos claramente identificados según su aplicación, dimensiones y compatibilidad.
Las herramientas de uso frecuente deben ser fáciles de identificar y acceder, mientras que las menos comunes pueden almacenarse por separado con una identificación clara.
Esto reduce la manipulación innecesaria y facilita la preparación del siguiente trabajo mientras la producción actual aún está en marcha, siempre que la preparación se pueda realizar de forma segura y no interfiera con el funcionamiento de la máquina.
Seleccione las combinaciones de punzones y matrices que mejor se adapten a la gama de productos.
Las distintas piezas pueden requerir diferentes perfiles de punzón, aberturas de matriz y disposiciones de herramientas.
Una combinación de herramientas adecuada para un simple doblado abierto puede no ser apropiada para una caja profunda o una brida estrecha. Una selección incorrecta puede afectar el radio de curvatura, la fuerza requerida, el estado de la superficie y la geometría final.
El fabricante debe establecer una relación documentada entre los componentes comunes y sus combinaciones de herramientas aprobadas.
Este registro puede incluir la identificación del punzón, la apertura de la matriz, el espesor del material, la secuencia de doblado y las instrucciones de configuración pertinentes.
Los operarios deben verificar que las herramientas seleccionadas sean adecuadas para el material y la aplicación antes de comenzar la producción.
Las herramientas también deben mantenerse dentro de los límites de carga nominales de la máquina y de las propias herramientas. La estandarización nunca debe implicar el uso de una combinación de herramientas para aplicaciones para las que no fue diseñada.
Compruebe la compatibilidad de las abrazaderas antes de comprar.
Al reemplazar una plegadora antigua, los compradores pueden esperar reutilizar los punzones y matrices existentes. Esto puede reducir el gasto inicial en herramientas, pero es necesario verificar la compatibilidad.
Antes de asumir que es posible reutilizar las herramientas, se deben revisar el sistema de sujeción, las dimensiones de la herramienta, las capacidades de carga y el estado de las herramientas existentes.
Si la nueva máquina requiere una interfaz diferente, es posible que se necesiten adaptadores o herramientas de repuesto.
Analizar estos requisitos antes de realizar el pedido puede evitar costes inesperados y retrasos en la instalación.
Para las fábricas que planean ampliar su gama de productos, también puede ser conveniente comparar el coste de mantener el sistema de herramientas existente con los beneficios a largo plazo de una solución diferente.
Cómo los procedimientos de configuración estandarizados mejoran la repetibilidad
Una plegadora bien configurada puede producir resultados inconsistentes si cada operario utiliza un método de configuración diferente.
Los procedimientos operativos estándar ayudan a reducir la variabilidad al establecer una secuencia coherente para preparar la máquina, verificar los ajustes y aprobar el primer componente.
El proceso de configuración práctica comienza con la confirmación de la orden de trabajo y la identificación del material. A continuación, el operario verifica las herramientas, selecciona el programa adecuado, comprueba la configuración del tope trasero y prepara el área de trabajo.
Antes de que comience la producción en serie, se debe fabricar un componente de prueba e inspeccionarlo comparándolo con el plano.
El operario debe comprobar el ángulo de curvatura, las dimensiones de la brida, la geometría general y cualquier otro requisito crítico. Si es necesario realizar ajustes, estos deben efectuarse siguiendo las instrucciones del fabricante de la máquina y el procedimiento de producción aprobado.
Una vez que la pieza cumple con los requisitos, la información de configuración verificada puede registrarse para su uso futuro.
Este registro debe ser lo suficientemente claro como para que otro operador capacitado pueda reproducir el proceso sin depender completamente de las instrucciones verbales.
La estandarización resulta especialmente útil cuando las fábricas operan en varios turnos o experimentan cambios en su plantilla.
También ayuda a los supervisores a distinguir entre un problema de la máquina, una variación del material y una configuración incorrecta.
Control del efecto de recuperación elástica durante los cambios de producto
La recuperación elástica es un factor importante a tener en cuenta al cambiar de materiales, espesores o geometrías de componentes.
Tras eliminar la fuerza de flexión, la pieza puede recuperar parcialmente su forma original. El grado de recuperación depende de las propiedades mecánicas del material, su espesor, la geometría de la curvatura y las condiciones de conformado.
En consecuencia, un programa que funciona para un lote de material puede requerir verificación cuando el material cambia.
Esto no indica necesariamente que la máquina sea imprecisa. Puede reflejar diferencias en el material o en las condiciones de flexión.
Para reducir las pruebas de doblado innecesarias, los fabricantes deben registrar las especificaciones del material asociadas a cada programa aprobado.
Los operarios no deben fiarse únicamente del espesor nominal cuando la resistencia o el grado del material pueden variar.
Para componentes críticos, la medición de ángulos y la inspección de la primera pieza deben seguir formando parte del proceso de producción. Cuando la aplicación lo justifique, los compradores pueden evaluar las funciones de medición o compensación de ángulos que ofrece la plegadora.
El objetivo es lograr que el proceso sea predecible, reconociendo al mismo tiempo que la variación del material no siempre puede eliminarse únicamente con la máquina.
Gestión de curvas largas y componentes complejos
Los paneles largos y las piezas anchas de chapa metálica presentan desafíos adicionales, ya que la deflexión de la máquina y las herramientas puede afectar el ángulo de plegado final a lo largo de la pieza de trabajo.
Un sistema adecuado de compensación de deflexión o de curvatura puede ayudar a mitigar estos efectos. La solución apropiada depende del diseño de la máquina, la longitud de curvado, el tipo de material y la precisión requerida.
Los componentes complejos también pueden requerir una planificación cuidadosa de la secuencia de doblado.
Por ejemplo, una carcasa profunda puede requerir varias curvaturas en un orden específico para evitar interferencias entre la pieza de trabajo, el punzón, las herramientas y la estructura de la máquina.
Si la secuencia está mal planificada, es posible que el operario tenga que recolocar la pieza repetidamente o que descubra que un doblez posterior es difícil de completar.
Por lo tanto, los fabricantes deberían revisar la geometría completa del componente en lugar de evaluar cada curvatura de forma independiente.
Para piezas complejas de producción frecuente, los programas verificados y las instrucciones de configuración documentadas pueden reducir el riesgo de reprogramación y ajustes por ensayo y error.
Al seleccionar una nueva plegadora, los compradores deben compartir con el proveedor planos representativos de sus componentes más complejos. Esto permite evaluar la configuración propuesta de la máquina en función de los requisitos de producción reales.
Reducción del desperdicio de material durante la aprobación de la primera pieza.
El primer componente fabricado tras un cambio de producción es especialmente importante. Si sus dimensiones o ángulos de curvatura son incorrectos, las piezas posteriores podrían presentar el mismo defecto.
Un proceso claro de aprobación de la primera pieza puede ayudar a identificar problemas antes de que se fabrique un lote completo.
El método de inspección debe basarse en el plano del componente y sus dimensiones críticas. Según la aplicación, las comprobaciones pueden incluir ángulos de curvatura, longitudes de brida, dimensiones generales, relaciones entre orificios y curvaturas, y defectos superficiales visibles.
El operador debe confirmar que se han utilizado el material, las herramientas, el programa y los parámetros de configuración correctos.
Si se detecta un defecto, se debe investigar la causa en lugar de corregirla mediante ajustes no controlados.
Por ejemplo, una dimensión incorrecta de la brida podría deberse al posicionamiento del tope trasero, al movimiento del material, a un programa incorrecto o a una discrepancia entre las herramientas previstas y la configuración real.
Comprender la causa ayuda a evitar que el mismo problema se repita en lotes posteriores.
Registrar los resultados de la aprobación de la primera pieza también puede proporcionar información útil cuando llegan pedidos repetidos.
Con el tiempo, estos registros pueden ayudar a la fábrica a identificar qué trabajos requieren una preparación adicional y qué combinaciones de herramientas producen resultados aceptables de forma constante.
Planificación de la producción en función de las limitaciones energéticas y de programación.
Los costes energéticos y las interrupciones en el suministro pueden complicar los calendarios de producción. Las empresas industriales ucranianas se han enfrentado a importantes presiones relacionadas con la energía, y los informes del sector describen cómo la inestabilidad en la disponibilidad de energía y el aumento de los costes operativos afectan a la planificación de la producción.
En un taller de plegadoras, la respuesta práctica debe centrarse en una planificación de la producción segura y flexible, en lugar de asumir que una máquina en particular puede eliminar los riesgos relacionados con la electricidad.
Las fábricas pueden revisar el orden en que se programan los trabajos, preparar las herramientas y los materiales con antelación y reducir la repetición innecesaria de la configuración.
Cuando varios trabajos utilizan la misma configuración de herramientas, agruparlos puede reducir la cantidad de cambios. Sin embargo, la planificación debe seguir teniendo en cuenta los plazos de entrega, la disponibilidad de materiales, las prioridades de las piezas y los requisitos de fabricación posteriores.
Los fabricantes también deben confirmar las especificaciones eléctricas de la plegadora y cualquier requisito de instalación antes de la entrega.
Si se están considerando sistemas de protección o de respaldo de energía, estos deben ser evaluados por personal técnico calificado y de acuerdo con las instrucciones del fabricante de la máquina.
El objetivo es reducir los tiempos de inactividad evitables y aprovechar mejor los periodos de producción disponibles, manteniendo al mismo tiempo prácticas operativas seguras.
Elegir un proveedor que comprenda sus requisitos de producción
Las especificaciones de la máquina son importantes, pero la calidad del proceso de compra también influye en el resultado final.
Antes de recomendar una configuración, el proveedor debe comprender las piezas, los materiales, las cantidades de producción y los requisitos de precisión previstos.
Para los compradores ucranianos, una comunicación clara es especialmente importante a la hora de adquirir maquinaria a nivel internacional.
Antes de realizar un pedido, los fabricantes deben aclarar el modelo de la máquina, la fuerza de flexión, la longitud de trabajo, el controlador, las herramientas incluidas, el equipo opcional, los términos de la garantía, las modalidades de entrega y las responsabilidades de soporte técnico.
También deben confirmar la disponibilidad de manuales de funcionamiento, diagramas eléctricos, instrucciones de mantenimiento y materiales de capacitación pertinentes.
Cuando la aplicación requiera una precisión especial, se deberán acordar previamente los criterios de aceptación. Se pueden utilizar piezas de muestra representativas para evaluar la máquina bajo condiciones de material y funcionamiento definidas.
Los compradores también deben analizar cómo se gestionarán las cuestiones técnicas después de la instalación y qué información se necesita al solicitar asistencia para la resolución de problemas.
Un proveedor que comprenda la aplicación puede ayudar a identificar las especificaciones esenciales y reducir el riesgo de pagar por funciones que no satisfacen las necesidades reales de la fábrica.
Cómo Alpha CNC puede ayudar a los fabricantes a evaluar las opciones de plegadoras.
Alpha CNC ofrece soluciones de maquinaria para el trabajo del metal a clientes industriales que buscan equipos adaptados a sus procesos de fabricación.
Para un taller ucraniano de chapa metálica, el proceso de selección de la plegadora más eficaz comienza con la gama de productos y las razones que explican los retrasos actuales en la producción.
Si el principal problema es el tiempo de preparación excesivo, la evaluación puede centrarse en la disposición de las herramientas, la funcionalidad del controlador, la configuración del tope trasero y el flujo de trabajo del operario.
Si la calidad del doblado varía entre lotes, la consistencia del material, la idoneidad de las herramientas, el posicionamiento y el proceso de inspección pueden requerir mayor atención.
Si la fábrica planea expandirse a componentes más complejos, se deben revisar conjuntamente las dimensiones de trabajo, la capacidad de la máquina, las secuencias de doblado y los requisitos de herramientas futuras.
Alpha recomienda a los compradores que preparen planos representativos, especificaciones de materiales e información de producción antes de solicitar un presupuesto. Estos detalles facilitan la comparación de las configuraciones de las máquinas con los requisitos prácticos de fabricación.
El objetivo es seleccionar equipos que permitan una configuración eficiente, un doblado repetible y unos costes operativos manejables, en lugar de elegir una máquina basándose en una sola especificación.
Para los fabricantes que modernizan un taller existente o planifican una nueva capacidad de producción de chapa metálica, un debate técnico estructurado puede ayudar a establecer prioridades antes de que se tome la decisión final de inversión.
Póngase en contacto con Alpha CNC para hablar sobre sus necesidades de plegado y explorar las configuraciones de plegadoras más adecuadas.
Preguntas frecuentes sobre la configuración y la productividad de las prensas plegadoras.
¿Cómo puede una plegadora reducir el tiempo de preparación?
Una plegadora puede facilitar cambios de producción más rápidos cuando su controlador, tope trasero y disposición de herramientas se ajustan a los requisitos de producción de la fábrica. Las herramientas estandarizadas, los programas guardados, el almacenamiento organizado de herramientas y los procedimientos de configuración documentados pueden reducir los ajustes repetitivos y ayudar a los operarios a preparar diferentes trabajos de forma más consistente.
¿Es una plegadora CNC adecuada para la producción de lotes pequeños?
Sí. Una plegadora CNC puede ser útil para la producción de lotes pequeños cuando el taller maneja muchas piezas diferentes, cambios frecuentes de trabajo o secuencias de plegado complejas. Los programas guardados y el posicionamiento programable pueden reducir el trabajo de configuración repetitivo. El beneficio real depende del controlador, la habilidad del operario, las herramientas y la combinación de producción.
¿Cómo afecta la selección de herramientas a la calidad del doblado?
El punzón y la matriz influyen en la geometría del doblado, el radio interior, la fuerza requerida y el resultado final de la pieza. Un utillaje incorrecto puede provocar errores dimensionales, daños en la superficie o condiciones de doblado inadecuadas. El utillaje debe seleccionarse en función de las propiedades del material, el espesor, la geometría de la pieza y la capacidad nominal de la máquina.
¿Cómo pueden los fabricantes reducir los desperdicios durante los cambios de plegadora?
Los fabricantes pueden verificar el material y las herramientas antes de la producción, usar programas aprobados, inspeccionar el primer componente y documentar la configuración correcta. Un proceso de inspección claro ayuda a identificar errores antes de que afecten a todo un lote.
¿Qué deben tener en cuenta los compradores ucranianos al adquirir una prensa plegadora?
Entre los factores importantes se incluyen la fuerza de flexión, la longitud de trabajo, el rango de materiales, la funcionalidad del controlador, la configuración del tope trasero, la compatibilidad de las herramientas, los requisitos eléctricos, las disposiciones de mantenimiento, la cobertura de la garantía y el soporte técnico. Los compradores deben comparar estos factores con los planos representativos de las piezas y los requisitos de producción reales.
¿Una plegadora más avanzada siempre mejora la productividad?
No. Los ejes adicionales, la automatización o las funciones de control avanzadas solo son útiles cuando responden a una necesidad real de producción. Para algunas fábricas, una mejor organización de las herramientas y procedimientos operativos estandarizados pueden generar mejoras significativas sin necesidad de la configuración más compleja de la máquina.
¿Cómo puede una fábrica mantener ángulos de plegado uniformes entre lotes de material?
Los operarios deben verificar el grado y el espesor del material, utilizar las herramientas adecuadas, comprobar el primer componente y seguir un procedimiento de inspección establecido. Las diferencias en la resistencia del material pueden afectar a la recuperación elástica, por lo que es posible que sea necesario verificar los programas guardados previamente al introducir un nuevo lote de material.
¿Qué información se debe proporcionar al solicitar un presupuesto para una plegadora?
Proporcione planos representativos de las piezas, grados de material, rango de espesor, longitud máxima de doblado, ángulos de doblado requeridos, cantidades de producción y requisitos de precisión. La información sobre las herramientas existentes, los controles preferidos, las condiciones del taller, las modalidades de entrega y el servicio posventa también ayudará al proveedor a recomendar la configuración adecuada.
Conclusión: Aumente la productividad de cada cambio de plegadora.
Para los fabricantes ucranianos de chapa metálica, reducir el desperdicio durante la preparación puede ser una forma práctica de mejorar la productividad sin centrarse exclusivamente en una mayor velocidad de la máquina o una mayor fuerza de plegado.
La combinación de una configuración de máquina adecuada, herramientas compatibles, programas CNC fiables, procedimientos estandarizados e inspección de la primera pieza puede ayudar a reducir los ajustes innecesarios y mejorar la uniformidad de la producción.
La solución más eficaz depende de los productos, materiales, volúmenes de producción y limitaciones operativas de la fábrica. Por lo tanto, la plegadora debe evaluarse como parte integral del proceso de fabricación.
Alpha CNC anima a los fabricantes a identificar sus principales retos de producción antes de seleccionar el equipo. Con requisitos técnicos claros y una configuración bien planificada, las empresas pueden tomar decisiones de inversión más acertadas y establecer una base más sólida para el plegado eficiente de chapa metálica.
Si tiene previsto modernizar su equipo de doblado, mejorar la eficiencia del cambio de formato o ampliar su capacidad de producción de chapa metálica, póngase en contacto con Alpha CNC para hablar sobre su aplicación.