Por qué importa el consumo de energía por pieza en la fabricación CNC rusa
Para una empresa manufacturera, el consumo de electricidad es más que un gasto mensual de servicios públicos. Forma parte del costo operativo de cada componente producido.
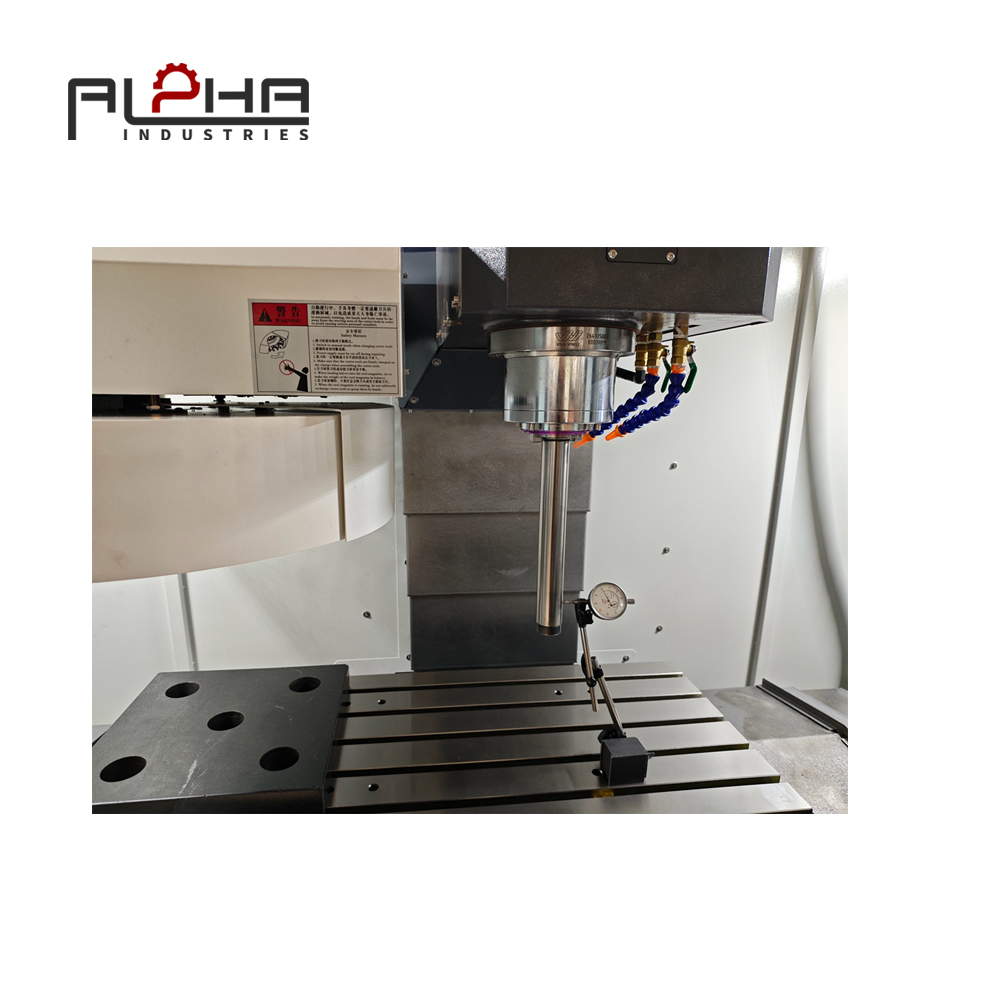
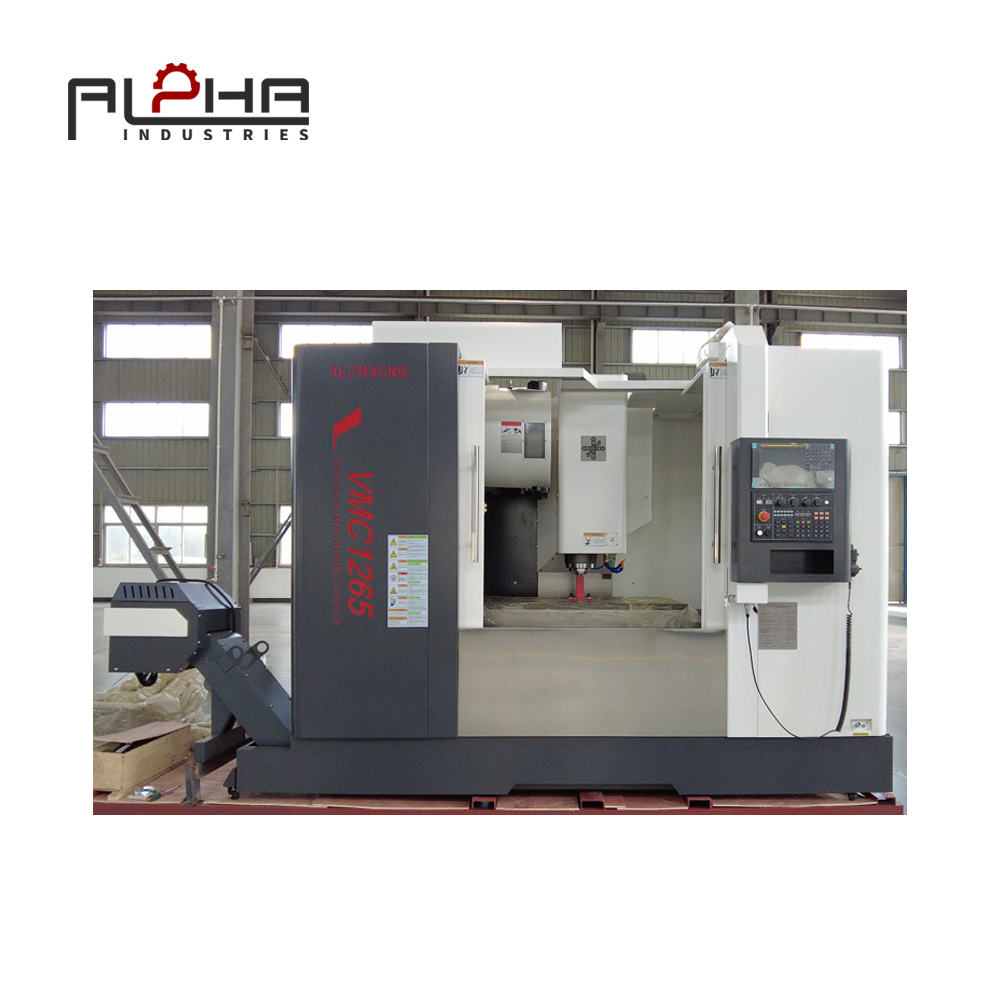
Una máquina de mecanizado vertical (VMC) puede contar con un potente motor de husillo, ejes servoaccionados, un cambiador automático de herramientas, una bomba de refrigerante y varios sistemas auxiliares. Todos estos componentes contribuyen al consumo total de electricidad de la máquina.
Sin embargo, la electricidad consumida durante la eliminación del metal es solo una parte del panorama general.
Un centro de mecanizado vertical también consume energía mientras espera el siguiente programa, hace girar su husillo sin cortar, se desplaza entre las posiciones de mecanizado, cambia de herramientas, hace circular el refrigerante y realiza otras operaciones de apoyo.
Para las empresas metalúrgicas rusas, mejorar el rendimiento energético general puede ayudar a controlar los gastos de fabricación, especialmente cuando la producción implica ciclos de mecanizado largos, múltiples piezas o equipos que funcionan en varios turnos.
La cuestión clave no es simplemente cuánta electricidad consume una máquina VMC en una hora.
¿Cuánta electricidad consume la máquina para fabricar un componente terminado aceptable?
Este es el concepto de consumo de energía por pieza.
En lugar de fijarse únicamente en la potencia nominal de la máquina, los fabricantes pueden evaluar el proceso de producción completo e identificar dónde se consume electricidad sin generar valor añadido a la producción.
Las siguientes secciones explican cómo abordar este desafío de una manera práctica y medible.
Comprenda de dónde proviene el consumo de electricidad de VMC.
Antes de reducir el consumo de energía, los fabricantes deben comprender qué actividades de las máquinas contribuyen a la demanda total de electricidad.
Una máquina de mecanizado vertical (VMC) no funciona en un estado de energía constante. Su consumo de energía varía según la tarea de mecanizado y el estado de funcionamiento de los diferentes componentes de la máquina.
Principales sistemas de consumo energético en un VMC
Un centro de mecanizado vertical típico incluye varios consumidores de electricidad.
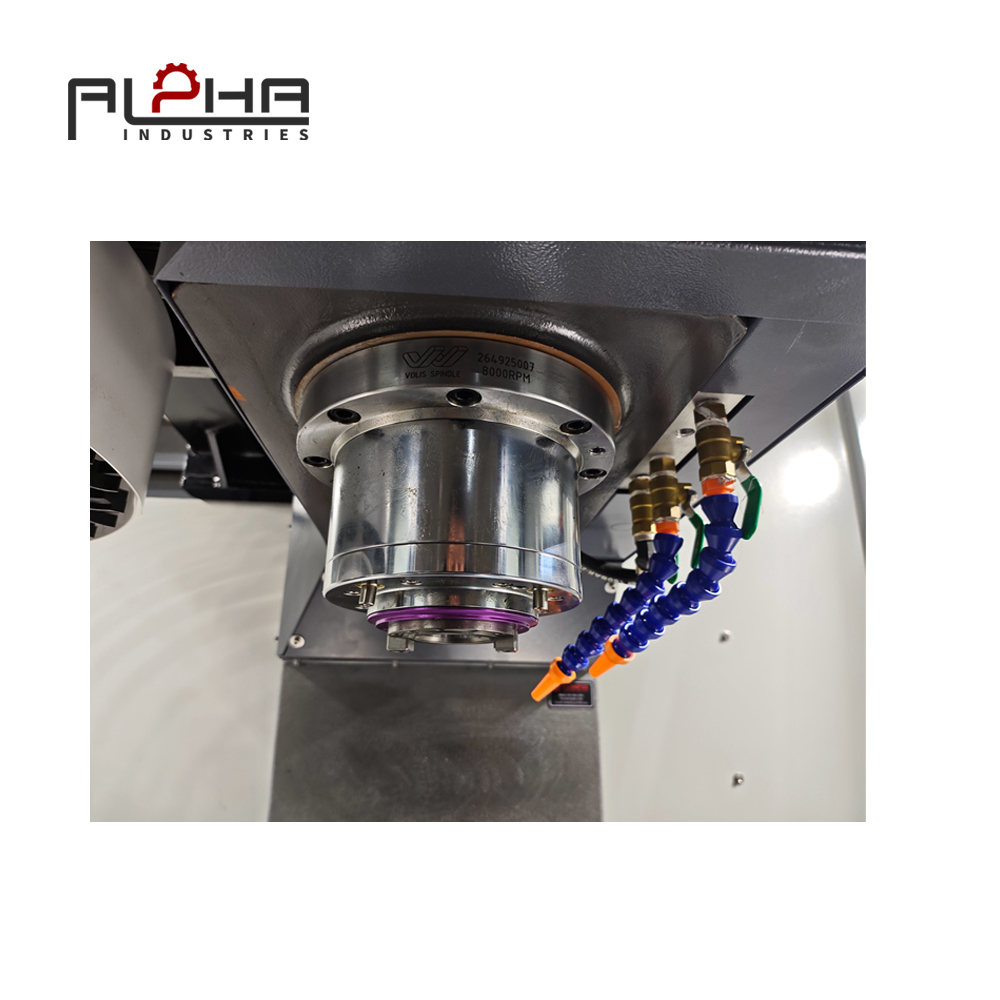
Accionamiento del husillo
El motor del husillo proporciona la potencia de rotación necesaria para el corte. Su consumo energético varía en función de la velocidad del husillo, la carga de corte, el diámetro de la herramienta, el material y las condiciones de mecanizado.
Durante el fresado intensivo, el husillo puede requerir mucha más potencia que durante las operaciones de acabado ligero.
Eje de alimentación y sistemas servo
Los ejes X, Y y Z mueven la mesa de trabajo o el conjunto del husillo. Sus motores consumen energía durante el posicionamiento, el avance, la aceleración y la desaceleración.
Los movimientos largos e innecesarios pueden aumentar el consumo de energía sin mejorar el componente final.
Cambiador automático de herramientas
El cambiador automático de herramientas (ATC) realiza las operaciones de cambio de herramientas según el programa CNC. Si bien cada cambio de herramienta individual puede ser relativamente breve, los cambios frecuentes pueden contribuir al consumo total de energía necesario para un ciclo de producción.
Sistemas de refrigeración y lubricación
Las bombas de refrigerante, las bombas de lubricación y los equipos relacionados contribuyen a la estabilidad del mecanizado y al funcionamiento de la máquina.
Su consumo de electricidad depende del diseño del sistema, las condiciones de funcionamiento y el tiempo que el equipo permanece activo.
Sistemas de extracción de virutas
Las cintas transportadoras de virutas y los equipos de manipulación de virutas también pueden requerir energía eléctrica.
La demanda energética real depende del tipo de cinta transportadora, la frecuencia de funcionamiento y la configuración de la máquina.
Control CNC y equipos auxiliares
El sistema de control, los servomotores, los ventiladores de refrigeración, la iluminación y otros componentes eléctricos consumen energía incluso cuando la máquina no está eliminando material activamente.
Esto significa que la selección de la máquina debe tener en cuenta más que la potencia del motor del husillo.
Una evaluación completa debe examinar el accionamiento principal de la máquina, los sistemas auxiliares, los modos de funcionamiento y los requisitos de producción.
Energía de corte y energía no de corte
Para un análisis práctico, el consumo de energía de VMC se puede dividir en tres grandes categorías.
Categoría de energía | Actividades típicas | Oportunidad de mejora |
|---|---|---|
Reducción de energía | Fresado, taladrado, mandrinado, roscado | Optimizar los parámetros de corte y la selección de herramientas. |
Energía no cortante | En espera, husillo inactivo, movimientos rápidos, cambios de herramienta | Reduzca el tiempo de operación innecesario |
Energía auxiliar | Bombas de refrigerante, lubricación, transportadores de virutas, ventiladores | Adaptar la operación a los requisitos reales del proceso. |
Un estudio publicado en la revista Journal of Cleaner Production analizó el consumo energético de las máquinas herramienta CNC e identificó las operaciones sin corte como una importante oportunidad para la reducción de energía. Sus conclusiones respaldan la evaluación del ciclo de mecanizado completo en lugar de considerar únicamente la etapa de corte.
Para un fabricante, esta distinción es importante porque reducir el tiempo de funcionamiento innecesario de la máquina puede mejorar la eficiencia energética sin cambiar el material de la pieza de trabajo ni sacrificar la calidad de mecanizado requerida.
Reduzca el tiempo de inactividad del husillo sin afectar la preparación para la producción.
El tiempo de inactividad del husillo es uno de los aspectos que conviene examinar al evaluar el consumo eléctrico de la máquina de mecanizado vertical (VMC).
Un husillo puede seguir girando incluso cuando la herramienta de corte no está eliminando material.
Esto puede ocurrir durante transiciones de programa ineficientes, cortes de aire innecesarios, períodos de espera o secuencias de mecanizado mal organizadas.
Identificar la rotación innecesaria del husillo
El primer paso consiste en revisar el programa CNC y el proceso de producción.
Los fabricantes deben identificar las situaciones en las que el husillo está girando pero no se está realizando ninguna operación de mecanizado útil.
Algunos ejemplos posibles son:
Rotación excesiva del husillo antes de la siguiente operación de corte.
Largos periodos de espera entre las etapas de mecanizado.
Corte de aire innecesario.
Secuencias de herramientas mal organizadas.
Movimientos repetidos de aproximación y retracción.
Retrasos ocasionados por la manipulación de las piezas o la preparación del operario.
No todas las rotaciones del husillo sin corte son innecesarias. Algunas operaciones requieren un enfoque controlado, posicionamiento de la herramienta o estabilización del husillo.
El objetivo es eliminar las actividades ociosas evitables, manteniendo al mismo tiempo unas condiciones de mecanizado seguras y fiables.
Organice las operaciones de mecanizado de forma más eficiente.
La secuencia de mecanizado puede influir en el tiempo que el husillo permanece en funcionamiento sin producir una pieza terminada.
Por ejemplo, un componente puede requerir fresado frontal, taladrado, fresado de cavidades y roscado.
Si la secuencia de mecanizado está mal organizada, la máquina puede realizar movimientos de posicionamiento adicionales o cambios de herramienta repetidos.
Una secuencia más eficiente puede reducir las transiciones innecesarias.
Sin embargo, la orden de mecanizado aún debe tener en cuenta:
Rigidez de la pieza de trabajo.
Accesibilidad de las herramientas de corte.
Evacuación de chips.
Requisitos de acabado superficial.
Precisión dimensional.
Fuerzas de carga y corte de la herramienta.
Un programa más corto no es automáticamente un programa mejor. Debe producir la calidad de componentes requerida de forma consistente.
Revisar los procedimientos de espera
Cuando la máquina está a la espera de material, inspección o la siguiente orden de producción, los fabricantes deben revisar si es necesario que todos los sistemas activos permanezcan en funcionamiento.
Cualquier función de espera o de ahorro de energía debe seguir las instrucciones de funcionamiento del fabricante de la máquina.
Los operarios nunca deben desactivar la lubricación, la refrigeración, los sistemas de protección u otras funciones necesarias para el funcionamiento seguro de la máquina.
El objetivo es evitar el consumo innecesario de electricidad sin comprometer la fiabilidad de la máquina.
Optimizar los parámetros de corte para mejorar la eficiencia energética.
Los parámetros de corte influyen directamente en el tiempo de mecanizado, la carga de la herramienta, la calidad de la superficie y el consumo de electricidad.
Seleccionar la velocidad de husillo, la velocidad de avance y la profundidad de corte adecuadas puede mejorar la relación entre el consumo de energía y la eliminación de material.
Sin embargo, aumentar simplemente la velocidad de corte no es una estrategia fiable para ahorrar energía.
Los parámetros deben ser adecuados para la máquina, la herramienta, el material de la pieza de trabajo y la operación de mecanizado.
Velocidad del husillo: Ajuste las RPM a la herramienta de corte.
La velocidad del husillo afecta a la velocidad de corte y al estado de funcionamiento del accionamiento del husillo.
Una velocidad de husillo excesivamente alta puede aumentar la demanda de energía, la generación de calor y el desgaste de la herramienta sin proporcionar una mejora significativa en el tiempo de mecanizado.
Una velocidad de husillo excesivamente baja también puede reducir la eficiencia del proceso cuando la herramienta de corte opera fuera de su rango de corte adecuado.
La velocidad de husillo adecuada debe determinarse de acuerdo con:
Material de la pieza de trabajo.
Diámetro de la fresa.
Material y recubrimiento de la herramienta.
Recomendación de velocidad de corte.
Acabado superficial requerido.
Capacidad del husillo de la máquina.
Estabilidad del portaherramientas y de la pieza de trabajo.
Para los fabricantes rusos que procesan diferentes materiales, una única velocidad de husillo fija rara vez resulta adecuada para todos los trabajos.
Velocidad de alimentación: Evite ajustes excesivamente conservadores.
Una velocidad de avance demasiado baja puede prolongar innecesariamente el ciclo de mecanizado.
Cuando la máquina tarda más tiempo en completar un componente, el consumo de energía fija y el funcionamiento de los equipos auxiliares se prolongan durante un período más largo.
Aumentar la velocidad de avance dentro del rango de mecanizado permitido puede reducir el tiempo de ciclo y disminuir la energía consumida por pieza terminada.
Sin embargo, la velocidad de avance debe mantenerse dentro de los límites de la herramienta de corte, la estructura de la máquina, la rigidez de la pieza de trabajo y la precisión dimensional requerida.
Los fabricantes deben supervisar:
Carga de corte.
Desgaste de la herramienta.
Acabado de la superficie.
Variación dimensional.
Vibración.
Formación de chips.
El objetivo es encontrar unas condiciones de mecanizado estables que equilibren el rendimiento de corte, la vida útil de la herramienta y el consumo de energía.
Profundidad de corte: Mejora la eficiencia de la remoción de material.
La profundidad de corte afecta a las fuerzas de corte y a la cantidad de material que se elimina en cada pasada.
Si la profundidad de corte es innecesariamente pequeña, la máquina podría requerir pasadas adicionales para completar la misma función.
Esto puede aumentar el tiempo de mecanizado y el consumo de energía.
Cuando la máquina, la herramienta y la pieza de trabajo lo permiten, una profundidad de corte adecuada puede reducir el número de pasadas.
Sin embargo, una profundidad de corte excesiva puede sobrecargar el husillo, reducir la vida útil de la herramienta, provocar vibraciones o afectar la calidad de la superficie.
Una estrategia de mecanizado equilibrada debe tener en cuenta la relación entre la fuerza de corte, la tasa de remoción de material, la durabilidad de la herramienta y la capacidad de la máquina.
Seleccione las herramientas según el material y la operación.
La selección de herramientas también influye en la eficiencia energética.
Una herramienta de corte adecuada puede mejorar la formación de virutas, reducir la resistencia al corte y mantener condiciones de mecanizado estables.
Los fabricantes deberían tener en cuenta lo siguiente:
Geometría de la herramienta.
Diámetro de la fresa.
Número de filos de corte.
Material de la herramienta.
Revestimiento.
Dureza de la pieza de trabajo.
Requisitos del fluido de corte.
Vida útil de la herramienta.
El uso de una herramienta inadecuada o desgastada puede aumentar la resistencia al corte y dar lugar a ciclos de mecanizado más largos o a operaciones de acabado adicionales.
Por lo tanto, el coste energético de un proceso de mecanizado debe evaluarse junto con el consumo de herramientas y la calidad del componente.
Mejorar las trayectorias de las herramientas CNC para reducir los movimientos innecesarios de la máquina.
La planificación de la trayectoria de la herramienta influye de forma importante en la energía total consumida por una máquina de mecanizado vertical (VMC).
La trayectoria de la herramienta determina cómo se mueve la herramienta de corte a través de la pieza de trabajo, cuánto material se elimina en cada pasada y cuánto movimiento sin corte se requiere.
Una trayectoria de herramienta ineficiente puede aumentar el tiempo de mecanizado incluso cuando los parámetros de corte son razonables.
Reduzca los movimientos rápidos innecesarios.
El posicionamiento rápido permite que la máquina se desplace rápidamente entre las diferentes zonas de mecanizado.
Sin embargo, un movimiento excesivo entre posiciones distantes puede aumentar el tiempo del ciclo y la demanda de energía.
Los programadores deberían analizar si la secuencia de mecanizado se puede reorganizar para reducir los desplazamientos innecesarios.
Las posibles mejoras incluyen:
Agrupación de operaciones de mecanizado por herramienta.
Reducir los viajes repetidos entre zonas distantes.
Optimización de las posiciones de aproximación y retracción.
Evitar el reposicionamiento innecesario de las herramientas.
Utilizar secuencias de mecanizado adecuadas para las características relacionadas.
Estos cambios deben verificarse para garantizar que la herramienta de corte, el dispositivo de fijación y la pieza de trabajo permanezcan libres de posibles zonas de colisión.
Minimizar el corte de aire
El corte en aire se produce cuando la herramienta se mueve a lo largo de una trayectoria programada sin eliminar material.
Cierto grado de corte en el aire es inevitable, especialmente durante el acercamiento, la retirada y el reposicionamiento de la herramienta.
Sin embargo, el corte con aire innecesario puede prolongar el ciclo de mecanizado y aumentar el consumo de electricidad.
Los programadores CAM deben revisar las trayectorias de las herramientas para:
Distancias de aproximación excesivas.
Movimientos repetitivos sobre superficies ya mecanizadas.
Movimientos de desbroce innecesarios.
Vías de entrada y salida ineficientes.
Operaciones de mecanizado redundantes.
Reducir estos movimientos puede mejorar la relación entre el tiempo de funcionamiento de la máquina y la cantidad real de material que se puede eliminar.
Utilice estrategias adecuadas de desbaste y acabado.
El desbaste y el acabado tienen requisitos de mecanizado diferentes.
El desbaste se centra en la eliminación eficiente de material, manteniendo al mismo tiempo condiciones de corte estables.
El acabado se centra en la precisión dimensional y la calidad de la superficie.
Intentar utilizar la misma estrategia para ambas operaciones puede generar tiempos de mecanizado innecesarios o desgaste de las herramientas.
Un plan de proceso adecuado puede separar estos objetivos y seleccionar las herramientas, los parámetros de corte y las trayectorias de herramienta apropiadas para cada etapa.
Por ejemplo, una herramienta de desbaste puede eliminar la mayor parte del material, mientras que una herramienta de acabado completa las superficies y dimensiones finales.
Esto puede ayudar a evitar pases repetidos de baja eficiencia.
Gestionar los sistemas de refrigeración y auxiliares de acuerdo con el proceso de mecanizado real.
Los sistemas de refrigeración y los sistemas auxiliares son partes importantes del funcionamiento de la máquina de mecanizado vertical (VMC).
Proporcionan soporte para la refrigeración de la herramienta, la lubricación, la eliminación de virutas y la estabilidad del mecanizado.
Sin embargo, su demanda energética debe tenerse en cuenta al evaluar el proceso de mecanizado completo.
Funcionamiento de la bomba de refrigerante
Los sistemas de refrigeración pueden funcionar durante el corte, el posicionamiento de la herramienta u otros estados de la máquina, dependiendo de la configuración y el programa de la misma.
Los fabricantes deben comprobar si el suministro de refrigerante es el adecuado para la operación de mecanizado.
Entre las consideraciones importantes se incluyen:
Requisitos de flujo de refrigerante.
Capacidad de la bomba.
Posicionamiento de la boquilla.
Condiciones de filtración.
Concentración del refrigerante.
Limpieza del tanque.
Contaminación de chips.
Un sistema de refrigeración inadecuado puede provocar una mala evacuación de las virutas, un consumo excesivo de fluido o un funcionamiento innecesario de la bomba.
Sin embargo, reducir el flujo de refrigerante sin verificación técnica puede aumentar el desgaste de las herramientas, el calor y los desechos.
La eficiencia energética no debe ir en detrimento de la calidad del mecanizado.
Operación de extracción de virutas y cinta transportadora
Es necesario eliminar las virutas metálicas para mantener un entorno de mecanizado limpio y estable.
Dependiendo del diseño de la máquina, la eliminación de virutas puede implicar una cinta transportadora, un sistema de lavado o un procedimiento de limpieza manual.
Los fabricantes deben comprobar si el método de eliminación de virutas es adecuado para el material y el volumen de producción.
Las virutas largas, la acumulación excesiva de virutas o una evacuación deficiente de las mismas pueden interrumpir el mecanizado y requerir una limpieza adicional.
Un sistema de gestión de chips adecuado puede ayudar a mantener la continuidad de la producción y, al mismo tiempo, evitar operaciones auxiliares innecesarias.
Consumo de aire comprimido
El aire comprimido puede utilizarse para la protección del husillo, el cambio de herramientas, la limpieza y otras funciones de la máquina.
Aunque el aire comprimido no se genere directamente mediante la máquina VMC, contribuye al coste energético del proceso de fabricación.
Un taller debería revisar:
Ajustes de presión de aire.
Fuga en la tubería.
Soplado de aire innecesario.
Eficiencia operativa del compresor.
Requisitos de aire de la máquina.
No reduzca la presión del aire por debajo de los requisitos especificados por el fabricante de la máquina.
El objetivo es eliminar el desperdicio en el sistema de suministro de aire comprimido, manteniendo al mismo tiempo un funcionamiento fiable de la máquina.
Calcular el consumo de energía de VMC por pieza terminada
Un fabricante no puede mejorar la eficiencia energética de forma eficaz sin medir la situación actual.
Si solo se tiene en cuenta la potencia nominal de la máquina, no se puede determinar cuánta electricidad se utiliza para producir un componente terminado.
Un enfoque más útil consiste en medir el consumo real de energía durante la producción.
Fórmula básica de consumo de energía
La fórmula básica es:
Consumo de energía por pieza = Consumo total de electricidad ÷ Número de piezas terminadas aceptadas
Por ejemplo, supongamos que una máquina VMC consume 30 kWh durante un período de producción y fabrica 60 componentes aceptados.
El consumo de energía por componente terminado es:
30 kWh ÷ 60 partes = 0,5 kWh por parte.
Este es un cálculo ilustrativo, no un resultado de rendimiento medido para un VMC específico.
Si la máquina consume 30 kWh pero solo 50 componentes pasan la inspección, el consumo de energía real por componente aceptado será:
30 kWh ÷ 50 piezas = 0,6 kWh por pieza aceptada.
Este segundo cálculo es más útil porque incluye el impacto de los componentes rechazados.
Incluir a todos los consumidores de energía relevantes.
Para una evaluación más completa, los fabricantes deberían decidir si la medición incluye solo el VMC o también el equipo auxiliar.
Dependiendo del sistema de producción, el límite energético puede incluir:
Centro de mecanizado CNC.
Sistema de refrigeración.
Transportador de virutas.
Suministro de aire comprimido.
Equipo de refrigeración externo.
Equipo para manipulación de piezas.
El límite de medición debe mantenerse constante al comparar diferentes períodos de producción o máquinas.
Energía récord por estado operativo
Un método de medición más detallado separa el consumo de energía de la máquina en diferentes condiciones de funcionamiento.
Estado operativo | Información a registrar |
|---|---|
Máquina en espera | Demanda de energía mientras espera |
Husillo en reposo | Energía utilizada sin cortes |
Mecanizado real | Energía utilizada durante la extracción del material |
Cambio de herramientas | Energía asociada al intercambio de herramientas |
Operación auxiliar | Refrigerante, lubricación, eliminación de virutas |
Ciclo de producción total | Consumo energético total para el trabajo |
Esta información puede ayudar a los fabricantes a identificar dónde existen las mayores oportunidades de mejora.
Comparar piezas de trabajo similares
El consumo de energía por pieza debe compararse entre trabajos similares.
Un componente grande de acero y uno pequeño de aluminio requieren procesos de remoción de material diferentes. Comparar directamente su consumo de energía puede llevar a conclusiones erróneas.
Para un análisis significativo, compare las piezas con otras similares:
Material.
Geometría.
Operaciones de mecanizado.
Requisitos dimensionales.
Acabado de la superficie.
Cantidad de producción.
Esto facilita identificar si una mejora se debe a un mejor funcionamiento de la máquina o simplemente a una combinación de producción diferente.
Seleccione una configuración de VMC que se ajuste a las tareas de producción requeridas.
La eficiencia energética también debe tenerse en cuenta al seleccionar la máquina.
Una máquina demasiado grande para la pieza de trabajo típica puede implicar requisitos de capacidad y funcionamiento innecesarios.
Una máquina demasiado pequeña puede requerir configuraciones adicionales, accesorios especiales u operaciones de mecanizado repetidas.
La configuración correcta debe ajustarse a las necesidades de producción reales del taller.
Seleccione las dimensiones de la mesa adecuadas.
La mesa de trabajo debe proporcionar espacio suficiente para la pieza de trabajo, el dispositivo de sujeción y el sistema de fijación necesario.
Los fabricantes deben evaluar:
Largo y ancho de la mesa.
Peso máximo de la pieza de trabajo.
Configuración de ranura en T.
Dimensiones del accesorio.
Acceso para la carga de piezas.
Espacio libre disponible para mecanizado.
Un tamaño de mesa adecuado puede ayudar a reducir los cambios innecesarios de fijación y el reposicionamiento de las piezas de trabajo.
Ajustar el recorrido del eje a las dimensiones de la pieza de trabajo.
El recorrido de los ejes X, Y y Z debe ajustarse al área de mecanizado real.
Los compradores no deben evaluar el recorrido del eje basándose únicamente en las dimensiones de la pieza de trabajo.
También deben tenerse en cuenta la altura del dispositivo de fijación, la longitud de la herramienta, la orientación de la pieza de trabajo y el acceso necesario para el mecanizado.
Un área de mecanizado adecuada ayuda a evitar configuraciones adicionales que pueden aumentar el tiempo de producción y el consumo de energía.
Evaluar la potencia y la velocidad del husillo
La potencia y la velocidad del husillo deben ser acordes con los materiales y las operaciones de corte.
Por ejemplo, el mecanizado de alta velocidad de componentes de aluminio puede requerir una configuración de husillo diferente a la del fresado pesado de piezas de acero.
Entre los factores importantes se incluyen:
Potencia nominal del husillo.
Par motor disponible en todo el rango de velocidades.
Velocidad máxima del husillo.
Interfaz de la herramienta.
Requisitos de corte.
Materiales típicos de la pieza de trabajo.
Una mayor potencia del husillo no implica automáticamente un menor consumo de energía.
La máquina debe proporcionar un rendimiento suficiente para las operaciones requeridas, sin que su selección se base únicamente en el motor más potente disponible.
Revisión de equipos auxiliares
Al comparar las configuraciones de VMC, los fabricantes también deben tener en cuenta los sistemas auxiliares.
Estos pueden incluir bombas de refrigerante, transportadores de virutas, refrigeración del husillo, equipos de lubricación y otros componentes auxiliares.
Solicite al proveedor las especificaciones eléctricas disponibles y la información sobre la carga conectada.
Siempre que sea posible, solicite datos de potencia operativa bajo condiciones de mecanizado definidas, en lugar de basarse únicamente en la carga máxima conectada de la máquina.
Establecer una rutina de gestión energética para la producción de VMC.
La eficiencia energética debería formar parte de la gestión normal de la producción, en lugar de ser un ajuste puntual de la máquina.
Una rutina práctica permite a los fabricantes identificar el consumo anómalo y evaluar si las mejoras están produciendo resultados cuantificables.
Establecer una línea de base
Antes de modificar los parámetros de mecanizado, registre el consumo energético actual de varios trabajos de producción representativos.
Incluya el número de piezas aceptadas, el tiempo de ciclo, el tiempo de preparación y las horas de funcionamiento de la máquina.
Esto crea una base de comparación.
Controla el consumo de energía regularmente.
Cuando se disponga de equipos de medición adecuados, registre el consumo de energía por turno, trabajo o lote de producción.
La información puede utilizarse para identificar:
Largos periodos de espera.
Tiempo de inactividad excesivo del husillo.
Ciclos de mecanizado inusualmente largos.
Mayor funcionamiento de los sistemas auxiliares.
Cambios en el consumo de energía por pieza.
Comparar conjuntamente los indicadores de energía y calidad.
Una reducción en el consumo de electricidad no implica necesariamente una mejora si aumenta el desperdicio o la necesidad de retrabajo.
Los fabricantes deberían controlar el consumo de energía a la par que la calidad de la producción.
Entre los indicadores útiles se incluyen:
Energía por pieza aceptada.
Tiempo de ciclo por pieza.
Rendimiento en la primera pasada.
Vida útil de la herramienta.
Tasa de desecho.
Utilización de la máquina.
Tiempo de inactividad no planificado.
Una mejora exitosa debería reducir el consumo innecesario de energía, manteniendo al mismo tiempo la precisión de mecanizado y la calidad del producto requeridas.
Revisar los resultados después de cada cambio de proceso.
Cuando una empresa cambia una herramienta de corte, un programa CNC, la disposición del refrigerante o la secuencia de mecanizado, los resultados deben medirse de nuevo.
Esto ayuda a determinar si el ajuste ha mejorado el proceso de producción en general.
Con el tiempo se pueden acumular pequeñas mejoras, pero cada cambio debe ser verificado técnicamente.
Lista de verificación práctica para la reducción del consumo energético en talleres VMC rusos
La siguiente lista de verificación puede ayudar a los gerentes de producción y a los operadores de máquinas CNC a identificar oportunidades de mejora.
Operación de la máquina
Registrar el consumo de electricidad durante el modo de espera y el mecanizado.
Identifique la rotación innecesaria del husillo.
Revisar los largos períodos de espera entre operaciones.
Siga los procedimientos de apagado y espera recomendados por el fabricante de la máquina.
Proceso de corte
Compruebe la velocidad del husillo y la velocidad de avance.
Verifique la profundidad de corte y la idoneidad de la herramienta.
Revisar el desgaste de las herramientas y los intervalos de reemplazo.
Evite pases de acabado innecesarios.
Programación CNC
Repase los movimientos de posicionamiento rápido.
Reduzca los cortes de aire innecesarios.
Optimizar la secuencia de herramientas.
Verifique los movimientos de aproximación y retracción.
Compruebe si existen operaciones de mecanizado redundantes.
Sistemas auxiliares
Inspeccione el funcionamiento de la bomba de refrigerante.
Mantenga la filtración del refrigerante.
Compruebe el funcionamiento de la cinta transportadora de chips.
Inspeccione las tuberías de aire comprimido en busca de fugas.
Siga los requisitos de lubricación y refrigeración especificados.
Gestión de la producción
Determinar el consumo de energía por pieza aceptada.
Comparar piezas de trabajo similares.
Registrar el tiempo de ciclo y el tiempo de inactividad de la máquina.
Revisar los resultados después de los cambios en el proceso.
Incluya la calidad y la vida útil de las herramientas en las decisiones de mejora energética.
Preguntas frecuentes sobre el consumo de energía de VMC
¿Cuánta electricidad consume una máquina VMC por hora?
El consumo eléctrico de una fresadora vertical depende de su tamaño, la configuración del husillo, la carga de corte, el equipo auxiliar y el estado de funcionamiento. La potencia nominal no coincide con el consumo real promedio. El método más fiable consiste en medir el consumo de la máquina en condiciones de producción representativas.
¿Cómo puede un fabricante reducir el consumo eléctrico de la VMC?
Los fabricantes pueden revisar el tiempo de inactividad del husillo, optimizar los parámetros de corte, mejorar las trayectorias de las herramientas, reducir los movimientos innecesarios de la máquina y gestionar adecuadamente los sistemas auxiliares. Medir el consumo de energía por pieza aceptada ayuda a identificar qué cambios producen mejoras significativas.
¿Una mayor velocidad del husillo siempre aumenta el consumo de energía del centro de mecanizado vertical (VMC)?
No necesariamente. La demanda de energía depende del diseño del husillo, la carga de corte, el diámetro de la herramienta, el material y las condiciones de mecanizado. Una mayor velocidad del husillo puede aumentar la demanda de energía en algunas operaciones, pero también puede reducir el tiempo de mecanizado si se utiliza dentro del rango de corte adecuado.
¿Puede el aumento de la velocidad de avance reducir el consumo de energía en el mecanizado CNC?
Aumentar la velocidad de avance dentro del rango de mecanizado permitido puede acortar el tiempo de ciclo y reducir el consumo de energía por pieza. Sin embargo, un avance excesivo puede incrementar las fuerzas de corte, el desgaste de la herramienta, la vibración y el desperdicio. La configuración correcta debe equilibrar la productividad, la vida útil de la herramienta y la calidad del mecanizado.
¿Por qué los fabricantes deberían medir el consumo de energía por pieza en lugar de por hora?
El consumo energético por pieza relaciona el uso de electricidad con la producción real. Una máquina puede consumir energía durante varias horas, pero producir cantidades diferentes según el tiempo de mecanizado, los periodos de inactividad y las piezas defectuosas. Medir el consumo energético por pieza aceptada proporciona un indicador de costes de producción más útil.
¿Afectan las bombas de refrigerante y los transportadores de virutas al consumo de energía de la máquina de mecanizado vertical (VMC)?
Sí. Las bombas de refrigerante, los transportadores de virutas, los sistemas de lubricación y otros equipos auxiliares contribuyen al consumo energético total de un proceso de mecanizado. Su funcionamiento debe ajustarse a las necesidades reales del mecanizado, pero las funciones esenciales de refrigeración, lubricación y eliminación de virutas no deben desactivarse para ahorrar electricidad.
¿Una fresadora vertical con una mayor potencia de husillo es más eficiente energéticamente?
No automáticamente. La potencia del husillo indica la capacidad de potencia disponible de la máquina, no su eficiencia energética en todas las condiciones de producción. Los fabricantes deben comparar los requisitos operativos reales, el rendimiento del mecanizado, el equipo auxiliar y el consumo de energía para tareas de producción similares.
¿Qué deben comprobar los fabricantes rusos antes de comprar una fresadora vertical de bajo consumo energético?
Los compradores deben revisar las especificaciones del husillo, el recorrido del eje, las dimensiones de la mesa, el almacén de herramientas, el equipo auxiliar, la carga eléctrica conectada y los datos operativos disponibles. Asimismo, deben evaluar la máquina utilizando piezas y operaciones de mecanizado representativas, en lugar de basarse únicamente en una potencia nominal.
Elija el VMC adecuado para una producción CNC más eficiente con ALPHA.
Para los fabricantes rusos, controlar la energía necesaria para producir cada componente puede ayudar a mejorar la gestión de costes y la eficiencia de la producción.
Un centro de mecanizado vertical (VMC) debe evaluarse no solo por la potencia de su husillo, su velocidad máxima o su capacidad de mecanizado, sino también por la eficacia con la que realiza el ciclo de producción completo.
Reducir el tiempo de inactividad innecesario, optimizar los parámetros de corte, mejorar las trayectorias de las herramientas y gestionar los equipos auxiliares pueden contribuir a un mejor rendimiento energético.
A la hora de seleccionar un centro de mecanizado vertical, los fabricantes deben tener en cuenta los materiales típicos de sus piezas de trabajo, las operaciones de mecanizado, el volumen de producción, la precisión requerida y la infraestructura de taller disponible.
Una configuración de máquina adecuada debe proporcionar la capacidad de mecanizado necesaria, al tiempo que permite una producción estable y eficiente.
ALPHA ofrece soluciones de maquinaria para el trabajo de metales en aplicaciones de fabricación industrial. Si su empresa planea adquirir un centro de mecanizado vertical (VMC) o actualizar su capacidad de mecanizado CNC, comparta con nuestro equipo los planos de sus piezas, las especificaciones de los materiales, los requisitos de mecanizado y los objetivos de producción.
Contacta con ALPHA
¿Busca un centro de mecanizado vertical (VMC) para su planta de fabricación en Rusia? Póngase en contacto con ALPHA para analizar sus necesidades de mecanizado y encontrar la solución de centro de mecanizado vertical más adecuada.
Contáctanos: https://alpha-cnc.com/contact-us