Optimización del cambio de plegadora: cómo los fabricantes estadounidenses pueden reducir el tiempo de inactividad en la producción de chapa metálica
Para los fabricantes de chapa metálica de todo el continente americano, mejorar la eficiencia de la producción es cada vez más importante.
Los clientes esperan tiempos de entrega más cortos, componentes más personalizados, calidad constante y precios competitivos. Al mismo tiempo, muchas empresas de fabricación necesitan procesar una variedad más amplia de piezas en lugar de producir un componente estandarizado para un turno completo.
Esto crea un importante desafío de fabricación:
¿Cómo puede una plegadora seguir siendo productiva cuando los trabajos de producción cambian con frecuencia?
La respuesta no siempre es comprar una máquina más rápida.
Para muchos fabricantes, existe una oportunidad importante al reducir el tiempo entre dos trabajos de plegado.
Una plegadora puede dedicar solo una parte del ciclo de producción a doblar material. El tiempo restante puede implicar retirar herramientas anteriores, instalar herramientas nuevas, seleccionar programas, ajustar el tope trasero, posicionar el material, verificar las dimensiones y preparar la primera pieza aceptable.
Cuando esto sucede repetidamente durante un turno, el el tiempo de cambio se convierte en un costo de producción oculto.
Este artículo se centra en un tema específico: cómo optimizar los cambios de plegadoras para la fabricación de chapa metálica con alta mezcla en las Américas.
Por qué es importante el tiempo de cambio de plegadora
Considere una empresa de fabricación que produce varios componentes diferentes durante un turno.
El programa de producción puede incluir:
Paneles de armario eléctrico
Componentes HVAC
Fundas para máquinas
Soportes de automoción
Componentes de construcción
Piezas de maquinaria agrícola
Recintos personalizados
Marcos industriales
Cada producto puede requerir una combinación diferente de:
Material
Espesor
Ángulo de curvatura
Longitud de curvatura
Herramientas
Secuencia de plegado
Posición del tope trasero
Programa CNC
La operación de plegado real puede ser relativamente corta.
Sin embargo, cambiar de un producto a otro puede requerir mucha más preparación.
Si un programa de producción contiene muchas tiradas cortas, estos cambios se acumulan.
Por lo tanto, los fabricantes no deben evaluar la productividad de la plegadora únicamente observando la velocidad de plegado.
Una pregunta más útil es:
¿Cuánto de cada turno la máquina produce realmente piezas calificadas?
El desafío de la producción de alta mezcla en las Américas
Muchos fabricantes de América del Norte y del Sur operan en entornos donde la personalización es cada vez más importante.
En lugar de producir un producto continuamente, las empresas de fabricación pueden recibir pedidos con diferentes:
Cantidades
Materiales
Dimensiones
Dibujos
Requisitos de entrega
Requisitos de superficie
Especificaciones de plegado
Esto crea un entorno de producción de alta mezcla.
Una plegadora diseñada para brindar flexibilidad puede ser extremadamente valiosa en esta situación.
Sin embargo, la flexibilidad también puede generar más cambios.
El desafío de la producción se convierte en un equilibrio entre:
Variedad de productos + tiradas de producción cortas + cambios rápidos + calidad constante
Una máquina que puede doblar muchos componentes diferentes es útil sólo cuando los operadores pueden moverse eficientemente entre esos componentes.
¿Qué sucede durante el cambio de una plegadora?
Un cambio típico puede implicar varias etapas:
1. Completar el trabajo anterior
El operador finaliza la orden de producción actual y retira el material restante.
2. Eliminación de herramientas existentes
Es posible que sea necesario eliminar o reposicionar la configuración anterior de punzonado y matriz.
3. Seleccionar nuevas herramientas
El operador identifica las herramientas necesarias para la siguiente pieza.
4. Instalación de las herramientas
Las herramientas están instaladas y alineadas.
5. Cargando el programa CNC
Se selecciona o crea el programa de plegado correcto.
6. Ajuste del tope trasero
La máquina está preparada para la nueva geometría de la pieza.
7. Preparando material
Se lleva a la máquina el material y el espesor correctos.
8. Producción de la primera parte
El primer componente está doblado.
9. Inspección y Ajuste
Se verifican las dimensiones y ángulos críticos.
10. Producción
Una vez que la pieza cumple con los requisitos, comienza la producción.
El problema es que no todas estas actividades crean un producto terminado.
Es por eso que la optimización del cambio puede tener un efecto significativo en la utilización general de la máquina.
El primer paso: estandarizar el proceso de cambio
Antes de invertir en automatización adicional, los fabricantes deben comprender primero cómo funcionan sus cambios actuales.
Un estudio de proceso simple puede registrar:
Hora de inicio
Tiempo de eliminación de la herramienta
Tiempo de instalación de la herramienta
Tiempo de selección del programa
Tiempo de configuración del tope trasero
Tiempo de plegado de la primera parte
Tiempo de inspección
Tiempo de ajuste
Hora de inicio de producción real
Esto proporciona una imagen más clara de dónde se está perdiendo el tiempo.
Por ejemplo, un fabricante puede descubrir que la instalación de la herramienta tarda sólo cinco minutos, mientras que la búsqueda de la herramienta correcta tarda quince minutos.
En ese caso, comprar una plegadora más rápida puede no resolver el problema real.
Una mejor organización de las herramientas puede proporcionar una mejora más directa.
La organización de las herramientas es un factor de productividad que a menudo se pasa por alto
Las herramientas para plegadoras pueden ocupar una sorprendente cantidad de tiempo de producción.
Cuando las herramientas se almacenan sin un sistema de organización claro, es posible que los operadores necesiten buscar el punzón y troquel correctos antes de cada nuevo trabajo.
Un sistema más organizado puede incluir:
Herramientas claramente etiquetadas
Ubicaciones de almacenamiento dedicadas
Juegos de herramientas estándar
Carros de herramientas
Combinaciones de herramientas utilizadas frecuentemente
Información de herramientas digitales
Preparación de herramientas específicas para el trabajo
Para productos repetidos, los fabricantes pueden preparar las herramientas necesarias antes del cambio programado.
Esto cambia el flujo de trabajo de:
Finalizar trabajo → Buscar herramientas → Mover herramientas → Instalar herramientas
a:
Finalizar trabajo → Recuperar el conjunto de herramientas preparado → Instalar herramientas
El principio es simple, pero el ahorro de tiempo acumulativo puede llegar a ser significativo cuando los cambios ocurren con frecuencia.
La sujeción rápida de herramientas puede mejorar la eficiencia del cambio
La instalación de herramientas es otra parte importante de la configuración de la plegadora.
La sujeción manual tradicional puede requerir varios pasos para asegurar y alinear las herramientas.
Los sistemas de sujeción rápida pueden simplificar el proceso, dependiendo de la configuración de la máquina y las herramientas.
El objetivo no es simplemente acelerar la instalación.
También es para hacer que el proceso de configuración sea más repetible.
Un procedimiento de sujeción estandarizado puede ayudar a los operadores a establecer posiciones consistentes de herramientas entre trabajos.
La programación CNC reduce los ajustes manuales repetidos
Una prensadora CNC moderna puede almacenar programas de producción para diferentes componentes.
Esto puede reducir la necesidad de recrear manualmente cada posición de flexión.
Un programa almacenado puede contener información relacionada con:
Secuencia de plegado
Posición del tope trasero
Posición del ariete
Parámetros de plegado
Dimensiones de la pieza
Configuración de herramientas
Pasos de producción
Para pedidos repetidos, el operador puede recuperar el programa establecido y verificar la configuración en lugar de comenzar desde cero.
Esto puede hacer que los cambios sean más predecibles.
También crea un valioso historial de producción.
En lugar de depender exclusivamente de la memoria de un operador experimentado, la empresa puede conservar información de configuración importante en el sistema de producción.
Configuración del tope trasero y rendimiento de cambio
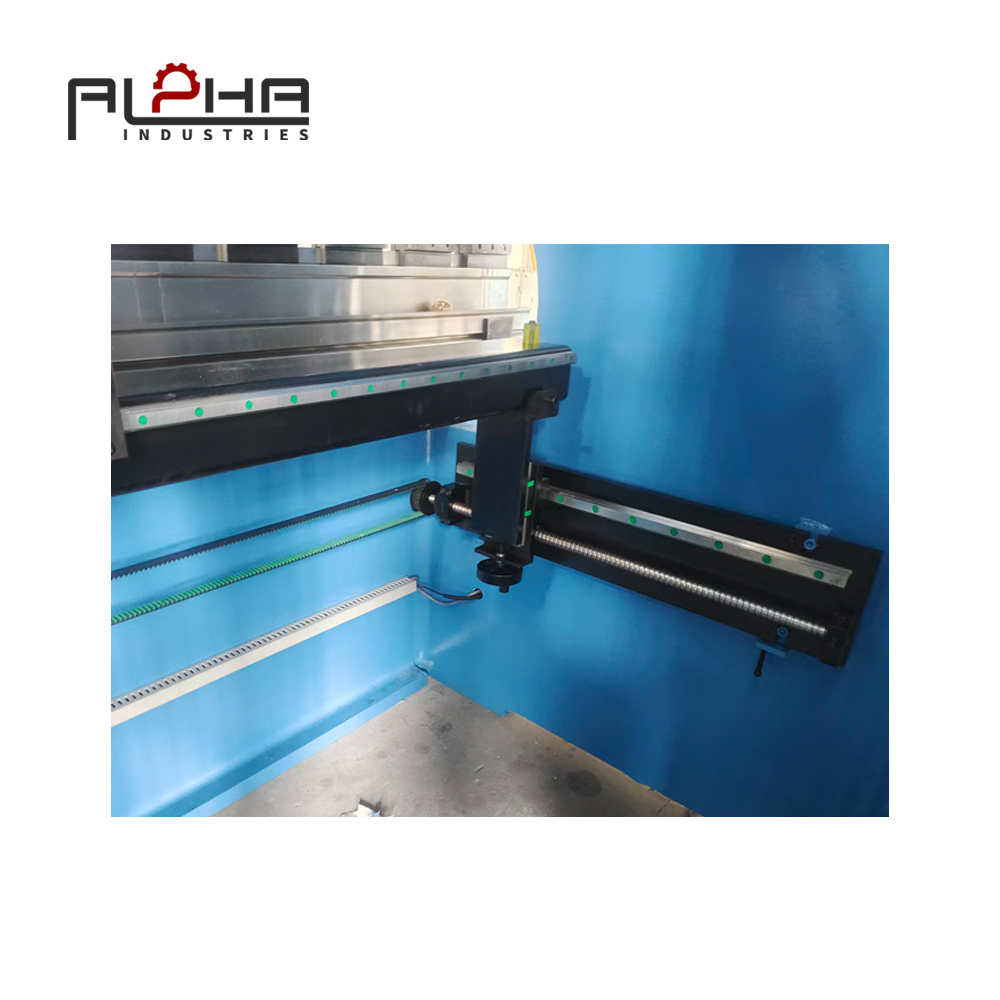
El tope trasero desempeña un papel fundamental en el doblado de chapa metálica.
Su propósito es posicionar la pieza de trabajo con precisión antes de cada curvatura.
Para piezas simples, el posicionamiento básico puede ser suficiente.
Para componentes más complejos, ejes controlados adicionales pueden proporcionar una mayor flexibilidad.
Sin embargo, los fabricantes deben evitar seleccionar configuraciones de tope trasero basándose únicamente en el número máximo de ejes disponibles.
El mejor enfoque es evaluar los requisitos de producción reales.
Las preguntas incluyen:
¿Cuántas curvas son típicas?
¿Qué tan complejas son las piezas?
¿Las dimensiones de las bridas cambian con frecuencia?
¿Las piezas son simétricas?
¿Con qué frecuencia se cambian los trabajos?
¿Cuánto reposicionamiento manual se requiere?
La configuración ideal es aquella que aborda los desafíos de producción reales del fabricante.
Preparar el siguiente trabajo antes de que finalice el trabajo actual
Una de las estrategias de cambio más simples es también una de las más efectivas:
Prepare el siguiente trabajo mientras el trabajo actual aún se está ejecutando.
Si la planificación de producción lo permite, el siguiente pedido se puede preparar con antelación.
El equipo puede verificar:
Material
Dibujo
Programa CNC
Herramientas
Requisitos de inspección
Cantidad de producción
Instrucciones especiales para doblar
Esto significa que el operador de la plegadora no necesita comenzar cada tarea de preparación una vez finalizado el trabajo anterior.
En cambio, gran parte del trabajo ya está completado.
El flujo de trabajo de producción pasa a ser:
Trabajo actual en ejecución → Siguiente trabajo preparado → Trabajo actual finalizado → Cambio inmediato
en lugar de:
Trabajo actual finalizado → Iniciar búsqueda → Iniciar preparación → Iniciar configuración → Primera curva
Este enfoque puede ser particularmente valioso para la producción de alta mezcla.
Agrupar trabajos similares
La programación de la producción también puede afectar la eficiencia de la plegadora.
Si se agrupan trabajos similares, los fabricantes pueden reducir los cambios innecesarios de herramientas.
Por ejemplo, varias piezas que utilizan la misma combinación de punzón y matriz podrían programarse de forma consecutiva.
Otro grupo puede utilizar una configuración de herramientas diferente.
Esto crea una secuencia de producción basada no solo en la prioridad de los pedidos del cliente sino también en la eficiencia de fabricación.
La estrategia se puede describir como:
Herramientas similares → Material similar → Configuración similar → Trabajos múltiples
La programación de la producción aún debe tener en cuenta los requisitos de entrega, la disponibilidad de materiales y otras restricciones operativas, pero agrupar trabajos compatibles puede reducir los cambios innecesarios.
La primera inspección debe ser rápida pero controlada
Después de cada cambio, es necesario verificar la primera parte.
Una lista de verificación de inspección inicial estandarizada puede ayudar.
Dependiendo del producto, las medidas pueden incluir:
Ángulo de curvatura
Longitud de brida
Dimensiones generales
Posición del agujero
Altura de la pieza
Dimensiones críticas del ensamblaje
El objetivo es verificar los parámetros que realmente importan.
Un estándar de inspección claro puede ayudar a los operadores a identificar problemas rápidamente y evitar que un lote completo se produzca incorrectamente.
Por qué la optimización del cambio es diferente del aumento de la velocidad de la máquina
La velocidad de la máquina es fácil de entender.
Si una plegadora puede completar una operación de plegado más rápido, el tiempo del ciclo de producción puede disminuir.
Pero la eficiencia de la producción tiene múltiples componentes.
Considere:
Productividad = Tiempo de producción + Tiempo de preparación + Inspección + Manipulación de materiales + Retrabajo
Si un fabricante reduce el tiempo de plegado en una pequeña cantidad pero dedica demasiado tiempo a cambiar de trabajo, la mejora general de la productividad puede ser limitada.
Por el contrario, reducir el tiempo de cambio puede crear horas productivas adicionales sin cambiar la velocidad fundamental de plegado.
Esta es la razón por la que la optimización del cambio merece atención al evaluar una nueva máquina plegadora.
La optimización del cambio también puede reducir el estrés del operador
La configuración manual frecuente puede crear una presión innecesaria sobre los operadores.
Cuando los trabajadores deben buscar constantemente herramientas, calcular parámetros, reposicionar calibres y solucionar problemas repetidos de configuración, el proceso de producción se vuelve menos predecible.
Un flujo de trabajo estandarizado puede hacer que cada trabajo esté más estructurado.
El operador sabe:
- Qué programa seleccionar
- Qué herramientas instalar
- Qué material cargar
- Qué dimensiones verificar
- Qué parámetros de producción utilizar
Esto no elimina la necesidad de contar con la experiencia del operador.
En cambio, permite a los trabajadores experimentados centrarse en decisiones de producción más complicadas.
La automatización debería abordar el verdadero cuello de botella
No todos los fabricantes necesitan doblado robótico.
Antes de invertir en automatización avanzada, los fabricantes deben identificar la fuente real de la pérdida de tiempo de producción.
Para una empresa, el principal problema pueden ser los cambios de herramientas.
Por otro lado, puede ser manejo de materiales, programación, inspección de primera parte o posicionamiento manual.
Por eso la automatización debe basarse en el análisis de procesos.
Un fabricante puede ganar más con una mejor gestión de herramientas y programación CNC que con una celda de plegado robótica completa.
La tecnología adecuada es la tecnología que aborda el cuello de botella real.
Cuándo tiene sentido la automatización de la plegadora robótica
Para una producción de gran volumen con geometrías de piezas relativamente estables, la automatización robótica puede resultar atractiva.
Un sistema de doblado robótico puede integrar:
Carga automática de material
Manipulación robótica de piezas
Plegadora CNC
Secuencias de plegado automatizadas
Descarga de piezas
Monitoreo de producción
Esto puede reducir la manipulación manual de materiales y soportar períodos de producción desatendidos más prolongados, según la aplicación.
Sin embargo, el doblado robótico requiere volúmenes de piezas, condiciones de manipulación, espacio, programación y estabilidad del proceso adecuados.
Para una producción en taller altamente personalizada, una plegadora CNC flexible asistida por un operador puede ser más práctica.
Por lo tanto, los fabricantes deben evaluar la automatización según su combinación de producción, no simplemente las tendencias de la industria.
Eficiencia del cambio y desafíos laborales
La disponibilidad de mano de obra es una consideración importante para los fabricantes en toda América.
Una empresa puede tener suficientes empleados pero aún carecer de operadores de plegadoras con experiencia.
Reducir el trabajo de configuración innecesario puede ayudar a aprovechar mejor la fuerza laboral disponible.
Por ejemplo, un operador experimentado puede supervisar una producción más productiva cuando:
Los programas están estandarizados
Las herramientas están organizadas
Los procedimientos de configuración están documentados
Los movimientos del tope trasero están automatizados
La inspección de primera parte está estandarizada
El objetivo no es reducir el valor de la mano de obra calificada.
Es hacer que la mano de obra calificada sea más productiva.
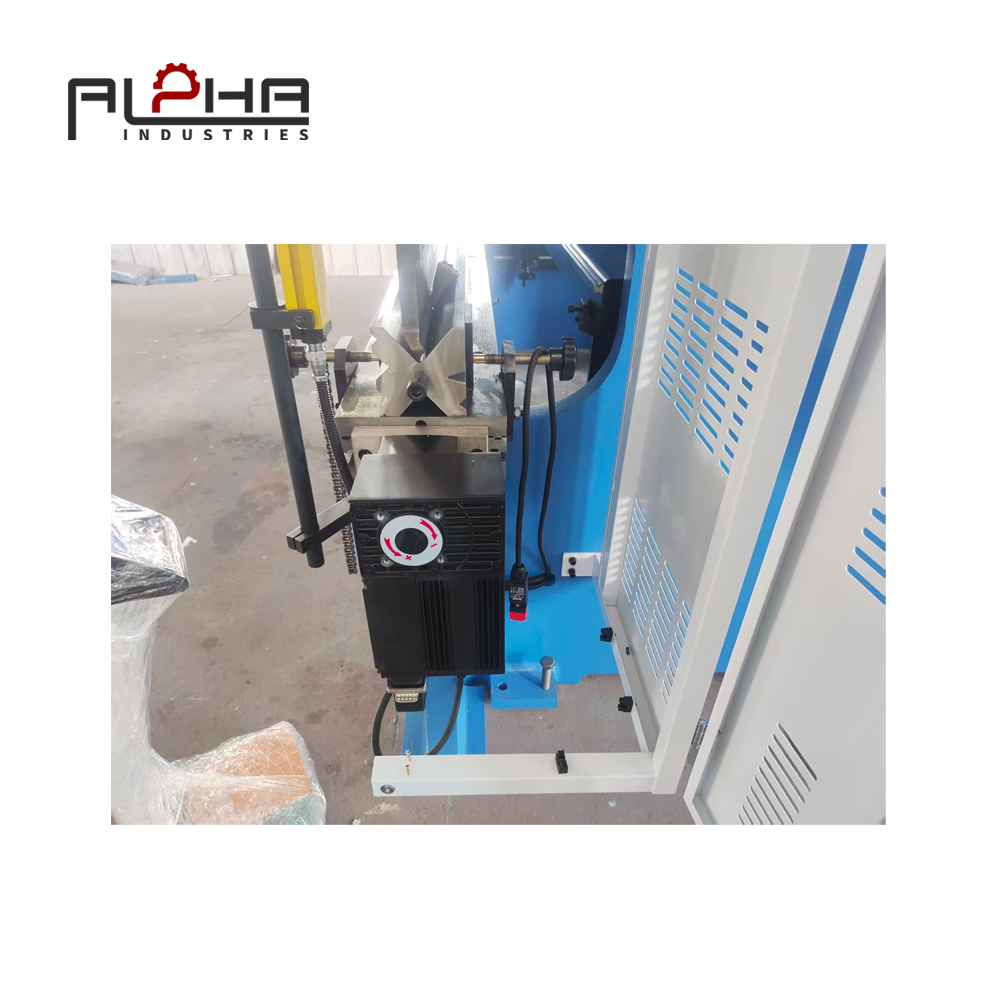
La seguridad debe seguir siendo parte del cambio de plegadora
La eficiencia del cambio nunca debe realizarse a expensas de la seguridad de la máquina.
OSHA identifica los peligros en el punto de operación asociados con las plegadoras eléctricas y describe enfoques de protección que pueden incluir dispositivos de detección de presencia, controles de dos manos, dispositivos de retroceso y dispositivos de sujeción. Guía de seguridad para plegadoras de OSHA
La guía de OSHA también enfatiza que la protección de la plegadora debe tener en cuenta la operación de fabricación específica y que los operadores capacitados, los procedimientos apropiados, la supervisión y la protección son consideraciones importantes. Pautas de protección de plegadoras de OSHA
Un procedimiento de cambio debe definir claramente:
Quién puede cambiar las herramientas
Cómo se manejan las herramientas
Cómo está preparada la máquina
Qué dispositivos de seguridad deben permanecer activos
Cómo se realizan los ajustes
Qué controles se requieren antes de la producción
Una configuración rápida sólo es útil cuando también está controlada y es segura.
Lista de verificación práctica para el cambio de plegadora
Antes de que finalice el trabajo actual
Confirmar siguiente orden de producción
Verificar disponibilidad de material
Preparar programa CNC
Preparar herramientas
Revisar dibujo
Confirmar los requisitos de inspección
Después de que finalice el trabajo actual
Eliminar material completado
Borrar elementos innecesarios
Siga el procedimiento de cambio de herramientas establecido
Instalar la siguiente configuración de herramienta
Configuración de la máquina
Cargue el programa CNC correcto
Verificar herramientas
Compruebe la configuración del tope trasero
Confirmar el espesor del material
Verificar secuencia de plegado
Verificación de primera parte
Producir el primer componente
Comprobar dimensiones críticas
Compruebe los ángulos de flexión
Registrar ajustes si es necesario
Producción
Aprobar la primera parte
Comenzar la producción
Supervisar la calidad
Registrar información relevante del proceso
Esta lista de verificación se puede adaptar según los procedimientos operativos de la máquina, el producto y la planta.
Cómo ALPHA aborda la productividad de las plegadoras
En ALPHA, la productividad de la plegadora se considera desde la perspectiva del proceso de fabricación completo.
Una máquina adecuada no es necesariamente la máquina con la mayor velocidad o el mayor tonelaje.
Para los fabricantes de América, la configuración correcta puede depender de:
Espesor de hoja típico
Longitud máxima de plegado
Tipos de materiales
Variedad de productos
Volumen de producción
Número de cambios diarios
Requisitos de herramientas
Control CNC
Configuración del tope trasero
Flujo de trabajo del operador
Requisitos futuros de automatización
Para un fabricante con una gran variedad de productos, la programación CNC flexible y la gestión eficiente de herramientas pueden ser particularmente importantes.
Para un productor de gran volumen, la automatización y el manejo de materiales pueden merecer mayor atención.
ALPHA se centra en hacer coincidir la solución de plegadora con el entorno de producción real, en lugar de tratar cada aplicación de fabricación como idéntica.
Preguntas frecuentes
¿Cuál es el tiempo de cambio de plegadora?
El tiempo de cambio de plegadora es el período necesario para mover la máquina de un trabajo de producción a otro, incluidos los cambios de herramientas, la selección de programas, la configuración de la máquina, la preparación del material y la verificación de la primera parte.
¿Por qué es importante el cambio de plegadora?
Los cambios frecuentes pueden consumir un tiempo de producción significativo, particularmente en la fabricación de alta mezcla y bajo volumen. Reducir el trabajo de configuración innecesario puede aumentar la cantidad de tiempo que la máquina dedica a producir piezas calificadas.
¿Cómo puede una plegadora CNC reducir el tiempo de cambio?
Una plegadora CNC puede almacenar programas de producción y controlar automáticamente funciones de posicionamiento como el tope trasero, lo que reduce los ajustes manuales repetidos entre trabajos.
¿Puede una mejor organización de las herramientas mejorar la productividad de la plegadora?
Sí. Unas herramientas claramente organizadas pueden reducir el tiempo que los operadores dedican a buscar, transportar, seleccionar y preparar punzones y matrices.
¿Deben programarse trabajos similares juntos?
Cuando las prioridades de producción lo permiten, agrupar trabajos con requisitos de configuración o herramientas similares puede reducir los cambios innecesarios en la máquina y mejorar la eficiencia del flujo de trabajo.
¿Una plegadora más rápida siempre significa mayor productividad?
No necesariamente. La productividad general depende del tiempo del ciclo de plegado, el tiempo de preparación, la inspección, el manejo de materiales, el retrabajo y otros factores de producción.
¿Es la automatización de la plegadora robótica adecuada para todos los fabricantes?
No. La automatización robótica depende del volumen de producción, las características de las piezas, los requisitos de manejo de materiales y la estabilidad del proceso. La producción de alta mezcla puede beneficiarse de un nivel diferente de automatización.
¿Cómo pueden los fabricantes reducir el tiempo de configuración de la primera parte?
Los fabricantes pueden preparar programas CNC, herramientas, materiales, dibujos y requisitos de inspección antes de que finalice el trabajo anterior. La inspección inicial estandarizada también puede hacer que la aprobación sea más eficiente.
Conclusión
Para muchos fabricantes de chapa metálica en América, mejorar la productividad de la plegadora no necesariamente comienza con el aumento de la velocidad de plegado.
Puede comenzar reduciendo el tiempo entre trabajos.
Cuando los fabricantes operan en entornos de producción de alta variedad, los cambios frecuentes pueden consumir valiosas horas de máquina durante la preparación de herramientas, la selección de programas, el ajuste del tope trasero, la preparación de materiales y la inspección de la primera pieza.
Una estrategia de cambio estructurada puede abordar estas pérdidas.
El enfoque más eficaz combina:
Programación CNC + Herramientas organizadas + Calibrado trasero preciso + Planificación de la producción + Inspección estandarizada + Automatización adecuada
El resultado es un flujo de trabajo de plegado más predecible que permite que la plegadora dedique más tiempo a producir piezas calificadas.
Para los fabricantes que están considerando una nueva máquina plegadora, es útil evaluar no solo la fuerza y la velocidad de doblado, sino también la rapidez y consistencia con la que la máquina puede pasar de un trabajo de producción al siguiente.
ALPHA ofrece soluciones de maquinaria de chapa metálica diseñadas en torno a diferentes requisitos de fabricación, desde operaciones flexibles de plegado CNC hasta entornos de producción con mayores necesidades de automatización.
Si planea mejorar su proceso de doblado de chapa o evaluar una nueva plegadora para el mercado americano, comuníquese con ALPHA para analizar sus requisitos de producción.
Contacte con ALPHA:
https://alpha-cnc.com/contact-us