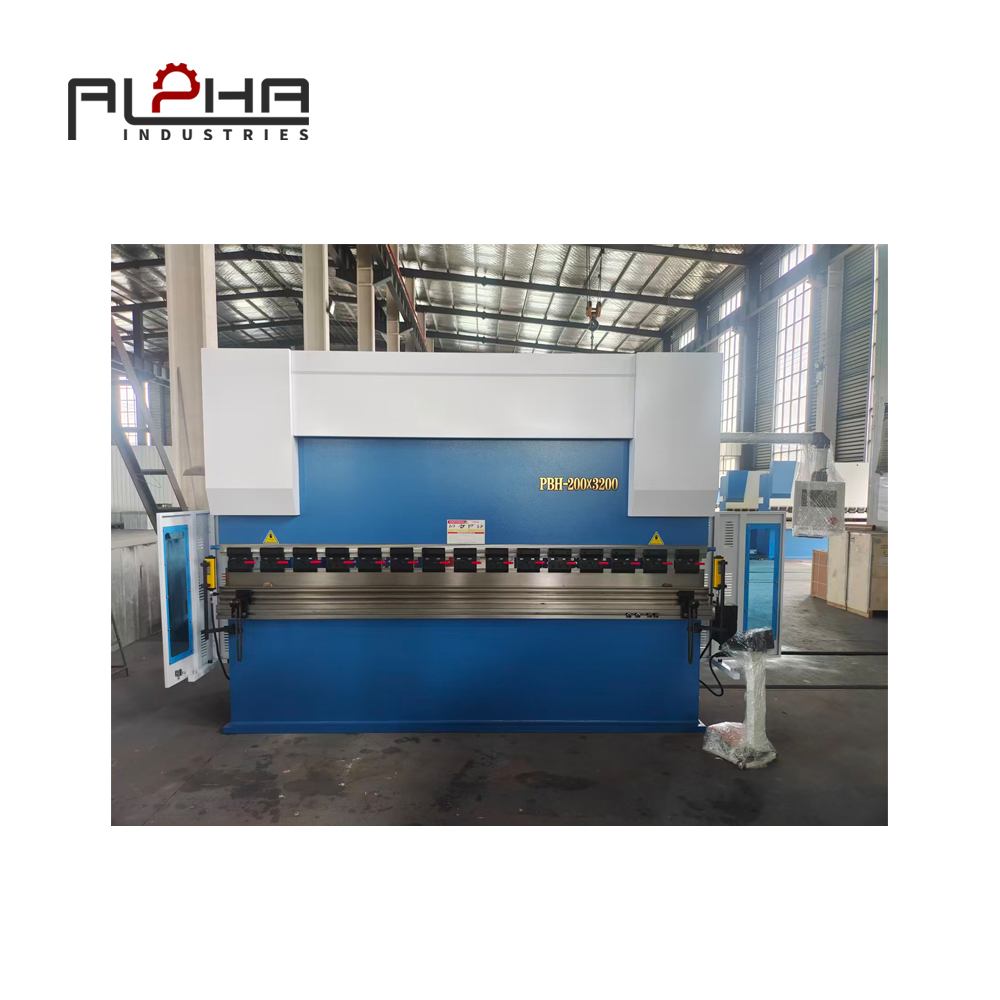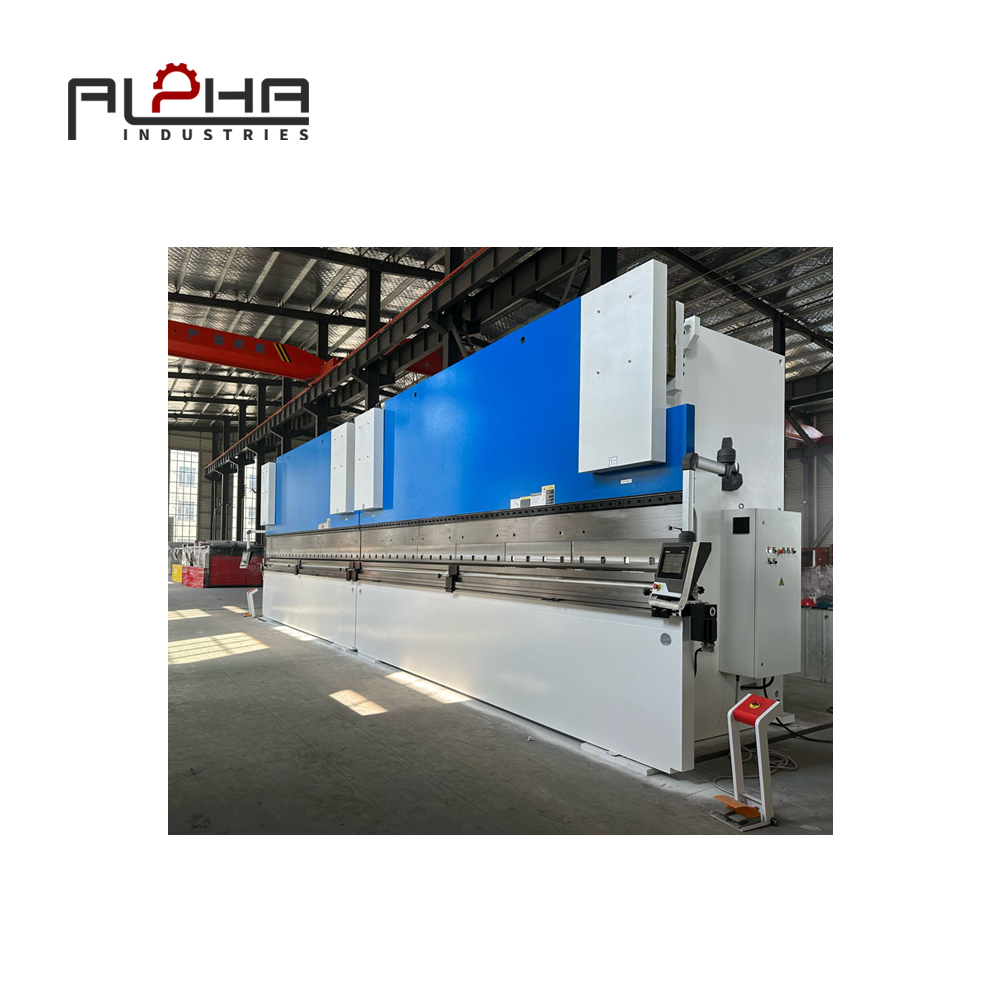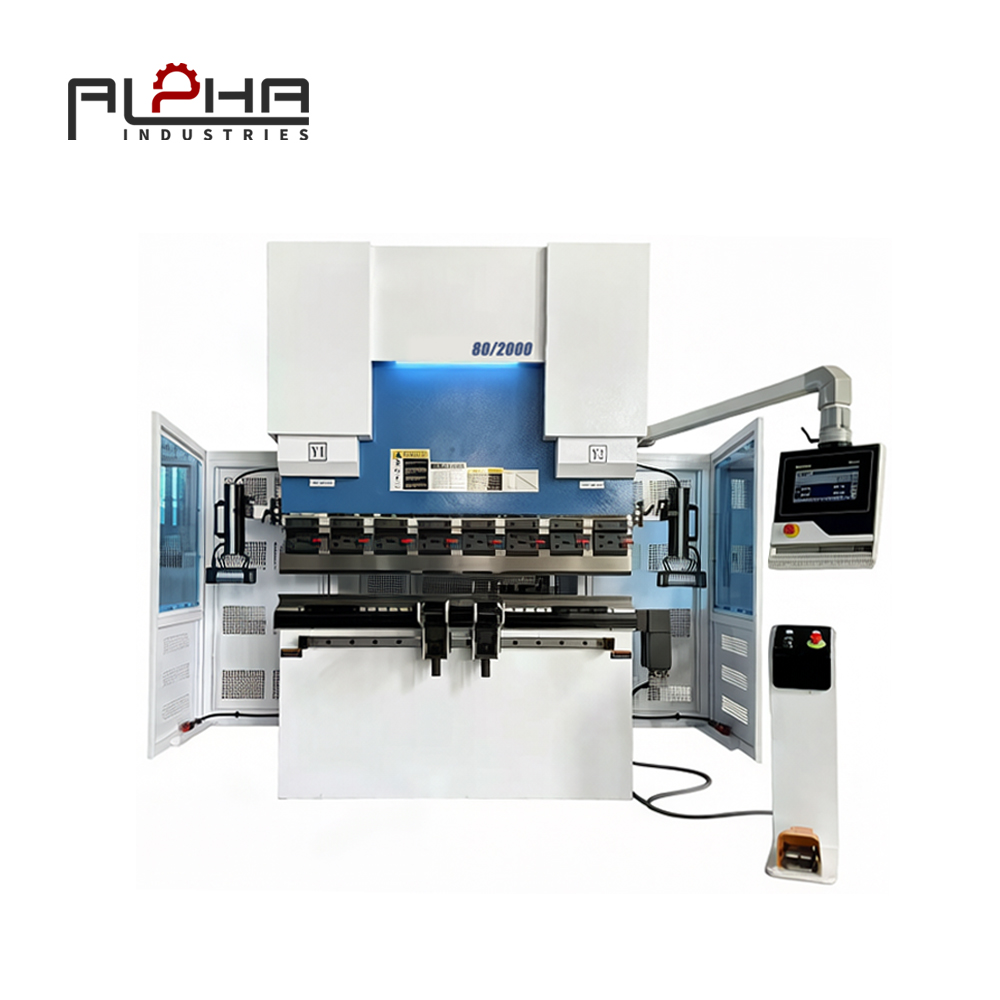
Control de recuperación elástica en prensas plegadoras: Mejora de la precisión del plegado para fabricantes de chapa metálica en América
Para muchos fabricantes de chapa metálica, doblar una lámina de metal a un ángulo específico parece una tarea sencilla.
Sin embargo, en la producción real, lograr el mismo ángulo repetidamente puede ser considerablemente más complicado.
Un plano puede especificar un doblez preciso de 90 grados, pero el componente final puede presentar un ángulo ligeramente diferente tras ser liberado de la plegadora . Incluso pequeñas variaciones pueden afectar al montaje, el ajuste, el aspecto y la producción posterior.
Este fenómeno se asocia comúnmente con el efecto de recuperación elástica .
Para los fabricantes de toda América, controlar el efecto de recuperación elástica es cada vez más importante, ya que los clientes exigen una mayor consistencia dimensional, plazos de entrega más cortos, componentes personalizados y menores costes de producción.
En lugar de centrarse únicamente en el tonelaje de la plegadora o la velocidad de plegado, los fabricantes también deberían considerar:
¿Con qué regularidad puede la plegadora producir el ángulo de plegado requerido cuando cambian las condiciones del material y de producción?
Esto es especialmente importante para componentes de automoción, cajas eléctricas, piezas de climatización, equipos de construcción, maquinaria agrícola, armarios industriales, componentes de transporte y productos metálicos fabricados en general.
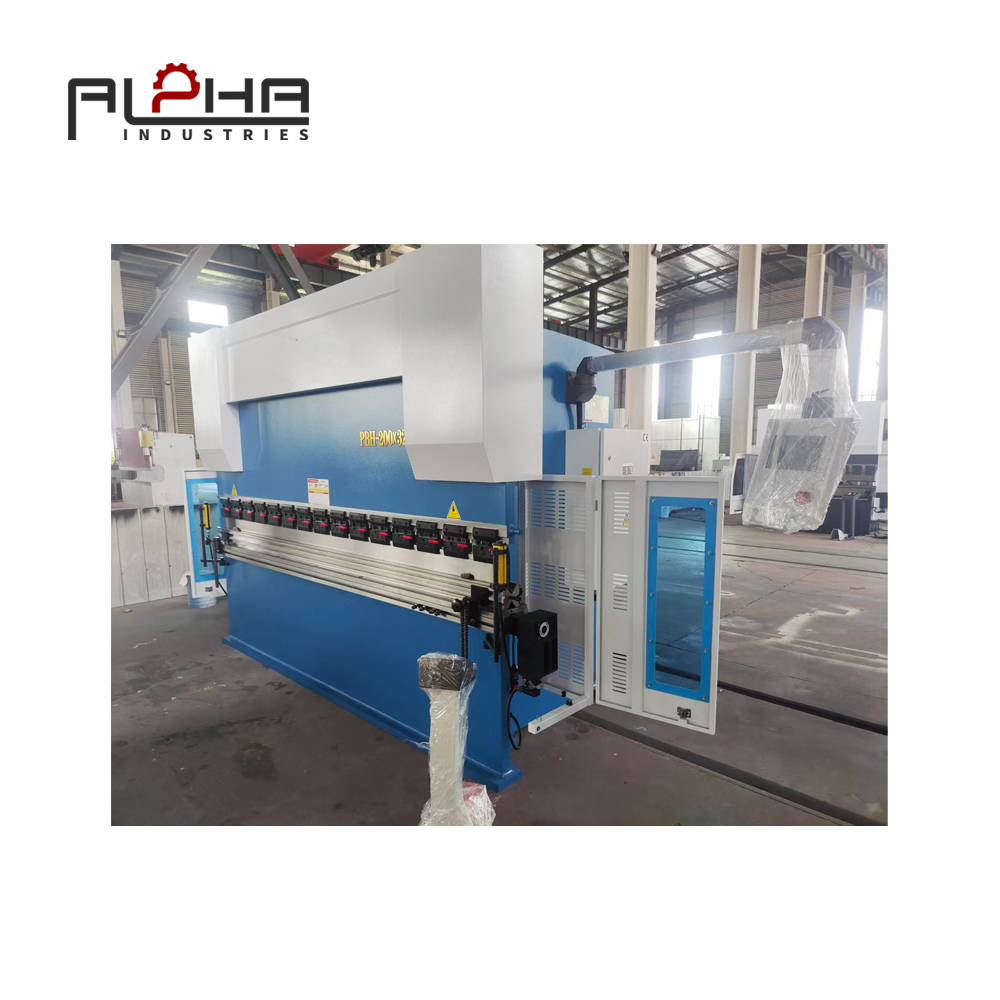
Por qué el efecto de recuperación elástica es un gran desafío para las prensas plegadoras.
Cuando se dobla una lámina de metal, el material sufre deformación tanto plástica como elástica.
La deformación plástica crea la curvatura permanente, mientras que la deformación elástica intenta devolver el material a su forma original una vez que se libera la fuerza de flexión.
Esta recuperación se conoce como recuperación elástica .
La cantidad de recuperación elástica está influenciada por:
Tipo de material
Resistencia del material
Espesor de la lámina
Dirección de la fibra
Radio de curvatura
Apertura de dados
Geometría del punzón
Método de doblado
Ángulo de flexión
Estado de la herramienta
Variación del lote de material
Esto significa que dos láminas con el mismo espesor nominal pueden no comportarse siempre de forma idéntica durante el doblado.
En la producción a gran escala, incluso las pequeñas variaciones pueden convertirse en un problema de control de calidad. En los talleres de fabricación con gran variedad de materiales, el desafío puede ser aún mayor, ya que los operarios pueden procesar diferentes materiales y espesores durante el mismo turno.
Por qué la variación material es importante en las Américas
Los fabricantes de chapa metálica pueden adquirir materiales de diferentes proveedores en función de la disponibilidad, los requisitos del proyecto, los precios y los plazos de entrega.
Incluso cuando el material cumple con la norma especificada, las diferencias en las propiedades mecánicas pueden influir en el comportamiento a la flexión.
Por ejemplo, dos materiales con espesores nominales similares pueden tener límites elásticos diferentes. Los materiales de mayor resistencia pueden presentar características de recuperación elástica distintas a las de los materiales de menor resistencia.
Esto crea un problema práctico de producción:
Es posible que el mismo programa de plegado no siempre produzca exactamente el mismo resultado en todas las condiciones del material.
Por lo tanto, un proceso fiable de doblado de chapa metálica debe tener en cuenta las condiciones reales de producción en lugar de basarse exclusivamente en cálculos teóricos.
Cómo afecta el efecto de recuperación elástica a la producción de prensas plegadoras
Springback puede generar varios problemas posteriores:
Variación dimensional
Es posible que la brida terminada no alcance la dimensión requerida debido a que el ángulo de curvatura real difiere del valor programado.
Problemas de ensamblaje
Un ángulo incorrecto puede impedir que los componentes se alineen correctamente durante el montaje.
Mayor necesidad de retrabajo
Es posible que los operarios tengan que volver a doblar o corregir manualmente las piezas que no cumplan con la tolerancia requerida.
Residuos de materiales
Si no se puede corregir una curvatura incorrecta, es posible que haya que desechar la pieza.
Mayor tiempo de producción
Las mediciones repetidas y los ajustes de parámetros aumentan el tiempo de producción.
Calidad inconsistente
Los diferentes métodos de corrección utilizados por los operarios o los distintos turnos pueden dar lugar a piezas inconsistentes.
Cómo una prensa plegadora CNC ayuda a mejorar la consistencia del plegado
Una moderna prensa plegadora CNC puede proporcionar un enfoque más estructurado para la gestión del efecto de recuperación elástica.
Dependiendo de la configuración de la máquina, los sistemas CNC pueden controlar:
Secuencia de flexión
Posición del tope trasero
Posición del ariete
Ángulo de flexión
Operaciones de doblado en varias etapas
Programas de producción
Configuración de la herramienta
Parámetros de compensación
La principal ventaja es la repetibilidad .
Una vez establecido un proceso de doblado adecuado, los parámetros pueden almacenarse y reutilizarse para la producción futura.
Sin embargo, el control CNC no elimina automáticamente el efecto de recuperación elástica. La máquina aún requiere parámetros de proceso, herramientas, información del material y verificación por parte del operador.
El objetivo es crear un proceso controlado en el que se pueda identificar, compensar y reproducir de forma consistente el efecto de recuperación elástica.
El papel de las herramientas de las prensas plegadoras
Las herramientas utilizadas afectan directamente al rendimiento del doblado.
La geometría del punzón, la apertura de la matriz, el radio de curvatura y el estado de la herramienta pueden influir en el resultado final.
Los fabricantes deberían considerar la relación entre:
Material → Espesor → Radio de curvatura → Abertura de la matriz → Punzón → Ángulo requerido
Modificar la abertura de la matriz puede afectar al proceso de doblado y a la fuerza necesaria para obtener el resultado deseado.
Por lo tanto, las herramientas deben considerarse parte integral del proceso de doblado, en lugar de simplemente un accesorio de la máquina.
Para la producción en grandes volúmenes, es fundamental mantener un buen estado de las herramientas. Las herramientas desgastadas o dañadas pueden introducir variaciones adicionales y reducir la fiabilidad de los parámetros de doblado establecidos.
Por qué es importante la precisión del tope trasero
La recuperación elástica afecta principalmente al ángulo, pero la precisión dimensional también depende en gran medida del posicionamiento preciso de la pieza de trabajo.
El tope trasero de la plegadora determina la posición de la chapa antes de que se forme el pliegue.
Si el posicionamiento varía de un ciclo a otro, las dimensiones de la brida pueden variar incluso cuando el ángulo de flexión permanece constante.
Un tope trasero controlado por CNC puede proporcionar un posicionamiento repetible para operaciones de doblado en varios pasos, lo cual es particularmente valioso para:
Múltiples curvas
bridas cortas
Diferentes longitudes de brida
Geometrías complejas
Producción repetida
Tolerancias dimensionales estrictas
Por lo tanto, la precisión del doblado no depende de un solo componente. La estructura de la máquina, el sistema CNC, las herramientas, el tope trasero, el material y el flujo de trabajo del operario contribuyen al resultado final.
Consideraciones sobre la flexión del aire y el efecto de recuperación elástica.
El doblado al aire es muy utilizado porque ofrece flexibilidad en diferentes espesores de lámina y aplicaciones de doblado.
Sin embargo, el ángulo de flexión final puede verse influenciado por las características del material y la relación entre el punzón, la matriz y la pieza de trabajo.
Es necesario tener en cuenta la recuperación elástica al establecer los parámetros de flexión.
En la producción práctica, es posible que los operarios necesiten utilizar una estrategia de compensación adecuada para que el material alcance el ángulo final deseado una vez que se libere la fuerza de flexión.
Esta es una de las razones por las que una máquina dobladora CNC fiable no debe evaluarse únicamente en función de su fuerza máxima.
La calidad de todo el proceso de doblado es más importante que una sola especificación.
Creación de un proceso estandarizado de plegado con prensa plegadora
Un proceso estandarizado puede ayudar a los fabricantes a reducir la variación entre operarios y turnos de producción.
Un flujo de trabajo práctico puede incluir:
Verificación del material → Selección de herramientas → Selección del programa → Doblado de la primera pieza → Medición → Verificación de parámetros → Producción
La primera parte debe revisarse antes de que comience la producción completa.
Las medidas clave pueden incluir:
Ángulo de curvatura
Longitud de la brida
Dimensiones generales
Relación entre el agujero y el borde
Cuadratura parcial
Dimensiones críticas del ensamblaje
Una vez verificado el proceso, se pueden conservar los parámetros de producción para pedidos repetidos.
Esto permite a los fabricantes crear una valiosa base de datos de producción y reproducir procesos previamente verificados de forma más consistente.
Por qué es importante la inspección de la primera pieza
La inspección de la primera pieza puede evitar que se produzca un lote completo con parámetros de doblado incorrectos.
Para un pedido que requiere varios cientos de componentes, descubrir un ángulo de doblado incorrecto una vez iniciada la producción puede tener las siguientes consecuencias:
Residuos de material
Rehacer
Inspección adicional
retrasos en la producción
retrasos en la entrega
Una inspección estructurada de la primera pieza puede identificar problemas con antelación, especialmente cuando se trabaja con materiales nuevos, herramientas, geometrías desconocidas o planos del cliente revisados.
La productividad de la plegadora va más allá de la velocidad de plegado.
Los fabricantes suelen comparar las prensas plegadoras según:
Tonelaje
Longitud de flexión
Ataque
Velocidad
Potencia del motor
Configuración CNC
Estas especificaciones son importantes, pero la eficiencia de la producción también debe tener en cuenta la estabilidad de la calidad .
Una máquina que produce piezas de forma consistente puede reducir los costes ocultos asociados a:
Rehacer
Chatarra
Medición repetida
Correcciones manuales
interrupciones de la producción
Devoluciones de clientes
Por lo tanto, la productividad de la plegadora debe considerarse a lo largo de todo el ciclo de producción.
Un doblado rápido y una calidad inestable no necesariamente generan una producción eficiente.
Apoyar a los operadores cualificados en lugar de reemplazarlos.
Los operarios cualificados de prensas plegadoras siguen siendo importantes en la fabricación moderna.
Los operarios experimentados comprenden cómo interactúan el material, las herramientas, la configuración de la máquina y la geometría de la pieza.
Sin embargo, una moderna plegadora CNC puede ayudar a convertir parte de esa experiencia en procedimientos de producción estandarizados.
Los operadores pueden trabajar con:
Programas CNC almacenados
Configuraciones de herramientas estándar
Procedimientos de configuración documentados
Inspección de primera parte
Posiciones repetibles del tope trasero
Puntos de control de calidad definidos
Esto puede facilitar la transferencia de conocimientos de producción entre operarios cualificados y ayudar a los fabricantes a gestionar los retos relacionados con la mano de obra.
ALPHA también ha analizado cómo la automatización y la tecnología CNC pueden ayudar a los fabricantes que se enfrentan a la escasez de mano de obra cualificada en América.
La seguridad debe seguir siendo parte de la planificación de la plegadora.
La productividad y la precisión siempre deben tenerse en cuenta junto con la seguridad operativa.
Las prensas plegadoras implican fuerzas mecánicas considerables, y el punto de operación puede presentar graves riesgos.
Para los fabricantes en América, la selección de maquinaria debe tener en cuenta los requisitos de seguridad laboral aplicables, la configuración de la máquina, las medidas de protección, la capacitación del operador y los procedimientos de mantenimiento.
Cómo los fabricantes pueden mejorar la precisión de las prensas plegadoras
Una estrategia de mejora práctica puede centrarse en cinco áreas:
1. Controlar las variables del material
Registre el tipo de material, el grosor, el grado y la información del proveedor cuando corresponda.
2. Estandarizar las herramientas
Utilice combinaciones consistentes de punzones y matrices para aplicaciones ya establecidas.
3. Utilizar posicionamiento CNC
Aproveche el posicionamiento programable del tope trasero y los programas de doblado almacenados.
4. Verificar la primera parte
Mida las dimensiones críticas antes de comenzar la producción a gran escala.
5. Registrar parámetros exitosos
Almacene los parámetros de doblado verificados para que los trabajos repetitivos se puedan reproducir de forma más consistente.
Estos pasos pueden ayudar a convertir el funcionamiento de la plegadora en un flujo de trabajo de fabricación más controlado.
¿Qué deben buscar los fabricantes en una prensa plegadora?
Para los fabricantes en América, la selección de la prensa plegadora debe comenzar con los requisitos reales de producción.
Entre las preguntas importantes se incluyen:
¿Qué materiales se doblarán?
El acero, el acero inoxidable, el aluminio y otros materiales pueden comportarse de manera diferente durante el doblado.
¿Cuál es el espesor típico del material?
La máquina debe tener capacidad suficiente para el rango de producción real.
¿Cuáles son las dimensiones de las piezas más comunes?
La longitud de plegado y la profundidad de garganta deben corresponder a las piezas que se estén fabricando.
¿Cuántas curvas requiere cada pieza?
Los componentes complejos pueden beneficiarse de configuraciones CNC y de tope trasero más avanzadas.
¿Con qué frecuencia cambian los materiales y los puestos de trabajo?
La producción con alta variedad de productos puede poner mayor énfasis en la programación, la flexibilidad de las herramientas y la eficiencia de la configuración.
¿Qué nivel de consistencia dimensional se requiere?
Las aplicaciones con tolerancias estrictas pueden requerir una mayor atención a la precisión de la máquina, las herramientas, la medición y el control del proceso.
Cómo ALPHA brinda soporte a las aplicaciones de plegadoras
En ALPHA , la plegadora se considera parte del proceso general de fabricación de chapa metálica del cliente.
La configuración adecuada depende de la aplicación, más que de las especificaciones de una sola máquina.
Para los fabricantes de toda América, ALPHA puede evaluar:
Material en láminas
Espesor del material
longitud máxima de flexión
Fuerza de flexión requerida
Geometría de la pieza
Volumen de producción
Secuencia de flexión
Requisitos de CNC
Configuración del tope trasero
Requisitos de herramientas
consistencia de la producción
Potencial de automatización
Este enfoque centrado en la aplicación permite a los fabricantes tener en cuenta tanto las necesidades de producción actuales como la expansión futura.
Ya se trate de aplicaciones que impliquen fabricación a medida, carcasas industriales, componentes de climatización, maquinaria de construcción, equipos agrícolas o producción general de chapa metálica, el objetivo es crear un proceso de doblado que sea preciso, repetible y práctico para la fabricación diaria.
Preguntas frecuentes
¿Qué es el efecto de recuperación elástica en el plegado con prensa plegadora?
El efecto de recuperación elástica es la tendencia de la chapa metálica a volver parcialmente a su forma original después de que se elimina la fuerza de flexión.
¿Cómo puede una prensa plegadora reducir los problemas de recuperación elástica?
El uso de herramientas adecuadas, un posicionamiento CNC preciso, parámetros de doblado apropiados, estrategias de compensación e inspección de la primera pieza pueden ayudar a controlar el efecto de recuperación elástica.
¿Una plegadora CNC elimina el efecto de recuperación elástica?
No. El control CNC no elimina las propiedades físicas del material, pero puede ayudar a establecer y repetir parámetros de doblado controlados.
¿Por qué el mismo programa de plegadora a veces produce resultados diferentes?
Las propiedades del material, la variación del espesor, el estado de las herramientas, la dirección de la fibra y otras variables de producción pueden influir en el comportamiento de flexión.
¿Cómo afecta el utillaje a la precisión del doblado?
La geometría del punzón y la matriz influye en el proceso de doblado, incluyendo el radio de curvatura, los requisitos de fuerza y la geometría final.
¿Por qué es importante la inspección de la primera parte?
Puede identificar parámetros de doblado incorrectos antes de que se fabrique un lote de producción completo, lo que ayuda a reducir los desperdicios, las repeticiones de trabajo y los retrasos.
¿Es una plegadora CNC adecuada para la producción de alta variedad?
Sí. La programación CNC y los parámetros de producción almacenados pueden ser útiles para los fabricantes que producen diferentes componentes y diseños de piezas que cambian con frecuencia.
¿Qué es más importante: la velocidad o la precisión de la prensa plegadora?
Ambos factores son importantes. La eficiencia real de la producción depende de la velocidad de doblado, el posicionamiento, la configuración, la repetibilidad, la inspección, los desperdicios y las repeticiones de trabajo.
Conclusión
Para los fabricantes de chapa metálica en América, la precisión de la plegadora no está determinada únicamente por el tonelaje de la máquina .
La recuperación elástica, la variación del material, la selección de herramientas, el posicionamiento del tope trasero, el control CNC y la estandarización del proceso pueden influir en la calidad final de un componente doblado.
Al tratar el control de la recuperación elástica como un problema que abarca todo el proceso de producción, los fabricantes pueden establecer un flujo de trabajo de doblado más repetible.
Una máquina plegadora bien configurada puede ayudar a reducir la variación dimensional, mejorar la repetibilidad, limitar el retrabajo innecesario y mantener una calidad de producción estable.
En ALPHA , el objetivo es ayudar a los fabricantes a adaptar la tecnología de plegado a su material, volumen de producción, geometría de la pieza, requisitos de precisión y planes de fabricación futuros.
Si está evaluando una plegadora para la producción de chapa metálica en América, póngase en contacto con ALPHA para analizar su aplicación y sus requisitos de plegado.
Contacta con ALPHA:
Contáctenos – ALPHA CNC