Почему более быстрый станок лазерной резки не всегда означает более быструю доставку
Для украинских производителей эффективность производства определяется не одной машиной, а тем, насколько слаженно работает весь производственный процесс.
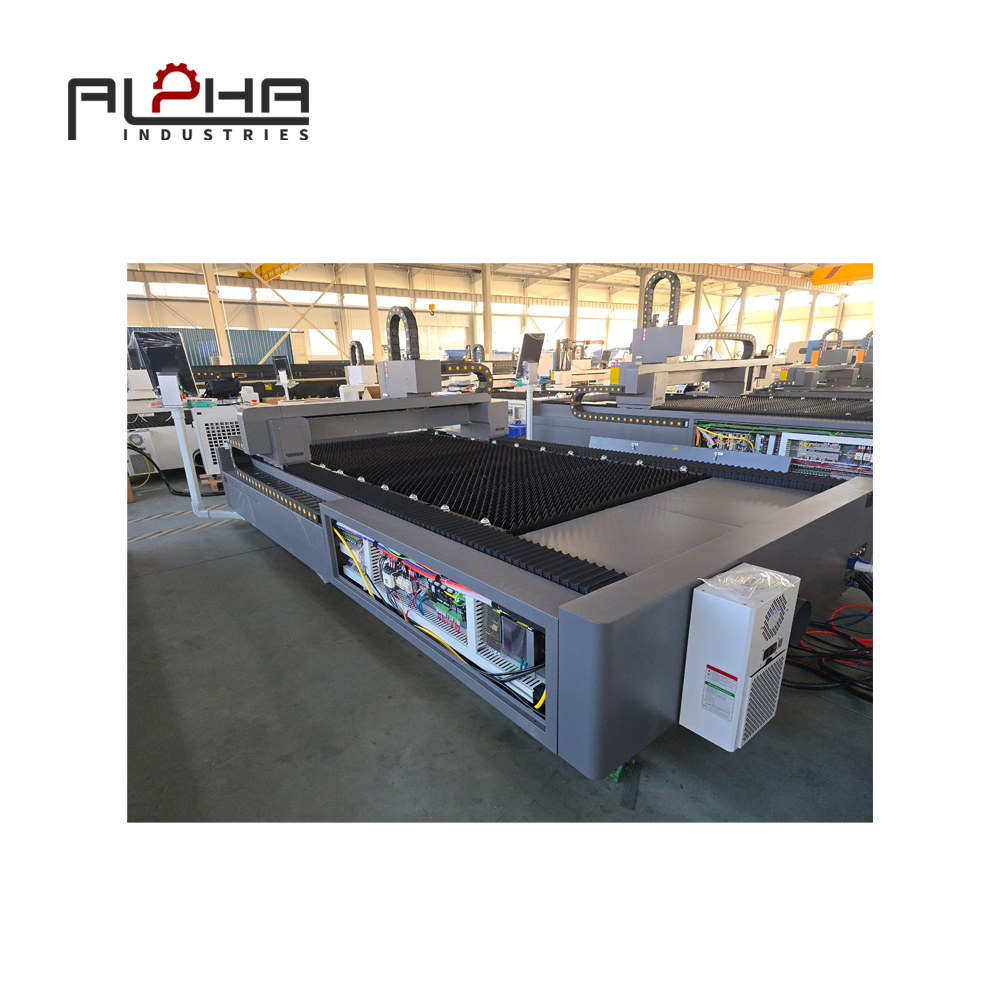
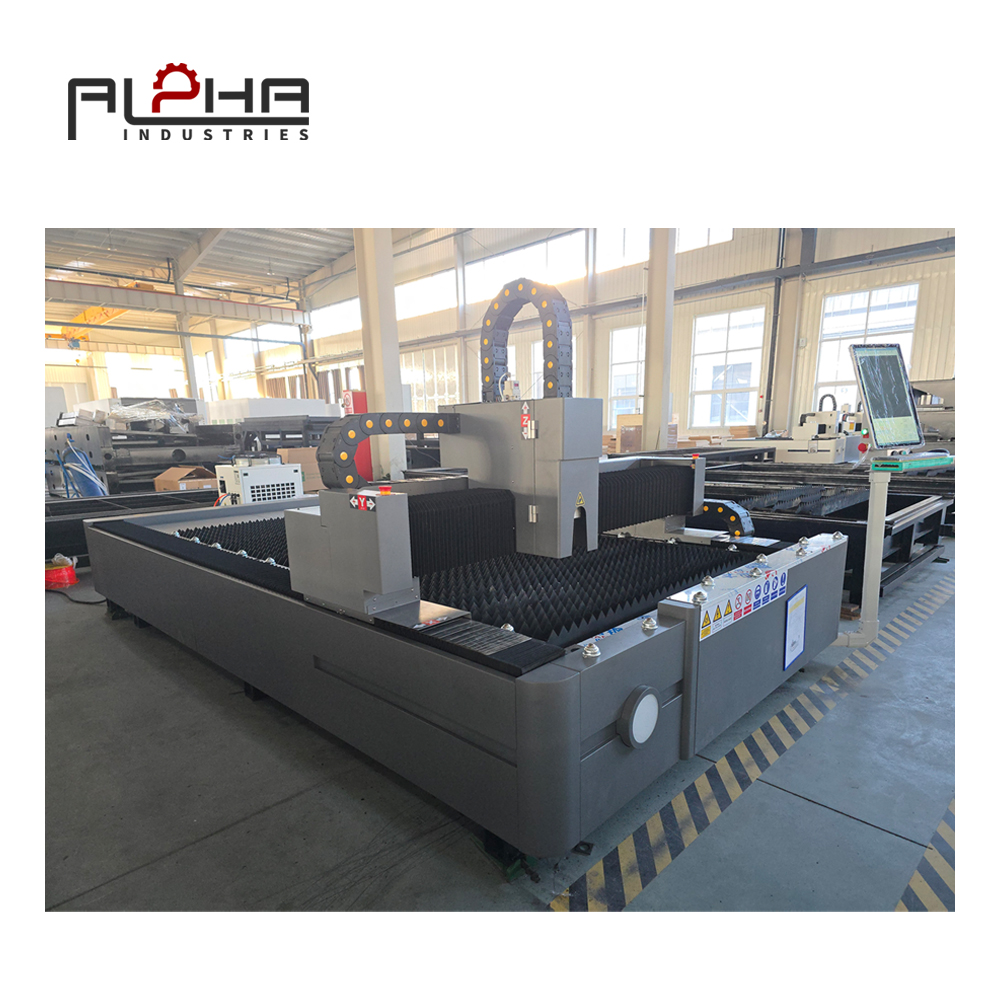
Станок для лазерной резки волоконным лазером может быстро обрабатывать листовой металл и создавать точно заданные контуры. Однако готовые детали еще могут нуждаться в снятии заусенцев, гибке, сварке, механической обработке, покраске, проверке качества и сборке, прежде чем их можно будет отправить заказчикам.
Если эти последующие процессы не справляются с объемом продукции, выпускаемой цехом лазерной резки, завод может столкнуться с распространенной проблемой: станок лазерной резки работает производительно, но готовые заказы не проходят через цех достаточно быстро.
Рядом со станком начинают скапливаться нарезанные детали. Операторы тратят время на сортировку заказов и поиск необходимых компонентов. В цех гибки поступает слишком много заказов одновременно, а сварочный цех ожидает детали из следующей партии. Планировщики производства пытаются определить, какие заказы следует обрабатывать в первую очередь.
Эта ситуация особенно сложна для украинских предприятий металлообработки, которым приходится справляться с меняющимися объемами заказов, нестандартными компонентами, неопределенными сроками и необходимостью контролировать операционные издержки.
Решение не обязательно заключается в покупке еще одного станка или увеличении мощности лазера. Во многих случаях производителям необходимо улучшить связь между возможностями резки и последующими процессами.
Главный вопрос:
Как станок лазерной резки может помочь украинским производителям улучшить общий производственный процесс, а не просто увеличить количество вырезаемых деталей?
Чтобы ответить на этот вопрос, необходимо выйти за рамки простого рассмотрения скорости резки и учесть весь путь каждого компонента на заводе.
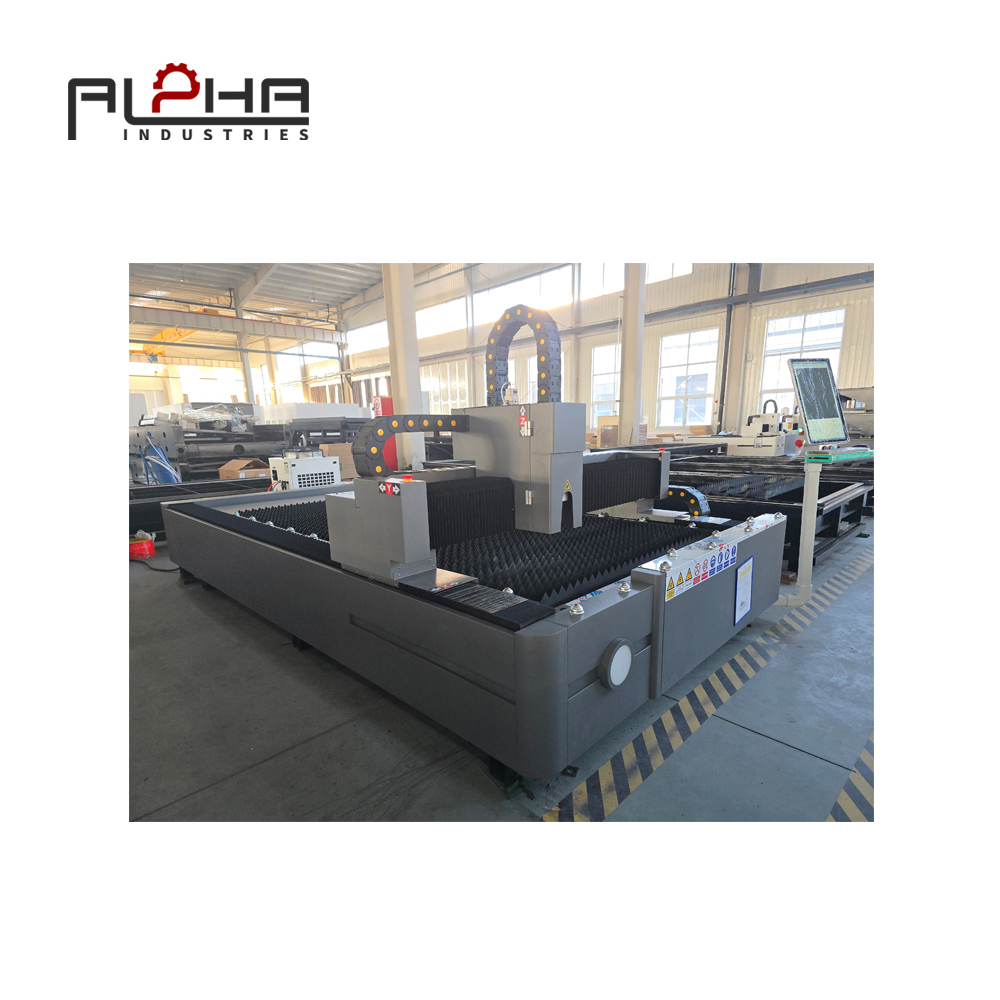
Производственное узкое место, снижающее эффективность лазерной резки
«Узкое место» — это процесс, ограничивающий производительность всей производственной системы. В обработке листового металла узким местом может быть станок лазерной резки, но это также может быть листогибочный пресс, сварочный аппарат, отделочная операция, зона контроля качества или процесс обработки материалов.
Местоположение узкого места может меняться в зависимости от ассортимента продукции, объема заказов, численности персонала и доступности оборудования.
Когда производительность резки превышает производительность гибки
Рассмотрим производителя, выпускающего электрические корпуса, кожухи для оборудования, кронштейны и конструкционные элементы из листового металла.
Станок лазерной резки эффективно обрабатывает плоские детали. Однако для сборки многих из этих компонентов требуется несколько операций гибки.
Если листогибочный пресс имеет ограниченную грузоподъемность или требует частой ручной настройки, то детали, вырезанные на станке, могут ждать гибки еще долго после завершения операции резки.
Это приводит к образованию избыточных запасов незавершенного производства.
Завод уже инвестировал в сырье, время на резку, рабочую силу и электроэнергию, но комплектующие еще не готовы к отгрузке. Дополнительные запасы также занимают ценные производственные площади и затрудняют управление приоритетами производства.
В этой ситуации увеличение скорости лазерной резки может усугубить дисбаланс. В очередь поступает больше деталей, но общее количество готовых изделий может остаться практически неизменным.
Поэтому производителям следует сравнивать реальную производительность цеха раскроя с возможностями последующих производственных операций, выполняющих те же самые работы.
Когда сварка становится ограничивающим процессом
Для некоторых деталей, вырезанных лазером, требуется значительное количество сварки, особенно для деталей, используемых в рамах, корпусах машин, кронштейнах, шкафах и сварных конструкциях.
Даже при эффективной работе этапов резки и гибки сварка может стать основным ограничивающим фактором из-за требований к оснастке, сложности деталей, ручного позиционирования, контроля качества или наличия квалифицированных рабочих.
Если нарезанные детали поступают на сварку без четкой последовательности выполнения работ, сотрудники могут тратить время на идентификацию компонентов, проверку чертежей и переорганизацию работы.
В результате происходит дополнительная обработка, а не продуктивная переработка.
Более скоординированный рабочий процесс группирует совместимые задания, предоставляет необходимую техническую информацию и гарантирует, что компоненты поступают на сварочную станцию в удобной для использования последовательности.
Когда перемещение материалов отнимает продуктивное время
Эффективность производства также зависит от того, как детали перемещаются между операциями.
Возможно, потребуется выгрузить вырезанные компоненты, отделить их от каркаса, промаркировать, отсортировать, подсчитать, проверить и переместить на другое рабочее место.
Эти задачи необходимы, но плохо организованная погрузка и разгрузка материалов может привести к задержкам, которых можно избежать.
Например, смешивание деталей из нескольких заказов в одном контейнере может затруднить идентификацию. Недостающий компонент может быть обнаружен только в начале сборки, что приведет к срочному поиску, прерывающему другие работы.
Четкая маркировка, организованная организация контейнеров, четко определенные места перегрузки и единообразная идентификация заданий могут помочь уменьшить эти проблемы без необходимости значительных инвестиций в оборудование.
Понимание специфических проблем производства листового металла в Украине
Украинские производители работают в деловой среде, где планирование производства и использование ресурсов могут иметь особое значение. В зависимости от компании и ее местоположения, предприятиям может потребоваться управлять переменными графиками заказов, ограничениями в численности персонала, доступностью оборудования, требованиями к инфраструктуре и неопределенностью в планировании поставок.
В этих условиях крайне важно бережно использовать имеющиеся производственные ресурсы.
Поэтому при оценке лазерного станка для резки следует учитывать фактическую рабочую нагрузку предприятия, а не просто его максимальную скорость резки.
Изменение заказов усложняет планирование производства.
Металлообрабатывающий цех может одновременно обслуживать несколько типов клиентов. Одному клиенту может потребоваться повторная партия стандартных компонентов, а другому — небольшое количество деталей, изготовленных по индивидуальному заказу.
Эти заказы могут различаться по материалу, толщине, геометрии резки, требованиям к гибке и срокам поставки.
Если планирование производства сосредоточено только на цехе раскроя, операторы могут отдавать приоритет самым простым заданиям или заказам с наиболее подходящим материалом. Однако самое быстрое задание по раскрою не всегда является самым срочным заданием для всего производственного процесса.
Более эффективный подход учитывает весь последующий путь обработки каждого заказа.
Перед тем как передать задание на лазерную резку, специалисты по планированию производства должны понимать, какие операции будут выполняться далее, имеются ли необходимые станки и материалы, а также когда потребуются готовые детали.
Это не означает, что каждую задачу нужно планировать до мельчайших деталей. Это означает, что приоритеты сокращения должны отражать потребности всей производственной системы.
Ограниченная площадь помещения может усугубить проблемы, возникающие в процессе работы.
Незавершенное производство – это не только финансовая проблема. Это также создает физические трудности.
Большие листы, контейнеры с нарезанными деталями, незавершенные сборки и остатки материалов требуют места. Когда между производственными процессами накапливается слишком много заданий, проходы могут загромождаться, и сотрудники могут тратить больше времени на перемещение или поиск компонентов.
Производители могут улучшить контроль, определив подходящие буферные зоны между основными операциями и установив практические ограничения на количество незавершенной работы, ожидающей завершения на каждом этапе.
Эти ограничения помогают выявлять узкие места на ранней стадии. Если буфер перед листогибочным прессом постоянно заполняется, руководство получает более четкое представление о том, что необходимо обратить внимание на пропускную способность гибочного станка, последовательность выполнения работ или поток материалов.
Цель состоит не в том, чтобы полностью избавиться от незавершенного производства. Некоторый резервный запас необходим для поддержания работы оборудования при колебаниях объемов работ. Цель состоит в том, чтобы держать его под контролем и использовать целенаправленно.
Перебои в производстве делают четкое определение приоритетов более ценным.
Когда графики неожиданно меняются, заводам необходимо знать, какие заказы можно отложить, а какие работы крайне важны для выполнения срочных поставок.
Без четкого отслеживания выполнения работ перебои в производстве могут вызвать путаницу в нескольких отделах. Сотрудники могут продолжать обработку компонентов, которые не требуются в срочном порядке, в то время как детали, необходимые для предстоящей сборки, остаются необработанными.
Скоординированный рабочий процесс помогает производственным группам определять статус каждого заказа, его следующую операцию, а также любые нерешенные вопросы, касающиеся материалов или технических согласований.
Это упрощает пересмотр приоритетов при изменении обстоятельств, а также сокращает ненужные перемещения и повторную обработку.
Как интегрировать станок лазерной резки в полный производственный процесс
Более эффективный рабочий процесс начинается с четкого понимания пути, которому должен следовать каждый компонент.
Для многих производителей листового металла этот процесс может включать подготовку материала, лазерную резку, разделение деталей, снятие заусенцев, гибку, сварку, обработку поверхности, контроль качества и сборку. Не для каждого продукта требуются все эти этапы, и некоторые операции могут выполняться в другом порядке.
Важно установить фактический технологический процесс для каждой группы продуктов.
Составьте карту пути от сырья до готового изделия.
Начните с выбора нескольких репрезентативных продуктов и документирования этапов их производства.
Для каждого продукта укажите:
Необходимые размеры сырья и листового материала.
Операция лазерной резки и ожидаемое время резки
Любые требования к разделению деталей, подготовке кромок или снятию заусенцев.
Количество и сложность операций гибки
Требования к сварке, механической обработке, нанесению покрытий или отделке
Критерии проверки и зависимости сборки
Требуемая дата поставки и объем производства.
Эта информация помогает менеджерам понять, на что тратится время и где компоненты, как правило, остаются невостребованными.
Это также может показать, что для разных продуктов требуются разные производственные процессы. Простые плоские компоненты могут поступать непосредственно от раскроя к упаковке, в то время как сложные корпуса могут потребовать нескольких этапов гибки и сборки.
Разделение этих товарных групп может упростить планирование и управление поставками.
Координировать работы по резке с производственными мощностями нижестоящих предприятий.
При планировании работ по лазерной резке следует учитывать возможности последующих рабочих мест.
Предположим, что листогибочный пресс уже занят большой партией деталей, которую необходимо завершить до отгрузки заказчику. Выпуск большого количества несвязанных деталей из лазерного цеха может создать очередь, которую невозможно будет обработать оперативно.
Вместо этого планировщики могут координировать партии резки с графиком гибки, имеющимся инструментом, потребностями в материалах и приоритетами доставки.
Это может включать в себя предварительную нарезку деталей, необходимых для следующей последовательности гибки, а менее срочные работы откладывать на более поздний этап производства.
Точный метод зависит от структуры заказов завода. Для крупносерийного производства может быть выгодно стабильное планирование партий, в то время как для мелкосерийного производства может потребоваться более частая корректировка.
Цель состоит в том, чтобы выпускать результаты работы в темпе, который будет доступен для последующих процессов.
Используйте определение должностных обязанностей с самого начала.
Каждая партия нарезанных деталей должна быть отслежена до момента ее заказа и последующей операции.
Практическая система идентификации может включать номер заказа, номер детали, количество, спецификацию материала, версию чертежа и целевое рабочее место. В зависимости от потребностей компании могут использоваться этикетки, сопроводительные листы, штрихкоды или цифровые производственные записи.
Последовательная идентификация помогает предотвратить смешивание деталей из разных заказов и упрощает определение полноты партии.
Это также способствует контролю качества. В случае изменения чертежа производственная группа может определить, какие компоненты были изготовлены в предыдущей версии, и определить, какие действия необходимы.
Для производителей, часто выполняющих индивидуальные заказы, эта простая дисциплина может быть столь же важна, как и технические возможности раскройного станка.
Выбор подходящего станка лазерной резки для сбалансированного производства
Выбор станка для лазерной резки должен соответствовать производственным требованиям завода и его месту в общем рабочем процессе.
Выбор станка с максимальной мощностью или самой высокой заявленной скоростью резки не гарантирует автоматически наилучшего результата в производстве.
Оцените реальные производственные потребности.
Перед запросом ценовых предложений подготовьте примерную информацию о работе, которую будет выполнять станок.
Укажите материалы, толщину материала, размеры листа, типичную геометрию деталей, объемы производства, требуемые допуски и предполагаемый график работы.
Также полезно определить долю работы, состоящую из повторных партий, по сравнению с разовыми или индивидуальными заказами.
Эти сведения помогают поставщикам оценить, подходит ли предлагаемая конфигурация оборудования для конкретного применения.
Например, завод, производящий множество тонколистовых компонентов, может отдавать приоритет эффективной обработке, быстрой смене заданий и удобной погрузочно-разгрузочным работам. Производитель, обрабатывающий более широкий диапазон толщин, может нуждаться в оценке возможностей резки различных материалов и условий эксплуатации.
Фактические характеристики следует подтверждать для требуемого применения, а не выводить из них только на основе мощности лазера.
Учитывайте рабочую зону и движение материалов.
Рабочая зона станка должна соответствовать размерам листов и деталей, которые обычно обрабатываются на заводе.
Однако раскройный стол — это лишь одна часть производственного процесса. Производителям также следует учитывать, где хранятся заготовки, как они загружаются, как выгружаются нарезанные детали, куда помещаются остатки и как готовые компоненты попадают на следующий этап обработки.
Даже если станок удобно размещается на территории завода, его эффективное использование может быть затруднено из-за недостатка места для безопасной погрузки, разгрузки или транспортировки.
Перед установкой необходимо проверить предлагаемую планировку, подъездные пути, инженерные коммуникации, вентиляцию и организацию погрузки и разгрузки материалов.
Это помогает гарантировать, что машина может работать как часть производственной системы, а не как изолированная рабочая станция.
Оцените требования к программному обеспечению и производственным данным.
Программы цифровой резки влияют на подготовку и выполнение заданий. Производители должны понимать, как создаются, передаются, хранятся и изменяются файлы для резки.
Последовательный процесс управления файлами может снизить риск использования устаревших чертежей или неправильных версий деталей.
Там, где это позволяют производственные системы, информация о заданиях также может помочь планировщикам понять, какие заказы были подготовлены, нарезаны, проверены и переданы на последующие этапы производства.
Степень необходимой цифровой интеграции зависит от размера компании и сложности процессов. Небольшая мастерская может начать со стандартизированных имен файлов и простой системы отслеживания заданий, в то время как крупному предприятию может потребоваться более совершенное программное обеспечение для управления производством.
Цель состоит в том, чтобы сделать производственную информацию надежной и доступной для тех, кому она необходима.
Практические способы измерения эффективности улучшения рабочих процессов.
После изменения производственного процесса или установки нового станка лазерной резки производителям необходимо определить, улучшили ли эти изменения общие показатели работы.
Одной лишь скорости резки на станке недостаточно. Более полную картину можно получить с помощью нескольких показателей.
Измерьте общее время выполнения производственного заказа.
Время выполнения производственного заказа — это время, прошедшее между передачей заказа в производство и завершением изготовления требуемого продукта или компонента.
Отслеживание этого показателя помогает выявить, приводит ли ускорение процесса резки к ускорению доставки.
Если время резки сокращается, но общее время выполнения заказа остается неизменным, заводу следует изучить время ожидания, обработку материалов, наладку, контроль качества и производственные мощности последующих звеньев.
Мониторинг незавершенного производства
Измерьте, сколько заказов, партий или компонентов ожидают выполнения между основными операциями.
Увеличение очереди перед одной из рабочих станций может указывать на недостаточную пропускную способность или на то, что вышестоящее планирование освобождает слишком много работы.
Цель состоит не обязательно в достижении минимально возможного уровня запасов. Вместо этого производители должны поддерживать достаточный объем работы для обеспечения стабильной деятельности, не допуская ненужного накопления незавершенных заказов.
Отслеживание своевременного завершения работ
Зафиксируйте, выполняются ли задания в соответствии с внутренним производственным графиком и обязательствами по доставке заказчику.
При срыве сроков необходимо определить процесс, вызвавший задержку. Возможные причины включают нехватку материалов, изменения в чертежах, ограниченные производственные мощности, очереди на гибку, доступность сварочного оборудования, сбои в контроле качества или транспортировку между отделами.
Эта информация помогает руководству сосредоточить усилия по улучшению на реальных ограничениях, а не предполагать, что лазерный станок для резки является причиной всех задержек.
Проанализируйте загрузку оборудования и время ожидания.
Коэффициент использования оборудования показывает, сколько времени оборудование тратит на выполнение производительной работы по сравнению с доступным ему рабочим временем, согласно выбранному компанией определению.
Однако максимизация использования каждого рабочего места не всегда означает максимизацию общего объема производства завода.
Если станок лазерной резки работает непрерывно и производит больше деталей, чем могут обработать последующие производственные процессы, то его высокая загрузка может просто увеличить объем незавершенного производства.
Поэтому руководителям следует анализировать загрузку оборудования наряду с производительностью, временем выполнения заказа, размером очереди и своевременным завершением работ. Эти показатели обеспечивают более сбалансированное представление об эффективности производства.
Сочетание лазерной резки с гибкой, сваркой и отделкой.
Для производителей листового металла ценность станка лазерной резки возрастает, когда он поддерживает согласованную последовательность операций.
Лазерная резка и гибка на листогибочном прессе.
При планировании раскроя следует учитывать требования последующих операций гибки. Ориентация детали, положение отверстий, припуски на гибку и точность чертежа — все это может влиять на то, насколько правильно деталь будет соответствовать следующему этапу производства.
Производители должны подтвердить, что цифровой дизайн и данные для раскроя соответствуют предполагаемому процессу гибки.
Координация графиков резки и гибки также помогает предотвратить ненужное ожидание больших партий деталей между цехами.
Лазерная резка и сварка
Сварные узлы часто содержат несколько компонентов, которые должны правильно соединяться друг с другом. Эти детали следует идентифицировать и сгруппировать, чтобы сварочная бригада могла найти полный комплект, необходимый для сборки.
Четкая идентификация деталей, контроль версий чертежей и надлежащая проверка могут сократить время, затрачиваемое на поиск недостающих компонентов или устранение предотвратимых несоответствий.
При изготовлении более сложных узлов производителям также может потребоваться учитывать доступность оснастки и последовательность сварки при планировании выпуска деталей, вырезанных лазером.
Лазерная резка и зачистка заусенцев
Некоторые детали, вырезанные лазером, требуют дополнительной обработки кромок перед гибкой, сваркой, нанесением покрытия или обработкой.
Если необходима зачистка кромок, завод должен определить, когда и как должна проводиться эта операция. Подходящий процесс может зависеть от типа материала, толщины, требований к кромке и конечного применения.
Предварительное планирование этого этапа предотвращает прямую отправку деталей на следующую рабочую станцию, когда они еще требуют дополнительной подготовки.
Лазерная резка и обработка поверхности
Для окрашенных, покрытых или иным образом обработанных изделий могут потребоваться особые процедуры обработки и подготовки поверхности.
Производители должны определить эти требования до начала производства и обеспечить доставку компонентов на этап окончательной обработки в надлежащем состоянии.
Согласование размеров партий и сроков поставки также может помочь избежать скопления людей в зоне финишной обработки и сократить время ожидания готовых деталей перед следующей операцией.
Практический план совершенствования для украинских металлообрабатывающих предприятий
Производителям не нужно перепроектировать весь завод сразу. Поэтапный подход поможет выявить наиболее важные проблемы и определить приоритетные направления для реалистичных улучшений.
Определите одно семейство продуктов. Выберите продукт, который составляет значительную часть рабочей нагрузки, и задокументируйте весь его производственный цикл.
Проведите измерение текущего процесса. По возможности зафиксируйте время резки, время наладки, время ожидания, время в процессе производства, время последующей обработки и общее время выполнения заказа.
Определите основное ограничение. Выясните, на каком этапе возникает наибольшая задержка: резка, гибка, сварка, отделка, перемещение материалов или планирование производства.
Внедрите одно целенаправленное изменение. Примеры включают синхронизацию графиков резки и гибки, улучшение обозначений деталей, определение предельных значений буфера или стандартизацию изменений чертежей.
Сравните результаты. Используйте одни и те же показатели эффективности до и после изменений, чтобы определить, является ли улучшение значимым.
Стандартизируйте успешные методы работы. Задокументируйте пересмотренный рабочий процесс и доведите его до сведения сотрудников, ответственных за каждый этап производства.
Этот метод позволяет производителям улучшать производственный процесс за счет измеримых изменений, а не полагаясь на предположения о том, какая машина должна работать быстрее.
Как ALPHA может помочь производителям оценить оборудование для лазерной резки
Выбор станка для лазерной резки требует большего, чем просто сравнение технических характеристик. Производителям следует учитывать предполагаемые материалы, требования к резке, объемы производства, планировку завода и последующие операции после резки.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства и обработки листового металла. При оценке оборудования для лазерной резки покупателям следует обсудить свои производственные задачи, необходимую конфигурацию станка и потребности в интеграции, чтобы определить, подходит ли предлагаемое решение для их рабочего процесса.
Тщательно подготовленный запрос на оборудование должен включать типовые чертежи, типы материалов, диапазоны толщины, размеры листов, ожидаемые объемы производства, а также любые последующие требования, такие как гибка или сварка.
Эта информация помогает создать более четкую основу для обсуждения пригодности оборудования и производственных целей.
Для украинских производителей долгосрочной целью должно стать создание производственного процесса, в котором резка, обработка и последующие операции эффективно взаимодействуют друг с другом. Лазерный станок для резки может сыграть важную роль в этом процессе, если его возможности соответствуют потребностям всей производственной системы.
Часто задаваемые вопросы
1. Каким образом станок лазерной резки может повысить общую производительность завода?
Станок лазерной резки может повысить производительность за счет эффективной и стабильной обработки запрограммированных контуров листового металла. Однако влияние на общий объем производства зависит от того, смогут ли операции по перемещению материалов, гибке, сварке, контролю качества и другие последующие операции обрабатывать вырезанные детали без чрезмерного ожидания.
2. Почему после лазерной резки могут образовываться наплывы деталей?
Накопление деталей может быть вызвано недостаточной мощностью оборудования на последующих этапах производства, плохо скоординированными партиями выпускаемых изделий, медленной обработкой материалов или неясными приоритетами производства. Анализ всего производственного процесса помогает выявить основную причину.
3. Стоит ли производителю приобретать более мощный станок лазерной резки для увеличения производительности?
Не обязательно. Более высокая мощность может быть полезна для определенных материалов и толщин, но она не устранит автоматически узкие места в процессах гибки, сварки, обработки или отделки. Производителям следует сначала определить основное ограничение и оценить конфигурацию станка в соответствии с фактическими производственными требованиями.
4. Как украинские производители могут сократить время ожидания между раскройкой и гибкой?
Они могут координировать приоритеты резки с графиком гибки, организовывать детали по порядку и операциям, стандартизировать идентификацию заданий и контролировать очередь перед листогибочным прессом. Эти меры помогают гарантировать, что вырезанные детали будут выпущены, когда следующая операция будет готова их обработать.
5. Какая информация необходима для выбора подходящего станка для лазерной резки?
Полезная информация включает в себя типы материалов, диапазоны толщины, размеры листов, типовые чертежи деталей, допуски, ожидаемый объем производства, требуемое качество резки, доступную производственную площадь и требования к последующим технологическим процессам. Эти сведения помогают поставщикам оценить подходящую конфигурацию.
6. Какие производственные показатели следует отслеживать после установки станка лазерной резки?
Полезными показателями являются общее время выполнения производственного цикла, незавершенное производство, загрузка оборудования, время резки и настройки, время ожидания на последующих этапах, производительность и своевременное завершение работ. Совместный анализ этих показателей дает более полное представление, чем анализ только скорости резки.
7. Можно ли интегрировать станок лазерной резки в существующую линию по производству листового металла?
Да, в зависимости от планировки завода, конфигурации оборудования, организации погрузки и разгрузки материалов и производственных требований. При планировании интеграции следует учитывать погрузку и разгрузку, идентификацию заданий, файлы цифровой резки, производственные мощности последующих этапов, безопасность, инженерные сети и перемещение компонентов между операциями.
8. Как небольшая металлообрабатывающая мастерская может улучшить рабочий процесс без значительных инвестиций?
Начало работы в цехе может включать в себя составление карты производственного маршрута, координацию приоритетов задач, улучшение маркировки деталей, стандартизацию версий файлов, организацию зон обработки материалов и измерение времени ожидания. Эти изменения могут выявить, где более крупные инвестиции принесут наибольшую выгоду.
Обратитесь в компанию ALPHA за решениями в области лазерной резки.
Станок лазерной резки должен поддерживать весь производственный процесс, а не просто увеличивать производительность резки. Координируя мощности резки с гибкой, сваркой, отделкой и обработкой материалов, украинские производители могут добиться сокращения сроков выполнения заказов и более предсказуемого их завершения.
Посетите веб-сайт ALPHA, чтобы узнать больше о металлообрабатывающем оборудовании и доступных решениях.
Веб-сайт: https://alpha-cnc.com/
Свяжитесь с нами: https://alpha-cnc.com/contact-us
Свяжитесь с компанией ALPHA, чтобы обсудить ваши потребности в материалах, задачи резки и производственные цели.