Для предприятий металлообработки в Украине повышение эффективности производства — это не просто увеличение количества обрабатываемых листов в час. Производители также должны обеспечить соответствие выпускаемых с оборудования деталей требуемым размерам, состоянию кромок и сборочным спецификациям.
Нестабильное качество резки может иметь последствия для всего производства. Деталь с неточным расположением отверстия может не подойти при сборке. Неровный край может потребовать дополнительной обработки. Неправильные размеры могут вызвать проблемы при гибке или сварке, а повторяющиеся дефекты могут привести к потерям материала и задержке поставок клиентам.
Эти проблемы могут стать особенно дорогостоящими, когда производители работают с дорогостоящим листовым металлом, компонентами, изготовленными по индивидуальному заказу, или в условиях производственных графиков, оставляющих мало места для доработок.
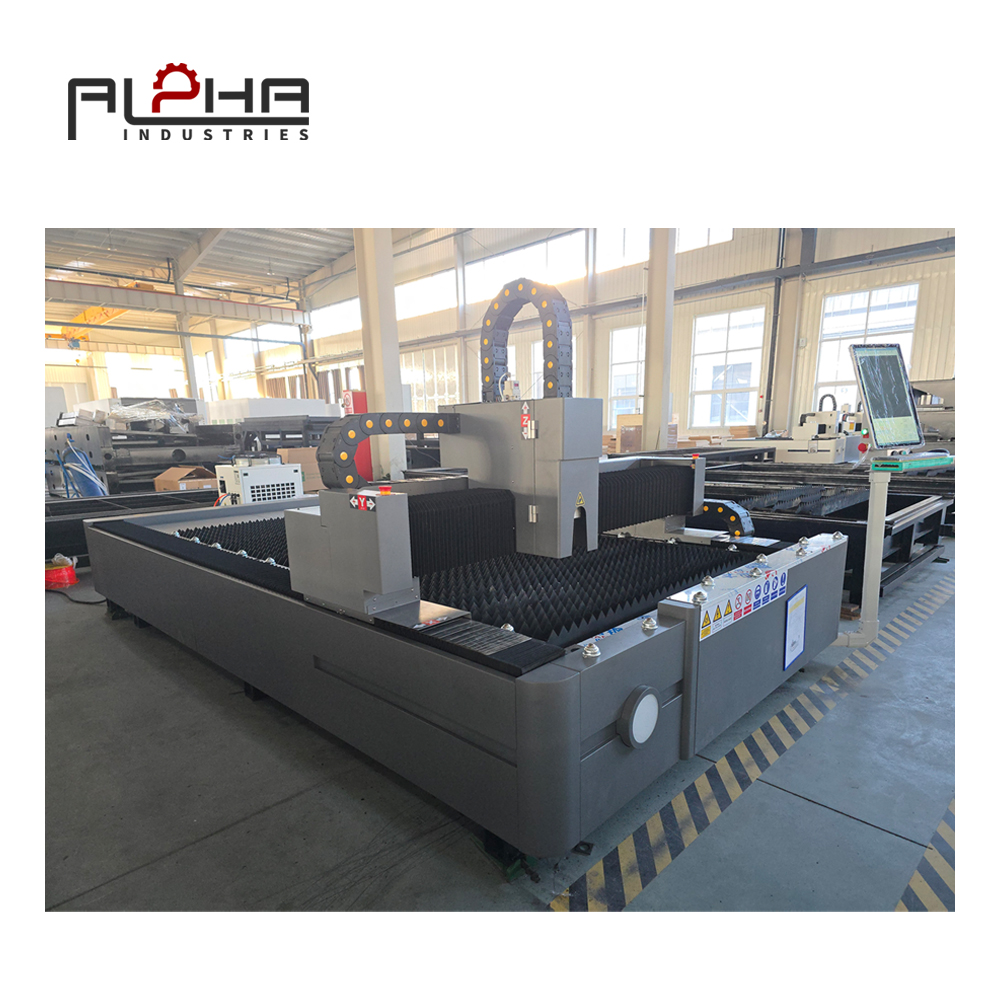
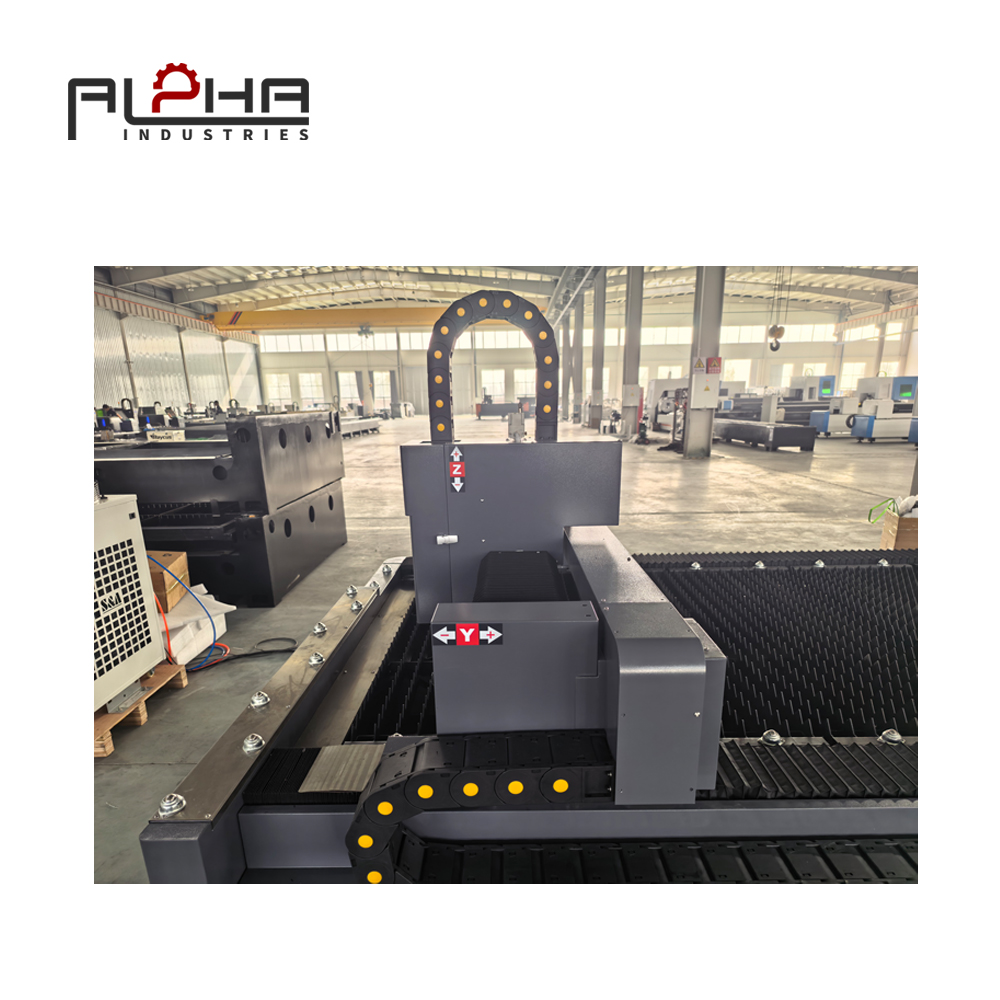
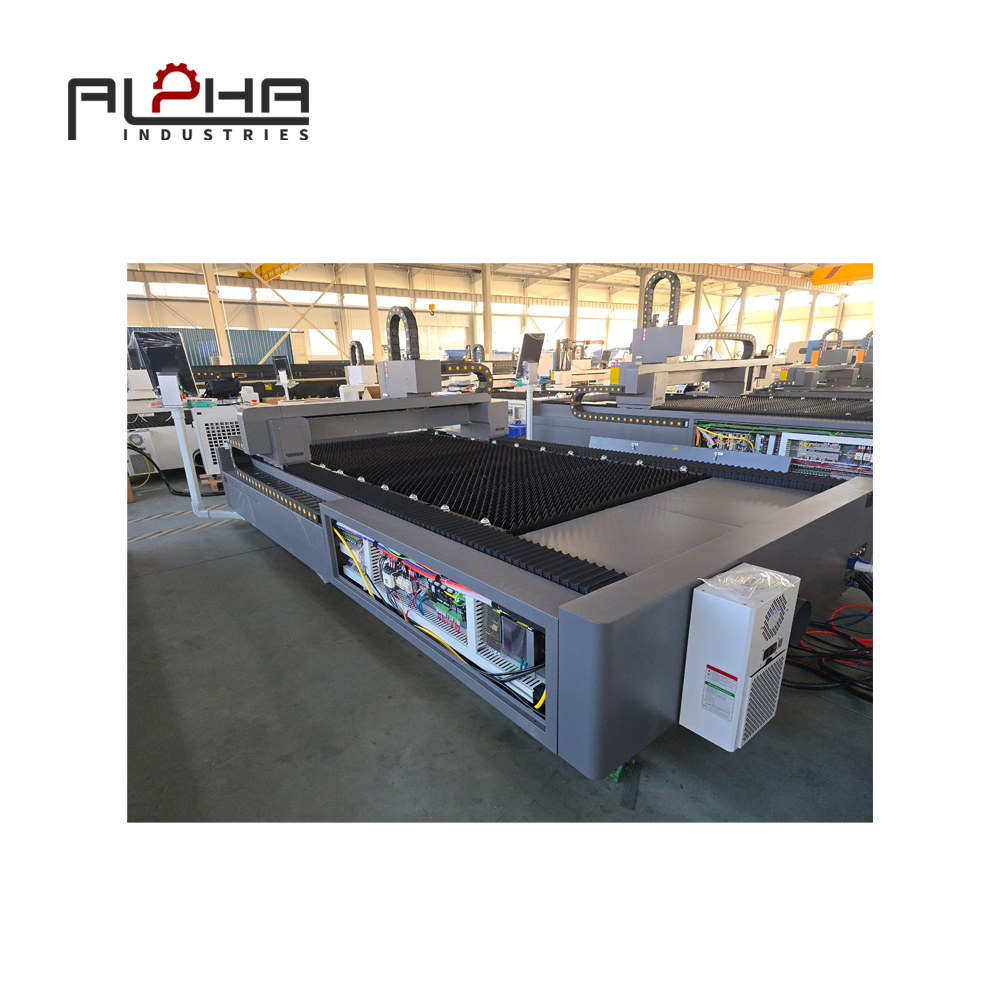
Станок лазерной резки обеспечивает точную, программируемую обработку широкого спектра листового металла. Однако стабильные результаты зависят не только от заявленной точности станка или мощности лазера. Свойства материала, параметры резки, оптическое состояние, подача вспомогательного газа, программирование, техническое обслуживание и процедуры контроля — все это влияет на конечный результат.
Для украинских производителей практическая цель состоит в том, чтобы создать процесс раскроя, обеспечивающий стабильно приемлемое качество, сокращающий количество брака, которого можно избежать, и поддерживающий надежное планирование производства.
В этой статье рассматривается, как станок для лазерной резки с ЧПУ может способствовать достижению этой цели, и что производителям следует оценить, прежде чем инвестировать в новое оборудование.
Почему качество резки является критически важным фактором себестоимости производства
Бракованные изделия и доработки часто рассматриваются как отдельные производственные проблемы, но обе могут возникать из-за одной и той же основной причины: недостаточно контролируемого процесса резки.
Деталь может выглядеть приемлемо на первый взгляд, но при этом содержать погрешности в размерах, неровные края, неполные разрезы или неправильно расположенные элементы. Эти дефекты могут стать очевидными только на этапах контроля качества, гибки, сварки или окончательной сборки.
К этому моменту производитель, возможно, уже вложил дополнительные трудозатраты, машинное время и средства на обработку материалов в производство дефектной детали.
Как низкое качество нарезки влияет на производственные затраты
Финансовые последствия дефектов резки выходят за рамки цены бракованного листового металла.
Материальные отходы
Если деталь невозможно отремонтировать или использовать, то вложенные в ее производство материалы могут быть потеряны. Если дефект затрагивает несколько деталей в одном и том же листе, финансовые потери могут быть более значительными.
Дополнительная отделка
Шероховатые кромки, чрезмерное количество шлака или другие дефекты резки могут потребовать шлифовки, удаления заусенцев или ручной коррекции. Это увеличивает трудозатраты и может создать еще одно узкое место в производственном процессе.
Задержки в последующей обработке
Деталь с неправильными размерами может не подойти к гибочному приспособлению или сварочному узлу. Операторам может потребоваться остановить процесс, осмотреть деталь, скорректировать его или запросить замену.
Давление подачи
Переработка партии отнимает время, изначально выделенное на новые заказы. Это может затруднить выполнение обязательств по поставкам, особенно в условиях и без того сжатых производственных графиков.
Непредсказуемые производственные издержки
Если процент брака значительно различается от заказа к заказу, производителям может быть сложно оценить реальную стоимость производства компонента. Это снижает надежность коммерческих предложений, планирования производства и анализа рентабельности.
Поэтому выбор подходящего станка для лазерной резки следует оценивать не только по максимальной скорости резки, но и по его способности изготавливать детали приемлемого качества в реальных условиях эксплуатации.
Что вызывает нестабильные результаты лазерной резки?
Лазерная резка — это скоординированный процесс, включающий источник лазерного излучения, оптическую систему, режущую головку, систему перемещения, ЧПУ-управление, вспомогательный газ, материал и параметры резки.
Проблема в любой из этих областей может повлиять на конечный результат.
Понимание основных причин дефектов помогает производителям различать ограничения оборудования, ошибки в технологическом процессе, вариации материалов и проблемы с техническим обслуживанием.
Неправильные параметры резки
Скорость резки, мощность лазера, положение фокуса, давление вспомогательного газа и выбор сопла влияют на взаимодействие лазера с материалом.
Если параметры не соответствуют материалу или толщине, в результате резки может образоваться чрезмерное количество шлака, шероховатые кромки, неполное расслоение или другие проблемы с качеством.
Увеличение мощности лазера или снижение скорости резки не устраняет автоматически все дефекты. Корректировка, улучшающая одну характеристику, может негативно повлиять на другую.
Производители должны использовать параметры, соответствующие материалу, толщине, конфигурации станка и требуемому качеству кромки. Изменения следует подтверждать с помощью контролируемых испытаний, а не методом проб и ошибок.
Вариации материалов
Различные марки и толщины металла могут по-разному реагировать на одни и те же параметры резки.
Состояние поверхности, защитные пленки, покрытие, плоскостность и вариации состава материала также могут влиять на результаты обработки.
Программа, хорошо зарекомендовавшая себя в одной партии, может потребовать проверки при изменении технических характеристик материала или условий его хранения.
По этой причине идентификация материала и входной контроль являются важными составляющими надежного процесса резки.
Оптическое состояние и состояние режущей головки
Режущая головка и оптические компоненты играют важную роль в доставке лазерного луча к обрабатываемой детали.
Загрязнение, поврежденные расходные материалы, неправильная установка или компоненты, приближающиеся к концу срока службы, могут повлиять на стабильность резки.
Производители должны следовать процедурам проверки, очистки, замены и обращения с оборудованием, установленным производителем. Оптические компоненты не следует чистить или регулировать с использованием неутвержденных методов.
Регулярные проверки помогают выявлять проблемы до того, как они приведут к повторным дефектам.
Выбор форсунки и подача вспомогательного газа
Сопло и вспомогательный газ влияют на процесс резки и удаление расплавленного материала из пропила.
Неправильный выбор сопла, загрязнение, недостаточная подача газа или неподходящее давление могут привести к ухудшению качества кромки или нестабильной резке.
Производители должны проверять состояние форсунок, чистоту газа (при необходимости), давление, а также параметры, рекомендованные для конкретного материала и толщины.
Калибровка станка и анализ параметров движения
Точные размеры деталей зависят от всей системы позиционирования, а не только от лазерного луча.
Механическое состояние, калибровка осей, точность позиционирования, размещение заготовки и настройка станка — все это может влиять на конечную геометрию.
Если отверстия, пазы или контуры неоднократно появляются в неправильном положении, производителям следует изучить программу, настройки координат, состояние станка и эталонную заготовку, прежде чем без необходимости изменять параметры резки.
Ошибки программирования и вложенности
Неправильные чертежи, устаревшие файлы, неподходящие траектории резки или ошибки в ориентации детали могут привести к дефектам даже при нормальной работе станка.
Надежный процесс должен включать в себя контроль версий чертежа, проверку программы и подтверждение того, что для текущей задачи используется правильный файл.
Производителям также следует пересмотреть последовательность резки и расположение деталей, чтобы избежать излишней тепловой концентрации или нестабильности в процессе обработки.
Как повысить точность резки с помощью станка лазерной резки с ЧПУ
Станок для лазерной резки с ЧПУ может многократно выполнять запрограммированные контуры, но повторяемость зависит от точности входных данных, подходящих настроек и стабильных условий эксплуатации.
Производителям следует закладывать принципы контроля качества на всех этапах производственного процесса, а не полагаться на оборудование для устранения всех возможных отклонений.
Начните с точных технических чертежей.
Перед началом программирования производственная группа должна убедиться, что чертеж содержит информацию, необходимую для изготовления компонента.
Важные детали включают в себя:
Габаритные размеры и допуски на размеры
Диаметры отверстий и их центральное положение
Размеры паза и геометрия контура
Марка и толщина материала
Ориентация на детали, где это уместно
Ключевые элементы для гибки или сборки.
Проверка чертежей и количество заказа
Неполные или противоречивые чертежи следует уточнить до начала производства. В противном случае операторы могут по-разному интерпретировать требования или изготавливать детали в соответствии с устаревшей спецификацией.
Для двухмерных профилей из листового металла обычно используются форматы, такие как DXF. Необходимо уточнить поддерживаемые форматы файлов и процедуры импорта для выбранной системы ЧПУ и программного обеспечения.
Проверьте систему координат и положение заготовки.
Программа резки должна соответствовать фактическому положению заготовки и настройкам координат станка.
Неправильное позиционирование или несоответствие между запрограммированной компоновкой и загруженным листом может повлиять на размеры и расположение детали.
Операторы должны следовать процедурам позиционирования заготовки на станке и подтвердить правильность программы перед началом производства.
Если оборудование поддерживает соответствующие функции автоматического позиционирования или калибровки, производители должны понимать их возможности и требования к эксплуатации.
Используйте проверенные параметры резки.
Библиотека контролируемых параметров может помочь производителям поддерживать стабильные исходные условия для распространенных материалов и толщин.
Библиотека должна указать технические характеристики материала, толщину, соответствующие параметры резки, а также любые важные ограничения.
Операторам не следует предполагать, что один набор параметров подходит для всех материалов со схожим внешним видом.
При использовании нового материала или увеличении толщины необходимо провести проверку образцов перед утверждением процесса для серийного производства.
Проверяйте ключевые характеристики, а не только общий внешний вид.
Визуально ровный край не гарантирует, что деталь соответствует требуемым размерам.
При проверке качества следует сосредоточиться на характеристиках, определяющих возможность использования детали в следующей операции.
В зависимости от области применения, это может включать в себя расположение отверстий, размеры пазов, геометрию кромок, контурные размеры и расположение элементов крепления.
Метод контроля должен соответствовать требуемым допускам и имеющемуся измерительному оборудованию.
Почему контроль качества первой партии помогает предотвратить дефекты в партии продукции
Один из наиболее практичных способов контроля качества резки — это проверка первой готовой детали после новой настройки оборудования или существенного изменения технологического процесса.
Цель состоит в том, чтобы выявить проблемы до того, как они затронут всю партию.
Без проверки первого образца программная ошибка или неподходящие настройки резки могут остаться незамеченными до тех пор, пока не будет обработано много компонентов.
Что следует проверить в первой части?
Контрольный список проверки должен соответствовать чертежу компонента и его предполагаемому применению.
Типичные проверки включают в себя:
Общая длина и ширина
Положение отверстий и пазов
Критические контурные размеры
Состояние кромок и видимые дефекты
Полное разделение профиля среза
Характеристики, влияющие на гибку, сварку или сборку.
Первичная проверка также должна подтвердить, что загружен правильный материал и толщину.
Если деталь не проходит проверку качества, производство следует приостановить до выявления и устранения причины.
Запишите результаты
Фиксация результатов проверки первого образца помогает установить эталон для последующего производства.
Полезная информация может включать номер детали, версию чертежа, спецификацию материала, версию программы, результаты проверки и любые утвержденные корректировки процесса.
Эта запись может быть ценной, когда тот же компонент изготавливается повторно или когда несколько операторов разделяют производственные обязанности.
Избегайте ненужных корректировок.
Если деталь не прошла проверку, необходимо установить причину, прежде чем вносить изменения.
Проблемы с размерами могут быть связаны с чертежом или настройкой координат, тогда как плохое состояние кромки может быть обусловлено параметрами резки, соплом, подачей газа или оптическими условиями.
Изменение нескольких параметров одновременно может затруднить определение причины.
Систематический процесс корректировки помогает производителям улучшить результат, сохраняя при этом полезные производственные знания.
Сокращение отходов за счет более удобной укладки простыней.
Эффективность использования материала напрямую влияет на стоимость деталей, вырезанных лазером.
Программное обеспечение для раскроя упорядочивает профили деталей внутри листа таким образом, чтобы уменьшить неиспользуемые площади и увеличить количество компонентов, производимых из имеющегося материала.
Однако для эффективной раскройки необходимо найти баланс между выходом материала, качеством резки, стабильностью детали и требованиями к обработке.
Почему максимальная плотность гнездования не всегда является лучшим выбором.
Размещение большего количества деталей на листе может уменьшить количество неиспользованного материала, но чрезмерно агрессивная компоновка может создать практические проблемы.
Детали могут стать трудноудаляемыми, узкие участки могут пострадать от нагрева, а последовательность резки может увеличить риск нестабильности. Также может быть сложно идентифицировать и сортировать мелкие компоненты после резки.
Поэтому производителям следует оценивать эффективность раскроя с учетом как расхода материала, так и качества готовых деталей.
Подберите стратегию размещения в соответствии с производственным заказом.
В цехе, производящем несколько различных компонентов, может быть выгодно комбинировать совместимые детали в пределах одного листа.
При разработке стратегии размещения деталей следует учитывать марку материала, толщину, геометрию детали, приоритет поставки и требования к последующей обработке.
Объединение заказов без учета этих факторов может осложнить идентификацию деталей или задержать выполнение срочных заказов.
Практичный план раскроя должен соответствовать всему производственному графику, а не сосредотачиваться только на количестве деталей, размещенных на листе.
Мониторинг отходов материалов по причинам их образования
Не весь мусор образуется из-за неправильного гнездования.
Потери материалов также могут быть вызваны неправильным программированием, дефектами резки, поврежденными листами, ошибками оператора или изменениями в технических требованиях заказчика.
Производителям следует по возможности фиксировать эти причины отдельно.
Если основная проблема заключается в некачественной раскройке, могут потребоваться улучшения в программировании. Если дефекты вызваны неподходящими параметрами или непостоянными условиями резки, то контроль процесса и техническое обслуживание могут принести большую пользу.
Выявление источника брака помогает направить усилия по улучшению на поиск наиболее эффективного решения.
Как качество резки влияет на гибку, сварку и сборку
Лазерная резка часто является первым этапом в более широком процессе обработки металла.
Впоследствии компоненты могут быть согнуты, сварены, отшлифованы, покрыты или собраны. Если на этапе резки получаются несоответствующие размеры, последующие процессы могут потребовать дополнительной корректировки.
Поэтому качество резки имеет важное значение на протяжении всего производственного процесса.
Улучшение подгонки при гибке листового металла
В случае изогнутых компонентов положение отверстий, пазов, кромок и опорных элементов может влиять на конечную геометрию.
Неправильно расположенные элементы могут создавать помехи для крепежных деталей, элементов фиксации или сборки готового изделия.
Производители должны согласовывать чертежи раскроя с требованиями к гибке, включая толщину материала, припуски на гибку, оснастку и допуски на размеры.
Станок для лазерной резки может изготавливать точные профили, но он не может компенсировать неверные проектные данные или неподходящий процесс гибки.
Подготовка компонентов к сварке
Сварочные узлы часто зависят от постоянных размеров компонентов и предсказуемой подгонки.
Детали, которые слишком велики, слишком малы или неправильно расположены, могут потребовать дополнительной подгонки или корректировки, прежде чем можно будет приступить к сварке.
Требуемое состояние кромки зависит от конструкции компонента и спецификации сварки. В тех случаях, когда необходима определенная подготовка кромки, ее следует определить и проверить, а не предполагать.
Согласование требований к резке и сварке может помочь сократить количество ненужных переделок.
Защита точности сборки
В случае корпусов, кожухов оборудования, монтажных пластин и конструктивных элементов небольшие погрешности размеров могут накапливаться в нескольких деталях.
Небольшое смещение отверстия может помешать правильному выравниванию крепежного элемента. Неправильный контур может повлиять на посадку крышки или панели.
Производителям следует определить критически важные характеристики, определяющие успех сборки, и расставить приоритеты в процессе валидации и контроля качества.
Такой подход помогает гарантировать, что качество резки измеряется в соответствии с функциональным назначением готового изделия.
Выбор станка лазерной резки для украинских производственных условий
Выбор станка для лазерной резки требует оценки используемых материалов, допусков, объёма производства и условий эксплуатации.
Для украинских производителей при принятии решения следует также учитывать практические требования к установке, техническому обслуживанию, обучению операторов и долгосрочной эксплуатации оборудования.
Определите требуемое качество резки
Перед сравнением станков необходимо определить допуски по размерам и состояние кромок, требуемые для изготавливаемой продукции.
В мастерской, занимающейся изготовлением кронштейнов общего назначения, могут быть иные требования, чем у производителя, выпускающего компоненты, которые должны плотно прилегать друг к другу во время сборки.
Требуемый уровень качества должен определять выбор оборудования, методы испытаний на резку, способы контроля качества и ожидаемый производственный процесс.
Выберите мощность лазера в зависимости от области применения.
Мощность лазера влияет на возможности обработки, но более высокая мощность не гарантирует автоматически лучшего качества для любого материала или толщины.
Выбор оптимальной конфигурации зависит от предполагаемого диапазона обрабатываемых материалов, скорости резки, качества кромки, объема производства и конструкции станка.
Производителям следует запрашивать техническое подтверждение, специфичное для конкретного применения, и, по возможности, образцы для испытаний на резку с использованием репрезентативных материалов.
Оцените полную конфигурацию машины.
Эффективность резки зависит не только от источника лазерного излучения.
Система ЧПУ, система перемещения, режущая головка, оптика, оборудование для охлаждения, системы подачи вспомогательного газа, система вытяжки и программное обеспечение — все это вносит свой вклад в производственный процесс.
Производителям следует рассматривать предлагаемую конфигурацию как целостную систему и убедиться, что она соответствует их реальным требованиям к применению.
Обратите внимание на техническое обслуживание и поддержку.
Оборудование, которое не подлежит надлежащему техническому обслуживанию, может стать источником нестабильного качества и незапланированных простоев.
Перед покупкой уточните график технического обслуживания, рекомендуемые расходные материалы, требования к запасным частям, процедуры устранения неполадок, документацию и условия технической поддержки.
Также полезно понимать, какие плановые проверки могут быть выполнены обученными операторами, а какие задачи требуют квалифицированного технического персонала.
Для украинских производителей подобные приготовления могут помочь разработать более практичный план поддержания оборудования в надлежащем рабочем состоянии.
Запросите репрезентативный тест на резку.
Пробный тест на резку может предоставить более полезную информацию, чем общее описание характеристик.
Производителям следует выбирать репрезентативные материалы, толщины и геометрию деталей. Испытание должно оценивать не только возможность резки детали, но и соответствие требуемым размерам и ожиданиям по качеству кромок.
В тех случаях, когда производство зависит от критически важных отверстий, пазов или элементов сборки, эти детали следует учитывать при оценке.
Условия и результаты испытаний должны быть задокументированы, чтобы предлагаемая конфигурация оборудования могла быть оценена на соответствие фактическим производственным требованиям.
Как профилактическое техническое обслуживание обеспечивает стабильное качество резки
Техническое обслуживание – это не только предотвращение поломок оборудования. Оно также помогает поддерживать стабильные условия обработки.
Станок может продолжать работать, в то время как качество резки постепенно ухудшается. Если эти изменения не будут выявлены, производители могут столкнуться с увеличением количества брака еще до того, как станет очевидной серьезная проблема с оборудованием.
Проверьте расходные материалы и режущую головку.
Форсунки и другие утвержденные расходные материалы следует проверять и заменять в соответствии с рекомендациями производителя.
Повреждения, загрязнение или неправильная установка могут повлиять на стабильность резки.
Операторам следует использовать утвержденные процедуры проверки и замены, а не пытаться производить неквалифицированный ремонт чувствительных компонентов.
Контролируйте работу системы подачи газа для облегчения тяги.
Условия подачи вспомогательного газа могут влиять на качество кромки и стабильность резки.
Производители должны контролировать соответствующие показатели давления, условия подачи и сигналы тревоги системы. Любая предполагаемая утечка, загрязнение или неисправность должны быть расследованы в соответствии с надлежащими процедурами безопасности.
Требования к газу должны соответствовать материалу и процессу резки.
Обслуживание систем охлаждения и вытяжки
Оборудование для охлаждения и вытяжки обеспечивает комфортные условия работы системы лазерной резки.
Техническое обслуживание должно проводиться в соответствии с инструкциями производителя относительно состояния охлаждающей жидкости, фильтров, вентиляции, сигнализации и других соответствующих компонентов.
Игнорирование этих систем может негативно сказаться на надежности оборудования и стабильности производства.
Ведите учет технического обслуживания.
Ведение записей о техническом обслуживании может помочь производителям выявлять повторяющиеся проблемы и связывать изменения качества резки с состоянием оборудования.
Важные записи включают даты проверок, замену расходных материалов, сигналы тревоги, действия по техническому обслуживанию и любые изменения в производительности процесса.
Когда дефекты возникают неоднократно, эта информация может помочь техническому персоналу определить, связана ли проблема с техническим обслуживанием, материалами, программированием или настройками процесса.
Оценка эффективности мер по улучшению качества резки
Производителям следует использовать измеримые показатели для определения того, приносят ли улучшения производственных процессов значимые результаты.
Без систематической регистрации трудно отличить сокращение количества брака от обычных изменений объема производства или состава материалов.
Отслеживайте процент брака
Показатель брака измеряет долю продукции, которая не может быть использована по назначению.
Метод расчета должен быть определен последовательно. В зависимости от производственной операции производители могут измерять брак по количеству деталей, весу или стоимости материала.
При сравнении производственных периодов следует учитывать различия в геометрии деталей, материале, толщине и объеме заказа.
Измерение времени доработки
Время, затраченное на доработку, отражает дополнительное трудозатраты и время работы оборудования, необходимые для исправления дефектов или воспроизведения бракованных деталей.
Этот индикатор может выявить проблемы, которые могут остаться незамеченными в статистике брака, поскольку некоторые компоненты можно отремонтировать, а не выбросить.
Сокращение времени на доработку может повысить производительность без необходимости увеличения скорости вращения станков.
Мониторинг выхода продукции с первого раза
Показатель выхода годных изделий с первого раза измеряет долю деталей, которые соответствуют заданным требованиям без доработки.
Производители могут использовать этот показатель для оценки эффективности изменений в технологическом процессе, процедурах контроля и обучении операторов.
Данный метод измерения следует применять последовательно ко всем сопоставимым видам работ.
Рассчитайте стоимость одной квалифицированной детали.
Стоимость одной качественной детали объединяет себестоимость производства с количеством приемлемых компонентов, полученных в результате процесса.
К соответствующим затратам могут относиться материалы, эксплуатация оборудования, рабочая сила, расходные материалы, осмотр, техническое обслуживание, брак и доработка.
Этот расчет помогает производителям сравнивать методы производства, используя показатель, отражающий как эффективность, так и качество.
При оценке лазерного станка для резки следует учитывать стоимость и качество изготавливаемых деталей, а не просто количество деталей, которые он пытается разрезать.
Часто задаваемые вопросы о станках для лазерной резки в Украине
1. Каким образом лазерная резка позволяет сократить количество отходов при металлообработке?
Правильно настроенный и обслуживаемый станок лазерной резки может помочь сократить количество брака за счет повторяемых траекторий резки, подходящих параметров резки, эффективной компоновки и стабильного контроля процесса. Первичный контроль качества и четкое управление чертежами также помогают выявлять ошибки до того, как они повлияют на всю партию.
2. Что вызывает низкое качество кромок при лазерной резке?
Низкое качество кромки может быть вызвано неподходящими параметрами резки, неправильной фокусировкой, проблемами с соплом, нестабильной подачей вспомогательного газа, загрязнением оптических компонентов или изменением свойств материала. Причину следует систематически исследовать, поскольку разные дефекты требуют разных корректирующих действий.
3. Как можно повысить точность лазерной резки?
Начните с точных чертежей и правильного выбора программы. Проверьте положение заготовки, используйте проверенные параметры резки, обслуживайте режущую головку и систему перемещения, а также проверяйте критически важные размеры. Соответствующий процесс зависит от конфигурации станка и допусков, требуемых для детали.
4. Всегда ли более высокая мощность лазера обеспечивает лучшие результаты резки?
Нет. Более высокая мощность может улучшить обрабатываемость определенных материалов и толщин, но качество резки также зависит от скорости, фокусировки, вспомогательного газа, состояния сопла, свойств материала и конфигурации станка. Соответствующую мощность следует выбирать в зависимости от конкретной задачи.
5. Почему важна первичная проверка качества?
Первичная проверка изделия помогает подтвердить, что выбранная программа, материал, параметры настройки и резки позволяют получить приемлемый компонент. Выявление ошибки до обработки всей партии может предотвратить дополнительные брак, доработки и задержки производства.
6. Каким образом программное обеспечение для раскроя помогает снизить материальные затраты?
Программное обеспечение для раскроя размещает детали внутри листа таким образом, чтобы повысить эффективность использования материала. Оно может уменьшить количество неиспользованного материала, но при этом необходимо учитывать стабильность деталей, последовательность резки, тепловые эффекты, разгрузку и приоритеты производства.
7. Могут ли дефекты лазерной резки повлиять на гибку и сварку?
Да. Неправильные размеры, расположение отверстий или состояние кромок могут создавать проблемы при подгонке во время гибки, сварки и сборки. Согласование требований к резке с последующими процессами помогает сократить количество ненужных переделок и повысить стабильность качества готовой продукции.
8. Что следует проверить украинским производителям перед покупкой станка для лазерной резки?
Производители должны определить используемые материалы, диапазон толщины, рабочую зону, допуски по размерам, требования к качеству кромок, объем производства и производственную инфраструктуру. Также им следует рассмотреть программное обеспечение, техническое обслуживание, обучение, запасные части, техническую поддержку и объем предложения по оборудованию.
9. Как часто следует проводить техническое обслуживание станка лазерной резки?
Интервалы технического обслуживания зависят от конструкции станка, наработки часов работы, используемых материалов, условий производства и рекомендаций производителя. Операторы должны следовать установленному графику осмотров и незамедлительно реагировать на сигналы тревоги или изменения в производительности резки.
10. Как можно объективно сравнить станки для лазерной резки?
По возможности сравнивайте станки, используя одни и те же репрезентативные материалы, толщины, чертежи деталей, требования к качеству и условия производства. Оценивайте качество резки, время цикла, расход материала, требования к техническому обслуживанию и стоимость одной качественной детали, а не полагайтесь только на заявленную скорость.
Заключение: Сделайте качество резки измеримым производственным преимуществом.
Для украинских предприятий по металлообработке сокращение брака и переделок является практическим способом повышения эффективности производства и контроля производственных затрат.
Станок для лазерной резки может обеспечить точную и воспроизводимую обработку листового металла, но для получения стабильных результатов необходим комплексный подход, сочетающий в себе соответствующее оборудование, проверенные параметры, надежное техническое обслуживание, правильное программирование и эффективный контроль качества.
Производителям следует уделять особое внимание факторам, непосредственно влияющим на полезную производительность: однородность материала, состояние режущей головки, подача вспомогательного газа, точность вытяжки, проверка первого изделия, стратегия раскроя и координация с операциями гибки и сварки.
Наиболее подходящим станком является не обязательно тот, у которого заявлена самая высокая скорость резки. Это тот, который может соответствовать реальным требованиям завода к качеству и производить качественные компоненты при конкурентоспособной общей стоимости.
Компания ALPHA помогает производителям оценивать металлообрабатывающее оборудование для различных производственных задач. Если вы ищете станок лазерной резки для обработки листового металла и хотите обсудить технические характеристики материала, требования к резке или производственные цели, свяжитесь с нашей командой.
Свяжитесь с компанией ALPHA CNC: https://alpha-cnc.com/contact-us
Посетите веб-сайт ALPHA CNC: https://alpha-cnc.com/