Для предприятий металлообработки в Украине гибкость производства становится важным фактором при инвестировании в новое оборудование. Производителям может потребоваться обрабатывать детали различной конструкции, реагировать на меняющиеся требования клиентов, управлять мелкосерийным производством и соблюдать графики поставок без создания лишних затрат.
В таких условиях приобретение станка для лазерной резки, основываясь только на максимальной скорости резки или мощности лазера, может привести к неполному инвестиционному решению. Оборудование также должно обеспечивать эффективную смену заданий, стабильное качество деталей, практичное программирование и бесперебойную координацию с последующими производственными операциями.
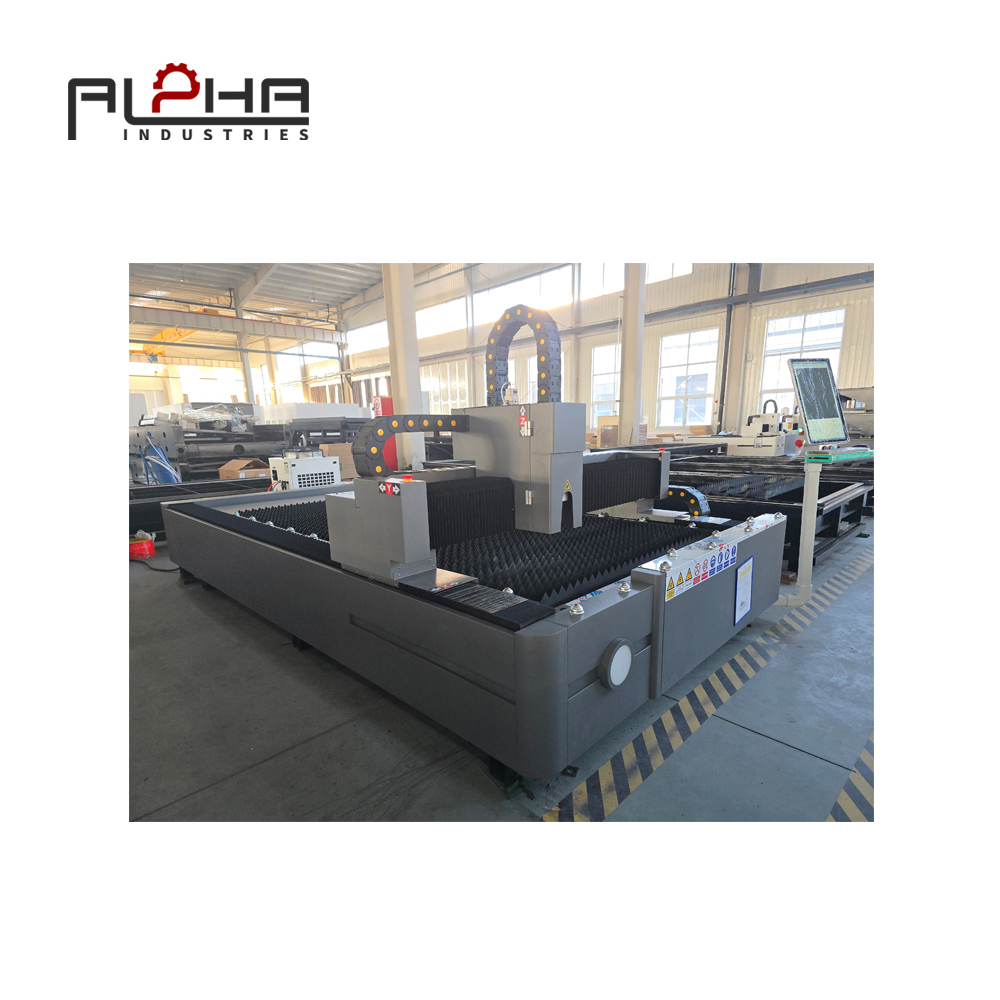
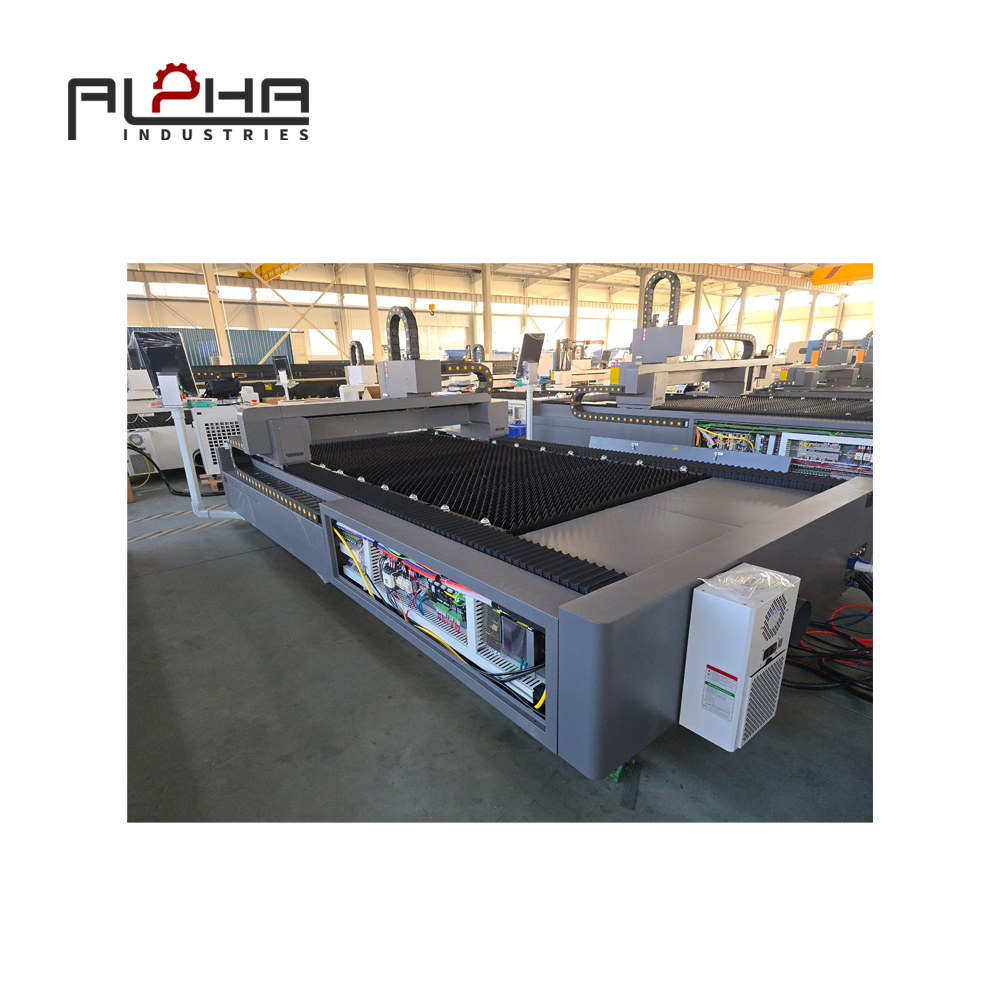
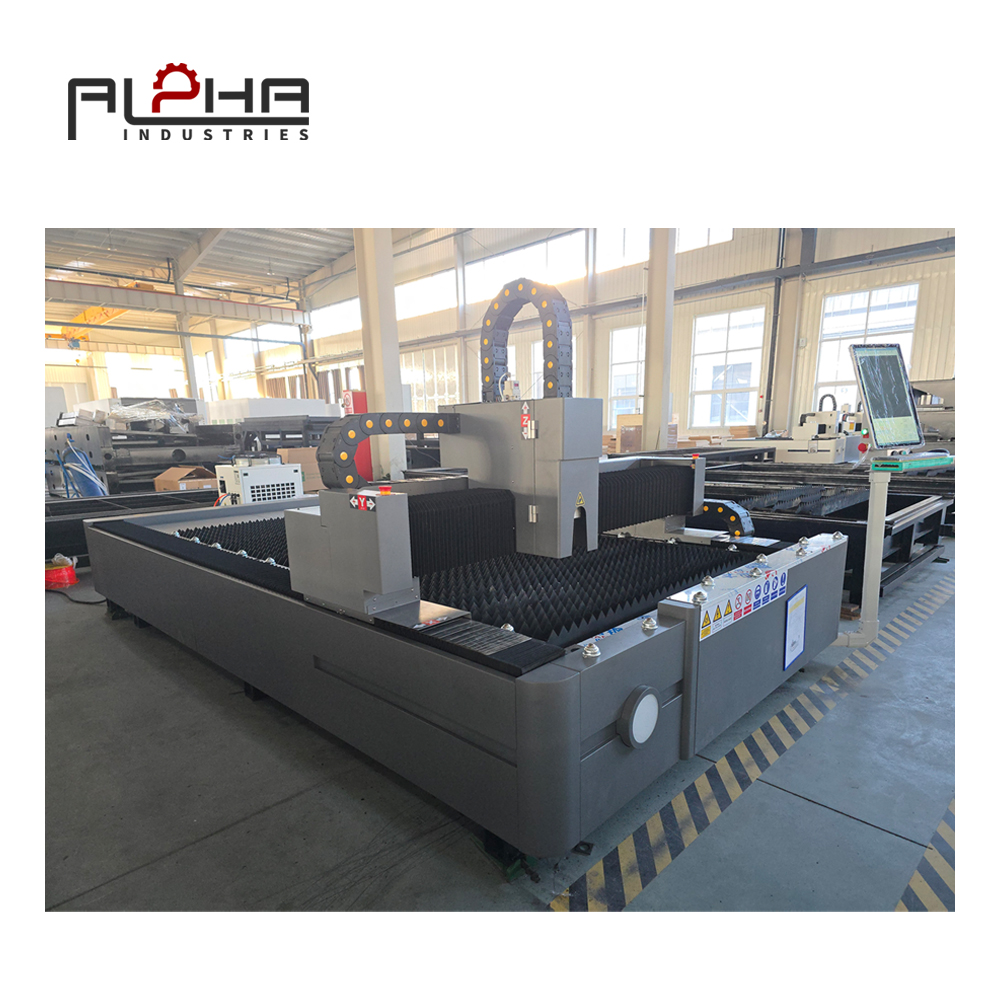
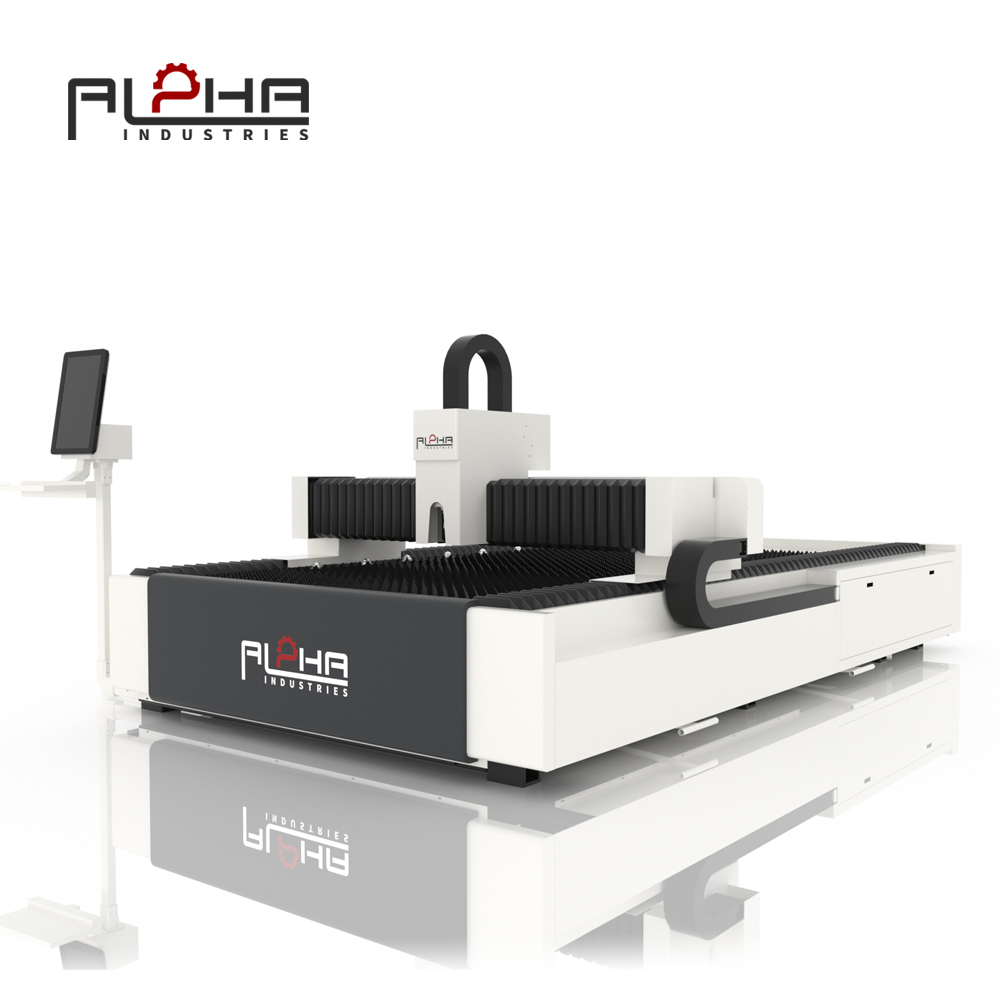
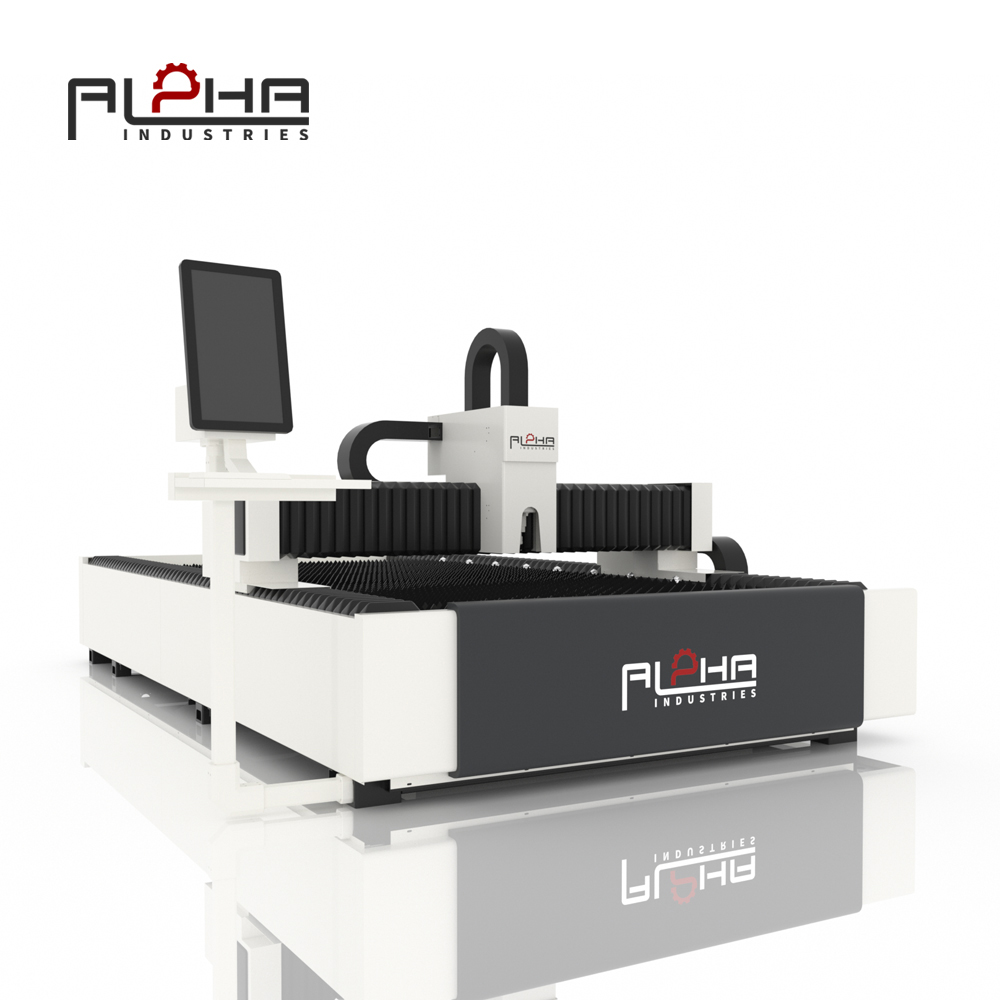
Станок для лазерной резки с ЧПУ обеспечивает программируемые траектории резки и повторяемую обработку широкого спектра деталей из листового металла. При правильной настройке он может помочь производителям переключаться между различными задачами, сохраняя при этом контролируемый производственный процесс.
Такая гибкость актуальна для предприятий, производящих электрические корпуса, кожухи для оборудования, вентиляционные компоненты, монтажные кронштейны, строительные детали, компоненты сельскохозяйственной техники и изделия из листового металла по индивидуальному заказу.
В украинском секторе металлообработки представлены производители, принимающие заказы на изготовление отдельных компонентов, небольших партий и серийное производство по чертежам заказчика. Местные поставщики услуг также подчеркивают важность цифровых чертежей, раскроя, повторяемости производства и координации между лазерной резкой и последующими операциями гибки или сварки. Эти примеры иллюстрируют практическую ценность гибких производственных процессов на украинском рынке.
Поэтому для производителей, оценивающих станок для лазерной резки с ЧПУ, центральный вопрос заключается не просто в том, насколько быстро станок может разрезать лист. Важно, насколько эффективно весь производственный процесс может реагировать на меняющиеся заказы, обеспечивая при этом качество, производительность и сроки поставки.
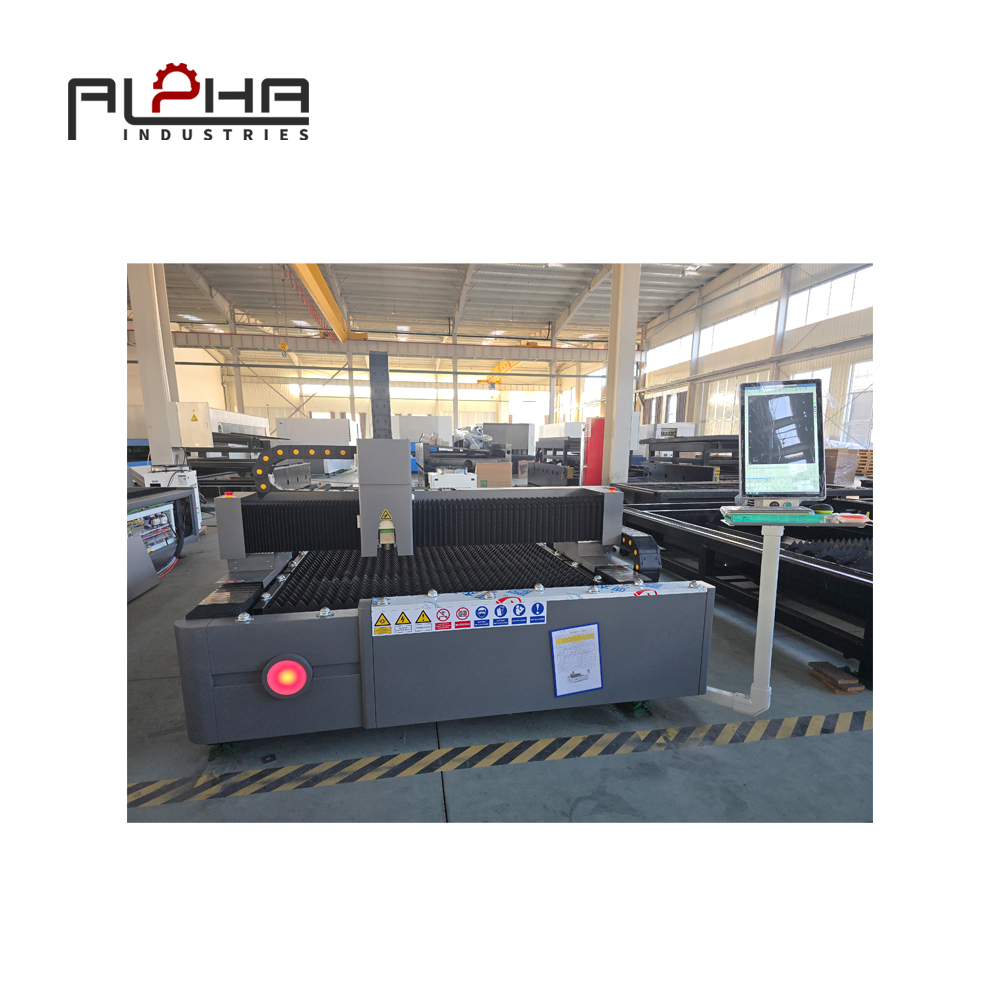
Почему гибкость производства важна для украинских металлообрабатывающих предприятий
В металлообработке редко приходится производить один и тот же компонент бесконечное количество раз. Требования заказчика могут меняться в зависимости от технических условий проекта, изменений в изделии, наличия материалов или приоритетов поставки.
Например, производителю промышленных шкафов может потребоваться обработать несколько размеров панелей за одну неделю. Мастерская, поставляющая сельскохозяйственную технику, может получать заказы на различные кронштейны, защитные кожухи, монтажные пластины и конструктивные элементы. Компании, производящей вентиляционное оборудование, может потребоваться переключаться между различными деталями воздуховодов и профилями из листового металла.
Для этих задач требуется нечто большее, чем просто возможность резки. Необходима производственная система, способная справляться с вариациями без чрезмерного времени на подготовку.
Стоимость частой смены работы
Каждое изменение в производственном процессе может включать в себя несколько действий:
Проверка чертежей и технических спецификаций.
Подготовка или проверка программ для станков с ЧПУ.
Подтверждение марки и толщины материала.
Выбор соответствующих параметров резки
Расстилание простыней и подготовка рабочего места.
Проверка первых готовых деталей.
Обновление производственных записей и приоритетов доставки.
Эти действия необходимы, но неэффективная подготовка может привести к потере ценного производственного времени.
Если операторы постоянно ищут файлы, воссоздают существующие программы или уточняют неполные технические характеристики, станок лазерной резки может тратить слишком много времени на ожидание вместо обработки материала.
В результате может наблюдаться снижение эффективности использования оборудования, задержки выполнения заказов и усиление нагрузки на производственный персонал.
Для украинских производителей, работающих с индивидуальными заказами или имеющих колеблющиеся объемы производства, сокращение ненужной подготовительной работы может быть столь же важным, как и повышение скорости резки.
Почему гибкий станок лазерной резки с ЧПУ может помочь
Станок для лазерной резки с ЧПУ использует запрограммированные траектории резки для обработки деталей в соответствии с заданной геометрией. После проверки программы ее часто можно повторно использовать для повторных заказов с теми же материалами и технологическими условиями.
Это создает возможности для стандартизации повторяющихся работ, сохраняя при этом способность производить различные компоненты.
Подходящая система может помочь производителям:
Более эффективно переключайтесь между утвержденными программами поставки запчастей.
Обрабатывайте различные контуры без специальных механических режущих инструментов.
Повторить отработанные операции по резке
Организуйте производство с учетом требований к материалу и толщине.
Поддержка прототипирования, мелкосерийного и серийного производства.
Снизить зависимость от повторяющихся операций ручной резки.
Реальные преимущества зависят от конфигурации оборудования, программного обеспечения, квалификации оператора, планирования производства и сложности изготавливаемых деталей.
Поэтому гибкость следует оценивать как комплексную производственную возможность, а не как отдельную спецификацию оборудования.
Как лазерная резка с ЧПУ поддерживает мелкосерийное и индивидуальное производство.
Небольшие производственные циклы создают особые трудности для компаний, занимающихся металлообработкой. Время, необходимое для подготовки заказа, может составлять значительную часть общего времени производства, если изготавливается лишь небольшое количество деталей.
Например, подготовка программы раскроя и подтверждение первой детали могут потребовать аналогичных действий независимо от того, содержит ли заказ несколько компонентов или гораздо большую партию. Если подготовка плохо организована, стоимость одной детали может стать неоправданно высокой.
Лазерная резка с ЧПУ может помочь снизить эту нагрузку, позволяя производителям обрабатывать детали различной геометрии с помощью запрограммированного перемещения, а не с помощью специальных режущих штампов.
Обработка различных дизайнов на одном и том же станке.
Подходящий станок для лазерной резки с ЧПУ может обрабатывать детали различной конструкции в пределах своей рабочей зоны, при условии, что материал, толщина, геометрия и требования к резке соответствуют возможностям станка.
Это полезно для производителей, выпускающих разнообразные компоненты, а не один стандартизированный продукт.
В процессе производства цеху может потребоваться вырезать прямоугольные панели, монтажные отверстия, изогнутые профили, пазы и неровные контуры. Система ЧПУ может выполнять соответствующие программы без необходимости использования отдельного механического режущего инструмента для каждого контура.
Однако каждая работа по-прежнему требует надлежащей подготовки. Перед началом производства необходимо подтвердить технические характеристики материала, размеры листа, параметры резки и требования к заготовке.
Упростите управление повторными заказами
Повторные заказы предоставляют возможность повысить стабильность качества.
Производители могут вести упорядоченную библиотеку утвержденных программ раскроя, спецификаций материалов и записей контроля качества. При повторном заказе существующего компонента производственная команда может получить проверенную информацию, вместо того чтобы начинать процесс подготовки с нуля.
Контролируемая библиотека программ должна включать в себя версию части и условия, при которых программа была утверждена.
Если чертеж, материал, толщина или требования к резке изменяются, программу следует пересмотреть перед повторным использованием.
Такой подход обеспечивает воспроизводимость результатов, не предполагая при этом, что все производственные условия остаются идентичными.
Поддержка разработки прототипов
Производителям может потребоваться изготовить образцы компонентов, прежде чем брать на себя обязательства по выпуску более крупной партии продукции.
Станок для лазерной резки с ЧПУ может помочь в изготовлении прототипов и доработке конструкций деталей без изменений в оснастке, которые характерны для некоторых традиционных производственных процессов.
Это может быть полезно, когда клиенты запрашивают изменения в размерах корпуса, местах крепления, вентиляционных отверстиях или других элементах из листового металла.
Производство прототипов по-прежнему должно включать проверку размеров и валидацию процесса. Цель состоит в том, чтобы выявить проблемы проектирования или производства до того, как они повлияют на выпуск более крупной партии.
Сокращение задержек при настройке за счет более совершенного программирования ЧПУ.
Одних только возможностей оборудования недостаточно для устранения неэффективной подготовки заданий. Производителям также необходим четкий процесс управления чертежами, программами, материалами и приоритетами производства.
Для обеспечения стабильных результатов работы станка лазерной резки цифровая информация, используемая в производстве, должна быть точной, доступной и надлежащим образом контролируемой.
Стандартизация подготовки чертежей
Неполные или несоответствующие чертежи могут задержать производство до начала резки на станке.
Производители должны установить четкие требования к файлам деталей и технической информации. В зависимости от рабочего процесса полезная информация может включать в себя:
Размеры и допуски деталей
Марка и толщина материала
Редактирование чертежа
Требуемое количество
Критические отверстия, пазы и контуры
Требования к качеству поверхности или кромок
Последующие требования к гибке или сварке
В процессах обработки металла обычно используются файлы форматов DXF и DWG для двухмерных профилей, а файлы STEP могут быть полезны при работе с трехмерной геометрией. Перед приобретением оборудования следует уточнить, какие форматы поддерживает конкретная система ЧПУ и ее программное обеспечение.
В случаях, когда чертежи заказчика содержат неполную информацию, техническая группа должна устранить неясности до запуска проекта в производство.
Организуйте программы по частям и материалам.
Структурированная библиотека программ упрощает поиск ранее утвержденной информации о раскрое.
Программы могут быть организованы по номеру детали, версии, материалу, толщине или семейству изделий. Четкие правила именования помогают операторам идентифицировать правильный файл и снижают риск выбора устаревшей программы.
Производителям также следует обеспечивать надлежащее резервное копирование и контроль доступа к производственным файлам.
Это особенно полезно, когда несколько операторов используют один и тот же станок или когда повторяющиеся заказы обрабатываются в течение длительного периода времени.
Сократите ненужные изменения параметров.
Для разных материалов и толщин могут потребоваться разные параметры резки. Операторам следует использовать настройки, проверенные для конкретного применения, а не вносить многократные корректировки без документирования результатов.
Библиотека управляемых параметров может помочь производственным группам определить подходящие начальные условия для распространенных материалов.
Фактическая производительность резки по-прежнему зависит от источника лазерного излучения, оптики, состояния сопла, вспомогательного газа, качества материала и конфигурации станка. Параметры должны быть подтверждены посредством соответствующих испытаний и проверок.
Стандартизация снижает предотвратимые отклонения, сохраняя при этом возможность корректировать процесс при реальном изменении условий.
Повышение эффективности планирования поставок материалов и оптимизации раскроя.
Гибкость производства частично зависит от того, как подготавливаются материалы и распределяются по различным задачам.
Если каждый заказ планируется отдельно, без учета типа материала, толщины, размеров листа или приоритета доставки, в цехе могут возникнуть ненужные изменения в материалах и дополнительные подготовительные работы.
Более эффективный подход сочетает планирование работ с планированием размещения оборудования и управлением материалами.
Возможно выполнение задач, совместимых с групповой работой, где это целесообразно.
Производители могут просматривать предстоящие заказы и выявлять работы, в которых используются совместимые материалы и толщины.
Обработка совместимых заданий в рамках запланированного производственного окна может снизить необходимость повторной смены материалов и корректировки параметров.
Однако группировку заданий не следует проводить исключительно из соображений удобства оборудования. Необходимо также учитывать срочные обязательства по поставке, наличие материалов, приоритеты клиентов и производственные мощности последующих этапов.
Цель состоит в улучшении общего производственного потока, а не в максимизации количества аналогичных задач, обрабатываемых изолированно.
Используйте вложенность для поддержки как повышения производительности материалов, так и планирования.
Программное обеспечение для раскроя упорядочивает профили деталей внутри листа для повышения эффективности использования материала.
При изготовлении продукции по индивидуальным заказам, раскрой также может помочь производителям определить, какие детали можно обрабатывать вместе и сколько материала, вероятно, потребуется для выполнения заказа.
Эффективная стратегия гнездования должна учитывать:
Размеры листа и технические характеристики материала
Геометрия детали и требуемая ориентация
Последовательность резки и тепловые эффекты
Стабильность детали в процессе обработки
Требования к разгрузке и сортировке
Приоритеты доставки и объемы партий
Компоновка, обеспечивающая максимальное количество деталей на листе, не всегда является наиболее практичным вариантом. Мелкие компоненты может быть трудно удалить, тонкие участки могут пострадать от нагрева, а детали для срочных заказов могут смешаться с деталями для менее приоритетных работ.
Производителям следует сбалансировать рациональное использование материалов с качеством раскроя, эффективностью обработки и планированием производства.
Остатки железнодорожного материала
Пригодные для использования остатки листового материала могут оказаться ценными для будущих заказов небольшими партиями.
Базовый процесс управления остатками материала позволяет регистрировать тип материала, толщину, размеры и место хранения. При поступлении подходящего заказа производственная команда может проверить, можно ли использовать имеющийся остаток.
Это может помочь сократить ненужные закупки материалов, особенно для мелких деталей, для которых не требуется целый лист.
При повторном использовании остатков материала следует учитывать идентификацию материала, состояние поверхности, соответствие размеров и требования к готовому компоненту.
Почему точность резки должна быть связана с последующими процессами?
Станок для лазерной резки зачастую является лишь первым этапом более масштабного производственного процесса.
После резки детали из листового металла могут быть отправлены на гибку, сварку, шлифовку, нанесение покрытия или сборку. Если вырезанные компоненты не соответствуют требованиям этих последующих операций, время, сэкономленное на резке, может быть потеряно в дальнейшем.
Поэтому производителям следует оценивать качество резки в контексте готового продукта.
Координирование лазерной резки с операциями листогибочного пресса.
Для компонентов, которые будут подвергаться изгибанию, положение отверстий, пазов, кромок и опорных элементов может влиять на конечную геометрию.
Программа раскроя должна быть подготовлена с использованием соответствующей редакции чертежа и согласована с процессом гибки.
Производителям также следует учитывать припуски на изгиб, толщину материала, его свойства, оснастку и требования к размерам готовой детали.
Станок для лазерной резки не может компенсировать неверные проектные данные или неподходящую настройку для гибки. Процессы резки и гибки должны быть скоординированы для достижения заданных размеров.
Подготовка деталей к сварке и сборке
Для изготовления деталей перед сваркой или сборкой могут потребоваться одинаковые кромки и точное позиционирование элементов.
Неправильно контролируемые размеры могут привести к зазорам, проблемам с выравниванием или необходимости дополнительной подгонки.
Производители должны определить критические размеры и точки контроля для компонентов, входящих в состав более крупного узла.
В тех случаях, когда требуется подготовка кромок или особые требования к поверхности, это следует указать в производственной спецификации.
Сбалансируйте производственные мощности с производственными мощностями завода.
Увеличение производительности резки не приводит автоматически к увеличению общей производительности завода.
Если станок лазерной резки производит детали быстрее, чем цеха гибки или сварки могут их обрабатывать, может накапливаться незавершенная продукция. Это может увеличить объем работ по обработке и затруднить отслеживание срочных заказов.
И наоборот, недостаточная производительность резки может привести к тому, что последующее оборудование будет простаивать в ожидании материала.
Практический производственный план должен учитывать возможности всего производственного процесса, включая обработку материалов, контроль качества, гибку, сварку и сборку.
Цель состоит в том, чтобы доставить необходимые компоненты на следующий этап производства в нужное время.
Поддержание стабильного качества на разных этапах производства.
Частые смены заданий могут создавать риски для качества, когда операторы используют неправильные программы, упускают из виду различия в материалах или не проверяют первые детали, изготовленные после переналадки.
Поэтому производителям следует разработать единую процедуру контроля качества как для новых заказов, так и для повторного производства.
Проверьте первую готовую деталь.
Перед началом обработки всей партии производственная бригада должна убедиться, что первая готовая деталь соответствует требованиям чертежа.
В зависимости от компонента, проверка может включать в себя:
Габаритные размеры
Положение отверстий и пазов
Точность контура
Состояние края
Видимые дефекты резки
Характеристики, необходимые для гибки или сборки.
Метод контроля должен соответствовать критическим требованиям к детали.
Если первая часть не соответствует спецификации, причину следует выяснить, прежде чем продолжать обработку партии.
Регистрация изменений в процессе
При корректировке параметров резки или внесении изменений в программу операторы должны документировать причину и результат в соответствии с процедурами завода.
Это позволяет создать более полезную историю производства и помогает предотвратить повторное возникновение тех же проблем.
Изменения, затрагивающие критически важные размеры, качество кромок или последующую сборку, следует тщательно анализировать.
Отделите дефекты резки от проблем проектирования.
Не все проблемы с размерами или сборкой возникают на этапе лазерной резки.
Некоторые проблемы могут возникнуть из-за некорректных чертежей, отклонений в материалах, неподходящих припусков на изгиб, неправильной оснастки или изменений в последующих технологических процессах.
Четко определенный процесс проверки и устранения неполадок помогает производителям выявлять истинную причину, избегая ненужных корректировок оборудования.
Это особенно важно для компонентов, изготавливаемых по индивидуальному заказу, где конструкция деталей и условия производства могут отличаться от одного заказа к другому.
Выбор подходящего станка для лазерной резки с ЧПУ для Украины
Выбор оптимальной конфигурации оборудования зависит от производимых деталей, ожидаемого объема производства и условий работы завода.
Требования производителя тонколистовых металлических корпусов могут отличаться от требований компании, занимающейся нарезкой стальных компонентов средней толщины для промышленного оборудования.
Процесс отбора следует начинать с реальных производственных данных, а не с одного-единственного ключевого параметра.
Тип материала и диапазон толщины
Определите материалы, которые обрабатываются чаще всего, например, углеродистая сталь, нержавеющая сталь, алюминий или другие металлы.
Задокументируйте нормальную рабочую толщину и максимально допустимую толщину, которая действительно необходима.
Характеристики лазерной резки зависят от типа материала, его толщины, источника лазерного излучения, вспомогательного газа, параметров резки и желаемого качества кромки.
Поставщикам следует предложить подтвердить, соответствует ли предлагаемая конфигурация фактическим требованиям приложения.
Рабочая зона и размеры деталей
Рабочая зона должна соответствовать размерам листов, используемых в производстве, и размерам вырезаемых компонентов.
Производителям также следует учитывать, как листы будут загружаться, размещаться, выгружаться и транспортироваться на следующий этап производства.
Для некоторых производственных задач может быть полезна большая рабочая зона, но ее следует оценивать с учетом имеющихся производственных площадей, погрузочно-разгрузочного оборудования и инвестиционного бюджета.
Мощность лазера и требуемая выходная мощность
Мощность лазера следует выбирать в зависимости от материала, толщины, качества резки и объема производства.
Более высокая мощность может улучшить вычислительные возможности для некоторых приложений, но это не гарантирует автоматическое снижение стоимости детали.
Производителям следует оценивать производительность резки в типичных условиях и учитывать время, необходимое для загрузки, настройки, проверки и разгрузки.
По возможности, пробные испытания резки могут помочь подтвердить, соответствует ли предлагаемая конфигурация требуемому качеству и производительности.
Управление ЧПУ и программное обеспечение
Система управления и связанное с ней программное обеспечение влияют на то, как программы подготавливаются, передаются, управляются и выполняются.
Производителям следует подтвердить совместимость программного обеспечения с существующими рабочими процессами проектирования и наличие необходимых им функций.
При оценке оборудования следует учитывать требования к обучению, управление программой, совместимость файлов и простоту эксплуатации.
Обработка материалов и планировка производственных помещений
Оборудование должно соответствовать физическим условиям производственного процесса.
Проанализируйте доступную площадь, условия хранения листового металла, схемы погрузки и разгрузки, требования к вытяжке, холодильное оборудование и перемещение готовых деталей.
Удачная компоновка позволяет сократить ненужные манипуляции и улучшить доступ для осмотра и технического обслуживания.
Техническая поддержка и обслуживание
Перед покупкой производители должны уточнить порядок ввода в эксплуатацию, обучение операторов, рекомендации по техническому обслуживанию, наличие запасных частей и процедуры технической поддержки.
Четкий план технического обслуживания помогает заводу подготовиться к плановому техническому обслуживанию и устранению неполадок.
Наличие технической поддержки следует оценивать наряду с техническими характеристиками станка для резки и его ценой.
Как оценивать производительность не только по скорости сокращения
Скорость резки является важным фактором производительности, но она не отражает полный производственный цикл.
Станок может быстро вырезать определенный контур, но при этом выполнение всей работы займет больше времени, чем ожидалось, из-за программирования, подготовки материала, загрузки, разгрузки, контроля качества или последующей обработки.
Поэтому производителям следует использовать производственные показатели, отражающие весь производственный процесс.
Измерение общего времени цикла
Общее время цикла должно учитывать действия, необходимые для выполнения работы, а не только время, в течение которого лазер активно режет.
В зависимости от завода, процесс замеров может включать подготовку программы, обработку материалов, настройку оборудования, резку, проверку качества, разгрузку и передачу на следующий этап производства.
Отслеживание этих этапов помогает выявить места, где возникают наиболее значительные задержки.
Время переключения монитора
Время переналадки — это время, необходимое для подготовки оборудования и производственного процесса к выполнению другой задачи.
Производители могут фиксировать время, необходимое для получения нужной программы, подтверждения материала, подготовки рабочего места, установки необходимых параметров и утверждения первой детали.
Повторные измерения могут выявить, вызваны ли задержки отсутствием информации, плохой организацией файлов, подготовкой материалов или самим оборудованием.
Отслеживание качества первого прохода
Показатель качества с первого раза измеряет, сколько деталей соответствуют требованиям без необходимости корректировки или доработки.
Высокая скорость резки имеет ограниченную ценность, если получаемые компоненты требуют значительной переработки.
Отслеживание качества с первого раза наряду со временем производственного цикла позволяет производителям получить более сбалансированное представление о результатах своей работы.
Рассчитайте стоимость одной квалифицированной детали.
Полезным показателем эффективности производства является отношение общей себестоимости производства к количеству произведенных исправных деталей.
Стоимость одной квалифицированной детали = Общие соответствующие производственные затраты ÷ Количество произведенных квалифицированных деталей
К соответствующим затратам могут относиться материалы, эксплуатация оборудования, оплата труда, расходные материалы, техническое обслуживание, брак, переделка, а также соответствующее распределение затрат на оборудование.
Этот расчет может помочь сравнить различные методы производства или конфигурации оборудования, когда детали и условия эксплуатации сопоставимы.
Это также побуждает производителей учитывать качество и эффективность рабочего процесса, а не оценивать оборудование только по скорости.
Распространенные ошибки при покупке станка для лазерной резки
Эффективность закупок оборудования может снизиться, если при выборе основное внимание уделяется техническим характеристикам, а не производственному процессу.
Выбор мощности лазера без анализа реальных задач.
Выбор максимально доступной мощности может увеличить инвестиционные затраты, не принеся при этом существенной пользы для стандартного производственного процесса завода.
Производителям следует определить наиболее распространенные материалы и их толщину, прежде чем принимать решение о подходящей конфигурации.
Недооценка программирования и обучения
Для эффективной работы станка по-прежнему необходимы соответствующие программы, обученные операторы и четкие производственные процедуры.
Если пренебречь обучением и подготовкой программ, заводу будет сложно достичь ожидаемой производительности.
Игнорирование пропускной способности нижестоящих звеньев.
Производительность резки должна соответствовать возможностям гибки, сварки, отделки и сборки.
В противном случае, ускорение процесса резки может просто привести к увеличению очередей незавершенных деталей.
Сравнение цен покупки без сравнения объема работ.
Стоимость услуг может отличаться в зависимости от включенного оборудования, программного обеспечения, аксессуаров, установки, обучения, гарантии и условий обслуживания.
Производителям следует сравнивать всю предлагаемую конфигурацию целиком, а не только заявленную цену.
Неспособность спланировать повторные заказы
Без организованной системы хранения утвержденных программ и информации о материалах повторное производство может потребовать излишней подготовки.
Процедура управления программой помогает сохранить производственные знания, повысить согласованность между заказами.
Контроль качества
Запуск целой партии без проверки первой готовой детали может привести к распространению дефектов по всему производственному циклу.
Четко определенная процедура первичной проверки помогает выявлять проблемы на ранней стадии.
Практическая система оценки для украинских производителей
Перед принятием решения об инвестициях производители могут сформулировать свои требования в виде краткого технического и эксплуатационного обзора.
Производственные требования
Перечислите типичные детали, материалы, толщину, размеры листов, количество партий и ожидаемый объем производства.
Требования к качеству
Определите критически важные размеры, расположение отверстий, состояние кромок, а также любые требования, предъявляемые при гибке, сварке или сборке.
Требования к рабочему процессу
Документируйте, как составляются программы, как поставляются материалы, как планируются работы и как нарезанные детали перемещаются на следующий этап производства.
Требования к оборудованию
Подтвердите рабочую зону, мощность лазера, управление ЧПУ, совместимость программного обеспечения, систему извлечения, охлаждение, погрузочно-разгрузочные работы и другие необходимые компоненты.
Эксплуатационные требования
Проведите проверку обучения операторов, процедур технического обслуживания, расходных материалов, запасных частей и технической поддержки.
Оценка инвестиций
Сравните предлагаемое оборудование с учетом его пригодности для выполнения реальных задач, ожидаемого объема производства, общей стоимости владения и потенциала для удовлетворения будущих потребностей.
Данный обзор предоставляет производителям более четкую основу для обсуждения конфигурации оборудования с поставщиками и сравнения цен на сопоставимых условиях.
Почему важен выбор оборудования в зависимости от области применения
В Украине не существует единого станка для лазерной резки с ЧПУ, идеально подходящего для каждого предприятия по обработке металла.
В цехе, производящем корпуса по индивидуальному заказу, приоритет может отдаваться гибкости программирования, эффективной раскройке и простоте смены заданий. Производитель, выпускающий большие объемы повторяющихся компонентов, может уделять больше внимания времени цикла, обработке материалов и стабильному повторяющемуся производству.
Компании, поставляющей детали для гибки и сварки, может потребоваться уделить особое внимание точности размеров и координации между этапами производства.
Правильный выбор зависит от конкретного применения и производственной системы, в которой будет работать машина.
Цель компании ALPHA — помочь клиентам оценить металлообрабатывающее оборудование в соответствии с их производственными требованиями. Производителям следует учитывать не только мощность лазера или скорость резки, но и технические характеристики материалов, геометрию деталей, объем производства, требуемое качество, программное обеспечение, планировку завода, техническое обслуживание и последующие этапы обработки.
Для украинских производителей, работающих с индивидуальными заказами и меняющимися производственными приоритетами, прикладной подход может помочь разработать более практичный инвестиционный план.
Часто задаваемые вопросы о станках для лазерной резки с ЧПУ в Украине
Для чего используется станок для лазерной резки с ЧПУ?
Станок для лазерной резки с ЧПУ использует управляемую компьютером траекторию резки для обработки материалов и придания им заданной формы. В металлообработке он обычно используется для производства листовых металлических панелей, кронштейнов, корпусов, крышек, монтажных пластин и других компонентов. Пригодность станка зависит от материала, толщины, геометрии и требуемого качества резки.
Как станок лазерной резки может помочь в выполнении индивидуальных заказов?
Станок для лазерной резки с ЧПУ позволяет обрабатывать детали различной геометрии, используя соответствующие программы резки, без необходимости использования отдельного механического режущего штампа для каждого контура. Это может поддерживать изготовление прототипов, мелкосерийное производство и изготовление компонентов по индивидуальному заказу, при условии, что конфигурация станка и настройки процесса соответствуют требованиям конкретного применения.
Подходит ли станок для лазерной резки с ЧПУ для мелкосерийного производства?
Этот метод подходит для небольших партий, поскольку программируемая резка позволяет производителям обрабатывать различные конструкции на одном и том же станке. Однако общая эффективность также зависит от времени программирования, подготовки материала, настройки станка, контроля качества и размера партии. Производителям следует оценивать весь производственный цикл, а не только время резки.
Как производители могут сократить время подготовки к лазерной резке?
Производители могут организовать утвержденные программы ЧПУ, стандартизировать требования к чертежам, заранее подготовить материал, сгруппировать совместимые задания там, где это целесообразно, и использовать документированные параметры резки. Четкий процесс проверки первого изделия также может снизить риск выпуска целой партии с неправильными настройками.
Какие файлы необходимы для лазерной резки с ЧПУ?
Необходимые форматы файлов зависят от системы ЧПУ и программного обеспечения. DXF и DWG обычно используются для двухмерных профилей резки, в то время как файлы STEP могут использоваться для трехмерных моделей и связанных с ними инженерных рабочих процессов. Производители должны подтвердить поддерживаемые форматы и предоставить четкую информацию о материале, толщине, количестве, размерах и критических допусках.
Как мне выбрать мощность лазера для моего завода?
Мощность лазера следует выбирать в зависимости от типа материала, толщины, скорости резки, качества кромки и объема производства. Производителям следует определить наиболее распространенные области применения и при необходимости запросить техническое подтверждение или провести пробные испытания резки. Максимальная доступная мощность не всегда является наиболее экономичным вариантом.
Как программное обеспечение для раскроя повышает производительность?
Программное обеспечение для раскроя упорядочивает профили деталей на листе для повышения эффективности использования материала. Оно также может поддерживать планирование работ и помогать производителям определять, какие детали можно обрабатывать вместе. Оптимальная раскройная схема должна обеспечивать баланс между выходом материала и качеством деталей, термическими эффектами, обработкой и приоритетами доставки.
Как качество лазерной резки может повлиять на гибку и сварку?
Размеры резки, расположение отверстий и состояние кромок могут влиять на то, как компоненты будут подогнаны во время гибки, сварки и сборки. Координация программы резки с последующими процессами помогает уменьшить несоответствия размеров и ненужные доработки. Конечное качество по-прежнему зависит от всего производственного процесса.
Что следует сравнивать при оценке станков для лазерной резки?
Сравните пригодность станка для обработки ваших материалов, диапазона толщины, рабочей зоны, требуемой производительности, качества резки, ЧПУ-управления, программного обеспечения, требований к установке, техническому обслуживанию, обучению и технической поддержке. Оцените предложения, исходя из сопоставимого оборудования и ожидаемых эксплуатационных требований.
Как можно оценить общую стоимость станка для лазерной резки?
Учитывайте закупочную цену, транспортировку, установку, ввод в эксплуатацию, энергопотребление, расходные материалы, оплату труда, техническое обслуживание, запасные части, время простоя, потери материалов и доработку. Сравнение общих соответствующих затрат с объемом качественной продукции может обеспечить более обоснованную основу для оценки различных конфигураций оборудования.
Какую информацию мне следует предоставить при запросе коммерческого предложения на станок для лазерной резки?
Provide your material types, normal and maximum thicknesses, sheet dimensions, representative part drawings, expected production quantities, quality requirements, available factory space, and current production workflow. These details help the supplier evaluate a suitable configuration and clarify the technical scope of the quotation.
Conclusion: Building a More Flexible Metal Fabrication Workflow in Ukraine
For Ukrainian metal fabrication companies, changing orders and customized production requirements can place pressure on machine utilization, delivery schedules, and manufacturing costs.
A CNC laser cutting machine can help address these challenges through programmable cutting, repeatable processing, flexible part production, and better integration with digital manufacturing workflows. However, the best results depend on more than the machine itself.
Manufacturers should also standardize drawing preparation, organize CNC programs, plan material usage, verify first-piece quality, and coordinate cutting capacity with bending, welding, and assembly operations.
The most effective equipment investment is one that supports the factory's actual production mix, from prototype components and small batches to recurring orders.
At ALPHA, we help manufacturers evaluate metalworking machinery for different production applications. If you are planning to improve cutting flexibility, reduce avoidable setup delays, or select a CNC laser cutting machine for your factory, contact our team to discuss your requirements.
Contact ALPHA CNC: https://alpha-cnc.com/contact-us
Explore our website: https://alpha-cnc.com/