Почему контроль вибрации при обработке стали на станках с ЧПУ имеет значение
Обработка стали предъявляет значительные требования к вертикальному обрабатывающему центру. В зависимости от марки материала, геометрии заготовки, режущего инструмента и выполняемой операции, станок должен поддерживать стабильные условия резания, эффективно удаляя при этом материал.
Для российских производителей промышленного оборудования, механических компонентов, корпусов оборудования, кронштейнов, листового металла и других стальных деталей стабильность обработки является важным фактором качества продукции.
Одной из проблем, которая может повлиять на эту стабильность, является вибрация.
Дребезжание — это форма автоколебаний, возникающая в процессе обработки. Оно может происходить, когда взаимодействие между режущим инструментом, заготовкой, шпинделем и конструкцией станка становится нестабильным.
В отличие от обычного шума при резке, вибрация часто приводит к повторяющимся вибрационным паттернам, видимым следам на обработанной поверхности и неравномерному характеру резания.
Последствия могут включать в себя:
На обработанных поверхностях видны следы вибрации.
Низкая шероховатость поверхности.
Ускоренный износ режущего инструмента.
Сокращение срока службы инструмента.
Отклонения размеров.
Увеличение времени обработки.
Дополнительные операции по финишной обработке.
Непредвиденное повреждение инструмента или заготовки.
Для производителей, работающих со стальными компонентами, эти проблемы могут повлиять как на эффективность производства, так и на качество продукции.
Решение заключается не просто в снижении скорости вращения шпинделя или использовании более мощного режущего инструмента. Для контроля вибрации необходимо систематическое понимание всего процесса обработки.
Стабильность процесса обработки на вертикально-фрезерном станке зависит от нескольких взаимосвязанных факторов:
Жесткость конструкции машины.
Стабильность зажима заготовки.
Выбор режущего инструмента и держателя инструмента.
Скорость вращения шпинделя и скорость подачи.
Осевая и радиальная глубина резания.
Стратегия траектории инструмента.
Удаление охлаждающей жидкости и стружки.
Контроль качества обработки и проверка технологического процесса.
Понимание этих факторов может помочь российским производителям повысить стабильность обработки стали и добиться более стабильных результатов на своих вертикальных обрабатывающих центрах.
Понимание причин вибрации при фрезеровании стали на вертикально-фрезерном станке.
Перед корректировкой параметров резки производителям следует выяснить причину возникновения вибрации.
Дребезжание не обязательно вызвано каким-либо одним компонентом. Часто оно возникает в результате взаимодействия нескольких механических воздействий и условий резания.
Недостаточная жесткость машины
Конструкция станка должна выдерживать нагрузки, возникающие в процессе резки.
При фрезеровании стали силы резания зависят от свойств материала, геометрии резца, глубины резания, скорости подачи и других условий обработки.
Если конструкция машины не обеспечивает достаточной жесткости для работы, может возникнуть вибрация.
К важным конструктивным элементам относятся:
Станина станка.
Столбец.
Корпус шпинделя.
Рабочий стол.
Направляющие.
Конструкция опоры шпинделя.
Система привода осей.
Конструкция станка влияет на его способность противостоять силам резания.
Поэтому вертикальный обрабатывающий центр, предназначенный для фрезерования более тяжелых сталей, следует оценивать не только по мощности шпинделя, но и по общей конструктивной конфигурации.
Неустойчивое зажимание заготовки
Жесткий станок не может компенсировать плохо закрепленную заготовку.
Если стальная деталь смещается или вибрирует под действием сил резания, может появиться вибрация, даже если шпиндель и режущий инструмент работают правильно.
Это особенно важно при механической обработке:
Тонкие стальные пластины.
Длинные заготовки.
Компоненты неправильной формы.
Детали с ограниченной площадью зажимных поверхностей.
Заготовки с большими незакрепленными участками.
Зажимное устройство должно обеспечивать надлежащую поддержку вблизи зоны обработки, не препятствуя перемещению инструмента.
Чрезмерный вылет инструмента
Вылет инструмента — это длина режущего инструмента, выступающего из держателя.
Более длинный инструментальный узел, как правило, более подвержен изгибу и вибрации.
При обработке глубоких пазов или труднодоступных поверхностей операторам могут потребоваться более длинные инструменты. Однако чрезмерный вылет инструмента может снизить стабильность резания.
Производителям следует использовать максимально короткую инструментальную сборку, обеспечивающую достаточный доступ для обработки.
Неправильные параметры резки
Скорость вращения шпинделя, скорость подачи и глубина резания влияют на силы резания и вибрационные характеристики.
Неподходящее сочетание факторов может привести к нестабильным условиям резки.
Например, увеличение глубины резания может улучшить удаление материала в некоторых ситуациях, но также может увеличить силы резания, превышающие возможности инструмента, приспособления или станка.
Аналогичным образом, неподходящая скорость вращения шпинделя может привести к нестабильному вибрационному режиму в процессе обработки.
Правильные параметры должны быть выбраны в соответствии с общей системой обработки.
Выберите вертикально-фрезерный станок с подходящей жесткостью конструкции для обработки стали.
Жесткость станка — один из основополагающих принципов стабильной обработки.
При выборе вертикального обрабатывающего центра для стальных компонентов покупателям следует оценивать конструкцию станка, а не полагаться только на общие описания, такие как «высокопроизводительный» или «высокоточный».
Осмотрите станину и колонну станка.
Станина и колонна станка образуют основную несущую конструкцию.
Их конструкция влияет на то, как силы резания передаются по всей машине.
К числу важных моментов относятся:
Конструктивная конфигурация.
Литейный материал.
Конструкция отливки.
Расположение рёбер.
Вес машины.
Поддержка столбцов.
Схема направляющей.
Во многих традиционных вибромасс-спектрометрах используются чугунные конструкции, поскольку чугун обеспечивает необходимую жесткость и виброгашение.
Однако фактические характеристики зависят от конструкции отливки, качества изготовления, геометрии станка и точности сборки.
Покупателям следует запросить техническую информацию о конструкции станка и оценить, подходит ли он для их типичных операций по обработке стали.
Рассмотрите конфигурацию направляющей.
Линейные направляющие обеспечивают перемещение осей станка.
Различные конфигурации направляющих обеспечивают разные характеристики.
Линейные направляющие роликового типа, как правило, обеспечивают большую площадь контакта и высокую несущую способность, в то время как линейные направляющие шарикового типа обеспечивают плавное перемещение и широко используются в различных областях механической обработки.
Выбор оптимальной конфигурации зависит от конструкции станка и предполагаемых условий резки.
Покупателям следует оценить:
Тип направляющей.
Размер направляющей.
Грузоподъемность.
Расположение осей.
Жесткость машины.
Требования к позиционированию.
Цель состоит в выборе машины, обеспечивающей оптимальный баланс между ходовыми характеристиками и конструктивной прочностью.
Оцените жесткость шпинделя и расположение подшипников.
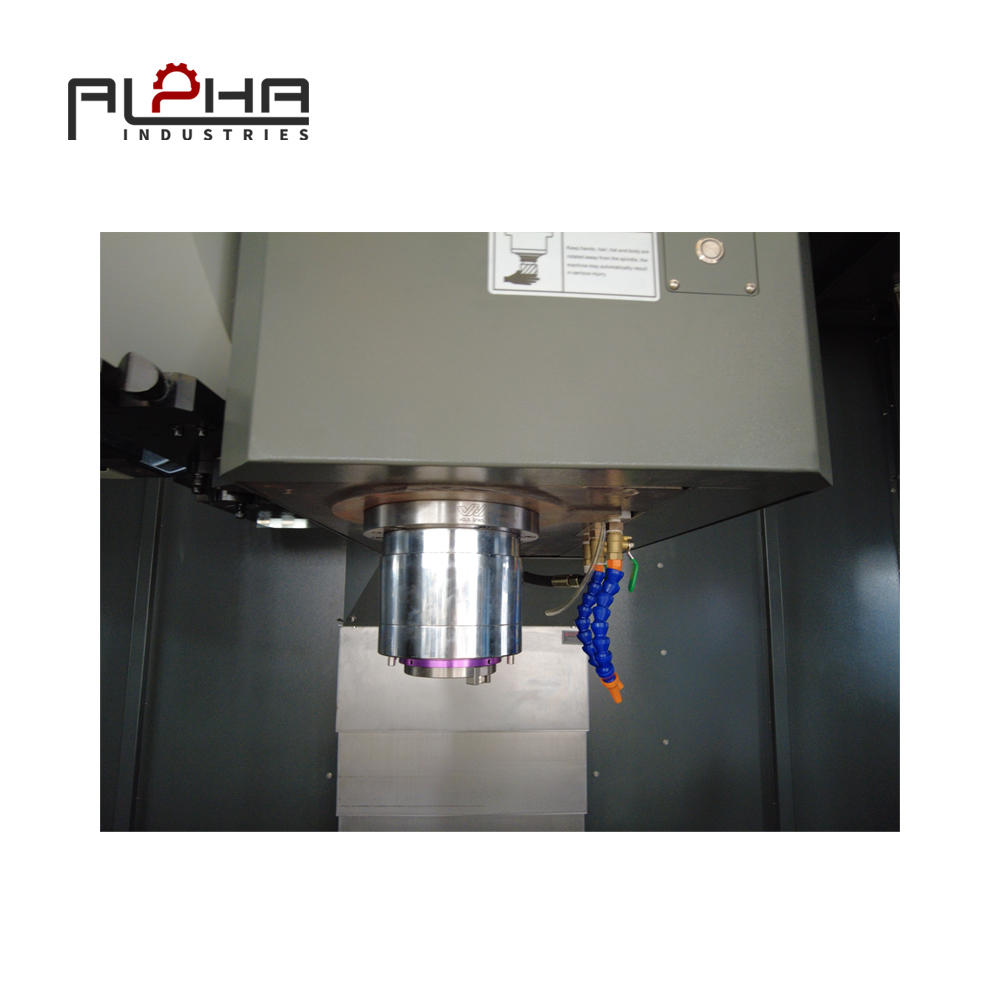
Шпиндель напрямую соединен с режущим инструментом и играет центральную роль в обеспечении стабильности обработки.
Шпиндельный узел должен поддерживать режущий инструмент, обеспечивая при этом надлежащую точность вращения и жесткость.
Покупателям следует учитывать следующее:
Тип шпинделя.
Конусность шпинделя.
Максимальная скорость.
Характеристики крутящего момента.
Конфигурация подшипников.
Метод охлаждения.
Интерфейс инструмента.
Рекомендуемые области применения механической обработки.
Высокая скорость вращения шпинделя не означает автоматически, что станок подходит для фрезерования тяжелых сталей.
При обработке стали покупателям следует обращать особое внимание на доступный крутящий момент и производительность шпинделя в предполагаемом диапазоне скоростей резания.
Не следует оценивать жесткость только по весу машины.
Вес станка может предоставить полезную информацию, но он не является полным показателем жесткости обрабатываемого оборудования.
Две машины со схожим весом могут иметь различную конструкцию и динамические характеристики.
Для надлежащей оценки следует учитывать полную конструкцию станка, шпиндельную систему, конфигурацию осей и результаты испытаний обработки.
По возможности, покупателям следует запросить демонстрацию процесса резки с использованием заготовок и инструментов, аналогичных тем, которые используются в их реальном производстве.
Улучшение зажима заготовки для предотвращения вибрации.
Проверка фиксации заготовки — одна из важнейших процедур при возникновении вибраций.
Даже хорошо спроектированный вертикально-фрезерный станок может давать нестабильные результаты обработки, если заготовка не имеет надлежащей опоры.
Используйте подходящее приспособление, соответствующее геометрии заготовки.
Для разных заготовок требуются разные методы зажима.
Для прямоугольных деталей могут подойти стандартные станочные тиски, тогда как для деталей неправильной формы из стали могут потребоваться специальные приспособления.
Возможные решения для фиксации заготовок включают:
Станковые тиски.
Комплекты зажимов для Т-образных пазов.
Модульные светильники.
Специализированные светильники.
Угловые пластины.
Опорные блоки.
Зажимные устройства, изготовленные на заказ.
Выбранное приспособление должно выдерживать режущие нагрузки, обеспечивая при этом достаточный доступ для режущего инструмента.
Сведите к минимуму незакрепленные участки заготовки.
Длинные или тонкие стальные детали могут деформироваться под воздействием сил резания.
Если заготовка поддерживается лишь в нескольких точках, незакрепленные участки могут вибрировать во время обработки.
Там, где это возможно, дополнительные опоры можно разместить вблизи зоны обработки.
Однако размещение лиц, оказывающих поддержку, должно быть тщательно спланировано.
Неправильное расположение опоры может деформировать заготовку во время зажима и вызвать изменение размеров после обработки.
Избегайте чрезмерного усилия зажима.
Увеличение силы зажима не всегда улучшает стабильность обработки.
Чрезмерное усилие может деформировать тонкие или гибкие компоненты.
После снятия заготовки деформация может исчезнуть, что приведет к отклонениям в размерах.
Способ зажима должен обеспечивать достаточную удерживающую силу, не вызывая при этом излишней деформации детали.
Перед резкой проверьте надежность зажима.
Перед запуском программы обработки операторы должны проверить следующее:
Контакт заготовки с установочными поверхностями.
Стабильность крепления.
Сила зажима.
Поддержка позиционирования.
Доступ к инструментам.
Возможные точки столкновения.
Перемещение заготовки при ожидаемых условиях резки.
При серийном производстве стандартизированная схема крепления может помочь обеспечить единообразие между партиями обработки.
Выберите подходящий режущий инструмент и держатель инструмента.
Режущий инструмент — еще один важный фактор в контроле вибрации.
Подходящий инструмент должен соответствовать материалу, типу обработки, требуемому качеству поверхности и возможностям станка.
Выберите подходящую геометрию режущего инструмента.
Различная геометрия режущего инструмента приводит к различным силам резания и характеристикам стружки.
При выборе концевой фрезы для обработки стали производителям следует учитывать следующие факторы:
Диаметр режущего инструмента.
Количество режущих кромок.
Угол спирали.
Угол наклона.
Передовая геометрия.
Подложка инструмента.
Покрытие.
Рекомендуемые условия резки.
Подходящая геометрия зависит от марки стали и операции механической обработки.
Инструмент, предназначенный для черновой обработки, может не обеспечивать такую же чистоту поверхности, как чистовая фреза.
Аналогично, финишный инструмент не следует автоматически использовать для агрессивного удаления материала.
Уменьшить вылет инструмента
Один из самых простых способов повысить устойчивость инструмента — минимизировать ненужный вылет.
Более короткий инструментальный узел, как правило, обеспечивает большее сопротивление изгибу.
При планировании операций глубокой механической обработки следует учитывать, можно ли достичь необходимой глубины с помощью следующих методов:
Другой диаметр инструмента.
Укороченный держатель инструмента.
Измененная ориентация заготовки.
Альтернативная последовательность обработки.
Подходящая система расширения.
Для обработки некоторых компонентов по-прежнему могут потребоваться инструменты с большой длиной режущей кромки, но условия их резки следует выбирать тщательно.
Выберите подходящий держатель инструмента
Держатель инструмента соединяет режущий инструмент со шпинделем.
Его зажимные характеристики, баланс и жесткость могут влиять на стабильность обработки.
К числу распространенных проблем, связанных с держателями инструментов, относятся:
Совместимость интерфейса инструмента.
Метод зажима.
Диапазон диаметров инструмента.
Сбалансированное качество.
Жесткость держателя.
Максимальная рабочая скорость.
Биение инструмента.
Держатель должен быть совместим со шпинделем станка и выбранным режущим инструментом.
Ненадежная фиксация инструмента или чрезмерное биение могут привести к неравномерной нагрузке при резании и ускорить износ инструмента.
Мониторинг износа инструментов
Изношенная режущая кромка может приводить к увеличению силы резания и нестабильному образованию стружки.
Это может усилить вибрацию и ухудшить качество поверхности.
Операторы должны проверять инструменты в соответствии с условиями обработки и рекомендациями производителя.
К предупреждающим признакам могут относиться:
Необычный шум при резке.
Повышенная нагрузка на шпиндель.
Видимые повреждения по краям.
Неравномерное образование стружки.
Ухудшение качества отделки поверхности.
Изменения размеров.
Своевременная замена изношенного инструмента может помочь предотвратить дальнейшие проблемы при обработке.
Оптимизируйте скорость вращения шпинделя, чтобы избежать нестабильных условий резки.
Скорость вращения шпинделя оказывает существенное влияние на характер вибрации.
При определенных условиях обработки изменение скорости вращения шпинделя может вывести процесс из диапазона нестабильных вибраций.
Именно поэтому уменьшение вибрации не всегда означает снижение скорости вращения шпинделя.
Поймите взаимосвязь между скоростью и болтовней.
В процессе фрезерования режущие кромки многократно входят в зацепление с заготовкой и выходят из него.
Это создает периодические силы резания.
Если взаимодействие этих сил с системой «станок-инструмент-заготовка» станет нестабильным, может возникнуть вибрация.
Характер вибрации зависит от таких факторов, как:
Скорость вращения шпинделя.
Количество режущих кромок.
Геометрия инструмента.
Выступ инструмента.
Жесткость заготовки.
Динамические характеристики машины.
Глубина резания.
Небольшое изменение скорости вращения шпинделя иногда может улучшить стабильность резания.
Однако правильную скорость следует устанавливать посредством контролируемых испытаний, а не путем случайных корректировок.
Используйте метод контролируемой регулировки скорости.
При возникновении вибрации производители могут систематически исследовать скорость вращения шпинделя.
Практический подход заключается в следующем:
Запишите текущую скорость вращения шпинделя.
Зафиксируйте конфигурацию режущего инструмента и держателя.
Проверьте зажим заготовки.
При необходимости уменьшите нагрузку при резке.
Отрегулируйте скорость вращения шпинделя в пределах диапазона, рекомендованного производителем инструмента.
Выполните контролируемый пробный разрез.
Проверьте обработанную поверхность и характер резания.
Запишите результаты.
Изменение одного параметра за раз упрощает выявление причин для улучшения.
Не используйте максимальную скорость вращения шпинделя в качестве значения по умолчанию.
Максимальная скорость вращения шпинделя вертикально-фрезерного станка — это параметр, определяющий возможности станка, а не рекомендуемая настройка для каждой операции обработки.
При фрезеровании стали часто требуется тщательно учитывать скорость резания, диаметр инструмента, свойства материала и геометрию инструмента.
Использование чрезмерно высокой скорости вращения шпинделя может привести к увеличению тепловыделения или износа инструмента без существенного повышения производительности.
Правильная скорость вращения шпинделя должна обеспечивать стабильное удаление материала и приемлемый срок службы инструмента.
Сбалансированная скорость подачи и глубина резания для стабильного фрезерования стали.
Скорость подачи и глубина резания влияют на силы резания и скорость съема материала.
Правильно подобранное сочетание факторов может повысить эффективность обработки при сохранении стабильных условий резания.
Понимание принципа кормления каждого зуба
При фрезеровании важным параметром является подача на зуб.
В нем описывается количество материала, перемещаемого каждой режущей кромкой во время одного зацепления зуба.
Неправильное питание каждого зуба может привести к следующим последствиям:
Толщина стружки.
Силы резания.
Загрузка инструмента.
Качество поверхности.
Износ инструмента.
При слишком низкой подаче режущая кромка может скорее тереть, чем эффективно удалять материал при определенных условиях.
При слишком высокой подаче силы резания могут стать чрезмерными.
Правильное значение зависит от рекомендаций производителя инструмента и области применения обработки.
Регулировка осевой глубины реза
Осевая глубина резания описывает, какая часть режущей кромки задействована вдоль оси инструмента.
Увеличение осевого зацепления может привести к увеличению сил резания.
Для инструментов с большой длиной стрелы или менее жестких конструкций меньшая осевая глубина может повысить устойчивость.
Однако оптимальные настройки зависят от геометрии инструмента и выполняемой операции.
Регулировка радиального зацепления
Радиальное зацепление описывает, какая часть диаметра режущего инструмента задействована в процессе резания.
Высокая степень радиального зацепления может приводить к существенным силам резания.
В некоторых современных методах фрезерования используется меньшее радиальное зацепление с большей осевой глубиной, в зависимости от конструкции инструмента и возможностей станка.
Эти подходы могут помочь контролировать силы резания в соответствующих областях применения.
Однако стратегию обработки необходимо выбирать в соответствии с рекомендациями производителя фрезы и фактическими настройками станка.
Избегайте одновременного изменения нескольких параметров.
При появлении вибрации одновременное изменение скорости вращения шпинделя, скорости подачи, осевой глубины, радиального зацепления и геометрии инструмента затрудняет поиск и устранение неисправностей.
Более рациональный подход заключается в том, чтобы сначала проверить механическую установку, а затем систематически корректировать параметры резки.
Это облегчает определение того, какое изменение приводит к наибольшему улучшению.
Используйте подходящие стратегии траектории движения инструмента для стабильной обработки стали.
Траектория движения инструмента на станке с ЧПУ определяет, как режущий инструмент взаимодействует с заготовкой.
Правильно подобранная траектория движения инструмента может уменьшить резкие изменения нагрузки при резании и повысить стабильность обработки.
Избегайте резких изменений в сокращении вовлеченности.
Резкое увеличение зацепления инструмента может привести к высоким силам резания.
Это может произойти, когда режущий инструмент попадает в глубокую выемку, сталкивается с углом или неожиданно задевает большое количество материала.
При выборе подходящей стратегии комплементарной и альтернативной медицины следует учитывать:
Направление ввода инструмента.
Сокращение вовлеченности.
Угловая геометрия.
Перешагните через препятствие.
Осевая глубина.
Извлечение инструмента.
Удаление чипов.
Плавное включение может помочь уменьшить резкие изменения нагрузки.
Рассмотрите адаптивные стратегии фрезерования.
Адаптивное фрезерование — это метод обработки, разработанный для обеспечения более стабильного контакта инструмента с обрабатываемой поверхностью в подходящих условиях.
В зависимости от инструмента и системы CAM, это может помочь более равномерно распределить силы резания.
К потенциальным преимуществам относятся:
Более стабильное режущее воздействие.
Снижение резких перепадов нагрузки.
Улучшенное планирование удаления материала.
Более эффективное использование подходящих режущих инструментов.
Однако адаптивное фрезерование не всегда подходит для каждого станка или заготовки.
Стратегию следует проверить, сопоставив с мощностью шпинделя, техническими характеристиками инструмента, жесткостью зажимного устройства и динамическими характеристиками станка.
Тщательно спланируйте фрезерование кармана.
Работа с глубокими углублениями может представлять собой сложную задачу, поскольку инструмент может иметь ограниченное пространство для удаления стружки и требовать большей длины манипулятора.
Производителям следует учитывать следующее:
Глубина кармана.
Диаметр инструмента.
Длина инструмента.
Радиус скругления углов.
Последовательность удаления материала.
Удаление чипов.
Способ ввода инструмента.
Правильная стратегия черновой обработки может снизить ненужную нагрузку на инструмент.
Затем следует спланировать финишные работы для достижения требуемой точности размеров и качества поверхности.
Используйте отдельные стратегии для черновой и чистовой обработки.
Черновая и чистовая обработка преследуют разные цели.
Черновая обработка удаляет большую часть материала, а чистовая обработка позволяет получить окончательные размеры и состояние поверхности.
Использование отдельных инструментов и стратегий обработки может помочь предотвратить чрезмерные нагрузки при чистовой обработке.
Подходящий процесс может включать в себя:
Грубая обработка.
Полуфабрикат.
Финальная отделка.
Контроль размеров.
Точная последовательность зависит от геометрии заготовки, материала и требуемых допусков.
Контроль за отводом охлаждающей жидкости и стружки во время обработки стали.
Управление подачей охлаждающей жидкости и стружки может влиять на стабильность обработки.
Некачественное удаление стружки может привести к ее скоплению вокруг режущего инструмента или застреванию в зоне обработки.
Это может привести к повторной резке, повреждению инструмента, дефектам поверхности или нестабильным условиям обработки.
Обеспечьте эффективное удаление стружки.
В зависимости от материала и условий резки при механической обработке стали могут образовываться длинные или неправильной формы стружки.
В процессе обработки необходимо обеспечить достаточное пространство и подходящий метод удаления стружки.
К числу важных моментов относятся:
Направление потока охлаждающей жидкости.
Позиционирование сопла.
Поток охлаждающей жидкости.
Геометрия инструмента.
Формирование стружки.
Конфигурация конвейера для стружки.
Глубина кармана.
При работе с большими карманами особое внимание следует уделить удалению стружки.
Если в зоне резания остается стружка, инструмент может повторно ее измельчить и подвергнуться дополнительной нагрузке при резке.
Выберите подходящую систему охлаждения
Система охлаждения должна соответствовать процессу обработки.
Покупателям следует учитывать следующее:
Производительность насоса системы охлаждения.
Способ подачи охлаждающей жидкости.
Расположение сопел.
Требования к фильтрации.
Концентрация охлаждающей жидкости.
Доступность для технического обслуживания.
Правильная схема подачи охлаждающей жидкости зависит от материала, режущего инструмента и режима обработки.
Снижение потока охлаждающей жидкости исключительно с целью экономии эксплуатационных расходов может привести к чрезмерному нагреву, плохому отводу стружки или износу инструмента.
Поддерживайте качество охлаждающей жидкости.
Состояние охлаждающей жидкости следует проверять в соответствии с рекомендациями поставщика.
Загрязнение и неправильная концентрация могут повлиять на эффективность охлаждения и стабильность обработки.
Регулярный осмотр помогает поддерживать стабильные условия обработки.
Измерение качества поверхности и проверка процесса обработки.
Не следует оценивать качество процесса обработки только по уровню шума при резке.
Качество поверхности, точность размеров и состояние инструмента предоставляют полезную информацию о стабильности процесса.
Осмотрите обработанную поверхность.
Вибрация часто приводит к появлению повторяющихся следов на обработанной поверхности.
Операторы должны осматривать заготовку после важных операций механической обработки.
В ходе проверки могут быть проведены следующие мероприятия:
Визуальный осмотр поверхности.
Измерение шероховатости поверхности.
Измерение размеров.
Проверка геометрических допусков.
Проверка износа инструмента.
Выбор подходящего метода зависит от требований к чертежу.
При необходимости используйте измерения шероховатости поверхности.
Шероховатость поверхности является важным показателем качества многих обработанных деталей.
Такие параметры, как Ra и Rz, могут быть указаны на инженерных чертежах.
Требуемая чистота поверхности зависит от назначения и области применения компонента.
Визуальный осмотр сам по себе не может заменить точное измерение шероховатости, если заданы числовые требования к поверхности.
Сравните результаты обработки по различным параметрам.
При тестировании новой стратегии резки зафиксируйте результаты.
Полезный протокол испытаний на механическую обработку может включать в себя:
| Тестовая информация | Цель |
|---|---|
| Материал заготовки | Определяет условия обработки |
| Модель инструмента | Конфигурация инструмента для резки записей |
| держатель инструмента | Сборка инструмента для ведения записей |
| Скорость вращения шпинделя | Определяет скорость вращения |
| Скорость подачи | Подача при механической обработке записей |
| Осевая глубина | Рекордная помолвка |
| Радиальное зацепление | задействование станка для нарезки записей |
| Время обработки | Измеряет показатели производственной эффективности |
| Состояние поверхности | Оценивает вибрацию и качество отделки. |
| Состояние инструмента | Проверяет износ и повреждения кромок. |
Эта информация помогает производителям создать более воспроизводимый процесс обработки.
Избегайте оптимизации качества поверхности в ущерб стабильности производства.
Слишком низкая скорость подачи или чрезмерно консервативная стратегия резания могут улучшить внешний вид конкретной поверхности, но при этом неоправданно увеличить время обработки.
Цель должна заключаться в достижении баланса:
Качество поверхности.
Точность размеров.
Срок службы инструмента.
Стабильность резки.
Срок производства.
Общая стоимость обработки.
Качественный процесс обработки на станках с ЧПУ должен соответствовать требуемым стандартам качества, обеспечивая при этом надежную производительность.
На что следует обратить внимание российским производителям при покупке вертикально-фрезерного станка для обработки стали?
Выбор вертикально-фрезерного станка для обработки стальных компонентов требует большего, чем просто сравнение скорости вращения шпинделя и перемещения осей.
Покупателям следует учитывать, может ли полная конфигурация станка удовлетворить их фактические потребности в резке.
Конструкция машины
Проверьте конструкцию станины и колонн, конструктивное строение, качество литья, расположение направляющих и общую жесткость станка.
Уточните у поставщика, какая конфигурация станка рекомендуется для предполагаемых задач обработки стали.
Производительность шпинделя
Подтверждать:
Тип шпинделя.
Диапазон скорости вращения шпинделя.
Характеристики крутящего момента.
Мощность шпиндельного двигателя.
Интерфейс инструмента.
Метод охлаждения.
Рекомендуемые области применения.
Не следует оценивать производительность шпинделя, используя только максимальное число оборотов в минуту.
Ход оси и грузоподъемность рабочего стола
Проверьте, может ли станок вместить заготовку и приспособление, указанные на чертеже.
К соответствующим техническим характеристикам относятся:
Перемещение по оси X.
Перемещение по оси Y.
Перемещение по оси Z.
Размеры рабочего стола.
Максимальный вес заготовки.
Максимальная высота заготовки.
При оценке зазора при обработке следует также учитывать конструкцию зажимного приспособления и инструмента.
Магазин инструментов и совместимость инструментов
Для многооперационной обработки стали покупателям следует уточнить:
Тип ATC.
Вместимость инструмента.
Максимальный диаметр инструмента.
Максимальная длина инструмента.
Максимальный вес инструмента.
Интерфейс инструмента.
Требования к замене инструмента.
Выбранный инструментальный магазин должен соответствовать производственным потребностям мастерской.
Запросить репрезентативное испытание обработки
По возможности предоставьте поставщику типовые чертежи заготовок или образцы материалов.
Практическая демонстрация обработки материалов может помочь оценить:
Стабильность резки.
Производительность шпинделя.
Качество поверхности.
Смена инструмента.
Зажим заготовки.
Точность обработки.
Удаление чипов.
Условия проведения испытаний должны быть согласованы заранее.
Для корректного сравнения используйте схожие материалы, инструменты, условия резки и методы контроля.
Практический контрольный список по устранению неполадок, связанных с вибрацией, для операторов вертикальных обрабатывающих центров.
При появлении вибрации во время прокатки стали операторам следует систематически исследовать этот процесс.
Станок и шпиндель
Проверьте состояние установки оборудования и фундамента.
Проверьте состояние шпинделя в соответствии с процедурой технического обслуживания.
Проверьте совместимость держателя инструмента.
При необходимости проверьте биение инструмента.
Проверьте условия работы шпинделя.
Заготовка и приспособление
Убедитесь, что заготовка надежно зафиксирована.
Проверьте жесткость крепления.
Уменьшите количество незакрепленных участков заготовки.
Осмотрите поверхности, на которых производится закрепление.
Убедитесь, что приспособление не мешает режущему инструменту.
Режущий инструмент
Осмотрите режущие кромки на предмет износа или повреждений.
Проверьте вылет инструмента.
Проверьте состояние держателя инструмента.
Убедитесь в пригодности режущего инструмента для данного материала.
Ознакомьтесь с рекомендациями производителя инструмента по резке.
Параметры резки
Запишите скорость вращения шпинделя.
Проверьте скорость подачи.
Проверьте осевую глубину резания.
Проверьте радиальное зацепление.
Систематически корректируйте параметры.
Программа ЧПУ и траектория движения инструмента
Проверьте движения инструмента при входе и выходе.
Проанализируйте внезапные изменения в зацеплении при резке.
Изучите стратегии обработки глубоких пазов.
Убедитесь, что траектория движения инструмента подходит для выбранной фрезы.
Проанализируйте движения по удалению стружки.
Качество обработки
Осмотрите поверхность на наличие повторяющихся следов вибрации.
При необходимости измеряйте шероховатость поверхности.
Проверьте критически важные размеры.
Зафиксируйте состояние инструмента.
Сравните результаты обработки после каждой регулировки.
Если вибрация сохраняется после проведения базовых проверок, может потребоваться дополнительная техническая инспекция станка, шпинделя, держателя инструмента, приспособления и процесса обработки.
Операторы должны следовать инструкциям производителя оборудования по технике безопасности и техническому обслуживанию и не должны продолжать обработку в условиях, которые могут привести к повреждению оборудования или небезопасной эксплуатации.
Часто задаваемые вопросы о вибрации при обработке на вертикально-фрезерных станках и обработке стали.
Что вызывает вибрацию в вертикальном монтируемом контроллере?
Вибрация, как правило, связана с нестабильным взаимодействием между режущим инструментом, заготовкой, шпинделем и конструкцией станка. К распространенным факторам, способствующим этому, относятся недостаточная жесткость, плохое крепление заготовки, чрезмерный вылет инструмента, неподходящие параметры резания и нестабильное зацепление инструмента.
Как уменьшить вибрацию при фрезеровании стали на вертикально-фрезерном станке?
Начните с проверки зажима заготовки, вылета инструмента, состояния держателя инструмента и настройки станка. Затем проверьте скорость вращения шпинделя, скорость подачи и глубину резания. Регулируйте по одному параметру за раз и проверяйте результат с помощью осмотра поверхности и контролируемых испытаний обработки.
Всегда ли снижение скорости вращения шпинделя устраняет вибрацию?
Нет. Вибрация зависит от динамического поведения всей обрабатывающей системы. В некоторых случаях увеличение скорости вращения шпинделя в пределах допустимого диапазона резания может улучшить стабильность. Правильную скорость следует определять путем контролируемых испытаний и в соответствии с рекомендациями производителя инструмента.
Почему на стальной заготовке, изготовленной на станке с ЧПУ, остаются следы вибрации?
Следы вибрации могут указывать на вибрацию или нестабильные условия резания. Возможные причины включают плохое зажимание инструмента, чрезмерный вылет инструмента, износ инструмента, неподходящие параметры резания или недостаточную жесткость станка. Точную причину следует установить до изменения процесса обработки.
Может ли более тяжелый VMC уменьшить вибрацию?
Станок с жесткой конструкцией и подходящими демпфирующими характеристиками может способствовать повышению стабильности обработки. Однако вес станка сам по себе не определяет устойчивость к вибрации. Покупателям следует оценить конструкцию, производительность шпинделя, направляющие, конфигурацию станка и результаты репрезентативных испытаний резания.
Как вылет инструмента влияет на стабильность обработки?
Увеличение вылета инструмента, как правило, повышает его восприимчивость к изгибу и вибрации. Использование максимально короткого инструмента может помочь повысить жесткость, особенно при фрезеровании стали и обработке глубоких пазов.
Какие параметры резания важны для контроля вибрации?
Важные параметры включают скорость вращения шпинделя, скорость подачи, подачу на зуб, осевую глубину резания и радиальное зацепление. Их оптимальные значения зависят от материала заготовки, геометрии инструмента, возможностей станка и выполняемой операции обработки.
Влияет ли зажим заготовки на качество обработки поверхности при вертикально-фрезерном станке?
Да. Недостаточная поддержка заготовки может привести к ее смещению или вибрации под воздействием сил резания. Подходящее приспособление и правильная система зажима помогают обеспечить стабильность и повысить стабильность обработки.
Чаще ли возникает вибрация во время черновой или чистовой обработки?
Вибрация может возникать во время обеих операций. Черновая обработка может сопровождаться более высокими силами резания, в то время как чистовая обработка чувствительна к небольшим вибрациям, влияющим на качество поверхности. Стратегия обработки должна соответствовать каждой операции.
Что следует проверить перед покупкой вертикально-фрезерного станка для обработки стали?
Оцените жесткость станка, крутящий момент шпинделя, диапазон скорости вращения шпинделя, ход осей, грузоподъемность рабочего стола, направляющие, инструментальный магазин, требования к зажимным приспособлениям заготовки и техническую поддержку. По возможности запросите репрезентативный тест резания с использованием фактического материала заготовки и требований к обработке.
Заключение: Достижение более стабильной обработки стали возможно благодаря правильной конфигурации вертикально-фрезерного станка.
Для российских производителей стальных компонентов стабильность обработки имеет решающее значение для поддержания стабильного качества поверхности, точности размеров и эффективности производства.
Вибрацию не следует рассматривать как проблему, которую всегда можно решить изменением скорости вращения шпинделя или заменой режущего инструмента.
На это влияет вся система обработки, включая конструкцию вертикально-фрезерного станка, шпиндель, зажимное устройство, заготовку, держатель инструмента, параметры резания и траекторию движения инструмента на станке с ЧПУ.
Системный подход может помочь производителям выявить основную причину вибрации и внести соответствующие улучшения.
При выборе вертикального обрабатывающего центра покупателям следует оценить жесткость станка, производительность шпинделя, конфигурацию направляющих, грузоподъемность рабочего стола, а также пригодность станка для реальных операций по обработке стали.
Подходящий вертикально-фрезерный станок в сочетании с правильной фиксацией заготовки, соответствующим инструментом и проверенной стратегией обработки может помочь создать более стабильный и воспроизводимый производственный процесс.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства. Если вашей компании в России требуется вертикально-фрезерный станок для фрезерования стали, изготовления деталей машин или других задач прецизионной обработки, наша команда может обсудить с вами размеры заготовок, требования к материалам, операции резки, характеристики шпинделя и производственные цели.
Обратитесь в компанию ALPHA, чтобы обсудить ваши требования к вертикально-фрезерному станку и подобрать подходящее решение для обработки на станках с ЧПУ.
Свяжитесь с нами: https://alpha-cnc.com/contact-us