Почему в Колумбии важна стабильная прокатка листового металла?
В Колумбии развита разнообразная промышленная и производственная среда. Металлообрабатывающие предприятия могут заниматься изготовлением резервуаров для хранения, промышленных контейнеров, конструкционных элементов, корпусов оборудования, деталей сельскохозяйственной техники и стальных изделий на заказ. В этих областях часто требуется преобразование плоских стальных листов в точные цилиндрические, изогнутые или конические формы.
Однако не каждый производственный заказ выполняется из одних и тех же материалов или имеет одинаковые размеры.
Для одного проекта могут потребоваться относительно тонкие листы из углеродистой стали для небольшого резервуара. Для другого могут потребоваться более широкие и толстые листы для промышленного сосуда. Другой заказчик может запросить несколько цилиндров с определенным диаметром и одинаковой округлостью. Для цехов, занимающихся таким смешанным производством, поддержание стабильного качества формовки может стать серьезной производственной проблемой.
Сложность заключается не просто в создании плоской изогнутой пластины. Важно стабильно получать требуемую форму, даже если материал, толщина, ширина пластины и целевой диаметр меняются от заказа к заказу.
Небольшие отклонения в процессе позиционирования пластины, предварительной гибки и прокатки могут повлиять на конечную геометрию. Если пластина неправильно выровнена, готовый цилиндр может иметь неровные края, неравномерный диаметр или несоответствие в сварочном шве. Эти проблемы могут увеличить время на корректировку и создать дополнительную работу при сборке и сварке.
Для колумбийских производителей, которым необходимо сбалансировать выполнение индивидуальных заказов с эффективностью производства, повышение стабильности формовки является важным инвестиционным вопросом.
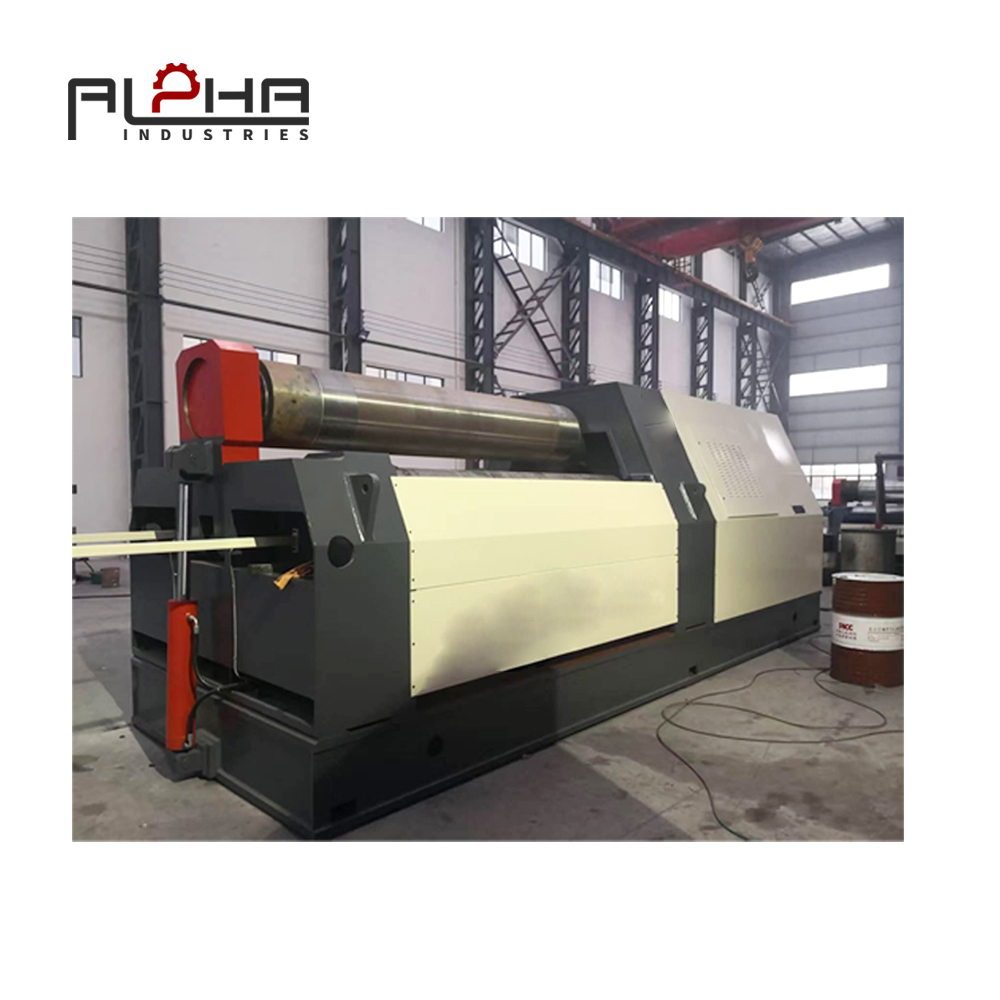
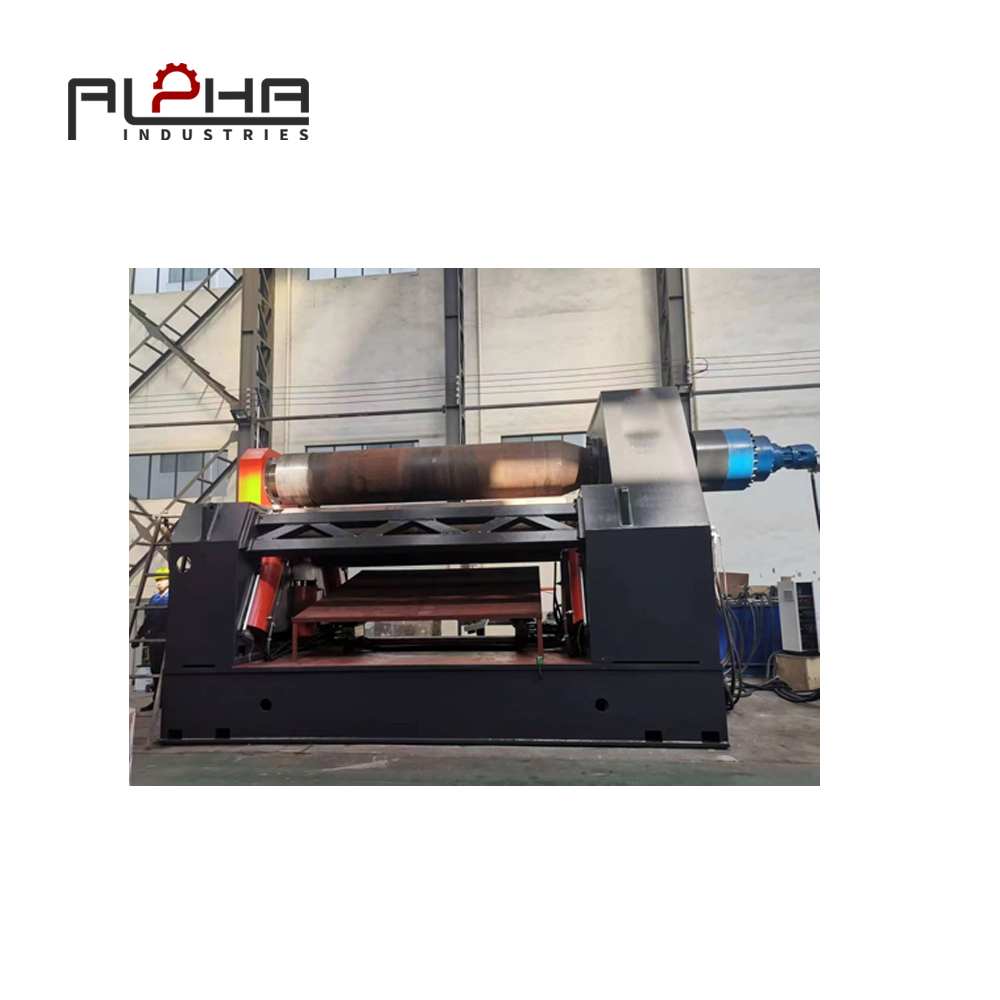
Четырехвалковый листопрокатный станок предназначен для повышения управляемости этого процесса. Благодаря своей четырехвалковой конструкции станок надежно зажимает лист, в то время как боковые валки выполняют предварительную гибку и прокатку. Такая компоновка помогает сократить количество ненужных перемещений листа и обеспечивает более повторяемый процесс формовки.
В следующих разделах объясняется, как четырехвалковая технология решает проблему производства продукции смешанных спецификаций.
Главная проблема: различные характеристики листового металла приводят к различным результатам формования.
В цехе по обработке металла редко в течение года обрабатывается только один тип стальных листов. Даже если конечные изделия похожи, используемые сырьевые материалы могут значительно различаться.
На процесс прокатки листового металла влияют несколько факторов.
Изменение толщины пластины
Толщина пластины является одним из наиболее важных факторов, влияющих на поведение при изгибе.
Для более толстой пластины, как правило, требуется большее усилие формования и иная регулировка роликов по сравнению с более тонкой пластиной. Если настройки станка не отрегулированы должным образом, оператору может быть сложно добиться желаемого радиуса.
Например, в цехе могут обрабатываться стальные пластины из углеродистой стали толщиной 6 мм, 10 мм и 16 мм для изготовления различных цилиндрических изделий. Для каждой толщины требуется соответствующая мощность станка, положение роликов и параметры формования.
Использование одной общей настройки для всех характеристик материала может привести к непоследовательным результатам.
Различная прочность материалов
Различные марки стали ведут себя по-разному при холодной формовке.
Различные пределы текучести и механические свойства влияют на усилие, необходимое для изгиба, и на величину упругого восстановления после того, как пластина покинет ролики.
Пружинное восстановление происходит потому, что материал частично восстанавливает свою первоначальную форму после снятия формовочной силы. Если оператор не учитывает это явление, готовый цилиндр может иметь больший диаметр или другую кривизну, чем ожидалось.
Это особенно важно, когда цех обрабатывает несколько марок стали или переключается между углеродистой и нержавеющей сталью.
Изменения ширины плиты
Ширина пластины также влияет на процесс формования.
Станок, выбранный для определенной рабочей ширины, должен быть способен обрабатывать листы тех размеров, которые требуются в цехе. Оператор также должен учитывать, как лист поддерживается и выравнивается на протяжении всего процесса прокатки.
Если пластина расположена неправильно, получившийся цилиндр может перекоситься или приобрести неоднородную форму.
Различные готовые диаметры
Одна и та же компания по изготовлению металлоконструкций может получать заказы на цилиндры различных диаметров.
Для изготовления оболочек малого диаметра и цилиндров большого диаметра требуются разные условия формования. Перед началом производства необходимо учитывать взаимосвязь между толщиной листа, свойствами материала и целевым диаметром.
Поэтому листопрокатный станок следует оценивать не только по его максимальной допустимой толщине. Не менее важна его способность обрабатывать фактический диапазон материалов и готовых размеров, имеющихся в цехе.
Как четырехвалковый листопрокатный стан улучшает позиционирование листов
Стабильное положение листового металла — один из основных факторов, обеспечивающих неизменно высокое качество прокатки.
В зависимости от конфигурации станка, традиционный процесс формовки может потребовать многократных ручных корректировок. При необходимости снятия, поворота или изменения положения пластины между операциями возрастает вероятность ошибок выравнивания.
Четырехвалковый листопрокатный стан использует четыре основных валка:
Верхний вал
Нижний вал
Левый боковой рулон
Правая сторона катушки
Верхний и нижний валы зажимают лист, а два боковых вала перемещаются для контроля предварительной гибки и радиуса прокатки.
Надежное зажимание во время формовки
В процессе формования пластина удерживается между верхним и нижним валками. Такое зажимное устройство помогает поддерживать стабильное положение материала относительно станка.
Когда пластина надежно зафиксирована, оператор может более точно контролировать ее движение.
Это особенно полезно при обработке более широких пластин или повторяющихся цилиндрических компонентов, где важно сохранять правильное положение на протяжении всей операции.
Более контролируемое движение бокового крена
Боковые валки отвечают за приложение силы формования, которая создает необходимую кривизну.
Регулируя их положение, оператор может контролировать процесс гибки в соответствии с толщиной материала и заданным радиусом.
Фактический диапазон регулировки и метод управления зависят от модели станка. Гидравлические, ЧПУ и станки с ЧПУ могут обеспечивать различные уровни управления и автоматизации.
Для цехов, работающих с продукцией различных спецификаций, возможность точной регулировки боковых валков является важным фактором.
Сокращение передислокации между операциями
Одним из практических преимуществ четырехвалковой конфигурации является возможность предварительной гибки с обоих концов без необходимости извлечения и переворачивания листа между двумя операциями.
Это сокращает ненужные перемещения материалов и помогает сохранить соосность листа во время производства.
Для колумбийских цехов, использующих краны или другое подъемное оборудование для перемещения тяжелых листов, сокращение количества операций по перемещению также может упростить производственный процесс.
Предварительная гибка: критически важный этап для получения точных цилиндрических изделий.
Предварительная гибка — одна из важнейших операций при прокатке листового металла.
Когда плоскую пластину прокатывают в цилиндр, участки вблизи двух концов могут оставаться относительно прямыми, если их предварительно не согнули должным образом. Эти плоские участки обычно называют прямыми кромками или плоскими торцами.
Если прямые кромки слишком длинные, оператору может потребоваться дополнительная формовка или корректировка, прежде чем цилиндр можно будет собрать и сварить.
Это может повлиять на эффективность производства и конечное качество размеров.
Почему длинные прямые лезвия создают проблемы
Рассмотрим цех по производству цилиндрических стальных резервуаров.
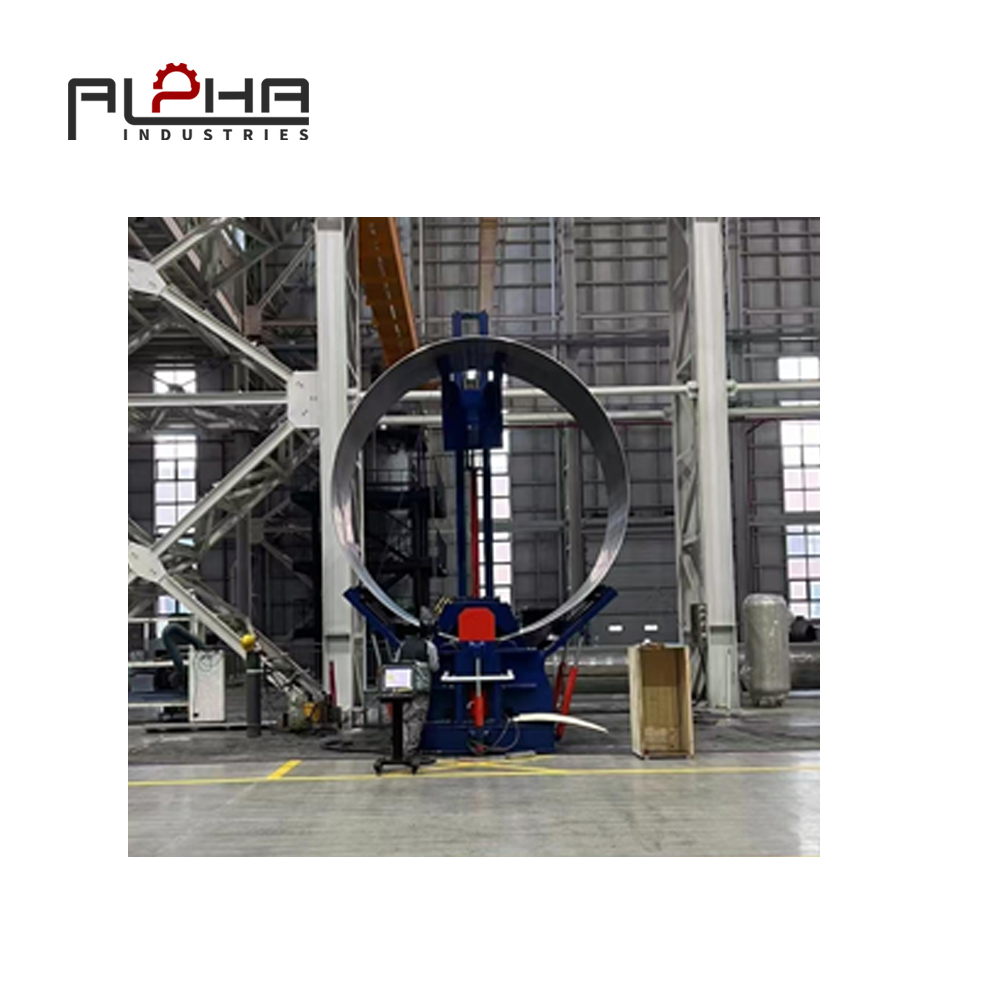
После основной прокатки два конца листа должны соединиться, образуя замкнутую цилиндрическую оболочку. Если торцевые участки останутся слишком прямыми, кромки могут не соответствовать требуемому круглому профилю.
Для улучшения формы оператору может потребоваться использовать дополнительное оборудование или выполнить ручную коррекцию.
Возможные последствия включают в себя:
Дополнительные операции формования
Больше времени уделено коррекции размеров.
Трудности с выравниванием кромок перед сваркой.
Усиление зависимости от опыта оператора
Более значительные различия между готовыми изделиями.
Точный эффект зависит от толщины пластины, свойств материала, диаметра цилиндра и требований к сварке.
Как предварительная гибка в четырех рулонах помогает
В четырехвалковом листопрокатном стане боковые валки используются для предварительного сгибания концов листа, при этом материал остается зажатым между верхним и нижним валками.
Оператор может предварительно согнуть один конец, пропустить пластину через станок, а затем предварительно согнуть противоположный конец, прежде чем завершить операцию прокатки.
Этот процесс снижает необходимость повторного извлечения и переустановки пластин.
Это также обеспечивает более интегрированный рабочий процесс для формования цилиндрических оболочек.
Для производителей, выпускающих аналогичные компоненты партиями, хорошо отрегулированный процесс предварительной гибки может помочь установить более стабильные начальные условия для последующих операций прокатки.
Однако окончательная длина прямой кромки зависит от геометрии станка и соотношения диаметров валков, толщины листа и свойств материала. Покупателям следует запрашивать фактические технические данные и образцы результатов формовки, а не предполагать, что каждый четырехвалковый станок обеспечивает одинаковые результаты.
Управление упругостью материала для более надежного контроля диаметра
Пружинивание — распространённая проблема при формовке металла.
При изгибании стальной пластины материал подвергается как упругой, так и пластической деформации. После снятия давления формования упругая часть частично восстанавливается, в результате чего пластина отклоняется от формы, заданной роликами.
Это означает, что положение ролика само по себе не определяет окончательный диаметр цилиндра.
Сам материал также играет важную роль.
Почему сложно предсказать восстановление упругости после падения
На упругое восстановление могут влиять несколько факторов:
Толщина пластины
Предел текучести материала
Класс материала
Диаметр прокатки
Формовочное давление
Предыдущая обработка материалов и их состояние
Например, для двух пластин одинаковой толщины могут потребоваться разные регулировки, если их механические свойства различаются.
Аналогично, настройки станка, подходящие для одного диаметра цилиндра, могут не дать того же результата для меньшего или большего диаметра.
Создание более воспроизводимого процесса формования
Для контроля упругого восстановления производители должны разработать подходящие параметры формования для каждого распространенного материала и технических характеристик изделия.
Практический процесс может включать в себя:
Подтверждение фактической толщины пластины и марки материала.
Проверка требуемого конечного диаметра.
Выбор подходящей последовательности предварительного изгиба.
Постепенная регулировка положения боковых валов.
Изготовление пробной заготовки при изменении материала или технических характеристик.
Измерение окончательного диаметра после разгрузки.
Запись параметров успешного формирования для повторных заказов.
В зависимости от конфигурации системы управления, четырехвалковый листопрокатный станок с ЧПУ может использоваться для хранения или воспроизведения существующих программ.
Однако сохраненные параметры не должны заменять проверку материала и контроль размеров. Изменение марки стали или фактической толщины листа может потребовать новой корректировки.
Цель состоит в том, чтобы создать процесс формования, который был бы воспроизводимым и измеримым, а не полагался исключительно на память оператора.
Почему это важно для колумбийских цехов по изготовлению резервуаров и промышленного оборудования
Цилиндрические стальные компоненты используются во многих промышленных областях. В зависимости от проекта колумбийские производители могут изготавливать резервуары для хранения, технологическое оборудование, промышленные контейнеры, воздуховоды, несущие конструкции и другие прокатные компоненты.
Несмотря на различное конечное применение этих изделий, у них есть одно важное производственное требование: прокатанный лист должен соответствовать заданной геометрии до следующего этапа изготовления.
Производство резервуаров для хранения
Для изготовления резервуаров необходимы цельные цилиндрические секции, которые можно правильно собрать и сварить.
Если прокатанные листы имеют неравномерную кривизну, перед соединением секций оболочки может потребоваться дополнительная корректировка.
Четырехвалковый листопрокатный станок позволяет выполнять предварительную гибку и прокатку за одну установку, что помогает цехам сократить ненужные манипуляции при производстве цилиндрических оболочек.
Производство промышленного оборудования
Производители промышленного оборудования могут изготавливать корпуса, крышки, цилиндрические конструкции и другие изогнутые стальные компоненты по индивидуальному заказу.
Различные заказы клиентов могут иметь разные размеры и технические характеристики материалов.
Станок с подходящей производительностью и регулируемыми параметрами формования может обеспечить большую гибкость при переключении между этими видами работ.
Производство сельскохозяйственной и инфраструктурной продукции
Разнообразная промышленная и региональная среда Колумбии может создавать различные требования к изготовлению металлоконструкций. Мастерским может потребоваться изготовление стальных конструкций и компонентов оборудования по индивидуальному заказу для различных проектов.
В подобных ситуациях листопрокатный станок следует выбирать в соответствии с фактическими обрабатываемыми заготовками, а не просто с самой крупной плитой, которая может изредка поступать в цех.
Подходящая четырехвалковая машина может помочь производителям наладить более контролируемый процесс изготовления повторяющихся цилиндрических и изогнутых компонентов.
Как выбрать подходящий 4-валковый листопрокатный станок для смешанного производства
Выбор станка, основанный исключительно на максимальной толщине листа, может создать проблемы в дальнейшем.
Более надежный процесс отбора начинается с анализа реальных производственных потребностей цеха.
Подтвердите максимальную и стандартную толщину пластины.
Покупателям следует указать как максимальную толщину листа, так и наиболее часто обрабатываемые толщины.
Например, цех может иногда прокатывать толстые листы, но в основном обрабатывать материалы средней толщины.
Работу оборудования следует оценить в обоих производственных сценариях.
Также важно различать производительность прокатки и производительность предварительной гибки. Эти показатели могут отличаться, поэтому покупателям следует внимательно изучить таблицу производительности, предоставленную производителем.
Проверьте эффективную рабочую длину.
Рабочая длина определяет максимальную ширину листа, которую можно обработать в пределах номинальных параметров станка.
Цех, занимающийся производством длинных корпусов резервуаров или широких цилиндрических компонентов, должен убедиться, что эффективная рабочая длина станка соответствует производственным требованиям.
Покупателям также следует учитывать, могут ли в будущих заказах потребоваться более широкие пластины.
Оцените минимальный диаметр прокатки.
Минимальный диаметр прокатки является важной спецификацией при производстве на предприятии относительно небольших цилиндрических изделий.
Станок может обладать достаточной производительностью по толщине обрабатываемого материала, но при этом быть непригодным для конкретного применения в изделиях малого диаметра.
Поэтому требуемый диаметр следует сверить с техническими характеристиками и рекомендациями производителя по формовке.
Обзор размеров роликов и конструкции машины.
Диаметры роликов, жесткость рамы, расположение подшипников и общая конструкция станка влияют на его способность выдерживать силы формования.
Эти факторы приобретают особое значение при обработке толстых пластин или материалов с повышенной прочностью.
Покупателям следует запрашивать техническую информацию о конструкции станка и характеристиках роликов, а не полагаться только на общее описание, такое как «для тяжелых условий эксплуатации» или «высокоточный».
Выберите подходящую систему управления
Для разных цехов требуется разный уровень автоматизации.
Система с ЧПУ может обеспечить практичное управление стандартными операциями прокатки. Система с ЧПУ может предлагать более продвинутые функции программирования и обеспечения повторяемости, в зависимости от своей конфигурации.
При сравнении оборудования покупателям следует обратить внимание на следующее:
Доступные оси управления
Метод позиционирования ролика
Емкость памяти программы
Ручной и автоматический режимы работы
Обратная связь по положению и отображение
Функции повторного производства
Интерфейс оператора и языковые параметры
Система управления должна соответствовать сложности и частоте изменений в производственном процессе цеха.
Учитывайте погрузку, опору и разгрузку.
Процесс формования не заканчивается, когда плита попадает в ролики.
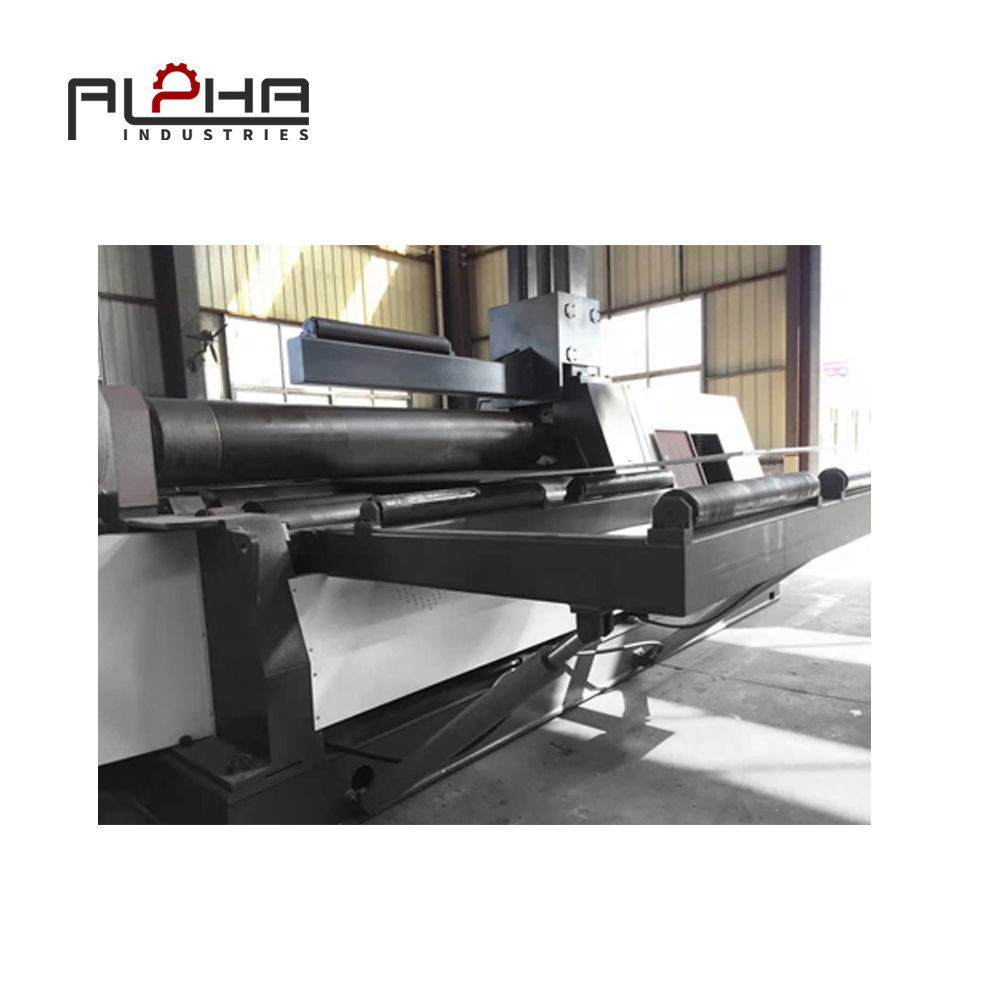
Для обработки крупных или тяжелых листовых материалов требуются соответствующие средства погрузки и транспортировки. В зависимости от размеров заготовки, в цехе может потребоваться подъемное оборудование, передние или задние опорные устройства или другие решения для перемещения материалов.
При комплексной оценке оборудования следует учитывать способ поступления листового металла в машину, его опору во время прокатки и способ извлечения готового цилиндра.
Это особенно важно для цехов с ограниченной площадью или для изделий, с которыми сложно работать вручную.
Практические рекомендации по производству для повышения стабильности прокатки
Даже для хорошо спроектированной машины необходим контролируемый производственный процесс.
Для производителей, работающих с листовым металлом различных спецификаций, следующие методы могут помочь повысить воспроизводимость результатов.
Создайте запись о материале и задании.
Для каждого стандартного изделия запишите марку материала, фактическую толщину, ширину листа, целевой диаметр и параметры формования.
Это упрощает определение правильных начальных условий при повторном выполнении той же задачи.
Перед прокаткой проверьте размеры листа.
Не следует предполагать, что каждая пластина соответствует своим номинальным характеристикам.
Перед выбором настроек станка проверьте фактическую толщину и размеры. Различия в материале могут повлиять на результат формовки, особенно при работе на пределе номинальной мощности станка.
Установить процедуры формирования клинических испытаний
При введении нового сорта материала или нового диаметра, если позволяют производственные условия, изготовьте пробную заготовку.
Перед обработкой всей партии произведите измерения и скорректируйте параметры формования.
Осмотрите оба конца прокатанной пластины.
Перед изгибом необходимо проверить качество материала с обоих концов.
Неравномерная кривизна торца может затруднить точное закрытие цилиндра. Ранняя проверка помогает выявить проблемы до начала сварки заготовки.
Измерьте готовый диаметр в нескольких точках.
Однократное измерение может не выявить всех отклонений в процессе формообразования.
В зависимости от требований к изделию, проверьте диаметр в нескольких точках по длине цилиндра и убедитесь, что оболочка имеет равномерную круглую форму.
Обеспечивайте единообразие процедур работы операторов.
Разные операторы могут использовать разные методы регулировки, если отсутствует документально подтвержденная процедура.
Внедрение стандартных рабочих процедур, обучение персонала работе с оборудованием и регистрация параметров формовки могут помочь уменьшить различия между сменами.
Почему конструкция с четырьмя роликами может быть полезна для выполнения индивидуальных заказов
Для цеха со стабильным, высокопроизводительным производством выбор оборудования может основываться на времени цикла и повторяемости.
Для мастерской, занимающейся выполнением индивидуальных заказов, гибкость приобретает не меньшее значение.
Четырехвалковый листопрокатный станок может удовлетворить это требование благодаря своему зажимному механизму и независимому перемещению боковых валков.
Один и тот же станок может использоваться для обработки листового металла различной толщины, ширины и заданного диаметра, при условии, что каждая операция выполняется в пределах номинальной мощности станка и пределов формования.
Это не означает, что любой продукт можно обрабатывать с помощью одной универсальной настройки. Для каждого материала и заготовки требуются соответствующие параметры.
Преимущество заключается в том, что конструкция станка обеспечивает практичную основу для смены требований к формовке без необходимости многократного снятия и поворота пластины.
Для колумбийских производителей, которым необходимо сбалансировать индивидуальное производство с неизменным качеством, четырехвалковая конфигурация может стать выгодным долгосрочным вложением.
Вопросы, которые следует задать перед покупкой 4-валкового листопрокатного станка
Перед выбором оборудования покупателям следует составить четкий список производственных требований.
Следующие вопросы помогут сделать оценку более практичной.
Какую толщину листового металла может обрабатывать четырехвалковый листопрокатный стан?
Ответ зависит от модели станка, рабочей длины, прочности материала и требуемого диаметра прокатки. Покупателям следует проверить как максимальную производительность прокатки, так и возможность предварительной гибки.
Может ли четырехвалковый листопрокатный станок обрабатывать сталь разных марок?
Да, при условии, что выбранный станок подходит для заданных характеристик материала и требуемых условий формования. Для разных марок стали могут потребоваться разные регулировки роликов из-за различий в механических свойствах и упругом восстановлении.
Уменьшает ли четырехвалковый листопрокатный станок количество прямых кромок?
Четырехвалковая конструкция позволяет выполнять предварительную гибку с обоих концов листа, при этом материал остается зажатым. Это помогает уменьшить количество негибких участков по сравнению с конфигурациями, требующими дополнительной обработки. Фактическая оставшаяся длина прямой кромки зависит от конструкции станка и технических характеристик заготовки.
Подходит ли четырехвалковый станок для цилиндров малого и большого диаметра?
Это зависит от технических характеристик станка. Перед покупкой покупателям следует уточнить минимальный и максимальный диаметры прокатки, толщину листа, рабочую длину и марку материала.
Необходимо ли управление с ЧПУ для смешанного производства?
Не каждому цеху необходима система ЧПУ. Однако управление с ЧПУ может быть полезным, когда производство предполагает частые изменения технических характеристик, повторяющиеся операции или необходимость воспроизведения установленных программ формовки. Необходимые функции управления следует оценивать с учетом фактических производственных потребностей.
Какую информацию должны предоставить покупатели при запросе коммерческого предложения?
Для более точной рекомендации по выбору оборудования покупателям следует предоставить следующую информацию:
Тип и сорт материала
Максимальная и наиболее часто используемая толщина пластины
Максимальная ширина пластины
Минимальный и максимальный диаметр цилиндра
Необходимый объем производства
Требуется ли предварительная гибка?
Необходимость конической прокатки
Предпочтительная система управления
Доступная площадь мастерской и условия для обработки материалов.
Предоставление этих сведений помогает поставщику оценить область применения и порекомендовать подходящую конфигурацию оборудования.
Создайте более стабильный процесс прокатки листового металла с помощью ALPHA.
Для колумбийских предприятий по металлообработке задача производства изделий смешанных спецификаций заключается не просто в увеличении мощности оборудования. Речь идет о поддержании надежных результатов формовки при изменении толщины материала, размеров листов и требований к готовой продукции.
Правильно подобранный четырехвалковый листопрокатный станок может помочь решить эту проблему за счет стабильного зажима листа, контролируемой предварительной гибки и более интегрированного процесса прокатки.
При оценке оборудования производители должны учитывать не только максимальную толщину обрабатываемого материала. Рабочая длина, диаметр прокатки, прочность материала, возможность предварительной гибки, характеристики роликов, функции управления и устройство для перемещения материала — все это влияет на пригодность оборудования для реальных производственных условий.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленных предприятий и цехов по изготовлению металлоконструкций. Если ваша компания планирует улучшить операции по формовке цилиндрических изделий или модернизировать оборудование для прокатки листового металла, предоставление фактических технических характеристик обрабатываемых деталей станет полезным первым шагом к выбору подходящего оборудования.
Свяжитесь с ALPHA
Посетите наш веб-сайт, чтобы узнать больше о нашем оборудовании и обсудить ваши производственные потребности.