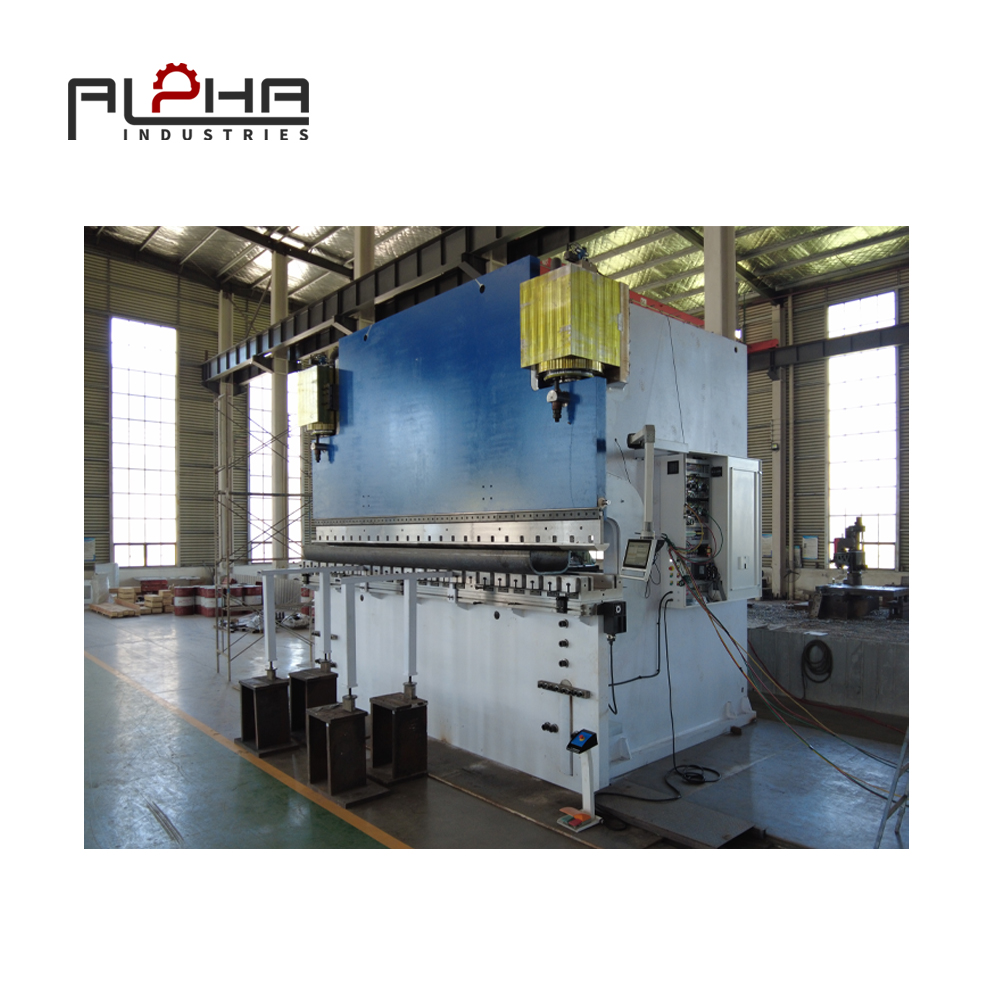
Повышение производительности листогибочных прессов в Северной и Южной Америке: как сократить время настройки и повысить эффективность гибки листового металла.
В странах Северной и Южной Америки производители листового металла испытывают все большее давление, требующее выпускать больше деталей за меньшее время, сохраняя при этом стабильное качество.
Проблема заключается не всегда в максимальной изгибающей силе станка. Для многих цехов по изготовлению металлоконструкций время на переналадку стало скрытой статьей расходов, влияющей на производительность .
Листогибочный пресс может обеспечивать высокоскоростную и высокоточную гибку, но частая смена оснастки, ручная регулировка заднего упора, многократная пробная гибка, смена материалов и сложные производственные графики могут снизить фактическую эффективность использования оборудования.
Это особенно важно для производителей, выпускающих детали из листового металла по индивидуальному заказу или с широким ассортиментом продукции.
Вместо того чтобы просто спрашивать: «С какой скоростью может сгибать листогибочный пресс?» , производителям следует также задавать следующие вопросы:
«Насколько быстро листогибочный пресс может переходить от одной задачи к другой, сохраняя при этом неизменное качество?»
Этот вопрос меняет подход к оценке производительности листогибочного пресса.
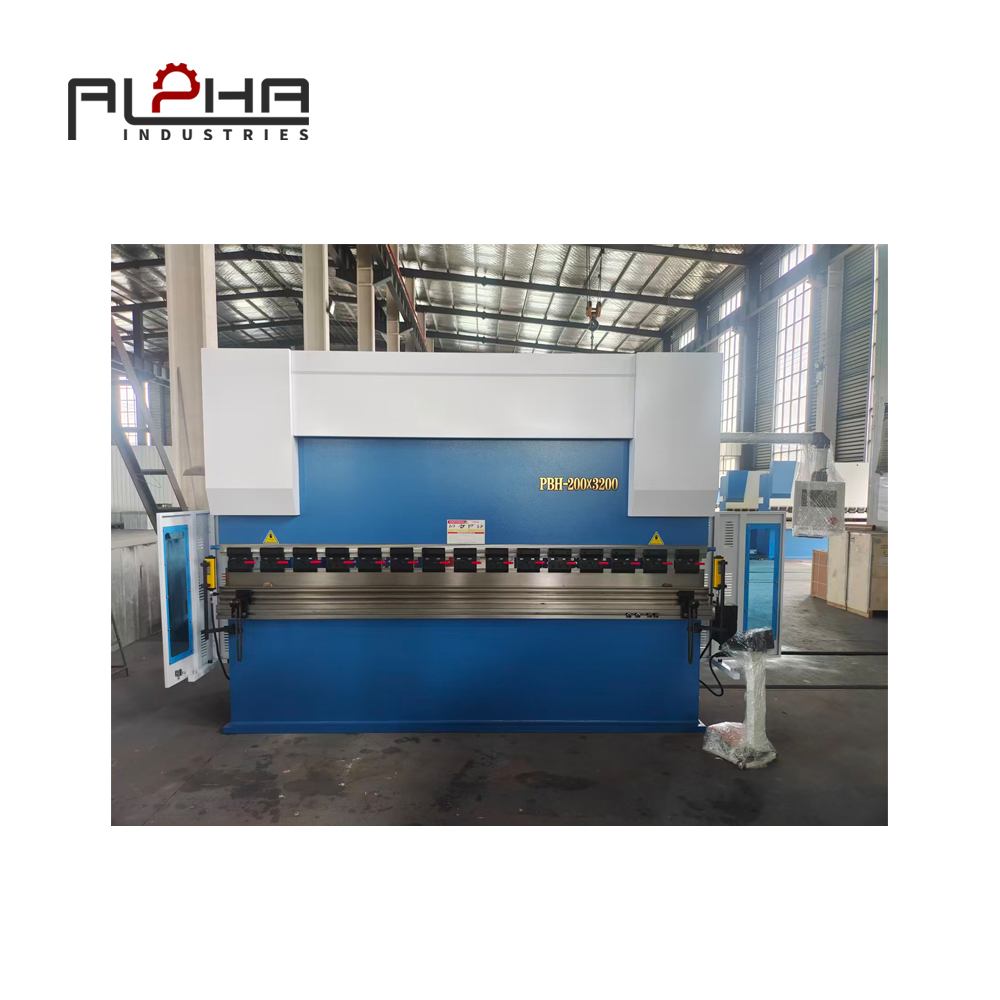
Почему время настройки листогибочного пресса имеет значение
Цикл гибки может занимать всего несколько секунд, но весь производственный процесс включает в себя гораздо больше, чем просто сам процесс гибки.
Перед началом производства операторам может потребоваться:
-
Выберите пуансоны и матрицы
-
Установка и регулировка инструмента
-
Загрузите программу гибки
-
Задайте параметры материала
-
Отрегулируйте задний упор
-
Расположите первую заготовку.
-
Выполните пробные изгибы.
-
Измерьте готовый угол.
-
Правильные параметры изгиба
-
Подтвердите размеры фланца.
-
Начать непрерывное производство
Когда эти действия повторяются много раз в день, время на переналадку может стать значительной частью производственного графика.
Это особенно важно в мелкосерийном производстве с широким ассортиментом продукции. Компания, выпускающая 1000 одинаковых деталей, может распределить время на переналадку на весь производственный цикл, в то время как цех, производящий 20 различных компонентов, может не обладать таким преимуществом.
Следовательно, эффективность настройки может быть столь же важна, как и скорость гибки .
Проблемы производства продукции с широким ассортиментом в Северной и Южной Америке
Многие производители в Северной и Южной Америке обслуживают клиентов, которым требуются изделия, изготовленные по индивидуальному заказу, а не стандартизированные компоненты массового производства.
Типичные производственные проблемы включают в себя:
-
Различная толщина материала
-
Различные размеры листов
-
Множественные углы изгиба
-
Небольшие производственные циклы
-
Частая смена инструментов
-
Компоненты, изготовленные на заказ
-
Жесткие сроки доставки
-
Частые изменения заказа
В таких условиях листогибочный пресс должен быть гибким.
Машина, спроектированная исключительно с расчетом на максимальную грузоподъемность, может не обеспечить наилучшую производительность, если операторы тратят чрезмерное время на подготовку каждой новой задачи.
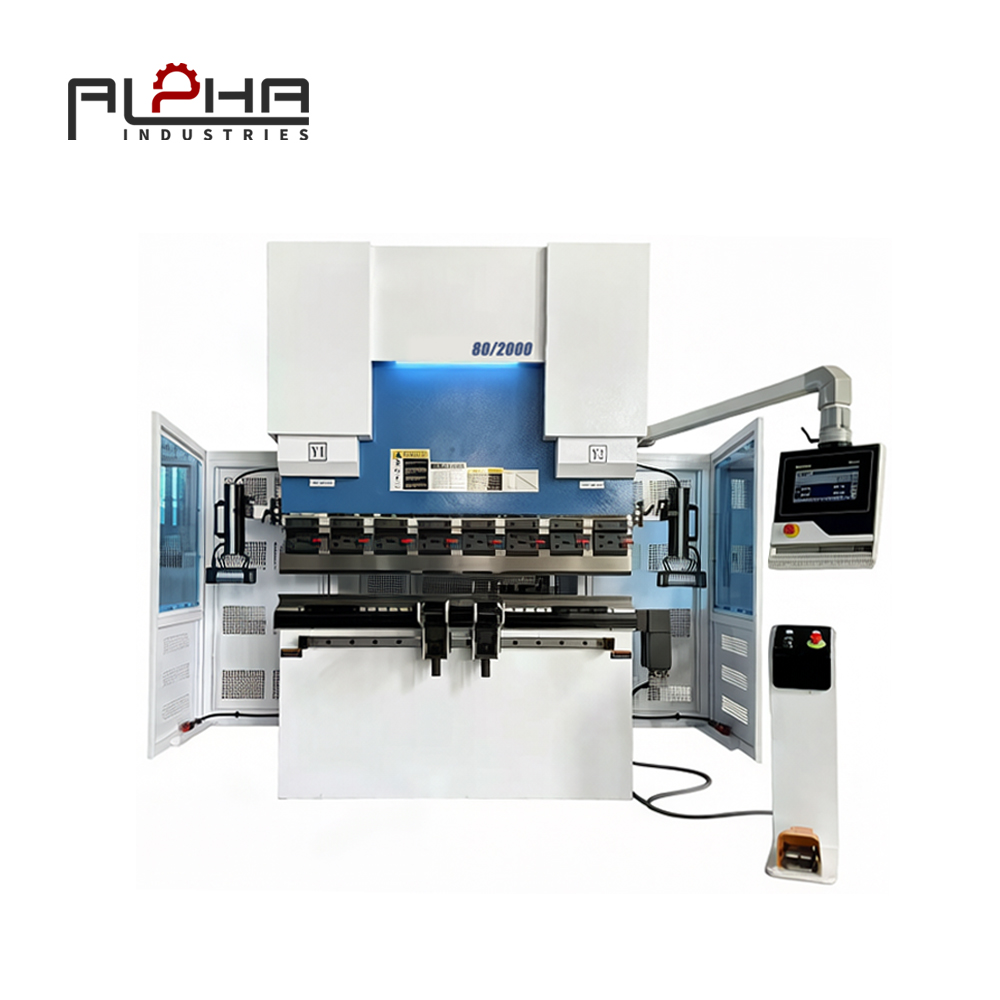
Современные технологии листогибочных прессов с ЧПУ решают эту проблему, делая большую часть процесса гибки программируемой и воспроизводимой.
Как ЧПУ-управление может сократить время настройки листогибочного пресса
Система ЧПУ играет центральную роль в повышении производительности современных листогибочных прессов.
Вместо того чтобы вручную рассчитывать и корректировать каждую операцию гибки, операторы могут сохранять параметры производства и вызывать ранее установленные программы.
В зависимости от конфигурации станка, система ЧПУ может управлять следующими процессами:
-
Последовательности изгибов
-
позиционирование заднего упора
-
Углы изгиба
-
Настройки инструментов
-
Многоэтапные операции
-
Производственные параметры
-
Повторные программы
При выполнении повторных заказов использование сохраненных программ может значительно сократить ручную настройку и помочь стандартизировать производство.
Например, если клиент регулярно заказывает один и тот же электрический корпус, производитель может сохранить проверенную программу гибки и использовать ее снова при поступлении следующего заказа.
Это одна из причин, почему листогибочные прессы с ЧПУ особенно полезны в условиях производства с широким ассортиментом продукции.
Высокоточные задние упоры и более быстрое позиционирование деталей.
Расположение заднего упора напрямую влияет на размеры изгиба.
Если позиционирование заготовки при каждом изгибе выполняется вручную, производительность может в значительной степени зависеть от опыта оператора и точности измерений.
Задний упор с ЧПУ-управлением может автоматически перемещаться в запрограммированные положения, что помогает снизить:
-
Ручное измерение
-
Ошибки позиционирования
-
Повторные корректировки
-
Время настройки
-
Рабочая нагрузка оператора
Для компонентов с множественными изгибами автоматическое позиционирование становится еще более ценным.
Производителям следует выбирать количество осей заднего упора в соответствии с фактической сложностью детали, а не просто выбирать максимально возможную конфигурацию.
Стратегия выбора инструментов является важной частью повышения производительности.
Инструментальная оснастка напрямую связана со временем переналадки.
Если операторы тратят значительное время на установку, выравнивание, измерение и регулировку инструмента между заданиями, эффективность использования оборудования может снизиться.
Эффективная стратегия использования инструментов может включать в себя:
-
Системы быстрого зажима
-
Сегментированная оснастка
-
Стандартизированные схемы расположения инструментов
-
Специализированная оснастка для изготовления повторяющихся деталей.
-
Организованное хранение инструментов
-
Правильный выбор пуансонов и матриц
Для производителей, выпускающих множество различных продуктов, организованное управление инструментальной оснасткой может сделать изменения в рабочем процессе более предсказуемыми.
Цель состоит не просто в том, чтобы быстрее менять инструменты, а в том, чтобы создать повторяемый процесс настройки .
Стандартизация может снизить зависимость от индивидуального опыта операторов.
Опытные операторы листогибочных прессов по-прежнему чрезвычайно ценны. Они разбираются в поведении материала, упругом восстановлении, выборе оснастки, последовательности гибки и производственных проблемах.
Однако, когда критически важные производственные знания существуют только в индивидуальном опыте, производители могут столкнуться с операционными рисками.
Стандартизированные программы для станков с ЧПУ могут помочь сохранить информацию о процессе производства конкретной детали.
Стандартизированный рабочий процесс может включать в себя:
Чертеж → Выбор инструмента → Программа ЧПУ → Тестовая гибка → Контроль качества → Производство
После того как будет разработан надежный процесс, его можно задокументировать и использовать повторно.
Это не устраняет необходимость в квалифицированных работниках. Напротив, это позволяет квалифицированным работникам тратить больше времени на решение сложных производственных задач, а не на многократное выполнение простых операций по настройке оборудования.
Сокращение количества пробных изгибов и отходов материалов.
Еще одна скрытая статья расходов при производстве на листогибочном прессе — это материалы, используемые во время настройки.
По следующим причинам может потребоваться пробный поворот:
-
Изменение толщины материала
-
Различные марки материалов
-
Спрингбэк
-
Неправильный инструмент
-
Неверные параметры изгиба
-
Неправильное расположение заднего упора
-
Программные ошибки
Современные системы ЧПУ и правильно настроенные процессы гибки позволяют избежать ненужных проб и ошибок.
Для дорогостоящих материалов, таких как нержавеющая сталь или специальные сплавы, сокращение отходов при переналадке оборудования может помочь контролировать производственные затраты.
Цель состоит в том, чтобы перейти от:
Настройка → Пробный запуск → Коррекция → Пробный запуск → Производство
к:
Настройка программного обеспечения → Проверка → Производство
Фактическое улучшение зависит от оборудования, материалов, инструментов, подготовки операторов и области применения.
Почему равномерность изгиба важнее максимальной скорости
При выборе оборудования номинальная скорость листогибочного пресса может показаться привлекательной. Однако максимальная скорость станка не обязательно означает максимальную производительность.
Производителям следует учитывать общую эффективность производственного процесса, включая:
-
Время настройки
-
Время цикла
-
Изменения в инструменте
-
Время программирования
-
Время проверки
-
Переработка
-
металлолом
-
Вмешательство оператора
Станок с эффективными программами ЧПУ, автоматическим позиционированием, оптимизированным инструментом и меньшим количеством корректировок настройки может обеспечить более высокую общую эффективность использования, чем более быстрый станок, требующий частых ручных регулировок.
Автоматизация листогибочных прессов для производства в условиях ограниченных трудовых ресурсов.
Наличие рабочей силы — еще один фактор, который необходимо учитывать производителям по всей Америке.
Автоматизация может помочь производителям повысить производительность, не полагаясь полностью на дополнительный ручной труд.
В зависимости от производственных требований автоматизация может включать в себя:
-
Программирование ЧПУ
-
Автоматические задние датчики
-
Автоматизированное позиционирование инструмента
-
Роботизированная погрузка и разгрузка
-
Автоматическая обработка деталей
-
Мониторинг производства
Однако полная роботизированная автоматизация подходит не для каждого цеха по изготовлению металлоконструкций.
Для крупносерийного производства с однородными компонентами роботизированная гибка может быть полезна, в то время как для производства с широким ассортиментом продукции может потребоваться более гибкий подход, основанный на ЧПУ-управлении, быстрой смене оснастки и эффективных рабочих процессах операторов.
Выбор оптимального решения зависит от объёма производства, геометрии детали, материала, разнообразия продукции и доступной площади производственных помещений.
Безопасность должна оставаться неотъемлемой частью производительности листогибочного пресса.
Повышение производительности не должно быть отделено от безопасной эксплуатации оборудования.
При работе с листогибочными прессами возникают значительные механические нагрузки, и место работы может представлять потенциальную опасность.
При оценке листогибочного пресса производители должны учитывать наличие соответствующих систем безопасности, защитных ограждений, средств управления, обучения операторов и безопасных методов работы.
Ускоренный процесс не будет успешным, если он ставит под угрозу безопасность эксплуатации.
Как производители могут оценивать листогибочный пресс не только по тоннажу.
При выборе листогибочного пресса для рынка Северной и Южной Америки производителям следует учитывать не только усилие гибки.
Способность к изгибу
Учитывать:
-
Максимальная длина изгиба
-
Максимальная толщина материала
-
Требуемая сила изгиба
-
Тип материала
-
Типичные размеры детали
ЧПУ-управление
Оцените, способна ли система управления обеспечить требуемую сложность гибки и соответствие производственному процессу.
Конфигурация заднего упора
Количество управляемых осей должно соответствовать геометрическим и позиционным требованиям к изготавливаемым деталям.
Инструменты
Учитывайте разнообразие продукции и частоту необходимости замены оснастки.
Эффективность настройки
Спросите, насколько быстро операторы могут переходить от одной работы к другой.
Потенциал автоматизации
Следует рассмотреть вопрос о том, сможет ли оборудование поддерживать автоматизацию в будущем, если изменятся производственные требования.
Удобство использования для оператора
Даже самая сложная машина должна быть практичной для людей, которые ею управляют и обслуживают.
Как компания ALPHA подходит к разработке решений для листогибочных прессов
В компании ALPHA основное внимание уделяется не просто поставке листогибочного пресса с заданным тоннажем.
Разные производители предъявляют разные требования.
Для мелкосерийного производства приоритетными могут быть гибкость и быстрая переналадка. Для крупносерийного производителя приоритетными могут быть автоматизация и повторяемость. Для предприятия, занимающегося изготовлением тяжелых металлоконструкций, может потребоваться большее усилие гибки и большая рабочая длина.
Таким образом, соответствующую конфигурацию листогибочного пресса следует выбирать в соответствии со следующими критериями:
-
Материал
-
Толщина
-
Размеры детали
-
Объём производства
-
Разнообразие продукции
-
Требуемая точность
-
Инструменты
-
Опыт оператора
-
Требования к автоматизации
-
Планы на будущее в области производства
Для производителей по всей Америке такой ориентированный на конкретные задачи подход может помочь создать более эффективный процесс гибки листового металла.
Часто задаваемые вопросы
Какой основной фактор влияет на производительность листогибочного пресса?
Производительность листогибочного пресса зависит не только от скорости гибки. Время настройки, смена оснастки, программирование ЧПУ, позиционирование заднего упора, контроль качества, брак и время цикла — все это может влиять на объем производства.
Как листогибочный пресс с ЧПУ может сократить время наладки?
Листогибочный пресс с ЧПУ может сохранять программы гибки, автоматически позиционировать задний упор, управлять последовательностью гибки и сокращать количество повторных ручных корректировок.
Подходит ли листогибочный пресс с ЧПУ для производства с широким ассортиментом продукции?
Да. Система ЧПУ полезна для производства с широким ассортиментом продукции, поскольку позволяет сохранять и вызывать различные программы гибки для разных деталей.
Как оснастка влияет на эффективность листогибочного пресса?
Инструментарий влияет на время настройки, качество гибки и гибкость производства. Системы быстрого зажима, упорядоченное размещение инструмента и соответствующие комбинации пуансонов и матриц могут улучшить процесс смены заданий.
Устраняет ли автоматизация листогибочных прессов необходимость в квалифицированных операторах?
Нет. Автоматизация может сократить количество повторяющихся ручных задач, но операторы по-прежнему важны для контроля качества, принятия решений по выбору инструментов, устранения неполадок и оптимизации процессов.
Что следует учитывать при покупке листогибочного пресса?
Учитывайте усилие изгиба, длину изгиба, толщину материала, управление ЧПУ, конфигурацию заднего упора, оснастку, объем производства, ассортимент продукции, требования к настройке, системы безопасности и будущую автоматизацию.
Может ли листогибочный пресс повысить эффективность производства без увеличения скорости станка?
Да. Сокращение времени на настройку, ручных регулировок, пробных изгибов, смены оснастки и работ по позиционированию может повысить общую эффективность производства.
Заключение
Для производителей по всей Америке повышение производительности листогибочных прессов не обязательно сводится к ускорению каждого цикла гибки.
Более устойчивый подход заключается в улучшении всего процесса гибки .
Сокращение времени наладки, стандартизация программ ЧПУ, улучшение позиционирования заднего упора, оптимизация оснастки, уменьшение количества пробных гибок и соответствие автоматизации фактическим производственным требованиям могут помочь производителям более эффективно использовать трудовые ресурсы и оборудование.
В сфере производства изделий из листового металла с широким ассортиментом продукции эти усовершенствования могут быть особенно ценными, поскольку частая смена заданий может отнимать значительное производственное время.
Поэтому современный листогибочный пресс следует рассматривать не просто как гибочный станок, а как часть интегрированного процесса производства изделий из листового металла.
Компания ALPHA специализируется на предоставлении решений в области металлообрабатывающего оборудования, которые могут быть адаптированы к различным производственным требованиям, от гибкой гибки в цехах до более автоматизированного промышленного производства.
Если вы оцениваете возможность приобретения листогибочного пресса для своей производственной линии , компания ALPHA может помочь вам проанализировать требования к гибке, технические характеристики материалов, объем производства, оснастку, конфигурацию ЧПУ и варианты автоматизации.
Свяжитесь с компанией ALPHA, чтобы обсудить ваши потребности в гибке листового металла.