Por qué la eficiencia de la configuración es importante para los usuarios rusos de VMC
Para una empresa metalúrgica, la productividad de una máquina CNC no está determinada únicamente por la rapidez con la que su husillo elimina material.
El tiempo necesario para preparar un trabajo, instalar los accesorios, cargar las herramientas, establecer las coordenadas de la pieza, verificar el programa e inspeccionar el primer componente puede influir considerablemente en la eficiencia general de la producción.
Esto es especialmente importante para los fabricantes que gestionan pedidos de lotes pequeños y personalizados.
Un taller puede mecanizar un lote de carcasas de acero por la mañana, cambiar a componentes de aluminio por la tarde y preparar otro trabajo que implique perforaciones y roscas al día siguiente. Aunque cada componente requiera relativamente poco tiempo de mecanizado, los cambios frecuentes entre trabajos pueden consumir una parte considerable del tiempo de producción disponible.
Para los fabricantes rusos, este tema merece atención al planificar las inversiones en equipos.
En mayo de 2026, Interfax informó que los sectores industriales civiles en Rusia experimentaban una menor demanda y una capacidad de producción subutilizada, mientras que el elevado costo del capital de trabajo y los préstamos para inversión ejercían una presión adicional sobre las empresas. En estas condiciones, los fabricantes tienen un sólido motivo para analizar la eficacia del uso de sus equipos actuales, en lugar de centrarse exclusivamente en la adquisición de capacidad adicional.
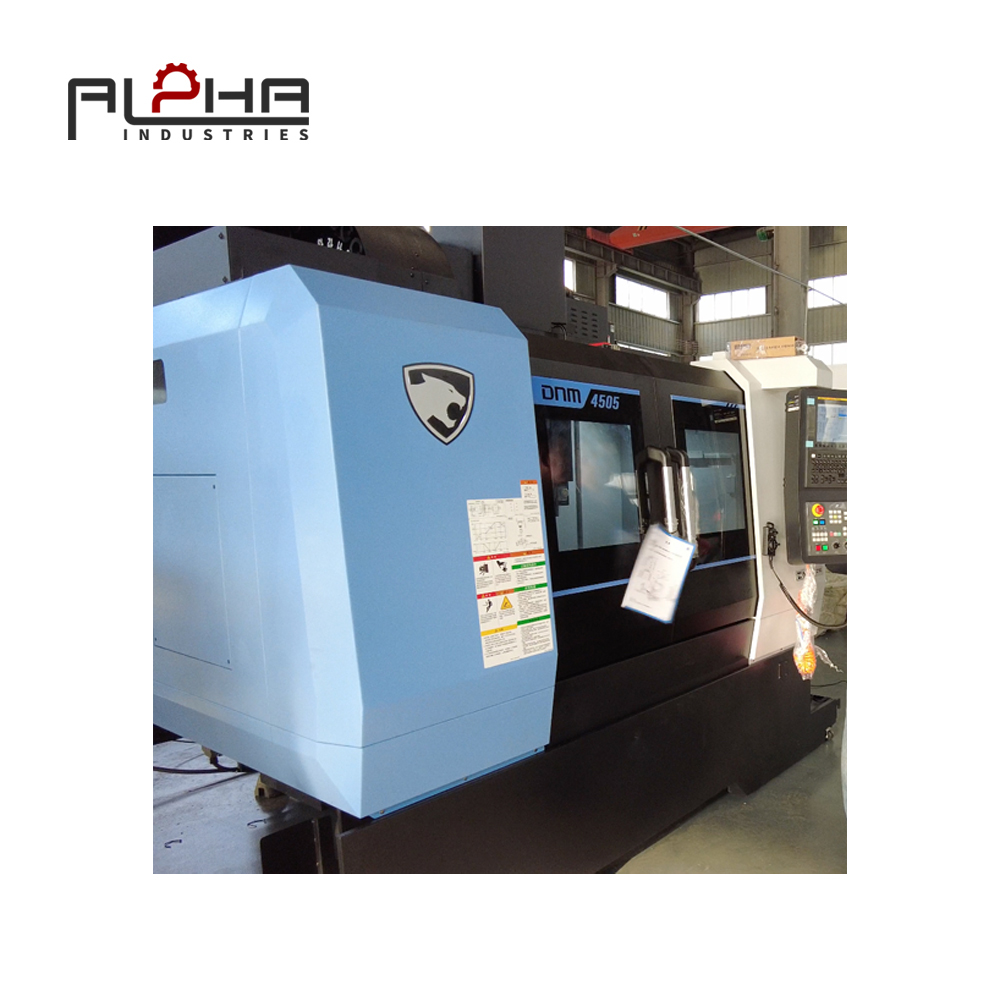
Un centro de mecanizado vertical (VMC) puede ayudar a los fabricantes a gestionar diferentes operaciones de mecanizado en una sola plataforma. Sin embargo, la compra de un VMC por sí sola no elimina automáticamente los retrasos en la configuración.
La verdadera oportunidad reside en mejorar todo el proceso de cambio de empleo.
Este artículo se centra en un reto práctico de producción: cómo los talleres mecánicos rusos pueden reducir el tiempo de preparación de las máquinas VMC y mejorar la flexibilidad al procesar diferentes piezas en lotes pequeños y medianos.
El coste oculto de producción de los cambios frecuentes de VMC
Una máquina VMC puede completar un ciclo de mecanizado en un tiempo relativamente corto, pero la máquina no puede cortar material de forma continua durante todo el turno.
Entre las órdenes de producción, los operarios suelen tener que realizar varias tareas de preparación.
Estas actividades son necesarias, pero un tiempo de preparación excesivo reduce el número de horas productivas disponibles para el mecanizado propiamente dicho.
¿Qué se incluye en el tiempo de configuración de VMC?
Un cambio típico puede implicar:
Retirar la pieza de trabajo y el accesorio anteriores.
Limpieza de la mesa de la máquina y localización de superficies.
Instalación de un nuevo accesorio o sistema de sujeción.
Posicionamiento y fijación de la nueva pieza de trabajo.
Cargando las herramientas de corte necesarias.
Comprobación de la longitud y el diámetro de las herramientas.
Establecer las coordenadas de la pieza de trabajo.
Seleccionar o cargar el programa CNC correcto.
Verificación de los parámetros de mecanizado.
Realizar una prueba o inspección de la primera pieza.
Cuando varias de estas actividades se repiten manualmente para cada pedido, el tiempo de preparación puede convertirse en una parte importante del programa de producción.
Por qué los lotes pequeños son más sensibles al tiempo de preparación
Consideremos dos situaciones de producción diferentes.
En el primer caso, una fábrica produce 500 componentes idénticos. El operario prepara la máquina una sola vez y luego realiza una tanda de producción relativamente larga.
En el segundo caso, la fábrica produce cinco componentes diferentes, requiriéndose 20 unidades por cada pedido.
La segunda situación requiere cambios más frecuentes. Aunque el tiempo de corte por componente sea similar, el tiempo total de preparación puede ser mucho mayor.
Por ejemplo:
| Artículo de producción | Producción de lotes largos | Producción en lotes pequeños |
|---|---|---|
| Tipos de productos | 1 | 5 |
| Cantidad por producto | 100 | 20 |
| Cantidad total | 100 | 100 |
| Operaciones de configuración | 1 | 5 |
| Frecuencia de cambio | Bajo | Alto |
Este ejemplo simplificado muestra por qué un taller mecánico debe evaluar el tiempo de preparación junto con el tiempo de corte.
En la fabricación a medida, reducir el tiempo entre pedidos puede ser tan importante como mejorar el propio ciclo de mecanizado.
Sujeción de piezas: El primer paso hacia cambios de centro de mecanizado vertical más rápidos
El sistema de sujeción de la pieza influye directamente en la rapidez con la que se puede preparar un nuevo trabajo.
Si cada componente requiere un sistema de sujeción completamente diferente, el operario puede necesitar dedicar mucho tiempo a instalar, alinear y ajustar los dispositivos de fijación.
Una estrategia de sujeción adecuada puede hacer que estas transiciones sean más predecibles.
Utilice interfaces de fijación estandarizadas.
La estandarización es una de las formas más prácticas de reducir la complejidad de la configuración.
En lugar de diseñar un sistema de montaje completamente diferente para cada componente, los fabricantes pueden establecer interfaces de fijación comunes cuando la geometría de la pieza lo permita.
Por ejemplo, un taller puede utilizar placas de fijación estandarizadas con posiciones de montaje repetibles.
Cuando se introduce un nuevo trabajo, el operario puede instalar un accesorio preparado en la mesa de la máquina en lugar de reconstruir toda la configuración.
Entre las posibles ventajas se incluyen:
Menos tiempo dedicado a colocar las abrazaderas.
Posicionamiento de los accesorios más uniforme.
Preparación más sencilla para pedidos repetidos.
Menor dependencia de los hábitos individuales de los operadores.
Almacenamiento e identificación más sencillos de los accesorios.
La estandarización no debe comprometer la rigidez ni la accesibilidad de la pieza. El dispositivo de sujeción debe seguir proporcionando un soporte adecuado para las fuerzas de corte y las operaciones de mecanizado implicadas.
Prepare los accesorios fuera de la máquina.
Un método eficaz consiste en separar la preparación de los dispositivos de fijación del funcionamiento de la máquina.
En lugar de esperar a que la máquina VMC esté disponible antes de ensamblar la siguiente pieza, el operario o el equipo de preparación pueden realizar el trabajo adecuado fuera del área de mecanizado.
El siguiente dispositivo podrá estar listo una vez finalizado el trabajo de producción actual.
Esto reduce el tiempo que la VMC permanece inactiva durante los cambios de formato.
Para los fabricantes con pedidos de producción repetidos, preparar los accesorios con antelación puede crear un flujo de trabajo más organizado.
Considere la posibilidad de utilizar sistemas de sujeción modulares.
Los sistemas modulares de sujeción permiten combinar diferentes componentes de posicionamiento y sujeción según la pieza de trabajo.
Dependiendo de la aplicación, estos sistemas pueden incluir:
Placas base modulares.
Soportes ajustables.
Colocación de pasadores.
Elementos de sujeción.
Placas angulares.
Bloques de fijación.
Componentes de localización específicos.
Un sistema modular puede resultar útil cuando un taller maneja varias familias de componentes relacionados.
Sin embargo, no sustituye universalmente a las fijaciones específicas. Las piezas complejas o de gran volumen pueden seguir requiriendo herramientas específicas para cada aplicación.
La solución correcta depende de la geometría de la pieza, las fuerzas de corte, el tamaño del lote y los requisitos dimensionales.
Verifique el acceso de sujeción antes de finalizar un accesorio.
Un dispositivo de sujeción no solo debe mantener la pieza de trabajo firmemente en su lugar, sino que también debe permitir que la herramienta de corte alcance las superficies necesarias.
Un diseño deficiente del dispositivo de fijación puede provocar interferencias entre las herramientas, requerir un reposicionamiento adicional o impedir la realización de múltiples operaciones en una sola configuración.
Antes de que comience la producción, revise:
Acceso de la herramienta a todas las superficies de mecanizado necesarias.
Espacio libre de sujeción.
Soporte de la pieza de trabajo.
Evacuación de chips.
Autorización para cambio de herramienta.
Accesibilidad para la inspección.
Un sistema de fijación bien planificado puede reducir los ajustes de configuración innecesarios y ayudar a que la máquina VMC complete más operaciones sin necesidad de reposicionar la pieza de trabajo.
Gestión de herramientas: Reduzca el tiempo perdido entre diferentes trabajos de mecanizado.
La preparación de las herramientas es otro factor importante en la eficiencia del cambio de máquina en la fresadora vertical.
Un centro de mecanizado vertical equipado con un cambiador automático de herramientas puede realizar diferentes operaciones utilizando múltiples herramientas de corte. Sin embargo, el almacén de herramientas y el proceso de preparación de las mismas deben estar organizados adecuadamente.
Prepara las herramientas antes de que finalice el trabajo anterior.
Si los operarios comienzan a buscar las fresas solo después de que la máquina haya terminado el pedido anterior, la VMC puede permanecer inactiva mientras se prepara el siguiente trabajo.
Un enfoque mejor consiste en preparar las herramientas necesarias con antelación.
El proceso de preparación puede incluir:
Revisando el siguiente programa CNC.
Revisando la lista de herramientas necesarias.
Confirmando la disponibilidad de la fresa.
Inspección de los portaherramientas.
Medir la longitud y el diámetro de las herramientas.
Preparar las herramientas de repuesto cuando sea necesario.
Organizar las herramientas en la secuencia requerida.
Esto permite al operario centrarse en el cambio de máquina en lugar de buscar equipos que falten.
Estandarizar los portaherramientas siempre que sea posible.
El uso de portaherramientas compatibles y estandarizados puede simplificar la preparación de las herramientas.
Si un taller utiliza diferentes tipos de soportes sin un sistema de gestión claro, los operarios pueden invertir tiempo adicional en comprobar la compatibilidad y organizar las herramientas.
Una estrategia coherente para el uso de herramientas puede ayudar a mejorar:
Identificación de herramientas.
Preparación de herramientas.
Almacenamiento de herramientas.
Reemplazo de herramientas.
Medición de la longitud de la herramienta.
Organización de la revista Tool.
El sistema de sujeción seleccionado debe ser compatible con la interfaz del husillo del centro de mecanizado vertical (VMC) y con los requisitos de corte.
Organice los números de herramientas y la información del programa CNC.
El número de herramienta en el programa CNC debe corresponder a la herramienta real cargada en la máquina.
Una identificación incorrecta de la herramienta puede provocar errores de producción, interrupciones innecesarias o incluso daños en la herramienta y la pieza de trabajo.
Los fabricantes deben mantener un registro claro de gestión de herramientas que contenga:
| Información de la herramienta | Objetivo |
|---|---|
| Número de herramienta | Identifica la herramienta en el programa CNC. |
| Nombre de la herramienta | Describe su función de mecanizado |
| Diámetro de la herramienta | Admite parámetros de corte correctos |
| Longitud de la herramienta | Admite la gestión de compensación de herramientas |
| Tipo de soporte | Confirma la compatibilidad del husillo |
| Estado de la herramienta | Ayuda a prevenir el uso de cortadores dañados. |
| Ubicación de almacenamiento | Acelera la preparación de herramientas |
Para los talleres que procesan varios tipos de componentes, una base de datos de herramientas estandarizada puede hacer que la preparación del trabajo sea más eficiente.
Evaluar la capacidad del cambiador automático de herramientas
La capacidad del cambiador automático de herramientas del centro de mecanizado vertical (VMC) debe ajustarse a la complejidad de las piezas que se fabrican.
Un componente que requiere varias fresas, brocas, machos de roscar y herramientas de mandrinado puede necesitar más posiciones de herramienta que una pieza simple.
Sin embargo, elegir el mayor catálogo de herramientas disponible no es automáticamente la mejor decisión.
Los compradores deben tener en cuenta lo siguiente:
El número de herramientas que se suelen utilizar por trabajo.
La frecuencia de cambio de herramientas.
La disponibilidad de espacios libres en el cargador.
Limitaciones en el diámetro y la longitud de la herramienta.
Peso máximo de la herramienta.
Momento de cambiar de herramienta.
La posibilidad de preparar herramientas para el próximo trabajo.
El objetivo es seleccionar una configuración práctica del almacén de herramientas que se adapte a la variedad de procesos de producción del taller.
Programación CNC: Facilite el inicio de su próximo trabajo
Un programa CNC bien organizado puede reducir el trabajo de preparación y facilitar la gestión de los pedidos repetidos.
Sin embargo, la eficiencia de la programación depende de algo más que la simple generación de trayectorias de herramientas.
La identificación del programa, el control de versiones, la documentación de configuración y la información sobre las herramientas influyen en la rapidez con la que se puede reiniciar un trabajo.
Cree una biblioteca de programas estándar.
Para los fabricantes que producen componentes en serie, almacenar los programas CNC aprobados puede eliminar la reprogramación innecesaria.
Cada programa debe contar con un sistema de identificación claro.
La información útil incluye:
Número de pieza.
Revisión del dibujo.
Especificación del material.
Modelo de máquina.
Identificación de accesorios.
Lista de herramientas.
Sistema de coordenadas de trabajo.
Revisión del programa.
Requisitos de inspección.
Esto ayuda a los operadores a identificar el programa correcto cuando se devuelve un pedido.
Evite confusiones con las versiones del programa.
Una causa común de retrasos en la producción es la incertidumbre sobre qué versión del programa se debe utilizar.
Es posible que se revise el plano de un componente o que se ajuste una operación de mecanizado después del primer lote de producción.
Si el programa anterior permanece almacenado sin información clara sobre la revisión, los operadores pueden seleccionar una versión obsoleta.
Un procedimiento sencillo de control de versiones puede reducir este riesgo.
Por ejemplo:
Utilice una convención clara para nombrar los archivos.
Registrar las revisiones de los planos.
Identificar los programas aprobados.
Guarde las versiones anteriores por separado.
Restringir los cambios no autorizados en el programa.
Registre los ajustes importantes de mecanizado.
Esto resulta especialmente útil para talleres que manipulan componentes personalizados y pedidos repetidos con pequeños cambios de diseño.
Utilice la simulación y la verificación antes de la producción.
La simulación CAM y la verificación del programa pueden ayudar a identificar posibles problemas antes de que un nuevo trabajo llegue a la máquina.
Dependiendo del software y la configuración de la máquina, la verificación puede ayudar a detectar:
Colisiones en la trayectoria de la herramienta.
Selección de herramienta incorrecta.
Movimiento excesivo de la herramienta.
Secuencias de mecanizado inesperadas.
Posible interferencia en la instalación.
Movimientos de aproximación o retracción incorrectos.
La simulación no sustituye la verificación en la máquina, pero puede reducir los errores evitables por ensayo y error durante la configuración.
Prepare las hojas de configuración para los operadores.
Una hoja de configuración proporciona la información necesaria para preparar un trabajo de forma consistente.
Puede incluir:
Dibujo de la pieza.
Información del material.
Disposición de los accesorios.
Lista de herramientas.
Posición de coordenadas de la pieza de trabajo.
Requisitos de compensación de la herramienta.
Instrucciones de sujeción.
Secuencia de mecanizado.
Puntos de inspección de la primera pieza.
Cuando se vuelve a fabricar el mismo componente, la hoja de configuración ayuda a reducir la dependencia de la memoria de cada operario.
Reduzca el reposicionamiento de piezas al completar más operaciones en una sola configuración.
Cada vez que se retira, se vuelve a colocar y se sujeta una pieza de trabajo, puede ser necesario realizar una preparación y alineación adicionales.
Las diferentes configuraciones también pueden introducir variaciones de posicionamiento entre las operaciones de mecanizado.
Una fresadora vertical de centro de mecanizado (VMC) puede ayudar a reducir este problema cuando su área de trabajo, el acceso al husillo, las herramientas y la disposición de los dispositivos de fijación permiten completar varias operaciones en una sola sujeción.
Operaciones combinadas de fresado, taladrado y roscado.
Muchos componentes mecánicos requieren varios procesos de mecanizado.
Una pieza típica puede incluir:
Fresado frontal.
Fresado lateral.
Mecanizado de ranuras.
Perforación.
Aburrido.
Golpeteo.
Mecanizado de cavidades.
Si estas operaciones se pueden completar en una sola configuración, el operario podrá evitar la extracción y el reposicionamiento innecesarios de las piezas de trabajo.
La posibilidad real depende de la geometría de la pieza y de la configuración de la máquina.
Mejorar la planificación de datos
Un datum es una referencia que se utiliza para ubicar y medir una pieza de trabajo.
Si la estrategia de referencia no se planifica cuidadosamente, los operadores pueden necesitar realizar trabajos de alineación adicionales entre operaciones.
Una estrategia de referencia consistente puede ayudar a establecer un posicionamiento repetible y reducir la complejidad de la configuración.
Antes de que comience el mecanizado, los programadores y los ingenieros de procesos deben determinar:
La superficie de localización principal.
La referencia de localización secundaria.
La orientación de la pieza de trabajo.
Los puntos de sujeción necesarios.
La relación entre las características de mecanizado.
La referencia de la inspección.
Para piezas con varias características de precisión, la planificación de referencias es especialmente importante.
Sepa cuándo es necesaria una segunda configuración.
Realizar varias operaciones en una misma configuración no siempre es la mejor opción.
Si el acceso a las herramientas es limitado, la sujeción se vuelve inestable o la pieza de trabajo es demasiado grande para el espacio disponible en la máquina, puede ser necesario un segundo montaje.
El objetivo no es eliminar todas las operaciones de reposicionamiento.
El objetivo es evitar preparativos innecesarios, manteniendo al mismo tiempo la calidad del mecanizado y una sujeción segura de la pieza de trabajo.
Seleccione la configuración VMC adecuada para una producción flexible.
La elección de una fresadora vertical (VMC) debe basarse en la variedad de piezas que el taller prevé fabricar.
Para los fabricantes rusos que gestionan diferentes pedidos, la flexibilidad de la máquina puede ser más valiosa que una especificación que solo beneficie a un proceso de producción especializado.
Tamaño de la mesa y dimensiones de la pieza de trabajo
La mesa de trabajo debe tener capacidad para las piezas de trabajo habituales del taller y sus fijaciones.
Los compradores deben evaluar:
Largo y ancho de la mesa.
Peso máximo de la pieza de trabajo.
Disposición de ranura en T.
Espacio de sujeción disponible.
Requisitos de carga de la pieza de trabajo.
Espacio libre necesario alrededor del accesorio.
Una máquina con espacio insuficiente en la mesa puede requerir disposiciones especiales de fijación o un reposicionamiento adicional.
Desplazamiento de los ejes X, Y y Z
El recorrido del eje determina el área de mecanizado.
Antes de seleccionar una máquina de mecanizado vertical (VMC), los fabricantes deben comparar el recorrido de los ejes X, Y y Z de la máquina con las dimensiones de sus componentes reales.
El recorrido disponible del eje Z es especialmente importante cuando se utilizan fijaciones altas o se mecanizan piezas que requieren herramientas largas.
Los compradores no deben asumir que el recorrido nominal del eje equivale al rango de mecanizado útil completo después de instalar un dispositivo de fijación y la pieza de trabajo.
Velocidad del husillo y par motor
Los diferentes materiales y operaciones de mecanizado requieren diferentes condiciones de corte.
Los componentes de aluminio pueden beneficiarse de velocidades de husillo más altas, mientras que el mecanizado más exigente del acero puede requerir un par adecuado a velocidades más bajas.
El huso debe evaluarse según:
Material de la pieza de trabajo.
Diámetro de la fresa.
Profundidad de corte.
Acabado superficial requerido.
Interfaz de la herramienta.
Operaciones de mecanizado típicas.
Una mayor velocidad máxima del husillo no mejora automáticamente la productividad si el taller se dedica principalmente a trabajos de corte pesado.
Cambiador automático de herramientas
El almacén de herramientas debe ser adecuado para las necesidades medias de herramientas del taller.
Para la producción en lotes pequeños, disponer de suficientes posiciones para las fresas comunes y las herramientas de uso frecuente puede reducir el trabajo de sustitución y preparación de herramientas.
El comprador también deberá confirmar el diámetro, la longitud y el peso máximos de la herramienta que soporta el cambiador automático de herramientas (ATC).
Sistema de control CNC
El sistema de control CNC debe ser compatible con los requisitos de programación y operación del taller.
Entre las consideraciones importantes se incluyen:
Almacenamiento y transferencia de programas.
Gestión de compensación de herramientas.
Sistemas de coordenadas de trabajo.
Edición de programas.
Funciones macro, cuando sea necesario.
Familiaridad con el operador.
Formación y documentación disponibles.
Para las empresas con varios operarios, un flujo de trabajo de control claro y coherente puede ayudar a reducir las diferencias de configuración entre turnos.
Mejore la planificación de la producción antes de invertir en más maquinaria.
Un taller puede suponer que los largos tiempos de preparación implican la necesidad de otra máquina de mecanizado vertical (VMC).
Sin embargo, el problema real podría ser una secuencia de producción deficiente.
En ocasiones, una mejor planificación de la producción puede mejorar la utilización de la maquinaria sin necesidad de invertir en equipos adicionales.
Agrupar trabajos similares
Siempre que sea posible, organice los pedidos de producción según las características comunes.
Por ejemplo, los componentes que utilizan materiales, accesorios o grupos de herramientas similares pueden programarse de forma consecutiva.
Esto puede reducir la cantidad de cambios importantes en la configuración.
Sin embargo, la agrupación de la producción también debe tener en cuenta las prioridades de entrega y los requisitos del cliente.
Prepare el siguiente trabajo mientras se ejecuta el trabajo actual.
Un principio útil consiste en separar las tareas que deben realizarse en la máquina de las tareas que pueden completarse en otro lugar.
Entre las actividades que se pueden preparar fuera de la máquina se incluyen:
Ensamblaje de accesorios.
Preparación de herramientas.
Verificación del programa CNC.
Identificación del material.
Inspección de piezas.
Preparación de la hoja de configuración.
Cuando estas actividades se completan con antelación, el VMC puede reanudar la producción más rápidamente después del pedido actual.
Tiempo de preparación de la pista por separado del tiempo de corte.
Un taller no debería medir la productividad únicamente por la cantidad de componentes terminados.
También debería registrar cuánto tiempo se emplea en preparar la máquina.
Un indicador sencillo del tiempo de configuración es:
Tiempo de preparación por trabajo = Tiempo desde el final del trabajo anterior hasta el inicio de la producción aprobada en el siguiente trabajo.
Otro indicador útil es:
Porcentaje de tiempo de preparación (%) = Horas totales de preparación ÷ Horas totales de producción disponibles × 100
La empresa puede comparar los tiempos de preparación entre trabajos similares e identificar dónde se producen los mayores retrasos.
El seguimiento de esta información durante varios meses puede revelar si la preparación de los dispositivos de fijación, la gestión de las herramientas, la programación o la alineación de las piezas son la principal causa de la pérdida de tiempo.
Plan práctico para mejorar la configuración de la fresadora vertical en talleres rusos
Los fabricantes no necesitan cambiar todas las partes de su proceso de producción a la vez.
Un enfoque paso a paso puede ayudar a identificar las mejoras más efectivas.
Paso 1: Registrar el tiempo de cambio actual
Seleccione varios trabajos de producción comunes y registre el tiempo necesario para alternar entre ellos.
Separe el proceso en preparación del dispositivo de fijación, preparación de la herramienta, carga del programa, alineación de la pieza de trabajo e inspección de la primera pieza.
Esto facilita la identificación de la principal causa del retraso.
Paso 2: Identificar los requisitos de sujeción de piezas repetitivos
Analice los componentes que se producen con mayor frecuencia.
Determine si algunas piezas de trabajo pueden compartir bases de fijación, referencias de posicionamiento o sistemas de sujeción.
Siempre que sea posible, desarrolle interfaces de fijación estandarizadas.
Paso 3: Organizar la preparación de las herramientas
Cree una lista de herramientas para cada familia de componentes comunes.
Compruebe si las herramientas de corte y los soportes de uso frecuente pueden prepararse antes de que comience el próximo pedido de producción.
Paso 4: Estandarizar la documentación del programa CNC
Establecer un método coherente para nombrar, almacenar y revisar los programas CNC.
Prepare las hojas de configuración para los trabajos repetitivos y asegúrese de que los operadores puedan identificar la versión correcta del programa.
Paso 5: Revisar la configuración de la máquina.
Si los retrasos en la configuración siguen siendo elevados, evalúe si la máquina VMC existente tiene las dimensiones de mesa, la capacidad del almacén de herramientas, el recorrido de los ejes y las funciones de control adecuadas.
Esto ayuda a determinar si el problema se puede solucionar mediante mejoras en los procesos o si se requiere una configuración diferente de la máquina.
Paso 6: Medir los resultados
Compare el tiempo de configuración antes y después de las mejoras.
También supervise:
Tiempo de aprobación de la primera pieza.
Número de operaciones de reposicionamiento de la pieza.
Tiempo de preparación de la herramienta.
Tiempo de inactividad de la máquina.
Cumplimiento del cronograma de producción.
Desechos y retrabajos asociados con errores de configuración.
Estas mediciones ofrecen una visión más realista de las mejoras logradas.
Errores comunes en la configuración de VMC que reducen la eficiencia de la producción
Incluso una máquina técnicamente capaz puede perder tiempo productivo cuando los procedimientos de configuración están mal organizados.
Vale la pena revisar los siguientes errores.
Preparación de los accesorios únicamente después de que la máquina se detenga.
Esperar a que finalice el trabajo anterior antes de preparar el siguiente accesorio puede generar tiempos de inactividad evitables.
Siempre que sea posible, realice la preparación de los accesorios fuera de la máquina.
Búsqueda de herramientas durante el cambio de configuración
La falta de herramientas o su identificación incorrecta pueden retrasar la producción.
Mantenga una lista de herramientas clara y prepare las herramientas de corte necesarias antes de que comience el cambio.
Utilizar diferentes métodos de configuración para el mismo componente
Cuando los operarios utilizan diferentes métodos de posicionamiento y sujeción para trabajos repetitivos, el tiempo de preparación y los resultados del mecanizado pueden variar.
Documente el procedimiento de configuración aprobado.
Ignorar la planificación de referencia de la pieza de trabajo
Una mala selección de puntos de referencia puede generar operaciones de alineación adicionales y dificultar la reproducción de resultados de mecanizado anteriores.
Planifique la localización de referencias antes de finalizar el diseño del dispositivo y el programa CNC.
Comprar un cargador de herramientas más grande sin revisar los requisitos reales
Un gran almacén de herramientas no reduce automáticamente el tiempo de preparación.
El taller aún debe organizar las herramientas, preparar los soportes y gestionar adecuadamente las compensaciones de las herramientas.
Seleccione la configuración del cambiador automático de herramientas (ATC) según el proceso de mecanizado real.
Centrarse únicamente en la velocidad de corte
Un ciclo de corte más rápido puede tener un valor limitado si la máquina pasa mucho tiempo esperando el siguiente trabajo.
Evaluar todo el ciclo de producción, incluyendo la preparación y la inspección.
Preguntas frecuentes sobre la eficiencia de la configuración de VMC
¿Cómo puede un centro de mecanizado vertical (VMC) reducir el tiempo de preparación en la producción de lotes pequeños?
Una máquina VMC puede reducir la complejidad de la configuración al combinar operaciones de fresado, taladrado, mandrinado y roscado en una sola máquina. Los dispositivos de fijación estandarizados, las herramientas preparadas, los programas CNC aprobados y la documentación de configuración clara pueden reducir aún más el tiempo de cambio de configuración.
¿Por qué es importante la sujeción de la pieza para la eficiencia de la configuración CNC?
Los sistemas de sujeción determinan la rapidez y precisión con que se puede posicionar y fijar una pieza de trabajo. Los dispositivos estandarizados o modulares pueden reducir los ajustes repetidos y facilitar la preparación de trabajos de producción similares.
¿Un cambiador automático de herramientas de mayor tamaño siempre mejora la productividad del centro de mecanizado vertical?
No. La capacidad adecuada del almacén de herramientas depende del número y tipo de herramientas necesarias para los trabajos habituales. Un almacén más grande puede ofrecer mayor flexibilidad, pero no reduce automáticamente el tiempo de preparación ni mejora la eficiencia de la producción.
¿Puede una misma máquina VMC procesar diferentes materiales?
Sí, una fresadora vertical puede procesar diferentes materiales si su husillo, estructura, herramientas de corte y parámetros de mecanizado son adecuados para la aplicación. Las condiciones de corte y la selección de herramientas deben ajustarse para cada material.
¿Cómo pueden los fabricantes reducir el reposicionamiento de las piezas?
Planifique la secuencia de mecanizado y la estrategia de referencia antes de la producción. Siempre que el recorrido de la máquina, el acceso a las herramientas y la disposición de los dispositivos de sujeción lo permitan, realice varias operaciones en una sola sujeción.
¿Qué especificaciones de VMC son las más importantes para la producción en lotes pequeños?
Las especificaciones importantes incluyen el tamaño de la mesa, el recorrido del eje, el peso máximo de la pieza, la velocidad y el par del husillo, la capacidad del almacén de herramientas, la configuración del cambio de herramientas y las funciones de control CNC. Estas deben seleccionarse según la gama real de piezas y operaciones.
¿Cómo debería un taller medir la eficiencia de la configuración de la fresadora vertical?
Registre el tiempo transcurrido entre la finalización de un trabajo de producción aprobado y el inicio de la producción aprobada del siguiente. Separe la instalación de los dispositivos de fijación, la preparación de las herramientas, la carga del programa, la alineación de las piezas y la inspección de la primera pieza para identificar las principales causas de retraso.
¿Es un centro de mecanizado CNC adecuado para pedidos personalizados?
Un centro de mecanizado vertical (VMC) puede ser adecuado para el mecanizado personalizado y de lotes pequeños cuando su rango de trabajo y configuración se ajustan a los componentes requeridos. Una sujeción eficaz de la pieza, la preparación de la herramienta y la programación CNC son importantes para mantener el tiempo de preparación bajo control.
Mejore su flujo de trabajo de producción CNC con ALPHA.
Para los fabricantes rusos, mejorar la productividad de los centros de mecanizado vertical no siempre requiere un husillo más rápido o una máquina más grande.
Cuando la producción involucra varios tipos de componentes y lotes relativamente pequeños, el tiempo dedicado a preparar cada nuevo pedido puede influir significativamente en la utilización del equipo.
Un proceso de configuración de una máquina de mecanizado vertical (VMC) bien planificado debe combinar una sujeción de piezas adecuada, herramientas organizadas, programas CNC fiables y una secuencia de producción eficiente.
A la hora de seleccionar un centro de mecanizado vertical, los fabricantes deben evaluar las dimensiones reales de la pieza de trabajo, los materiales, las operaciones de mecanizado, el tamaño de la mesa, el recorrido de los ejes, la configuración del husillo, la capacidad del almacén de herramientas y los requisitos de control CNC.
La configuración adecuada de la máquina debe ser compatible con la combinación de productos del taller, al tiempo que permite a los operarios preparar diferentes trabajos de manera eficiente.
ALPHA ofrece soluciones de maquinaria para el mecanizado de metales en aplicaciones de fabricación industrial. Si su empresa planea adquirir un centro de mecanizado vertical (VMC) o mejorar sus capacidades de fresado, compartir los planos de sus piezas, las especificaciones de los materiales, los requisitos de mecanizado y el volumen de producción previsto puede ayudar a identificar la configuración de máquina más adecuada.
Contacta con ALPHA
¿Busca un centro de mecanizado vertical (VMC) para el mecanizado CNC de lotes pequeños o personalizados? Póngase en contacto con ALPHA para hablar sobre sus necesidades de producción y explorar la solución de centro de mecanizado vertical más adecuada.
Contáctanos: https://alpha-cnc.com/contact-us