Почему для сложных работ по гибке металла требуется нечто большее, чем просто мощный листогибочный пресс?
Для производителей листового металла в Украине выбор листогибочного пресса с достаточной грузоподъемностью и длиной гибки — это только начало. Станок также должен быть способен изготавливать детали требуемой геометрии без лишних перенастроек, повторных регулировок или помех между заготовкой и компонентами станка.
Это становится особенно важным при изготовлении сложных деталей из листового металла.
Корпуса электрооборудования, корпуса промышленного оборудования, компоненты сельскохозяйственной техники, кронштейны для строительной техники, шкафы управления и металлические конструкции, изготовленные по индивидуальному заказу, могут потребовать нескольких изгибов в разных направлениях. По мере формирования каждого фланца форма заготовки изменяется, создавая новые ограничения на позиционирование компонента для следующей операции.
Последовательность гибки, подходящая для простого кронштейна, может не подойти для большого корпуса с множеством фланцев. Длинный фланец может мешать верхней балке, ранее сформированный край может задевать инструмент, или заготовку может стать трудно вращать после выполнения нескольких гибок.
Эти проблемы могут привести не только к неудобствам производственного цикла. Столкновение может повредить заготовку, инструмент или компоненты станка. Даже если повреждений не произошло, операторам может потребоваться остановить производство, снять деталь, скорректировать настройку и повторить операцию.
Для украинских производителей, работающих по индивидуальным заказам, сталкивающихся с меняющимися требованиями к продукции и необходимостью соблюдения сроков поставок, эти перебои могут создавать ненужные затраты и неопределенность.
Ключевой вопрос заключается не просто в том, какое усилие может развить листогибочный пресс. Важно, сможет ли выбранный станок и запланированный процесс гибки надежно сформировать необходимую геометрию.
Предотвращение столкновений при изгибе начинается с понимания полной геометрии детали до начала производства.
Понимание основных типов столкновений при работе на листогибочных прессах
Столкновение при работе на листогибочном прессе происходит, когда заготовка, инструмент, конструкция станка или другой компонент вступают в непредусмотренный контакт во время операции гибки или перемещения заготовки.
Некоторые столкновения очевидны. Другие начинаются с проблем с габаритами, которые вынуждают операторов изменить свой метод работы или отказаться от запланированной последовательности действий.
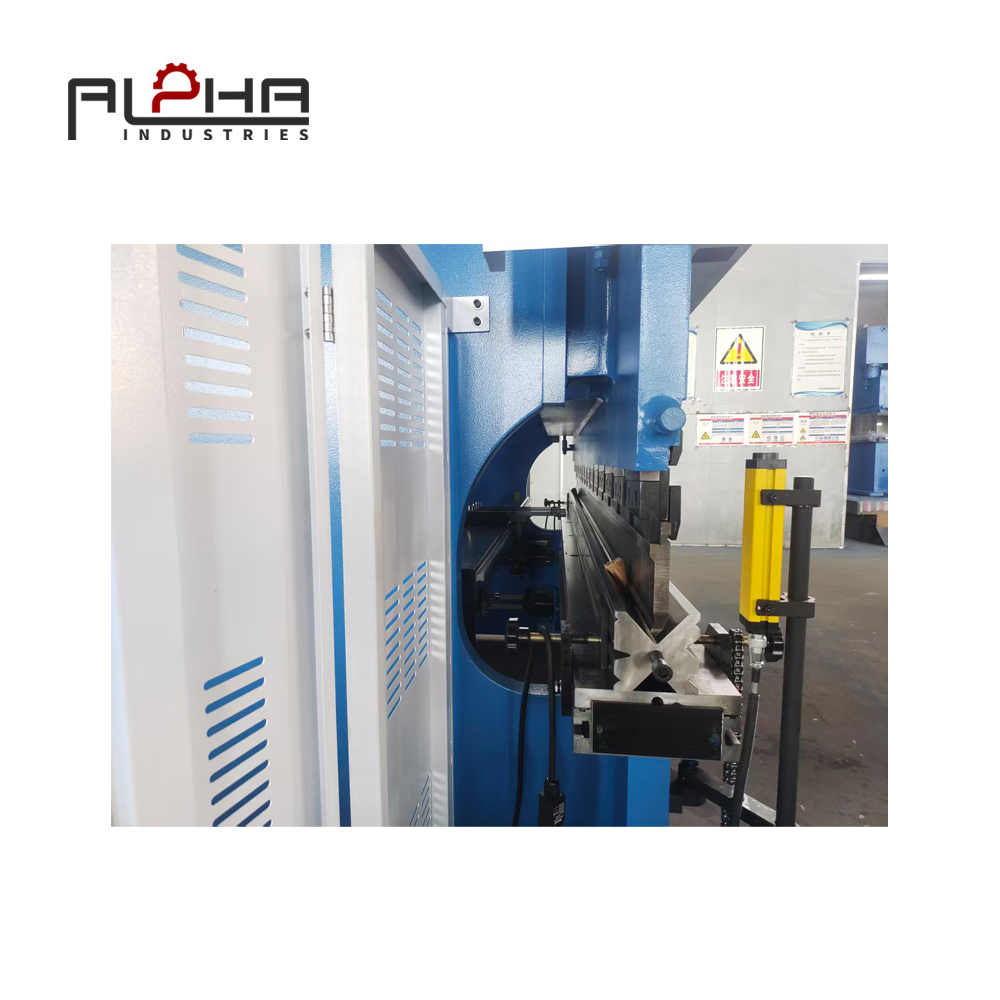
Столкновение заготовки с верхней балкой.
В процессе гибки заготовка перемещается относительно верхней балки, пуансона и матрицы. По мере увеличения размера фланца или усложнения геометрии детали, формованный компонент может приближаться к конструкции станка.
Если зазор между заготовкой и фланцем недостаточен, фланец может соприкоснуться с верхней балкой или другим компонентом станка до завершения гибки.
Этот риск особенно актуален при производстве глубоких коробок, больших панелей, компонентов с высокими фланцами и деталей, требующих нескольких изгибов, расположенных близко друг к другу.
Проблема не всегда решается уменьшением усилия изгиба или замедлением работы станка. Оператору может потребоваться другая последовательность изгиба, другое расположение инструмента или конфигурация станка с более подходящей геометрией.
Столкновение заготовки и инструмента
Затруднение при работе с инструментом может возникнуть, когда ранее сформированный фланец препятствует прохождению пуансона или матрицы, необходимых для следующего изгиба.
Например, деталь может иметь два смежных фланца, которые необходимо сформировать под разными углами. Если первый фланец согнут в неправильной последовательности, это может помешать пуансону достичь нужного положения для второй операции.
В таких случаях может потребоваться повернуть заготовку или подойти к ней с другой стороны. Если деталь невозможно безопасно переместить, первоначальная последовательность действий может оказаться неприемлемой.
Именно поэтому выбор оснастки и последовательность гибки следует рассматривать совместно, а не как отдельные подготовительные задачи.
Помехи заднего калибра
Задний упор помогает точно расположить заготовку перед гибкой. Однако сложные детали могут содержать фланцы или формованные секции, которые мешают работе пальцев заднего упора или опорных элементов.
Ранее сформированный фланец может препятствовать правильному прилеганию листа к запрограммированному опорному положению. В этом случае оператору может потребоваться вручную переместить заготовку или изменить схему опоры.
Это может повлиять как на эффективность производства, так и на точность размеров.
Для деталей с необычной геометрией производителям следует проверить соответствие между заготовкой, конфигурацией заднего упора и последовательностью гибки, прежде чем начинать полномасштабное производство партии.
Столкновение при вращении заготовки
Некоторые компоненты требуют многократного вращения или изменения положения между изгибами. По мере усложнения детали могут изменяться ее центр тяжести, доступные зоны захвата и габаритные размеры.
Фланец, который не задевает инструмент в одном положении, может мешать работе станка при вращении детали для следующей операции.
Крупные детали также могут занимать больше места вокруг станка, что затрудняет перемещение заготовки без контакта с находящимся рядом оборудованием или другими объектами.
Поэтому производителям следует оценивать не только сам ход изгиба, но и движения, необходимые для переноса детали от одной операции к другой.
Почему системы предотвращения столкновений важны для украинских производителей
Украинский металлообрабатывающий сектор обслуживает самые разнообразные области применения, включая сельскохозяйственную технику, строительную технику, электрощиты, промышленное оборудование, компоненты для инфраструктуры и общую обработку листового металла.
В таких проектах часто используется сочетание стандартных изделий и компонентов, изготовленных на заказ. Один производственный заказ может включать простые плоские кронштейны, в то время как другой может требовать глубокие корпуса, нестандартные фланцы или несколько изгибов в одной заготовке.
Такое разнообразие делает планирование производства крайне важным.
Столкновение или неподходящая последовательность гибки могут прервать работу, которая, как ожидалось, должна была быстро продвигаться по цеху. Если поврежденный компонент является частью более крупной сборки, задержка может также повлиять на сварку, отделку, контроль качества и окончательную доставку.
Для производителей, работающих с ограниченными производственными мощностями, даже кратковременный перерыв может создать дополнительное давление на график производства.
Ряд факторов делает систему предотвращения столкновений особенно ценной:
Индивидуальная геометрия компонентов: Для различных конструкций могут потребоваться разные последовательности гибки и схемы расположения оснастки.
Переменные размеры партий: короткие производственные циклы оставляют меньше возможностей для многократных проб и ошибок при настройке.
Давление на стоимость материалов: Поврежденный компонент может потребовать дополнительных материалов и времени на производство.
Обязательства по поставкам: Задержки на этапе гибки могут повлиять на последующие производственные процессы.
Опыт оператора: Для выполнения сложных задач могут потребоваться детальные знания технологических процессов, которыми не в равной степени обладают все сотрудники.
Решения об инвестициях в оборудование: Покупателям необходимо понимать, сможет ли предлагаемое оборудование обеспечить соответствие фактической геометрии их компонентов.
Эти проблемы не означают, что каждому украинскому производителю необходима полностью автоматизированная гибочная ячейка. Во многих случаях более качественное планирование процесса, подходящая оснастка и правильная конфигурация оборудования могут решить значительную часть проблемы.
Последовательность прохождения поворотов: первый шаг к предотвращению столкновений.
Последовательность выполнения изгибов определяет порядок, в котором выполняются отдельные изгибы.
Для простого компонента последовательность действий может быть очевидной. Однако для сложного компонента порядок операций может определять, можно ли вообще эффективно изготовить эту деталь.
Начните с геометрии готовой детали.
Перед тем как определить последовательность изгибов, ознакомьтесь с чертежом готового изделия.
Определите количество изгибов, высоту фланцев, направление изгибов, внутренние зазоры, положение отверстий и любые сформированные элементы, которые могут препятствовать дальнейшей работе.
Конструктору или инженеру-технологу также следует учитывать толщину материала, требуемый радиус изгиба и расположение оснастки.
Этот анализ помогает выявить потенциальные помехи до того, как компонент достигнет листогибочного пресса.
Например, если глубокий фланец ограничит доступ к расположенному рядом изгибу, планировщик технологического процесса может определить, следует ли завершить этот изгиб раньше, требуется ли другой инструмент или следует рассмотреть другую конфигурацию станка.
Цель состоит в том, чтобы выявить геометрические ограничения, пока еще можно вносить изменения в программу или производственный план.
Определите, какие повороты необходимо завершить в первую очередь.
Не каждый изгиб можно выполнить в какой-либо определенной последовательности.
Некоторые изгибы создают опорные поверхности для последующих операций. Другие могут образовывать фланцы, которые блокируют доступ инструмента или препятствуют правильному прилеганию заготовки к заднему упору.
При разработке практической последовательности действий следует учитывать как габаритные требования, так и физическую доступность.
Специалисты по планированию процессов должны оценить:
Можно ли правильно расположить заготовку для каждого изгиба.
Мешают ли ранее сформированные фланцы пуансону или матрице.
Остаётся ли задний упор доступным?
Можно ли безопасно поворачивать деталь между операциями?
Оставляет ли окончательная геометрия достаточно места для финальных изгибов.
Обеспечивает ли данная последовательность стабильные размеры и воспроизводимость производства.
Самая короткая теоретическая последовательность не всегда является лучшим выбором. Немного другая последовательность может быть предпочтительнее, если она упрощает манипуляции, улучшает доступ или делает процесс более воспроизводимым.
Проверьте, можно ли снять деталь после окончательного изгиба.
Меры по предотвращению столкновений не должны ограничиваться последним поворотом.
Деталь может быть успешно сформирована, но её может быть трудно извлечь из станка, поскольку её фланцы окружают инструмент или ограничивают доступный путь выхода.
Это особенно актуально для глубоких коробок, профилей, U-образных деталей и компонентов с несколькими возвратными фланцами.
Специалист по планированию технологического процесса должен убедиться, что готовую деталь можно извлечь, не прилагая чрезмерных усилий к пуансону, матрице, заднему упору или конструкции станка.
Если демонтаж затруднен, может потребоваться изменить последовательность действий или расположение инструментов перед началом производства.
Выбор оснастки и планирование зазоров
Выбор оснастки имеет первостепенное значение для предотвращения столкновений, поскольку пуансон и матрица определяют способ поддержки и формовки листа.
Правильная комбинация зависит от материала, толщины, радиуса изгиба, требуемого угла, размеров фланца и геометрии готового изделия.
Выберите оснастку для изготовления детали.
Комбинация инструментов, подходящая для одного компонента, может оказаться непригодной для другого, даже если толщина материала схожа.
Для глубоких фланцев, узких выступов и сложных профилей может потребоваться другая форма пуансона или отверстие матрицы для обеспечения достаточного зазора.
Производителям следует оценивать геометрию всей детали целиком, а не выбирать оснастку, основываясь только на требуемой силе изгиба.
Выбранные инструменты также должны соответствовать требованиям совместимости и грузоподъемности станка.
Учитывайте высоту и форму пуансона.
Высота и геометрия пуансона влияют на доступный зазор вокруг заготовки.
Более высокий или специально изготовленный пуансон может быть полезен в определенных областях применения, но это не решает автоматически все проблемы, связанные с помехами. Необходимо оценивать взаимосвязь между формой пуансона, размерами фланца, направлением изгиба и отверстием станка.
Для деталей с глубокими боковыми стенками или ограниченным доступом планировщик процесса должен убедиться, что пуансон может достичь положения изгиба, не соприкасаясь с ранее сформированными участками.
При необходимости, перед запуском изделия в производство следует рассмотреть альтернативные варианты оснастки.
Проверьте геометрию раскрытия матрицы и изгиба.
Размер отверстия матрицы влияет на процесс гибки, включая достижимый радиус изгиба и требуемые усилия. Он также влияет на зазор вокруг заготовки.
Неподходящая матрица может создать проблемы с заданной геометрией изгиба или оставить недостаточно места для расположенных рядом формованных элементов.
Поэтому матрицу следует выбирать в соответствии с материалом и требуемым изгибом, при этом необходимо проверить всю последовательность на наличие помех.
Производители должны следовать техническим рекомендациям поставщика оборудования и инструментов при подтверждении совместимости инструментов, предельных нагрузок и безопасных условий эксплуатации.
Как технология листогибочных прессов с ЧПУ может помочь
Листогибочный пресс с ЧПУ позволяет добиться более стабильной гибки за счет управления запрограммированными положениями и сохранения повторяющихся производственных параметров. В зависимости от конфигурации станка и системы управления, он также может поддерживать более сложные этапы подготовки технологического процесса.
Однако одного лишь ЧПУ-управления недостаточно для обеспечения беспроблемной гибки. Фактические преимущества зависят от конфигурации станка, доступных функций программного обеспечения, оснастки, квалификации оператора и качества программы гибки.
Запрограммированные положения заднего упора
Задний упор с ЧПУ-управлением может перемещаться в запрограммированные положения для последовательных гибок.
Это снижает необходимость в многократных ручных измерениях и может повысить точность позиционирования, если геометрия заготовки позволяет использовать заданную опорную поверхность.
При работе со сложными компонентами программисту по-прежнему необходимо убедиться, что сформированные фланцы не будут мешать заднему упору во время последующих операций.
Сохраненные программы для повторяющихся компонентов
Когда производитель многократно изготавливает один и тот же компонент, проверенная программа гибки может помочь стандартизировать процесс.
Программа может включать в себя последовательность гибки, положение заднего упора, настройки станка и другие параметры, специфичные для конкретного применения и поддерживаемые системой управления.
Использование утвержденной программы снижает необходимость повторного воспроизведения процесса для каждой новой партии. Это также помогает операторам следовать единой последовательности действий.
Тем не менее, производители должны убедиться, что программа соответствует текущей редакции чертежей, компоновке оснастки и требованиям к материалам до начала производства.
Автономное программирование и моделирование
Некоторые системы программирования листогибочных прессов предлагают функции автономного программирования или моделирования. В зависимости от программного обеспечения и конфигурации станка, эти инструменты могут помочь инженерам-технологам визуализировать операции гибки и выявлять потенциальные помехи до того, как заготовка попадет на станок.
Это может быть особенно полезно для компонентов с множеством изгибов, необычной геометрией фланца или сложным вращением заготовки.
Перед приобретением оборудования производители должны убедиться, какие функции программирования и моделирования включены в комплект, поддерживают ли эти функции предполагаемые области применения, а также требуется ли дополнительное программное обеспечение или лицензирование.
Результаты моделирования следует тщательно анализировать. Их достоверность зависит от точности геометрии детали, данных об инструменте, конфигурации станка и возможностей программного обеспечения. Цифровое моделирование должно дополнять, а не заменять надлежащие проверки настройки станка и безопасные процедуры эксплуатации.
Важность конфигурации заднего упора
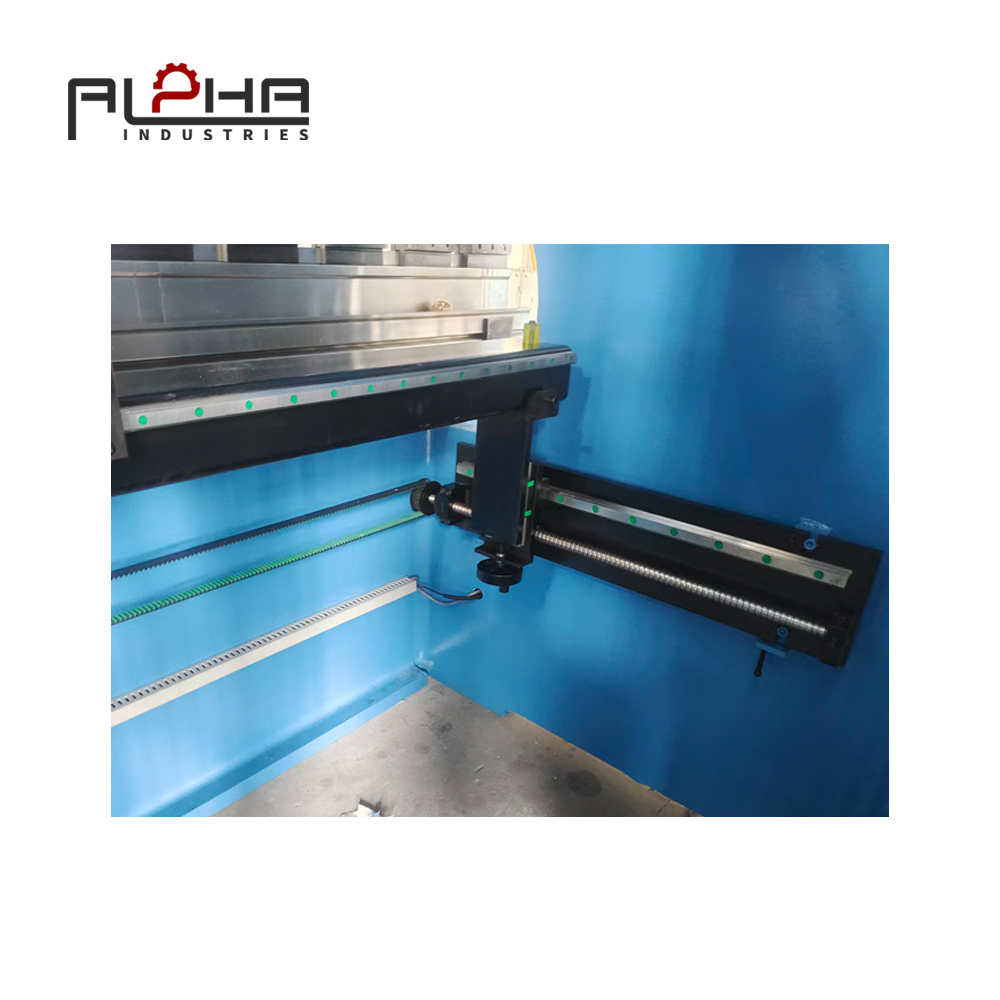
Задний упор — это не просто приспособление для позиционирования. Его конфигурация может влиять на диапазон компонентов, с которыми можно эффективно работать.
Для простых деталей может потребоваться лишь базовое позиционирование. Более сложные детали могут выиграть от использования дополнительных осей заднего упора или специализированных опорных конструкций в зависимости от требуемой геометрии и метода производства.
Подберите задний упор в соответствии со сложностью детали.
Перед выбором листогибочного пресса с ЧПУ ознакомьтесь с ассортиментом компонентов, которые, как ожидается, будет производить завод.
Учитывайте длину фланцев, последовательность изгибов, ориентацию заготовки, опорные поверхности и количество различных требований к позиционированию.
Более совершенная конфигурация заднего упора может повысить гибкость в некоторых областях применения, но дополнительные оси следует выбирать в соответствии с фактическими производственными потребностями, а не предполагать их необходимость для каждой задачи.
Ключевым моментом является обеспечение того, чтобы задний упор мог позиционировать необходимые детали без создания помех в ходе запланированной последовательности действий.
Проверяйте опорные поверхности после каждого изгиба.
После формирования фланца исходная геометрия плоского листа изменяется. Оператору может потребоваться использовать другую поверхность или кромку в качестве ориентира для следующего изгиба.
Если деталь расположена относительно неправильной точки отсчета, результат может оказаться некорректным с точки зрения размеров, даже если столкновения не происходит.
Четкий план гибки должен определять опорную поверхность для каждой операции и объяснять, как следует располагать заготовку.
Это повышает согласованность действий и упрощает обмен информацией между операторами и сменами.
Свойства материала могут влиять на процесс изгиба.
В основе предотвращения столкновений лежит геометрия, но свойства материала также влияют на поведение компонента при изгибе.
Толщина материала, прочность, пластичность и упругое восстановление могут влиять на требуемые параметры изгиба и конечные размеры.
При изменении технических характеристик материала может потребоваться проверка существующей программы гибки.
Например, деталь, успешно изготовленная из одной партии материала, может вести себя по-разному при изменении прочности или толщины материала. Оператору может потребоваться скорректировать процесс в пределах возможностей станка и оснастки.
Это важно, поскольку неожиданный результат в отношении размеров может привести к многократным ручным корректировкам, потенциально изменяя положение или последовательность обработки заготовки без полного решения исходной проблемы.
Поэтому производители должны поддерживать актуальную информацию о материалах и проверять первый компонент при внедрении новой партии материала, новой конструкции или пересмотренной программы гибки.
Предотвращение столкновений и контроль размеров следует рассматривать как взаимосвязанные части одной и той же системы планирования технологического процесса.
Практический контрольный список для подготовки к сложным работам по гибке металла.
Перед отправкой сложного компонента на листогибочный пресс производители могут использовать структурированный анализ для выявления потенциальных проблем.
Обзор основ черчения и геометрии
Подтвердите последнюю редакцию чертежа и все необходимые размеры.
Определите высоту фланцев, направление изгибов и расположение изгибов на близком расстоянии друг от друга.
Проверьте наличие возвратных фланцев, глубоких секций и других геометрических особенностей, которые могут ограничивать доступ.
Убедитесь, что отверстия и сформированные элементы совместимы с предполагаемой последовательностью изгиба.
Обзор инструментов и оборудования
Убедитесь в совместимости пуансона и матрицы с материалом и требуемым изгибом.
Проверьте высоту, форму и зазор инструмента на соответствие окончательной геометрии.
Проверьте грузоподъемность машины и допустимые пределы нагрузки.
Проверьте рабочую зону, проем и конфигурацию заднего упора для изготавливаемой детали.
Обзор последовательности и позиционирования
Укажите порядок изгибов.
Для каждой операции подтвердите опорную поверхность.
Проверьте, нужно ли повернуть или переместить деталь.
Убедитесь, что ранее сформированные фланцы не будут препятствовать дальнейшим операциям.
Убедитесь, что готовый компонент можно безопасно извлечь.
Программная и первичная проверка
Убедитесь, что программа соответствует текущему чертежу и инструментарию.
При необходимости используйте доступные функции моделирования.
Следуйте инструкциям производителя оборудования по настройке и технике безопасности.
Перед тем как продолжить обработку всей партии, проверьте первую готовую деталь.
Документируйте утвержденные параметры и любые корректировки, специфичные для конкретного приложения.
Этот процесс не исключает всех возможных производственных проблем, но может помочь выявить потенциальные помехи до того, как они превратятся в проблемы на стороне оборудования.
Как система предотвращения столкновений может снизить производственные затраты
Финансовые последствия столкновения, вызванного изгибом кузова, не ограничиваются только поврежденным компонентом.
Перерыв в производстве может повлечь за собой ряд дополнительных затрат:
Материальные потери: Поврежденный компонент может потребовать утилизации или изготовления нового.
Машинное время: Производство может быть остановлено, пока оператор выясняет проблему и вносит изменения в настройки.
Затраты на оплату труда: операторам, программистам, обслуживающему персоналу или инспекторам по качеству может потребоваться дополнительное время для решения проблемы.
Нарушение графика: Возможно, потребуется перенести другие работы на время изготовления затронутого компонента.
Задержки на последующих этапах: сварка, отделка, сборка и проверка могут быть отложены из-за недостающей детали.
Повреждение инструментов или оборудования: В зависимости от характера столкновения, пуансон, матрица или компоненты станка могут потребовать осмотра или ремонта.
Не каждое событие, вызывающее помехи, приводит ко всем этим последствиям. Однако возможность более масштабных последствий делает целесообразным превентивное планирование.
Производители могут отслеживать количество сбоев, связанных с гибкой, повторных корректировок настроек, поврежденных компонентов и отказов при утверждении первой партии продукции. Анализ этих записей может помочь выявить повторяющиеся проблемы и определить, оправданы ли улучшения в оснастке, программировании, обучении или конфигурации оборудования.
Выбор листогибочного пресса для сложных деталей из листового металла.
При покупке листогибочного пресса производителям следует учитывать геометрию деталей, которые они намереваются изготавливать, а не только максимальную грузоподъемность и длину гибки.
Станок, отвечающий основным требованиям к усилию, может оказаться непригодным, если его отверстие, глубина зева, расположение инструмента или конфигурация заднего упора не позволяют обрабатывать необходимые заготовки.
Ознакомьтесь с типовыми чертежами деталей.
Перед запросом коммерческого предложения подготовьте чертежи типовых и сложных компонентов.
В список следует включить детали с глубокими фланцами, многочисленными изгибами, длинными профилями, необычной формой и ограниченным доступом для инструмента.
Эти примеры предоставляют практическую основу для обсуждения пригодности оборудования с поставщиком.
По возможности, попросите поставщика проверить предложенную последовательность гибки и выявить любые ограничения по конфигурации до подтверждения заказа.
Оцените рабочие габариты машины.
Важные факторы, которые следует учитывать, включают длину изгиба, доступное отверстие, глубину зева, ход и конфигурацию инструмента.
Соответствующие технические характеристики зависят от размеров компонентов и требуемых операций. Более крупная машина не обязательно лучше, если ее возможности не требуются для предполагаемого применения.
Производителям следует сравнить предлагаемое оборудование с фактическими производственными чертежами и учесть необходимый зазор на протяжении всего процесса гибки.
Учитывайте будущие требования к продукту.
В настоящее время производитель может выпускать относительно простые компоненты, но ожидать, что в будущем добавит в свой ассортимент более сложные изделия.
В этом случае может быть полезно рассмотреть, будет ли предлагаемая система станков и инструментов поддерживать вероятные будущие области применения.
Цель состоит в том, чтобы избежать как недостаточной спецификации машины, так и инвестиций в функции, которые имеют небольшую практическую ценность.
Четкое понимание текущего и планируемого объема производства может помочь установить надлежащий баланс между гибкостью, инвестиционными затратами и эксплуатационными требованиями.
Как ALPHA помогает производителям оценивать решения для листогибочных прессов
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства и обработки листового металла.
Для производителей в Украине выбор листогибочного пресса должен начинаться с анализа предполагаемых областей применения, включая тип материала, диапазон толщины, размеры деталей, сложность гибки, объем производства и требования к точности.
Для сложных компонентов также важно обсудить совместимость оснастки, размер отверстия станка, глубину зева, конфигурацию заднего упора, а также любые доступные функции программирования или моделирования ЧПУ, имеющие отношение к данному применению.
Предоставление типовых чертежей деталей может помочь создать более четкую основу для оценки предлагаемой конфигурации машины.
ALPHA призывает производителей учитывать весь процесс гибки целиком, а не полагаться на одну конкретную спецификацию. Правильное решение должно соответствовать производимым деталям и обеспечивать практичный, воспроизводимый рабочий процесс.
Оценивая геометрию компонентов и потенциальные помехи до начала производства, производители могут принимать более обоснованные решения относительно оборудования и внедрять более контролируемый подход к гибке листового металла.
Часто задаваемые вопросы
1. Что вызывает столкновения на листогибочном прессе?
Столкновения при гибке на листогибочном прессе могут происходить, когда заготовка, ранее сформированный фланец, пуансон, матрица, задний упор или компонент станка мешают другой части гибочного оборудования. К распространенным причинам относятся неподходящая последовательность гибки, недостаточный зазор, неправильный выбор инструмента и неадекватное планирование вращения заготовки.
2. Как листогибочный пресс с ЧПУ может помочь предотвратить столкновения при изгибе?
Листогибочный пресс с ЧПУ может поддерживать повторяемое позиционирование и сохранять программы гибки. Некоторые конфигурации также поддерживают автономное программирование или моделирование, что помогает выявлять потенциальные помехи до начала производства. Фактическая возможность предотвращения столкновений зависит от станка, программного обеспечения, данных об инструменте и области применения.
3. Почему последовательность гибки важна при изготовлении сложных деталей из листового металла?
Последовательность гибки определяет, как заготовка меняет форму на протяжении всего производственного процесса. Если фланец формируется слишком рано, это может заблокировать доступ к последующему изгибу или помешать работе оснастки. Предварительное планирование последовательности помогает определить, можно ли безопасно сформировать и извлечь деталь.
4. Может ли неправильная оснастка привести к столкновению листогибочного пресса?
Да. Инструмент с неподходящей геометрией или недостаточным зазором может мешать ранее сформированным участкам детали. Выбор инструмента должен осуществляться с учетом материала, толщины, геометрии изгиба, совместимости с оборудованием и полной последовательности изгиба.
5. Что должны проверять производители перед тем, как согнуть глубокую коробку или корпус?
Необходимо проверить размеры фланца, отверстие станка, геометрию пуансона и матрицы, зазор заднего упора, последовательность гибки, а также пространство, необходимое для вращения и извлечения заготовки. В зависимости от сложности детали и имеющегося оборудования может потребоваться пробное изготовление или моделирование.
6. Предотвращает ли увеличение тоннажа тормозного механизма столкновения?
Нет. Тоннаж определяет усилие, которое машина может приложить в конкретном применении, в пределах соответствующих рабочих ограничений. Предотвращение столкновений в большей степени зависит от геометрии детали, зазора между инструментом и оснасткой, размеров машины, ее позиционирования и последовательности гибки. Производителям следует оценивать эти факторы наряду с тоннажем.
7. Необходимо ли автономное программирование листогибочных прессов для каждого производителя?
Нет. Простые детали можно эффективно запрограммировать и настроить, используя стандартные функции станка и установленные процедуры. Автономное программирование или моделирование могут быть особенно полезны для сложных компонентов, частой смены продукции или работ, где сложно оценить помехи вручную. Решение должно зависеть от сложности применения и ожидаемых преимуществ.
8. Как производитель может сократить количество повторных пробных изгибов?
Используйте точные чертежи, проверяйте материал и оснастку, устанавливайте подходящую последовательность гибки, проверяйте опорные поверхности и осматривайте первую готовую деталь. При наличии, сохраненные программы и инструменты моделирования могут обеспечить более последовательную подготовку. Операторы должны следовать инструкциям производителя оборудования по настройке и технике безопасности.
9. Какую информацию следует предоставить при запросе коммерческого предложения на листогибочный пресс?
Предоставьте типовые чертежи деталей, тип и толщину материала, максимальную длину гибки, размеры фланца, требуемые углы, объемы производства, требования к точности, а также подробную информацию о любых сложных геометрических формах. Эта информация поможет поставщику оценить производительность оборудования, оснастку, задний упор и необходимые функции управления.
Для получения информации о листогибочном прессе обращайтесь в компанию ALPHA.
Предотвращение столкновений при гибке начинается с понимания характеристик готового изделия, планирования подходящей последовательности гибки, выбора совместимой оснастки и подбора листогибочного пресса, соответствующего фактическим производственным требованиям.
Для украинских производителей, выпускающих сложные или изготовленные на заказ детали из листового металла, эти соображения могут помочь сократить количество ненужных простоев, защитить заготовки и обеспечить более предсказуемые операции гибки.
Посетите веб-сайт ALPHA, чтобы получить дополнительную информацию о металлообрабатывающем оборудовании и доступных решениях.
Веб-сайт: https://alpha-cnc.com/
Свяжитесь с нами: https://alpha-cnc.com/contact-us
Обратитесь в компанию ALPHA, чтобы обсудить ваши задачи по гибке, чертежи деталей, требования к материалам и конфигурацию листогибочного пресса.