Почему защита поверхности важна в украинском производстве листового металла
В металлообработке деталь не всегда оценивается только по ее размерам и углам изгиба. Внешний вид поверхности может быть не менее важен, особенно если готовое изделие останется видимым после установки или будет подвергнуто покрытию, покраске, полировке или другой финишной обработке.
Для производителей в Украине поддержание стабильного качества поверхности может быть важным при производстве электрических корпусов, промышленных шкафов, архитектурных панелей, корпусов оборудования, компонентов для транспорта и деталей для общего машиностроения.
При гибке на листогибочном прессе лист прижимается к оснастке и формуется под давлением. Контакт между заготовкой, пуансоном, матрицей, задним упором и погрузочно-разгрузочным оборудованием может привести к появлению нежелательных следов, если процесс не контролируется должным образом.
К распространенным дефектам поверхности относятся:
Царапины, возникшие в результате скольжения или перемещения заготовки.
Следы от штампов, образовавшиеся в результате концентрированного контактного давления.
Вмятины, образовавшиеся из-за неподходящего инструмента или чрезмерного локального давления.
Следы от металлических частиц или мусора на поверхностях инструментов.
Внешние различия между деталями, изготовленными в разных партиях.
Повреждения поверхности, вызванные неправильным подъемом, перемещением или штабелированием.
Эти дефекты могут не влиять на структурную функциональность каждого компонента, но они все равно могут привести к браку деталей, дополнительным работам по отделке, жалобам клиентов и задержкам доставки.
Таким образом, надежный процесс гибки на листогибочном прессе должен контролировать как геометрию готовой детали, так и состояние ее поверхности.
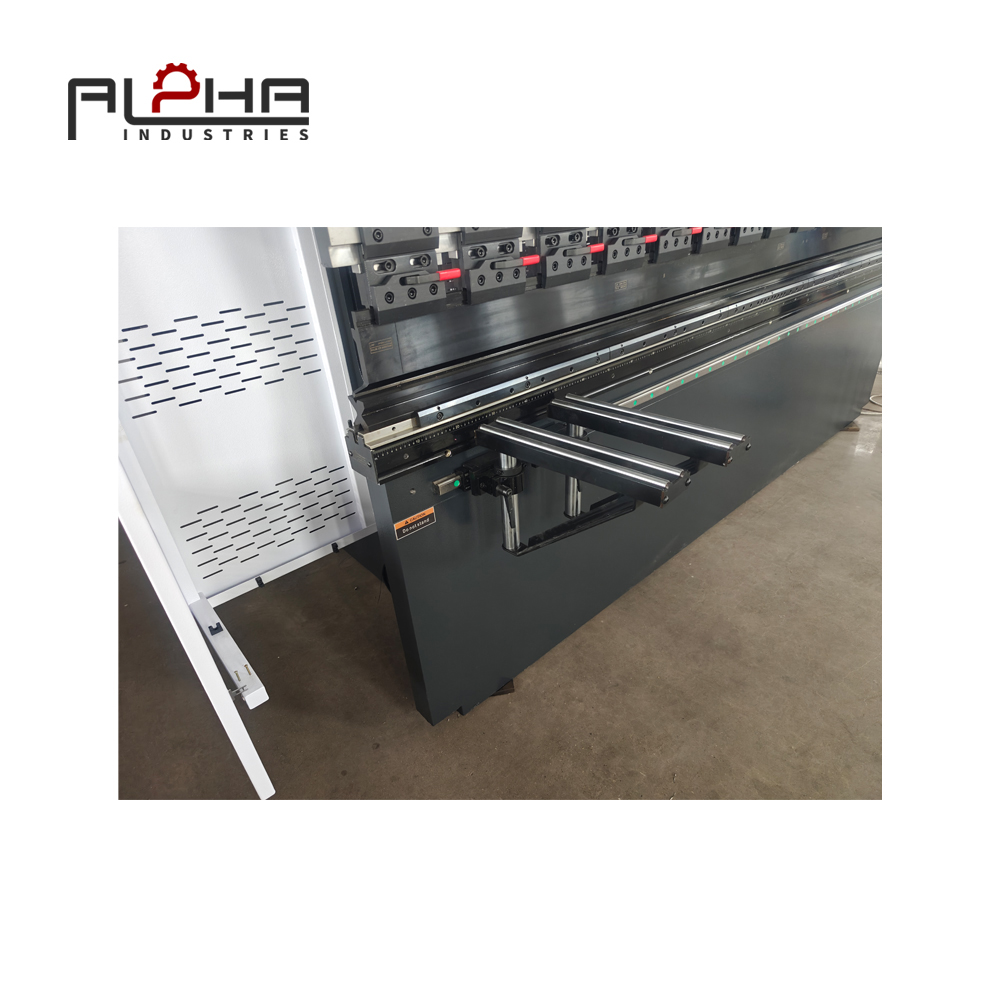
Скрытая цена царапин и повреждений листового металла
Повреждение поверхности может повлечь за собой дополнительные расходы, помимо стоимости видимого дефекта детали.
Если готовая деталь не проходит визуальную проверку, производителям может потребоваться остановить производство, выяснить причину, скорректировать оснастку и изготовить запасные части. В зависимости от материала и дефекта, деталь может потребовать полировки, повторной обработки, перекраски или полной замены.
В случае дорогостоящих материалов или компонентов, изготовленных на заказ, влияние может быть особенно значительным.
Рассмотрим производственный заказ, содержащий несколько различных деталей из листового металла. Если следы на поверхности появляются только после гибки, производителю, возможно, потребуется определить, связана ли проблема с инструментом, обработкой заготовки, защитой материала или последовательностью гибки. Без систематического исследования операторы могут неоднократно регулировать станок, не находя истинной причины.
Для украинских производителей, управляющих наличием материалов, производственными графиками и эксплуатационными расходами, предотвращение повреждений поверхности до их возникновения может быть более практичным, чем устранение дефектов после их появления.
Цель состоит не просто в том, чтобы получить изгиб, соответствующий чертежу. Задача состоит в том, чтобы изготовить деталь, отвечающую требуемым размерам, углам и состоянию поверхности.
Что вызывает повреждение поверхности при гибке на листогибочном прессе?
Понимание причины — первый шаг к выбору эффективного решения. Различные типы отметок требуют различных мер по их устранению.
Неправильный выбор пуансона и матрицы.
Пуансон и матрица определяют способ закрепления и формовки листового металла. Их геометрия, состояние и совместимость с материалом влияют на контакт между инструментом и заготовкой.
Если оснастка не подходит для толщины материала, радиуса изгиба или геометрии детали, процесс гибки может создавать чрезмерное давление в отдельных областях. Это может привести к появлению видимых следов, нестабильным результатам формования или повреждениям вокруг линии изгиба.
Перед выбором комбинации оснастки производителям следует оценить требуемый внутренний радиус, свойства материала, толщину листа и внешний вид готовой детали.
Правильный инструмент — это не просто инструмент, способный сформировать необходимый угол. Он также должен соответствовать требованиям к качеству поверхности готового изделия.
Загрязненные или поврежденные поверхности инструмента
Мелкие частицы могут вызывать удивительно заметные дефекты.
Металлическая стружка, пыль, затвердевшие остатки и другие загрязнения на пуансоне или матрице могут застревать между инструментом и заготовкой. Под воздействием изгибающего давления эти частицы могут царапать или оставлять вмятины на поверхности листа.
Изношенный, поврежденный или сколотый инструмент также может создавать непостоянные условия контакта.
Поэтому регулярный осмотр и очистка инструмента должны быть частью производственного процесса. Перед началом работы с материалами, имеющими чувствительный к внешнему виду вид, операторы должны проверить рабочие поверхности и убедиться, что инструмент чистый и пригоден для использования.
Методы очистки должны соответствовать рекомендациям производителя инструмента. Следует избегать абразивных методов очистки, повреждающих поверхности, подвергнутые прецизионной шлифовке.
Чрезмерное скольжение и перемещение заготовки
В процессе многократной гибки деталь из листового металла может перемещаться несколько раз. Если заготовка скользит по шероховатой, загрязненной или неподходящей контактной поверхности, могут появиться царапины.
Этот риск возрастает, когда большие листы трудно удерживать на опоре или когда последовательность изгиба требует многократного изменения положения.
Решение может включать в себя улучшение системы поддержки заготовки, пересмотр последовательности гибки, использование подходящего погрузочно-разгрузочного оборудования или изменение метода перемещения материала.
Уменьшение ненужного скольжения может помочь защитить поверхность, а также сделать производственный процесс более контролируемым.
Неподходящие параметры изгиба
Параметры изгиба влияют на то, как материал контактирует с инструментом и перемещается по нему. Соответствующие настройки зависят от марки материала, толщины, геометрии инструмента, угла изгиба, конфигурации станка и требуемого конечного результата.
Чрезмерное усилие или неподходящие условия формования могут способствовать появлению следов на поверхности, особенно если инструмент и материал не соответствуют друг другу должным образом.
Операторы должны использовать проверенные параметры гибки и проверять первую деталь, прежде чем продолжать работу над производственной партией. Корректировки должны основываться на фактическом дефекте и инструкциях по эксплуатации станка, а не только на методе проб и ошибок.
Ненадлежащая обработка и хранение материалов.
Защита поверхности начинается еще до того, как лист попадет на листогибочный пресс.
На листах бумаги уже могут быть царапины, полученные при транспортировке, хранении, резке или ручной обработке. Перетаскивание листов друг по другу, размещение их на загрязненных поверхностях или использование неподходящих способов подъема могут привести к появлению дефектов, которые становятся более заметными после сгибания.
Производители должны при необходимости проверять поступающие материалы, хранить листы на подходящих опорах и использовать методы обработки, которые минимизируют ненужные контакты и перемещения.
Если материал имеет защитную пленку, операторы должны убедиться, что пленка подходит для процесса гибки и не будет мешать формовке или работе станка.
Как предотвратить царапины и следы от штампов на листогибочном прессе
Для предотвращения дефектов поверхности необходим скоординированный подход к оснастке, обработке материалов, настройке оборудования и контролю качества.
Выберите оснастку в соответствии с требованиями к материалу и поверхности.
При выборе инструмента следует учитывать не только его способность к гибке.
Производителям следует оценить:
Тип и толщина материала.
Требуемый внутренний радиус изгиба.
Угол изгиба и геометрия детали.
Характеристики контакта инструмента.
Требуемая косметическая отделка.
Состояние и совместимость инструментов.
Необходимость в специальных или защитных инструментах.
Для нержавеющей стали, алюминия, предварительно окрашенных листов и других материалов, чувствительных к состоянию поверхности, допустимые условия контакта могут отличаться от условий, используемых для обычных компонентов из низкоуглеродистой стали.
В зависимости от области применения, для уменьшения видимых следов могут использоваться подходящие защитные пленки, защитные материалы для оснастки или специализированные оснасточные устройства. Однако их эффективность зависит от материала, метода формования и конструкции оснастки. Перед внедрением в серийное производство их следует протестировать и подтвердить их эффективность.
Содержите пуансоны и матрицы в чистоте.
Чистая поверхность инструмента снижает риск застревания частиц в обрабатываемой детали.
Практическая процедура включает проверку оснастки перед установкой, осмотр контактных поверхностей во время производства при необходимости и удаление мусора с использованием утвержденного метода.
Инструменты также следует хранить таким образом, чтобы предотвратить их повреждение и загрязнение. Инструменты со сколами, чрезмерным износом или иным образом непригодные для использования следует вывести из эксплуатации до проведения их оценки.
Регулярный контроль качества более надежен, чем ожидание появления царапин на готовых деталях.
Улучшение поддержки заготовки
Крупные или тонкие листы трудно контролировать при гибке. Если материал провисает, скручивается или неожиданно смещается, он может соприкасаться с поверхностями станков или инструментами, что увеличивает риск появления царапин.
В зависимости от станка и области применения, для стабилизации заготовки могут использоваться соответствующие передние опоры, направляющие для листового металла, подъемные устройства или другие вспомогательные средства.
Вспомогательное оборудование следует выбирать в соответствии с размерами листа, его весом, геометрией и типом гибки. Оно не должно препятствовать перемещению станка или работе защитных устройств.
Для украинских цехов, производящих крупногабаритные панели или длинные детали, проверка системы поддержки заготовки может стать важным шагом на пути к повышению качества поверхности.
Просмотрите последовательность сгибания.
Порядок выполнения гибок влияет на перемещение заготовки внутри станка.
Неподходящая последовательность действий может потребовать чрезмерного вращения, многократного изменения положения или контакта уже обработанных поверхностей с инструментом или компонентами станка.
Перед началом производства операторам следует проверить геометрию детали и определить потенциальные точки контакта. Последовательность действий должна обеспечивать удобный доступ инструмента, минимизируя ненужные перемещения и защищая ранее сформированные поверхности.
Для сложных компонентов оптимальная последовательность может отличаться от порядка указания размеров на чертеже.
Проверенная последовательность действий может помочь уменьшить количество ошибок при обработке и сделать процесс более воспроизводимым для разных операторов и производственных партий.
Используйте защитные материалы только в случае необходимости.
Для некоторых видов гибки могут быть полезны защитные пленки, материалы, не оставляющие следов, или другие методы защиты поверхности. Их пригодность необходимо тщательно проверить.
Защитный слой не должен ухудшать позиционирование заготовки, точность гибки, контакт инструмента с обрабатываемым материалом, безопасность станка или качество готовой детали. Он также должен быть совместим с материалом и любыми последующими процессами покраски, сварки, склеивания или отделки.
Производители должны следовать рекомендациям поставщиков материалов, инструментов и оборудования. Защитные материалы ни в коем случае нельзя вводить таким образом, чтобы это мешало работе защитных систем оборудования или создавало неконтролируемые условия эксплуатации.
Стандартизировать первичную проверку качества.
Первичный контроль позволяет выявить дефекты поверхности до того, как они повлияют на всю партию.
Проверка должна включать в себя соответствующие требования к размерам и внешнему виду. В зависимости от продукта, это может включать проверку угла изгиба, размеров фланца, положения изгиба, видимых царапин, вмятин и других заданных критериев внешнего вида.
При обнаружении дефекта оператор должен определить его вероятную причину, прежде чем продолжить работу. Корректирующие действия могут включать очистку инструмента, изменение его расположения, улучшение поддержки заготовки, проверку последовательности гибки или корректировку проверенных параметров процесса.
После того как первая часть будет соответствовать требованиям, утвержденную конфигурацию следует поддерживать и контролировать на протяжении всего производственного процесса.
Защита поверхности нержавеющей стали, алюминия и листового металла с покрытием.
Для разных материалов требуются разные условия изгиба. Процесс, хорошо работающий для одного материала, не следует автоматически считать подходящим для другого.
Нержавеющая сталь
Для промышленного оборудования, корпусов, коммерческой продукции и элементов архитектурного дизайна может потребоваться единый внешний вид компонентов из нержавеющей стали.
Поверхностные царапины трудно удалить без изменения окружающего покрытия. Производителям следует уделять пристальное внимание чистоте инструмента, обработке материалов, контактным поверхностям и требуемым параметрам отделки.
В тех случаях, когда окончательный внешний вид имеет решающее значение, пробная гибка и контроль качества могут помочь убедиться в пригодности выбранного инструмента и процесса до начала производства всей партии.
Алюминий
Алюминий используется во многих областях, где важны вес и внешний вид. В зависимости от сплава, качества обработки поверхности и требований к изделию, алюминиевые листы могут быть подвержены видимым царапинам или следам во время обработки и формовки.
Производителям следует оценить свойства материала, необходимый радиус изгиба и конфигурацию оснастки. Надлежащая поддержка и контролируемое перемещение также могут помочь уменьшить предотвратимые повреждения поверхности.
Правильный процесс зависит от конкретной марки алюминия и области применения, а не от единой универсальной настройки.
Предварительно окрашенный и покрытый листовой металл
Предварительно окрашенные и покрытые материалы могут требовать особого ухода, поскольку повреждения могут повлиять как на внешний вид, так и на целостность покрытия.
Перед началом производства производители должны убедиться, что оснастка, защитные материалы и процедура гибки подходят для системы покрытия. Процесс гибки следует проверить на реальном материале, если предъявляются строгие требования к внешнему виду.
Защитные пленки следует использовать только в том случае, если они совместимы с процессом формования и последующими операциями. Визуально приемлемого изгиба недостаточно, если покрытие трескается, отслаивается или не соответствует требованиям заказчика.
Как технология листогибочных прессов с ЧПУ обеспечивает стабильное качество поверхности
Листогибочный пресс с ЧПУ в первую очередь предназначен для управления операциями гибки посредством запрограммированных перемещений и параметров станка. Он не предотвращает автоматически все царапины или дефекты поверхности, но при правильной настройке и эксплуатации может обеспечить более воспроизводимый процесс.
Повторяемое позиционирование
Задний упор с ЧПУ позволяет позиционировать заготовку в соответствии с запрограммированными настройками. Стабильное позиционирование помогает сократить количество ненужных ручных корректировок и повторных операций.
Однако одной лишь точной позиционирования недостаточно для предотвращения царапин, вызванных загрязнением инструмента, неподходящими контактными поверхностями или неправильной обработкой материала. Необходимо координировать работу станка и всего производственного процесса.
Программы хранения продукции
Сохраненные программы могут помочь производителям воспроизводить проверенные последовательности гибки и настройки станка для повторных заказов, в зависимости от возможностей системы ЧПУ.
Это полезно, когда компания производит один и тот же компонент в разные смены или возвращается к работе после нескольких недель или месяцев перерыва. Производственные записи могут включать в себя сведения об инструменте, информацию о материалах, критерии контроля качества и примечания о чувствительных к состоянию поверхности участках.
Цель состоит в том, чтобы упростить повторение успешного процесса, вместо того чтобы полагаться на операторов в запоминании каждой настройки.
Улучшенная документация процессов
Документированная процедура гибки позволяет определить, какой инструмент одобрен для конкретного материала, как следует поддерживать заготовку, где наиболее вероятно возникновение дефектов поверхности и что оператор должен проверить перед началом производства.
Когда эта информация доступна на оборудовании, становится проще выявлять отклонения и реагировать последовательно.
Технология ЧПУ наиболее полезна в сочетании с подходящим инструментом, обучением операторов, контролем материалов и четкой процедурой контроля качества.
Выбор листогибочного пресса для производства изделий, чувствительных к поверхностным воздействиям, в Украине.
При оценке нового листогибочного пресса украинским производителям следует учитывать требования к внешнему виду своей реальной продукции, а не только тоннаж машины и длину гибки.
К важным факторам относятся:
Производительность гибки и рабочая длина: станок должен соответствовать материалам, толщине, размерам и длине гибки, необходимым в производстве.
ЧПУ-управление и позиционирование: Система управления должна поддерживать необходимые программы гибки и функции позиционирования для изготавливаемых деталей.
Совместимость оснастки: Убедитесь, что станок может использовать оснастку, необходимую для текущих и планируемых применений.
Опора заготовки: Оцените, может ли станок и его принадлежности безопасно и стабильно выдерживать размеры, вес и геометрию заготовок.
Применение в областях, требующих особого внимания к поверхности: Обсудите с поставщиком требования к материалам и внешнему виду. Если видимые следы маркировки неприемлемы, объясните требуемый уровень чистоты поверхности и уточните, как предлагаемая оснастка и оборудование могут это обеспечить.
Техническое обслуживание и поддержка: состояние инструментов, состояние оборудования, обучение операторов и своевременная техническая помощь — все это способствует стабильному производству.
Требования к будущему производству: Учитывайте, останется ли выбранная конфигурация подходящей при изменении конструкции изделия, типов материалов и объемов заказов.
Не существует единой конфигурации листогибочного пресса, которая бы исключала дефекты поверхности во всех случаях. Правильное решение зависит от материала, оснастки, геометрии детали, производственного процесса и требуемого качества поверхности.
Поэтому при обсуждении с поставщиком инвестиций в листогибочный пресс производители должны предоставлять образцы чертежей, технические характеристики материалов и четкие критерии приемки.
Практический контрольный список для оценки качества поверхности для операторов листогибочных прессов.
Перед началом производства
Подтвердите марку материала, толщину и требования к поверхности.
Проверьте пуансон и матрицу на наличие загрязнений или повреждений.
Проверьте комбинацию инструментов и программу гибки.
Убедитесь, что опоры для заготовки и оборудование для ее перемещения подходят.
Проанализируйте последовательность изгиба и возможные точки контакта.
Проверьте, одобрены ли для данного применения какие-либо защитные материалы.
В ходе производства первой партии
Соберите первый компонент, используя утвержденную процедуру.
Осмотрите линию изгиба и окружающие поверхности.
Проверьте критические размеры и углы изгиба.
Выявите любые царапины, вмятины или другие видимые дефекты.
Устраните причину проблемы, прежде чем выпускать партию товара.
В ходе непрерывного производства
Регулярно проверяйте состояние поверхности с необходимой периодичностью.
Поддерживайте чистоту инструментов и контактных поверхностей.
Обращайтесь с листами и перемещайте их аккуратно.
Фиксируйте повторяющиеся дефекты и корректирующие действия.
Остановитесь и проведите расследование, если качество поверхности неожиданно изменится.
После производства
Обращайтесь с готовыми деталями, не перетаскивая их друг через друга.
При хранении и транспортировке используйте подходящие опоры или разделители.
Обеспечьте защиту поверхностей, имеющих важное значение для внешнего вида, в процессе последующей обработки.
Запишите соответствующую информацию о процессе обработки повторных заказов.
Частота проверок и критерии приемки должны соответствовать продукту и требованиям заказчика к качеству.
Как ALPHA может помочь производителям оценить требования к листогибочным прессам
В компании ALPHA выбор листогибочного пресса должен начинаться с производственных требований заказчика. Для производителей в Украине это означает учет обрабатываемых материалов, необходимой длины и усилия гибки, геометрии детали, потребностей в оснастке, ожиданий в качестве поверхности, функций станков с ЧПУ и способов обработки заготовки.
Оценивать работу станка следует в рамках всего производственного процесса. Даже качественный листогибочный пресс может давать нестабильные результаты, если оснастка неподходящая, заготовка плохо закреплена или процесс не был валидирован для данного материала.
Определив требования к поверхности до выбора оборудования, производители могут принять более обоснованное решение о конфигурации листогибочного пресса и необходимых для их применения вспомогательных принадлежностях.
Для предприятий, производящих нержавеющую сталь, алюминий, листовой металл с покрытием или другие компоненты, внешний вид которых имеет решающее значение, особенно важно в процессе выбора оборудования объяснить ожидаемый тип отделки и любые ограничения на видимые следы.
Посетите веб-сайт ALPHA по адресу https://alpha-cnc.com/ или свяжитесь с командой через страницу «Контакты» , чтобы обсудить ваши потребности в листогибочном прессе.
Часто задаваемые вопросы
Как предотвратить появление царапин при использовании листогибочного пресса?
Начните с поддержания чистоты пуансонов и матриц, выбора подходящего инструмента, улучшения поддержки заготовки и минимизации ненужного скольжения или перемещения. Перед продолжением производства осмотрите первую деталь и исследуйте любые следы, чтобы определить их истинную причину.
Почему мой листогибочный пресс оставляет следы на листовом металле?
Возможные причины включают загрязнение или повреждение инструмента, неподходящую геометрию пуансона и матрицы, чрезмерное локальное контактное давление, перемещение материала и неправильные методы обработки. Правильное решение зависит от типа и расположения следов.
Может ли листогибочный пресс с ЧПУ предотвратить повреждение поверхности?
Листогибочный пресс с ЧПУ может повысить точность позиционирования и помочь воспроизвести проверенные программы гибки. Однако он не может автоматически предотвратить все царапины или следы от штампа. Состояние инструмента, поддержка заготовки, обработка материала и контроль процесса остаются крайне важными.
Как защитить нержавеющую сталь во время гибки на листогибочном прессе?
Используйте инструменты и методы обработки, соответствующие требуемой отделке, поддерживайте чистоту контактных поверхностей, минимизируйте ненужное скольжение и проверяйте процесс гибки с использованием реального материала. Для компонентов, критически важных с точки зрения внешнего вида, определите допустимые условия поверхности до начала производства.
Можно ли поцарапать алюминиевые листы во время гибки на листогибочном прессе?
Да. Алюминиевые поверхности могут быть повреждены при контакте с инструментом, его скольжении, изменении положения или перемещении. Риск зависит от сплава, качества обработки поверхности, используемого инструмента и метода производства. Правильный выбор инструмента и контролируемое перемещение материала могут помочь снизить риск повреждений.
Подходит ли защитная пленка для гибки на листогибочном прессе?
Данная пленка может подходить для определенных применений, но совместимость необходимо проверить. Пленка не должна препятствовать формованию, позиционированию, безопасности оборудования или последующим процессам. Следуйте рекомендациям поставщиков соответствующих материалов, инструментов и оборудования.
Влияет ли оснастка листогибочного пресса на внешний вид готовой детали?
Да. Геометрия инструмента, состояние поверхности, чистота и пригодность для обрабатываемого материала — все это может влиять на внешний вид поверхности. Инструмент следует выбирать в соответствии с требуемой геометрией изгиба и качеством обработки.
Что следует учитывать украинским производителям при покупке листогибочного пресса для листового металла с покрытием?
Необходимо оценить возможности гибки, функциональность станков с ЧПУ, совместимость оснастки, поддержку заготовки, требования к обработке, а также ограничения, связанные с поверхностью конкретного покрытия. Проведение выборочных испытаний и четкие критерии приемки помогут подтвердить, соответствует ли предлагаемая установка требованиям конкретного применения.
Как производители могут сократить объем доработок, вызванных дефектами поверхности?
Внедрите первичный контроль качества, задокументируйте утвержденные параметры инструмента и процесса, поддерживайте инструмент в чистоте и обучите операторов распознавать распространенные дефекты. Устранение причины на ранней стадии поможет предотвратить повторение дефектов в партии.
Какую информацию мне следует предоставить при запросе ценового предложения на листогибочный пресс?
Укажите типы и толщину материалов, максимальную длину гибки, типовые чертежи деталей, объемы производства, требуемую геометрию гибки, ожидаемый уровень чистоты поверхности, требования к оснастке, а также любые соответствующие предпочтения в отношении станков с ЧПУ или обработки. Эта информация поможет поставщику оценить подходящую конфигурацию.