Почему энергоэффективности следует уделять больше внимания в украинской отрасли листового металла
Для украинских металлообрабатывающих предприятий контроль производственных затрат включает в себя не только закупку сырья по конкурентоспособной цене или сокращение рабочего времени. На стоимость каждого готового изделия также могут влиять потребление электроэнергии, коэффициент использования оборудования, планирование технического обслуживания и стабильность производственных процессов.
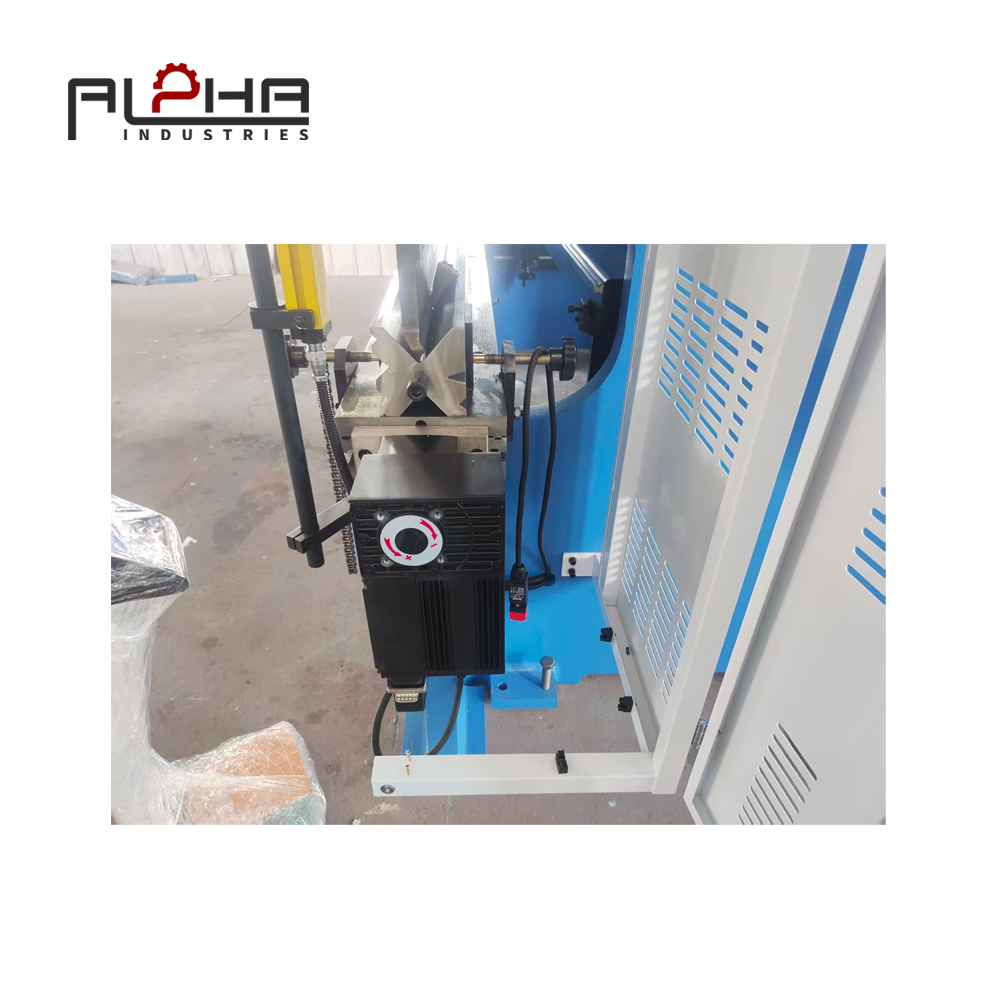
Листогибочный пресс — незаменимый станок во многих цехах по обработке листового металла. Он используется для изготовления панелей, кронштейнов, корпусов, конструкционных элементов, корпусов оборудования и других деталей, применяемых в промышленном производстве.
Хотя гибка может показаться простой механической операцией, станок может потреблять энергию в течение более широкого рабочего цикла. В зависимости от конструкции, электроэнергия может потребоваться для гидравлических насосов, серводвигателей, систем ЧПУ, перемещения заднего упора, систем охлаждения и других вспомогательных компонентов.
Энергия, необходимая для изготовления конкретной детали, — это лишь одна часть расчета. Время, затраченное на подготовку заданий, ожидание материалов, изменение программ и работу оборудования между производственными циклами, также влияет на общее потребление энергии.
Для производителей в Украине эти факторы заслуживают тщательного рассмотрения, поскольку стоимость электроэнергии и условия поставок создают дополнительную неопределенность в планировании производства.
Станок, потребляющий меньше энергии в течение определенного рабочего цикла, не обязательно обеспечит самую низкую себестоимость готовой детали. Результат зависит от конфигурации и использования станка, количества производимых им качественных компонентов и эффективности его вписывания в производственный график завода.
Поэтому более полезным будет следующий вопрос:
Как украинские производители могут выбрать и использовать листогибочный пресс, чтобы снизить энергозатраты на единицу готовой детали без ущерба для качества гибки или производственных требований?
Для ответа на этот вопрос необходимо выйти за рамки номинальной мощности машины и изучить весь ее рабочий цикл.
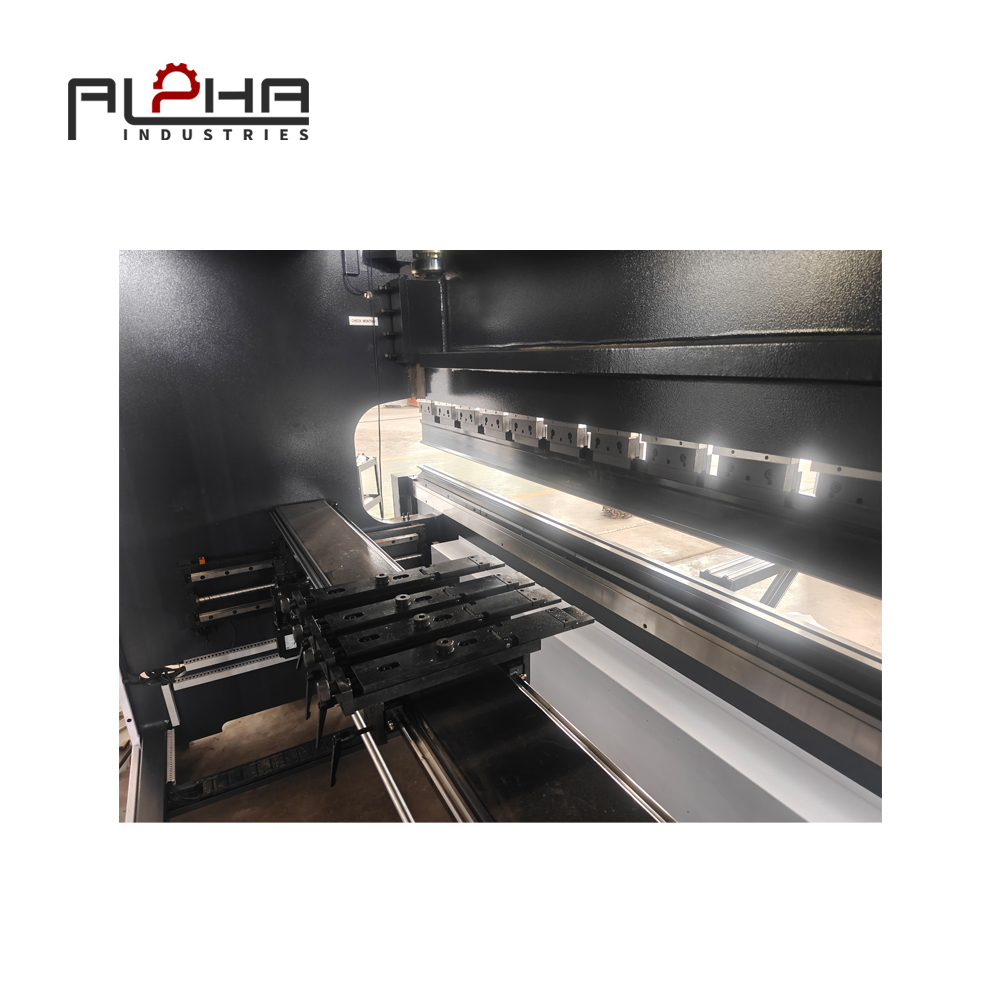
Понимание того, где листогибочный пресс использует электричество.
Прежде чем сравнивать оборудование, производители должны понимать основные факторы, влияющие на энергопотребление в процессе гибки.
В различных конструкциях листогибочных прессов используются разные технологии привода, и характер потребления энергии может варьироваться в зависимости от размера станка, условий эксплуатации и области применения.
Энергопотребление гидравлической системы
В обычном гидравлическом листогибочном прессе для привода гидравлического насоса используется электродвигатель. Гидравлическая система создает и регулирует давление, необходимое для перемещения ползуна станка и выполнения операций гибки.
Расположение двигателя и насоса, конструкция гидравлической схемы, стратегия управления и рабочий цикл — все это влияет на энергопотребление.
В некоторых традиционных гидравлических машинах двигатель насоса может продолжать работать в периоды, когда машина не подвергается активным изгибающим нагрузкам. Фактическое потребление энергии в эти периоды зависит от конструкции системы и метода управления.
Это означает, что производители не должны оценивать гидравлический листогибочный пресс исключительно по максимальной мощности двигателя. Им следует понимать, как ведет себя гидравлическая система во время гибки, ожидания, настройки и простоя.
К числу вопросов, которые стоит задать, относятся:
Гидравлический насос работает непрерывно или по принципу управления в зависимости от потребности?
Есть ли у устройства функция энергосбережения в режиме ожидания?
Как машина регулирует гидравлическое давление, когда она не находится в режиме изгиба?
Какое техническое обслуживание необходимо для обеспечения исправной работы гидравлической системы?
Какую информацию о потреблении энергии может предоставить поставщик для предполагаемого применения?
Эти детали помогают покупателям понять практические эксплуатационные характеристики предлагаемой машины.
Сервогидравлические и гибридные приводные системы
В некоторых листогибочных прессах используются гидравлические системы с сервоуправлением или гибридные приводные системы, предназначенные для регулирования энергопотребления в зависимости от потребностей машины.
В зависимости от конструкции система может сократить ненужную работу насоса или более точно регулировать мощность двигателя в соответствии с требуемым перемещением.
Однако термин «гибридный» может обозначать различные конфигурации. Производителям следует уточнять фактическую схему привода и энергосберегающие функции, а не предполагать, что все гибридные листогибочные прессы работают одинаково.
При сравнении гибридного листогибочного пресса с обычным гидравлическим прессом покупателям следует запросить информацию о потреблении энергии в сопоставимых условиях эксплуатации.
При сравнении следует учитывать предполагаемую толщину материала, длину изгиба, производственный цикл, время простоя и график ежедневной эксплуатации.
Система, эффективно работающая в рамках одного производственного процесса, может давать совершенно иной результат в рамках другого.
Технология электрического листогибочного пресса
В электрическом листогибочном прессе для перемещения ползуна обычно используется электроприводная система, а не традиционная гидравлическая система для основного процесса гибки.
В зависимости от конструкции машины, это может позволить сократить потребление энергии гидравлической системой и изменить характер потребления энергии машиной как в процессе производства, так и в режиме ожидания.
Электрические листогибочные прессы могут быть привлекательными для применений, требующих определенного сочетания точности гибки, скорости работы, объема производства и приоритетов в области энергосбережения.
Однако электрическая конструкция не является автоматически лучшим выбором для каждого завода. Необходимо оценить доступную мощность гибки, рабочую длину, требования к материалам, сложность применения, первоначальные инвестиции, организацию технического обслуживания и особенности местного сервисного обслуживания.
Для производителей, выпускающих тяжелые или сложные в изготовлении компоненты, практическая пригодность станка должна быть подтверждена с учетом фактической рабочей нагрузки.
Правильное сравнение заключается не просто в сравнении гидравлических и электрических машин. Важно учитывать общие эксплуатационные расходы и производительность каждой машины для выполнения работы, необходимой производителю.
Почему номинальная мощность двигателя не отражает всей картины
Одна из самых распространенных ошибок при оценке оборудования заключается в том, что номинальная мощность машины рассматривается как прямой показатель ее фактического потребления электроэнергии.
Номинальная мощность помогает описать электрические потребности или мощность конкретных компонентов машины. Сама по себе она не определяет, сколько электроэнергии будет потреблять весь листогибочный пресс в течение обычной производственной смены.
В процессе гибки, возврата ползуна, перемещения заднего упора, настройки, ожидания и других режимов работы станок может потреблять различное количество энергии.
Фактическое потребление также зависит от количества выполненных циклов, сложности деталей и времени, в течение которого машина остается включенной без производства компонентов.
Понимание полного операционного цикла
Производственный цикл может включать несколько этапов:
Загрузка и позиционирование заготовки
Перемещение ползуна в нужное положение.
Выполнение изгиба
Возврат оперативной памяти
Перестановка заднего упора
Поворот или изменение положения детали
Размеры для проверки
Подготовка к следующей операции
Не все эти этапы требуют одинакового количества энергии.
Приводная система станка может потреблять энергию во время перемещения ползуна, в то время как системы ЧПУ и другие компоненты могут оставаться под напряжением на протяжении всего цикла.
Оператор также может тратить значительное время на обработку заготовки между изгибами. В это время станок может простаивать, даже если производственный процесс еще не завершен.
Поэтому производителям следует анализировать энергопотребление за репрезентативный производственный период, а не оценивать общее потребление на основе характеристик одной конкретной машины.
Измерение энергопотребления на готовую деталь
Для наглядного сравнения рассчитайте количество электроэнергии, потребленной за определенный производственный цикл, и разделите его на количество годных готовых деталей.
Основная формула такова:
Энергия на единицу продукции (кВт·ч) = Общее потребление электроэнергии (кВт·ч) ÷ Количество пригодных к использованию деталей
Например, если листогибочный пресс потребляет 12 кВт·ч за один производственный цикл и производит 300 пригодных к использованию деталей, то измеренное энергопотребление составит:
12 ÷ 300 = 0,04 кВт·ч на часть
Это лишь иллюстративный расчет, а не заявление о характеристиках какого-либо конкретного листогибочного пресса.
Тот же метод можно использовать для сравнения двух машин, обрабатывающих одну и ту же или очень похожую работу в документированных условиях.
При смешанном производстве производителям может быть полезнее измерять энергопотребление по группам продукции или типам работ. Сложный корпус и простой кронштейн могут требовать совершенно разных последовательностей изгиба, поэтому использование единого среднего значения может быть менее информативным.
Скрытая цена простоя листогибочного пресса
Потребление энергии не перестаёт быть актуальным, даже когда производство приостанавливается.
Станок может оставаться под напряжением во время подготовки оснастки, проверки чертежей, при нехватке материалов, контроле качества, смене смен или периодах ожидания между заказами.
Количество энергии, потребляемой в эти периоды, зависит от конструкции и рабочего состояния оборудования. Тем не менее, ненужные простои могут повлиять на общее количество электроэнергии, потребляемой на один готовый компонент.
Для украинских производителей, стремящихся контролировать производственные затраты, сокращение ненужных простоев является практичным отправным пунктом.
Разделите продуктивное время и время ожидания.
Руководителям производства следует определить, сколько времени листогибочный пресс тратит на активную обработку деталей, а сколько — на ожидание.
Станок может иметь большой объем запланированного рабочего времени, но при этом производить относительно небольшое количество компонентов, если операторы часто ждут поступления материалов, чертежей, оснастки или подтверждения качества.
Решение не обязательно заключается в непрерывной работе станка для гибки. Необходимы паузы для безопасной работы, проверки и правильной настройки.
Вместо этого производителям следует различать необходимое время, затрачиваемое на технологический процесс, и время, которого можно избежать.
Например, подготовка чертежей для следующего задания и подтверждение необходимой оснастки до завершения текущей партии может сократить интервал между заданиями.
Размещение материалов рядом с рабочим местом, где это безопасно и целесообразно, также может сократить задержки, связанные с поиском компонентов или определением следующего заказа.
Используйте функции ожидания надлежащим образом.
Некоторые устройства оснащены функциями ожидания или энергосбережения, которые снижают потребление энергии в периоды бездействия.
Производителям следует проверить, какие функции доступны на предлагаемом оборудовании, и понять условия, в которых они работают.
Режим ожидания не должен препятствовать безопасной работе, необходимой готовности оборудования или производственному процессу.
Операторам следует следовать инструкциям производителя по переходу в режим ожидания и выходу из него, а также избегать ненужных циклов выключения и перезапуска, если это не предусмотрено инструкцией по эксплуатации машины.
Последовательная процедура эксплуатации может помочь сократить предотвратимое потребление энергии без создания дополнительных производственных рисков.
Координируйте задания до того, как они попадут в станок.
При выпуске производственных заказов без подтверждения готовности материалов, чертежей и оснастки листогибочный пресс может испытывать ненужные простои.
Более скоординированный рабочий процесс позволяет проверить ключевые требования до планирования выполнения задания.
К ним могут относиться технические характеристики материала, толщина листа, изменения в чертежах, наличие оснастки, программа гибки, требования к контролю качества и приоритеты поставок на последующих этапах.
Более тщательная подготовка позволяет машине более плавно переключаться между заданиями, сокращая при этом ненужные периоды ожидания питания.
Выбор энергоэффективного листогибочного пресса для украинского производства.
Выбор наиболее подходящего листогибочного пресса зависит от конкретных изготавливаемых деталей, требуемой силы гибки, объема производства, графика работы и условий на заводе.
Энергоэффективность следует рассматривать наряду с этими требованиями, а не использовать в качестве единственного критерия выбора.
Согласование возможностей гибки с фактическими требованиями.
Перед выбором станка производителям следует оценить тип материала, толщину, длину гибки, геометрию гибки и ожидаемый объем производства.
Недостаточно мощный станок может оказаться непригодным для выполнения поставленной задачи, в то время как станок со значительно большей производительностью, чем требуется, может увеличить первоначальные инвестиции без соответствующего увеличения производительности.
Цель состоит в выборе конфигурации, которая безопасно обрабатывает предполагаемые приложения и поддерживает ожидаемые будущие требования.
При выборе оборудования поставщикам следует изучать типовые чертежи деталей и технические характеристики материалов. Это обеспечивает более обоснованный выбор, чем полагаться только на максимальную грузоподъемность.
Сравнение приводных технологий в аналогичных условиях
При сравнении традиционных гидравлических, сервогидравлических, гибридных и электрических листогибочных прессов производители должны запрашивать информацию об энергопотреблении в условиях эксплуатации, соответствующих их производственным процессам.
Полезные сравнительные данные включают в себя:
Материал и толщина
Длина изгиба и геометрия детали
Количество изгибов на компонент
Размер производственной партии
Время цикла работы оборудования и время простоя
Ожидаемое время работы
Требуемые допуски по качеству и размерам.
Доступные энергосберегающие функции
По возможности, сравните измеренное потребление электроэнергии для типичных задач.
Если поставщик предоставляет только данные о номинальной мощности или общей эффективности, уточните, какие условия измерений подтверждают эти данные. Это поможет избежать сравнений, основанных на различных предположениях.
Рассмотрите состав производственных мощностей.
Завод, производящий повторяющиеся компоненты большими партиями, может иметь иной профиль энергопотребления, чем цех, обрабатывающий множество мелких заказов по индивидуальным требованиям.
Повторное производство позволяет повторно использовать программы и оснастку, сокращая ненужное время на подготовку.
Производство с широким ассортиментом продукции может включать более частые изменения материалов, размеров деталей и последовательности гибки. В таких условиях подготовка и планирование работ могут оказывать большее влияние на общее время выполнения заказа.
Выбранный листогибочный пресс должен соответствовать фактической схеме производства, а не идеализированному сценарию.
Оцените доступные функции управления.
Функции ЧПУ могут помочь стандартизировать операции гибки, сохранять программы и координировать движения станка.
В зависимости от конфигурации система управления может поддерживать программируемые положения заднего упора, сохраненные параметры и другие функции, которые сокращают количество повторных ручных регулировок.
Эти возможности могут косвенно способствовать повышению энергоэффективности, помогая производителям более последовательно подготавливать рабочие процессы и сокращать ненужное время работы оборудования.
Однако преимущества зависят от системы управления, обучения операторов и организации производства. Производителям следует уточнить, какие функции включены в предлагаемое оборудование и требуется ли дополнительное программное обеспечение или аксессуары.
Управление энергопотреблением в условиях неопределенности электроснабжения.
Для украинских производителей оценка оборудования в реалистичных заводских условиях особенно важна, когда доступность или стабильность электроэнергии могут повлиять на планирование производства.
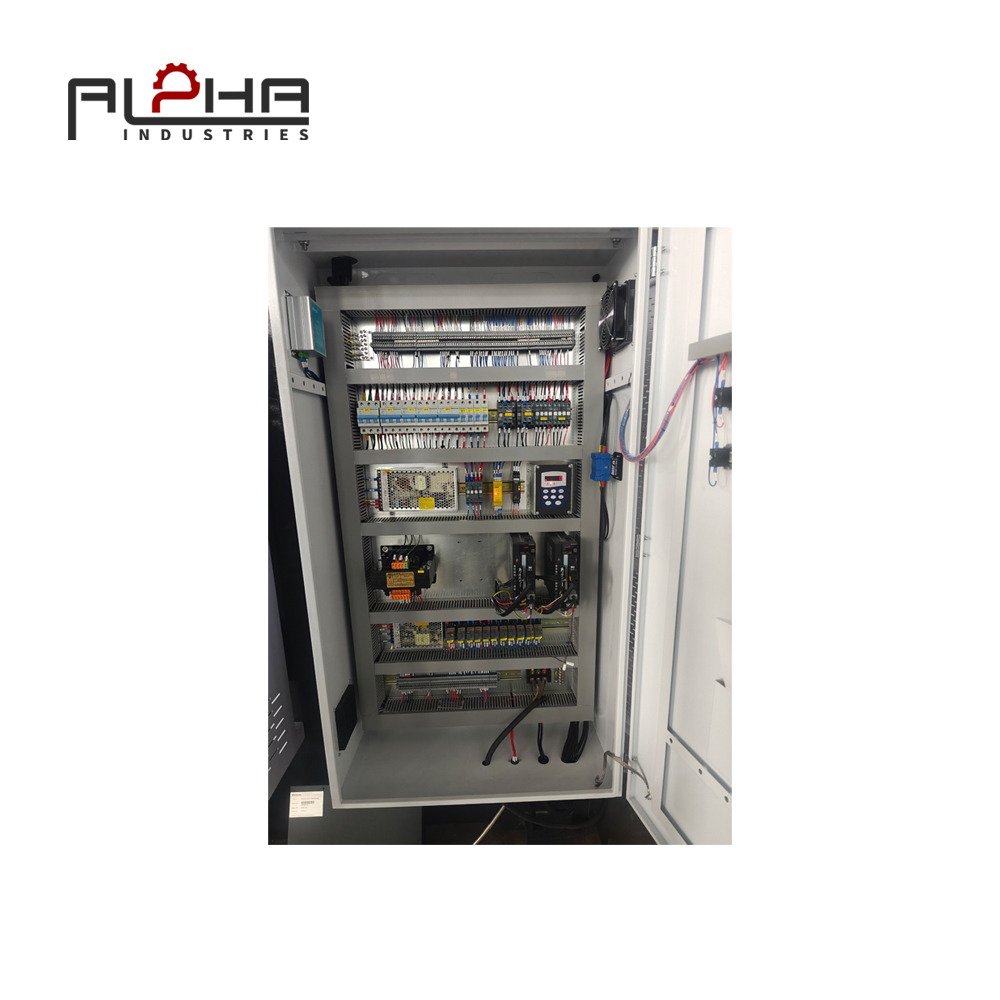
Энергопотребление машины — лишь одна часть проблемы. Необходимо также уделить внимание её электропроводке, процедурам перезапуска, системам управления и совместимости с электросетью завода.
Перед установкой подтвердите требования к электропроводке.
Перед заказом листогибочного пресса производители должны подтвердить требуемое напряжение питания, частоту, подключаемую нагрузку, защитные устройства, схему заземления и другие требования к установке, указанные производителем.
Квалифицированный персонал должен оценить состояние электротехнической инфраструктуры завода, чтобы определить, сможет ли она безопасно выдержать нагрузку от предлагаемого оборудования.
Данная проверка позволяет выявить дополнительные требования до поставки и снизить риск непредвиденных монтажных работ.
Оцените качество электроэнергии и потребности в защите.
Промышленному оборудованию может потребоваться соответствующая защита от электрических помех, выходящих за пределы указанного производителем рабочего диапазона.
Выбор оптимального решения зависит от электрической схемы машины, характеристик электроснабжения завода-изготовителя и применимых требований к установке.
Производителям следует уточнить у поставщика, на какие условия качества электроэнергии рассчитано оборудование и какие защитные меры рекомендуются.
При выборе резервного источника питания необходимо тщательно оценить его совместимость. Подключенная нагрузка оборудования, требования к запуску, управляющая электроника и условия эксплуатации могут влиять на пригодность резервного решения.
Выбор резервной системы не следует основывать только на номинальной мощности двигателя машины.
Разработайте безопасные процедуры на случай непредвиденных сбоев.
Неожиданное отключение электроэнергии может прервать цикл гибки или оставить заготовку в незавершенном состоянии.
Операторы должны понимать процедуры производителя оборудования по остановке, восстановлению и возобновлению производства после сбоя.
Эти процедуры должны включать в себя снятие заготовки, проверку состояния станка, проверку программы и осмотр любых затронутых компонентов, в зависимости от конструкции станка.
Производителям не следует предполагать, что программа всегда сможет автоматически возобновить работу с того места, где произошло отключение питания.
Четкие процедуры восстановления помогают операторам контролируемым образом вернуться к производству, обеспечивая при этом защиту оборудования, заготовок и персонала.
Избегайте завышения мощности резервного источника питания без инженерной экспертизы.
Резервное электропитание может быть важным фактором для некоторых заводов, но обеспечение работы промышленного листогибочного пресса может потребовать большего, чем просто подбор генератора или инвертора к номинальной мощности станка.
Электрические характеристики машины и предлагаемого резервного оборудования должны быть совместимы.
Прежде чем вкладывать средства, производителям следует проконсультироваться с квалифицированными специалистами в области электротехники и поставщиком оборудования, чтобы определить необходимую мощность, защиту и режимы работы.
Наилучший подход заключается в том, чтобы сначала определить фактические потребности в электроэнергии, а затем оценить, оправданы ли резервное электропитание или другие меры с учетом производственных рисков.
Снижение энергопотребления за счет более эффективного планирования процесса гибки.
Технологии оборудования имеют значение, но планирование производственных процессов также может влиять на количество электроэнергии, потребляемой для каждого выполненного заказа.
Хорошо организованный процесс гибки сокращает ненужные простои, повторные работы по настройке и предотвратимые производственные циклы.
Возможно выполнение задач, совместимых с групповой работой, где это целесообразно.
Если позволяют производственные графики, группировка схожих задач может сократить количество изменений в расположении инструментов, материалах и программах.
Например, задания, использующие одинаковую конфигурацию инструментов, могут быть запланированы вместе, если это позволяют их приоритеты выполнения.
Однако группировка заданий не должна отменять срочные обязательства перед клиентами или создавать избыток незавершенной работы. Планирование производства должно обеспечивать баланс между эффективностью наладки и требованиями к срокам поставки.
Цель состоит в том, чтобы избежать ненужных изменений, сохраняя при этом практичный рабочий процесс.
Перед выпуском всей партии проверьте первую часть.
Неправильные настройки или неподходящий инструмент могут привести к многократным пробным гибкам, дополнительным циклам обработки и браку деталей.
Перед началом обработки большой партии производители должны убедиться, что первый компонент соответствует требуемым размерам и углам.
Процесс проверки может включать в себя проверку толщины материала, подтверждение изменений в чертеже, проверку последовательности изгибов и измерение критических размеров.
После утверждения процесса соответствующие настройки и информация о программе могут быть задокументированы для повторного использования.
Такой подход позволяет сократить количество ненужных переделок и потребление энергии при производстве некачественных деталей.
Поддерживайте порядок в инструментах и программах.
Поиск необходимых инструментов или восстановление ранее использованной программы может привести к задержке производства.
Структурированная система хранения инструментов, четкая идентификация инструментов и единообразное именование программ могут помочь операторам более эффективно подготавливать задания.
Для повторяющихся компонентов утвержденные программы должны быть связаны с правильной редакцией чертежа, требованиями к материалам и конфигурацией оснастки.
Это помогает снизить риск использования некорректной программы, требующей дополнительного тестирования или приводящей к браку деталей.
Включите техническое обслуживание в систему управления энергопотреблением.
Состояние механических, гидравлических, электрических и систем управления листогибочного пресса может влиять на его производительность и надежность.
Производителям следует придерживаться графика технического обслуживания, указанного поставщиком оборудования, и расследовать неисправности в работе, а не полагаться на незапланированный ремонт.
Техническое обслуживание гидравлических машин может включать осмотр соответствующих гидравлических компонентов, состояния жидкости, фильтров, уплотнений и других элементов, указанных в инструкциях производителя.
Для электрических или гибридных систем требования к техническому обслуживанию зависят от конкретной конструкции привода и машины.
Энергоэффективность ни в коем случае не следует достигать путем игнорирования необходимого технического обслуживания или эксплуатации оборудования вне заданных параметров.
Расчет финансовой ценности экономии энергии
Оценить эффективность энергосбережения проще, когда производители переводят потребление энергии в эксплуатационные расходы.
Основное соотношение таково:
Стоимость электроэнергии = Потребленная энергия (кВт·ч) × Цена электроэнергии за кВт·ч
Например, если машина потребляет 100 кВт·ч за определенный производственный период, а действующая цена на электроэнергию составляет 0,20 евро за кВт·ч, то стоимость электроэнергии за этот период составит 20 евро.
Это лишь иллюстративный расчет. Фактические цены на электроэнергию, порядок выставления счетов, налоги и другие сборы различаются в зависимости от местоположения и договора.
Для оценки двух машин производителям следует сравнить энергопотребление при выполнении сопоставимых задач и умножить разницу на соответствующую цену электроэнергии.
Также следует учитывать различия в объеме производства, техническом обслуживании, первоначальной цене покупки, оснастке и других эксплуатационных расходах.
Сравните годовые эксплуатационные расходы.
Годовые затраты на электроэнергию зависят от потребления, времени работы, объемов производства и действующего тарифа на электроэнергию.
Для проведения полезной оценки следует учитывать типичные производственные дни, а не предполагать, что машина работает на полной нагрузке в течение всего запланированного часа.
Если завод производит несколько групп продукции, производители могут оценить потребление, используя репрезентативные заказы и ожидаемые годовые объемы.
Полученная оценка не сможет предсказать все условия эксплуатации, но она может обеспечить более реалистичную основу для сравнения альтернативных вариантов.
Тщательно оцените окупаемость инвестиций.
Более дорогой листогибочный пресс может обладать преимуществами с точки зрения энергосбережения, но решение об инвестициях должно основываться на совокупном экономическом эффекте.
Упрощенный расчет срока окупаемости выглядит следующим образом:
Срок окупаемости = Дополнительные первоначальные инвестиции ÷ Годовая чистая экономия затрат
Ежегодная чистая экономия должна отражать разницу в эксплуатационных расходах, а не только в потреблении электроэнергии. В зависимости от области применения, это может включать в себя затраты на техническое обслуживание, время производства, оснастку и другие соответствующие факторы.
При расчете также следует учитывать неопределенность в ценах на электроэнергию и будущих объемах производства.
Если ежегодная экономия невелика или крайне неопределенна, более дорогостоящее оборудование может не обеспечить привлекательной финансовой отдачи. И наоборот, оборудование, подходящее для крупносерийного производства, может оправдать более высокие первоначальные инвестиции, если подтвержденные эксплуатационные преимущества будут существенными.
Производителям следует использовать данные поставщиков, репрезентативные данные об объеме производства и реалистичные финансовые предположения, а не полагаться исключительно на общие заявления об энергоэффективности.
Практический контрольный список для выбора энергоэффективного листогибочного пресса.
Перед приобретением листогибочного пресса украинские производители могут использовать следующий контрольный список для структурирования своей оценки.
Производственные требования
Определите материалы, толщину, длину изгиба и геометрию обрабатываемых компонентов.
Оцените количество изгибов на деталь и ожидаемые объемы производства.
Определите типичные размеры партий и частоту изменений заданий.
Определите требуемую точность размеров и качество готовой детали.
Энергетическая эффективность
Подтвердите тип привода и его фактические рабочие характеристики.
Запросите информацию о потреблении энергии для типичных примеров применения.
Поинтересуйтесь, как ведет себя машина в режиме ожидания и простоя.
Сравните оборудование, работающее в аналогичных производственных условиях.
Определите, доступны ли данные мониторинга энергопотребления или соответствующие эксплуатационные данные.
Электромонтаж
Проверьте требования к электропитанию и подключенной нагрузке оборудования.
Проведите проверку электротехнической инфраструктуры завода с участием квалифицированного персонала.
Уточните рекомендуемые требования к защите и качеству электроэнергии.
Разработайте безопасные процедуры на случай неожиданных перебоев в электроснабжении.
Эксплуатационные расходы
Рассчитайте стоимость электроэнергии, используя реалистичные часы работы и тарифы.
Сравните требования к техническому обслуживанию и расходным материалам.
Учитывайте стоимость инструментов, установки и обучения операторов.
Оцените ожидаемый объем производства и затраты энергии на изготовление одной качественной детали.
Оценка поставщиков
Подтвердите предложенную конфигурацию оборудования и включенные в него функции.
Уточните, какие энергосберегающие функции входят в стандартную комплектацию, а какие являются дополнительными.
Запросите документацию, разъясняющую требования к эксплуатации и техническому обслуживанию.
Уточните условия предоставления технической поддержки и поставки запасных частей.
Такая структурированная оценка помогает производителям сравнивать оборудование, исходя из реальных производственных потребностей, а не полагаясь на одну-единственную спецификацию.
Как ALPHA помогает производителям оценивать решения для листогибочных прессов
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства и обработки листового металла.
Для украинских производителей, оценивающих листогибочный пресс, процесс выбора должен начинаться с фактического применения гибки. Тип материала, толщина, рабочая длина, геометрия детали, объем производства и режим работы — все это влияет на подходящую конфигурацию станка.
Если приоритетом является энергоэффективность, покупателям следует также обсудить систему привода, ожидаемые условия эксплуатации, режим работы в режиме ожидания, доступные функции управления, а также информацию, которая может быть предоставлена для сравнения затрат на электроэнергию.
Чертежи деталей и сметы производства могут помочь создать более практичную основу для оценки пригодности оборудования.
Производителям также следует учитывать требования к установке, организации технического обслуживания, обучению операторов, а также взаимосвязь между операциями гибки и всем производственным процессом в целом.
Цель состоит в выборе оборудования, соответствующего техническим требованиям завода, обеспечивающим при этом предсказуемые эксплуатационные расходы и надежное производство.
Часто задаваемые вопросы
Какой листогибочный пресс потребляет меньше электроэнергии: гидравлический, гибридный или электрический?
Универсального ответа нет. Энергопотребление зависит от конкретной конструкции машины, системы привода, производственного цикла, режима ожидания и области применения. Производителям следует сравнивать измеренное или задокументированное поставщиком потребление при аналогичных условиях эксплуатации.
Означает ли более высокая мощность двигателя, что листогибочный пресс потребляет больше электроэнергии?
Не обязательно. Номинальная мощность указывает на производительность или электрические потребности компонента, но фактическое потребление зависит от условий эксплуатации и способа использования машины. Более полезной основой для сравнения машин является репрезентативное измерение энергопотребления.
Как рассчитать энергозатраты листогибочного пресса?
Измерьте потребление электроэнергии за определенный производственный период и умножьте полученное значение в кВт·ч на действующую цену на электроэнергию. Для расчета стоимости энергии на одну деталь разделите измеренное потребление на количество произведенных за тот же период готовых деталей.
Может ли листогибочный пресс с ЧПУ снизить затраты на электроэнергию?
Листогибочный пресс с ЧПУ может помочь сократить ненужное время работы станка за счет сохранения программ, повторяемого позиционирования и более качественной подготовки заданий. Полученная экономия энергии зависит от конструкции станка и эффективности использования этих функций в производстве.
Всегда ли электрический листогибочный пресс эффективнее гидравлического?
Не во всех случаях. В электрических листогибочных прессах используется другая схема привода, но фактическое сравнение энергозатрат и эксплуатационных расходов зависит от конфигурации машины, производительности, производственных требований и условий эксплуатации. Покупателям следует сравнивать подходящие модели, используя сопоставимые объемы работы.
Как украинские производители могут снизить энергопотребление листогибочных прессов без покупки нового оборудования?
Начните с измерения потребления, сокращения ненужных простоев, подготовки заданий до их поступления на станок, организации инструментария, проверки качества первой детали и соблюдения рекомендованного графика технического обслуживания. Эти меры помогут выявить возможности для улучшения еще до того, как будут рассмотрены крупные инвестиции в оборудование.
Что следует учитывать производителям при использовании листогибочного пресса в условиях нестабильного электропитания?
Перед выбором резервного источника питания необходимо подтвердить требования к электропитанию, оценить качество электроэнергии и потребности в защите, следовать инструкциям производителя по восстановлению после перебоев и проконсультироваться с квалифицированными специалистами. Пригодность резервной системы зависит от электрических характеристик оборудования и требований завода-изготовителя.
Какую информацию мне следует предоставить при запросе ценового предложения на листогибочный пресс?
Укажите тип и толщину материала, максимальную длину гибки, типовые чертежи деталей, объемы производства, требуемую точность, предполагаемый график эксплуатации и любые конкретные цели по энергоэффективности. Эта информация поможет поставщику оценить подходящую конфигурацию и уточнить соответствующие эксплуатационные требования.
Для получения информации о листогибочном прессе обращайтесь в компанию ALPHA.
Энергоэффективность определяется не только технологией привода. Она также зависит от конфигурации оборудования, планирования производства, условий эксплуатации, технического обслуживания и количества произведенных комплектующих, соответствующих установленным стандартам.
Для украинских производителей совокупная оценка этих факторов может способствовать более обоснованным инвестициям в оборудование и более четкому пониманию долгосрочных затрат на гибку.
Посетите веб-сайт ALPHA, чтобы узнать больше о металлообрабатывающем оборудовании и доступных решениях.
Веб-сайт: https://alpha-cnc.com/
Свяжитесь с нами: https://alpha-cnc.com/contact-us