Для производителей листового металла в Украине поддержание стабильного производства стало важной частью удовлетворения ожиданий клиентов и контроля производственных затрат.
Производителям необходимо управлять изменяющимися объемами заказов, компонентами, изготавливаемыми по индивидуальному заказу, затратами на материалы, доступностью рабочей силы и строгими требованиями к качеству. В то же время, при планировании производства может потребоваться учитывать доступность оборудования, неопределенность в цепочке поставок и непредвиденные перебои.
В таких условиях листогибочный пресс остается одним из важнейших станков на линии по производству листового металла.
Однако повышение производительности гибки включает в себя нечто большее, чем просто увеличение скорости станка или выбор листогибочного пресса с большей грузоподъемностью.
Более важный вопрос:
Как украинским производителям обеспечить безопасные, стабильные и эффективные операции по гибке в условиях часто меняющихся производственных требований?
Ответ зависит от всего производственного процесса, включая конфигурацию оборудования, системы безопасности, ЧПУ-управление, оснастку, обучение операторов, обработку материалов и стандартизированные процедуры.
Грамотно спланированный рабочий процесс на листогибочном прессе с ЧПУ может сократить количество ненужных ручных настроек, повысить повторяемость и помочь производителям более эффективно управлять различными видами продукции.
В данной статье рассматривается одна конкретная проблема: как украинские производители могут повысить производительность листогибочных прессов за счет внедрения более безопасного и стандартизированного процесса гибки.
Почему безопасность листогибочного пресса также является вопросом повышения производительности
В производстве изделий из листового металла безопасность и производительность тесно взаимосвязаны.
Когда у операторов отсутствуют четкие инструкции, производство может стать нестабильным. Частые ручные регулировки, повторные измерения, неправильный выбор инструмента и нечеткие инструкции по настройке могут увеличить время производства и создать дополнительные операционные риски.
В ходе типичной операции гибки оператору может потребоваться позиционировать заготовку, проверить инструмент, выбрать правильную программу ЧПУ, проверить размеры и обработать готовые детали.
Когда эти виды деятельности не стандартизированы, производственный процесс может слишком сильно зависеть от индивидуального опыта.
Это создает ряд проблем для украинских производителей:
Несогласованные процедуры настройки могут увеличить время подготовки.
Повторные ручные корректировки могут задержать выполнение заказа.
Недостаточная подготовка операторов может снизить предсказуемость производства.
Нечеткие требования к контролю качества могут привести к увеличению брака и объемов переделок.
Недостаточные меры безопасности могут подвергнуть работников серьезным опасностям, связанным с оборудованием.
Таким образом, надежное решение для листогибочного пресса должно одновременно отвечать на два вопроса: насколько эффективно станок производит детали и насколько безопасно и стабильно операторы выполняют свою работу.
Цель состоит не просто в ускорении процесса гибки. Речь идёт о создании производственного процесса, который можно надёжно воспроизводить при выполнении различных заказов, с разными операторами и в разные смены.
Проблемы производства гибких листовых металлических изделий в Украине
Многие украинские производственные предприятия перерабатывают широкий спектр компонентов, а не производят одну деталь непрерывно.
Типичные области применения включают электрические шкафы, компоненты сельскохозяйственной техники, строительные изделия, панели управления системами отопления, вентиляции и кондиционирования, промышленные корпуса, рамы для оборудования и металлические кронштейны, изготовленные по индивидуальному заказу.
Каждый заказ может включать в себя различные марки материалов, толщину листа, длину и угол изгиба, требования к оснастке и объемы производства.
Это создает условия для производства широкого ассортимента продукции.
Для небольших производственных цехов возможность эффективно переключаться между задачами может быть важнее, чем достижение максимально возможной скорости производства одной детали.
Однако частая смена заданий также может увеличить сложность настройки. Операторам необходимо определить правильные инструменты, загрузить соответствующие программы, отрегулировать положение и проверить первую деталь, прежде чем продолжить производство.
Когда процедуры настройки в основном полагаются на память, смена смен или введение новых операторов могут привести к непоследовательным результатам.
Листогибочный пресс с ЧПУ, обладающий соответствующими возможностями программирования, а также документированные процедуры настройки, могут помочь производителям более систематически управлять этими изменениями.
Ключевым моментом является выбор оборудования, соответствующего фактическому ассортименту продукции, а не сосредоточение внимания исключительно на максимальной силе изгиба.
Почему ручная настройка может стать узким местом в производстве
Ручная регулировка является обычной частью многих операций гибки. Опытные операторы могут принимать обоснованные решения, основываясь на свойствах материала, геометрии заготовки и производственных требованиях.
Трудность возникает, когда слишком много производственных решений полностью зависит от опыта конкретного оператора.
Оператору может потребоваться запомнить, какой пуансон и матрицу использовать, какую программу выбрать, как расположить материал и какие размеры требуют контроля.
Если эта информация не будет задокументирована, компании будет сложно стабильно воспроизводить успешные результаты.
Для украинских производителей, сталкивающихся с меняющимися производственными графиками или ограниченным доступом к опытному персоналу, это может затруднить обучение и планирование производства.
Стандартизированный рабочий процесс позволяет передавать важные производственные знания в программы для станков с ЧПУ, записи об инструментах, инструкции по настройке и процедуры контроля качества.
Такой подход помогает уменьшить ненужные вариации, не снижая при этом ценность экспертных знаний оператора.
Как технология листогибочных прессов с ЧПУ способствует стандартизации рабочего процесса
В зависимости от конфигурации станка, листогибочный пресс с ЧПУ может управлять несколькими аспектами операции гибки.
К ним могут относиться последовательность гибки, позиционирование заднего упора, перемещение ползуна, запрограммированные параметры гибки и хранение производственных программ.
При повторных заказах операторы могут использовать уже установленную программу вместо того, чтобы заново создавать всю последовательность гибки.
Это может сократить количество повторяющихся операций по настройке и повысить согласованность между производственными циклами.
Для производителей, обрабатывающих индивидуальные заказы, программирование ЧПУ также обеспечивает большую гибкость при переключении между компонентами.
Однако одного лишь управления с ЧПУ недостаточно для обеспечения точности и безопасности производства. Программы должны соответствовать материалу, инструменту, конфигурации станка и геометрии заготовки. Операторы также должны следовать инструкциям производителя по эксплуатации и технике безопасности.
При координации этих элементов технология ЧПУ позволяет обеспечить более предсказуемый процесс гибки.
Точность позиционирования заднего упора и стабильность производства.
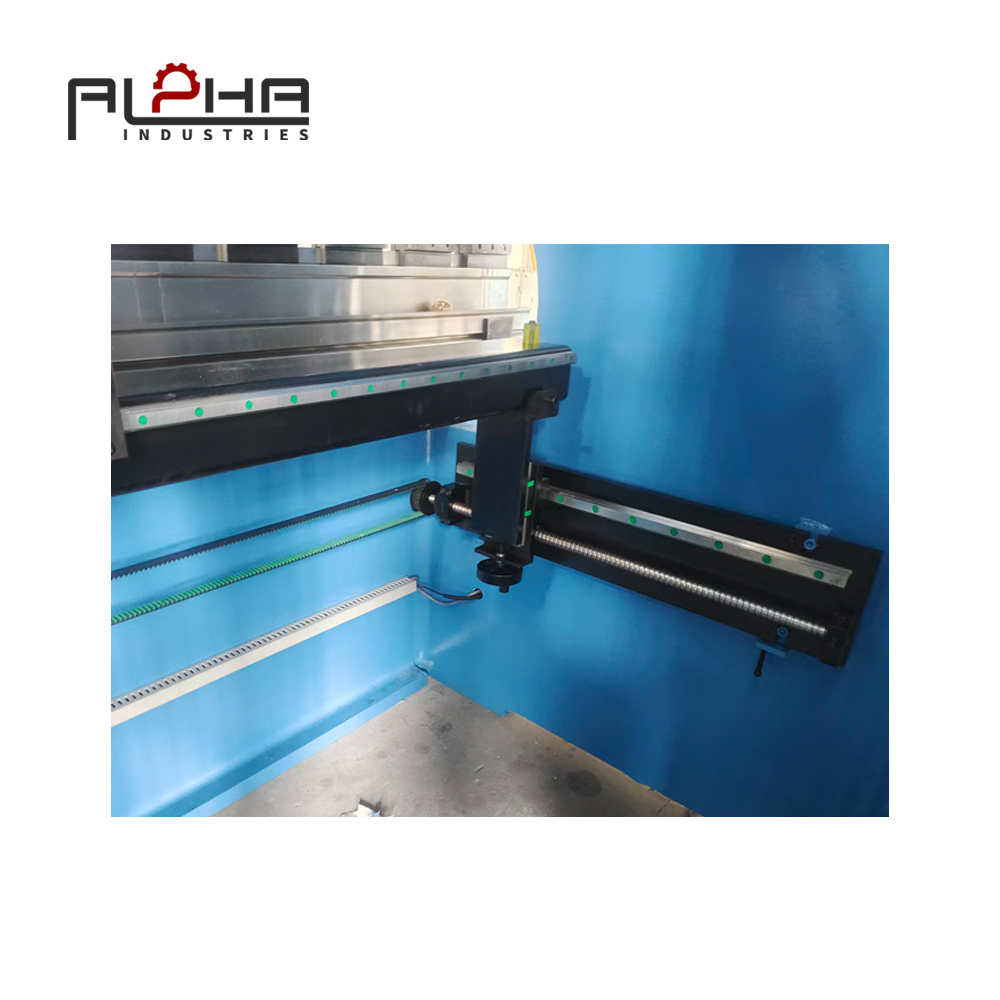
Задний упор является важным компонентом листогибочного пресса с ЧПУ, поскольку он помогает позиционировать заготовку перед каждым изгибом.
Для простых компонентов может потребоваться всего несколько шагов позиционирования, в то время как для сложных деталей может потребоваться несколько запрограммированных положений.
Точное и воспроизводимое позиционирование позволяет сократить количество повторных ручных измерений и помогает поддерживать постоянные размеры фланцев.
Для украинских производителей, выпускающих различные компоненты малыми и средними партиями, правильная конфигурация заднего упора может повысить гибкость и сократить объем ненужных работ по переналадке.
Необходимое количество осей зависит от геометрии детали, последовательности гибки, объема производства и требуемого уровня автоматизации.
Выбор оборудования следует производить в соответствии с требованиями конкретного приложения, а не по умолчанию выбирать самую продвинутую конфигурацию.
При работе с задним упором всегда следует соблюдать инструкции производителя оборудования, уделяя должное внимание точкам защемления и перемещению заготовки.
Выбор инструмента имеет решающее значение для надежной гибки.
Инструментарий для листогибочного пресса оказывает непосредственное влияние на качество гибки, время настройки и стабильность процесса.
Неправильный выбор пуансона или матрицы может привести к проблемам с размерами, неудовлетворительным результатам гибки, дополнительным корректировкам и ненужным задержкам в производстве.
Стандартизированная система инструментов помогает операторам определять подходящие инструменты для каждой задачи.
Для часто изготавливаемых компонентов в производственных документах могут быть указаны тип пуансона, тип матрицы, размер отверстия матрицы, положение инструмента, диапазон материалов и последовательность гибки.
Эти записи упрощают воспроизведение успешной настройки при повторном заказе.
Инструменты также следует осматривать на предмет износа, деформации или повреждений. Операторам не следует пытаться бесконечно компенсировать повреждения инструментов путем многократных регулировок станка.
Для украинских металлообрабатывающих предприятий, работающих в условиях жестких сроков поставки, правильная подготовка оснастки может помочь сократить количество ненужных сбоев и повысить надежность производства.
Безопасная работа с крупногабаритными деталями из листового металла.
Крупногабаритные детали из листового металла создают дополнительные сложности, помимо требуемой силы изгиба.
Операторам может потребоваться контролировать вес, длину, гибкость, вращение, положение и перемещение готовых фланцев обрабатываемой детали.
Если большой лист бумаги трудно удерживать на месте, позиционирование может стать менее предсказуемым, а рабочая нагрузка оператора — увеличиться.
Конструкция листогибочного пресса должна обеспечивать достаточно места для выполнения предполагаемой операции. В зависимости от размера и веса заготовки могут потребоваться соответствующие опоры для листового металла, подъемное оборудование или другие решения для перемещения материала.
Это особенно актуально, когда производители обрабатывают длинные панели, кожухи оборудования, конструктивные элементы или крупные промышленные корпуса.
Цель состоит в том, чтобы на протяжении всего процесса гибки сохранять контроль над заготовкой, сводя к минимуму ненужные ручные манипуляции.
Мелкие детали требуют тщательной защиты.
Большие листы бумаги — не единственный источник производственных рисков.
В зависимости от геометрии детали, инструмента и последовательности гибки, мелкие детали могут приблизить руки оператора к рабочей точке.
Необходимо оценить подходящий метод защиты для конкретного оборудования и области применения.
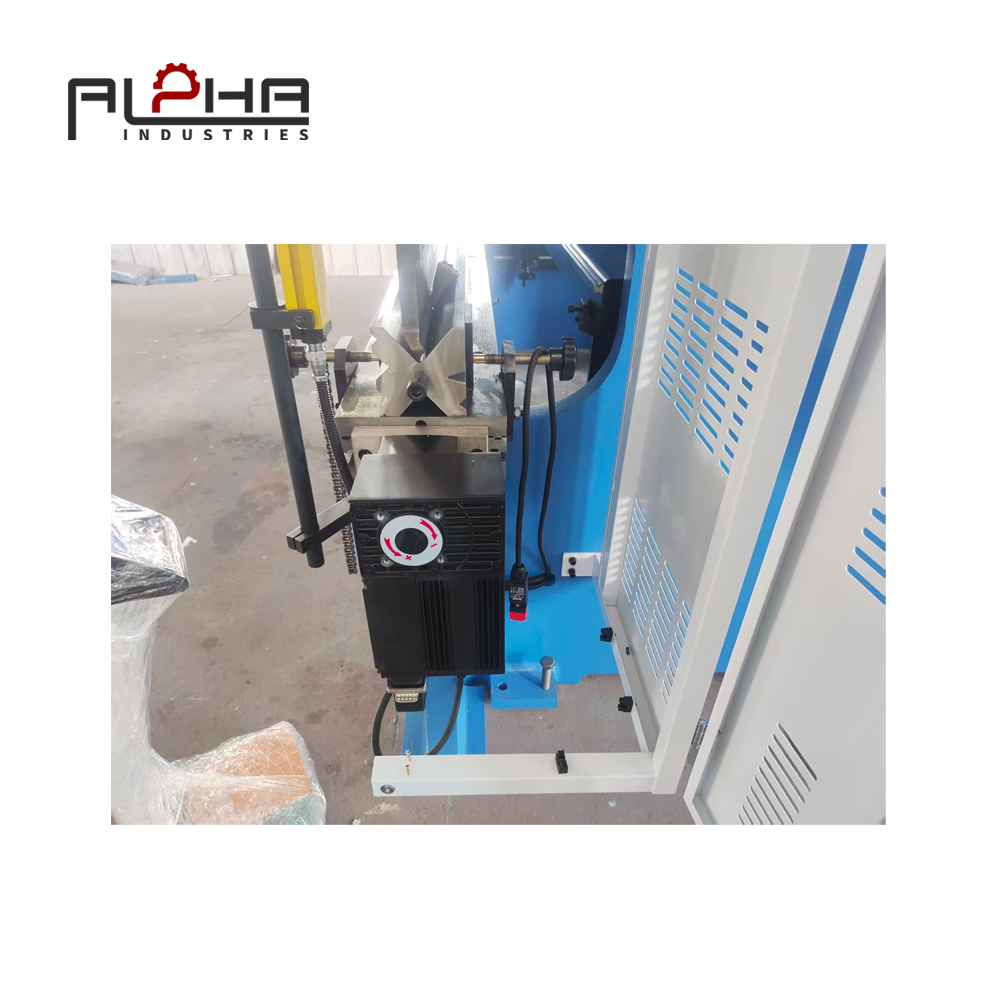
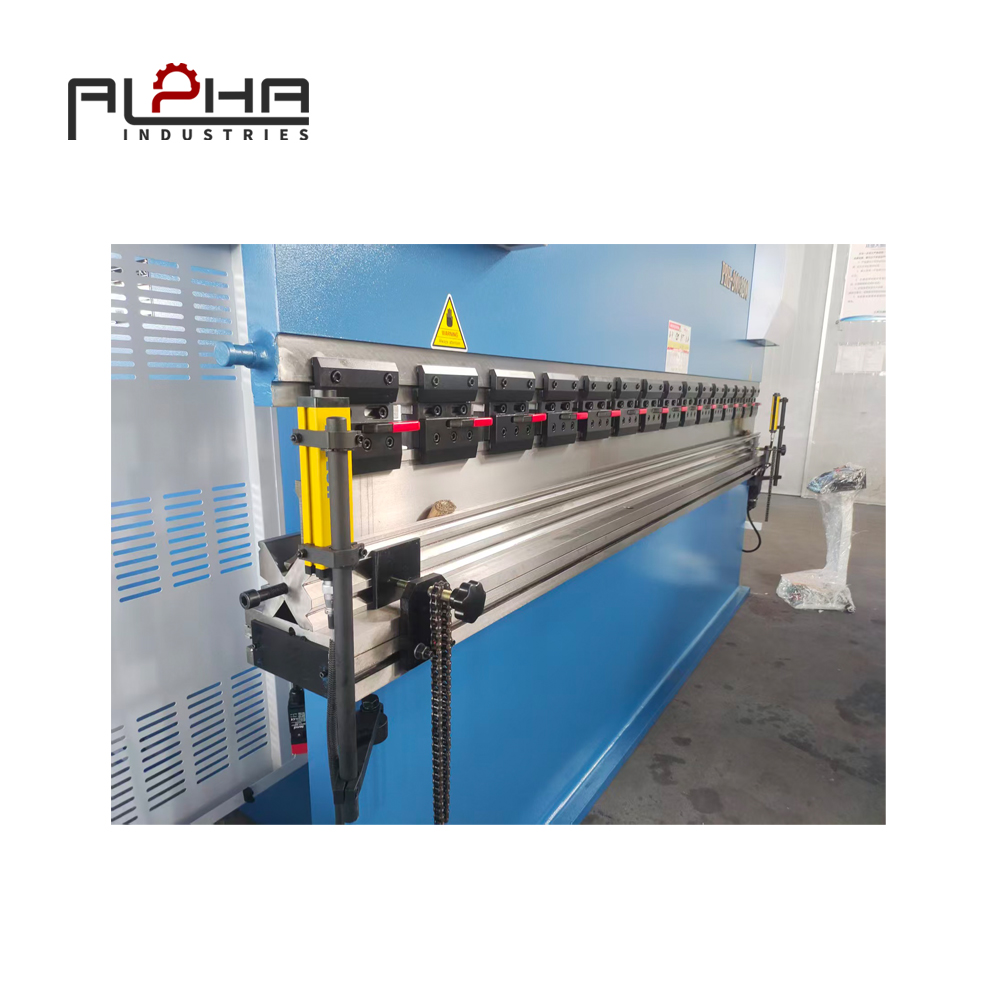
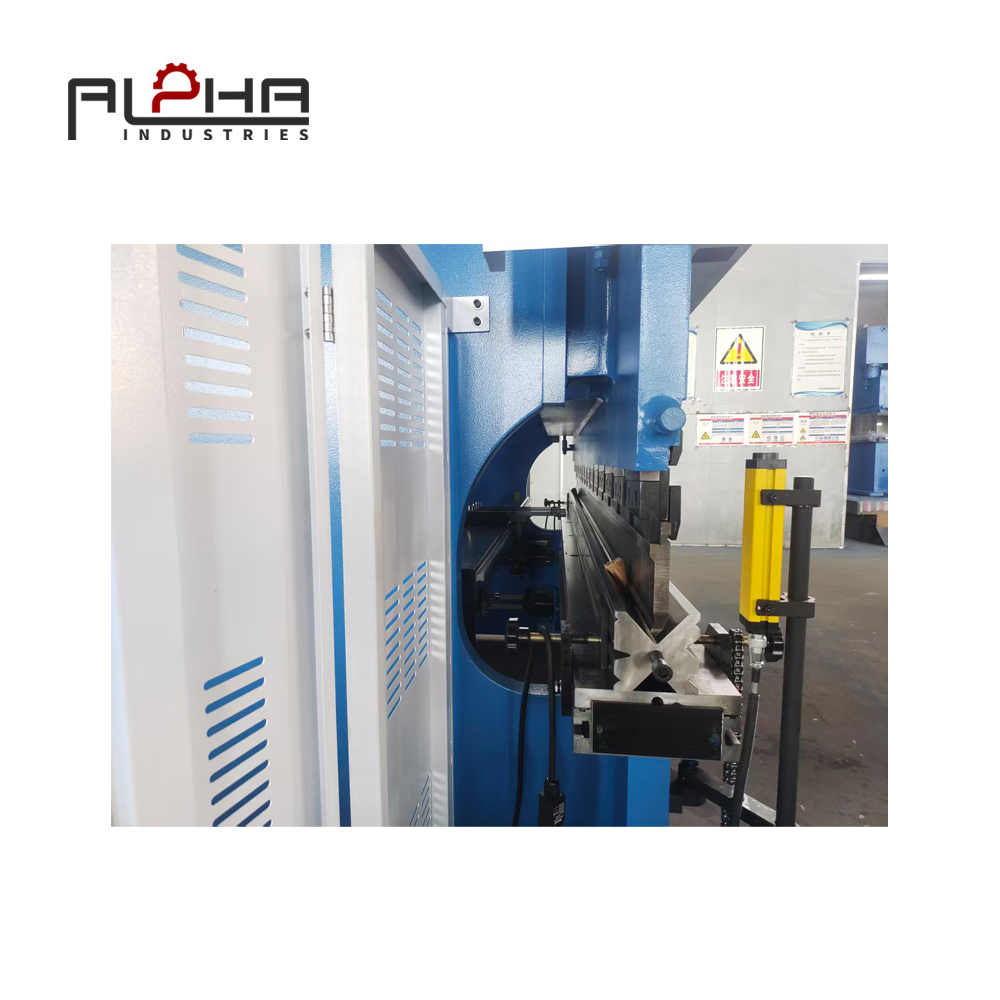
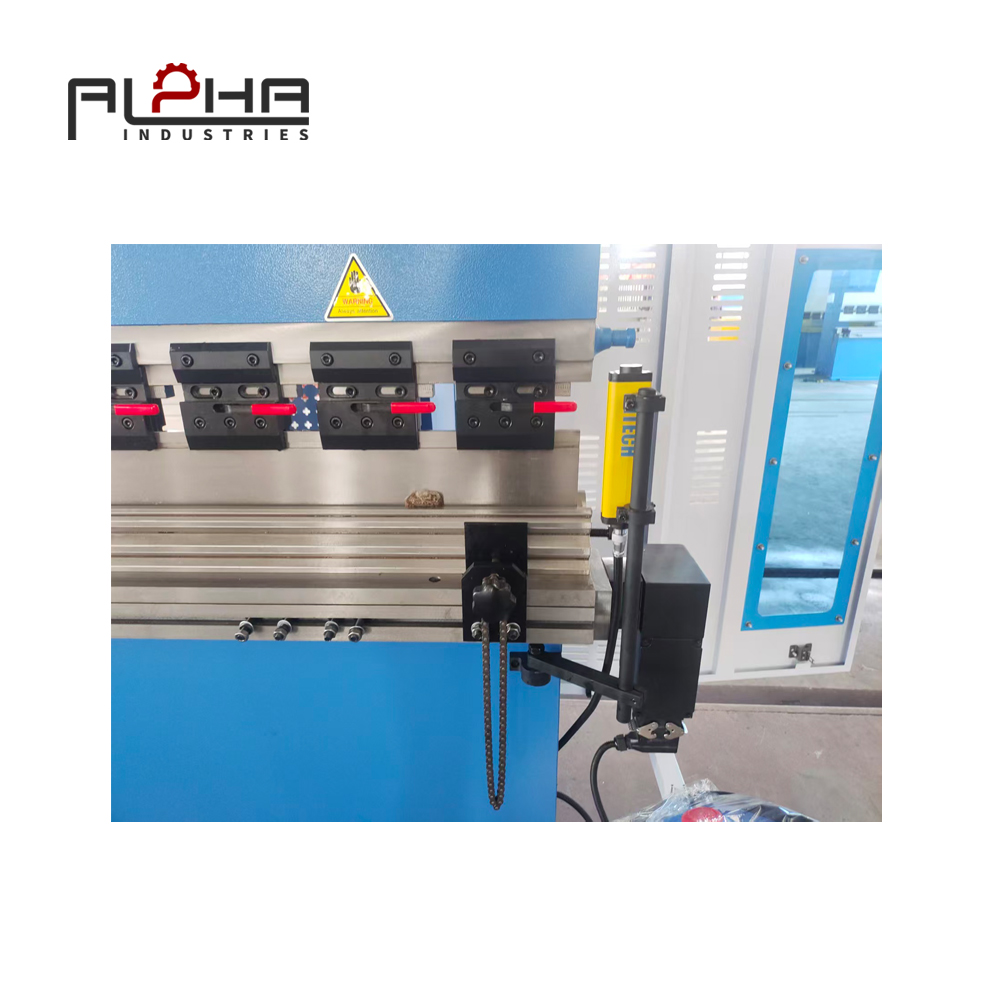
В зависимости от оборудования и режима работы, меры безопасности могут включать физические ограждения, датчики присутствия, системы ограничения движения, устройства для оттягивания или другие подходящие защитные меры.
Рабочий процесс, подходящий для большой панели, может не подойти для небольшого кронштейна.
Поэтому производителям следует оценивать размеры деталей, оснастку, положение оператора, конфигурацию оборудования и меры безопасности в комплексе.
Эффективность производства ни в коем случае не должна зависеть от обхода или отключения защитных устройств.
Если выполнение конкретной работы затруднено при наличии необходимых мер безопасности, правильным решением будет провести проверку инструментария, способов обработки заготовки, конфигурации станка и рабочих процедур с участием квалифицированного персонала.
Почему защита оборудования должна быть частью производственного плана
Защитные ограждения станка являются важным фактором, который необходимо учитывать при оценке листогибочного пресса.
Рабочее место может представлять серьезную опасность, особенно во время гибки, настройки, регулировки и перемещения заготовок.
Для украинских производителей разработка четких производственных процедур и выбор соответствующих мер безопасности могут способствовать созданию более контролируемой производственной среды.
Меры безопасности должны соответствовать конкретному листогибочному прессу и его назначению. Операторы должны понимать, как работают системы защиты и какие действия разрешены во время нормальной работы и настройки.
Производители также должны обеспечить, чтобы процедуры технического обслуживания и проверки включали в себя устройства безопасности, а любые неисправности устранялись квалифицированным персоналом.
Эффективный процесс гибки — это процесс, в котором защита оборудования, организация рабочего процесса оператора и производственные требования разработаны таким образом, чтобы взаимодействовать друг с другом.
В условиях изменений в производстве обучение операторов приобретает все большее значение.
Гибкий листогибочный пресс с ЧПУ может обрабатывать множество различных компонентов, но эта гибкость также увеличивает количество переменных, которые должны понимать операторы.
Обучение должно охватывать работу на станке, выбор программы ЧПУ, идентификацию инструмента, позиционирование заготовки, меры безопасности, процедуры настройки, обработку материалов, требования к контролю качества и действия в чрезвычайных ситуациях.
Обучение должно отражать фактическую конфигурацию оборудования и производимые компоненты.
Не следует ожидать, что новые операторы будут обучаться исключительно методом проб и ошибок на действующей производственной линии.
Для компаний, переживающих кадровые изменения или внедряющих новые продукты, документированные учебные материалы могут помочь сохранить производственные знания и снизить зависимость от небольшого числа опытных сотрудников.
Регулярное обучение также помогает операторам распознавать отклонения в работе оборудования и сообщать о потенциальных проблемах до того, как они повлияют на производство.
Стандартизированная настройка может уменьшить вариативность в работе операторов.
Стандартизированная процедура настройки помогает сделать производство более предсказуемым, особенно когда на одном и том же станке работают разные операторы.
Практический рабочий процесс может включать следующие этапы.
Проверьте производственный заказ.
Подтвердите текущий чертеж, версию, требуемое количество и применимые требования к качеству.
Проверьте материал
Проверьте тип материала, толщину и соответствующие технические характеристики.
Подготовьте оснастку
Убедитесь в правильности состояния пуансона, матрицы, отверстия матрицы и инструмента.
Загрузите программу ЧПУ.
Выберите утвержденную программу и убедитесь, что она соответствует заготовке и конфигурации станка.
Проверьте настройки оборудования.
Подтвердите необходимые настройки и защитные меры в соответствии с установленными процедурами.
Выполните первую часть.
Первичную операцию гибки следует выполнять в соответствии с утвержденной процедурой.
Проверьте критические размеры
Проверьте угол изгиба, размеры фланца, положение изгиба и другие указанные характеристики.
Начать повторное производство
Продолжайте производство только после завершения необходимой проверки первой части изделия.
Такой подход помогает уменьшить ненужные различия между операторами и сменами, а также предоставляет четкую информацию для устранения неполадок.
Первичная проверка помогает предотвратить брак и доработку.
Первичная проверка качества является одновременно и мероприятием по контролю качества, и мерой контроля производства.
Если исходный компонент не соответствует техническим требованиям, проблему можно исследовать до начала производства большей партии.
В зависимости от компонента, проверка может включать в себя определение углов изгиба, размеров фланца, положения изгиба, габаритных размеров и критически важных элементов сборки.
Критерии контроля должны быть определены на основании чертежа изделия и требований заказчика.
Для украинских производителей, работающих с индивидуальными заказами, первичная проверка может быть особенно ценной, поскольку для разных задач могут потребоваться разные программы, материалы и комбинации инструментов.
Принцип прост: выявляйте проблемы на ранней стадии, а не после обработки всей партии товара.
Это может помочь сократить потери материалов, повторные операции и предотвратимые задержки.
Техническое обслуживание листогибочных прессов и надежность оборудования.
Листогибочный пресс — это высокоточная производственная система, и его состояние может влиять на стабильность процесса гибки и доступность производства.
Профилактическое техническое обслуживание должно проводиться в соответствии с документацией производителя оборудования и охватывать соответствующие гидравлические, электрические, механические, ЧПУ, заднеупорные, смазочные и системы безопасности.
Для гидравлических листогибочных прессов требования к техническому обслуживанию могут включать контроль состояния гидравлического масла, утечек, уплотнений, фильтров, стабильности давления, температуры и производительности насоса.
Точные требования зависят от конструкции машины и условий эксплуатации.
Производителям следует вести надлежащую документацию по техническому обслуживанию и расследовать изменения в работе оборудования, а не полагаться на многократные ручные корректировки.
Для украинских предприятий, стремящихся контролировать операционные расходы, подход, основанный на плановом техническом обслуживании, может помочь выявлять назревающие проблемы до того, как они приведут к более серьезным сбоям.
Однако техническое обслуживание не может исключить все непредвиденные сбои. При планировании производства также следует учитывать запасные части, техническую поддержку и способность поставщика оказывать помощь на протяжении всего срока службы оборудования.
Вопросы, касающиеся гидравлических листогибочных прессов для украинских производителей.
Гидравлические листогибочные прессы по-прежнему широко используются в промышленной обработке листового металла, поскольку их можно настроить для широкого диапазона изгибающих усилий и размеров заготовок.
При оценке гидравлического листогибочного пресса производители должны учитывать требуемое усилие гибки, рабочую длину, свойства материала, ожидаемый объем производства и конфигурацию управления станком.
Потребление энергии и затраты на техническое обслуживание также следует учитывать как часть общих эксплуатационных расходов.
Например, станок, отвечающий требуемой грузоподъемности, но плохо подходящий для типичной обрабатываемой детали, может оказаться не самым практичным производственным решением.
Аналогичным образом, излишняя сложность конфигурации может увеличить первоначальные инвестиции, не принося при этом существенных преимуществ для предполагаемого применения.
Наиболее подходящей является та машина, которая обеспечивает баланс между производительностью, эксплуатационными требованиями, надежностью и долгосрочными затратами.
Производственное давление не должно ставить под угрозу безопасность.
Срочные заказы и изменение сроков поставки могут создавать дополнительную нагрузку на производственные бригады.
В таких условиях у операторов может возникнуть соблазн сократить процедуры настройки или пропустить этапы проверки, чтобы увеличить производительность.
Однако срочность производства не должна становиться причиной для игнорирования установленных требований безопасности.
Надежная производственная система должна позволять операторам следовать требуемым процедурам даже при увеличении рабочей нагрузки.
Стандартизированные инструкции по настройке, четкие рабочие задания, соответствующая подготовка инструментов и правильная конфигурация оборудования могут помочь сократить предотвратимые задержки без ущерба для безопасности.
Для украинских производителей, сталкивающихся с непредсказуемыми производственными графиками, баланс между гибкостью и дисциплиной в процедурах имеет решающее значение для устойчивой производительности.
Как автоматизация может улучшить производство листогибочных прессов
В зависимости от производственной задачи, автоматизация может сократить количество повторяющихся операций.
Гибочный цех может включать в себя листогибочный пресс с ЧПУ, автоматизированную загрузку материалов, роботизированную обработку заготовок, автоматическую разгрузку, управление оснасткой или мониторинг производства.
Эти решения могут быть полезны производителям, перерабатывающим большие объемы стандартизированных компонентов.
Однако автоматизация не является автоматически лучшим выбором для каждого украинского производственного предприятия.
Инвестиции должны отражать фактический объем производства, геометрию деталей, доступную площадь производственных помещений, потребности в рабочей силе и ожидаемую прибыль.
Компания, производящая частые небольшие партии компонентов по индивидуальному заказу, может получить больше выгоды от гибкого программирования ЧПУ и более быстрой настройки, чем от полностью роботизированного цеха гибки.
Правильная стратегия автоматизации должна поддерживать производственную модель компании, а не создавать излишнюю сложность.
Для производства широкого ассортимента продукции требуется гибкое оборудование.
Мелкосерийные предприятия часто обрабатывают десятки или сотни различных компонентов, при этом количество каждой детали относительно невелико.
В таких условиях гибкость и быстрая переналадка могут быть важнее максимальной автоматизации.
Правильно сконфигурированный листогибочный пресс с ЧПУ позволяет операторам переключаться между программами, вариантами оснастки и размерами заготовок, сохраняя при этом контролируемые параметры производства.
Для этих производителей приоритетами могут быть быстрая настройка, гибкое программирование, повторяемое позиционирование, практичные варианты инструментов и простое взаимодействие с оператором.
Для крупносерийного производства дополнительные преимущества могут обеспечить автоматизированная подача материалов или роботизированная гибка.
Поэтому понимание структуры производства имеет важное значение при выборе конфигурации листогибочного пресса, обеспечивающей наилучшую долгосрочную выгоду.
Выбор листогибочных прессов для украинского рынка
При оценке нового листогибочного пресса украинские производители должны принимать решение, основываясь на своих реальных производственных потребностях.
Длина изгиба: Каковы типичные и максимальные размеры заготовок?
Изгибающая сила: Какие типы материалов и толщины необходимо обрабатывать?
ЧПУ-управление: насколько сложны компоненты и последовательности гибки?
Конфигурация заднего упора: сколько осей необходимо для обработки предполагаемых заготовок?
Оснастка: Какая система оснастки подходит для требуемого ассортимента продукции?
Меры безопасности: Какие защитные меры подходят для данного оборудования и области применения?
Рабочий процесс оператора: Насколько легко операторы могут подготовиться к выполнению заданий и переключаться между ними?
Автоматизация: В будущем может потребоваться роботизированная гибка или автоматизированная обработка материалов?
Техническое обслуживание и ремонт: Какая техническая поддержка, запасные части и ресурсы для технического обслуживания доступны?
Эксплуатационные расходы: Как потребление энергии, техническое обслуживание, время на настройку и производительность повлияют на общую стоимость владения?
Эти соображения обеспечивают более практичную основу для выбора оборудования, чем просто максимальный тоннаж.
Для производителей, работающих в условиях ограниченного бюджета, оценка всего производственного процесса может помочь избежать инвестиций в возможности, которые не устраняют основные узкие места.
Создание более надежного процесса гибки
Надежный процесс гибки на листогибочном прессе может быть организован в виде взаимосвязанных производственных этапов.
Подготовка материалов
Определите необходимый материал и подготовьте его для выполнения запланированной работы.
Подготовка оснастки
Проверьте наличие необходимого инструмента и осмотрите его состояние.
Подготовка программы ЧПУ
Выберите и проверьте подходящую программу гибки.
Настройка оборудования
Настройте оборудование в соответствии с утвержденной процедурой.
Проверка первой части
Проверьте исходный компонент на соответствие установленным требованиям.
Контролируемое производство
Повторяйте утвержденный процесс гибки, контролируя при этом критически важные характеристики.
Обработка готовых деталей
Безопасно переместите готовые компоненты на следующий этап производства.
Ведение учета производственной документации
Зафиксируйте соответствующие результаты проверок, объемы производства и любые корректировки процесса, необходимые в соответствии с системой качества.
Этот структурированный рабочий процесс помогает связать безопасность операторов, обеспечение качества и эффективность производства.
Это также обеспечивает более четкую основу для выявления причин задержек, проблем с настройкой и повторяющихся проблем с качеством.
Роль цифровой производственной информации
Программы для станков с ЧПУ ценны, но производственная информация может выходить за рамки самого станка.
Производители могут систематизировать чертежи, номера заказов, информацию об оснастке, технические характеристики материалов, критерии контроля качества, объемы производства и инструкции по настройке в единую информационную систему.
Это облегчает воспроизведение успешного производственного процесса, когда тот же компонент возвращается через несколько недель или месяцев.
Для украинских производителей, работающих как с постоянными клиентами, так и с индивидуальными заказами, систематизированная производственная документация может сократить необходимость повторного создания информации о настройке оборудования с самого начала.
Цифровая информация о производстве также может способствовать обмену информацией между командами программирования, производства и контроля качества.
Цель состоит в том, чтобы сделать достоверные знания о производстве доступными для тех, кто в них нуждается.
Безопасность при работе на листогибочном прессе и общая себестоимость производства.
Безопасность оборудования следует рассматривать как часть долгосрочной надежности производства, а не просто как расходы на соблюдение нормативных требований.
Серьезный инцидент или предотвратимая неисправность оборудования могут нарушить производственные графики, снизить доступность оборудования, повлиять на планирование рабочей силы и задержать поставки клиентам.
Аналогичным образом, непоследовательные процедуры гибки могут увеличить количество брака, объем доработок, время наладки и затраты на проверку.
Грамотно спланированное решение для листогибочного пресса учитывает все эти факторы в совокупности.
Надлежащие меры безопасности, обучение операторов, профилактическое техническое обслуживание, стандартизированные процедуры настройки и первичный контроль качества — все это может способствовать созданию более контролируемой производственной среды.
Для украинских производителей, стремящихся сбалансировать инвестиции в оборудование с эксплуатационными расходами, оценка этих факторов может дать более полное представление о долгосрочной ценности машины.
Как компания ALPHA подходит к разработке решений для листогибочных прессов
В компании ALPHA выбор листогибочного пресса начинается с понимания производственных задач заказчика.
Разным предприятиям требуются разные конфигурации оборудования.
В цехе, занимающемся изготовлением компонентов по индивидуальному заказу, приоритетными могут быть гибкое программирование станков с ЧПУ, практичная оснастка, быстрая настройка, точная задняя регулировка и простота в эксплуатации.
Крупному производителю могут потребоваться автоматизированные системы обработки материалов, роботизированная гибка, мониторинг производства и высокая повторяемость.
Предприятие, занимающееся изготовлением крупногабаритных металлоконструкций, может сосредоточиться на усилии изгиба, рабочей длине, конструкции станков и подходящей опоре для больших заготовок.
Для украинских производителей совместная оценка этих требований помогает определить конфигурацию листогибочного пресса, подходящую для реальных производственных условий.
Цель состоит в том, чтобы подобрать возможности станка в соответствии с обрабатываемыми деталями заказчика, объемом производства, условиями эксплуатации и долгосрочными планами.
Независимо от того, что является приоритетом — большая гибкость, более стабильные результаты гибки, сокращение ручного труда или подготовка к будущей автоматизации, — выбор оборудования должен начинаться с определения области применения, а не только с технических характеристик.
Часто задаваемые вопросы
1. Для чего используется листогибочный пресс?
Листогибочный пресс используется для гибки и формовки листового металла путем прижима заготовки между пуансоном и матрицей. Он широко применяется для изготовления металлических корпусов, панелей, кронштейнов, рам оборудования и других сварных компонентов.
2. Что такое листогибочный пресс с ЧПУ?
Листогибочный пресс с ЧПУ использует компьютерное числовое управление для выполнения запрограммированных операций гибки. В зависимости от конфигурации станка, он может контролировать последовательность гибки, положение заднего упора и другие рабочие параметры.
3. Подходит ли гидравлический листогибочный пресс для работы с толстолистовым металлом?
Да. Гидравлические листогибочные прессы могут быть сконфигурированы для работы со значительными усилиями гибки и широким диапазоном размеров заготовок. Выбор подходящего станка зависит от типа материала, его толщины, длины гибки и производственных требований.
4. Как украинские производители могут повысить производительность листогибочных прессов?
Производители могут повысить производительность за счет подходящего программирования станков с ЧПУ, точной установки задних упоров, стандартизированной оснастки, эффективных процедур настройки, первичного контроля качества деталей и надлежащего профилактического обслуживания.
5. Почему важна защита листогибочного пресса?
Рабочее место и связанные с ним движения оборудования могут подвергать работников серьезным опасностям. Надлежащие меры безопасности, правила эксплуатации и обучение операторов помогают снизить эти риски.
6. Может ли автоматизация листогибочного пресса снизить нагрузку на оператора?
В зависимости от области применения автоматизация может помочь в загрузке материалов, обработке заготовок, разгрузке и выполнении повторяющихся операций гибки. Подходящее решение зависит от объема производства, геометрии детали и инвестиционных требований.
7. Как производители могут повысить точность работы листогибочного пресса?
Производители могут повысить стабильность качества, контролируя технические характеристики материалов, выбирая подходящую оснастку, проверяя программы ЧПУ, поддерживая точное положение заднего упора, проверяя первую деталь и обслуживая станок в соответствии с требованиями производителя.
8. Следует ли выбирать листогибочный пресс, основываясь только на тоннаже?
Нет. Производителям также следует учитывать длину гибки, управление с ЧПУ, конфигурацию заднего упора, оснастку, средства защиты, рабочий процесс оператора, техническое обслуживание, энергопотребление и будущие производственные потребности.
9. На что следует обращать внимание украинскому цеху при выборе листогибочного пресса с ЧПУ?
Для мелкосерийного производства наибольшую выгоду могут принести гибкое программирование, эффективная настройка, адаптируемый инструментарий, точное позиционирование и возможность обработки различных компонентов небольшими партиями.
10. Как производители могут сократить время простоя листогибочного пресса?
Профилактическое техническое обслуживание, правильное планирование запасных частей, обучение операторов, стандартизированные процедуры настройки и своевременная техническая поддержка могут помочь сократить время простоя, которого можно избежать. Фактические результаты зависят от состояния оборудования и методов эксплуатации.
Заключение
Для украинских производителей повышение производительности листогибочных прессов — это не просто увеличение скорости гибки. Речь идёт о создании надёжного производственного процесса, способного адаптироваться к меняющимся заказам, поддерживать стабильное качество и обеспечивать безопасность операторов.
Современный листогибочный пресс должен работать в сочетании с ЧПУ-управлением, точным задним упором, подходящим инструментом, защитой станка, обучением оператора, обработкой материалов, профилактическим техническим обслуживанием и стандартизированными производственными процедурами.
При координации этих элементов производители могут сократить количество предотвратимых отклонений, повысить повторяемость производства и более эффективно управлять производством с широким ассортиментом продукции.
В компании ALPHA правильное решение для листогибочного пресса начинается с понимания реальных производственных потребностей заказчика. Независимо от того, является ли целью повышение гибкости производства, обработка крупных деталей из листового металла, достижение более стабильных результатов гибки или подготовка к будущей автоматизации, конфигурация станка должна соответствовать задачам.
Если ваша компания рассматривает возможность приобретения нового листогибочного пресса или хочет усовершенствовать существующий процесс гибки листового металла, свяжитесь с компанией ALPHA CNC, чтобы обсудить подходящую конфигурацию станка для ваших производственных нужд.
Контакты ALPHA CNC: Свяжитесь с нами – ALPHA CNC