Для производителей листового металла в Украине производительность листогибочного пресса зависит не только от силы гибки или скорости цикла.
Станок может быть способен выполнять точные гибки на высокой скорости, но если операторы тратят значительное количество времени на подъем, вращение, перемещение, выравнивание и поддержку больших металлических листов, фактическая эффективность производства может оказаться значительно ниже ожидаемой.
Это особенно важно для производителей, работающих с листовым металлом большого формата. По мере того, как заготовки становятся шире, длиннее, толще или тяжелее, перемещение материала может стать одной из самых сложных частей процесса гибки.
Для украинских производителей эта проблема может стать еще более актуальной, когда необходимо обеспечить стабильность производства, несмотря на простои оборудования, необходимость технического обслуживания, давление со стороны цен на энергоносители, неопределенность в цепочке поставок и меняющиеся требования клиентов.
Ключевой вопрос заключается не просто в том, насколько быстро листогибочный пресс может согнуть лист. Более полезным вопросом является то, насколько эффективно вся заготовка может перемещаться в процессе гибки.
В данной статье объясняется, как улучшенная обработка материалов, задние упоры с ЧПУ, поддержка заготовок, планирование производства, организация оснастки и выборочная автоматизация могут помочь украинским производителям повысить производительность листогибочных прессов и обеспечить более стабильное производство.
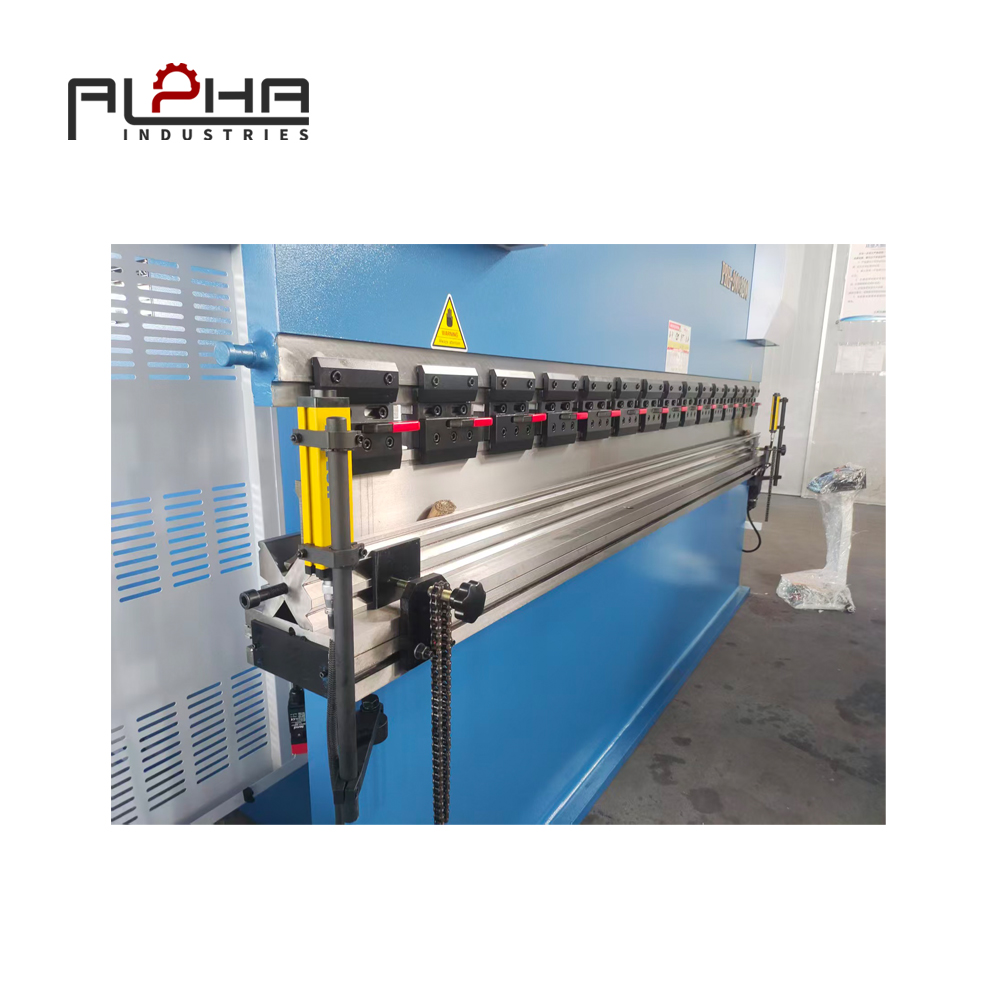
Почему обработка материалов может стать скрытым узким местом в процессе работы пресса
Сам процесс изгиба может занять совсем немного времени. Однако подготовка большого листа может потребовать гораздо больше времени.
Перед началом гибки операторам может потребоваться переместить лист к станку, выровнять заготовку, приподнять или зафиксировать одну сторону, расположить лист напротив заднего упора, повернуть заготовку и выполнить первый изгиб.
После первого изгиба может потребоваться изменить положение материала, закрепить его, снова повернуть и, наконец, извлечь из станка.
Для небольшого кронштейна эти движения могут быть простыми. Для большого листа они могут стать важной частью производственного цикла.
Это создает важное различие между временем цикла работы станка и общим временем обработки детали.
Производитель может сократить цикл гибки на несколько секунд, но если оператор тратит несколько минут на обработку заготовки, общее повышение производительности может быть ограниченным.
Для украинских производителей излишняя обработка продукции может также увеличить рабочую нагрузку операторов и затруднить поддержание производства в условиях ограниченной доступности квалифицированной рабочей силы или оборудования.
Поэтому при оценке производителями нового листогибочного пресса следует уделять внимание вопросам обработки материалов.
Рынок Украины: вызов стабильного и эффективного производства листового металла.
Украинские производители сталкиваются с производственной средой, где стабильность, надежность и эффективное использование ресурсов могут иметь особенно важное значение.
Компаниям, занимающимся обработкой листового металла, может потребоваться управлять меняющимися требованиями клиентов, выполнять индивидуальные заказы, сокращать объемы производства, проводить техническое обслуживание оборудования, учитывать затраты на электроэнергию и потенциальные перебои в производстве.
В таких условиях крупные металлические детали могут создавать дополнительные сложности во время работы на листогибочном прессе.
Строительная техника, сельскохозяйственное оборудование, промышленное оборудование, электрошкафы, транспортные компоненты, конструкционные детали и изделия из листового металла, изготовленные по индивидуальному заказу, могут требовать обработки крупных или тяжелых заготовок, с которыми трудно работать вручную.
Задача усложняется, когда производителям необходимо выпускать различные компоненты в относительно небольших количествах.
Крупную заготовку, возможно, потребуется перемещать несколько раз в течение одной последовательности гибки. По мере увеличения веса материала, размера детали и количества изгибов, ручная обработка становится более трудоемкой.
Для украинских производителей последствия могут выходить за рамки простого увеличения рабочей нагрузки операторов. Ненужные перемещения материалов могут увеличить время наладки, снизить эффективность производства, создать дополнительные возможности для ошибок позиционирования и затруднить поддержание стабильного производства.
Поэтому производителям необходимо учитывать взаимосвязь между листогибочным прессом и всем процессом перемещения материалов вокруг него.
Надежное решение для листогибочного пресса должно не только обеспечивать достаточную мощность гибки, но и способствовать эффективному рабочему процессу, упрощать эксплуатацию, сокращать ненужные манипуляции и обеспечивать предсказуемую производительность производства.
Почему одной лишь производственной мощности недостаточно
При выборе листогибочного пресса производители обычно обращают внимание на максимальную длину гибки, максимальное усилие гибки, ход, глубину зева, высоту раскрытия, скорость гибки и конфигурацию ЧПУ.
Это важные технические характеристики, но они не дают полной картины.
Представьте себе листогибочный пресс, способный сгибать очень большой лист. Если операторам будет трудно удерживать лист во время позиционирования и вращения, машина может не раскрыть свой теоретический производственный потенциал.
Машина может обладать достаточной грузоподъемностью, но рабочий процесс вокруг нее все равно может быть неэффективным.
Вот почему производителям следует оценивать весь процесс целиком:
Подготовка материала → Загрузка → Позиционирование → Изгиб → Перепозиционирование → Разгрузка
Вместо того чтобы сосредотачиваться только на операции гибки, украинским производителям следует также учитывать надежность оборудования, требования к техническому обслуживанию, энергоэффективность, рабочую нагрузку оператора, гибкость производства и возможность поддержания стабильного объема производства.
Как система поддержки заготовки может повысить эффективность работы оператора
Один из практических способов улучшить гибку крупногабаритных листов — обеспечить надлежащую поддержку заготовки.
В зависимости от конфигурации станка и области применения, вспомогательное оборудование может помочь стабилизировать большие листы, уменьшить ручной подъем, поддерживать правильное положение, поддерживать длинные фланцы, сократить ненужные перемещения и улучшить эргономику оператора.
Точное решение по опоре должно соответствовать размерам, весу и геометрии обрабатываемых деталей.
Например, для длинного листа могут потребоваться иные условия крепления, чем для компактного прямоугольного элемента.
Цель состоит не просто в том, чтобы облегчить работу оператора. Надлежащая поддержка также может способствовать более стабильному процессу гибки, поскольку заготовка может лучше контролироваться во время позиционирования.
Для производителей, стремящихся к стабильному производству, соответствующая поддержка заготовок может помочь сократить ненужные манипуляции и упростить стандартизацию повторяющихся операций.
Задние упоры позволяют не только определять размеры изгиба.
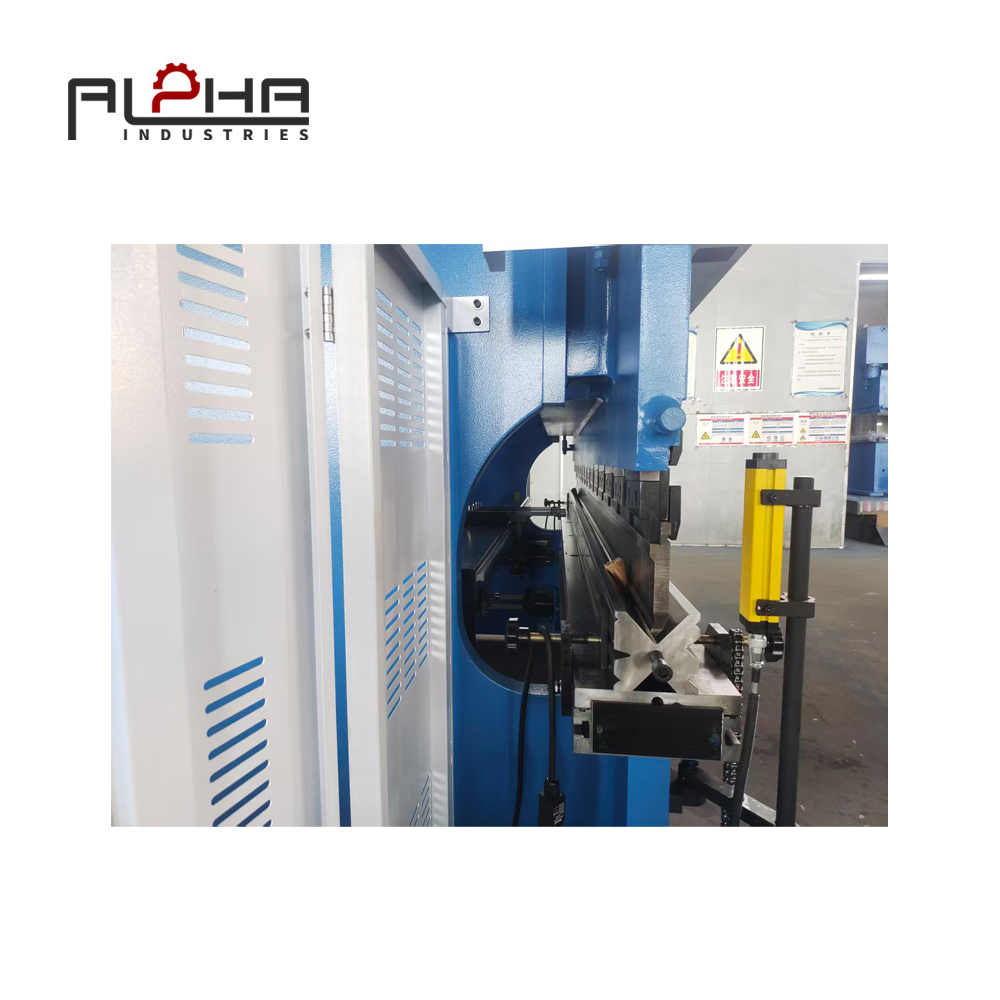
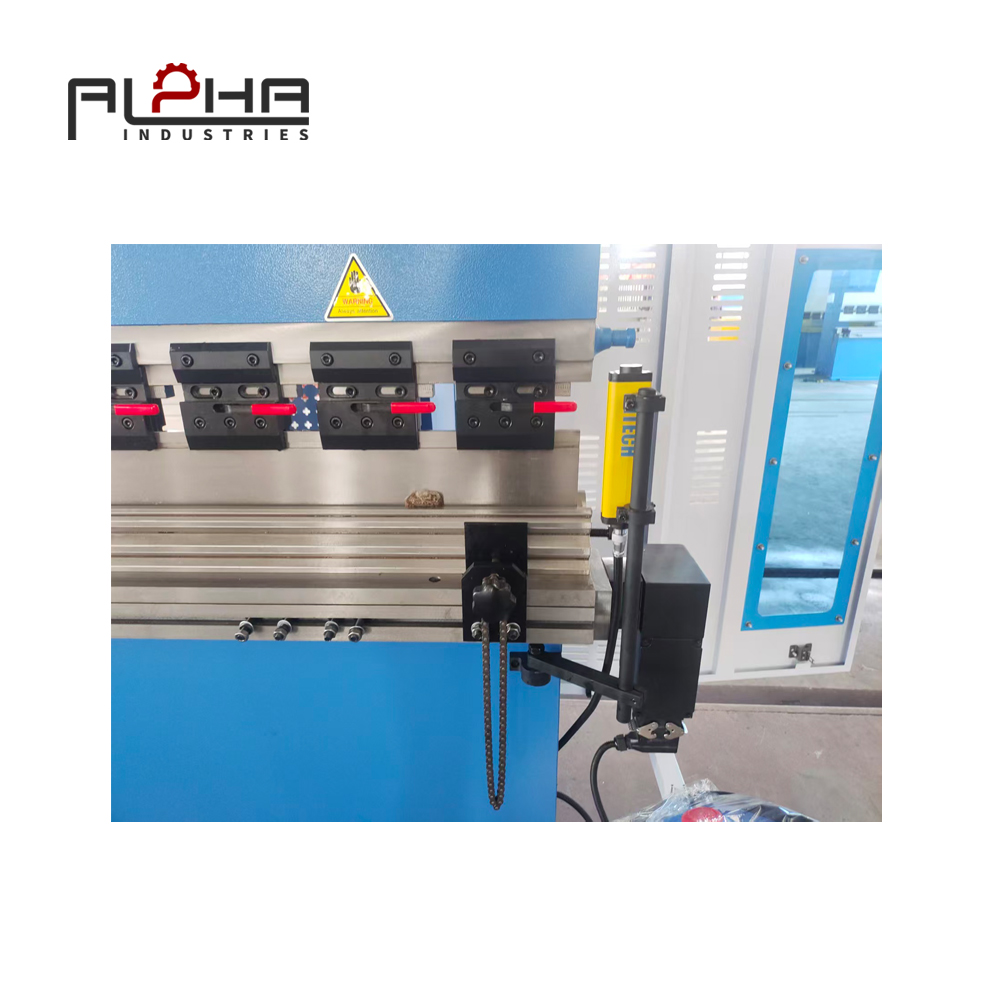
Задний упор — один из важнейших компонентов современного листогибочного пресса с ЧПУ.
Его основная функция — точное позиционирование листа перед сгибанием. Однако точное позиционирование также сокращает количество ненужных ручных измерений и корректировок.
При изготовлении деталей с многократным изгибом задний упор станка с ЧПУ может перемещаться в различные запрограммированные положения по мере выполнения последовательности гибки. Это позволяет оператору следовать повторяемому процессу.
Вместо того чтобы вручную измерять каждый фланец:
Положение → Измерение → Регулировка → Изгиб
Рабочий процесс может выглядеть следующим образом:
Программа → Положение → Изгиб
Это не исключает необходимости проверки оператором, особенно во время настройки и первичного контроля качества. Однако это может сократить количество повторяющихся операций позиционирования в процессе производства.
Для украинских производителей сокращение повторяющихся ручных операций позиционирования может быть особенно полезно, когда производственным бригадам необходимо обрабатывать несколько типов деталей, сохраняя при этом стабильное качество и эффективное использование имеющейся рабочей силы.
Почему для обработки крупных деталей требуется более тщательное планирование рабочего процесса?
Большие листы — это не просто увеличенные версии маленьких листов. Их поведение при обращении может существенно отличаться.
Крупная заготовка может изгибаться во время позиционирования, требовать перемещения двумя людьми, нуждаться в дополнительной опоре, мешать работе расположенного рядом оборудования, занимать больше места на полу, требовать больше времени для поворота и создавать проблемы с видимостью в зоне изгиба.
Поэтому производителям следует планировать весь путь движения материала до установки или перемещения листогибочного пресса.
Важные вопросы включают в себя: откуда поступает листовой материал, как он попадает на листогибочный пресс, где стоит оператор, как поддерживается лист, как вращается заготовка, куда помещается готовая деталь и достаточно ли места вокруг станка.
Эти вопросы могут выявить узкие места, которые не видны при оценке только технических характеристик листогибочного пресса.
Для украинских производителей грамотное планирование рабочих процессов также может помочь сократить ненужные перемещения, повысить безопасность операторов и более эффективно использовать ограниченное производственное пространство.
Планировка производственного процесса может влиять на производительность листогибочного пресса.
Физическая планировка производственного цеха может оказывать существенное влияние на обработку материалов.
Если склад сырья расположен далеко от зоны гибки, операторы или погрузочно-разгрузочное оборудование могут тратить значительное время на транспортировку листов.
Аналогичным образом, если готовые компоненты необходимо перемещать через узкое или загроможденное пространство, производственный процесс может замедлиться.
Более организованный рабочий процесс может включать в себя:
Сырье → Резка → Удаление заусенцев → Гибка → Сварка → Сборка
в логической последовательности, где это практически возможно.
Точная компоновка зависит от завода и модели производства.
Однако сокращение ненужных перевозок может помочь обеспечить листогибочный пресс необходимым материалом и предотвратить скопление готовых деталей вокруг станка.
Для украинских производителей организованная планировка также может помочь сократить ненужные перемещения и поддерживать более предсказуемый рабочий процесс при изменении производственных графиков или приоритетов заказов.
Связывание операций резки и гибки
Для многих производителей листового металла листогибочный пресс не работает автономно.
Перед тем как попасть в цех гибки, материал может пройти лазерную резку, плазменную резку, резку, штамповку или удаление заусенцев.
Это создает возможности для координации производства.
Если графики раскроя не синхронизированы с требованиями к гибке, листогибочный пресс может ожидать поступления материала. Кроме того, может поступить слишком много материала одновременно, что создаст заторы на складе вокруг станка.
Более эффективное планирование производства позволяет координировать графики резки и гибки в соответствии с заказами клиентов, наличием материалов, приоритетом деталей, объемом производства, требованиями к оснастке и сроками поставки.
Цель состоит в том, чтобы обеспечить бесперебойную работу цеха гибки без создания лишних запасов незавершенного производства.
Для украинских производителей улучшение координации также может помочь снизить влияние неожиданных изменений в производстве и повысить эффективность использования имеющегося оборудования.
Организация складирования материалов позволяет сократить непроизводительное время работы листогибочного пресса.
Простая, но эффективная стратегия заключается в подготовке материала до того, как станет доступен листогибочный пресс.
Для следующего производственного заказа команда может проверить правильность марки материала, толщины, размеров, количества, чертежа, программы ЧПУ и необходимой оснастки.
Затем материал можно разместить рядом с оборудованием, сохраняя при этом организованное и безопасное рабочее место.
Это может сократить время между производственными заказами.
Рабочий процесс выглядит следующим образом:
Текущая задача → Следующий материал готов → Переналадка → Немедленное производство
Вместо:
Текущая задача → Поиск материалов → Перемещение материалов → Проверка материалов → Подготовка оборудования
Разница становится особенно существенной, когда объемы производственных заказов невелики, а переналадка оборудования происходит часто.
Для украинских производителей, работающих с индивидуальными заказами, сокращение ненужного времени переналадки может способствовать повышению гибкости производства и уменьшению времени простоя оборудования.
Идентификация материалов является частью повышения эффективности производства.
Погрузочно-разгрузочные работы — это не только перемещение металла. Они также включают в себя обеспечение доставки нужного материала к нужному оборудованию.
Смешивание различных сортов или толщин может привести к серьезным проблемам с качеством.
Система управления материальными ресурсами должна помогать операторам определять марку материала, толщину, размер листа, количество, номер заказа, заказ клиента и этап производства.
Эта информация может быть связана с производственным графиком и программой ЧПУ.
Для производителей, выпускающих множество компонентов по индивидуальному заказу, точная идентификация материала может снизить риск обработки неправильного листового материала.
Это особенно важно, когда производственные графики часто меняются или когда в одном цехе обрабатываются несколько типов материалов.
Почему толщина листа влияет на сложность обработки?
Тонкий лист бумаги может быть большим, но относительно легко перемещаться.
Более толстый лист может быть меньше по размеру, но при этом значительно тяжелее.
Это означает, что одних только размеров заготовки недостаточно для понимания требований к ее обработке.
Производителям следует учитывать следующее:
Длина + Ширина + Толщина + Плотность материала + Геометрия детали
В результате вес и гибкость обрабатываемой детали могут определять, целесообразна ли ручная обработка или же необходима механическая помощь.
Это особенно важно для стали и других материалов высокой плотности.
Для украинских производителей понимание этих факторов перед покупкой листогибочного пресса может помочь предотвратить ситуации, когда станок обладает достаточной производительностью по гибке, но окружающий процесс обработки создает узкое место в производстве.
Эргономика и рабочая нагрузка оператора
Погрузочно-разгрузочные работы также влияют на эргономику оператора.
Многократное поднятие, скручивание, вытягивание рук и удержание крупных заготовок могут создавать дополнительную физическую нагрузку на работников.
Для предприятий, работающих в несколько смен, повторяющиеся операции по перемещению грузов могут стать существенным операционным фактором.
Для оптимизации процесса обработки на листогибочном прессе можно использовать опоры для заготовок, механическое подъемное оборудование, соответствующие тележки для материалов, средства позиционирования, оптимизированную высоту станка и улучшенную компоновку рабочего места.
Точное решение зависит от обрабатываемой детали и производственных условий.
Цель состоит в том, чтобы уменьшить ненужные физические усилия, сохраняя при этом контроль над материалом.
Для украинских производителей сокращение ручного труда также может способствовать повышению стабильности производственных процессов и позволить операторам уделять больше времени настройке оборудования, контролю качества и другим задачам, создающим добавленную стоимость.
Выборочная автоматизация может решить проблемы, связанные с обработкой материалов.
Производителям не обязательно автоматизировать весь процесс гибки.
Иногда наиболее ценной целью автоматизации становится обработка материалов.
Производитель может сохранять ручное управление листогибочным прессом, используя при этом оборудование для облегчения загрузки, выгрузки, позиционирования листа, вращения заготовки или перемещения детали.
Это может обеспечить более постепенный путь к автоматизации.
Решение должно основываться на фактическом узком месте в производстве.
Если сам процесс гибки уже эффективен, но операторы тратят чрезмерное время на перемещение тяжелых листов, автоматизация обработки материалов может принести больше пользы, чем простое увеличение скорости гибки.
Для украинских производителей выборочная автоматизация может стать практичным способом повышения производительности без необходимости полной трансформации производственной линии.
Когда роботизированная гибка станет доступной опцией
Для крупносерийного производства с относительно стабильной конструкцией деталей роботизированные гибочные ячейки могут обеспечить дополнительную автоматизацию.
Типичная система может сочетать в себе:
Обработка материалов + Робот + Листогибочный пресс с ЧПУ + Инструмент + Выгрузка деталей
Это может сократить объем работ, выполняемых вручную.
Однако роботизированная гибка не является автоматически лучшим решением для каждого завода.
В цехах с широким ассортиментом продукции часто происходит смена деталей, инструментов, материалов, чертежей и объемов производства.
В подобных условиях гибкость может быть важнее, чем полностью автоматизированная обработка данных.
Следовательно, выбор средств автоматизации следует основывать на производственных характеристиках, а не просто на их технологической продвинутости.
Для украинских производителей оптимальный уровень автоматизации должен определяться объёмами производства, ассортиментом продукции, доступной рабочей силой, приоритетами инвестиций и необходимостью гибкого производства.
Как программирование ЧПУ поддерживает обработку материалов
Программирование станков с ЧПУ может способствовать не только повышению точности гибки.
При стандартизации последовательности гибки операторы могут предвидеть, как должна перемещаться заготовка на протяжении всего процесса.
Например, для изготовления сложной детали может потребоваться первый изгиб фланца, поворот заготовки, второй изгиб, изменение положения, третий изгиб и окончательная проверка размеров.
Если последовательность действий установлена и воспроизводима, операторы могут подготовить материал соответствующим образом.
Это может уменьшить количество ненужных перемещений во время испытаний.
Система ЧПУ становится частью более широкого производственного процесса, а не просто управляет ползунком.
Для производителей, сталкивающихся с меняющимися производственными требованиями, стандартизированные программы ЧПУ также могут помочь уменьшить вариативность настройки и повысить повторяемость между различными производственными партиями.
Инструмент для листогибочного пресса также влияет на перемещение материала.
Выбор инструмента может влиять на то, насколько легко заготовка перемещается в процессе гибки.
Для некоторых геометрических форм деталей могут потребоваться различные формы пуансонов, различные отверстия матрицы, сегментированная оснастка, специальная оснастка или несколько инструментальных станций.
Неправильный выбор инструмента может привести к ненужным перестановкам или затруднить доступ к определенным изгибам.
Следовательно, при выборе оснастки следует учитывать всю последовательность гибки.
Вопрос должен звучать не только так:
"Сможет ли этот инструмент сделать изгиб?"
Также должно быть:
"Можно ли эффективно изготовить всю деталь с помощью данной оснастки?"
Для украинских производителей, выпускающих компоненты по индивидуальному заказу или мелкосерийным партиям, гибкие решения в области оснастки могут помочь сократить ненужное время на переналадку и обеспечить более эффективную смену производственных процессов.
Сокращение количества перестановок при изготовлении деталей, подвергающихся многократному изгибу.
Каждый дополнительный этап перепозиционирования отнимает время.
При работе со сложными компонентами операторам может потребоваться несколько раз повернуть лист.
Каждое перемещение создает новые возможности для ошибок позиционирования, повреждения поверхности, усталости оператора и задержек в производстве.
Тщательно спланированная последовательность сгибаний может свести к минимуму ненужные движения.
Это требует учета геометрии детали, порядка гибки, доступности инструмента, положения заднего упора, опоры материала и натяга готового фланца.
Наилучшая последовательность не всегда заключается просто в порядке, указанном на чертеже.
Разработка должна основываться на том, как можно эффективно и безопасно изготовить данную деталь.
Для украинских производителей сокращение ненужных перемещений оборудования может способствовать повышению эффективности производства, снижению рабочей нагрузки на операторов и уменьшению риска задержек.
Безопасность должна оставаться первостепенной задачей при погрузочно-разгрузочных работах.
Большие листы создают дополнительные сложности при работе с листогибочным прессом.
Производителям следует учитывать все аспекты: погрузочно-разгрузочные работы, защиту оборудования, обучение операторов, организацию рабочего места и производственные процедуры.
Оборудование для погрузочно-разгрузочных работ также должно соответствовать типу груза и области применения.
Цель состоит не просто в том, чтобы быстрее перемещать материалы.
Это означает перемещение материалов в контролируемых и соответствующих условиях эксплуатации.
Для украинских производителей безопасный и организованный процесс обработки особенно важен при работе с крупными, тяжелыми или труднопозиционируемыми заготовками.
Практический алгоритм обработки материалов при производстве листогибочных прессов.
Стандартизированный рабочий процесс может помочь производителям выявлять ненужные перемещения.
Перед началом производства
Подтвердите сорт материала.
Подтвердите толщину листа.
Проверьте размеры листа.
Подготовьте программу для станка с ЧПУ.
Подтвердите инструментарий.
Проверьте последовательность производства.
Подготовка материалов
Подготовьте соответствующие простыни.
Организуйте материалы по видам работ.
Идентификационные данные должны быть на видном месте.
Подготовьте соответствующее погрузочно-разгрузочное оборудование.
Настройка пресс-тормоза
Проверьте инструменты.
Подтвердите конфигурацию заднего упора.
Подтвердите настройки оборудования.
Проверьте требования к опоре заготовки.
Производство первой части
Расположите лист.
Выполните первый изгиб.
Проверьте размеры.
Подтвердите угол изгиба.
При необходимости отрегулируйте параметры.
Непрерывное производство
Следуйте установленной последовательности изгиба.
Обеспечьте контролируемое положение материала.
Сведите к минимуму ненужные вращения.
Контроль качества.
Обработка готовых деталей
Безопасно извлеките готовую деталь.
Защитите обработанные поверхности.
Переместите деталь на следующий этап обработки.
Следите за тем, чтобы зона листогибочного пресса была свободна.
Это позволяет создать целостный поток материала, а не рассматривать гибку как изолированную операцию.
Для украинских производителей стандартизированный рабочий процесс может помочь повысить стабильность производства и упростить реагирование на меняющиеся заказы и производственные приоритеты.
Пять вопросов, которые следует задать перед покупкой листогибочного пресса.
1. Каков самый большой типичный размер обрабатываемой детали?
Максимальная производительность станка важна, но для определения оптимальной конфигурации могут быть более полезны типичные производственные требования.
2. Какова плотность наиболее распространенных простыней?
Вес материала влияет на требования к погрузке и разгрузке оператора.
3. Сколько раз необходимо переставлять заготовку?
Для сложных деталей может потребоваться более совершенная поддержка и планирование рабочих процессов.
4. Какой объем ручной погрузки/разгрузки требуется в настоящее время?
Это позволит выявить, смогут ли системы помощи при перемещении материалов существенно повысить производительность.
5. Может ли машина поддерживать автоматизацию в будущем?
Производителям следует учитывать, сможет ли данная машина вписаться в более автоматизированную производственную среду по мере изменения объемов производства.
Для украинских производителей также полезно учитывать надежность оборудования, требования к техническому обслуживанию, энергоэффективность, техническую поддержку, доступность запасных частей и способность машины обеспечивать стабильное долгосрочное производство.
Как компания ALPHA подходит к разработке решений для листогибочных прессов
В компании ALPHA выбор листогибочного пресса рассматривается как часть полного производственного процесса заказчика.
Подходящий станок должен соответствовать не только требуемой силе изгиба, но и способу перемещения материалов в процессе производства.
Для производителей в Украине компания ALPHA может учитывать такие требования, как тип материала, толщина листа, размеры листа, максимальная длина гибки, геометрия детали, объем производства, количество гибок, требования к ЧПУ, конфигурация заднего упора, оснастка, поддержка заготовки, обработка материалов, будущая автоматизация, стабильность производства, энергоэффективность и требования к техническому обслуживанию.
Цель состоит в том, чтобы привести конфигурацию листогибочного пресса в соответствие с реальными условиями производственного процесса.
Для производителей, выпускающих крупные компоненты, обработка заготовок может быть важным фактором.
Для предприятий, занимающихся производством изделий широкого ассортимента, гибкость и быстрая переналадка могут иметь большее значение.
Для производителей, ориентированных на стабильное долгосрочное производство, надежность, техническое обслуживание и эффективная обработка материалов могут стать более приоритетными задачами.
Правильный листогибочный пресс должен обеспечивать поддержку всего производственного процесса, а не просто соответствовать базовым требованиям к тоннажу.
Часто задаваемые вопросы
Как листогибочный пресс может повысить эффективность обработки материалов?
Листогибочный пресс с ЧПУ, оснащенный точным задним упором, подходящей опорой для заготовки, организованным расположением оснастки и запланированной последовательностью гибки, позволяет сократить ненужные операции позиционирования и перемещения во время производства.
Почему перемещение материалов важно для повышения производительности листогибочного пресса?
Загрузка, позиционирование, поворот и удаление больших или тяжелых листов может потребовать значительных ручных усилий. Это время, затрачиваемое на обработку, может составлять существенную часть всего производственного цикла.
Может ли листогибочный пресс с ЧПУ уменьшить необходимость ручного позиционирования?
Да. Задние упоры с ЧПУ могут автоматически позиционировать заготовку в соответствии с запрограммированными операциями гибки, что сокращает количество повторяющихся ручных измерений и позиционирования.
Необходима ли поддержка заготовки для обработки листового металла больших размеров?
Выбор подходящей опоры зависит от размера, веса, геометрии и требований к перемещению заготовки. Для крупных компонентов может потребоваться дополнительная опора или оборудование для перемещения материалов.
Может ли автоматизация листогибочного пресса снизить нагрузку на оператора?
В зависимости от области применения автоматизация может помочь в погрузке, позиционировании, гибке, разгрузке или перемещении материалов. Необходимый уровень автоматизации зависит от объема производства и характеристик деталей.
Всегда ли более быстрая работа листогибочного пресса повышает эффективность производства?
Не обязательно. Общая производительность также зависит от обработки материалов, настройки оборудования, оснастки, контроля качества, перепозиционирования и последующих производственных процессов.
Как производители могут уменьшить перемещение материала во время гибки?
Производители могут оптимизировать последовательность гибки, организовать подготовку материалов, использовать задние упоры с ЧПУ, выбирать подходящую оснастку, обеспечивать надлежащую поддержку и сокращать ненужные перестановки.
Что следует учитывать украинским производителям при покупке листогибочного пресса?
Важные факторы включают в себя усилие изгиба, длину изгиба, управление с ЧПУ, конфигурацию заднего упора, оснастку, размеры заготовки, вес материала, объем производства, обработку материалов, безопасность, энергоэффективность, требования к техническому обслуживанию, надежность и будущие требования к автоматизации.
Заключение
Для многих производителей в Украине производительность листогибочных прессов также является проблемой, связанной с обработкой материалов.
Сама по себе операция гибки может быть очень эффективной, но для загрузки, позиционирования, поворота, поддержки и удаления больших листов может потребоваться значительное время и усилия.
Это особенно актуально для производителей, выпускающих крупные или изготовленные по индивидуальному заказу компоненты, которым одновременно приходится управлять меняющимися производственными требованиями, техническим обслуживанием оборудования, затратами на электроэнергию и необходимостью обеспечения стабильного производства.
Более эффективный подход рассматривает весь процесс в целом:
Подготовка материала → Настройка станка → Позиционирование → Гибка → Перепозиционирование → Разгрузка
Улучшая каждый этап, производители могут более эффективно использовать возможности своих листогибочных прессов.
Использование задних упоров с ЧПУ, опор для заготовок, упорядоченного размещения инструментов, оптимизированной последовательности гибки, подготовки материалов и выборочной автоматизации — все это может способствовать повышению эффективности рабочего процесса.
Цель состоит не просто в том, чтобы заставить листогибочный пресс двигаться быстрее.
Цель состоит в том, чтобы помочь всему производственному процессу протекать более эффективно, надежно и стабильно.
Для компании ALPHA это означает рассмотрение листогибочного пресса как части комплексного решения для производства изделий из листового металла. Необходимо комплексно оценивать производительность станка, систему ЧПУ, оснастку, обработку заготовок, рабочий процесс оператора, стабильность производства и будущую автоматизацию.
Если вы планируете приобрести листогибочный пресс или повысить производительность существующего оборудования для гибки листового металла, компания ALPHA поможет оценить требования к оборудованию и производственным мощностям для вашего применения.
Свяжитесь с компанией ALPHA, чтобы обсудить ваши потребности в листогибочном прессе и производстве листового металла.
Свяжитесь с нами – ALPHA CNC