Введение: Почему оснастка для листогибочных прессов заслуживает большего внимания
При оценке листогибочного пресса производители часто сосредотачиваются на усилии гибки, рабочей длине, системе ЧПУ, конфигурации заднего упора и цене станка. Эти факторы важны, но оснастка заслуживает не меньшего внимания.
Пуансон и матрица напрямую влияют на процесс формовки листового металла. Даже на современном листогибочном прессе с ЧПУ могут возникнуть трудности с изготовлением деталей одинакового качества, если оснастка не подходит для материала, толщины, геометрии изгиба или требуемой чистоты поверхности.
Для украинских производителей листового металла выбор оснастки особенно важен, когда производство включает в себя различные спецификации заказчика, короткие тиражи, изменяющиеся партии материалов и широкий спектр компонентов. В цехе может потребоваться гибка низкоуглеродистой стали для конструкционных деталей, нержавеющей стали для корпусов оборудования и алюминия для легких узлов. Каждое применение предъявляет разные требования к системе оснастки.
Использование одной конфигурации инструмента для каждой задачи может показаться удобным, но это не всегда обеспечивает оптимальный баланс точности, качества поверхности, гибкости и срока службы инструмента.
Более эффективный подход заключается в том, чтобы рассматривать оснастку как часть полного процесса гибки. Необходимо учитывать свойства материала, толщину листа, размер отверстия матрицы, геометрию пуансона, внутренний радиус изгиба, возможности станка и конструкцию детали в совокупности.
Для украинских производителей хорошо спланированная стратегия оснащения может помочь сделать производство более предсказуемым, одновременно поддерживая различные технические характеристики продукции и требования заказчиков.
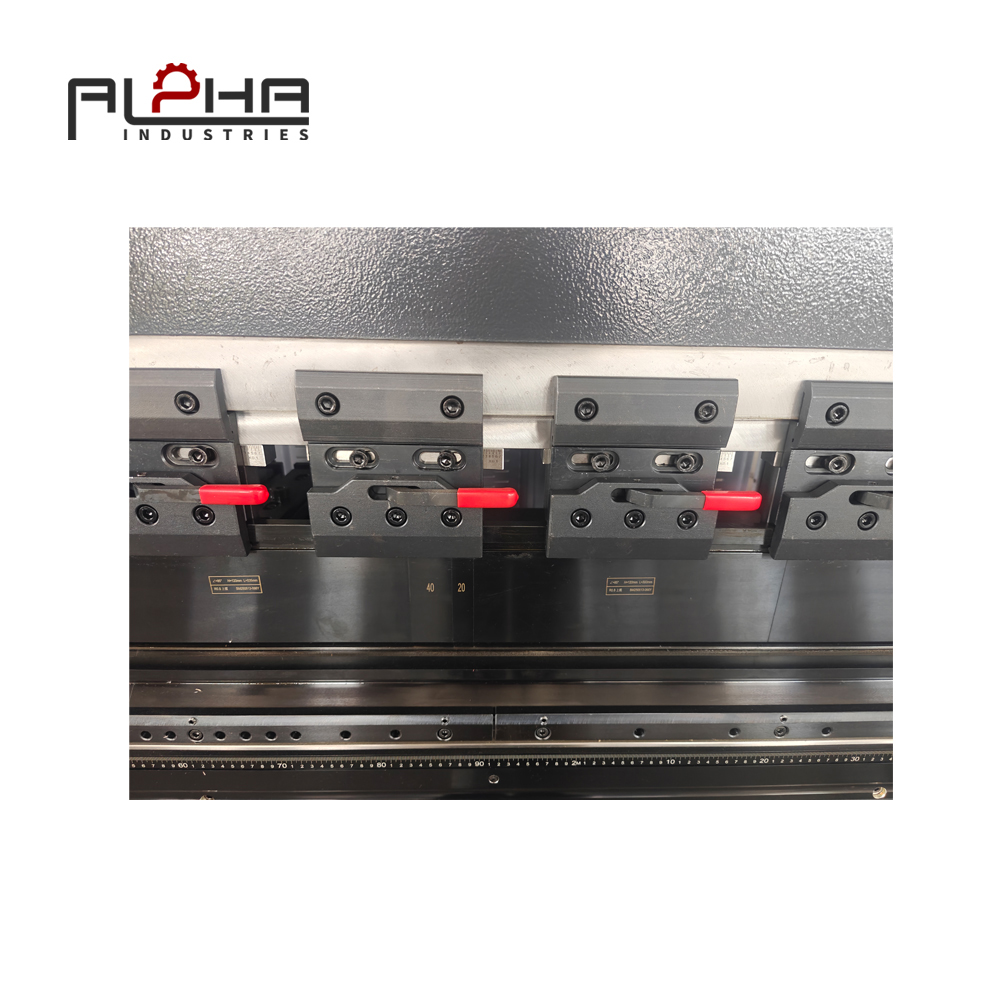
Почему выбор инструментов имеет значение на украинском рынке
Производители листового металла редко работают только с одним материалом или одной конструкцией детали в течение всего года. Заказы могут различаться по количеству, размерам, допускам и требованиям к отделке. Инструментальная оснастка, хорошо зарекомендовавшая себя при работе с одной деталью, может оказаться непригодной для другой.
Выбор инструмента имеет важное значение из-за ряда практических трудностей.
Для разных материалов требуются разные подходы к гибке.
Низкоуглеродистая сталь, нержавеющая сталь и алюминий ведут себя по-разному при изгибе. Их прочность, пластичность, чувствительность к поверхности и упругое восстановление могут значительно различаться.
Например, для нержавеющей стали может потребоваться большее усилие формования, чем для низкоуглеродистой стали той же номинальной толщины, в зависимости от марки стали и условий изгиба. Кроме того, для изменения упругости при изгибе может потребоваться другая настройка технологического процесса.
При работе с алюминием необходимо учитывать ряд факторов. Некоторые марки более подвержены растрескиванию, особенно если радиус изгиба слишком мал или состояние материала не подходит для данного применения. Защита поверхности также может быть важна при изготовлении видимых панелей или готовых компонентов.
Эти различия означают, что выбор оснастки не должен основываться только на толщине. Необходимо также учитывать марку материала, механические свойства, требуемый радиус изгиба и качество поверхности.
Индивидуальные заказы увеличивают сложность оснастки.
Производитель, обслуживающий несколько отраслей промышленности, может выпускать электрические шкафы, кожухи для машин, рамы для оборудования, кронштейны, панели и конструкционные элементы. Эти изделия могут иметь очень разные длины фланцев, углы изгиба, внутренние зазоры и требования к размерам.
Когда заказы часто меняются, система оснастки должна поддерживать соответствующий диапазон применений, не внося при этом излишней сложности.
Цель состоит не в том, чтобы приобрести все доступные пуансоны и матрицы. Задача состоит в том, чтобы определить практичную комбинацию инструментов, которая охватывает наиболее распространенные задачи в мастерской, предоставляя при этом подходящие варианты для специальных компонентов.
Качество поверхности может повлиять на конечный продукт.
Для некоторых компонентов точность размеров — не единственное требование к приемке. Царапины, вмятины, видимые следы и неровные линии изгиба могут повлиять на внешний вид и последующую обработку.
Это особенно важно для открытых панелей, деталей из нержавеющей стали, материалов с покрытием и компонентов, которые будут окрашены или собраны в готовое оборудование.
Таким образом, пуансон и матрица должны быть совместимы не только с геометрией гибки, но и с требуемым состоянием поверхности.
Понимание основных компонентов оснастки листогибочного пресса
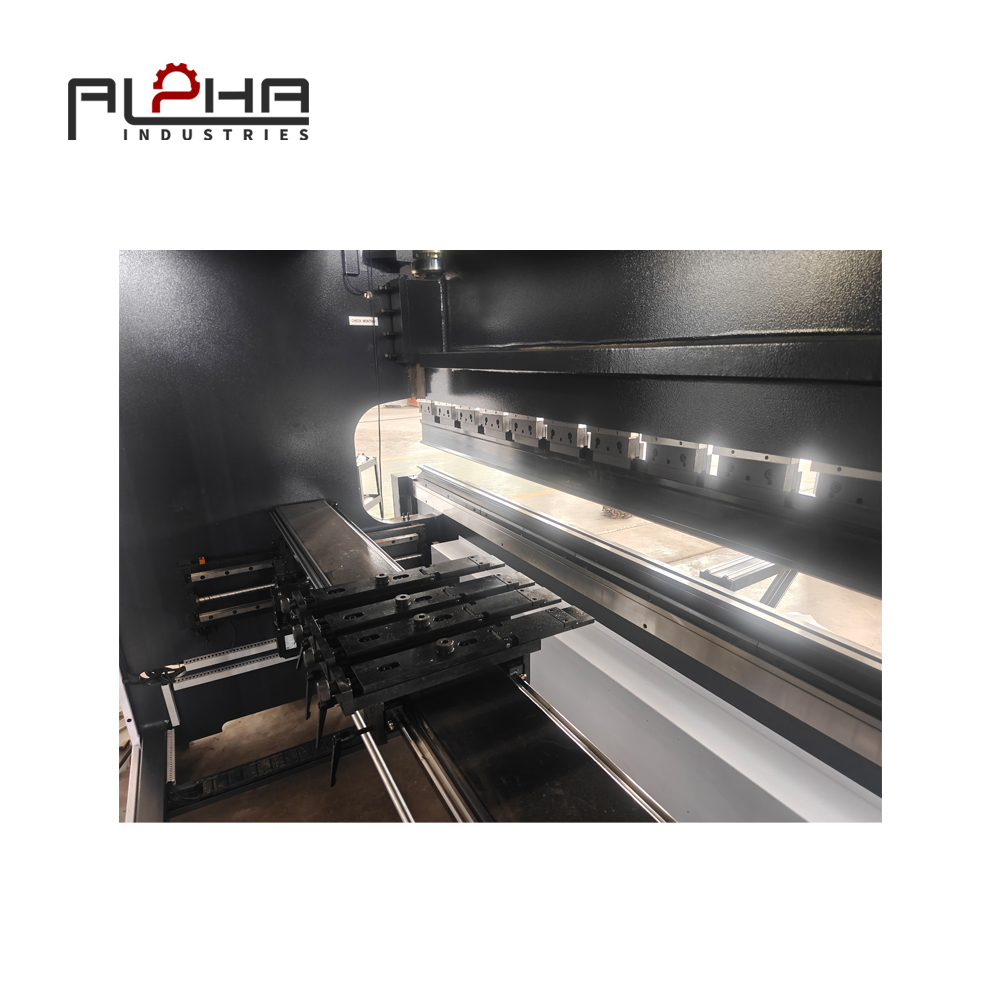
Традиционная инструментальная система листогибочного пресса состоит, главным образом, из верхнего пуансона и нижней матрицы.
Пуансон движется вниз, формируя лист относительно матрицы. Их геометрия определяет, как материал поддерживается и деформируется во время гибки.
Толкатели листогибочного пресса
Пуансон — это верхний инструмент, который прикладывает усилие к заготовке. Для разных задач гибки разработаны различные профили пуансонов.
К числу распространенных проблем, связанных с перфорацией, относятся:
Угол пробивки
радиус носовой части
Рабочая высота
Профиль и разрешение
Длина сегмента инструмента
Грузоподъемность
Совместимость с системой зажима станка.
Прямой пуансон может подойти для многих стандартных операций гибки, в то время как пуансон типа «гусиная шея» может обеспечить зазор для некоторых возвратных фланцев и формованных профилей. Для конкретных геометрических форм деталей могут потребоваться другие специализированные конструкции пуансонов.
Однако универсального профиля пуансона не существует. Правильный выбор зависит от формы готовой детали, требуемого угла изгиба, материала и окружающей геометрии.
Штампы для листогибочного пресса
Нижняя матрица поддерживает заготовку во время гибки. При гибке на воздухе размер V-образного отверстия матрицы является одним из наиболее важных параметров инструмента.
Использование матрицы с неподходящим отверстием может привести к получению радиуса изгиба или результата формования, не соответствующего техническим характеристикам детали. Это также может повлиять на требуемую силу и риск повреждения материала.
При выборе штампа следует учитывать следующие факторы:
V-образное отверстие
Радиус плеча матрицы
Угол матрицы
Высота штампа
Грузоподъемность
Опора заготовки
Состояние поверхности
Совместимость с выбранным пуансоном
Выбор пуансона и матрицы должен быть согласован. Выбор верхнего и нижнего инструмента независимо друг от друга может привести к проблемам с зазорами, неподходящей геометрии формовки или невозможности завершить запланированную последовательность гибки.
Как подобрать диаметр отверстия V-образной матрицы в соответствии с толщиной листа
V-образное отверстие матрицы является ключевым фактором при гибке на воздухе. Оно влияет на результирующий внутренний радиус изгиба, требуемую силу изгиба и соотношение между листом и оснасткой.
Обычно для начала гибки низкоуглеродистой стали на воздухе рекомендуется выбирать V-образное отверстие, приблизительно в шесть-восемь раз превышающее толщину материала. Это лишь предварительные рекомендации, а не универсальное инженерное правило.
Оптимальный размер отверстия может варьироваться в зависимости от марки материала, прочности на растяжение, требований к радиусу изгиба, толщины листа, метода гибки и рекомендаций производителя оснастки.
Для нержавеющей стали, высокопрочной стали, алюминия и других материалов выбор может потребовать корректировки в соответствии с фактическими свойствами материала и желаемым результатом.
Что происходит, когда отверстие V-образной матрицы слишком маленькое?
Чрезмерно узкое отверстие матрицы может увеличить требуемое усилие формования. В зависимости от материала и процесса, это также может привести к меньшему внутреннему радиусу, чем требуется, или увеличить риск появления царапин и повреждения материала.
Перед использованием узкого отверстия необходимо проверить возможности станка и инструмента, особенно при работе с толстым или высокопрочным листовым металлом.
Что происходит, когда отверстие V-образной матрицы слишком велико?
Более широкое V-образное отверстие, как правило, обеспечивает больший внутренний радиус изгиба при гибке в воздухе. Кроме того, при сопоставимых условиях может потребоваться меньшее усилие, чем при более узком отверстии.
Однако, больший размер отверстия может быть неприемлем, если для детали требуется малый радиус изгиба или короткий фланец. Также необходимо учитывать требования к опоре заготовки и ее размерам.
Цель состоит не в выборе самой маленькой или самой большой доступной матрицы. Задача состоит в выборе отверстия, которое поддерживает требуемую геометрию, оставаясь при этом в пределах возможностей материала, оснастки и листогибочного пресса.
Почему пробный изгиб и измерения по-прежнему важны
Расчетные рекомендации по изготовлению оснастки представляют собой полезную отправную точку, но они не могут заменить проверку на реальном материале.
Перед запуском нового изделия в производство производители должны проверить окончательный угол изгиба, внутренний радиус, размеры фланца, состояние поверхности и другие требования чертежа.
Если результат отличается от целевого, необходимо выявить причину, прежде чем одновременно изменять несколько параметров процесса. На результат могут влиять геометрия инструмента, свойства материала, настройки станка и методы измерения.
Выбор оснастки для низкоуглеродистой стали, нержавеющей стали и алюминия.
Разработка практического плана оснащения начинается с материалов, наиболее часто обрабатываемых в мастерской.
Низкоуглеродистая сталь
Низкоуглеродистая сталь широко используется для изготовления кронштейнов, рам, крышек, корпусов и в целом для металлоконструкций. Выбор инструмента должен соответствовать толщине материала, требуемому внутреннему радиусу, длине изгиба и допускам на размеры.
Для часто выполняемых работ с низкоуглеродистой сталью производители могут разработать набор проверенных комбинаций пуансонов и матриц для распространенных диапазонов толщины. Это помогает создать более стандартизированный процесс, не предполагая, что одна матрица подходит для всех применений.
Нержавеющая сталь
В процессе обработки нержавеющей стали часто требуется уделять внимание как свойствам при формовке, так и внешнему виду поверхности.
Прочность и упругие свойства материала могут влиять на настройку гибочного станка. Контакт между листом и инструментом также может оставлять видимые следы, в зависимости от качества обработки материала и условий процесса.
В тех случаях, когда внешний вид имеет значение, производители должны оценить подходящие поверхности инструментов, защитные пленки или защитные материалы, а также технологические методы, которые уменьшают нежелательную маркировку.
Инструмент должен по-прежнему быть способен выдерживать требуемую нагрузку. Защита поверхности ни в коем случае не должна заменять надлежащие проверки грузоподъемности или правильный выбор пуансона и матрицы.
Алюминий
Алюминий включает в себя различные сплавы и состояния с разной степенью термообработки, обладающие различными формообразующими свойствами. Конфигурация оснастки, подходящая для одного сорта алюминия, может быть непригодна для другого.
Перед началом производства необходимо проверить требуемый радиус изгиба, состояние материала, направление волокон и риск растрескивания. Слишком малый радиус для выбранного материала может ухудшить качество детали.
Для видимых алюминиевых панелей также важны защита поверхности и бережное обращение. Производителям следует проверять весь процесс целиком, а не полагаться на общие рекомендации по выбору оснастки.
Защита поверхности при гибке на листогибочном прессе
Поверхностные повреждения не всегда вызваны неисправностью оборудования. Они могут возникать в результате взаимодействия заготовки, геометрии инструмента, контактного давления и производственных условий.
Эта проблема особенно актуальна при производстве видимых панелей из нержавеющей стали, листов с покрытием, декоративных элементов и готовых корпусов.
Для защиты качества поверхности можно предпринять ряд мер.
Проверка оснастки перед началом производства.
Поверхности пуансонов и матриц следует проверять на наличие грязи, сколов, повреждений, износа и других дефектов, которые могут повлиять на обрабатываемую деталь.
Даже мелкие частицы, застрявшие между листом и инструментом, могут оставлять следы. Регулярный осмотр и очистка — простые, но важные этапы подготовки к технологическому процессу.
Подбор оснастки в соответствии с требуемой отделкой.
В тех случаях, когда качество поверхности имеет решающее значение, при выборе инструмента следует учитывать отделку материала и видимость следов контакта.
В зависимости от области применения, для уменьшения следов могут использоваться подходящие защитные пленки, защитные вставки или специализированные поверхности для инструментов. Их пригодность должна быть подтверждена для материала, метода гибки и требуемой точности.
Избегайте ненужных изменений в инструментальной оснастке.
Частая смена неподходящих или плохо сочетающихся инструментов может привести к дополнительным различиям в настройках и увеличить вероятность использования неправильной конфигурации.
Документированный план размещения оснастки помогает операторам определить утвержденные пуансоны и матрицы для каждой группы деталей. Это также упрощает воспроизведение успешной настройки при поступлении повторного заказа.
Проверяйте готовую деталь, а не только движение станка.
Плавный рабочий цикл станка не означает автоматически, что готовая деталь соответствует техническим требованиям.
Проверка должна включать видимые участки поверхности, линии изгиба, кромки и другие элементы, определенные чертежом или требованиями заказчика к качеству.
Для критически важных компонентов производители должны определить критерии приемки до начала производства.
Совместимость инструментов, производительность оборудования и безопасность.
Выбор оснастки всегда должен проверяться с учетом предельных параметров работы листогибочного пресса.
Необходимая сила изгиба зависит от нескольких факторов, включая тип материала, толщину, длину изгиба, размер отверстия матрицы и метод изгиба. Комбинация инструментов, подходящая для короткой заготовки, может оказаться непригодной для заготовки той же толщины на гораздо большей длине.
Перед началом производства производители должны проверить номинальную нагрузку пуансона и матрицы, допустимое распределение нагрузки, грузоподъемность станка, совместимость зажимных устройств и предполагаемую рабочую длину.
Инструменты также должны устанавливаться и закрепляться в соответствии с инструкциями производителя оборудования и инструментов. Операторы должны соблюдать установленные правила техники безопасности и использовать соответствующее защитное оборудование и средства защиты.
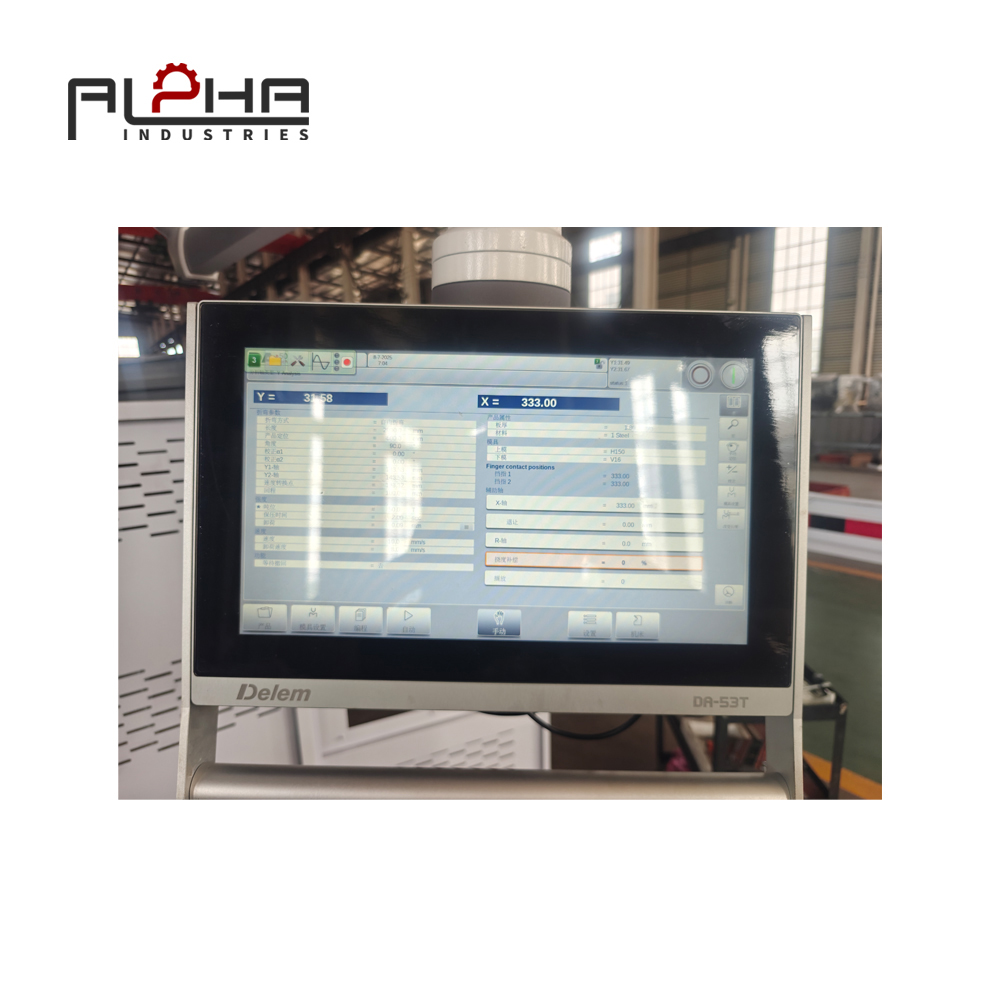
Для украинских производителей, приобретающих новый листогибочный пресс с ЧПУ, систему оснастки следует оценивать вместе со станком, а не как отдельную деталь, рассматриваемую позже.
Подходящая конфигурация станка должна отражать фактические производственные потребности, включая диапазон материалов, распространенные толщины, геометрию деталей, наличие оснастки и планы на будущее.
Стандартизация оснастки для обеспечения повторяемости производства.
В мастерской может быть большой набор пуансонов и матриц, но при этом результаты могут быть непостоянными, если выбор инструмента полностью зависит от опыта конкретного оператора.
Более структурированный подход заключается в создании справочного пособия по инструментам для распространенных семейств деталей.
Каждая запись может включать в себя:
Номер детали или семейство деталей
Класс материала
Номинальная толщина
Требуемый угол изгиба
Целевой внутренний радиус изгиба
Выбранный пуансон
Выбранная матрица и V-образное отверстие
предельные нагрузки инструмента
Справочник программ ЧПУ
Требования к проверке
Примечания по защите поверхности
Утвержденные корректировки процесса, где это применимо.
Необходимая информация зависит от сложности производства и возможностей системы ЧПУ.
Цель состоит в том, чтобы упростить идентификацию и воспроизведение проверенных настроек. При повторном заказе того же компонента операторы могут обратиться к проверенному процессу, вместо того чтобы заново восстанавливать решение о выборе оснастки по памяти.
Это полезно для производителей, работающих в несколько смен, с несколькими операторами или с меняющимся ассортиментом продукции.
Стандартизация также облегчает поиск и устранение неисправностей. Если результат гибки изменяется, цех может сравнить фактическую настройку с утвержденной документацией по оснастке и систематически исследовать разницу.
Как создать практичный набор инструментов для листогибочного пресса
Эффективный учет инструментального фонда должен отражать фактическое производство, а не произвольное количество инструментов.
Полезной отправной точкой является анализ последних заказов и группировка компонентов по материалу, толщине, геометрии изгиба и частоте производства.
Определите наиболее распространенные профессии
Перечислите наиболее часто используемые типы материалов и диапазоны толщины. Укажите требуемые углы изгиба, внутренние радиусы, размеры фланцев и ожидаемые параметры качества поверхности.
Этот обзор помогает отличить повседневные требования к инструментам от инструментов, необходимых лишь для изготовления отдельных специальных деталей.
Приоритет отдается универсальности и совместимости.
Выбирайте инструменты, которые могут использоваться в широком диапазоне применений без ущерба для требуемой геометрии или производительности.
Сегментированная оснастка может обеспечить гибкость при обработке заготовок различной длины и конфигурации в зависимости от используемой системы оснастки. Однако необходимо соблюдать расположение сегментов, их выравнивание, предельные нагрузки и требования к зажиму.
Используйте специализированные инструменты для конкретных задач.
Для некоторых деталей требуется определенный профиль пуансона, необычный зазор или особая геометрия матрицы. Такие инструменты следует идентифицировать по их назначению и хранить таким образом, чтобы их можно было правильно выбрать.
Специальные инструменты не следует рассматривать как взаимозаменяемые со стандартными инструментами, если их совместимость не подтверждена областью применения и техническими характеристиками.
Проверьте состояние инструментов и инвентарные записи.
Состояние инструмента может меняться со временем. Регулярный осмотр помогает выявить износ или повреждения до того, как они повлияют на производство.
В инвентаризационных записях также должно быть четко указано, какие инструменты имеются в наличии, какие предназначены для выполнения конкретных задач, а какие требуют проверки или замены.
Цель состоит в создании инструментального инвентаря, который бы соответствовал реальному ассортименту продукции мастерской, а не просто большого количества инструментов.
Распространенные ошибки при работе с листогибочным прессом, которых следует избегать.
Ряд предотвратимых ошибок может привести к проблемам с гибкой, даже если сам листогибочный пресс способен соответствовать требуемым техническим характеристикам.
Выбор штампа, основываясь только на толщине, не всегда имеет значение. Прочность материала, радиус изгиба, геометрия детали и метод гибки также важны.
Требуемый внутренний радиус не учитывается. Выбранная оснастка должна соответствовать геометрии, заданной в проекте, с учетом ограничений формования материала.
Использование неподходящего инструмента для видимых поверхностей. При работе с поверхностями, чувствительными к их воздействию, может потребоваться дополнительное внимание к состоянию инструмента, методам защиты и маркировке контакта.
Не следует игнорировать пределы допустимой нагрузки на инструмент. Пуансоны и матрицы должны соответствовать фактической нагрузке и ее распределению по рабочей длине.
Предполагается, что все материалы ведут себя одинаково. Различные сплавы, марки и партии материалов могут давать разные результаты при схожих номинальных параметрах.
Изменение нескольких параметров без выявления причины. Неконтролируемые корректировки затрудняют понимание того, какое изменение улучшило, а какое ухудшило результат.
Отсутствие документации об успешной настройке оборудования. Без записей повторные заказы могут потребовать ненужных пробных изгибов и повторной проверки процесса.
Контролируемый процесс выбора оснастки помогает производителям выявлять эти проблемы до того, как они превратятся в повторяющиеся производственные неполадки.
Какие вопросы следует задать украинским производителям перед покупкой листогибочного пресса с ЧПУ?
При выборе оборудования следует учитывать совместимость с инструментами, особенно если станок будет обрабатывать широкий спектр деталей.
Перед выбором листогибочного пресса с ЧПУ производителям следует уточнить следующие вопросы.
Какие материалы и толщины станок будет обрабатывать чаще всего?
Этот ответ помогает определить требуемое усилие изгиба, диапазон инструментов и подходящую конфигурацию станка.
Какие длины изгибов и геометрические формы деталей являются распространенными?
Длинные панели, короткие фланцы, обратные изгибы и сложные профили могут потребовать различных вариантов оснастки и зазоров.
Какие внутренние радиусы изгиба и качество обработки поверхности необходимы?
Эти требования влияют на геометрию пуансона, выбор матрицы и необходимость мер по защите поверхности.
Какие стандарты оснастки и системы зажима совместимы?
Совместимость оснастки влияет на планирование настройки, использование имеющейся оснастки и будущие закупки оснастки. Точный интерфейс и технические характеристики следует уточнить перед заказом.
Что входит в предлагаемую конфигурацию оборудования?
Производителям следует уточнить, какие пуансоны, матрицы, зажимные элементы и дополнительные опции входят в комплект, а какие необходимо приобретать отдельно.
Как будет осуществляться техническое обслуживание и замена инструментов?
Наличие инструментов, процедуры проверки, хранение и планирование замены — все это влияет на долгосрочную работоспособность системы гибки.
Может ли поставщик оценить репрезентативную заготовку?
Предоставление чертежей, технических характеристик материалов, диапазонов толщины и требований к образцам деталей помогает поставщику более точно оценить область применения.
Эти вопросы помогают убедиться в том, что выбранный листогибочный пресс подходит для реальных производственных условий, а не просто соответствует номинальным требованиям к тоннажу или рабочей длине.
Как ALPHA CNC поддерживает выбор листогибочного пресса
Для украинских производителей выбор листогибочного пресса должен начинаться с четкого понимания того, какие детали необходимо производить и каким стандартам качества они должны соответствовать.
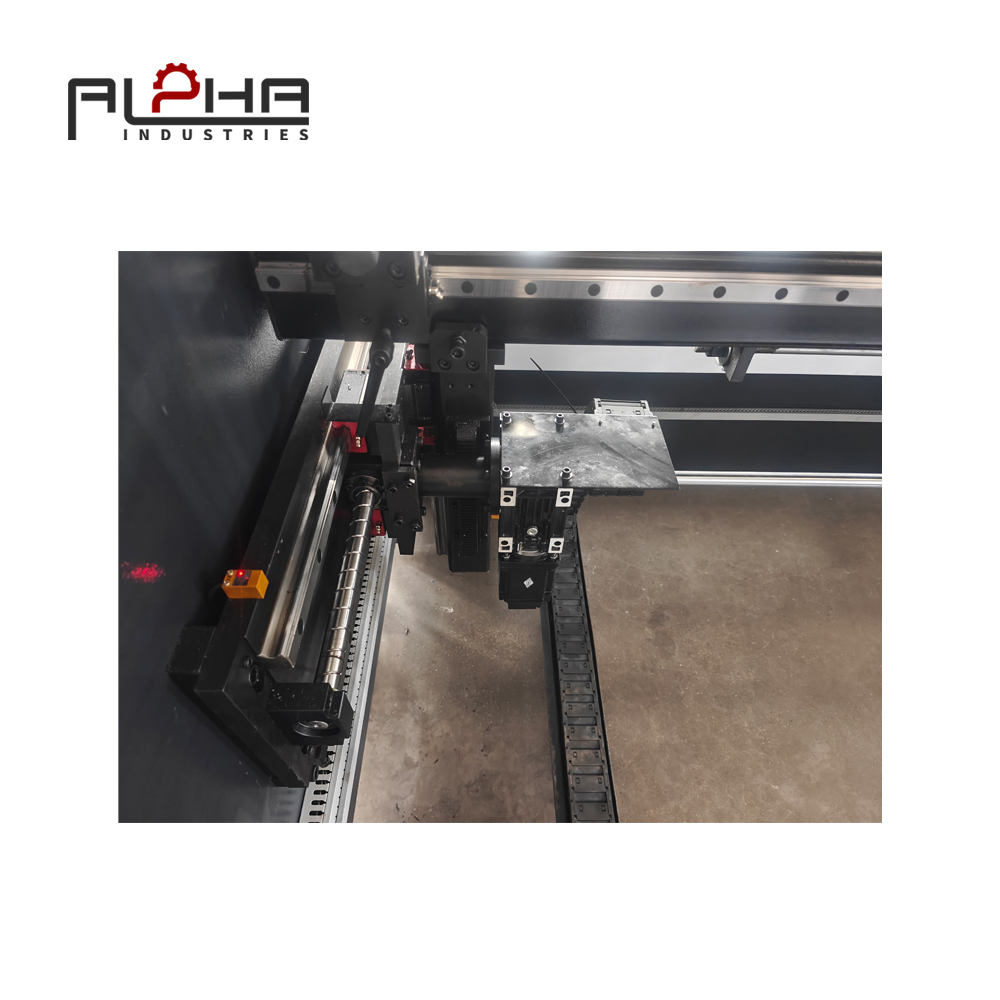
Компания ALPHA CNC предлагает решения в области металлообрабатывающего оборудования для производителей, оценивающих свои потребности в обработке листового металла. При выборе листогибочного пресса важными факторами являются усилие гибки, рабочая длина, диапазон обрабатываемых материалов, управление с ЧПУ, конфигурация заднего упора, совместимость оснастки, а также требования к размерам и качеству поверхности готовых деталей.
Подходящее решение зависит от области применения. Для цеха, производящего стандартные кронштейны из низкоуглеродистой стали, могут потребоваться иные инструменты, чем для производителя, выпускающего видимые панели из нержавеющей стали или сложные компоненты, изготовленные на заказ.
Подготовка типовых чертежей и технических характеристик материалов поможет уточнить необходимую конфигурацию оборудования и инструментов до совершения покупки.
Вместо того чтобы оценивать листогибочный пресс только по его максимальной грузоподъемности, производители должны учитывать, может ли вся система в целом поддерживать их текущие заказы, специальные задачи и планы будущего производства.
Для украинских предприятий, сталкивающихся с меняющимися требованиями к заказам и необходимостью поддерживать стабильное качество продукции, хорошо подобранный комплект оборудования и инструментов может стать более практичной основой для надежных операций гибки.
Часто задаваемые вопросы об оснастке для листогибочных прессов
Как выбрать подходящий пуансон и матрицу для листогибочного пресса?
Начните с выбора марки материала, толщины, требуемого внутреннего радиуса изгиба, угла изгиба, геометрии заготовки и требований к качеству поверхности. Затем проверьте размеры пуансона и матрицы, допустимые нагрузки, совместимость с оборудованием и предполагаемый метод гибки. Перед запуском детали в производство проверьте настройку на реальном материале.
Как выбрать размер отверстия V-образной матрицы для гибки листового металла?
При гибке низкоуглеродистой стали на воздухе в качестве начального ориентира часто используется V-образное отверстие, приблизительно в шесть-восемь раз превышающее толщину материала. Оптимальное отверстие зависит от материала, толщины, радиуса изгиба, требуемой геометрии, характеристик инструмента и производительности станка. Рассматривайте это руководство как отправную точку, а не как универсальное правило.
Можно ли использовать одну и ту же матрицу для листогибочного пресса для разных материалов?
Иногда, но не каждая матрица подходит для каждого материала и толщины. Разные материалы имеют разные характеристики формования, и одно и то же отверстие матрицы может давать разные радиусы или результаты изгиба. Перед повторным использованием оснастки проверьте область применения, возможности инструмента и требования к готовой детали.
Как уменьшить количество царапин при гибке листогибочного пресса?
Осмотрите и очистите оснастку, выберите инструменты, подходящие для материала и требуемой чистоты поверхности, и учтите соответствующие методы защиты деталей, чувствительных к состоянию поверхности. Также проверьте заготовку на наличие загрязнений и определите четкие критерии приемки качества поверхности. Наилучший метод зависит от материала, оснастки и области применения.
Почему один и тот же инструмент дает разные результаты при изгибе?
Возможные причины включают различия в толщине или прочности материала, износ инструмента, изменения в настройке, неправильное позиционирование, калибровку станка и отклонения в измерениях. Сравните фактические условия с утвержденным процессом и определите источник отклонения, прежде чем вносить корректировки.
Требуется ли специальная оснастка для листогибочного пресса с ЧПУ?
Не обязательно. В зависимости от системы зажима станка и требований к детали, на листогибочном прессе с ЧПУ можно использовать совместимый стандартный или специализированный инструмент. Совместимость инструмента необходимо подтвердить для конкретной конфигурации станка. ЧПУ-управление не исключает необходимости выбора подходящих пуансонов и матриц.
Что следует учитывать при покупке оснастки для листогибочного пресса для нового станка?
Учитывайте диапазон материалов и толщин, геометрию изгиба, требуемый внутренний радиус, требования к качеству поверхности, грузоподъемность инструмента, тип зажимного соединения, наличие инструмента и ассортимент регулярно выпускаемых деталей. Уточните, какой инструмент входит в комплект станка, а какой необходимо приобретать отдельно.
Как часто следует проверять оснастку для листогибочного пресса?
Инструмент следует осматривать в соответствии с его назначением, состоянием, рекомендациями производителя и критичностью изготавливаемых деталей. Необходимо проверять наличие износа, повреждений, загрязнений и других факторов, которые могут повлиять на безопасность или качество деталей. Любой инструмент, подозреваемый в небезопасности или несоответствии техническим характеристикам, следует вывести из эксплуатации до проведения оценки.
Заключение: Создайте более эффективный процесс гибки, начиная с оснастки.
Производительность листогибочного пресса зависит не только от тоннажа станка и возможностей станка с ЧПУ. Пуансон и матрица определяют способ поддержки и формовки материала, поэтому выбор инструмента играет центральную роль в обеспечении качества гибки.
Для украинских производителей листового металла структурированная стратегия оснастки может помочь решить практические задачи, связанные с обработкой различных материалов, выполнением индивидуальных заказов, защитой видимых поверхностей и поддержанием повторяемости размеров.
Наиболее надежный подход заключается в подборе оснастки в соответствии с материалом и геометрией детали, проверке совместимости с нагрузкой и оборудованием, регулярном осмотре оснастки и документировании успешных настроек для повторного производства.
Тщательно подобранная система оснастки не устранит всех проблем, связанных с формовкой, но она может помочь производителям принимать более обоснованные решения относительно технологического процесса и выстраивать более стабильный производственный процесс.
При оценке нового листогибочного пресса с ЧПУ следует учитывать весь процесс гибки: станок, оснастку, материал, конструкцию детали и процесс контроля качества. Это обеспечит более надежную основу для выбора оборудования, отвечающего реальным производственным требованиям.
Свяжитесь с ALPHA CNC
Ищете листогибочный пресс с ЧПУ для своего предприятия по обработке листового металла в Украине? Поделитесь с ALPHA CNC техническими характеристиками материала, толщиной листа, длиной гибки, чертежами деталей и производственными требованиями, чтобы обсудить подходящую конфигурацию станка.
Свяжитесь с нами: https://alpha-cnc.com/contact-us
Посетите наш сайт: https://alpha-cnc.com/