Почему точные развертки важны перед началом сгибания?
Готовая деталь из листового металла может показаться простой, но для ее точного изготовления требуется нечто большее, чем просто раскрой листа по размерам, указанным на чертеже. Перед началом гибки производитель должен определить правильную развертку: размеры готового материала до того, как он будет сформирован в окончательную форму.
Если развертка выполнена неправильно, даже хорошо обслуживаемый листогибочный пресс, управляемый опытным техником, может изготовить деталь, не соответствующую размерам на чертеже.
Фланец может быть слишком длинным или слишком коротким. Положение отверстий может смещаться относительно линии сгиба. Две панели, предназначенные для соединения, могут оставить неожиданный зазор. Компонент может потребовать дополнительной подрезки, доработки или пересмотра производственного чертежа, прежде чем его можно будет собрать.
Эти проблемы могут быть особенно неприятными, поскольку их первопричина может заключаться в процессе инженерной подготовки, а не в самой операции гибки.
Для украинских производителей изделий из листового металла, выпускающих промышленные корпуса, кожухи для машин, кронштейны, рамы, электрощиты, компоненты сельскохозяйственной техники и металлические детали на заказ, связь между проектированием и изготовлением имеет важное значение.
Производственным бригадам может потребоваться переключаться между различными материалами, толщинами, геометрией и чертежами заказчика. Развертка, подходящая для одного материала или конфигурации оснастки, может не давать тех же результатов в других условиях.
Ключевым моментом является рассмотрение разработки плоской модели как неотъемлемой части всего процесса гибки на листогибочном прессе.
Расчеты конструкции, технические характеристики материалов, геометрия оснастки, метод гибки, программирование ЧПУ и контроль качества первого изделия должны работать согласованно. При координации этих элементов производители могут установить более надежный путь от исходной CAD-модели до готового изделия.
Почему точность плоскостной развертки представляет собой практическую проблему для украинских производителей
Многие производственные цеха занимаются как повторными заказами, так и изготовлением деталей на заказ. Одна партия продукции может включать в себя простые кронштейны, в то время как другая требует панелей с многократными изгибами, сложных корпусов или компонентов с точно контролируемыми размерами сборки.
Для каждой новой конструкции устанавливаются инженерные требования, которые необходимо выполнить до того, как материал попадет на листогибочный пресс.
При построении развертки необходимо учитывать деформацию листа во время изгиба. Количество материала, расходуемого при изгибе, зависит от таких факторов, как толщина материала, внутренний радиус изгиба, угол изгиба, свойства материала и сам процесс формования.
Если инженерные расчеты не соответствуют предполагаемым производственным условиям, полученные размеры заготовки могут оказаться непригодными.
Индивидуальные заказы увеличивают объем инженерной работы.
Когда производитель выпускает множество различных компонентов, у него может не быть единого стандартного шаблона для развертки, подходящего для всех применений.
Для разных изделий могут использоваться различные материалы, толщина, углы изгиба и конфигурации оснастки. Расчет, разработанный для одного семейства деталей, может быть неприменим для другого.
Для украинских предприятий, работающих по индивидуальным заказам и контрактным проектам, документирование технологических процессов имеет важное значение. Повторяемый подход помогает инженерным и производственным группам понять, какие предположения были использованы для конкретного компонента и остаются ли эти предположения в силе после возврата заказа.
Изменения в проекте могут повлиять на весь производственный процесс.
Небольшое изменение длины фланца, угла изгиба, толщины материала или внутреннего радиуса может повлиять на плоскостную развертку.
Если чертеж обновлен, но развертка или программа для ЧПУ-гибки не обновлены соответствующим образом, производство может продолжаться с использованием устаревшей информации.
В результате может возникнуть несоответствие размеров между партиями или несоответствие между изготовленной деталью и последним чертежом заказчика.
Контролируемый процесс внесения изменений помогает предотвратить эту проблему, обеспечивая работу групп проектирования, раскроя, гибки и контроля качества на основе правильной утвержденной информации.
Различия в материалах и технологических процессах могут повлиять на результат.
Развертка — это не просто геометрический контур, рассчитанный независимо от процесса производства.
Припуск на изгиб, используемый в расчете, должен максимально точно отражать свойства материала и процесс формовки. Изменения марки материала, толщины, внутреннего радиуса, оснастки и метода гибки могут повлиять на конечный результат.
Это означает, что инженерную модель следует проверять на соответствие реальным производственным условиям, а не считать универсально правильной для каждой комбинации машин и материалов.
Что такое припуск на изгиб при изготовлении листогибочных прессов?
Припуск на изгиб — это длина материала вдоль нейтральной оси в зоне изгиба. Он представляет собой часть плоского листа, необходимую для формирования изогнутого участка изогнутой детали.
При изгибе материал с внешней стороны изгиба растягивается, а материал с внутренней стороны сжимается. Между этими областями находится нейтральная ось, где продольная деформация приблизительно равна нулю в упрощенной модели, используемой для расчетов развертки.
Положение нейтральной оси зависит от материала и условий изгиба. Для обозначения её положения относительно толщины материала обычно используется K-фактор.
Припуск на изгиб важен, поскольку окончательные размеры изогнутой детали обычно нельзя получить, просто сложив наружные размеры всех фланцев и игнорируя материал, израсходованный на изгиб.
При построении развертки необходимо учитывать область изгиба.
Упрощенная формула расчета припуска на изгиб
Для изгиба, описываемого внутренним радиусом и углом изгиба, измеряемым как изменение направления листа, обычно используется следующая теоретическая формула:
[
BA = \theta(R + KT)
]
Где:
BA = припуск на изгиб
(θ) = угол изгиба в радианах
R = внутренний радиус изгиба
K = K-фактор
T = толщина материала
Данная формула служит полезной основой для понимания того, как область изгиба влияет на развиваемую длину.
Однако результат зависит от допущений, используемых при расчете материала и процесса гибки. Сама по себе формула не гарантирует, что изготовленная деталь будет соответствовать размерам, указанным на чертеже.
Для производственных работ производители должны использовать метод расчета, соответствующий их программному обеспечению САПР, данным о материалах и процессу гибки, а затем проверить результат, используя репрезентативные детали.
Почему важна конвенция об угле изгиба
В инженерном программном обеспечении и производственных справочниках углы могут описываться по-разному. В некоторых расчетах используется угол, образованный готовой деталью, в других — величина поворота относительно исходного плоского положения.
Эти значения не всегда одинаковы.
Например, готовый угол, описываемый как угол, равный 90 градусам, обычно соответствует изменению направления на 90 градусов относительно исходного плоского листа. Для других геометрических форм это соотношение может потребовать более тщательной интерпретации.
Перед применением формулы расчета припуска на изгиб необходимо убедиться в правильности используемых в САПР правил расчета углов, методе расчета и производственной документации.
Применение правильной формулы к неправильному определению угла может привести к получению неправильной развертки.
Понимание K-фактора при гибке листового металла
K-фактор описывает положение нейтральной оси относительно толщины материала.
В упрощенной модели это определяется как расстояние от внутренней поверхности до нейтральной оси, деленное на толщину материала.
[
K = \frac{t_n}{T}
]
Где:
(t_n) = расстояние от внутренней поверхности до нейтральной оси
T = толщина материала
Коэффициент K используется в расчетах припуска на изгиб для оценки длины изогнутого участка.
Однако это не следует рассматривать как универсальную константу для всех материалов и условий изгиба.
Его практическая ценность может варьироваться в зависимости от материала, толщины, внутреннего радиуса, геометрии инструмента и метода гибки. Коэффициент K, хорошо работающий для одной производственной конфигурации, может привести к погрешностям в размерах при применении в существенно иных условиях.
Почему один K-фактор может не подойти для каждой работы
Рассмотрим цех, где занимаются гибкой низкоуглеродистой стали, нержавеющей стали и алюминия.
Даже если два материала имеют одинаковую номинальную толщину, они могут по-разному реагировать в процессе формования. Их механические свойства и поведение при деформации могут влиять на соответствие между плоской моделью и готовой геометрией.
Фактический результат также может зависеть от того, каким способом изготовлена деталь: методом гибки на воздухе, методом формования до упора или другим методом формования.
По этой причине в мастерской следует избегать использования единого непроверенного K-фактора для каждого материала, радиуса и конфигурации инструмента.
Более рациональный подход заключается в том, чтобы начать с подходящей инженерной сметы, изготовить репрезентативный тестовый образец, измерить результат и при необходимости уточнить расчет.
Создайте контролируемый эталон K-фактора.
Для производителей, выпускающих детали, изготавливаемые по типовым заказам, документированная справочная таблица может помочь повысить стабильность качества.
В зависимости от производственной среды, записи могут быть организованы следующим образом:
Класс материала или семейство материалов
Номинальная толщина
Внутренний радиус изгиба
Метод изгиба
Конфигурация инструментов
Диапазон углов изгиба
Метод расчета
Подтвержденный результат производства
Дата и номер версии проверки
В таблице следует четко различать расчетные значения и значения, подтвержденные в процессе эксплуатации.
Это предотвращает использование непроверенных расчетов в качестве проверенного производственного стандарта. Также это помогает инженерам понять, когда существующее значение может потребовать пересмотра из-за изменений в материале, инструменте или процессе формовки.
Доплата за изгиб и вычет за изгиб: в чем разница?
Допуск на изгиб и вычет за изгиб взаимосвязаны, но не взаимозаменяемы.
Припуск на изгиб рассчитывается как длина развернутого участка криволинейного изгиба вдоль нейтральной оси.
При расчете длины плоской части по наружным размерам полки обычно используется вычет изгиба. Он представляет собой величину, вычитаемую из суммы наружных размеров для получения развернутой длины плоской части.
Точный расчет зависит от используемой системы обозначения размеров и геометрических определений.
Для типичного двухфланцевого изгиба наружные размеры включают участки материала, которые концептуально перекрываются в области изгиба. При определении требуемой длины плоской части учитывается это соотношение.
Почему смешение двух методов приводит к ошибкам
Производитель может иметь правильное значение припуска на изгиб, но применять его в расчетах, предполагающих вычет припуска на изгиб. Или же инженер может использовать наружные размеры с неправильным правилом вычета припуска на изгиб.
Любая из этих ошибок может привести к тому, что пропуск окажется слишком длинным или слишком коротким.
Проблема может быть неочевидна в CAD-модели, если при расчете чертежа и изготовления используются разные допущения.
Поэтому инженерным группам следует стандартизировать метод расчета, используемый в их программном обеспечении САПР, процесс разработки развертки и производственную документацию.
При сравнении значений из разных источников, перед применением каждого значения к одной и той же детали, проверьте, как оно определено.
Обеспечьте единообразие метода вычислений во всех командах.
Четко определенный рабочий процесс должен указывать, создается ли развертка непосредственно с помощью программного обеспечения САПР, рассчитывается ли она с использованием стандартной таблицы гибки или подготавливается другим утвержденным инженерным методом.
При использовании ручных расчетов для специальных деталей, они должны соответствовать тем же согласованным правилам.
Это снижает риск того, что одна команда будет использовать надбавку за сгибание, а другая — вычет за сгибание, не понимая разницы.
Как толщина материала влияет на разработку плоской развертки
Толщина материала является одним из основных параметров при расчете припуска на изгиб.
Если фактическая толщина отличается от значения, использованного в модели, область изгиба и конечная геометрия могут отличаться от задуманного результата.
Даже при неизменной номинальной толщине, разные марки и партии материалов могут иметь различные механические свойства.
По этой причине производители должны убедиться, что инженерная модель соответствует материалу, указанному для выполнения работы.
Номинальная толщина — это ещё не вся история.
Поставщики материалов указывают номинальную толщину и применимые допуски. Фактические размеры материала могут отличаться в пределах указанных спецификаций.
Влияние на конечный продукт зависит от геометрии детали, радиуса изгиба, оснастки и требуемых допусков на размеры.
Для компонентов со сложными требованиями к сборке, вариации материалов следует учитывать на этапе проектирования и проверки технологического процесса, а не обнаруживать только после изготовления деталей.
Марка материала может повлиять на результат.
Различные марки стали могут обладать разными пределами текучести, прочностью на растяжение и характеристиками формования.
Эти различия могут влиять на упругость и практическую взаимосвязь между плоской заготовкой и готовой деталью.
Метод расчета, работающий для одного сорта древесины, не следует автоматически считать одинаково эффективным для другого сорта только потому, что номинальная толщина одинакова.
При изменении заказчиком технических характеристик материала инженерный отдел должен проверить, остаются ли существующие параметры плоскостной формы и гибки подходящими.
Задокументируйте материалы, использованные для проверки.
После проверки плоскостной модели на пробном образце необходимо зафиксировать технические характеристики материала и другие важные условия процесса.
Если испытание проводилось с использованием одного сорта материала, а в производственном заказе впоследствии указан другой, команда может выявить, что первоначальная проверка может не в полной мере отражать особенности нового задания.
Это особенно полезно для производителей, работающих с утвержденными заказчиком чертежами и заменой материалов.
Почему необходимо учитывать внутренний радиус изгиба
Внутренний радиус изгиба — еще один важный фактор при разработке развертки.
Радиус влияет на длину криволинейной области и определяет соотношение между плоской заготовкой и геометрией конечной детали.
Однако фактический внутренний радиус определяется не только чертежом. На него также влияют материал, оснастка, толщина и метод гибки.
Радиус вытяжки и радиус формования могут отличаться.
При гибке на воздухе результирующий внутренний радиус зависит от взаимодействия листа с V-образной матрицей, а также от свойств материала и условий процесса.
Радиус закругления пуансона и размер отверстия матрицы являются важными параметрами оснастки, но окончательный радиус формованного изделия следует проверить в соответствии с конкретными условиями применения.
Это означает, что модель CAD, использующая определенный внутренний радиус, должна быть проверена на соответствие методу производства, предназначенному для изготовления компонента.
Если модель предполагает радиус, который выбранный инструмент и процесс не могут надежно воспроизвести, расчет развертки может не отражать фактическую форму детали.
Изменение радиуса может повлиять на размеры сборки.
Изменение внутреннего радиуса может повлиять на геометрию изгиба и, как следствие, на положение фланца.
В случае детали с несколькими изгибами небольшие различия могут накапливаться и влиять на общие размеры.
Это может быть важно для деталей, которые устанавливаются в корпуса, рамы, крышки или узлы с ограниченным зазором.
Поэтому инженерная группа должна согласовать заданный радиус с предполагаемым процессом изготовления на листогибочном прессе, оснасткой и требованиями к размерам.
Воздушный изгиб, прогиб и их влияние на точность развертки.
При выполнении расчета развертки в плоском состоянии следует учитывать метод изгиба.
Различные методы формования создают разные условия контакта между заготовкой и инструментом. Эти различия могут влиять на результирующую геометрию и надежность теоретического расчета.
Управление воздухом
При гибке на воздухе заготовка поддерживается плечами матрицы, в то время как пуансон формирует лист в отверстии. Материал не полностью принимает форму всего профиля матрицы, как это может происходить при гибке до самого основания.
Технология гибки в воздухе обеспечивает гибкость, поскольку различные углы могут быть получены с помощью соответствующего сочетания инструментов и положения ползуна.
Однако результирующий радиус и угол изгиба зависят от материала и условий процесса. Поэтому плоскую развертку следует проверить, сравнив ее с реальной установкой для гибки в воздухе.
Дно
В зависимости от используемого инструмента и технологического процесса, доводка заготовки обеспечивает более тесный контакт с поверхностями пуансона и матрицы.
Поскольку условия контакта отличаются от условий изгиба в воздухе, поведение при формовании и практические расчетные предположения также могут отличаться.
Производителям не следует автоматически переносить данные о развертке при гибке с одного метода на другой без подтверждения того, что исходные предположения остаются применимыми.
Почему изменения в процессе требуют инженерной экспертизы?
Производитель может изменить оснастку, использовать другой метод гибки или перенести деталь на другой листогибочный пресс.
Даже если геометрия CAD-модели остаётся неизменной, условия производства могут уже не соответствовать тем, которые использовались для проверки исходной плоской развертки.
В случае критически важных компонентов изменение должно инициировать соответствующую проверку и первичную верификацию.
Это не означает, что каждое изменение в инструменте требует создания совершенно новой инженерной модели. Это означает, что команда должна определить, остаются ли существующие предположения действительными для нового процесса.
Процесс от САПР до листогибочного пресса: где часто начинаются ошибки.
Проблемы с плоской разверткой часто возникают из-за несоответствия между инженерной подготовкой и производством.
Чертеж может быть геометрически правильным, но при этом сложным в изготовлении, если его исходные данные не будут четко изложены.
Скоординированный рабочий процесс помогает гарантировать, что деталь, спроектированная в САПР, будет именно той деталью, которую планируется изготовить на производстве.
Шаг первый: Подтвердите требования к готовой детали.
Перед созданием развертки необходимо определить окончательные размеры, углы сгиба, внутренние радиусы, марку материала, толщину и критические допуски.
На чертеже следует четко разграничить важные функциональные размеры и размеры, менее критичные для сборки или характеристик изделия.
Если в чертеже заказчика содержится противоречивая информация или нечеткие определения изгибов, проблему следует решить до начала производства.
Шаг второй: Определение производственного процесса
Определите предполагаемый материал, метод гибки, допущения относительно оснастки и конфигурацию листогибочного пресса.
Инженерные расчеты должны отражать реалистичный производственный процесс, а не обобщенную модель, оторванную от станка и оснастки.
Для деталей со сложной геометрией следует также пересмотреть предлагаемую последовательность изгиба и потенциальные столкновения.
Шаг третий: Создание развертки
Для изготовления заготовки используйте утвержденные настройки САПР, таблицы гибки или метод расчета.
Зафиксируйте соответствующие допущения, включая материал, толщину, радиус, припуск на изгиб или метод вычета, а также любые применимые параметры, специфичные для процесса.
Если программное обеспечение поддерживает правила производства или таблицы гибки, специфичные для конкретного материала, храните их как контролируемые инженерные данные.
Шаг 4: Осмотрите заготовку перед раскройкой.
Перед выпуском производственной партии убедитесь, что развертка содержит необходимые габаритные размеры, расположение отверстий, пазов, вырезов, линий сгиба и других соответствующих элементов.
Убедитесь, что используется правильная редакция чертежа и развертки.
Если деталь сложная или расчет новый, перед использованием всего количества материала следует провести контролируемое испытание.
Шаг пятый: Проверка первой сформированной детали.
Изготовьте первую деталь, используя выбранный материал, оснастку и настройки листогибочного пресса.
Измерьте критически важные габаритные размеры готового изделия, включая длину фланца, габаритные размеры, соотношение отверстия и изгиба, углы изгиба и, при необходимости, места соединения компонентов.
Сравните результаты с требованиями чертежей и задокументируйте любые утвержденные корректировки в процессе проектирования или производства.
Шаг шестой: Выпуск проверенного процесса
После того как первый экземпляр пройдет необходимую проверку, утвердите программу и производственные инструкции.
Зафиксируйте условия, использованные для проверки, чтобы результат можно было воспроизвести при оформлении будущих заказов.
Если материал, инструмент или процесс существенно изменяются, следует проверить, необходима ли дополнительная валидация.
Почему проверка с первого раза так важна
Теоретические расчеты дают отправную точку, но они не могут в полной мере отразить все производственные переменные.
Проверка первого образца позволяет убедиться в том, что развертка, материал, оснастка, настройки станка и предполагаемая последовательность гибки работают согласованно, как и ожидалось.
Это особенно полезно, когда деталь новая, изменились технические характеристики материала или производитель использует другую конфигурацию оснастки.
Проверяйте критически важные размеры, а не только угол изгиба.
Деталь может иметь правильный угол изгиба, но при этом неправильную длину фланца.
Аналогично, общие габариты могут быть приемлемыми, в то время как расстояние от отверстия до изгиба выходит за пределы допустимых значений.
Таким образом, план проверки должен отражать фактические функциональные требования к компоненту.
Например, при проверке корпуса могут быть учтены общая ширина, высота фланца, расположение отверстий, геометрия углов и соответствие с прилегающими компонентами.
Для кронштейна критически важными размерами могут быть расстояние между монтажными отверстиями, угол между фланцами и положение монтажных поверхностей.
Точные точки контроля должны быть определены на чертеже и в соответствии с предполагаемым назначением детали.
Устраните причину, а не регулируйте всё подряд.
Если первая часть не соответствует спецификации, необходимо выяснить причину отклонения.
Возможные причины могут включать в себя неправильную развертку, отклонения в материале, неподходящее предположение о радиусе, различия в инструменте, положение заднего упора, настройку станка или ошибку измерения.
Одновременное изменение нескольких несвязанных параметров затрудняет выявление истинной причины.
Более контролируемый метод заключается в проверке измерений, сравнении производственных условий с утвержденной настройкой и внесении документально подтвержденных корректировок на основе полученных результатов.
Ведите учет успешных результатов.
Проверенная деталь предоставляет полезную информацию о процессе производства.
Запишите материал, толщину, инструмент, метод гибки, важные настройки станка, измеренные размеры и утвержденные изменения.
Эти записи помогут мастерской воспроизвести результат при повторном заказе того же компонента.
Управление изменениями в проекте и правками чертежей заказчика.
В контрактном производстве чертежи заказчика могут изменяться после первоначального предложения или первой производственной партии.
Внесение изменений может повлиять на длину фланца, положение отверстия, марку материала, радиус изгиба или интерфейс сборки.
Некоторые изменения практически не влияют на развертку. Другие могут потребовать перерасчета и новой проверки в процессе производства.
Разработать процесс контроля версий
Каждый выпущенный чертеж и развертка должны иметь четкий идентификатор версии.
Сотрудники производственного отдела должны уметь отличать текущие утвержденные файлы от предыдущих версий.
При выпуске версии ответственная группа должна определить, какие производственные документы и программы необходимо обновить.
Это может включать в себя CAD-модель, развертку, программу раскроя, программу гибки на станке с ЧПУ, план контроля качества и сборочную документацию.
Проанализируйте изменения, влияющие на геометрию изгиба.
Изменения толщины материала, внутреннего радиуса, угла изгиба или места изгиба могут повлиять на разработку плоской развертки.
Изменения длины фланца также могут повлиять на форму заготовки в зависимости от геометрии и системы размеров.
Инженерам следует оценивать влияние каждого изменения, а не предполагать, что существующая развертка остается правильной.
Предотвратите повторное использование старых файлов в производственной среде.
Пересмотренный чертеж бесполезен, если в цеху по-прежнему используется более старая версия файла.
Компания должна определить, как устаревшие файлы идентифицируются, архивируются или удаляются из действующих производственных площадок.
Это особенно важно, когда повторные заказы выполняются спустя несколько месяцев после первоначальной работы.
Четкая система внесения изменений снижает риск изготовления компонента, который больше не соответствует текущим требованиям заказчика.
Как ошибки при раскрое влияют на производственные затраты
Неправильно составленная развертка может привести к дополнительным затратам на нескольких этапах производства.
Первоначальная проблема может заключаться в небольшом отклонении размеров, но финансовые последствия могут выходить за рамки отдельной детали.
Материальные отходы
Если заготовка слишком короткая, изготовить деталь без изменения конструкции или технологического процесса может оказаться невозможно. Если же она слишком длинная, может потребоваться дополнительная обрезка или доработка.
В некоторых случаях компонент приходится утилизировать и изготавливать заново.
В стоимость входит не только сам листовой металл, но и уже выполненные операции по резке и обработке.
Дополнительное машинное время
Для решения проблемы с размерами может потребоваться многократное пробное сгибание, корректировка параметров и дополнительная проверка.
Это сокращает время, доступное для запланированного производства, и может привести к задержке других заказов.
Проблемы сборки
Деталь, не соответствующая своим окончательным размерам, может не подойти к соседним компонентам.
Проблема может быть обнаружена только на этапе сборки, когда дополнительные трудозатраты уже вложены в другие операции.
Это может привести к тому, что стоимость исправления первоначальной ошибки в развертке будет значительно выше, чем стоимость отдельной заготовки.
Инженерная доработка
Если одна и та же проблема неоднократно возникает в разных заказах, инженерному персоналу может потребоваться пересмотреть модели САПР, столы для гибки и правила производства.
Выявление причины и устранение лежащей в её основе проблемы может помочь предотвратить её повторное возникновение.
Для украинских производителей, работающих с переменными объемами заказов и жесткими требованиями к срокам поставки, контроль точности плоскостной развертки может способствовать более эффективному использованию материалов, сокращению времени проектирования и увеличению мощности листогибочных прессов.
Практические способы повышения однородности развертки.
Производителям не нужно полностью перестраивать свою инженерную систему, чтобы повысить надежность плоскостных шаблонов. Несколько структурированных методов могут существенно изменить ситуацию.
Стандартизация данных о изгибе для конкретных материалов.
При необходимости поддерживайте в актуальном состоянии таблицы гибки или правила расчета для часто используемых семейств материалов и диапазонов толщины.
Данные должны основываться на соответствующих инженерных методах и, при необходимости, на проверенных результатах производства.
Не используйте таблицу вне условий, для которых она была проверена, без предварительного анализа.
Связывание данных САПР с производственной документацией
Убедитесь, что выпущенная развертка, данные для раскроя и инструкции по гибке относятся к одной и той же редакции чертежа.
Там, где доступна цифровая интеграция, сократите ненужный ручной перенос данных между инженерными и производственными системами.
Цель состоит в том, чтобы предотвратить использование в цехе информации, отличающейся от утвержденной инженерной модели.
Используйте единый процесс утверждения с первой стороны.
Определите, какие параметры необходимо проверить перед запуском нового задания.
Используйте согласованные методы измерения и документируйте все утвержденные корректировки процесса.
Для компонентов, проверяемых регулярно, сохраняйте результаты проверки вместе с соответствующими записями о детали и программе.
Обучайте инженерные и производственные команды вместе.
Инженерный персонал должен понимать производственные предположения, лежащие в основе плоской развертки. Производственный персонал должен понимать, какие материалы и технологические условия использовались во время валидации.
Такое общее понимание облегчает определение того, связано ли отклонение с моделью, материалом, оснасткой или производственной настройкой.
Проверяйте данные при изменении условий.
Замена материалов, изменение оснастки, различные методы гибки и существенные изменения чертежей могут повлиять на достоверность существующих данных о развертке.
Разработайте простую процедуру проверки, позволяющую определить, когда необходим перерасчет или первичная проверка.
Это не позволяет команде рассматривать каждую историческую ценность как универсально применимую.
Что следует спрашивать украинским производителям при выборе листогибочного пресса с ЧПУ?
Точность плоскостной развертки — это отчасти инженерная проблема, а отчасти проблема производственных возможностей. При оценке листогибочного пресса с ЧПУ производители должны учитывать, сможет ли предлагаемый станок обеспечить выполнение предполагаемого технологического процесса и соответствие заданным размерам.
Поддерживает ли станок требуемую геометрию детали?
Изучите типовые чертежи, включая компоненты с многочисленными изгибами, узкими фланцами, обратными изгибами и сложными зазорами.
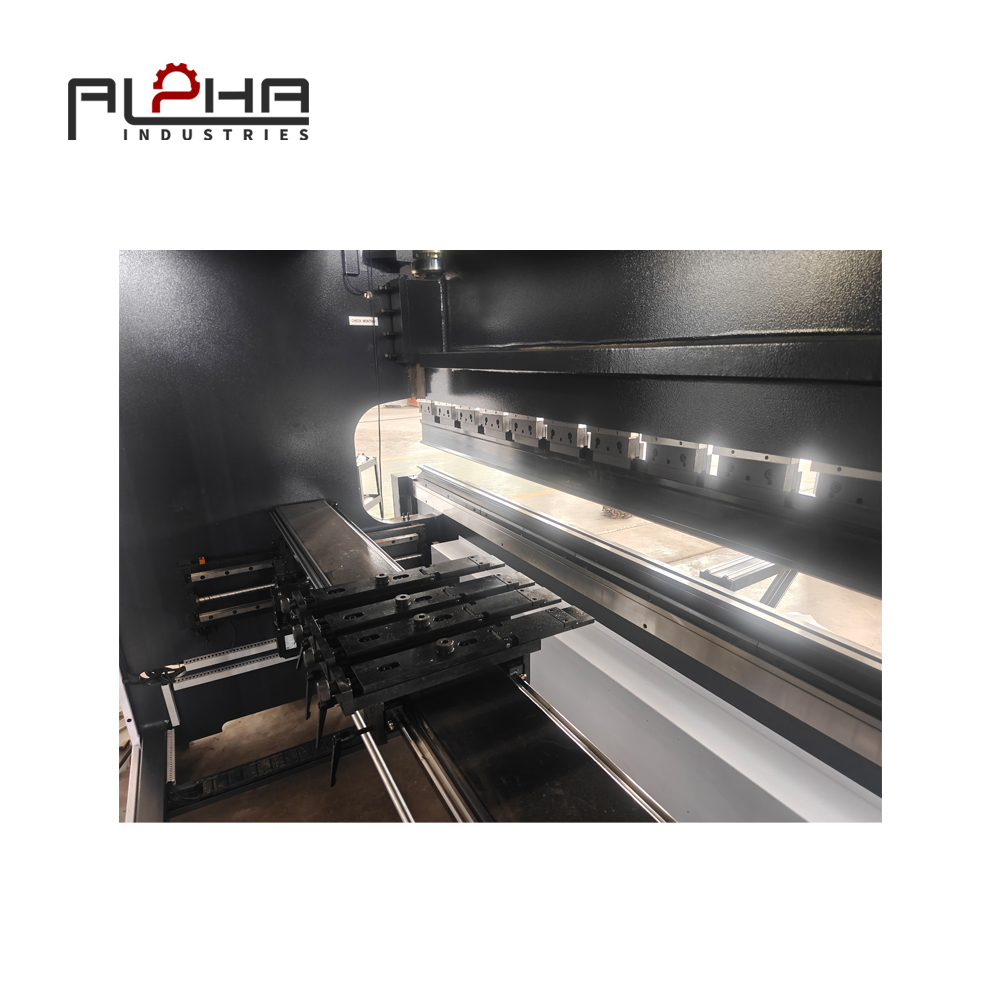
Рабочая длина станка, глубина зева, высота зазора, расположение инструментов и доступный зазор должны соответствовать предполагаемым областям применения.
Может ли система ЧПУ поддерживать производственный процесс?
Рассмотрите функции программирования, сохраненные программы, конфигурацию заднего упора и другие элементы управления, имеющие отношение к производимым деталям.
Точные возможности зависят от системы ЧПУ и конфигурации станка. Уточняйте доступные функции у поставщика, а не предполагайте, что каждый листогибочный пресс с ЧПУ обладает одинаковыми возможностями.
Совместима ли данная оснастка с требуемым методом гибки?
Геометрия оснастки может влиять на формируемый радиус и практическое соответствие между плоской заготовкой и готовым изделием.
Убедитесь, что предлагаемая оснастка может выдерживать требуемый материал, толщину, геометрию изгиба и мощность станка.
Может ли поставщик проверить типовые чертежи?
Предоставление чертежей деталей в действии позволяет поставщику лучше понять предполагаемое применение.
В случае сложных компонентов технический анализ может помочь выявить вопросы, касающиеся зазоров, оснастки, последовательности гибки и конфигурации оборудования, прежде чем будет завершена покупка.
Какая техническая документация доступна?
Уточните, какие руководства по эксплуатации, документация по ЧПУ, информация по техническому обслуживанию и другие технические материалы поставляются вместе со станком.
Для производителей, зависящих от повторных заказов, согласованная производственная документация является важной частью долгосрочного контроля производственного процесса.
Как ALPHA CNC поддерживает выбор листогибочного пресса
Для производителей в Украине выбор листогибочного пресса должен включать в себя нечто большее, чем просто сравнение усилия гибки и цены станка. Станок должен соответствовать диапазону обрабатываемых материалов, геометрии деталей, требованиям к оснастке и производственному процессу.
Компания ALPHA CNC предлагает решения в области металлообрабатывающего оборудования для производителей, оценивающих свои потребности в обработке листового металла.
При обсуждении применения листогибочного пресса с ЧПУ следует учитывать такие факторы, как тип материала, толщина листа, длина гибки, геометрия детали, конфигурация ЧПУ, требования к заднему упору, совместимость инструмента и требуемая точность размеров.
Если производитель изготавливает компоненты с множеством изгибов или жесткими допусками при сборке, предоставление типовых чертежей может помочь уточнить технические требования к применению.
Цель состоит в оценке конфигурации оборудования, которая поддерживает предполагаемый производственный процесс и обеспечивает практическую основу для повторного производства.
Для предприятий, работающих с индивидуальными заказами, координацию проектирования и производства следует рассматривать наряду с самим оборудованием. Точные развертки, проверенные программы гибки и четкие корректировки чертежей способствуют более контролируемому производственному процессу.
Часто задаваемые вопросы о допуске на изгиб листогибочного пресса
Что такое припуск на изгиб при гибке листового металла?
Bend allowance is the length of material along the neutral axis within the bend region. It is used to calculate the developed flat length of a bent sheet metal component. The value depends on the bend angle, inside radius, material thickness, K-factor, and the calculation method used.
What is the difference between bend allowance and bend deduction?
Bend allowance represents the developed length of the curved bend region. Bend deduction is used with outside flange dimensions to calculate the flat length by subtracting the appropriate amount from the sum of those dimensions. The two values serve related purposes but should not be used interchangeably.
What is the K-factor in press brake bending?
The K-factor represents the position of the neutral axis relative to material thickness. It is used in bend allowance calculations to estimate the developed length of the bend. Its practical value depends on the material and forming conditions, so it should not automatically be treated as universal.
Can I use the same K-factor for all sheet metal materials?
Not reliably for every application. Different materials, thicknesses, bend radii, tooling configurations, and forming methods can produce different results. Use an appropriate initial value and validate the calculation against actual production conditions, especially for critical parts.
Why is my flat pattern correct in CAD but the finished part is too long or too short?
Possible causes include incorrect bend allowance or deduction settings, an unsuitable K-factor, a mismatch between the modeled and formed inside radius, material differences, tooling changes, or measurement issues. Check the calculation method and actual production conditions systematically before making corrections.
Does material thickness affect bend allowance?
Yes. Material thickness is one of the main inputs in bend allowance calculations. Changes in thickness can affect the developed length, and the resulting part may not meet its dimensions if the calculation uses an unsuitable thickness value.
Does changing the press brake tooling affect flat pattern accuracy?
It can. Different tooling and bending conditions may affect the resulting inside radius and formed geometry. When a tooling change is significant, verify whether the existing flat pattern assumptions remain valid and inspect a representative part when required.
How can manufacturers reduce flat pattern errors?
Use consistent calculation methods, controlled material-specific bend data, accurate drawing revisions, representative first-piece inspection, and clear communication between engineering and production. Record validated results so that repeat orders can use the correct approved process.
What should be checked during first-piece inspection?
Check the critical finished dimensions specified by the drawing. Depending on the component, these may include flange lengths, overall dimensions, bend angles, hole-to-bend distances, inside radius, and assembly interfaces. A correct bend angle alone does not guarantee that every dimension is acceptable.
Should a new material batch require a new flat pattern?
Not automatically. The need for recalculation or validation depends on the material specification, the differences between batches, the part's tolerance requirements, and the established process. If material properties or thickness differ meaningfully from the validated conditions, review whether the existing settings remain suitable.
Conclusion: Connect Engineering Calculations with Real Press Brake Production
Accurate flat pattern development is an essential part of successful sheet metal fabrication. Bend allowance, bend deduction, K-factor, material thickness, inside radius, tooling, and forming method all influence the relationship between a flat blank and its finished geometry.
For Ukrainian manufacturers handling customized orders and changing material requirements, errors in this relationship can lead to wasted material, repeated engineering work, dimensional problems, and assembly delays.
The most reliable approach is to standardize calculation methods, document material and process assumptions, maintain drawing revision control, and validate new or changed applications using representative parts.
A CNC press brake is one part of this system. Its configuration and tooling should support the intended geometry and production workflow, while engineering and production teams work from consistent, approved data.
By connecting CAD calculations with real manufacturing conditions, manufacturers can build a more repeatable process from the original design to the finished sheet metal component.
Contact ALPHA CNC
Are you planning to purchase a CNC press brake for your sheet metal manufacturing business in Ukraine? Share your material specifications, bending requirements, part drawings, and production goals with ALPHA CNC to discuss a suitable machine configuration.
Contact us: https://alpha-cnc.com/contact-us
Visit our website: https://alpha-cnc.com/