Для украинских производителей увеличение производственных мощностей уже не сводится к простой покупке большего количества оборудования.
Более сложный вопрос:
Кто будет управлять станками и какой уровень производственных знаний необходим для их эффективной работы?
Этот вопрос особенно важен в области обработки листового металла.
Листогибочный пресс может быть высокопроизводительным производственным оборудованием, но качество гибки зависит от множества переменных, включая характеристики материала, оснастку, последовательность гибки, положение заднего упора, упругое восстановление, настройку станка и решения оператора.
Опытные операторы листогибочных прессов могут управлять этими переменными благодаря многолетнему практическому опыту.
Однако производителям необходимы практические способы снижения зависимости от индивидуального опыта операторов при сохранении гибкости производства и качества гибки.
Цель состоит не в том, чтобы устранить квалифицированных работников. Вместо этого, речь идет о повышении производительности труда квалифицированных работников при одновременном создании производственного процесса, который легче обучать, стандартизировать, повторять и масштабировать.
Для украинских производителей, сталкивающихся с нехваткой рабочей силы, меняющимися требованиями клиентов, индивидуальными заказами, давлением на операционные издержки и потенциальными перебоями в производстве, эти улучшения могут быть особенно ценными.
Практическое решение сочетает в себе:
Технология листогибочных прессов с ЧПУ + Стандартизированные процессы + Управление оснасткой + Производственные данные + Выборочная автоматизация
В этой статье рассматривается одна конкретная производственная проблема:
Как производители в Украине могут снизить зависимость от оператора, сохраняя при этом гибкость и качество гибки?
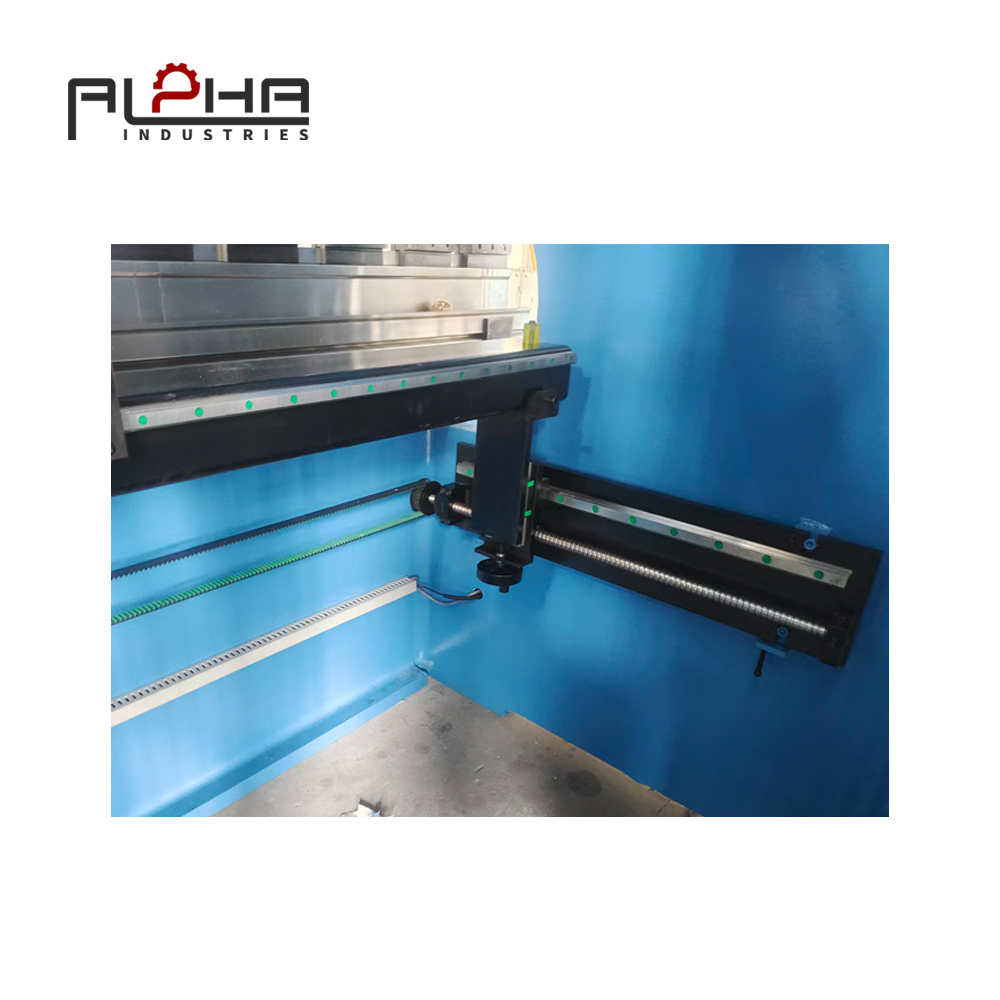
Почему зависимость от оператора стала серьезной проблемой при изготовлении листогибочных прессов?
Для работы на традиционном листогибочном прессе может потребоваться значительный уровень квалификации оператора.
Опытный оператор может понимать, какой пуансон и матрицу выбрать, как ведут себя различные материалы, как компенсировать упругое восстановление, какая последовательность гибки является подходящей, как позиционировать заготовки нестандартной формы, как интерпретировать технические чертежи и как корректировать отклонения размеров.
Этот опыт имеет огромную ценность.
Проблема возникает, когда слишком много производственных знаний хранится только в памяти оператора.
Представьте себе украинского производителя с одним высококвалифицированным оператором листогибочного пресса. Этот человек может точно знать, как изготовить сложную деталь.
Но если оператор недоступен, другому сотруднику может потребоваться значительное время для воспроизведения того же процесса.
Это создает операционную зависимость.
Оборудование имеется в наличии. Производственный заказ оформлен. Материал имеется в наличии.
Однако производительность по-прежнему может зависеть от опыта одного человека.
Для производителей, стремящихся поддерживать объемы производства, выполнять обязательства по поставкам и реагировать на меняющиеся заказы, эта зависимость может стать существенным ограничением.
Проблема нехватки квалифицированной рабочей силы в производстве листового металла
Проблема нехватки квалифицированной рабочей силы заключается не только в количестве доступных работников. Она также связана со временем, необходимым для обучения работников до уровня, позволяющего им самостоятельно управлять сложными производственными процессами.
Оператору листогибочного пресса может потребоваться знание технических чертежей, особенностей листового металла, припусков на гибку, упругого восстановления, оснастки, систем управления ЧПУ, задних упоров, методов обработки материалов, контроля качества и техники безопасности при работе на станке.
Чем более индивидуализирована производственная среда, тем больше знаний может потребоваться оператору.
Это создает проблемы для предприятий, занимающихся мелкосерийным производством и контрактным изготовлением различных компонентов.
У компании может быть достаточно заказов, но при этом она может испытывать трудности с увеличением объёма производства, поскольку её производственные мощности зависят от ограниченного числа опытных операторов.
Для украинских производителей сокращение ненужных подготовительных работ и упрощение обмена производственными знаниями могут способствовать повышению операционной устойчивости.
Цель состоит не в замене операторов.
Важно различать автоматизацию и замену оператора.
Для многих производителей более реалистичной целью является повышение производительности каждого оператора.
Современный листогибочный пресс с ЧПУ может помочь в этом, перенеся некоторые повторяющиеся действия из ручного режима в запрограммированные производственные процессы.
Вместо того чтобы требовать от оператора ручного расчета или корректировки каждого движения, машина может использовать сохраненные программы для выполнения множества повторяющихся операций.
Оператор по-прежнему несет ответственность за надлежащую эксплуатацию оборудования, перемещение материалов, проверку и контроль технологического процесса.
Технология ЧПУ скорее поддерживает оператора, чем исключает необходимость человеческого контроля.
Как технология листогибочных прессов с ЧПУ сокращает ручной труд
Современный листогибочный пресс с ЧПУ может сохранять и выполнять запрограммированные последовательности гибки.
В зависимости от конфигурации станка, система ЧПУ может управлять такими функциями, как последовательность гибки, позиционирование ползуна, перемещение заднего упора, параметры гибки, конфигурация инструмента, производственные программы и повторные операции.
Это позволяет создать более стандартизированный процесс.
При повторном заказе оператор может использовать уже существующую программу, вместо того чтобы перестраивать весь процесс заново.
Это может уменьшить вариативность настроек и упростить обучение операторов, поскольку производственная информация документируется внутри станка, а не существует только в виде индивидуальных знаний.
Для украинских производителей такой подход может быть полезен в условиях ограниченного количества опытных кадров или при необходимости гибкого распределения рабочей силы в соответствии с производственными графиками.
От знаний оператора к знаниям процесса
Одним из наиболее важных улучшений, которые могут внести производители, является преобразование индивидуального опыта в документированные производственные знания.
Рассмотрим две производственные системы.
Система, зависящая от оператора
Опытный оператор знает, какой инструмент, последовательность действий, положение и регулировка использовать.
Когда такой оператор недоступен, воспроизвести полученные знания становится сложно.
Система, зависящая от процесса
Компания предоставляет документацию по материалам, оснастке, программе ЧПУ, последовательности гибки, настройкам заднего упора, требованиям к контролю качества и процедуре настройки.
Производственный процесс становится проще воспроизвести.
Это не исключает квалификации операторов. Напротив, это позволяет организации сохранить ценные производственные знания и сделать их доступными для других квалифицированных сотрудников.
Для украинских производителей, сталкивающихся с меняющимися производственными требованиями, документированные процессы также могут упростить возобновление выполнения повторяющихся работ после перерывов.
Почему стандартизация важна при работе в несколько смен
Многосменное производство создает еще одну проблему.
Один и тот же компонент может производиться разными операторами в разные смены. Если каждый оператор использует немного отличающийся метод настройки, это может привести к увеличению вариативности производства.
Стандартизированные программы для станков с ЧПУ могут помочь уменьшить это отклонение.
Производственная система может установить следующий рабочий процесс:
Утвержденная программа → Утвержденная оснастка → Стандартная настройка → Первичный контроль качества → Производство
Это позволяет создать единый процесс для разных операторов.
Для производителей, эксплуатирующих несколько листогибочных прессов, стандартизация может быть особенно важна. Она также может упростить перенос повторяющихся заказов между станками, если оборудование, оснастка и программы соответствующим образом настроены.
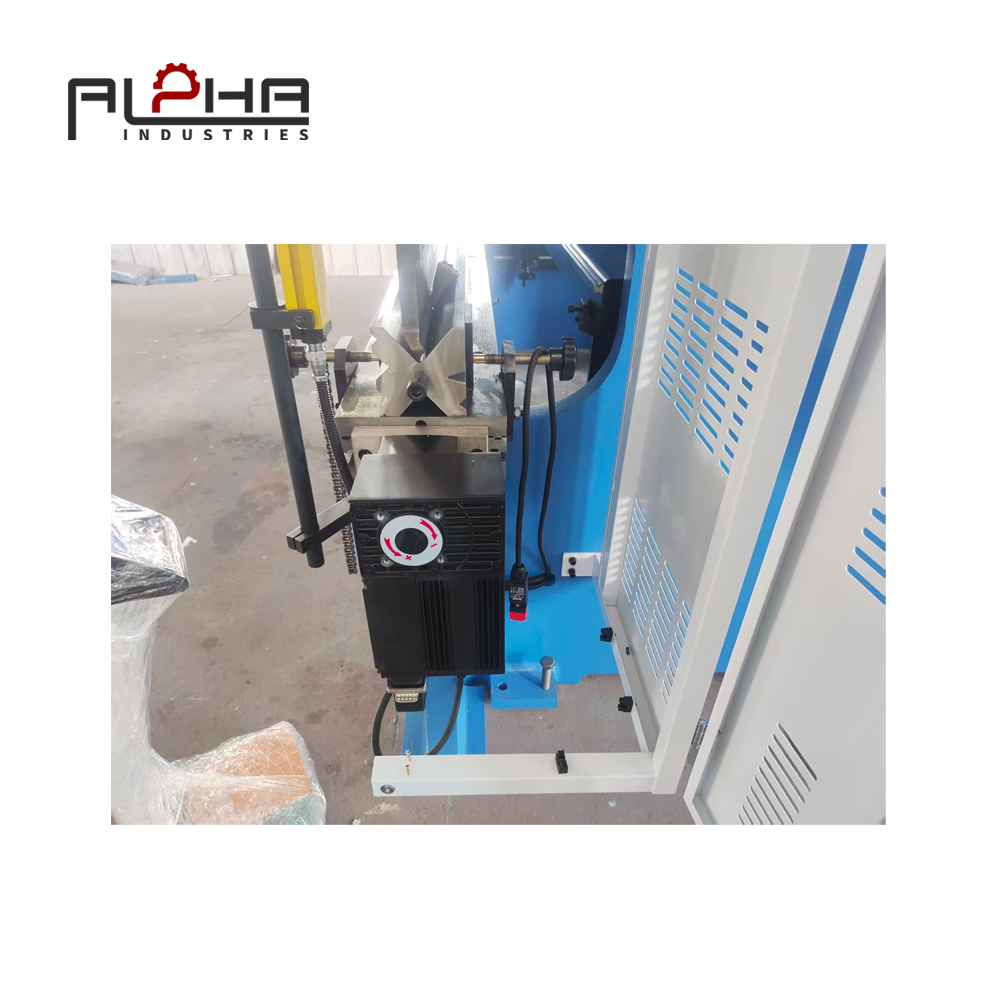
Задний упор важнее, чем кажется.
Задний упор играет важную роль в сокращении необходимости ручного позиционирования.
Без эффективной системы позиционирования операторам, возможно, придется многократно измерять и перепозиционировать заготовку.
Задний упор с ЧПУ-управлением позволяет запрограммировать позиционирование на различных этапах гибки. Это обеспечивает повторяемость размеров фланцев, ускоряет настройку, сокращает объем ручных измерений, повышает стабильность производства и позволяет выполнять более сложные последовательности гибки.
Для производителей, выпускающих компоненты с множеством изгибов, задний упор становится важной частью всего рабочего процесса.
Правильная конфигурация заднего упора зависит от геометрии изготавливаемых деталей.
Почему многоосевые задние упоры могут быть важны для сложных деталей
Для простого компонента может потребоваться лишь прямолинейное позиционирование.
Для более сложных компонентов может потребоваться различное положение листа при выполнении нескольких изгибов.
Многоосевые системы заднего упора могут обеспечить дополнительную гибкость позиционирования. Это может быть полезно для деталей с различной длиной фланцев, несколькими направлениями изгиба, сложной геометрией, смещенными элементами и нерегулярными формами.
Цель состоит не просто в добавлении новых осей.
Цель состоит в том, чтобы сократить количество ненужных ручных перепозиционирований, сохраняя при этом точное позиционирование заготовки.
Украинским производителям, выпускающим детали из листового металла по индивидуальному заказу, следует оценивать требования к заднему упору в соответствии с фактическими конструкциями деталей и объемами производства.
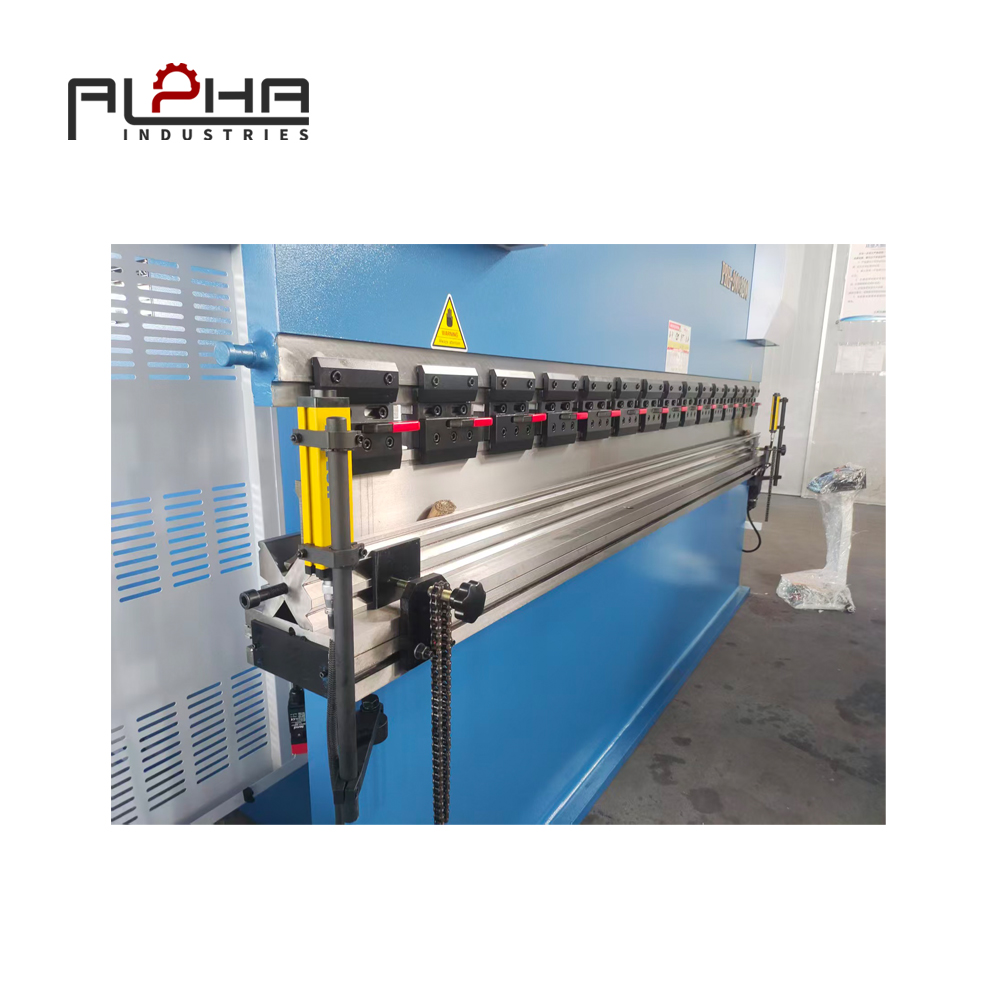
Управление инструментами может снизить зависимость от оператора.
Выбор инструмента — еще одна область, где производители часто полагаются на опытных операторов.
Опытный оператор может сразу определить, какая комбинация инструментов подходит. Менее опытный оператор может потратить значительно больше времени на определение правильной конфигурации.
В этом может помочь стандартизированная система инструментов.
Производители могут систематизировать информацию об инструменте в соответствии с материалом, толщиной, радиусом изгиба, типом изгиба, геометрией инструмента и областью применения.
Для типичных задач можно использовать предопределенные конфигурации инструментов.
Это сокращает количество решений, которые оператору необходимо принимать с нуля, и упрощает повторение производственных процедур.
Организация оснастки — это вопрос повышения производительности.
Изготовление оснастки может показаться незначительной частью общего производственного процесса. Однако многократный поиск и настройка могут значительно увеличить время производства.
Рассмотрим производственную среду, в которой оператор меняет задания несколько раз за смену.
Каждая смена оборудования может потребовать поиска необходимых инструментов, снятия старых инструментов, установки новых, проверки соосности, выбора программы, изготовления первой детали и внесения необходимых корректировок.
Если организация работы с инструментами организована плохо, время наладки увеличивается.
Структурированная система инструментов может сократить ненужный поиск и повысить согласованность рабочих процессов.
Для украинских производителей, работающих с индивидуальными заказами или короткими производственными циклами, эффективная организация оснастки может помочь сократить время, затрачиваемое на выполнение работ между заказами.
Первичная проверка качества делает стандартизацию практичной.
Стандартизация не означает предположения, что любая производственная конфигурация всегда будет идеальной.
Первую часть еще нужно проверить.
Практический примерный рабочий процесс выглядит следующим образом:
Программа → Оснастка → Настройка → Первая деталь → Контроль качества → Производство
Первую часть можно проверить на наличие таких важных характеристик, как угол изгиба, длина фланца, место изгиба, габаритные размеры и размеры, относящиеся к сборке.
Если потребуется корректировка, её можно внести до начала полномасштабного производства.
Это позволяет сохранить производственные мощности и снизить вероятность выпуска большого количества некачественных деталей.
Для украинских производителей, испытывающих давление в связи с необходимостью контролировать затраты на материалы и сроки поставок, первичный контроль качества может помочь предотвратить ненужные доработки и задержки производства.
Почему сокращение объемов переделок помогает решить проблемы с рабочей силой
Ограничения в рабочей силе влияют не только на работу оборудования. Они также влияют на контроль качества и переделку.
Предположим, что из-за ошибки при гибке образуется большая партия дефектных компонентов.
Компании могут потребоваться дополнительные работники для проверки деталей, выявления проблем, доработки компонентов, изготовления запасных частей и проведения дополнительных проверок качества.
Это увеличивает спрос на рабочую силу и отнимает время, которое могло бы быть использовано для производительного производства.
Таким образом, улучшение проверки первой детали и воспроизводимости процесса может косвенно сократить трудозатраты, необходимые для устранения производственных ошибок.
Сокращение объема доработок также помогает производителям более эффективно использовать материалы и поддерживать более предсказуемые графики производства.
Стандартизированные программы сохраняют производственные знания.
Программа для станков с ЧПУ может стать формой производственных знаний.
Например, программа повторного производства может содержать последовательность гибки, положения заднего упора, положения ползуна, информацию об инструменте и параметры производства.
Когда та же самая деталь возвращается через несколько месяцев, производителю не нужно начинать все сначала.
Это может быть особенно полезно для компаний, производящих запасные части, промышленное оборудование, сельскохозяйственную технику, компоненты систем отопления, вентиляции и кондиционирования, электрощиты, строительные компоненты и изделия, изготовленные по индивидуальному заказу.
Воспроизводимая цифровая информация о производстве может помочь сократить будущие процессы настройки и уменьшить зависимость от индивидуальной памяти.
Для украинских производителей, которым необходимо управлять меняющимися производственными графиками, хранение надежных программ также может способствовать более стабильному выполнению повторных заказов.
Повышение производительности листогибочного пресса для производства продукции широкого ассортимента.
Производство с широким ассортиментом продукции представляет собой уникальную задачу.
Производитель может изготовить сегодня десять различных деталей, завтра — двадцать, повторить заказ в следующем месяце, а на следующей неделе изготовить совершенно новый компонент.
Следовательно, машина должна быть гибкой.
Решение, разработанное исключительно для крупномасштабного производства, может оказаться непригодным для данной среды.
Для производителей с широким ассортиментом продукции производительный листогибочный пресс должен обеспечивать:
Быстрая смена программы + Гибкий инструментарий + Точная регулировка заднего упора + Простая настройка
Такое сочетание позволяет производителям реагировать на специфические требования заказчиков, не требуя при этом, чтобы каждая задача выполнялась самым опытным оператором.
Автоматизация листогибочного пресса для крупносерийного производства
Автоматизация становится более привлекательной по мере увеличения объемов производства.
В зависимости от области применения, автоматизированная гибка может включать в себя роботизированную обработку деталей, автоматическую загрузку, автоматическую выгрузку, управление инструментом, мониторинг производства и автоматизированные последовательности гибки.
Автоматизация может сократить количество повторяющихся операций по перемещению материалов и помочь поддерживать стабильный ритм производства.
Однако выбор средств автоматизации следует осуществлять в соответствии с реальными производственными потребностями.
Высокоавтоматизированная система может оказаться экономически нецелесообразной для компании, производящей сотни различных деталей в небольших объемах.
Перед выбором решения по автоматизации украинским производителям следует оценить соотношение между объемом производства, доступностью рабочей силы, сложностью деталей, инвестиционными затратами и ожидаемым повышением производительности.
Выборочная автоматизация может быть более практичной.
Производителям не всегда необходимо автоматизировать всю операцию по изготовлению листогибочного пресса.
Вместо этого они могут определить конкретное узкое место.
Проблема: Обработка материалов
Рассмотрите возможность оказания помощи при погрузке или разгрузке.
Проблема: Время настройки
Рассмотрите вопросы организации инструментария и стандартизации программ для станков с ЧПУ.
Проблема: Доступность оператора
Рассмотрите возможность упрощения программирования или добавления автоматизированной обработки там, где это необходимо.
Проблема: Большой объем производства
Рассмотрите возможность использования роботизированной гибки или автоматизированных производственных ячеек.
Такой подход позволяет сделать инвестиции в автоматизацию более целенаправленными.
Цель должна заключаться в автоматизации задачи, ограничивающей производство, а не просто в добавлении новых технологий.
Для украинских производителей, тщательно управляющих бюджетами, выборочная автоматизация может стать практичным способом поэтапного повышения производительности.
Почему производительность труда следует измерять в расчете на одного оператора?
Полезным показателем производительности является не просто количество операторов.
Это также может быть:
Количество исправных деталей на одного оператора за смену
Это помогает производителям понять, действительно ли улучшения производственных процессов повышают производительность труда.
Например, если листогибочный пресс с ЧПУ позволяет оператору выполнять более повторяющиеся операции гибки с меньшим количеством ручных измерений и настроек, то тот же штат сотрудников может обеспечить более высокую производительность.
Машина не заменяет оператора. Она увеличивает объем производительной работы, которую может выполнить оператор.
К другим полезным показателям относятся время наладки, выход годной продукции с первого раза, процент доработок, процент брака, коэффициент использования оборудования и незапланированные простои.
Отслеживание этих показателей помогает производителям определить, какие улучшения приносят измеримые операционные выгоды.
Безопасность и эффективность работы листогибочного пресса
Повышение производительности ни в коем случае не должно достигаться путем обхода систем безопасности.
Работа на листогибочном прессе сопряжена с опасностями в рабочей зоне, вокруг движущихся компонентов, инструмента и при обработке заготовки. Надлежащие меры безопасности зависят от конфигурации станка, технологического процесса, обрабатываемой детали и условий эксплуатации.
Производители должны оценивать подходящие средства защиты, процедуры эксплуатации, обучение операторов и требования к техническому обслуживанию в соответствии с действующими украинскими нормативными актами и соответствующими стандартами безопасности.
Более безопасный рабочий процесс также может быть более стандартизированным.
Производителям не следует удалять или обходить устройства безопасности просто для того, чтобы ускорить выполнение производственной задачи.
Вместо этого, для обеспечения как безопасной эксплуатации, так и стабильного производства, следует оценивать машину, инструменты, погрузочно-разгрузочные работы и порядок работы в комплексе.
Почему погрузочно-разгрузочные работы важны для производительности оператора
Изготовление крупных деталей из листового металла может потребовать значительных физических усилий.
Оператору может потребоваться размещать большие листы, вращать заготовки, поддерживать длинные компоненты, обеспечивать выравнивание и удалять готовые детали.
Решения для перемещения материалов могут снизить физическую нагрузку и повысить стабильность рабочего процесса.
При обработке крупных заготовок соответствующее вспомогательное оборудование также может помочь обеспечить лучший контроль над материалом во время гибки.
Выбор оптимального решения зависит от размеров листа, толщины материала, веса заготовки, объема производства, конфигурации станка и геометрии детали.
Для украинских производителей, стремящихся повысить производительность при ограниченном количестве персонала, соответствующая материальная поддержка может помочь сократить ненужные физические усилия и упростить операции по гибке.
Техническое обслуживание защищает производственную мощность.
Оборудование, требующее частого и непредвиденного вмешательства, может снизить эффективную производственную мощность завода.
Профилактическое техническое обслуживание должно соответствовать требованиям производителя оборудования и может включать в себя надлежащую проверку гидравлических систем, электрических компонентов, систем ЧПУ, механизмов заднего упора, механических компонентов, систем смазки, инструментов и защитных устройств.
Регулярное техническое обслуживание помогает выявлять потенциальные проблемы до того, как они приведут к ненужным перебоям в работе.
Для украинских производителей, сталкивающихся с проблемами планирования производства, обеспечение бесперебойной работы оборудования является важной частью поддержания сроков поставки.
Планирование технического обслуживания также должно включать доступ к соответствующей технической документации, запасным частям и квалифицированной сервисной поддержке.
Выбор подходящего листогибочного пресса для завода с ограниченными трудовыми ресурсами.
При покупке нового листогибочного пресса производители должны оценивать не только тоннаж.
Легко ли управлять системой ЧПУ?
Сложная система управления может увеличить требования к обучению персонала.
Можно ли хранить производственные программы?
Сохраненные программы могут поддерживать повторное производство и помогать сохранять знания о процессе.
Подходит ли задний упор?
Необходимая конфигурация зависит от геометрии детали и требований к ее позиционированию.
Насколько гибка система оснастки?
Гибкость оснастки может быть важна для производства продукции с широким ассортиментом.
Способна ли данная машина поддерживать автоматизацию в будущем?
Производители, возможно, не внедрят автоматизацию немедленно, но могут захотеть использовать эту опцию позже.
Могут ли операторы быстро понять рабочий процесс?
Простота в использовании может влиять на время обучения и производительность.
Подходит ли данное оборудование для фактического ассортимента продукции?
Оборудование, разработанное с учетом неправильного производственного профиля, может создавать ненужные ограничения.
Для украинских производителей подходящий листогибочный пресс должен обеспечивать баланс между требованиями к гибке, простотой эксплуатации, надежностью, потребностями в техническом обслуживании, гибкостью производства и общими эксплуатационными расходами.
Выбор листогибочных прессов для мелкосерийного производства в Украине
У предприятий, работающих по мелкосерийному производству, часто предъявляются иные требования, чем у предприятий, занимающихся крупносерийным производством.
В цехе, работающем по мелкосерийному производству, может потребоваться обработка множества различных материалов и деталей разной конструкции в относительно небольших количествах.
В таких условиях гибкость может быть более ценной, чем максимальная автоматизация.
Подходящий листогибочный пресс с ЧПУ может обеспечить гибкое программирование, множество вариантов оснастки, точную регулировку заднего упора, быструю настройку, легкий вызов заданий и повторяемость производства.
Это позволяет производителю реагировать на заказы клиентов, не перестраивая весь производственный процесс для каждого компонента.
Для украинских предприятий, работающих по индивидуальным заказам, практичную конфигурацию следует выбирать в соответствии с типичной толщиной материала, длиной гибки, сложностью деталей и ожидаемым объемом заказов.
Выбор листогибочного пресса для крупносерийного производства
У производителей, выпускающих продукцию в больших объемах, другие приоритеты.
Они могут производить тысячи аналогичных компонентов.
В этой ситуации акцент может сместиться на сокращение времени цикла, автоматизацию, роботизированную обработку, повторяемость, мониторинг производства, управление инструментами и сокращение вмешательства оператора.
Прессовый листогибочный станок потенциально может стать частью более крупной автоматизированной производственной линии.
Выбор оптимального решения зависит от объёма производства, геометрии детали, методов обработки материалов, доступной производственной площади и соображений окупаемости инвестиций.
Производителям следует оценивать уровень автоматизации, исходя из своих фактических производственных потребностей, а не предполагать, что самый высокий уровень автоматизации всегда обеспечит наилучшие результаты.
Создание более масштабируемого цеха листогибочных прессов.
Масштабируемый цех гибки не должен полностью зависеть от нескольких высококвалифицированных операторов.
Вместо этого производители могут построить систему, основанную на документированных процессах, сохраненных программах ЧПУ, стандартизированном инструменте, первичном контроле качества деталей, обучении операторов, техническом обслуживании оборудования и производственных данных.
Это позволяет организации наращивать производственные мощности без увеличения сложности работы операторов с той же скоростью.
По мере роста объемов производства или изменения требований к заказам эти системы приобретают все большее значение.
Для украинских производителей стандартизированный процесс гибки также может помочь повысить непрерывность производства при изменении производственных графиков, кадровой структуры или приоритетов заказов.
Практическая стратегия организации работы персонала на листогибочном прессе
Производители могут начать с относительно простого процесса.
Шаг 1: Определение задач, зависящих от оператора.
Перечислите виды деятельности, которые в настоящее время требуют наибольшего опыта.
Шаг 2: Стандартизация повторяющихся заданий
Документируйте программы, инструменты и требования к контролю качества.
Шаг 3: Улучшение программирования ЧПУ
При необходимости перенесите повторяющиеся операции позиционирования и последовательности действий в систему управления станком.
Шаг 4: Организация инструментов
Упростите идентификацию и подготовку часто используемых инструментов.
Шаг 5: Организация первичной проверки
Перед началом серийного производства проверьте критически важные размеры.
Шаг 6: Выявление узких мест в производстве
Отслеживайте время наладки, время ожидания, доработки, брак и загрузку оборудования.
Шаг 7: Автоматизация фактического узкого места
Рассматривайте погрузочно-разгрузочные работы, роботизированную гибку или другие виды автоматизации только в тех случаях, когда это решает реальные производственные проблемы.
Такой подход позволяет производителям повысить производительность без немедленных крупных инвестиций в автоматизацию.
Как компания ALPHA подходит к разработке решений для листогибочных прессов
В компании ALPHA мы понимаем, что листогибочный пресс — это не просто машина, создающая изгибающее усилие. Это часть более крупного производственного процесса.
Для производителей в Украине выбор решений для листогибочных прессов может оцениваться с учетом таких факторов, как тип материала, толщина материала, длина гибки, объем производства, сложность детали, требования к ЧПУ, оснастка, конфигурация заднего упора, рабочий процесс оператора и требования к автоматизации.
Для мелкосерийного производства приоритетом может быть гибкость и быстрая настройка оборудования.
Для крупных производителей автоматизация и воспроизводимость результатов могут приобретать все большее значение.
Для производителя, сталкивающегося с нехваткой рабочей силы, программирование ЧПУ, стандартизация процессов и удобная для оператора конфигурация станка могут принести большую пользу.
Цель состоит в том, чтобы привести конфигурацию листогибочного пресса в соответствие с реальными условиями производственного процесса.
Оценивая эти требования до выбора оборудования, производители могут принимать более обоснованные решения об эффективности производства, эксплуатационных расходах и будущих производственных потребностях.
Часто задаваемые вопросы
Как листогибочный пресс может помочь украинским производителям справиться с нехваткой квалифицированной рабочей силы?
Листогибочный пресс с ЧПУ позволяет сократить объем повторяющихся ручных операций по настройке и позиционированию за счет сохранения производственных программ и управления запрограммированными операциями гибки. Это помогает операторам более последовательно выполнять установленные процессы и снижает зависимость от индивидуального опыта.
Позволяет ли листогибочный пресс с ЧПУ устранить необходимость в квалифицированных операторах?
Нет. Операторы по-прежнему играют важную роль в управлении станком, его настройке, перемещении материалов, контроле качества, управлении технологическими процессами и обеспечении безопасных условий труда. Технология ЧПУ может сократить количество повторяющихся задач и помочь сохранить производственные знания.
Как программирование ЧПУ повышает производительность листогибочного пресса?
Программирование станков с ЧПУ позволяет сохранять последовательности гибки, информацию о позиционировании и другие производственные параметры. Это может сократить количество повторных ручных корректировок и упростить воспроизведение повторяющихся производственных процессов.
Может ли автоматизация листогибочных прессов решить проблему нехватки рабочей силы в Украине?
Автоматизация может сократить количество повторяющихся задач и повысить производительность труда операторов, но она не является универсальным решением проблемы нехватки рабочей силы. Оптимальный уровень автоматизации зависит от объема производства, геометрии деталей, обработки материалов и рабочего процесса.
В чём преимущество заднего упора, изготовленного на станке с ЧПУ?
Задний упор с ЧПУ обеспечивает запрограммированное позиционирование заготовки. Это позволяет повысить повторяемость и сократить объем ручных измерений и позиционирования во многих процессах гибки.
Подходит ли гидравлический листогибочный пресс для украинских производителей?
Гидравлические листогибочные прессы широко используются для промышленной гибки листового металла. Выбор оптимальной конфигурации зависит от требуемой силы гибки, длины гибки, характеристик материала, объема производства и других требований к применению.
Как производители могут сократить время настройки листогибочного пресса?
Производители могут стандартизировать оснастку, хранить программы для станков с ЧПУ, заранее подготавливать материалы, систематизировать производственную информацию и устанавливать повторяемые процедуры настройки.
Что следует учитывать производственным предприятиям в Украине при покупке листогибочного пресса?
Для мелкосерийного производства следует учитывать гибкость, программирование ЧПУ, варианты оснастки, конфигурацию заднего упора, время настройки, диапазон обрабатываемых материалов, точность, рабочий процесс оператора и потенциальную автоматизацию в будущем.
Как производитель может измерить производительность листогибочного пресса?
К полезным показателям относятся количество качественных деталей за смену, время наладки, коэффициент использования оборудования, объем доработок, брак, время простоя и производительность на одного оператора.
Какой фактор является наиболее важным при выборе листогибочного пресса?
Не существует единой спецификации, подходящей для всех производителей. Оценка оборудования должна проводиться с учетом материала, толщины, длины гибки, объема производства, сложности деталей, требований к точности, рабочего процесса оператора и планов на будущее.
Заключение
Проблема нехватки рабочей силы, с которой сталкиваются производители листового металла в Украине, заключается не только в поиске большего количества работников. Это также вопрос о том, насколько производственные мощности могут быть интегрированы в сам производственный процесс.
Современный листогибочный пресс может стать чем-то большим, чем просто станком, управляемым опытным специалистом.
Благодаря программированию ЧПУ, точной настройке заднего упора, стандартизированной оснастке, документированным процессам, первичному контролю качества, надлежащей обработке материалов и выборочной автоматизации производители могут создать процесс гибки, который легче воспроизвести и масштабировать.
Цель состоит не в том, чтобы исключить людей из производственного процесса. Речь идёт о снижении ненужной зависимости от операторов и предоставлении квалифицированным сотрудникам возможности уделять больше времени продуктивной работе.
Для производителей, сталкивающихся с нехваткой рабочей силы, долгосрочная перспектива заключается в преобразовании индивидуального опыта операторов в воспроизводимые производственные знания.
Листогибочный пресс с ЧПУ + Стандартизированный процесс + Квалифицированный оператор + Соответствующая автоматизация
Такое сочетание может обеспечить практическую основу для повышения производительности гибки листового металла.
Для украинских производителей, рассматривающих возможность приобретения нового листогибочного пресса, модернизации существующих гибочных станков или планирования будущей автоматизации, компания ALPHA может оценить конфигурации оборудования в соответствии с фактическими производственными потребностями.
Узнайте больше о решениях ALPHA для листогибочных прессов и обсудите ваши производственные потребности:
Свяжитесь с нами – https://alpha-cnc.com/contact-us