Почему гибкость производства важна для украинских производителей листового металла
Для цеха по обработке листового металла производительность зависит не только от скорости выполнения отдельной операции гибки на листогибочном прессе. Время, необходимое для подготовки станка, смены инструмента, позиционирования заготовки, проверки угла гибки и утверждения первого готового изделия, может существенно повлиять на общий объем производства.
Это становится особенно важным, когда завод производит различные компоненты относительно небольшими партиями.
Производитель может обрабатывать стальные кронштейны утром, панели электрощитов днем, а на следующий день — крышки для оборудования, изготовленные по индивидуальному заказу. Для каждого изделия может потребоваться различное расположение оснастки, положение заднего упора, последовательность гибки или процедура настройки.
При неэффективной организации переналадки операторы тратят ценное производственное время на настройку станка, а не на изготовление деталей, пригодных для продажи. Неправильные начальные настройки также могут привести к браку компонентов, дополнительному расходу материала и задержкам в последующей сборке.
Для украинских производителей, сталкивающихся с давлением со стороны энергоносителей, неопределенностью в цепочке поставок и меняющимися требованиями клиентов, повышение эффективности каждого производственного цикла может стать практическим способом более эффективного использования имеющихся ресурсов.
В последних отчетах о состоянии промышленного сектора Украины подчеркивается сохраняющееся давление со стороны стоимости энергоносителей, логистики и более масштабных сбоев в производстве. Эти проблемы подтверждают важность эффективного использования оборудования и дисциплинированного планирования производства.
Таким образом, главный вопрос заключается не просто в том, как приобрести более быстрый листогибочный пресс. Речь идет о том, как настроить процесс гибки таким образом, чтобы различные изделия можно было изготавливать эффективно, точно и с меньшим количеством ненужных подготовительных работ.
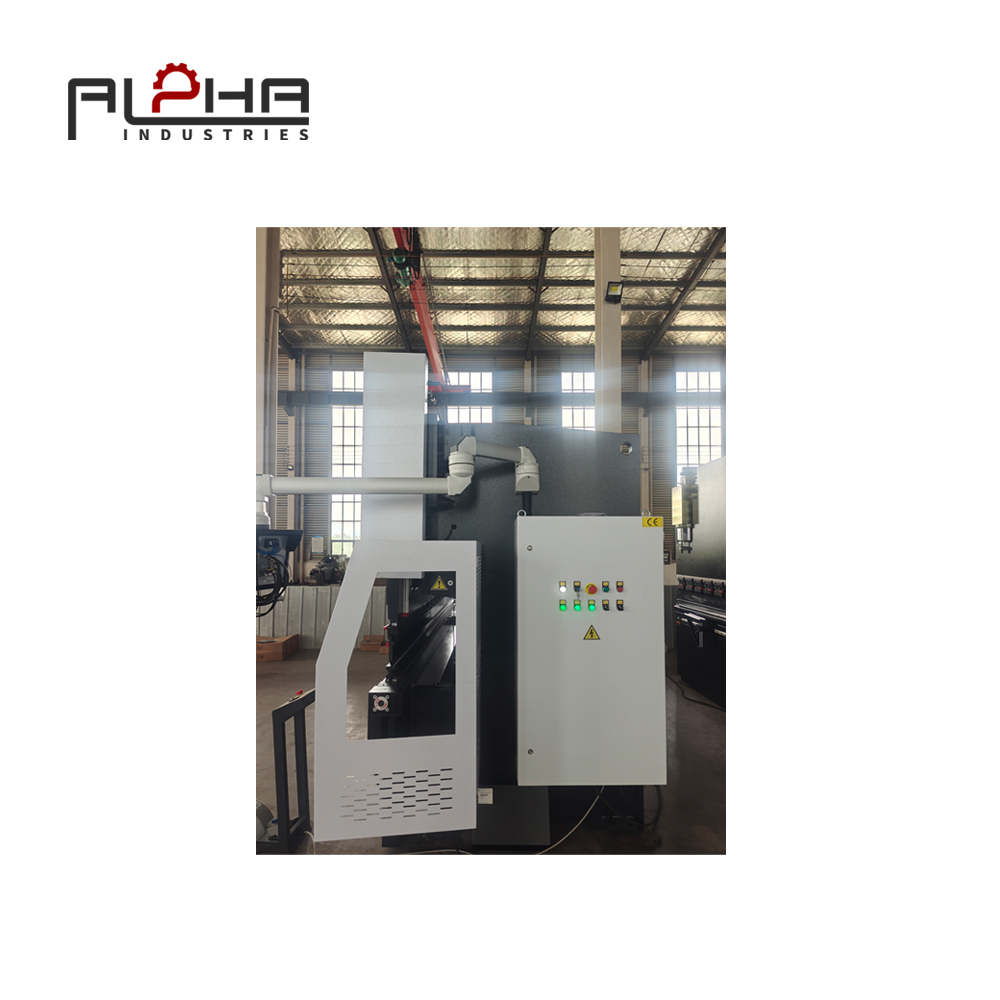
Реальная стоимость частой смены листогибочных прессов
Переналадка включает в себя все действия, необходимые для перемещения листогибочного пресса с одного производственного задания на другое. В зависимости от детали это может включать в себя демонтаж имеющегося инструмента, установку другого пуансона и матрицы, регулировку заднего упора, выбор программы гибки, проверку данных о материале и выполнение пробных гибок.
Каждая отдельная задача может показаться незначительной, но совокупный эффект может быть существенным, если завод меняет продукцию несколько раз за смену.
Рассмотрим цех, производящий металлические корпуса на заказ. Один заказ требует узких фланцев, другой — более глубоких компонентов, а третий — другой толщины материала. Если каждая работа начинается с ручной регулировки и многократных пробных гибок, время, затраченное на подготовку станка, может стать основной причиной потери производительности.
Проблемы с настройкой также могут повлиять на качество. Неправильная установка инструмента, неподходящее отверстие матрицы или неправильная настройка заднего упора могут привести к отбраковке первых нескольких компонентов еще до того, как оператор выявит проблему.
Затраты выходят за рамки простого брака листового металла. Операторам приходится тратить дополнительное время на замеры, корректировку и повторение процесса. Графики производства становятся менее предсказуемыми, и другие отделы могут ждать необходимые компоненты.
Для повышения эффективности переналадки необходимо уделять внимание всему рабочему процессу, а не сосредотачиваться на одной характеристике станка.
Подходящий листогибочный пресс, организованная оснастка, проверенные программы и последовательная процедура настройки в совокупности позволяют сократить количество ненужных регулировок.
Как выбрать листогибочный пресс для производства смешанных партий
Наилучший листогибочный пресс для завода, производящего различные компоненты, — это не обязательно станок с наибольшей силой гибки или самым современным контроллером. Это конфигурация, которая может обрабатывать необходимые заготовки, сохраняя при этом практичность и повторяемость процедур настройки.
Перед приобретением оборудования производителям следует проанализировать свой ассортимент продукции и определить основные причины задержек, связанных с переналадкой оборудования.
К таким факторам могут относиться частая смена оснастки, непостоянная толщина материала, сложные последовательности гибки, ограниченная гибкость заднего упора или недостаточная осведомленность оператора о работе с контроллером.
Понимая эти факторы, покупатели могут оценить, какие характеристики машины принесут им существенные преимущества.
Выберите подходящую рабочую длину и грузоподъемность при гибке.
Листогибочный пресс должен соответствовать размерам и характеристикам материала обрабатываемых деталей.
Рабочая длина определяет доступную ширину изгиба, а усилие изгиба зависит от прочности материала, толщины, длины изгиба, размера отверстия матрицы и метода формования.
Заводу, производящему небольшие кронштейны и монтажные пластины, может не потребоваться та же конфигурация, что и производителю длинных защитных кожухов для оборудования или широких панелей из листового металла.
Однако выбор станка, основанный только на наиболее распространенном изделии, может создать проблемы при поступлении крупного заказа. Покупателям следует оценивать типичные детали по всему производственному диапазону, включая наиболее сложные операции гибки.
К соответствующим техническим характеристикам относятся рабочая длина, номинальное усилие, ход поршня, высота раскрытия, глубина зева, ход заднего упора и предельные нагрузки на инструмент.
Эти параметры следует сверять с реальными чертежами, а не рассчитывать на основе описаний продукции.
Цель состоит в том, чтобы обеспечить достаточную мощность для выполнения требуемых работ без излишнего увеличения инвестиций или усложнения обустройства цеха.
Оцените возможности программирования станков с ЧПУ для выполнения повторяющихся заданий.
Листогибочный пресс с ЧПУ может быть полезен, когда цех регулярно производит различные детали и нуждается в воспроизведении ранее выполненных работ.
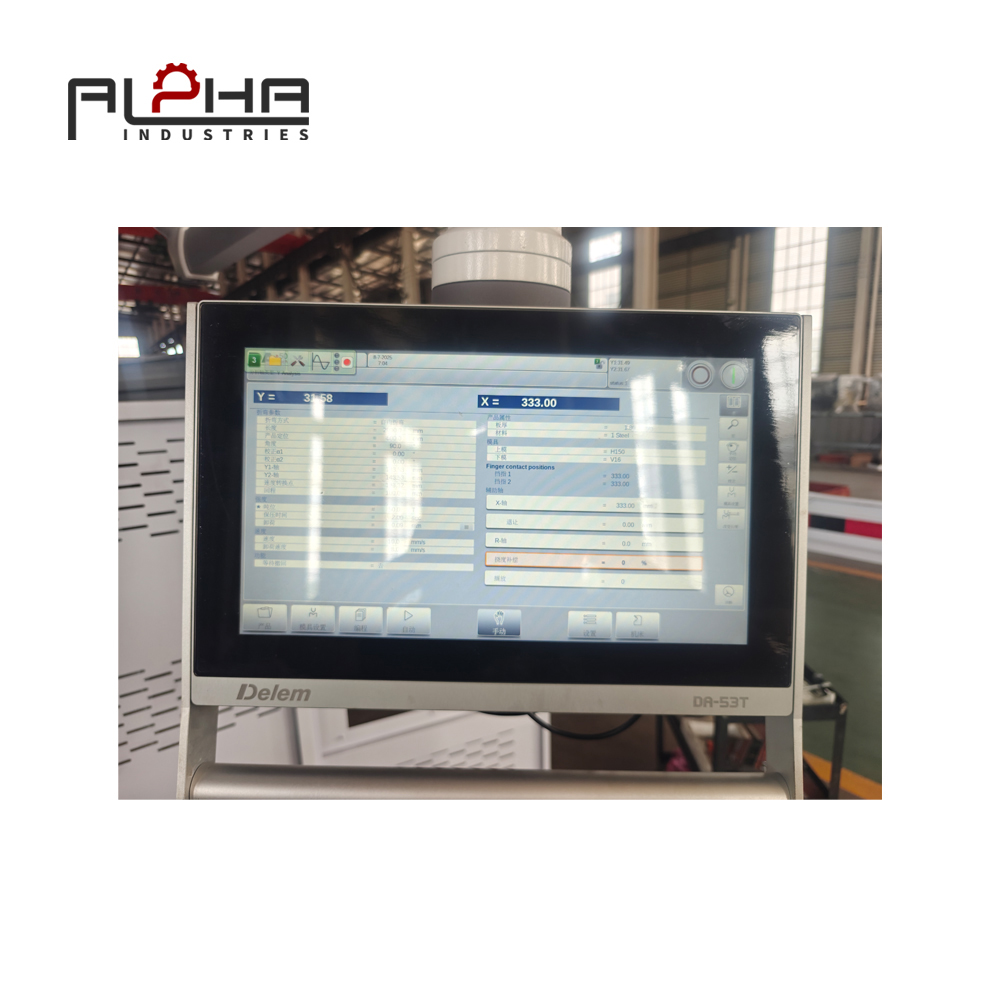
В зависимости от контроллера операторы могут сохранять программы, определять последовательность гибки, настраивать перемещения заднего упора и получать параметры для повторных заказов.
Это снижает зависимость от рукописных заметок и индивидуальной памяти операторов.
Например, завод, производящий несколько моделей электрощитов, может получать повторные заказы на продукцию, изготовленную несколько недель или месяцев назад. Правильно задокументированная и проверенная программа может помочь оператору более эффективно восстановить необходимую конфигурацию.
Однако сохраненную программу не следует рассматривать как гарантию того, что готовая деталь всегда будет правильной. На результат могут влиять марка материала, толщина, состояние инструмента и вариативность партии.
Операторам следует проверить материал и оснастку перед запуском сохраненной программы, а затем подтвердить соответствие первого компонента требуемым размерам.
При сравнении контроллеров покупателям следует учитывать удобство программирования, объем памяти, функциональность интерфейса, поддерживаемые оси и требования к обучению.
Наиболее полезной является та система, которую операторы могут уверенно и последовательно использовать в рамках реального производственного процесса на заводе.
Учитывайте гибкость заднего упора.
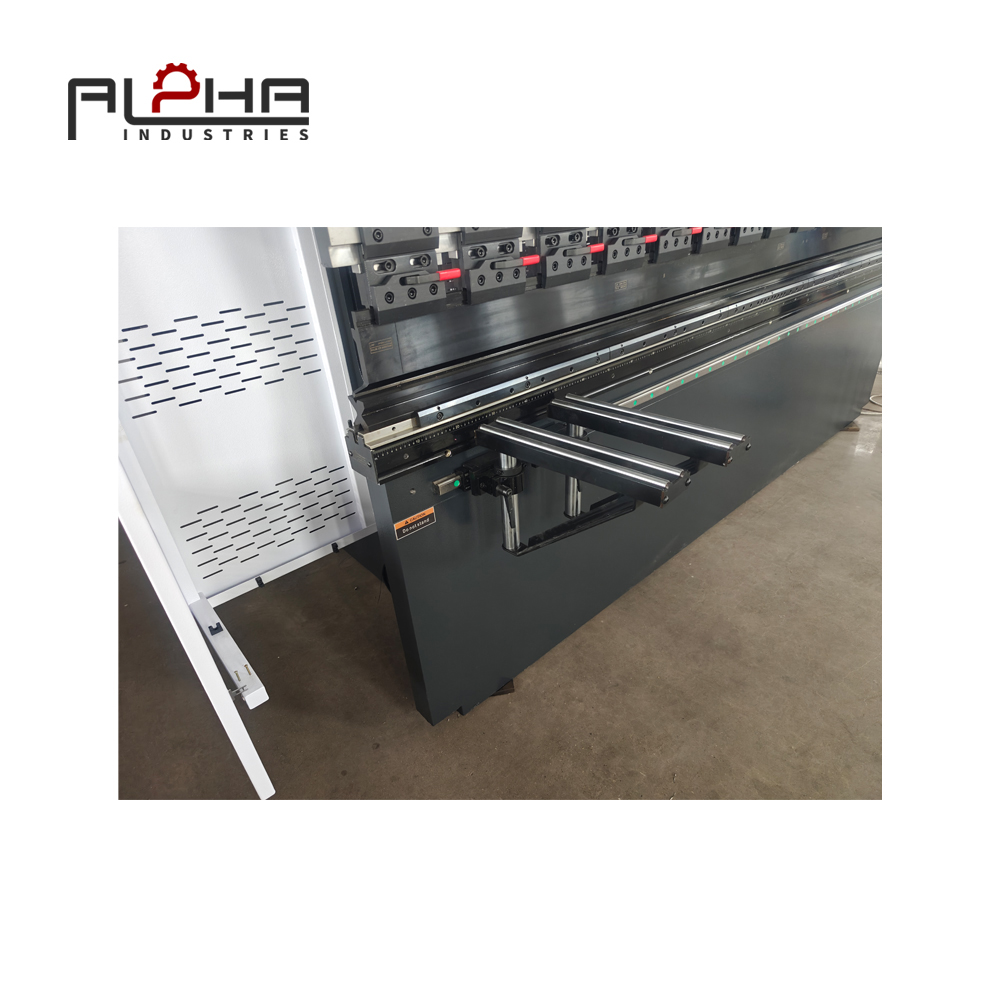
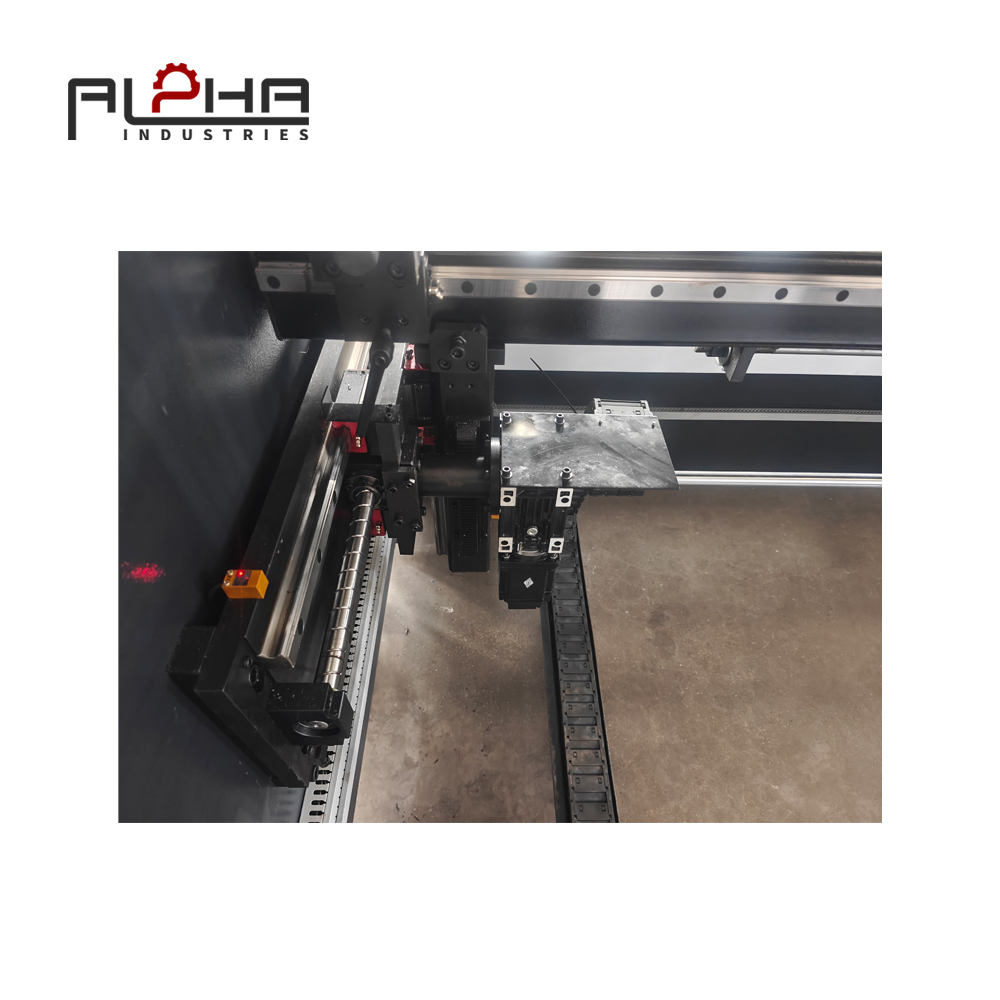
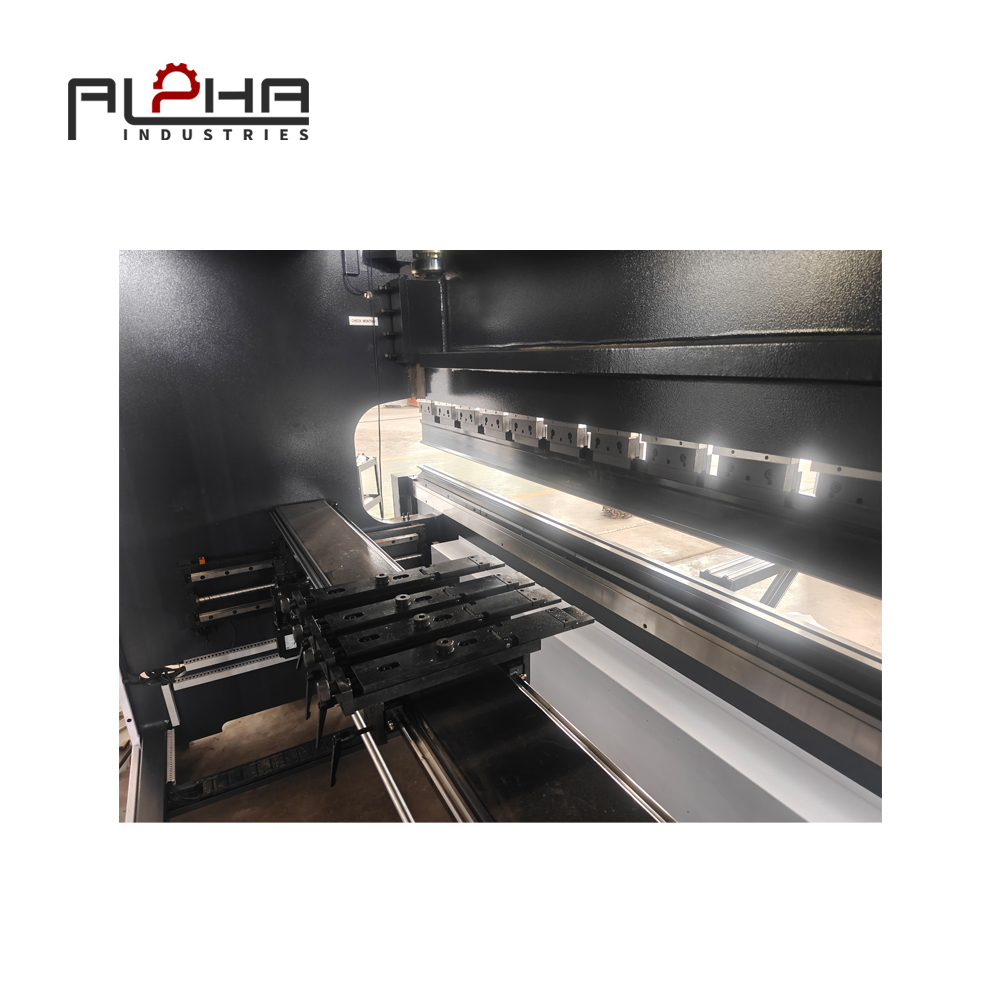
Задний упор помогает позиционировать листовой металл перед гибкой. Его конфигурация влияет на диапазон деталей, которые можно расположить, и на простоту изготовления фланцев различных размеров.
Для простых кронштейнов может быть достаточно базовой конструкции. Для более сложных корпусов, панелей или деталей с несколькими изгибами дополнительные управляемые оси могут обеспечить большую гибкость.
Выбор оптимальной конфигурации зависит от геометрии заготовок и последовательности их гибки.
Покупателю следует изучить чертежи компонентов и оценить, сможет ли предлагаемый задний упор позиционировать детали без неудобного обращения или многократных ручных регулировок.
Также важно учитывать расположение пальцев, диапазон позиционирования, доступность и доступное пространство вокруг аппарата.
Выбор подходящего заднего упора может улучшить рабочий процесс, но это должно быть частью комплексной оценки оборудования, а не отдельным решением, касающимся технических характеристик.
Стандартизация оснастки: практический способ сократить время наладки.
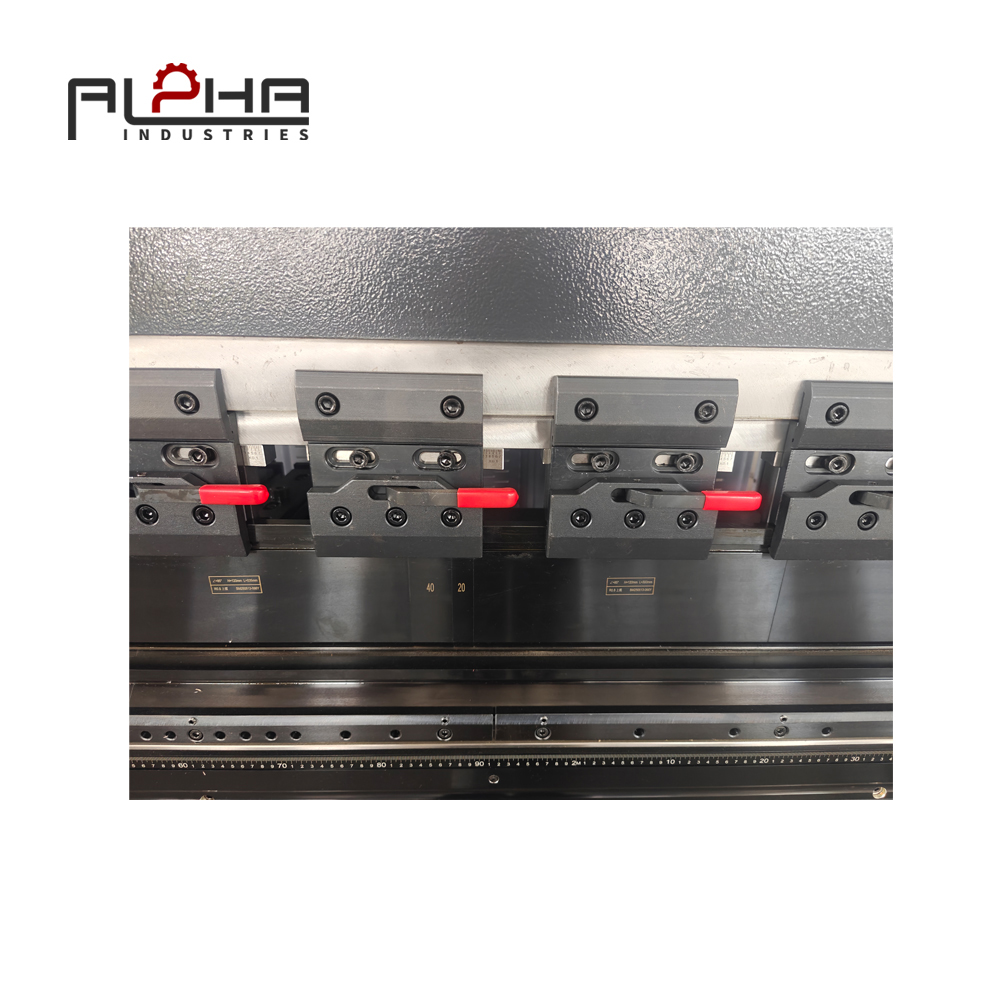
Смена оснастки является распространенной причиной задержек в смешанном серийном производстве. Когда пуансоны, матрицы, держатели и места хранения плохо организованы, операторы могут тратить значительное время на поиск инструментов или проверку их совместимости.
Стандартизация инструментов там, где это практически возможно, может упростить этот процесс.
В первую очередь производителю следует определить наиболее часто используемые профили пуансонов, отверстия матриц и комбинации специальных инструментов. Затем предприятие может сгруппировать эти инструменты в четко определенные категории в зависимости от их применения, размеров и совместимости.
Инструменты, используемые часто, должны быть легко идентифицируемы и доступны, в то время как менее распространенные инструменты можно хранить отдельно с четкой маркировкой.
Это сокращает ненужные манипуляции и упрощает подготовку следующего задания, пока текущий производственный цикл еще продолжается, при условии, что подготовка может быть выполнена безопасно и не мешает работе оборудования.
Подберите комбинации пуансонов и матриц в соответствии с ассортиментом продукции.
Для разных деталей могут потребоваться разные профили пуансонов, отверстия в матрицах и оснастка.
Комбинация инструментов, подходящая для простой открытой гибки, может оказаться неподходящей для глубокого коробчатого профиля или узкого фланца. Неправильный выбор может повлиять на радиус гибки, требуемое усилие, состояние поверхности и конечную геометрию.
Производитель должен установить документально подтвержденную взаимосвязь между общими компонентами и утвержденными комбинациями инструментов для их сборки.
В этот документ могут быть включены идентификация пуансона, размер отверстия матрицы, толщина материала, последовательность гибки и соответствующие инструкции по настройке.
Операторам по-прежнему следует убедиться в том, что выбранные инструменты подходят для данного материала и области применения, прежде чем начинать производство.
Инструменты также должны соответствовать номинальным допустимым нагрузкам станка и самих инструментов. Стандартизация никогда не должна означать использование одной комбинации инструментов для задач, для которых она не предназначена.
Перед покупкой проверьте совместимость зажимов.
При замене старого листогибочного пресса покупатели могут надеяться на повторное использование имеющихся пуансонов и матриц. Это может снизить первоначальные затраты на оснастку, но необходимо проверить совместимость.
Перед тем как предполагать возможность повторного использования инструмента, следует проверить его зажимное устройство, габариты, допустимую нагрузку и состояние имеющегося инструмента.
Если для нового оборудования требуется другой интерфейс, могут потребоваться адаптеры или сменные инструменты.
Обсуждение этих требований до оформления заказа позволит избежать непредвиденных расходов и задержек с установкой.
Для предприятий, планирующих расширить ассортимент своей продукции, также может быть целесообразно сравнить затраты на сохранение существующей системы оснастки с долгосрочными преимуществами другой конфигурации.
Как стандартизированные процедуры настройки повышают воспроизводимость результатов
Даже при правильной настройке листогибочного пресса результаты могут быть непостоянными, если каждый оператор использует свой собственный метод настройки.
Стандартные рабочие процедуры помогают уменьшить вариативность, устанавливая согласованную последовательность подготовки оборудования, проверки настроек и утверждения первого компонента.
Практический процесс настройки начинается с подтверждения заказа на работу и идентификации материала. Затем оператор проверяет оснастку, выбирает соответствующую программу, проверяет конфигурацию заднего упора и подготавливает рабочее место.
Перед началом полномасштабного производства необходимо изготовить и проверить тестовый образец на соответствие чертежу.
Оператор должен проверить угол изгиба, размеры фланца, общую геометрию и любые другие важные параметры. При необходимости регулировки их следует производить в соответствии с инструкциями производителя оборудования и утвержденной производственной процедурой.
После того как деталь будет соответствовать требованиям, проверенную информацию о настройке можно записать для дальнейшего использования.
Данная запись должна быть достаточно понятной, чтобы другой квалифицированный оператор мог воспроизвести процесс, не полагаясь исключительно на устные инструкции.
Стандартизация особенно полезна, когда на заводах работают в несколько смен или происходят изменения в численности персонала.
Это также помогает руководителям различать проблемы с оборудованием, отклонения в материалах и неправильную настройку.
Контроль упругого восстановления при переналадке оборудования
Пружинистость является важным фактором, который необходимо учитывать при переходе от одного материала к другому, а также при изменении толщины или геометрии компонентов.
После снятия изгибающего усилия заготовка может частично вернуться к своей первоначальной форме. Величина восстановления зависит от механических свойств материала, толщины, геометрии изгиба и условий формования.
В результате программа, работающая для одной партии материала, может потребовать проверки при изменении материала.
Это не обязательно означает, что машина работает неточно. Это может отражать различия в материале или условиях изгиба.
Для сокращения количества ненужных пробных изгибов производителям следует регистрировать технические характеристики материалов, относящиеся к каждой утвержденной программе.
Операторам не следует полагаться исключительно на номинальную толщину, если прочность или марка материала могут отличаться.
Для ответственных компонентов измерение угла и контроль качества первой детали должны оставаться частью производственного процесса. В тех случаях, когда это оправдано особенностями применения, покупатели могут оценить подходящие функции измерения или компенсации угла, предлагаемые листогибочным прессом.
Цель состоит в том, чтобы сделать процесс предсказуемым, признавая при этом, что вариации характеристик материала не всегда могут быть устранены только с помощью оборудования.
Управление длинными изгибами и сложными компонентами.
Длинные панели и широкие детали из листового металла создают дополнительные сложности, поскольку деформация, вызванная станком и инструментом, может повлиять на конечный угол изгиба вдоль заготовки.
Подходящая система компенсации выпуклости или прогиба может помочь устранить эти эффекты. Выбор оптимального решения зависит от конструкции станка, длины гибки, диапазона обрабатываемых материалов и требуемой точности.
Для сложных компонентов также может потребоваться тщательное планирование последовательности гибки.
Например, для изготовления глубокого корпуса может потребоваться несколько изгибов в определенной последовательности, чтобы избежать помех между заготовкой, пуансоном, инструментом и конструкцией станка.
Если последовательность действий плохо спланирована, оператору может потребоваться неоднократно переставлять деталь или обнаружить, что последующий изгиб выполнить сложно.
Поэтому производителям следует проверять геометрию компонента в целом, а не оценивать каждый изгиб по отдельности.
Для часто изготавливаемых сложных деталей проверенные программы и документированные инструкции по настройке могут снизить риск повторного программирования и корректировок методом проб и ошибок.
При выборе нового листогибочного пресса покупателям следует предоставить поставщику типовые чертежи наиболее сложных компонентов. Это позволит оценить предлагаемую конфигурацию станка в соответствии с фактическими производственными потребностями.
Сокращение отходов материалов на этапе утверждения первого образца.
Первый компонент, изготовленный после переналадки, имеет особое значение. Если его размеры или углы изгиба не соответствуют требованиям, последующие детали могут воспроизвести тот же дефект.
Четко определенная процедура утверждения первого образца может помочь выявить проблемы до начала производства всей партии.
Метод контроля должен основываться на чертеже компонента и его критических размерах. В зависимости от области применения, проверки могут включать углы изгиба, длину фланца, габаритные размеры, соотношение отверстий и изгибов, а также видимые дефекты поверхности.
Оператор должен убедиться в том, что использованы правильные материалы, инструменты, программа и параметры настройки.
Если обнаружен дефект, следует исследовать его причину, а не исправлять его путем неконтролируемых корректировок.
Например, неправильные размеры фланца могут быть результатом неправильного позиционирования заднего упора, перемещения материала, некорректной программы или несоответствия между предполагаемым инструментом и фактической настройкой.
Понимание причины помогает предотвратить повторение той же проблемы в последующих партиях.
Запись результатов проверки первого образца также может предоставить полезную информацию при поступлении повторных заказов.
Со временем эти записи могут помочь заводу определить, какие работы требуют дополнительной подготовки и какие комбинации инструментов неизменно дают приемлемые результаты.
Планирование производства с учетом энергетических и временных ограничений
Затраты на энергию и перебои в поставках могут осложнить производственные графики. Украинские промышленные предприятия столкнулись со значительным давлением, связанным с энергетикой, и в отраслевых отчетах отмечается, как нестабильное электроснабжение и растущие эксплуатационные расходы влияют на планирование производства.
В цехе листогибочных прессов практическое решение должно быть сосредоточено на безопасном и гибком планировании производства, а не на предположении, что конкретный станок может исключить риски, связанные с электричеством.
Заводы могут пересматривать порядок планирования работ, заранее подготавливать инструменты и материалы, а также сокращать ненужные повторения операций по переналадке оборудования.
В тех случаях, когда несколько операций выполняются с использованием одной и той же оснастки, их группировка может сократить количество переналадок. Однако при планировании все равно необходимо учитывать сроки поставки, наличие материалов, приоритеты деталей и требования последующих производственных процессов.
Производителям также следует подтвердить электрические характеристики листогибочного пресса и любые требования к его установке до поставки.
Если рассматриваются варианты защиты электропитания или резервного электроснабжения, их следует оценивать с помощью квалифицированного технического персонала и в соответствии с инструкциями производителя оборудования.
Цель состоит в том, чтобы сократить время простоя, которого можно избежать, и более эффективно использовать имеющиеся производственные окна, соблюдая при этом безопасные методы работы.
Выбор поставщика, который понимает ваши производственные требования.
Технические характеристики оборудования важны, но качество процесса закупки также влияет на конечный результат.
Прежде чем рекомендовать какую-либо конфигурацию, поставщик должен понимать, какие детали ему понадобятся, какие материалы будут использоваться, какие объемы производства и требования к точности будут предъявляться.
Для украинских покупателей четкая коммуникация особенно важна при приобретении оборудования за рубежом.
Перед размещением заказа производители должны уточнить модель станка, усилие изгиба, рабочую длину, контроллер, входящую в комплект оснастку, дополнительное оборудование, условия гарантии, порядок доставки и обязанности по технической поддержке.
Они также должны подтвердить наличие руководств по эксплуатации, электрических схем, инструкций по техническому обслуживанию и соответствующих учебных материалов.
В тех случаях, когда применение требует особой точности, критерии приемки должны быть согласованы заранее. Для оценки работы машины в заданных условиях эксплуатации и с использованием определенных материалов могут применяться репрезентативные образцы деталей.
Покупателям также следует обсудить, как будут решаться технические вопросы после установки и какая информация необходима при обращении за помощью в устранении неполадок.
Поставщик, понимающий специфику применения, может помочь определить основные технические характеристики и снизить риск оплаты функций, которые не соответствуют реальным потребностям завода.
Как Alpha CNC может помочь производителям оценить варианты листогибочных прессов
Компания Alpha CNC предлагает решения в области металлообрабатывающего оборудования для промышленных заказчиков, которым требуется оборудование, соответствующее их производственным процессам.
Для украинского цеха по обработке листового металла наиболее эффективный процесс выбора листогибочного пресса начинается с анализа ассортимента продукции и причин текущих производственных задержек.
Если основной проблемой является чрезмерное время на настройку, то при оценке можно сосредоточиться на компоновке инструментов, функциональности контроллера, конфигурации заднего упора и рабочем процессе оператора.
Если качество гибки различается от партии к партии, то следует уделить больше внимания однородности материала, пригодности оснастки, позиционированию и процессу контроля качества.
Если завод планирует расширить производство и выпускать более сложные компоненты, необходимо совместно пересмотреть рабочие габариты, производительность оборудования, последовательность гибки и будущие потребности в оснастке.
Компания Alpha рекомендует покупателям подготовить типовые чертежи, спецификации материалов и производственную информацию до запроса коммерческого предложения. Эти детали упрощают сравнение конфигураций оборудования с практическими производственными требованиями.
Цель состоит в том, чтобы выбрать оборудование, обеспечивающее эффективную настройку, повторяемость процесса гибки и приемлемые эксплуатационные расходы, а не выбирать станок, основываясь только на одной технической характеристике.
Для производителей, модернизирующих существующий цех или планирующих создание новых мощностей по производству листового металла, структурированное техническое обсуждение может помочь определить приоритеты до принятия окончательного инвестиционного решения.
Обратитесь в компанию Alpha CNC, чтобы обсудить ваши требования к гибке и подобрать подходящую конфигурацию листогибочного пресса.
Часто задаваемые вопросы о настройке и производительности листогибочного пресса
Как листогибочный пресс может сократить время на настройку?
Листогибочный пресс позволяет ускорить переналадку, если его контроллер, задний упор и расположение инструментов соответствуют производственным требованиям завода. Стандартизированные инструменты, сохраненные программы, организованное хранение инструментов и документированные процедуры настройки могут сократить количество повторных регулировок и помочь операторам более последовательно выполнять различные задания.
Подходит ли листогибочный пресс с ЧПУ для мелкосерийного производства?
Да. Листогибочный пресс с ЧПУ может быть полезен для мелкосерийного производства, когда в цехе обрабатывается много разных деталей, часто меняется задание или выполняются сложные последовательности гибки. Сохраненные программы и программируемое позиционирование могут сократить количество повторяющихся операций по настройке. Фактическая выгода зависит от контроллера, навыков оператора, инструментария и производственной структуры.
Как выбор оснастки влияет на качество гибки?
Пуансон и матрица влияют на геометрию изгиба, внутренний радиус, требуемое усилие и качество готовой детали. Неправильный выбор инструмента может привести к погрешностям в размерах, повреждению поверхности или неподходящим условиям изгиба. Инструмент следует выбирать в соответствии со свойствами материала, толщиной, геометрией детали и номинальной мощностью станка.
Как производители могут сократить количество брака при переналадке листогибочных прессов?
Производители могут проверять материалы и оснастку перед началом производства, использовать утвержденные программы, проверять первый компонент и документировать успешные настройки. Четкий процесс контроля помогает выявлять ошибки до того, как они повлияют на всю партию.
Что следует учитывать украинским покупателям при приобретении листогибочного пресса?
Важные факторы включают усилие изгиба, рабочую длину, диапазон материалов, функциональность контроллера, конфигурацию заднего упора, совместимость инструмента, требования к электропитанию, порядок технического обслуживания, гарантийное покрытие и техническую поддержку. Покупателям следует сравнивать эти факторы с типовыми чертежами деталей и фактическими производственными требованиями.
Всегда ли более совершенный листогибочный пресс повышает производительность?
Нет. Дополнительные оси, автоматизация или расширенные функции управления полезны только тогда, когда они отвечают реальным производственным потребностям. Для некоторых заводов улучшенная организация оснастки и стандартизированные рабочие процедуры могут обеспечить существенные улучшения без необходимости внесения самых сложных изменений в конфигурацию станка.
Как заводу удается поддерживать одинаковые углы изгиба между партиями материала?
Операторы должны проверять марку и толщину материала, использовать подходящий инструмент, проверять первый компонент и следовать установленной процедуре контроля. Различия в прочности материала могут влиять на упругое восстановление, поэтому ранее сохраненные программы могут потребовать проверки при введении новой партии материала.
Какую информацию следует предоставить при запросе коммерческого предложения на листогибочный пресс?
Предоставьте типовые чертежи деталей, марки материалов, диапазон толщин, максимальную длину гибки, требуемые углы гибки, объемы производства и требования к точности. Информация о существующем оборудовании, предпочтительных средствах управления, условиях производства, условиях поставки и послепродажной поддержке также поможет поставщику порекомендовать подходящую конфигурацию.
Заключение: Сделайте каждую переналадку листогибочного пресса более продуктивной.
Для украинских производителей листового металла сокращение отходов при переналадке может стать практичным способом повышения производительности без необходимости сосредотачиваться исключительно на увеличении скорости станка или силы гибки.
Сочетание подходящей конфигурации станка, совместимого инструмента, надежных программ ЧПУ, стандартизированных процедур и контроля качества первой детали может помочь сократить количество ненужных корректировок и повысить стабильность производства.
Наиболее эффективное решение зависит от фактической продукции, материалов, объемов производства и производственных ограничений завода. Поэтому листогибочный пресс следует оценивать как часть полного производственного процесса.
Компания Alpha CNC призывает производителей определить основные производственные проблемы до выбора оборудования. Благодаря четким техническим требованиям и хорошо спланированной конфигурации предприятия могут принимать более обоснованные инвестиционные решения и заложить прочную основу для эффективной гибки листового металла.
Если вы планируете модернизировать свое гибочное оборудование, повысить эффективность переналадки или расширить возможности производства листового металла, свяжитесь с компанией Alpha CNC, чтобы обсудить ваши задачи.