При покупке листогибочного пресса производители часто начинают с сравнения тоннажа, рабочей длины, функций ЧПУ и цены станка. Эти характеристики важны, но выбор станка, основанный только на одном или двух показателях, может привести к нецелесообразным инвестициям.
Листогибочный пресс с недостаточной производительностью может испытывать трудности с обработкой определенных материалов, толщин или длин заготовок. Станок, значительно превышающий фактические потребности цеха, может потребовать ненужных капиталовложений, занимать ценную площадь и привести к труднооправданным эксплуатационным расходам.
Для украинских металлообрабатывающих компаний это решение заслуживает тщательного рассмотрения. Предприятия, занимающиеся изготовлением металлоконструкций, могут обслуживать клиентов в строительстве, сельскохозяйственной технике, промышленном оборудовании, транспорте, производстве электротехнических корпусов и общем машиностроении. Их производственные потребности могут значительно варьироваться: от небольших кронштейнов и коротких фланцев до крупных панелей и длинных конструкционных элементов.
В то же время производителям необходимо инвестировать в оборудование, которое обеспечит надежное производство, не замораживая капитал в тех возможностях, которые они редко используют.
Цель состоит не в том, чтобы купить самый маленький листогибочный пресс или самую большую машину, которую позволяет бюджет. Задача состоит в том, чтобы определить конфигурацию машины, которая сможет безопасно, точно и экономично справляться с требуемой нагрузкой.
Практический процесс выбора начинается с определения того, какие детали предприятие производит сегодня, какие материалы оно регулярно обрабатывает и какие заказы оно реально рассчитывает выполнить в будущем.
Почему производительность листогибочного пресса важна на украинском рынке
Украинский рынок металлообработки включает в себя производителей с очень разными производственными профилями. Некоторые мастерские специализируются на изготовлении компонентов по индивидуальному заказу и мелкосерийном производстве, в то время как другие выпускают серийные детали или крупные узлы для промышленного и строительного применения.
Такое разнообразие делает стандартизированные рекомендации по выбору оборудования непригодными для каждого производителя.
Для цеха, специализирующегося на производстве корпусов из тонколистового металла, может не потребоваться такое же усилие изгиба, как для предприятия, обрабатывающего толстые стальные листы. Производитель, работающий с длинными панелями, может отдавать приоритет рабочей длине и компенсации прогиба, в то время как предприятие, производящее компактные компоненты, может уделять больше внимания гибкости и совместимости с инструментами.
Ряд деловых соображений делает правильное планирование производственных мощностей особенно важным.
Капитал должен поддерживать производственные возможности.
Приобретение оборудования — это долгосрочное решение. Деньги, вложенные в избыточные мощности, могут оказаться недоступными для других приоритетов, таких как оснастка, запасы материалов, контроль качества, планирование производства или развитие бизнеса.
И наоборот, приобретение оборудования, не способного удовлетворить типичные требования клиентов, может вынудить компанию передать некоторые задачи на аутсорсинг, отказаться от прибыльных заказов или рассмотреть возможность приобретения другого оборудования раньше запланированного срока.
Для производителей, тщательно управляющих капиталом, лучшей инвестицией является та, которая поддерживает необходимую работу, оставляя при этом возможности для устойчивого развития бизнеса.
Для выполнения заказов клиентов могут потребоваться различные варианты гибки.
Компания по изготовлению металлоконструкций может обрабатывать тонкие панели на одной неделе, а более толстые кронштейны или конструкционные детали — на следующей. Разные заказы могут требовать разной длины гибки, конфигурации пуансонов и матриц, зазоров и уровней усилия.
Поэтому при выборе листогибочного пресса следует ориентироваться на репрезентативный набор реальных компонентов, а не на одну необычайно простую или необычайно сложную деталь.
Гибкость в отношении будущего должна быть сбалансирована с текущими потребностями.
Закупки с расчетом на будущий рост — разумное решение, но будущие производственные мощности должны основываться на надежном плане производства.
Если компания планирует расширить производство, включив в него более толстые материалы или более крупные компоненты, ей следует оценить вероятность и сроки таких изменений. Потенциальное будущее применение не должно автоматически оправдывать покупку самой крупной доступной машины.
Грамотно спланированные инвестиции обеспечивают баланс между текущими производственными потребностями и реалистичными возможностями расширения.
Что на самом деле означает тоннаж листогибочного пресса?
Тоннаж листогибочного пресса описывает возможности станка по созданию изгибающего усилия. Он показывает, какое усилие может приложить листогибочный пресс в процессе формовки, с учетом технических характеристик и рабочих ограничений станка.
Однако одного лишь тоннажа недостаточно для определения того, сможет ли станок успешно согнуть конкретную заготовку.
Необходимая сила зависит от нескольких взаимодействующих переменных, в том числе:
Тип материала и механические свойства
Толщина материала
Длина изгиба
V-образное отверстие матрицы
Метод изгиба
Требуемая геометрия изгиба
Конфигурация инструментов
Номинальная производительность и эксплуатационные ограничения, указанные производителем оборудования.
Для двух заготовок одинаковой толщины могут потребоваться разные усилия изгиба, если они изготовлены из разных материалов или имеют разную длину изгиба.
Аналогично, станок, способный сгибать материал определенной толщины на небольшом участке, может оказаться неспособным сгибать материал той же толщины по всей рабочей длине.
Именно поэтому производителям следует оценивать тоннаж в зависимости от конкретного применения.
Прочность материала, факторы, влияющие на требуемую силу
Различные материалы обладают разными механическими свойствами. Материалы с более высокой прочностью, как правило, требуют большей силы изгиба, чем материалы с более низкой прочностью сопоставимой толщины при аналогичных условиях.
При расчете грузоподъемности листогибочного пресса низкоуглеродистую сталь, нержавеющую сталь и высокопрочную сталь не следует автоматически считать взаимозаменяемыми.
Конкретный сорт и состояние материала имеют значение. Производителям следует использовать соответствующие технические данные и рекомендации производителя оснастки и оборудования, а не полагаться на единую общую таблицу тоннажа.
Толщина оказывает сильное влияние на изгибающую силу.
Увеличение толщины листа может существенно увеличить усилие, необходимое для изгиба. При этом зависимость не обязательно является простой линейной, поскольку геометрия инструмента и другие параметры процесса также влияют на результат.
Поэтому при расчете производственной мощности следует учитывать самые толстые материалы, которые предприятие планирует регулярно обрабатывать, а не только те, которые используются чаще всего.
Если в бизнес-план включена периодическая работа с толстолистовым металлом, производителям следует определить, оправданы ли инвестиции с учетом ожидаемого спроса.
Изменение длины изгиба влияет на требуемую нагрузку.
Как правило, для более длинных изгибов требуется большая суммарная сила, чем для более коротких, при сопоставимых других условиях.
Например, для сгибания длинной панели может потребоваться значительно больше усилий, чем для сгибания небольшого кронштейна, изготовленного из того же материала и той же толщины.
Производители должны рассчитать или проверить требуемое усилие для фактической длины изгиба. Они также должны подтвердить, что предполагаемое распределение нагрузки допускается техническими характеристиками станка и оснастки.
Листогибочный пресс никогда не следует эксплуатировать сверх его номинальной мощности только потому, что ту же толщину материала можно обработать на заготовке меньшей длины.
Как выбрать правильную рабочую длину листогибочного пресса
Рабочая длина — это максимальная длина гибки, допустимая в зависимости от конструкции станка. Это один из ключевых параметров, который необходимо учитывать при выборе листогибочного пресса.
Оптимальная рабочая длина зависит от размера деталей, которые необходимо изготовить в цехе, и геометрии их изгибов.
Станок с недостаточной рабочей длиной может не вместить необходимую деталь за одну операцию. В зависимости от детали и процесса это может ограничить производственные возможности или потребовать использования альтернативного метода изготовления.
Однако выбор станка значительно большей длины, чем необходимо, может увеличить первоначальные инвестиции и занять больше производственных площадей, не принеся при этом существенной пользы для существующего ассортимента продукции.
Начните с самой длинной заготовки, изготавливаемой по стандартной технологии.
Производителям следует изучить типовые производственные чертежи и определить самые длинные линии гибки в своих стандартных заказах.
В ходе анализа следует различать:
Компоненты, производимые часто.
Компоненты, выпускаемые время от времени.
Специальные проекты необычных масштабов
Возможные будущие продукты, которые еще не подтверждены.
Это различие помогает определить, следует ли оптимизировать машину для выполнения повторяющихся задач или же настроить ее для более широкого спектра применений.
Самый длинный компонент не всегда является единственным важным фактором. Форма детали, требуемый зазор, последовательность изгиба и требования к позиционированию также могут влиять на эффективность ее обработки.
Рассмотрите полную геометрию детали.
Заготовка может соответствовать номинальной рабочей длине, но при этом представлять трудности в изготовлении из-за своих фланцев, изгибов, боковых стенок или других формованных элементов.
При изготовлении сложных деталей производители должны оценить всю последовательность гибки и необходимые зазоры между заготовкой, пуансоном, матрицей и конструкцией станка.
Поставщик должен проверить типовые чертежи в тех случаях, когда геометрия детали сложна или применение детали находится вблизи пределов производительности станка.
Продумайте вопросы погрузки и разгрузки, а также компоновку производственного цеха.
Для обработки крупных заготовок может потребоваться не только достаточная длина станка, но и достаточное пространство для загрузки, позиционирования, поддержки, вращения и выгрузки материала.
Перед выбором большого листогибочного пресса следует ознакомиться с доступной компоновкой производственного цеха.
Производителям следует учитывать габариты оборудования, доступ оператора, хранение материалов, маршруты перемещения и любое необходимое вспомогательное оборудование.
Цель состоит в том, чтобы выбрать конфигурацию, которая соответствует производственным условиям, а не только размерам заготовки.
Как подобрать тоннаж и рабочую длину
Тоннаж и рабочая длина должны оцениваться совместно.
Длинный листогибочный пресс с недостаточным усилием гибки может не соответствовать требованиям для обработки толстых материалов по всей рабочей длине. Высокотоннажный пресс с короткой рабочей длиной может оказаться непригодным для длинных панелей, даже если его усилие более чем достаточно для более коротких деталей.
Правильная конфигурация определяется сочетанием материала, толщины, длины изгиба, оснастки и геометрии.
Составьте типовой список запчастей
Перед запросом коммерческого предложения подготовьте список типичных компонентов.
Полезная информация включает в себя:
Класс материала
Толщина материала
Максимальная длина изгиба
Требуемые углы изгиба
Приблизительные размеры детали
Количество изгибов на компонент
Объем производства
Требования к размерам и качеству поверхности
По возможности, приложите технические чертежи нескольких типовых деталей.
В список следует включить как типичные задачи, так и наиболее сложные приложения, которые, как ожидается, будет выполнять машина.
Определите наиболее сложные производственные сценарии.
Самой сложной задачей может оказаться не обработка самого толстого материала или неразборчивая по длине деталь.
Для относительно длинного изгиба в высокопрочном материале может потребоваться иная оценка несущей способности, чем для короткого изгиба в низкоуглеродистой стали. Сложная геометрия также может потребовать дополнительной оснастки и дополнительных зазоров.
Каждую критически важную задачу следует оценивать в соответствии с фактическими условиями технологического процесса.
Затем поставщик оборудования может помочь проверить, соответствуют ли предлагаемые параметры тоннажа, рабочей длины, оснастки и конфигурации требованиям.
Подтвердите грузоподъемность по всей предполагаемой рабочей длине.
Производители должны проверить номинальную изгибающую силу и допустимое распределение этой силы по всей конструкции станка.
В некоторых случаях нагрузка может концентрироваться на меньшей площади, в то время как в других случаях изгибающая сила распределяется по более длинной заготовке. Допустимые значения зависят от технических характеристик станка и инструмента.
Важно ознакомиться с техническими ограничениями производителя, а не предполагать, что максимальная номинальная сила может быть применена в любой возможной конфигурации.
Оставьте соответствующий запас для планирования.
Не следует выбирать оборудование, которое находится настолько близко к предельным возможностям своего производства, чтобы незначительные изменения в материалах, инструментах или требованиях к продукции немедленно приводили к проблемам с производительностью.
Однако требуемый запас прочности следует определять исходя из области применения и технических характеристик, а не на основе произвольного процента.
Перед окончательным утверждением конфигурации станка обсудите с поставщиком возможные изменения марки материала, толщины, длины гибки, а также будущие производственные требования.
Риски покупки листогибочного пресса недостаточного размера
Гидравлический листогибочный пресс меньшего размера может показаться привлекательным из-за более низкой цены, но он может ограничивать гибкость производства.
Ограниченные материальные возможности
Если оборудование не может безопасно обрабатывать материал требуемой толщины или марки, некоторые заказы, возможно, придется отклонить или передать на аутсорсинг.
Это может сократить ассортимент продукции, которую предприятие может производить самостоятельно.
Ограничения на размеры деталей
Станок с недостаточной рабочей длиной может не вмещать важные компоненты. Это может создавать производственные ограничения, даже если станок обладает достаточной силой для обработки более коротких деталей.
Меньшая гибкость при оформлении новых заказов.
В мастерской могут обнаружить, что оборудование может работать со стандартной продукцией заказчика, но не способно удовлетворить новые требования клиента.
Если компания планирует расширить свою деятельность в другие отрасли или на производство более требовательных компонентов, это ограничение следует учитывать перед покупкой.
Может потребоваться дополнительное инвестирование.
Если производственные потребности превысят возможности станка, компании в конечном итоге может потребоваться другой листогибочный пресс или альтернативная схема производства.
Поэтому первоначальную экономию необходимо сопоставить с потенциальными затратами, связанными с ограниченной мощностью, и будущими потребностями в оборудовании.
Решение не заключается в автоматическом приобретении более крупной машины. Необходимо определить фактический диапазон производительности, необходимый для бизнеса, и выбрать подходящую конфигурацию.
Риски покупки листогибочного пресса нестандартных размеров
Избыточные габариты также могут создавать экономические и операционные недостатки.
Ненужные капиталовложения
Станок, производительность которого значительно превышает стандартные потребности цеха, может увеличить первоначальные инвестиции без соответствующего увеличения объемов производства.
Эти средства могут быть более полезны, если их направить на приобретение другого оборудования, инструментов, развитие персонала или совершенствование производства.
Требования к большей площади
Для более крупной машины может потребоваться больше площади и дополнительное планирование для перемещения материалов и доступа.
Для цехов с ограниченной производственной площадью эти требования могут повлиять на планировку других производственных операций.
Технические характеристики могут не соответствовать реальному «узкому месту».
Листогибочный пресс с большей грузоподъемностью не решает автоматически проблемы, связанные с программированием, движением материалов, оснасткой, контролем качества или планированием заказов.
Если фактическое узкое место в производстве находится в другом месте, покупка более мощного оборудования может не принести ожидаемого улучшения.
Увеличение производственных мощностей не означает автоматически лучшего качества.
Качество гибки зависит от всего процесса, включая состояние оборудования, оснастку, конфигурацию ЧПУ, свойства материала, настройку и контроль качества.
Более мощный листогибочный пресс не обязательно обеспечивает более высокую точность для всех видов работ. Производителям следует оценивать технические характеристики точности и конфигурацию, соответствующие их задачам, а не использовать мощность пресса в качестве показателя качества.
Как структура производства должна влиять на выбор оборудования.
Производственный ассортимент описывает разнообразие продукции, материалов, толщин и объемов, обрабатываемых в цехе.
Это важный фактор, поскольку двум производителям со схожими годовыми объемами производства могут потребоваться разные конфигурации листогибочных прессов.
Производственные цеха по изготовлению стандартных компонентов
Предприятие, производящее относительно узкий ассортимент повторяющихся деталей, часто может определить свои потребности в оборудовании, используя исторические данные о производстве.
Наиболее распространенные толщины материалов, длины изгиба и геометрические формы компонентов служат полезной основой для выбора оборудования.
Цель состоит в том, чтобы эффективно поддерживать регулярное производство, сохраняя при этом достаточную гибкость для выполнения менее частых заказов, которые по-прежнему имеют важное коммерческое значение.
Мастерские по обработке индивидуальных заказов
В цехе, специализирующемся на производстве широкого ассортимента продукции, можно обрабатывать множество различных компонентов небольшими партиями.
В таких условиях гибкость может быть столь же важна, как и максимальная сила. Станок должен соответствовать ожидаемому диапазону обрабатываемых заготовок, расположению инструментов, последовательности гибки и требованиям к позиционированию.
Производителям также следует учитывать систему ЧПУ, конфигурацию заднего упора, совместимость оснастки и простоту программирования.
Подходящим оборудованием считается то, которое способно обрабатывать весь ассортимент продукции цеха, а не просто максимально соответствовать одной конкретной спецификации.
Производители планируют расширение.
Компания, планирующая выйти на новые рынки или начать производство более крупных изделий, должна оценить потребности в этих изделиях, прежде чем приобретать оборудование.
Потенциальное расширение производства должно быть преобразовано в измеримые характеристики, такие как ожидаемый диапазон материалов, максимальная длина изгиба, геометрия детали и предполагаемый объем производства.
Это облегчает различение реальной будущей потребности от неопределенной возможности.
Почему конфигурация ЧПУ важна наряду с производительностью
Механические характеристики листогибочного пресса — это лишь один из факторов, влияющих на решение о покупке.
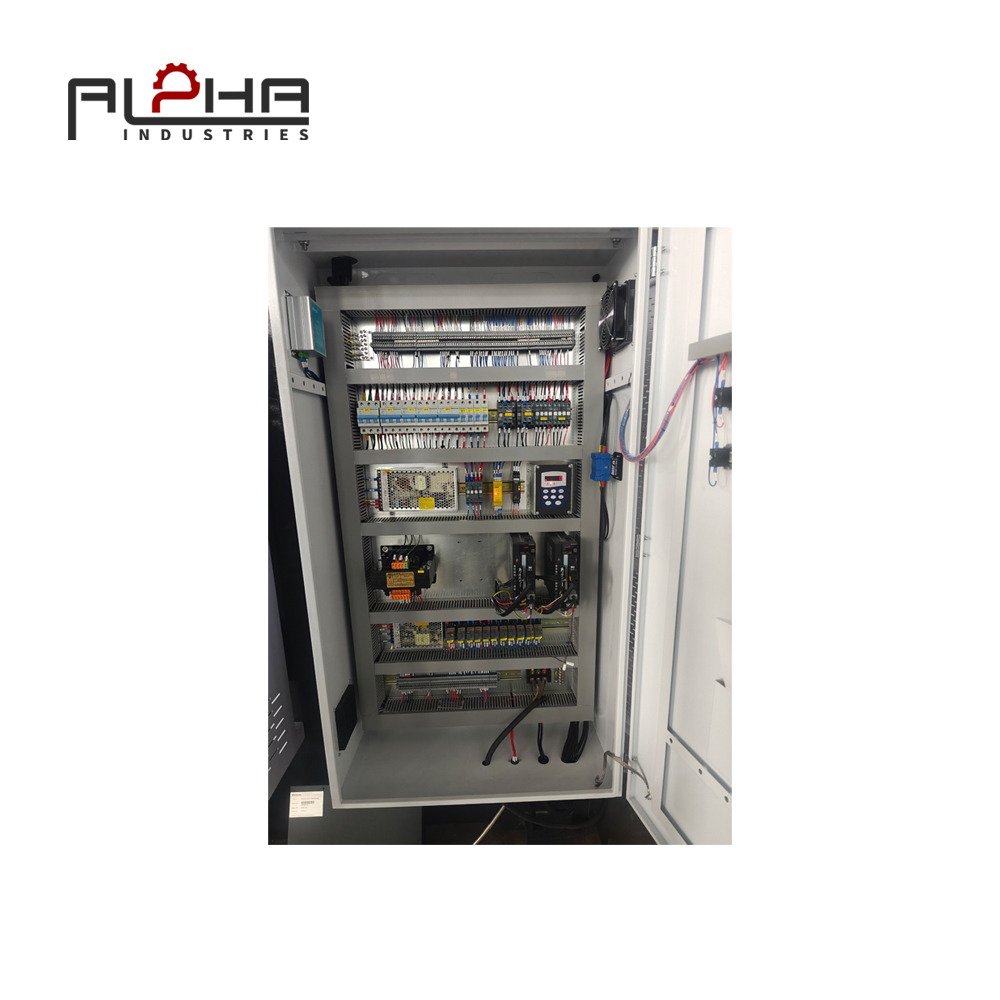
Система ЧПУ, конфигурация заднего упора и доступные функции управления также влияют на эффективность производства необходимых компонентов станком.
Программирование и повторяемость ЧПУ
Подходящая система ЧПУ может хранить программы гибки и управлять соответствующими перемещениями станка в соответствии с его конфигурацией.
При повторном производстве это может упростить воспроизведение уже существующих задач и помочь уменьшить необходимость создания программ с нуля.
Ценность этих функций зависит от сложности деталей и от того, как цех организует производство.
Конфигурация заднего упора
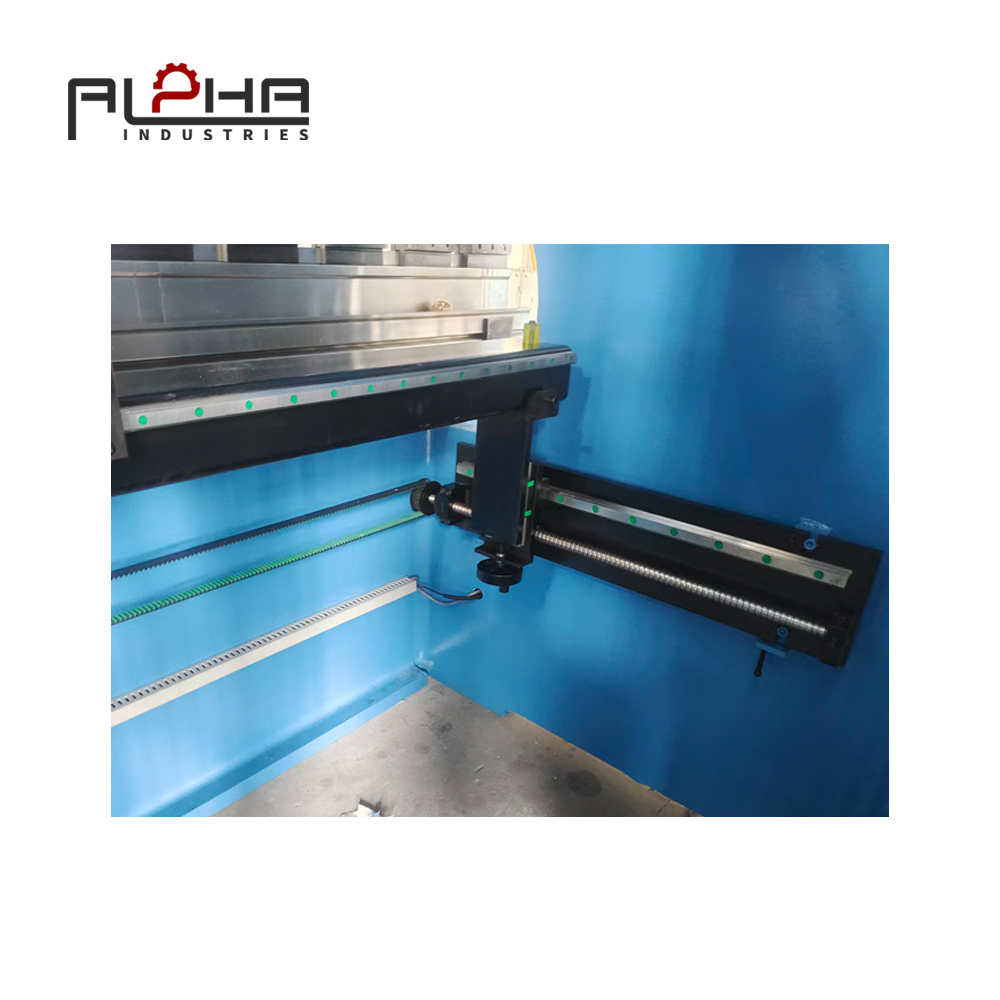
Задний упор позиционирует заготовку для гибки. Количество осей и доступный диапазон позиционирования могут влиять на типы компонентов, которые станок может эффективно обрабатывать.
Для простых деталей может быть достаточно базовой конфигурации. Для более сложных заготовок может потребоваться дополнительная гибкость позиционирования.
Производителям следует оценить фактические чертежи деталей и последовательность гибки, чтобы определить подходящую конфигурацию.
Верхняя часть и длинные изгибы
В процессе гибки конструкции машин могут деформироваться под нагрузкой. В некоторых случаях, особенно при работе с длинными заготовками, это может повлиять на равномерность изгиба по всей длине заготовки.
В зависимости от конструкции станка, система выравнивания может компенсировать прогиб и помочь поддерживать более стабильные условия изгиба.
Необходимость в определенной конфигурации выпуклости зависит от станка, длины изгиба, усилия и требований к точности.
Безопасность и практическая эксплуатация
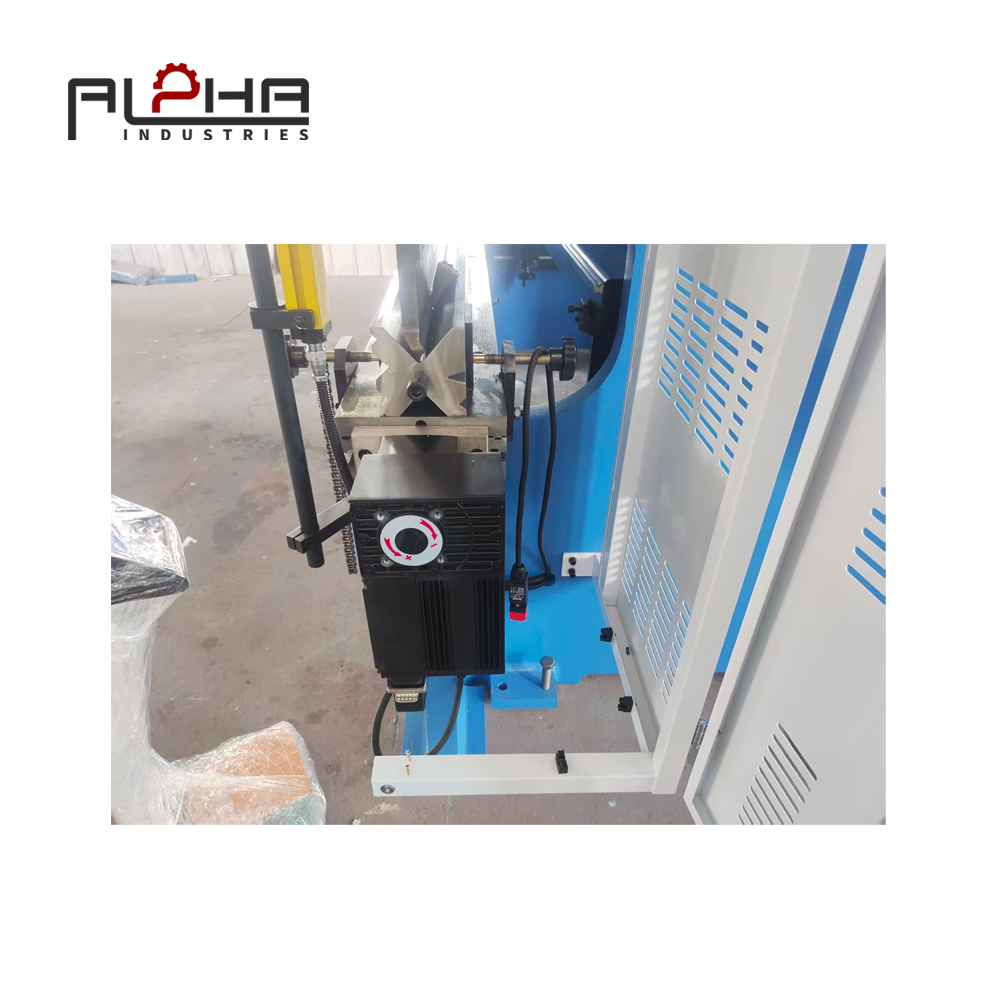
При выборе оборудования следует учитывать системы безопасности, доступ оператора, элементы управления станком и производственную среду.
Выбранная конфигурация должна соответствовать применимым требованиям и инструкциям производителя. Операторы должны пройти соответствующее обучение и соблюдать предписанные правила техники безопасности.
Машину следует оценивать как целостную производственную систему, а не только по показателю ее мощности.
Практический контрольный список по выбору листогибочного пресса для украинских производителей.
Перед сравнением предложений производители могут использовать следующий контрольный список для систематизации своих требований.
Требования к материалам
Определите марки материалов, которые обрабатываются регулярно, а также наиболее требовательные к качеству материалы, с которыми должна работать машина.
Диапазон толщины
Укажите минимальную, наиболее распространенную и максимальную толщину листа, соответствующие предполагаемым областям применения.
Длина изгиба
Определите самую длинную линию стандартного изгиба, а также любые специальные компоненты, которые могут потребовать дополнительной рабочей длины.
Изгибающая сила
Попросите поставщика подтвердить требуемое усилие для типовых деталей, используя предполагаемый материал, толщину, оснастку и длину изгиба.
Геометрия детали
Предоставьте чертежи компонентов с возвратными фланцами, сложными профилями, необычными зазорами или сложными схемами гибки.
Требования к точности
Определите допуски на размеры, требования к углу изгиба и ожидаемые параметры качества поверхности, которые должна обеспечивать машина.
Конфигурация ЧПУ и заднего упора
Определите необходимые возможности программирования и оси позиционирования, исходя из фактического ассортимента продукции.
Требования к инструментам
Уточните интерфейс инструмента, совместимые пуансоны и матрицы, предельные нагрузки, а также инструмент, включенный в коммерческое предложение.
Планировка завода
Проанализируйте габариты машины, доступ оператора, перемещение материалов, погрузочную площадку и вспомогательное оборудование.
Планы на будущее в области производства
Определите вероятные новые продукты и потребности в расширении, а также разграничьте подтвержденные планы и спекулятивный спрос.
Сервисное обслуживание и запасные части
Уточните наличие технической поддержки, информации по техническому обслуживанию, запасных частей и условий сервисного обслуживания, имеющих отношение к решению о покупке.
Общие инвестиции
Сравните всю предлагаемую конфигурацию, а не только базовую цену оборудования. Учтите необходимые инструменты, дополнительные функции, установку, обучение и другие соответствующие расходы.
Этот контрольный список помогает производителям сравнивать оборудование на единой основе и выявлять недостающую информацию до совершения покупки.
Как эффективнее сравнивать предложения по листогибочным прессам
Когда несколько поставщиков предоставляют свои предложения, сравнение только заглавной цены может создать вводящую в заблуждение картину.
В одном предложении может быть указана другая система ЧПУ, комплект инструментов, конфигурация заднего упора или дополнительные опции, отличающиеся от других. Различия в технических характеристиках оборудования могут затруднить прямое сравнение цен.
Для структурированного сравнения следует изучить всю конфигурацию целиком.
Сравните одно и то же производственное приложение.
Попросите каждого поставщика оценить одни и те же типовые детали и технические характеристики материалов.
Это помогает уточнить, могут ли предлагаемые машины справиться с требуемыми задачами и необходимы ли дополнительные опции.
Проверьте, что входит в комплект.
Убедитесь в наличии в комплекте инструментов, системы зажима, функций ЧПУ, средств защиты и других включенных компонентов.
Более низкая первоначальная цена может не отражать меньшую общую сумму инвестиций, если необходимые товары придется приобретать отдельно.
Проверьте технические ограничения.
Необходимо учитывать номинальную силу, рабочую длину, требования к распределению нагрузки, технические характеристики станка и совместимость предлагаемого инструмента.
Для применений, близких к предельным возможностям машины, следует запросить техническую экспертизу, а не полагаться на общее описание продукта.
Учитывайте долгосрочную практическую целесообразность.
Наиболее подходящее оборудование должно обеспечивать выполнение производственных задач цеха в течение длительного времени.
Следует учитывать, подходит ли данная конфигурация для повторяющихся работ, специальных компонентов, планов по выпуску будущей продукции, имеющихся производственных площадей и возможностей компании по техническому обслуживанию.
Тщательное техническое сравнение помогает производителям избежать выбора оборудования, основываясь исключительно на самой низкой цене или самых высоких технических характеристиках.
Как компания ALPHA CNC может помочь оценить ваши требования к листогибочному прессу
Для украинских производителей, рассматривающих возможность приобретения нового листогибочного пресса, наиболее полезной отправной точкой является четкое описание работ, которые должна выполнять машина.
Компания ALPHA CNC предлагает решения в области металлообрабатывающего оборудования для производителей, оценивающих свои потребности в производственном оборудовании.
При анализе применения листогибочного пресса важно учитывать такие факторы, как усилие изгиба, рабочая длина, тип материала, диапазон толщины, геометрия детали, управление ЧПУ, конфигурация заднего упора, совместимость инструмента и требуемая точность.
Практическое обсуждение оборудования должно основываться на типичных образцах, а не на одной-единственной основной технической характеристике.
Например, производителю, выпускающему короткие компоненты из тонкого листа, может потребоваться иная конфигурация оборудования, чем цеху, занимающемуся гибкой длинных панелей или более толстых стальных деталей. Компания, обрабатывающая множество изделий по индивидуальному заказу, также может иметь иные требования к станкам с ЧПУ и оснастке, чем предприятие, производящее узкий ассортимент повторяющихся компонентов.
Предоставление чертежей деталей, технических характеристик материалов, длин гибки и прогнозов производства помогает создать более обоснованную основу для выбора оборудования.
Цель состоит в том, чтобы определить конфигурацию листогибочного пресса, которая отвечает реальным производственным требованиям, принимая во внимание перспективы дальнейшего развития и общие инвестиции.
Часто задаваемые вопросы о возможностях листогибочного пресса
1. Как выбрать правильный тоннаж для листогибочного пресса?
Начните с выбора марки материала, толщины листа, длины гибки, размера V-образного отверстия матрицы и метода гибки. Используйте технические рекомендации производителя оборудования и оснастки для проверки требуемой силы для типичных деталей. Убедитесь, что предлагаемое оборудование может безопасно выдерживать заданную нагрузку по всей требуемой рабочей длине.
2. Всегда ли листогибочный пресс с большей грузоподъемностью лучше?
Нет. Большая грузоподъемность обеспечивает большую силу натяжения, но это не гарантирует повышения точности или экономичности станка для каждого конкретного применения. Лучший выбор — это станок, который может безопасно обрабатывать необходимые заготовки без лишних вложений в неиспользуемые мощности.
3. Как определить необходимую рабочую длину листогибочного пресса?
Проанализируйте самые длинные линии гибки в деталях, которые вы регулярно производите, а затем изучите любые важные специальные компоненты или планируемые к выпуску будущие изделия. Также учтите геометрию детали, зазор для инструмента, габариты станка и требования к обработке. Подтвердите предлагаемую рабочую длину с поставщиком, используя фактические чертежи.
4. Может ли листогибочный пресс согнуть толстую сталь по всей своей рабочей длине?
Это зависит от материала, толщины, длины изгиба, размера отверстия матрицы, оснастки и технических характеристик станка. Необходимо проверить требуемое усилие для конкретного применения, а распределение нагрузки должно оставаться в пределах ограничений производителя. Никогда не следует предполагать, что станок может согнуть материал максимальной толщины по всей рабочей длине без проверки.
5. В чем разница между усилием гибочного пресса и длиной гибки?
Тоннаж обозначает усилие, которое машина может приложить при изгибе, а длина изгиба — рабочую длину, доступную для формовки заготовки. Оба параметра должны соответствовать области применения. Машина с достаточным усилием может оказаться недостаточной для обработки детали, в то время как длинной машине может не хватать необходимого усилия для выполнения сложной операции изгиба.
6. Стоит ли мне покупать листогибочный пресс для будущего увеличения объемов производства?
Будущие потребности следует учитывать, если они подкреплены реалистичным бизнес-планом. Оцените ожидаемое количество материалов, толщину, длину изгиба и объемы производства планируемой продукции. Это поможет определить, оправдано ли увеличение производственных мощностей без чрезмерных затрат на неопределенный будущий спрос.
7. Какую информацию следует отправить поставщику при запросе ценового предложения на листогибочный пресс?
Укажите марки материалов, толщину листа, максимальную длину гибки, типовые чертежи деталей, углы гибки, объемы производства, допуски по размерам и любые особые требования. Также объясните, какие виды продукции будет обрабатывать станок и планируется ли его дальнейшее расширение.
8. Что следует сравнивать при выборе между двумя листогибочными прессами с ЧПУ?
Сравните подтвержденные параметры: производительность, рабочую длину, функции ЧПУ, конфигурацию заднего упора, совместимость инструмента, требования к точности, функции безопасности, входящие в комплект принадлежности, условия обслуживания и общую сумму инвестиций. При оценке каждого предложения используйте одни и те же типовые детали и требования.
9. Требует ли листогибочный пресс с ЧПУ большего тоннажа, чем обычный листогибочный пресс?
Не только потому, что используется ЧПУ-управление. Требуемая сила изгиба в основном определяется материалом, толщиной, длиной изгиба, инструментом и методом изгиба. Возможности ЧПУ влияют на управляемость и повторяемость, в то время как производительность станка должна быть проверена для предполагаемого применения.
Вывод: выбирайте мощность, соответствующую выполняемой работе, а не просто указывайте технические характеристики.
Для украинских производителей листового металла выбор листогибочного пресса — это стратегическое инвестиционное решение. Правильная конфигурация должна обеспечивать баланс между усилием гибки, рабочей длиной, диапазоном обрабатываемых материалов, геометрией деталей, производственными требованиями и имеющимися капиталовложениями.
Выбор оборудования с недостаточной производительностью может ограничить гибкость производства и привести к дополнительным затратам. Приобретение оборудования с существенно большей производительностью, чем требуется предприятию, также может привести к замораживанию инвестиций без соответствующей операционной выгоды.
Структурированная оценка репрезентативных деталей обеспечивает более надежную основу для выбора. Производители должны проверить требуемое усилие, подтвердить рабочую длину, проанализировать требования к оснастке и станкам с ЧПУ, а также оценить полную конфигурацию станка совместно с поставщиком.
Наиболее эффективным листогибочным прессом является не обязательно самый большой станок или станок с наибольшей грузоподъемностью. Это станок, который может безопасно и стабильно производить необходимые детали, одновременно поддерживая бизнес-планы производителя.
Для украинских компаний, планирующих модернизацию своих мощностей по обработке листового металла, определение реальных производственных потребностей до сравнения оборудования является важным шагом на пути к принятию взвешенного инвестиционного решения.
Свяжитесь с ALPHA CNC
Ищете листогибочный пресс с ЧПУ для вашего предприятия по обработке листового металла в Украине? Свяжитесь с компанией ALPHA CNC, чтобы обсудить ассортимент материалов, толщину листа, длину гибки, чертежи деталей и производственные требования.
Свяжитесь с нами: https://alpha-cnc.com/contact-us
Посетите наш сайт: https://alpha-cnc.com/