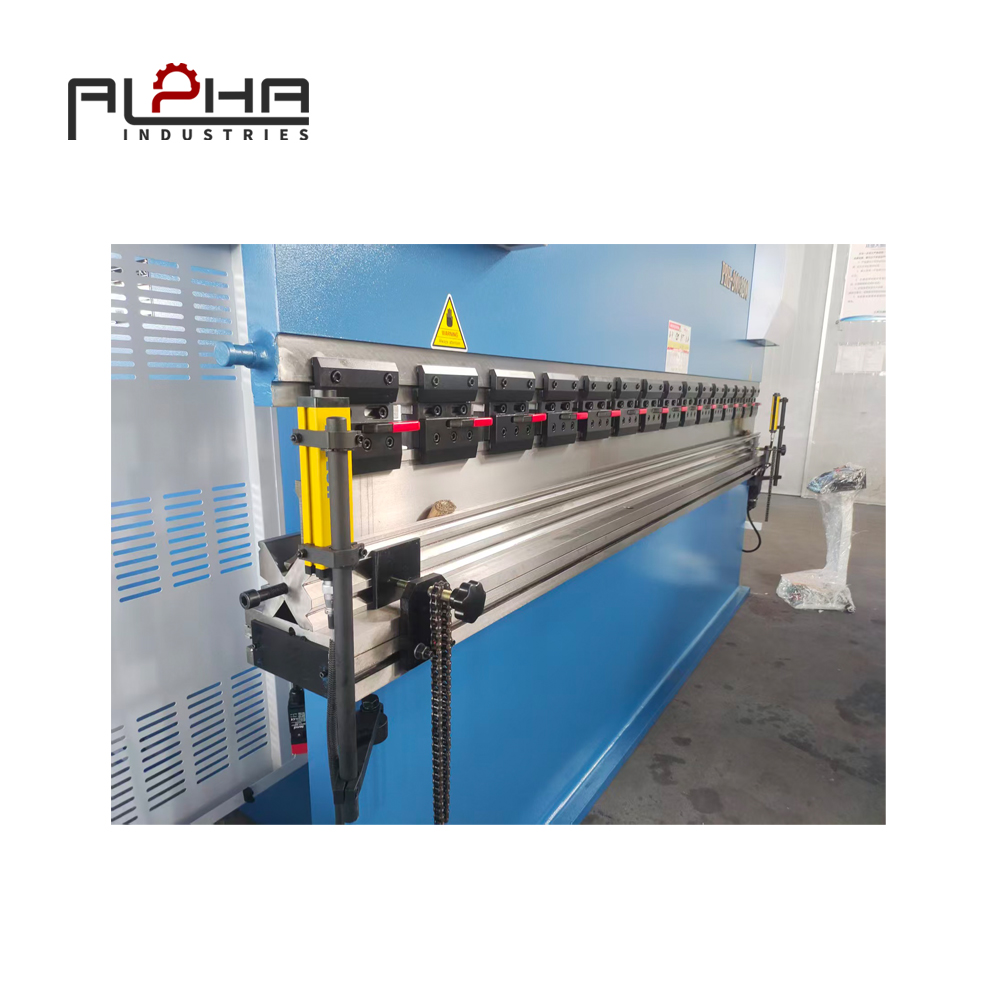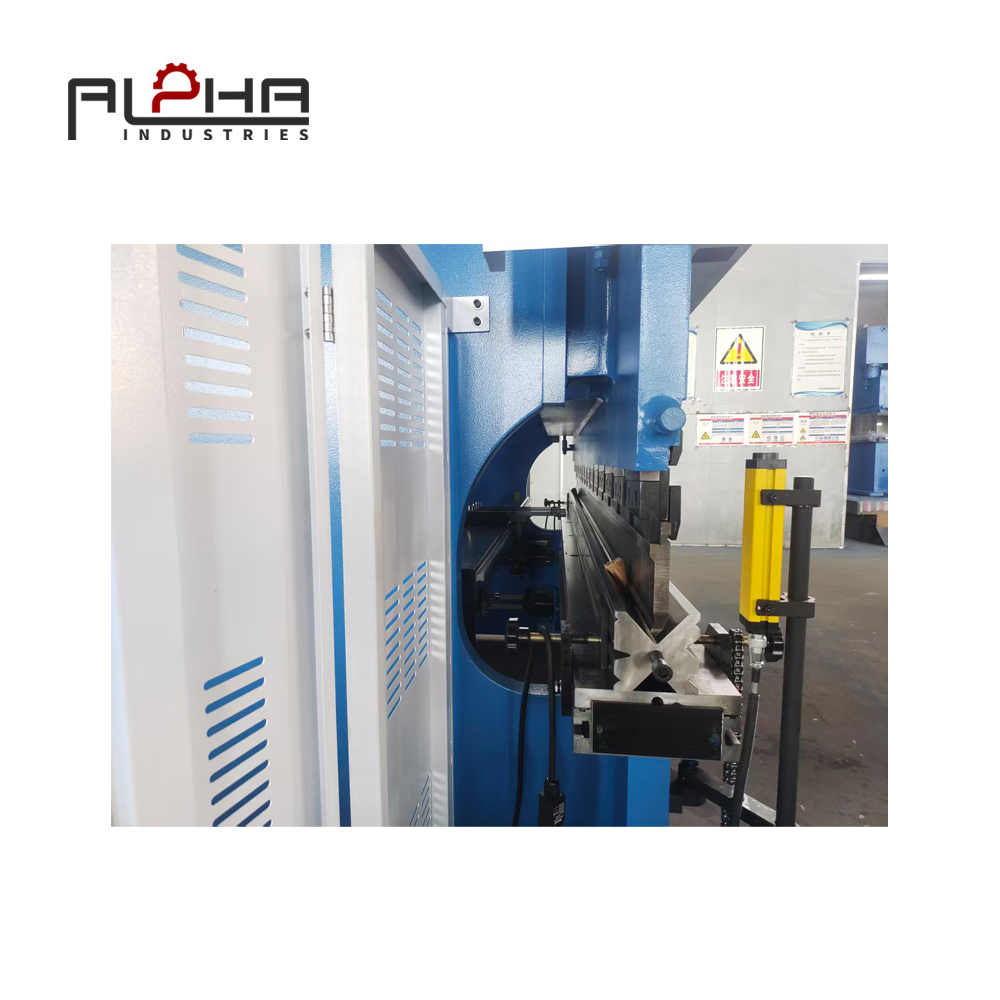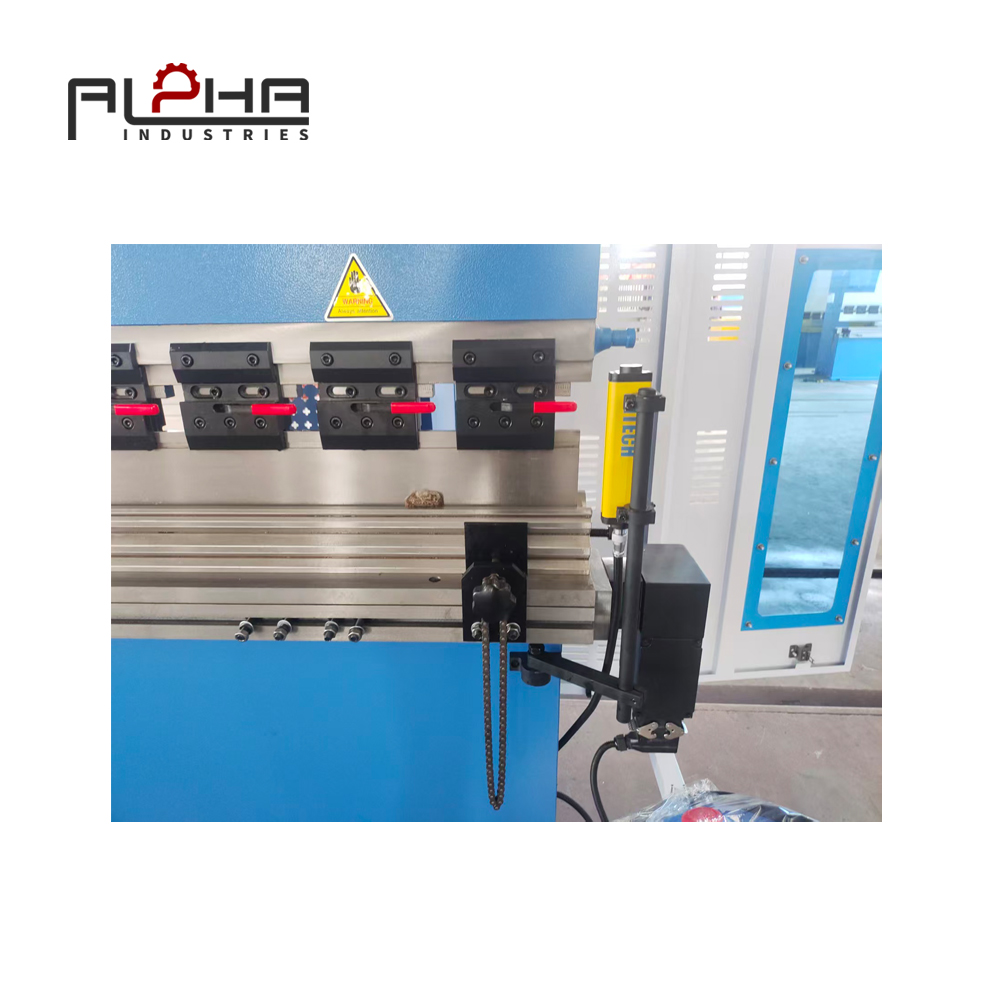
Для производителей листового металла в Украине сокращение брака при работе на листогибочных прессах — это уже не просто вопрос контроля материальных затрат. Каждая отбракованная деталь также означает потерю машинного времени, трудозатрат, времени на проверку, времени на переналадку, производственных мощностей и эффективности планирования производства.
Это особенно важно для украинских производителей, сталкивающихся с меняющимися требованиями клиентов, индивидуальными заказами, сокращением производственных циклов, нехваткой рабочей силы, перебоями в работе и растущим давлением в целях контроля производственных затрат.
В этом процессе решающую роль играет листогибочный пресс.
При нестабильной точности гибки производители могут сталкиваться с неправильными углами, отклонениями в размерах, непостоянной длиной фланцев, повреждениями поверхности, чрезмерным количеством пробных гибок и многократными корректировками настроек. Эти проблемы могут превратить эффективно работающую линию по обработке листового металла в источник постоянных переделок и отходов материала.
Современный листогибочный пресс с ЧПУ может решить многие из этих проблем, обеспечив более воспроизводимый процесс гибки.
Ключевой вопрос заключается не просто в том, с какой скоростью может согнуться листогибочный пресс.
Более важный вопрос:
Насколько стабильно листогибочный пресс может производить детали приемлемого качества от первой до последней производственной единицы?
Для украинских производителей, стремящихся повысить рентабельность, показатель выхода годной продукции с первого раза может быть более ценным индикатором производительности, чем просто номинальная скорость гибки или тоннаж станка.
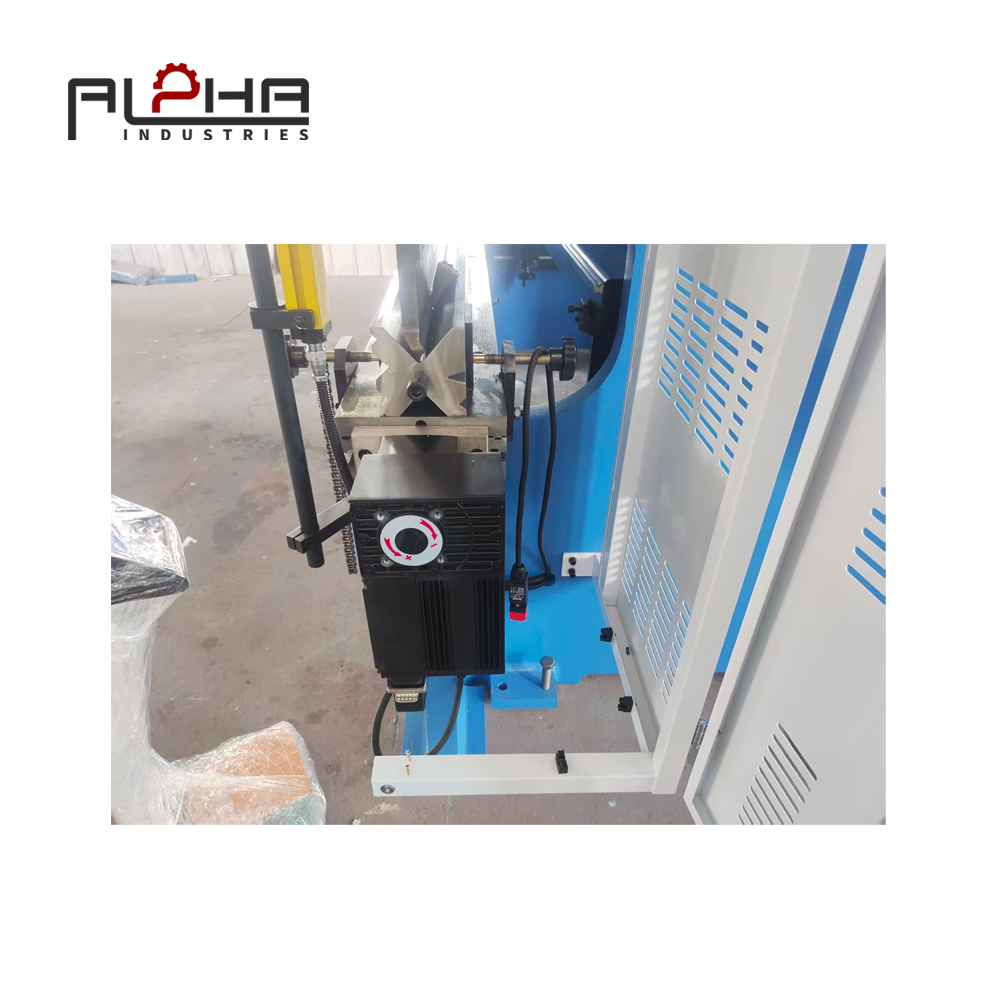
Почему сокращение отходов стало критически важным вопросом для листогибочных прессов в Украине
Украинская промышленность по обработке листового металла обслуживает широкий спектр применений, включая строительную технику, сельскохозяйственное оборудование, системы отопления, вентиляции и кондиционирования воздуха, электротехнические корпуса, промышленное оборудование, энергетическую инфраструктуру, компоненты транспортного оборудования и общее металлообрабатывающее производство.
Многим производителям приходится работать с различными производственными требованиями. Один заказ может включать сотни идентичных компонентов, в то время как следующий может требовать другого материала, толщины, последовательности гибки или геометрии.
Это создает сложные условия производства.
Листогибочный пресс должен обеспечивать плавный переход между различными операциями, сохраняя при этом точность размеров. В то же время производители должны контролировать:
Использование материалов
Время настройки
Точность изгиба
Одобрение первого образца
Переделка и утилизация
Рабочие часы
Сроки выполнения производственного заказа
Надежность доставки
Эксплуатационные расходы
Для украинских производителей, работающих в условиях неопределенности производственных графиков или частых изменений требований к заказам, ненужные пробные гибки и многократные корректировки настроек могут еще больше сократить производительное время работы оборудования.
Если для выполнения каждой новой работы требуется несколько пробных образцов, прежде чем будут достигнуты нужные углы и размеры, скрытые затраты могут быстро стать значительными.
По этой причине сокращение брака следует рассматривать как часть производительности листогибочного пресса, а не как отдельную задачу контроля качества.
Что вызывает образование брака при гибке листогибочного пресса?
Бракованная продукция не всегда является следствием серьезной неисправности оборудования. Во многих случаях отходы образуются из-за небольших отклонений, накапливающихся в процессе гибки.
К распространённым причинам относятся:
Неправильные углы изгиба
Пружинный эффект материала
Неправильное расположение заднего упора
Неправильный выбор инструмента
Изменение толщины материала
Неправильная последовательность изгибов
Отклонение машины
Неверные параметры программы
Ошибки измерений оператора
Неправильное положение заготовки
Чрезмерное изгибание в ходе испытаний
Износ инструмента или неправильная установка инструмента
Особенно сложная проблема заключается в том, что одна и та же программа для станка с ЧПУ не всегда гарантирует идентичные результаты при изменении материала или условий производства.
Свойства материала могут меняться даже при неизменном номинальном сорте и толщине. Фактическая толщина, предел текучести, партия материала, направление зерна, геометрия инструмента и условия формования — все это может влиять на конечный результат гибки.
Это означает, что для эффективного сокращения отходов необходим контроль над всем процессом гибки, а не просто надежный станок.
Скрытая цена неправильного первого поворота
Рассмотрим типичный производственный заказ.
Украинский производитель получает заказ на 500 кронштейнов из листового металла. Производственная бригада подготавливает материал, устанавливает оснастку, загружает программу ЧПУ и начинает гибку.
Первая часть проверена, но угол неправильный.
Оператор вносит корректировку и изготавливает еще одну деталь. Вторая деталь получилась ближе к оригиналу, но размер фланца все еще выходит за пределы допуска. Для того чтобы третья деталь прошла проверку, требуется еще одна корректировка.
На первый взгляд, были испорчены всего две детали.
Однако реальная стоимость оказывается выше.
В процессе регулировки станок был занят. Оператор потратил дополнительное время на внесение корректировок. Возможно, отдел контроля качества провел дополнительные проверки, и планирование производства могло быть отложено.
Если подобные корректировки происходят на нескольких объектах каждую неделю, совокупные затраты могут стать существенными.
Именно поэтому производителям следует сосредоточиться на выходе годных изделий с первого раза, а не только на конечном количестве бракованных деталей.
Как листогибочные прессы с ЧПУ помогают повысить выход годной продукции с первого раза
Листогибочный пресс с ЧПУ позволяет повысить повторяемость процесса за счет управления ключевыми движениями станка посредством запрограммированных параметров.
В зависимости от конфигурации станка, система ЧПУ может управлять следующими процессами:
Положение тарана
Движение заднего упора
Последовательность изгибов
Глубина изгиба
Многоосевое позиционирование
Программное хранилище
Информация об инструментах
Производственные параметры
Главное преимущество — повторяемость процесса.
Вместо того чтобы полностью полагаться на ручное позиционирование и многократные измерения, станок может выполнять заранее определенную последовательность гибки.
Это особенно полезно, когда производитель получает повторные заказы или ему необходимо регулярно переключаться между различными видами продукции.
После того как разработана и отлажена квалифицированная программа гибки, те же параметры производства могут быть использованы для будущих партий. Это снижает необходимость перестраивать процесс с нуля.
Для украинских производителей, стремящихся к более предсказуемому производству, несмотря на меняющиеся графики заказов, стандартизированная гибка на станках с ЧПУ может помочь сократить ненужные корректировки и повысить стабильность производства.
Точность и согласованность размеров заднего упора
Задний упор является одним из важнейших компонентов для контроля размеров во время работы листогибочного пресса.
Даже при правильном угле изгиба неправильное положение листа может привести к получению некачественной детали.
Небольшая ошибка позиционирования может повлиять на:
Длина фланца
Расстояние от отверстия до изгиба
Габаритные размеры детали
Расстояние между изгибами
Сборка подходит
Современные задние упоры для станков с ЧПУ обеспечивают повторяемое позиционирование для различных операций гибки. Многоосевые конфигурации также могут обеспечить большую гибкость при изготовлении сложных компонентов.
Для производителей, выпускающих разнообразные детали из листового металла, такая гибкость может сократить необходимость ручного перепозиционирования и повторных измерений.
Цель состоит не просто в ускорении движения. Важно обеспечить стабильное позиционирование, позволяющее изготавливать качественные детали с первого же изгиба.
Пружинность материала: одна из самых больших проблем в обеспечении точности углов.
Пружинение является фундаментальной проблемой при гибке листового металла.
После снятия изгибающей силы материал частично возвращается к своей первоначальной форме. В результате конечный угол после снятия нагрузки может отличаться от угла, наблюдаемого во время приложения силы.
На упругость могут влиять следующие факторы:
Прочность материала
Толщина материала
Внутренний радиус изгиба
Угол изгиба
V-образное отверстие матрицы
геометрия инструмента
Направление зерна
метод формования
Фактические свойства материала
Это создает проблемы для производителей, работающих с различными партиями материалов.
Программа гибки, хорошо зарекомендовавшая себя при работе с одной партией материала, может потребовать корректировки при изменении его характеристик.
Следовательно, эффективное производство на листогибочном прессе не должно зависеть только от теоретических расчетов гибки. Оно должно включать практические измерения, контролируемую корректировку и проверку первого образца.
Почему важна первичная проверка качества.
Первичная проверка изделия является важным этапом контроля качества гибки.
Вместо того чтобы производить целую партию и обнаруживать проблемы с размерами уже после изготовления, производители могут проверить первый готовый компонент, прежде чем продолжать производство.
В ходе проверки могут быть проведены следующие мероприятия:
Угол изгиба
Длина фланца
Габаритные размеры
положение отверстия
Размеры от изгиба до изгиба
Состояние поверхности
Геометрия детали
После того как первая деталь будет соответствовать требуемым спецификациям, утвержденная программа и настройка могут быть использованы для оставшейся части производственного цикла.
Такой подход помогает предотвратить превращение небольшой ошибки при настройке в крупную партию дефектных компонентов.
Для украинских производителей, работающих с дорогостоящей нержавеющей сталью, алюминием или другими материалами, контроль качества первого экземпляра может быть особенно важен, поскольку брак большой партии может значительно увеличить производственные затраты.
Сокращение объема доработок за счет стандартизации программ гибки.
Одним из преимуществ технологии листогибочных прессов с ЧПУ является возможность сохранения производственных программ.
Для повторных заказов производители могут создавать стандартизированные рецепты гибки, содержащие важные параметры, такие как:
Тип материала
Толщина материала
Конфигурация инструментов
Последовательность изгибов
Положения заднего упора
Углы изгиба
Положения тарана
Количество изгибов
Производственные заметки
Точная доступная информация зависит от системы ЧПУ и конфигурации станка.
Принцип прост: операторам не следует каждый раз заново воспроизводить проверенный процесс при возобновлении производства одного и того же продукта.
Стандартизация может помочь уменьшить вариативность настройки оборудования между сменами и операторами. Она также может упростить воспроизведение производства, когда тот же компонент изготавливается через несколько недель или месяцев.
Для украинских производителей, работающих в условиях меняющихся объемов заказов и ограниченных производственных сроков, сохранение проверенных параметров гибки может помочь сократить время подготовки к повторным заказам и уменьшить количество ошибок, которых можно избежать при переналадке оборудования.
Выбор оснастки напрямую влияет на количество отходов.
Инструментарий не следует рассматривать как второстепенный фактор.
Конфигурация пуансона и матрицы напрямую влияет на процесс гибки. Неправильный выбор инструмента может привести к следующим последствиям:
Неправильный радиус изгиба
Маркировка поверхности
Нестабильное положение
Чрезмерная сила формования
Проблемы размерности
Сложные последовательности изгибов
Для производителей, выпускающих изделия из материалов различной толщины и с разной геометрией, гибкость оснастки приобретает все большее значение.
Поэтому листогибочный пресс следует оценивать вместе с инструментальной оснасткой, а не как изолированное устройство.
При покупке нового листогибочного пресса с ЧПУ украинским производителям следует учитывать типы деталей, которые они фактически производят, и то, подходит ли предлагаемая конфигурация оснастки для этих задач.
Почему для производства продукции с широким ассортиментом необходима другая стратегия работы на листогибочном прессе
Крупномасштабное производство и производство с широким ассортиментом продукции имеют разные приоритеты.
При крупносерийном производстве производители могут уделять большое внимание сокращению производственного цикла и автоматизации. При производстве широкого ассортимента продукции не менее важна гибкость настройки оборудования.
В цехе по изготовлению изделий из листового металла часто происходят следующие изменения:
Различные материалы
Различная толщина
Различные углы изгиба
Различные инструменты
Различные размеры деталей
Различные последовательности изгибов
Если каждое изменение требует значительной ручной настройки, машина может тратить значительную часть рабочего дня на настройку, а не на производство.
Листогибочный пресс с ЧПУ, программируемым позиционированием и повторяющимися процедурами настройки может помочь сократить это время перехода.
Для украинских производителей, работающих с индивидуальными заказами, переменными размерами партий и меняющимися приоритетами поставок, цель состоит в том, чтобы сделать мелкосерийное производство более предсказуемым без ущерба для точности.
Прогиб листогибочного пресса и точность обработки длинных деталей
Длинные заготовки создают дополнительные сложности при гибке.
При высоких изгибающих нагрузках конструкции машин могут деформироваться. Без соответствующей компенсации угол изгиба может изменяться между центром и концами длинной заготовки.
Это может привести к несоответствиям размеров, даже если программа ЧПУ настроена правильно.
В зависимости от конструкции станка, в листогибочных прессах могут использоваться механические или гидравлические системы компенсации прогиба для устранения деформаций.
Производителям, выпускающим длинные панели, рамы, шкафы, конструкционные элементы или другие крупные детали из листового металла, следует тщательно оценить эту особенность.
Необходимая конфигурация зависит от длины гибки, толщины материала, производительности станка и производственных требований.
Как сократить количество брака, не замедляя при этом производство.
Распространенная реакция на проблемы с качеством — замедление работы оборудования.
Замедление темпов производства иногда может обеспечить больший контроль со стороны оператора, но это не обязательно решает основную проблему.
Если первопричиной является неправильный инструмент, вариации материала, неточное позиционирование или неподходящая программа гибки, то одного лишь снижения скорости недостаточно для создания стабильного процесса.
Более систематический подход заключается в следующем:
Измерение → Выявление отклонения → Коррекция процесса → Проверка первого экземпляра → Стандартизация успешной настройки → Повторение.
Такой подход создает петлю обратной связи.
Вместо того чтобы постоянно реагировать на дефектные детали, производители постепенно создают более надежный процесс гибки. Это также помогает отличать проблемы, которые можно решить с помощью программирования и настройки, от тех, которые требуют изменений в оснастке, материалах или конфигурации оборудования.
Для производителей, работающих в Украине в условиях давления со стороны себестоимости производства и сроков поставки, контролируемый процесс может быть более ценным, чем простое увеличение скорости гибки.
На что следует обращать внимание производителям в Украине при покупке листогибочного пресса?
При оценке листогибочного пресса производителям следует обращать внимание не только на максимальную грузоподъемность. Подходящая машина должна соответствовать фактическим производственным потребностям компании.
1. Изгибающая сила
Необходимый тоннаж зависит от типа материала, толщины, длины гибки, используемой оснастки и метода гибки.
Выбор оборудования с недостаточной производительностью может ограничить гибкость производства. Избыточная же производительность может увеличить капитальные затраты, не принося при этом существенных преимуществ в производстве.
2. Длина изгиба
Рабочая длина должна соответствовать размерам типичных заготовок. Для более длинных деталей могут потребоваться дополнительные опоры и компенсационные меры.
3. ЧПУ-управление
При оценке системы ЧПУ следует учитывать удобство программирования, повторяемость, возможности хранения данных и совместимость с производственным процессом.
4. Конфигурация заднего упора
Оптимальное количество управляемых осей зависит от сложности детали. Для простых компонентов может потребоваться меньшее количество осей, в то время как для сложных геометрических форм может быть полезно более гибкое позиционирование.
5. Система оснастки
Инструментальная оснастка должна соответствовать материалам, толщинам, радиусам изгиба и геометрическим формам, обычно используемым производителем.
6. Измерение и компенсация углов.
Для применений с жесткими допусками по углу производители должны оценить, поддерживает ли выбранное оборудование подходящие технологии измерения или компенсации угла.
7. Коронация
При выполнении гибочных работ на больших длинных заготовках выпуклость может быть важна для обеспечения стабильных результатов по всей поверхности заготовки.
8. Конфигурация безопасности
При выборе, установке, эксплуатации и техническом обслуживании оборудования необходимо учитывать вопросы безопасности.
Производители должны проверить защитные устройства машины, порядок эксплуатации, применимые украинские требования и соответствующие стандарты перед вводом оборудования в эксплуатацию.
9. Сервис и техническая поддержка
Техническая поддержка, наличие запасных частей, рекомендации по техническому обслуживанию и обучение операторов — все это может влиять на долгосрочную производительность оборудования.
Производителям, обеспокоенным возможными перебоями в производстве, важно понимать, какую поддержку может оказать поставщик, как будут решаться технические вопросы и можно ли получить необходимые запасные части в приемлемые сроки.
Эти факторы следует учитывать наряду с ценой и производительностью оборудования при оценке общей стоимости владения.
Как листогибочный пресс может уменьшить количество отходов материала?
Листогибочный пресс может помочь сократить потери материала, повышая повторяемость операций гибки.
Наибольшие возможности, как правило, возникают при сокращении:
Пробные части
Неправильные изгибы
Отбраковка по размерам
Переработка
Ошибки настройки
Неправильное позиционирование
Несоответствия в партиях
Однако сама машина — это лишь одна часть уравнения.
Подготовка материалов, конструкция деталей, оснастка, программирование, контроль качества и процедуры работы оператора — все это влияет на конечный процент брака.
Таким образом, успешная стратегия сокращения брака объединяет весь процесс гибки, от подготовки и настройки до контроля качества и повторного производства.
Полностью ли исключается использование листогибочного пресса с ЧПУ?
Нет. Ни один листогибочный пресс не может гарантировать нулевой процент брака в любых производственных условиях.
Различия в материалах, неправильное программирование, проблемы с оснасткой, изменения в конструкции, ошибки измерений и непредвиденные производственные условия по-прежнему могут приводить к появлению дефектных деталей.
Цель технологии ЧПУ — сделать процесс более контролируемым и воспроизводимым.
Более важной целью является не полное отсутствие дефектов любой ценой. Речь идет о стабильном процессе с предсказуемым качеством, контролируемыми вариациями и постоянно улучшающимся показателем выхода годной продукции с первого раза.
Подходит ли листогибочный пресс с ЧПУ для производства товаров широкого ассортимента?
Да. Листогибочный пресс с ЧПУ может быть особенно полезен для производства широкого ассортимента продукции, поскольку программируемое позиционирование и сохраненные программы гибки позволяют сократить количество повторных ручных настроек.
Однако подходящая конфигурация станка зависит от количества изделий, диапазона материалов, сложности деталей, размера партии, требований к оснастке и требуемых допусков.
В некоторых областях применения гибкое управление с ЧПУ может принести большую пользу, чем полная роботизированная автоматизация.
Как упругое восстановление влияет на точность работы листогибочного пресса?
Пружинное восстановление изменяет конечный угол после снятия изгибающей силы.
Эффект зависит от свойств материала, толщины, геометрии изгиба, оснастки и условий формования.
Практическая стратегия производства заключается в использовании расчетных параметров в качестве отправной точки, проверке типичного изгиба, измерении результата и применении контролируемой корректировки при необходимости.
Проверенная конфигурация может стать воспроизводимым производственным параметром.
Как производители могут сократить объем доработок листогибочных прессов?
Производители могут сократить объем доработок, контролируя весь процесс гибки целиком, а не сосредотачиваясь на одном параметре станка.
Ключевые действия включают в себя:
Стандартизация программ гибки
Улучшение контроля качества первой партии продукции.
Выбор подходящего инструментария
Поддержание точного положения заднего упора
Контроль вариаций материалов
Запись параметров успешной настройки
При необходимости используйте соответствующую компенсацию угла.
Обучение операторов стандартизированным процедурам.
Мониторинг повторяющихся проблем с размерами
Цель состоит в том, чтобы выявлять отклонения до того, как они превратятся в проблему, затрагивающую большие партии продукции.
Что важнее: скорость нажатия на тормоз или точность?
Ответ зависит от конкретного технологического применения.
Высокая скорость может повысить производительность, если остальная часть процесса это позволяет. Однако скорость, приводящая к увеличению количества дефектов, может увеличить общие производственные затраты.
Для многих производителей более полезной оценкой производительности является учет следующих факторов:
Время цикла + Выход годной продукции с первого раза + Время наладки + Доработка + Брак.
Более медленный процесс, обеспечивающий стабильное производство качественных деталей, может привести к лучшим общим показателям производительности, чем более быстрый процесс с частыми корректировками и браком компонентов.
Как компания ALPHA CNC подходит к производству листогибочных прессов
Для производителей в Украине листогибочный пресс следует рассматривать как часть комплексной стратегии производства листового металла.
Компания ALPHA CNC предлагает решения для станков с ЧПУ, разработанные для обеспечения точной и воспроизводимой обработки металла.
При работе с листогибочными прессами важными факторами являются производительность станка, длина гибки, система ЧПУ, конфигурация заднего упора, оснастка, требования к точности, объем производства, диапазон материалов и будущие потребности в автоматизации.
Каждая операция по изготовлению имеет свои особенности и требования.
Для станка, предназначенного для мелкосерийного производства по индивидуальным заказам, может потребоваться иная конфигурация, чем для станка, предназначенного для серийной гибки больших объемов продукции.
Именно поэтому выбор оборудования следует начинать с определения конкретных задач производства, а не просто с выбора максимально доступной грузоподъемности.
Для украинских производителей оценка всего процесса может помочь сбалансировать точность гибки, эффективность переналадки, эксплуатационные расходы и долгосрочные производственные требования.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ:
В чём основная причина брака листогибочных прессов?
Бракованные изделия на листогибочном прессе могут быть вызваны неправильными углами гибки, упругим деформированием материала, неточным позиционированием, неподходящим инструментом, ошибками программирования, колебаниями материала, деформацией станка и непоследовательными процедурами настройки.
Может ли листогибочный пресс с ЧПУ уменьшить количество отходов материала?
Да. ЧПУ-управление может повысить повторяемость в последовательности позиционирования и гибки, помогая сократить количество пробных деталей, погрешностей размеров, доработок и бракованных компонентов при правильной настройке и эксплуатации станка.
Как можно повысить выход годной продукции с первого прохода на листогибочном прессе?
Начните с контроля настройки первой детали, проверки параметров оснастки и материала, проверки положения заднего упора, измерения готового изгиба и сохранения проверенных производственных параметров для повторных заказов.
Почему одна и та же программа для листогибочного пресса иногда дает разные углы изгиба?
Свойства материала могут различаться от партии к партии. Различия в фактической толщине, прочности, направлении волокон, инструменте и условиях формования могут влиять на упругое восстановление и конечный угол изгиба.
Необходима ли автоматизация листогибочных прессов для каждого производителя?
Нет. Оптимальный уровень автоматизации зависит от объёма производства, разнообразия деталей, наличия рабочей силы, требований к обработке материалов и окупаемости инвестиций. Для многих производителей с широким ассортиментом продукции может быть достаточно гибкого листогибочного пресса с ЧПУ.
Что следует учитывать украинским производителям при покупке листогибочного пресса с ЧПУ?
Учитывайте усилие изгиба, длину изгиба, диапазон материалов, управление ЧПУ, оси заднего упора, оснастку, выпуклость, измерение углов, конфигурацию безопасности, объем производства, техническую поддержку, наличие запасных частей и будущие требования к автоматизации.
Вывод: Сделайте приоритетом при первом проезде через зону торможения.
Для производителей листового металла в Украине сокращение отходов при листогибочных прессах тесно связано с повышением эффективности производства и рентабельности.
Стоимость дефектной изогнутой детали выходит за рамки стоимости листового металла. Она может включать в себя машинное время, труд оператора, проверку, доработку, задержки в графике, риски, связанные с доставкой, и потери производственной мощности.
Современный листогибочный пресс с ЧПУ может помочь производителям создать более воспроизводимый процесс гибки за счет программируемого позиционирования, управляемых ЧПУ последовательностей, сохраненных производственных параметров, точной регулировки заднего упора, подходящего инструмента и дополнительных технологий компенсации.
Наиболее эффективная стратегия заключается не просто в том, чтобы быстрее гнуть детали. Она состоит в том, чтобы стабильно производить правильные детали, минимизировать количество ненужных пробных образцов, выявлять отклонения в процессе на ранней стадии и превращать успешные настройки в повторяемые производственные стандарты.
Для украинских производителей, сталкивающихся с переменными объемами заказов и необходимостью контролировать материальные и эксплуатационные расходы, выход годной продукции с первого раза должен быть важным показателем при оценке производительности листогибочного пресса.
Свяжитесь с ALPHA CNC
Если вы рассматриваете возможность приобретения листогибочного пресса с ЧПУ для производства листового металла, компания ALPHA CNC поможет вам подобрать конфигурацию станка в соответствии с вашим материалом, длиной гибки, толщиной, производственными требованиями и ожидаемой точностью.
Свяжитесь с нами, чтобы обсудить вашу задачу по листогибочному прессу и подобрать подходящее решение для гибки на станке с ЧПУ: