В условиях жесткой конкуренции в американской металлообрабатывающей промышленности точность производства напрямую влияет на себестоимость продукции, сроки поставки и качество готовых изделий. Компании, производящие резервуары для хранения, сосуды под давлением, стальные конструкции, промышленные трубы и тяжелое оборудование, должны поддерживать постоянную кривизну листового металла, одновременно удовлетворяя все более жестким требованиям к размерам.
Одна из наиболее распространенных проблем при прокатке листового металла — достижение требуемого диаметра и округлости без чрезмерных корректировок или отходов материала.
При обработке больших или толстых металлических листов даже небольшие отклонения в процессе прокатки могут привести к дополнительным работам по подгонке, сварке, шлифованию и корректировке. Эти проблемы становятся более дорогостоящими, когда производители выполняют индивидуальные заказы, выпускают небольшие партии продукции или реализуют крупномасштабные промышленные проекты.
Для многих американских производителей проблема заключается не просто в том, может ли станок прокатывать стальную пластину. Важно, чтобы станок стабильно обеспечивал требуемую кривизну, поддерживал точность размеров и сводил к минимуму ненужные регулировки на протяжении всего производственного процесса.
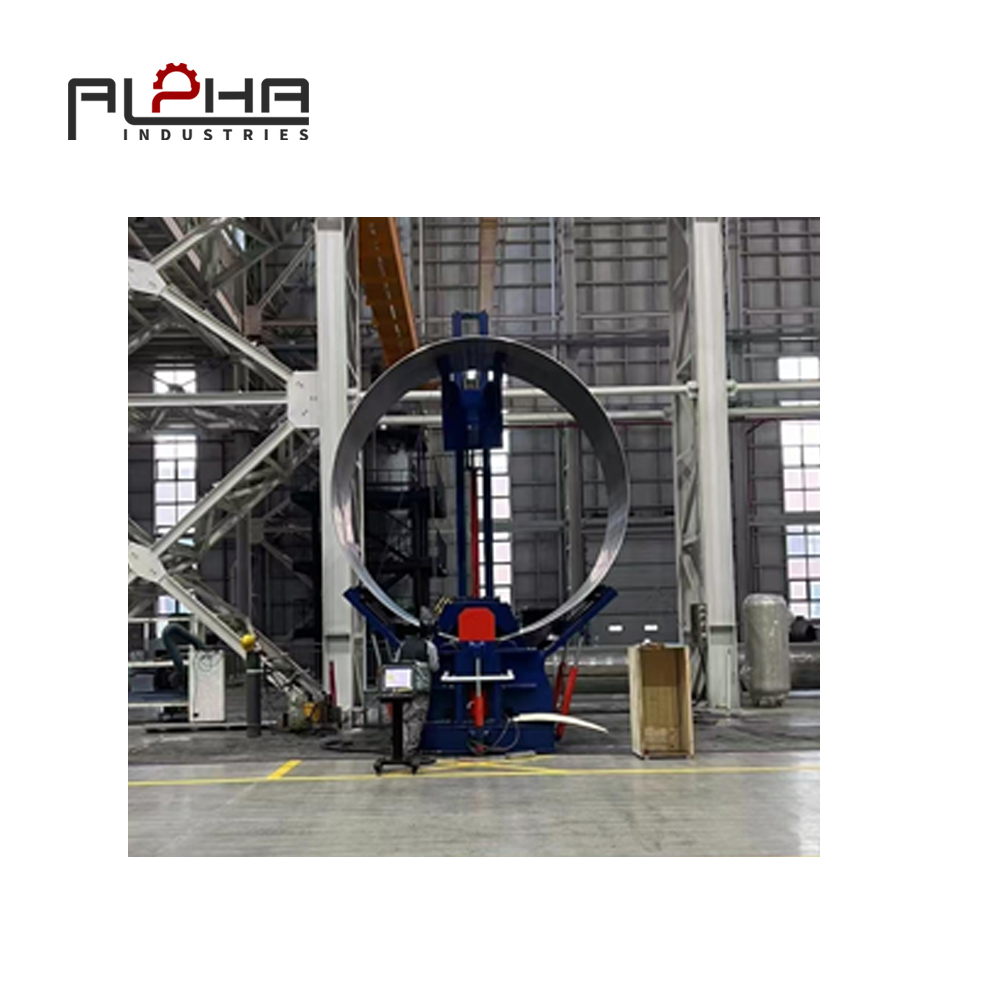
Четырехвалковый листопрокатный станок предлагает эффективное решение, обеспечивая контролируемое позиционирование листа, возможность предварительной гибки и более стабильную работу прокатного стана.
Понимание того, как эта машина повышает точность прокатки, может помочь компаниям, занимающимся изготовлением металлоконструкций, делать более обоснованные инвестиции в оборудование и создавать более эффективные производственные процессы.
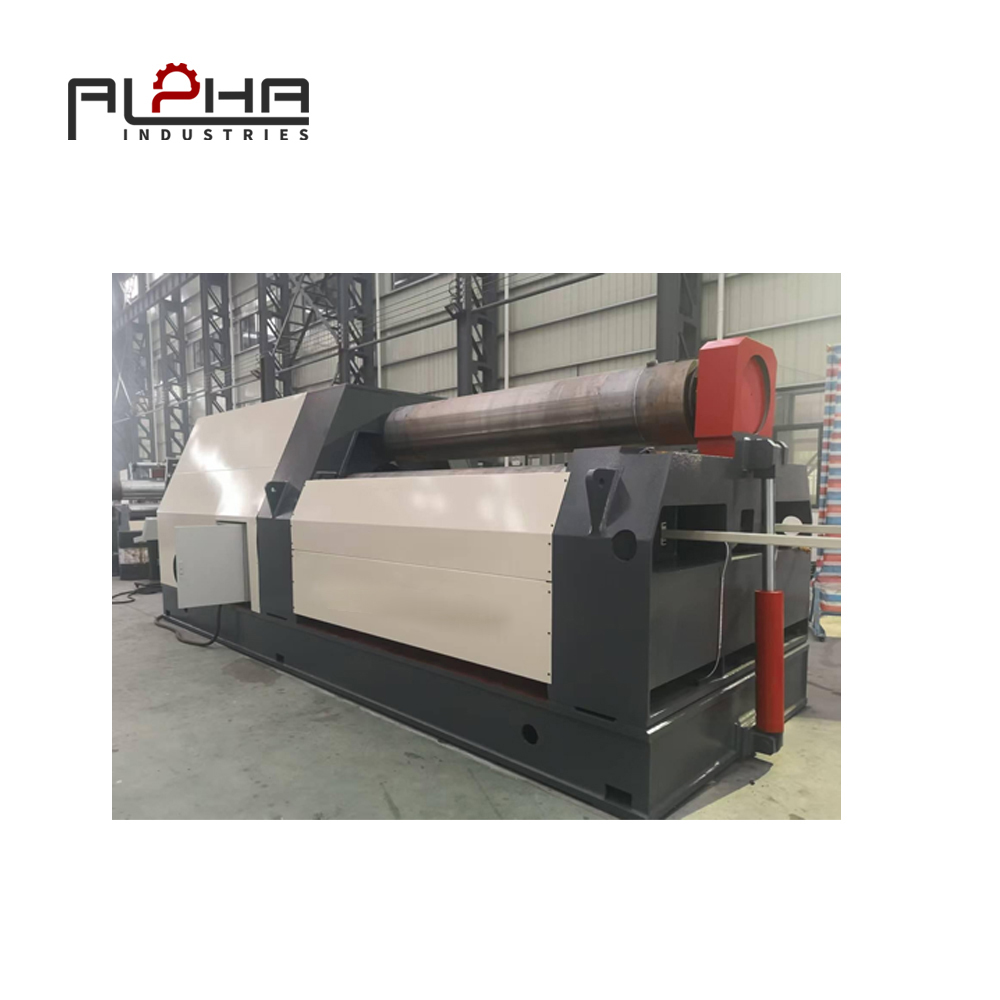
Почему точность прокатки листового металла важна в металлообрабатывающей промышленности США
Соединенные Штаты обладают широкой промышленной производственной базой, охватывающей энергетику, строительство, транспорт, судостроение, сельскохозяйственную технику и тяжелое машиностроение.
Многие из этих отраслей промышленности зависят от точно прокатанных металлических листов для производства цилиндрических и изогнутых компонентов.
Например, производителям резервуаров для хранения необходима одинаковая кривизна корпуса для обеспечения правильного выравнивания во время сборки. Производителям сосудов под давлением требуются контролируемые размеры для обеспечения возможности последующего изготовления и контроля качества. Производители стальных конструкций часто обрабатывают листовой металл различных размеров и толщин для индивидуальных проектов.
В таких условиях неточная прокатка может привести к ряду производственных проблем.
1. Неправильная кривизна пластины увеличивает объем доработок.
Если прокатанный лист не достигает требуемого диаметра, операторам может потребоваться выполнить дополнительные операции прокатки или вручную скорректировать заготовку.
Это увеличивает загрузку оборудования и снижает эффективность производства.
Для производителей, работающих с толстостенной углеродистой или нержавеющей сталью, многократные регулировки также могут увеличить время обработки и создать дополнительные риски повреждения поверхности.
2. Некачественная предварительная гибка приводит к образованию плоских концов.
Плоские торцы — распространённая проблема в традиционных процессах прокатки листового металла.
Если кромки пластины предварительно согнуты неправильно, готовый цилиндр может содержать прямые участки вблизи мест соединения. Эти участки требуют дополнительной коррекции перед сваркой и сборкой.
Это особенно важно при производстве цилиндрических резервуаров, корпусов сосудов под давлением и промышленных компонентов большого диаметра.
Уменьшение длины плоского торца может помочь производителям улучшить использование материала и упростить последующие процессы изготовления.
3. Нестабильные результаты прокатки влияют на сварку и сборку.
Точность прокатки тесно связана с качеством последующей сварки.
Если края двух прокатанных листов не совпадают должным образом, операторам может потребоваться дополнительное время для корректировки соединения перед сваркой.
Неправильная центровка может повлиять на стабильность производства, увеличить трудозатраты на подгонку деталей и усложнить сборку крупных цилиндрических конструкций.
Для американских предприятий, работающих с многочисленными техническими требованиями заказчиков, поддержание повторяемых результатов прокатки имеет важное значение для контроля производственных затрат.
Как четырехвалковый листопрокатный стан повышает точность прокатки
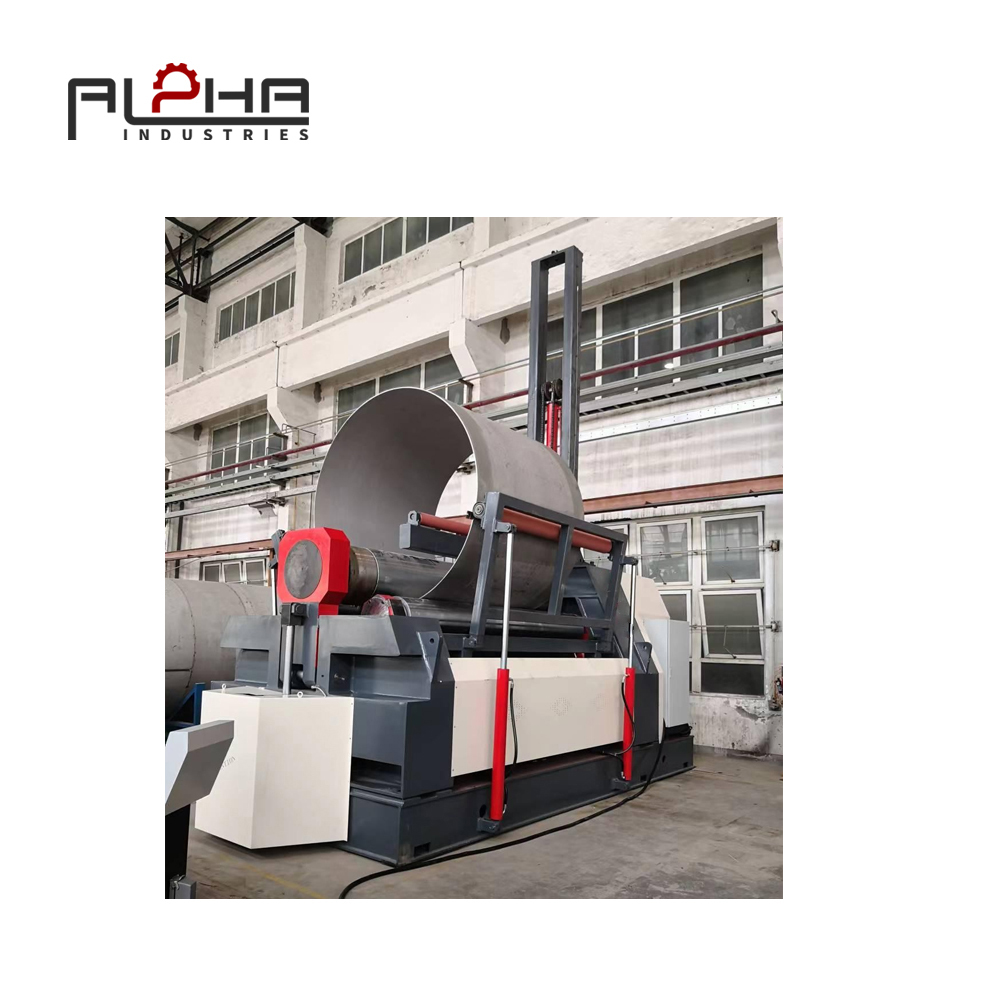
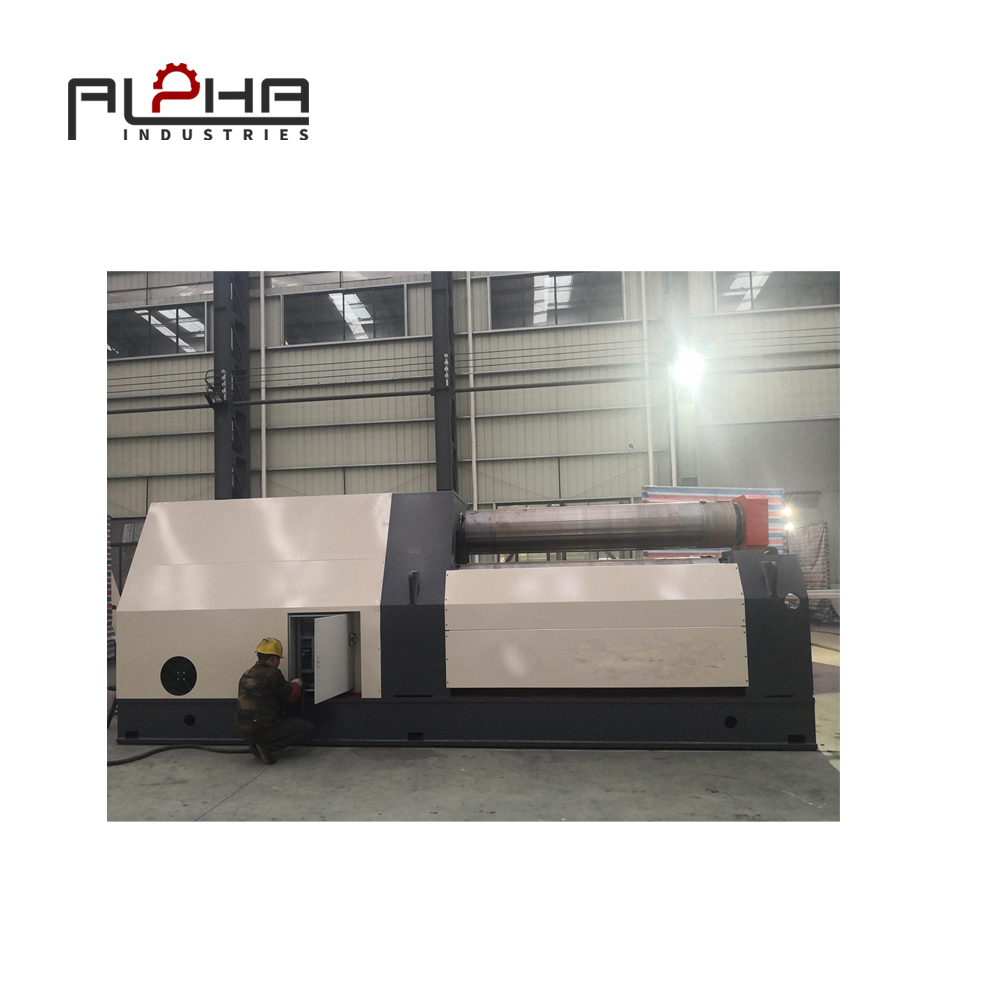
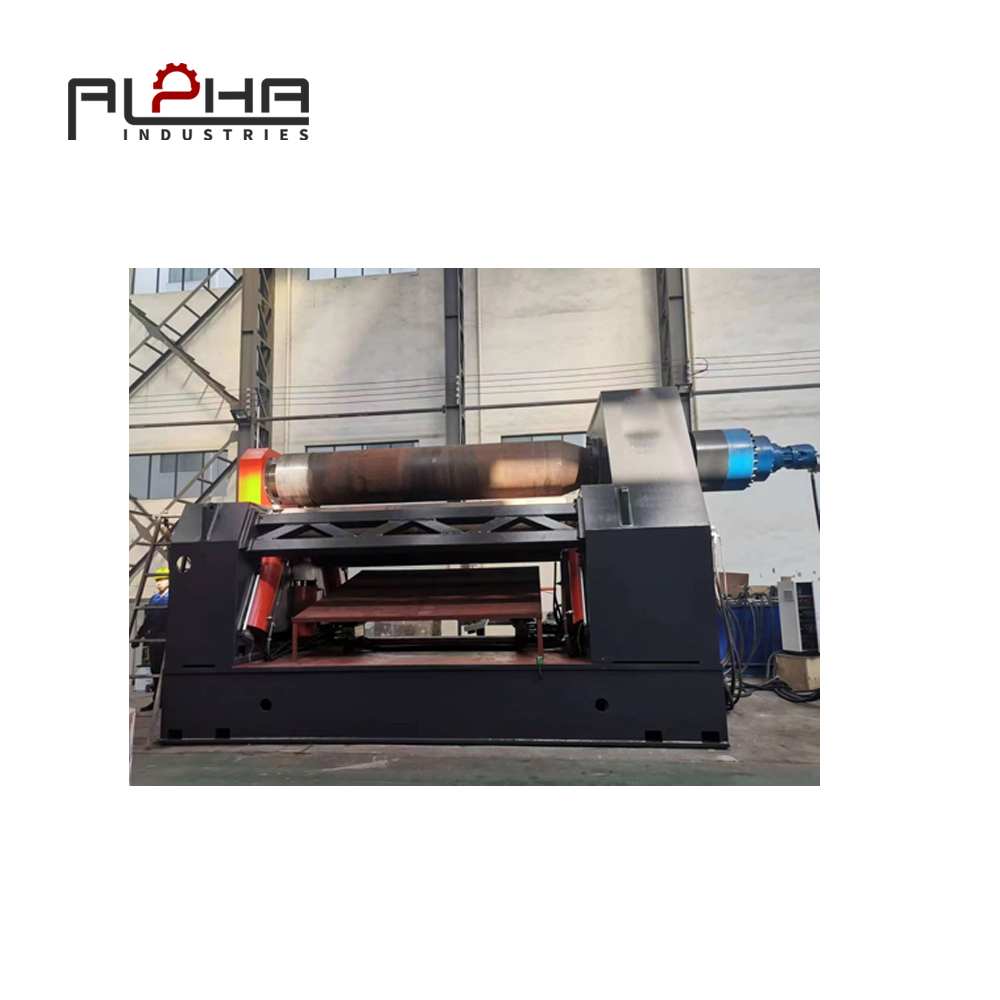
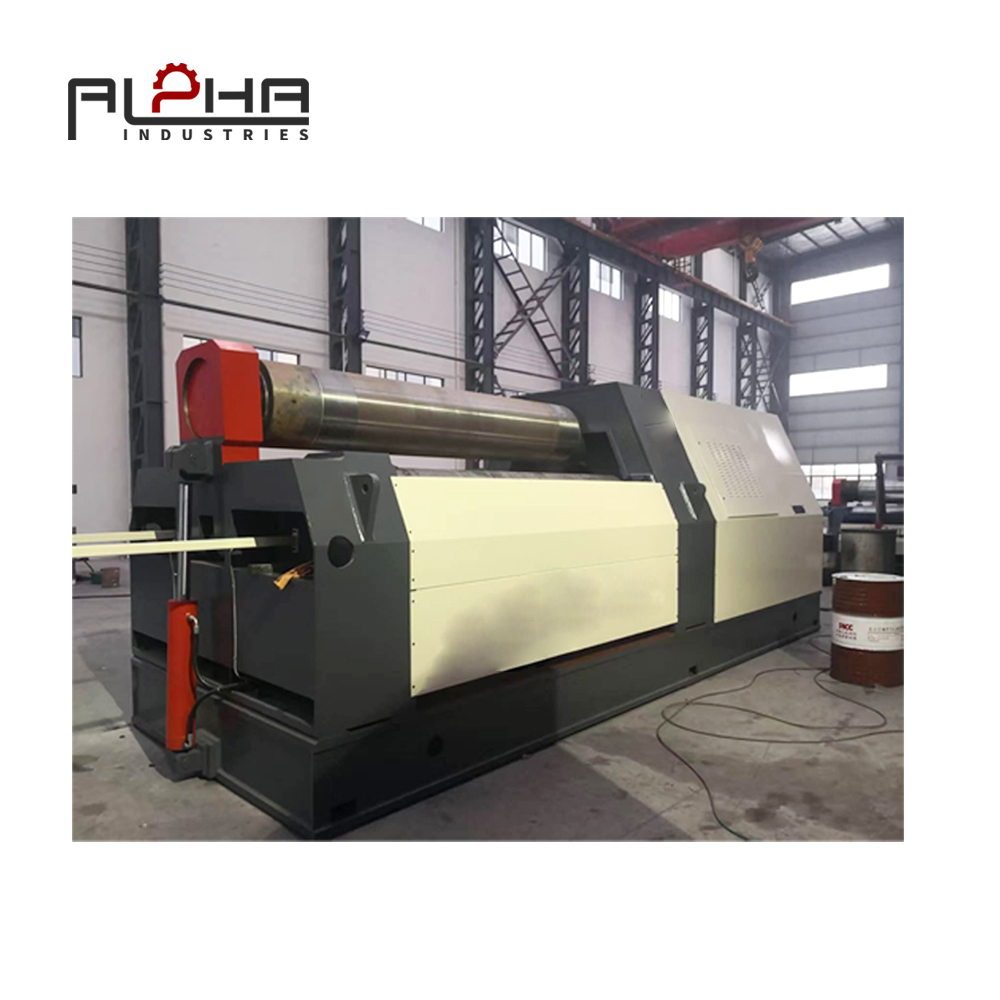
Четырехвалковый листопрокатный станок предназначен для обеспечения лучшего контроля над подачей, позиционированием, предварительной гибкой и формовкой листового металла.
В отличие от традиционных трехвалковых конфигураций, в четырехвалковой системе для управления листовым материалом на разных этапах процесса прокатки используются четыре валка.
Типичная конфигурация включает верхний ролик, нижний ролик и два боковых ролика. Их скоординированные движения позволяют станку выполнять зажим листов, предварительную гибку кромок и непрерывную прокатку с контролируемым позиционированием.
1. Улучшенное позиционирование и зажим пластин.
Одним из главных преимуществ четырехвалковой конструкции является возможность зажима листа между верхним и нижним валками.
Это помогает поддерживать стабильное положение во время процесса прокатки и снижает вероятность нежелательного смещения листа.
Надежное зажимание особенно полезно при обработке больших металлических листов, где неточное позиционирование может повлиять на конечную цилиндрическую форму.
Для операторов более точное позиционирование пластин также упрощает управление повторяющимися производственными задачами.
2. Более контролируемое предварительное сгибание кромки.
Предварительная гибка — важнейшая операция в производстве цилиндрических пластин.
Перед тем как боковой ролик приложит необходимое усилие изгиба, станок позиционирует и зажимает лист. Это позволяет предварительно согнуть кромку листа до начала основной операции прокатки.
Правильная предварительная гибка помогает уменьшить количество плоских участков на концах готовой заготовки.
Для производителей резервуаров, труб и компонентов сосудов под давлением это может упростить последующую сварку и уменьшить объем необходимой ручной корректировки.
Фактические характеристики предварительной гибки зависят от конструкции станка, геометрии роликов, свойств материала и параметров работы.
3. Непрерывная прокатка с уменьшенным количеством перемещений.
Четырехвалковый листопрокатный станок, как правило, позволяет выполнять операции предварительной гибки и прокатки без многократного извлечения и перепозиционирования заготовки.
Это важное преимущество для производственных сред, где время обработки напрямую влияет на общую эффективность.
Сокращение количества операций по перемещению материалов может помочь снизить нагрузку на оператора, повысить стабильность процесса и ограничить ненужные манипуляции с материалами.
При оснащении соответствующей системой ЧПУ станок также может обеспечивать повторяемое позиционирование и более стандартизированные производственные процессы.
4. Улучшенная воспроизводимость процесса.
Американские производители часто обрабатывают листовой металл различных размеров и материалов в соответствии с чертежами заказчика.
Оборудование, обеспечивающее контролируемое перемещение роликов и повторяемые рабочие параметры, может помочь операторам поддерживать более стабильные результаты производства.
Системы с ЧПУ могут сохранять или воспроизводить подходящие процедуры прокатки в зависимости от конфигурации станка.
Однако воспроизводимость результатов также зависит от правильной идентификации материала, толщины листа, предела текучести, диаметра прокатки и настроек оператора.
Поэтому выбор оборудования в соответствии с реальными производственными требованиями важнее, чем сосредоточение внимания только на технических характеристиках системы управления.
Скрытая стоимость искажения материала и многократной коррекции
Потери материала не всегда вызваны ошибками при резке или неправильными размерами сырья. В процессе прокатки листового металла плохой контроль кривизны также может привести к неоправданным производственным издержкам.
Рассмотрим производителя, выпускающего цилиндрические стальные оболочки для промышленных резервуаров для хранения.
Если в процессе первоначальной прокатки образуются чрезмерно плоские торцы или наблюдается неравномерная кривизна, компании может потребоваться дополнительная корректировка, прежде чем компоненты можно будет собрать.
Эти дополнительные операции могут включать в себя:
Многократная прокатка и корректировка размеров.
Дополнительные работы по подгонке и регулировке.
Увеличение времени подготовки к сварке.
Повышенное участие операторов.
Более высокая загрузка оборудования.
Повышенный риск повреждения поверхности при многократном использовании.
Последствия этих проблем выходят за рамки отдельной обрабатываемой детали.
При жестких производственных графиках многократные корректировки могут задерживать последующие операции и влиять на выполнение обязательств по поставкам.
Правильно подобранный четырехвалковый листопрокатный станок может помочь уменьшить эти проблемы за счет более точного позиционирования и предварительной гибки.
Цель состоит не просто в увеличении скорости прокатки. Речь идёт об улучшении стабильности всего производственного процесса.
Выбор подходящего 4-валкового листопрокатного станка для американского рынка
Не каждый четырехвалковый листопрокатный станок подходит для любых производственных условий.
Перед приобретением оборудования американским производителям следует оценить фактические технические характеристики материалов, производственные мощности и требования к готовой продукции.
1. Максимальная толщина прокатки
Максимальная толщина прокатки — один из важнейших критериев выбора оборудования.
Производителям следует определить самый толстый материал, который они регулярно обрабатывают, и различать возможности предварительной гибки и прокатки.
Эти две спецификации не обязательно совпадают.
Также важно учитывать прочность материала. Номинальная грузоподъемность машины при определенных условиях обработки материала не должна автоматически считаться применимой к стали более высокой прочности.
2. Максимальная рабочая ширина
Рабочая ширина определяет максимальную длину листа, которую можно обработать за одну операцию.
Компаниям, производящим крупные резервуары или промышленные емкости, может потребоваться более широкая рабочая зона, чем небольшим цехам.
Выбор подходящей рабочей ширины помогает предотвратить производственные ограничения при работе с крупными компонентами.
3. Минимальный диаметр прокатки
Для разных областей применения требуются цилиндрические диаметры разного размера.
Производителям труб малого диаметра или цилиндрических компонентов следует уделять пристальное внимание минимальному диаметру прокатки, поддерживаемому станком.
Диаметр ролика, конструкция станка, толщина материала и конфигурация изгиба — все эти параметры влияют на достигаемый результат.
4. Материал роликов и жесткость конструкции.
Ролики должны выдерживать многократные изгибающие усилия, сохраняя при этом стабильность размеров.
Высококачественные материалы роликов, соответствующая термообработка и жесткая рама станка являются важными факторами, обеспечивающими долговременную работоспособность оборудования.
Для предприятий, занимающихся обработкой толстых стальных листов, жесткость конструкции имеет особое значение, поскольку чрезмерный прогиб может повлиять на конечный результат прокатки.
5. Управление с ЧПУ и удобство эксплуатации.
Системы ЧПУ могут улучшить управление производством, сделав позиционирование роликов и рабочие процедуры более воспроизводимыми.
Для производителей, работающих с различными техническими характеристиками продукции, программируемые операции могут помочь снизить сложность настройки.
Однако система управления должна соответствовать реальному производственному процессу. Покупателям следует оценить, соответствуют ли интерфейс управления станком, функции позиционирования и доступные возможности автоматизации требованиям их цеха.
Почему четырехвалковая технология подходит для изготовления металлических конструкций по индивидуальным заказам
Изготовление продукции по индивидуальным заказам является важной частью американского рынка металлообработки.
Многие компании, занимающиеся изготовлением металлоконструкций, не ограничиваются производством одного стандартного цилиндрического изделия. Вместо этого они обрабатывают различные материалы, размеры листов, толщину и диаметр прокатки в соответствии с заказами клиентов.
Это создает потребность в оборудовании, способном справляться с производственными колебаниями без чрезмерного ручного вмешательства.
Для таких условий подходит четырехвалковый листопрокатный станок, поскольку его система зажима и предварительной гибки обеспечивает более контролируемый рабочий процесс.
Например, в одном производственном цехе могут обрабатываться листы из углеродистой стали для резервуаров, а в другом — листы из нержавеющей стали для промышленного оборудования.
При наличии необходимой мощности станка и правильных рабочих параметров операторы могут регулировать процесс прокатки в соответствии с различными требованиями к заготовкам.
Такая гибкость ценна для производителей, которым необходимо сбалансировать индивидуальные заказы с эффективностью производства.
Это также помогает компаниям повысить эффективность использования производственных площадок за счет сокращения ненужных операций по перемещению грузов и повторного позиционирования.
Как оценить листопрокатный станок перед покупкой
При сравнении поставщиков оборудования покупателям следует обращать внимание не только на заявленные характеристики машины.
Практическая оценка должна быть сосредоточена на том, способна ли машина производить требуемую деталь в реальных условиях эксплуатации.
Рассмотрите следующие вопросы:
Какова максимальная толщина листового металла при прокатке и предварительной гибке?
Какова максимальная рабочая ширина?
Каков минимально достижимый диаметр прокатки?
Какой сорт материала и предел текучести используются для определения несущей способности?
Способна ли машина поддерживать стабильное положение пластины во время работы?
Какие функции ЧПУ доступны?
Может ли поставщик провести демонстрацию в процессе эксплуатации, используя технические характеристики материалов, предоставленные покупателем?
Какие услуги технической поддержки, поставка запасных частей и техническое обслуживание доступны?
Проведение поэтапных испытаний с использованием репрезентативного материала особенно полезно.
Это позволяет покупателям оценить фактическую кривизну, характеристики предварительной гибки кромки, состояние поверхности и повторяемость готовой заготовки.
Для производителей, инвестирующих в промышленное оборудование, проверка характеристик на соответствие реальным производственным требованиям является более надежным подходом, чем сравнение технических характеристик по отдельности.
Почему стоит выбрать ALPHA для решений в области промышленной прокатки листового металла?
Выбор подходящего листопрокатного оборудования включает в себя нечто большее, чем просто выбор станка с достаточной номинальной производительностью.
Производителям необходимо оборудование, соответствующее их производственным требованиям, техническим характеристикам материалов и долгосрочным производственным планам.
Компания ALPHA специализируется на решениях для металлообрабатывающего оборудования в промышленном применении. При оценке листопрокатного станка с четырьмя валками покупателям следует учитывать конструкцию станка, конфигурацию валков, производительность, варианты управления и пригодность для обрабатываемых заготовок.
Независимо от того, производит ли ваша компания резервуары для хранения, сосуды под давлением, стальные конструкции или другие цилиндрические металлические компоненты, выбор подходящего прокатного оборудования может помочь повысить стабильность производства и сократить объем ненужных корректировок.
Профессиональная оценка оборудования должна начинаться с определения фактического материала листового металла, его толщины, рабочей ширины и требуемого диаметра прокатки.
Для получения дополнительной информации о решениях ALPHA в области оборудования или для обсуждения ваших потребностей в прокатке листового металла посетите нашу страницу «Контакты».
Вы также можете связаться с командой ALPHA , чтобы обсудить вашу задачу и подобрать подходящее решение для прокатки листового металла, отвечающее вашим производственным потребностям.
Часто задаваемые вопросы о 4-валковых листопрокатных станах
1. Для чего используется листопрокатный стан с четырьмя валками?
Четырехвалковый листогибочный станок используется для гибки плоских металлических листов в цилиндрические, изогнутые и другие округлые формы. Типичные области применения включают резервуары для хранения, сосуды под давлением, стальные трубы, промышленные емкости и конструкционные металлические элементы.
2. В чём основное преимущество четырёхвалкового листопрокатного стана?
Главное преимущество заключается в возможности зажима, предварительной гибки и прокатки листового металла в рамках более интегрированного процесса. Это снижает необходимость многократного перепозиционирования листа и может повысить стабильность производства.
3. Как четырехвалковый листопрокатный стан уменьшает количество плоских торцов?
Станок использует свой роликовый механизм для позиционирования и зажима пластины перед приложением изгибающего усилия к кромке пластины. Эта операция предварительного изгиба уменьшает количество прямых участков, остающихся на концах прокатанной заготовки.
4. Подходит ли четырехвалковый листопрокатный стан для нержавеющей стали?
Да. Правильно сконфигурированный станок может обрабатывать нержавеющую сталь, углеродистую сталь и другие подходящие металлические материалы. Необходимая производительность должна определяться с учетом толщины материала, предела текучести, рабочей ширины и диаметра прокатки.
5. Подходит ли листопрокатный станок с ЧПУ на 4 валках для производства по индивидуальным заказам?
Да. Позиционирование с ЧПУ и программируемые операции могут помочь производителям управлять различными требованиями к прокатке и воспроизводить установленные технологические процессы. Фактические функции зависят от конфигурации станка.
6. Что следует учитывать при покупке листопрокатного станка в США?
Важными факторами являются толщина прокатки, возможность предварительной гибки, рабочая ширина, минимальный диаметр прокатки, прочность материала, качество роликов, жесткость станка, функции управления, техническая поддержка и наличие запасных частей.
7. Как можно повысить точность прокатки листового металла?
Начните с выбора станка с подходящей производительностью и жесткостью конструкции. Затем проверьте технические характеристики материала, положение листового металла, настройки предварительной гибки, выравнивание роликов и рабочие параметры. Тестирование станка на репрезентативных заготовках поможет подтвердить его фактическую производительность.
8. Какую информацию следует предоставить при запросе коммерческого предложения на листопрокатный стан?
Покупатели должны указать тип материала, максимальную толщину листа, рабочую ширину, требуемый диаметр прокатки, марку материала или предел текучести, а также ожидаемые производственные потребности. Чертежи или образцы заготовок также могут помочь поставщикам порекомендовать подходящее оборудование.