Почему энергопотребление на деталь имеет значение в российском производстве с ЧПУ?
Для производственной компании потребление электроэнергии — это не просто ежемесячные коммунальные платежи. Это часть операционных затрат на производство каждого компонента.
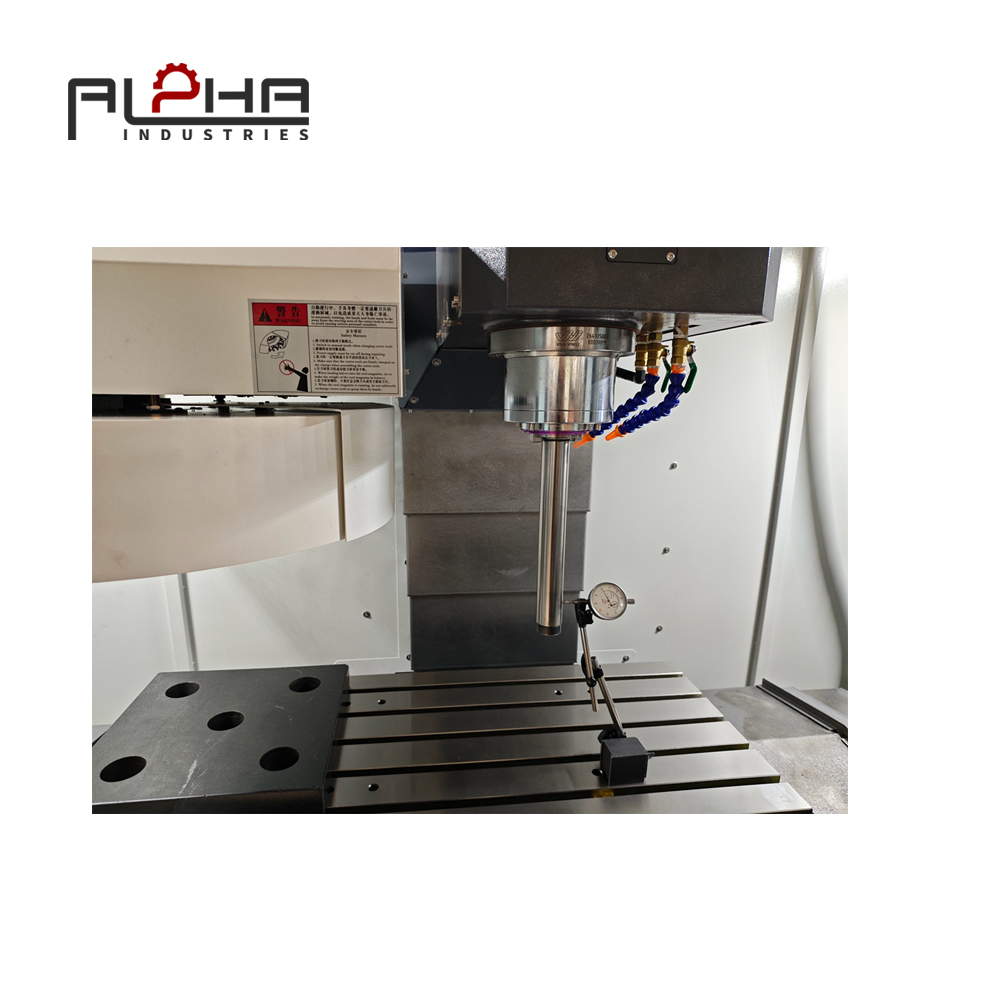
Вертикально-фрезерный станок может быть оснащен мощным шпиндельным двигателем, сервоприводными осями, автоматической системой смены инструмента, насосом охлаждающей жидкости и несколькими вспомогательными системами. Все эти компоненты вносят свой вклад в общее энергопотребление станка.
Однако потребление электроэнергии непосредственно в процессе удаления металла — это лишь часть общей картины.
Вертикальный обрабатывающий центр также потребляет энергию в ожидании следующей программы, вращая шпиндель без резания, перемещаясь между рабочими положениями, меняя инструменты, циркулируя охлаждающую жидкость и выполняя другие вспомогательные операции.
Для российских металлообрабатывающих предприятий повышение общей энергоэффективности может помочь контролировать производственные затраты, особенно когда производство включает длительные циклы обработки, множество заготовок или оборудование, работающее в несколько смен.
Ключевой вопрос заключается не просто в том, сколько электроэнергии потребляет видеообработчик за один час.
Сколько электроэнергии потребляет станок для изготовления одной готовой детали?
Это концепция энергопотребления на единицу продукции.
Вместо того чтобы ориентироваться только на номинальную мощность оборудования, производители могут оценить весь производственный процесс и определить, где потребляется электроэнергия без создания дополнительной добавленной стоимости.
В следующих разделах объясняется, как подойти к решению этой задачи практичным и измеримым способом.
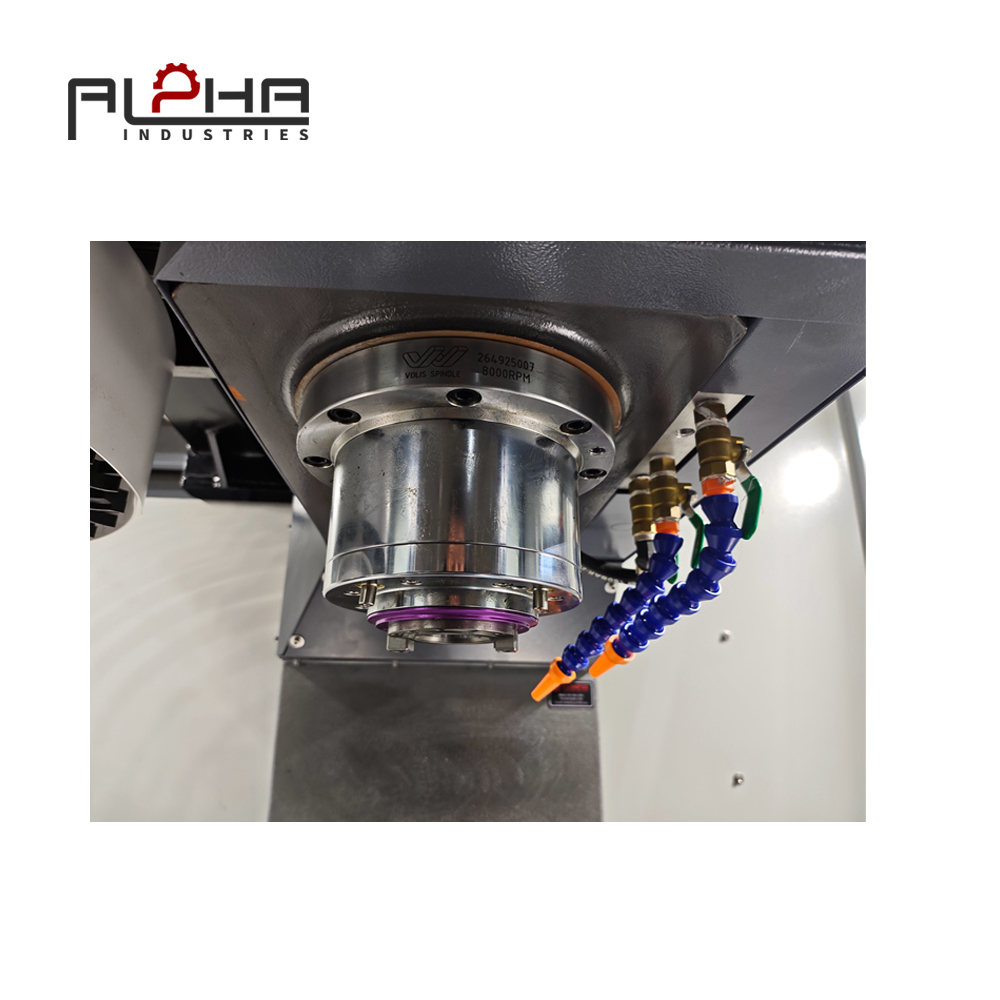
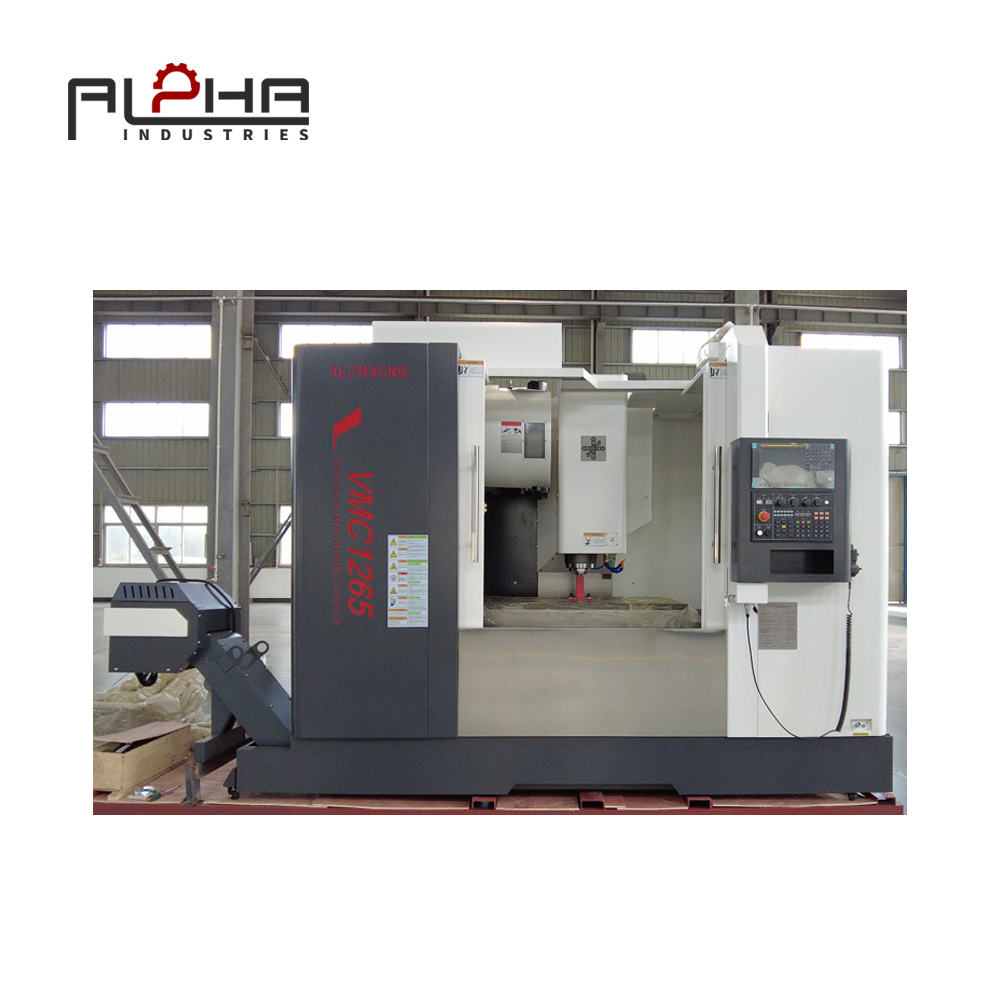
Разберитесь, откуда берется потребление электроэнергии компанией VMC.
Прежде чем снижать энергопотребление, производителям необходимо понять, какие виды деятельности оборудования вносят наибольший вклад в общую потребность в электроэнергии.
Вертикально-фрезерный станок не работает в одном постоянном энергетическом состоянии. Его потребляемая мощность изменяется в зависимости от обрабатываемой задачи и условий работы различных компонентов станка.
Основные энергопотребляющие системы в ВМК
Типичный вертикальный обрабатывающий центр включает в себя несколько потребителей электроэнергии.
шпиндельный привод
Шпиндельный двигатель обеспечивает вращательную мощность, необходимую для резки. Потребляемая им энергия изменяется в зависимости от скорости вращения шпинделя, нагрузки при резке, диаметра инструмента, материала и условий обработки.
При интенсивном фрезеровании шпиндель может потреблять значительно больше энергии, чем при легких чистовых операциях.
Системы подачи и сервоприводы
Оси X, Y и Z перемещают рабочий стол или шпиндельный узел. Их двигатели потребляют энергию во время позиционирования, подачи, ускорения и замедления.
Длительные и ненужные движения могут увеличить энергопотребление, не улучшая при этом качество готового изделия.
Автоматическая смена инструмента
Система автоматической смены инструмента (ATC) выполняет операции смены инструмента в соответствии с программой ЧПУ. Хотя каждая отдельная смена инструмента может быть относительно короткой, частые смены могут способствовать увеличению общей энергозатраты производственного цикла.
Системы охлаждения и смазки
Насосы для охлаждающей жидкости, смазочные насосы и сопутствующее оборудование обеспечивают стабильность процесса обработки и бесперебойную работу станка.
Потребление электроэнергии зависит от конструкции системы, условий эксплуатации и продолжительности работы оборудования.
Системы удаления стружки
Конвейеры для транспортировки стружки и оборудование для ее обработки также могут нуждаться в электропитании.
Фактическая потребность в энергии зависит от типа конвейера, рабочей частоты и конфигурации оборудования.
Оборудование для ЧПУ-управления и вспомогательное оборудование
Система управления, сервоприводы, вентиляторы охлаждения, освещение и другие электрические компоненты потребляют энергию даже тогда, когда машина не выполняет активную операцию по удалению материала.
Это означает, что при выборе станка следует учитывать не только мощность шпиндельного двигателя.
Комплексная оценка должна включать в себя изучение главного привода машины, вспомогательных систем, режимов работы и производственных требований.
Энергия сокращения и энергия без сокращения
Для практического анализа энергопотребление VMC можно разделить на три основные категории.
Категория энергетики | Типичные виды деятельности | Возможность улучшения |
|---|---|---|
Сокращение энергии | Фрезерование, сверление, расточка, нарезание резьбы | Оптимизация параметров резки и выбора инструмента. |
Неотходная энергия | Режим ожидания, холостой ход шпинделя, быстрые движения, смена инструмента. | Сокращение ненужного времени работы |
Вспомогательная энергия | Насосы системы охлаждения, смазочные материалы, конвейеры для стружки, вентиляторы. | Согласуйте операцию с фактическими требованиями процесса. |
В исследовании, опубликованном в журнале Journal of Cleaner Production, было изучено энергопотребление станков с ЧПУ, и было выявлено, что операции, не связанные с резкой, представляют собой важную возможность для снижения энергопотребления. Полученные результаты подтверждают необходимость оценки полного цикла обработки, а не только этапа резки.
Для производителя это различие важно, поскольку сокращение ненужного времени работы станка может повысить энергоэффективность без изменения материала заготовки и без ущерба для требуемого качества обработки.
Сокращение времени простоя шпинделя без ущерба для готовности производства.
Время простоя шпинделя — один из параметров, заслуживающих внимания при оценке энергопотребления вертикально-фрезерных станков.
Вращение шпинделя может продолжаться даже тогда, когда режущий инструмент не снимает материал.
Это может произойти из-за неэффективных переходов между программами, ненужной обработки воздуха, периодов ожидания или плохо организованной последовательности обработки.
Выявление ненужного вращения шпинделя
Первым шагом является анализ программы ЧПУ и производственного процесса.
Производителям следует выявлять ситуации, когда шпиндель вращается, но при этом не происходит никакой полезной обработки.
Возможные примеры включают:
Чрезмерное вращение шпинделя перед следующей операцией резки.
Длительные периоды ожидания между этапами обработки.
Ненужное обрезание воздуха.
Плохо организованная последовательность использования инструментов.
Повторяющиеся движения приближения и отступления.
Задержки, вызванные обработкой заготовки или подготовкой оператора.
Не каждое вращение шпинделя без резки является ненужным. Некоторые операции требуют контролируемого подхода, позиционирования инструмента или стабилизации шпинделя.
Цель состоит в устранении ненужных простоев при сохранении безопасных и надежных условий обработки.
Более эффективная организация операций механической обработки
Последовательность обработки может влиять на продолжительность работы шпинделя без получения готового изделия.
Например, для изготовления детали может потребоваться торцевое фрезерование, сверление, фрезерование пазов и нарезание резьбы.
Если последовательность обработки плохо организована, станок может выполнять дополнительные позиционирующие движения или многократную смену инструмента.
Более эффективная последовательность может сократить количество ненужных переходов.
Однако при составлении заказа на механическую обработку необходимо учитывать следующее:
Жесткость заготовки.
Доступность режущего инструмента.
Удаление чипов.
Требования к качеству обработки поверхности.
Точность размеров.
Нагрузка на инструмент и силы резания.
Более короткая программа не обязательно является лучшей. Она должна обеспечивать стабильное и требуемое качество компонентов.
Ознакомьтесь с процедурами ожидания.
Когда оборудование ожидает поступления материалов, проверки или следующего производственного заказа, производители должны проверить, необходимо ли оставлять все активные системы в рабочем состоянии.
Любые функции ожидания или энергосбережения должны соответствовать инструкциям по эксплуатации, предоставленным производителем оборудования.
Операторам ни в коем случае нельзя отключать системы смазки, охлаждения, защиты или другие функции, необходимые для безопасной работы машины.
Цель состоит в том, чтобы избежать излишнего потребления электроэнергии без ущерба для надежности оборудования.
Оптимизация параметров резки для повышения энергоэффективности.
Параметры резания оказывают прямое влияние на время обработки, нагрузку на инструмент, качество поверхности и потребление электроэнергии.
Правильный выбор скорости вращения шпинделя, скорости подачи и глубины резания может улучшить соотношение между энергопотреблением и съемом материала.
Однако простое увеличение скорости резки не является надежной стратегией энергосбережения.
Параметры должны соответствовать станку, инструменту, материалу заготовки и выполняемой операции обработки.
Скорость вращения шпинделя: подберите частоту вращения в соответствии с режущим инструментом.
Скорость вращения шпинделя влияет на скорость резания и режим работы привода шпинделя.
Чрезмерно высокая скорость вращения шпинделя может увеличить потребление энергии, тепловыделение и износ инструмента, не приводя к существенному сокращению времени обработки.
Чрезмерно низкая скорость вращения шпинделя также может снизить эффективность процесса, если режущий инструмент работает за пределами подходящего для него диапазона резания.
Оптимальная скорость вращения шпинделя должна определяться в соответствии со следующими критериями:
Материал заготовки.
Диаметр режущего инструмента.
Материал инструмента и покрытие.
Рекомендации по скорости резки.
Требуемая чистота поверхности.
Возможности шпинделя станка.
Устойчивость держателя инструмента и зажимного приспособления.
Для российских производителей, обрабатывающих различные материалы, единая фиксированная скорость вращения шпинделя редко подходит для всех задач.
Норма подачи: Избегайте чрезмерно консервативных настроек.
Слишком низкая скорость подачи может неоправданно увеличить цикл обработки.
Чем больше времени машина тратит на изготовление детали, тем дольше продолжается потребление энергии и работа вспомогательного оборудования.
Увеличение скорости подачи в пределах допустимого диапазона обработки может сократить время цикла и снизить энергопотребление на одну готовую деталь.
Однако скорость подачи должна оставаться в пределах возможностей режущего инструмента, конструкции станка, жесткости заготовки и требуемой точности размеров.
Производителям следует отслеживать:
Срез груза.
Износ инструмента.
Качество поверхности.
Изменение размеров.
Вибрация.
Формирование стружки.
Цель состоит в том, чтобы найти стабильные условия обработки, которые обеспечивают баланс между производительностью резания, сроком службы инструмента и энергопотреблением.
Глубина резания: повышение эффективности удаления материала.
Глубина резания влияет на силы резания и количество материала, удаляемого за каждый проход.
Если глубина резания неоправданно мала, станку может потребоваться несколько проходов для выполнения той же операции.
Это может привести к увеличению времени обработки и энергопотребления.
В тех случаях, когда это позволяют станок, инструмент и заготовка, подходящая глубина резания может сократить количество проходов.
Однако чрезмерная глубина резания может привести к перегрузке шпинделя, сокращению срока службы инструмента, возникновению вибрации или ухудшению качества поверхности.
При сбалансированной стратегии обработки следует учитывать взаимосвязь между силой резания, скоростью съема материала, долговечностью инструмента и возможностями станка.
Выбор инструментов зависит от материала и выполняемой работы.
Выбор инструмента также влияет на энергоэффективность.
Правильно подобранный резец может улучшить образование стружки, снизить сопротивление резанию и обеспечить стабильные условия обработки.
Производителям следует учитывать следующее:
Геометрия инструмента.
Диаметр режущего инструмента.
Количество режущих кромок.
Материал инструмента.
Покрытие.
Твердость заготовки.
Требования к смазочно-охлаждающей жидкости.
Срок службы инструмента.
Использование неподходящего или изношенного инструмента может увеличить сопротивление резанию и привести к увеличению циклов обработки или необходимости дополнительных операций чистовой обработки.
Таким образом, энергозатраты на механическую обработку следует оценивать в совокупности с расходом инструмента и качеством детали.
Улучшение траекторий обработки на станках с ЧПУ для сокращения ненужных перемещений оборудования.
Планирование траектории движения инструмента оказывает существенное влияние на общее энергопотребление вертикально-фрезерного станка.
Траектория движения инструмента определяет, как режущий инструмент перемещается по заготовке, сколько материала удаляется за каждый проход и какое количество нережущих движений требуется.
Неэффективная траектория движения инструмента может увеличить время обработки, даже если параметры резания являются разумными.
Сократите ненужные резкие движения.
Система быстрого позиционирования позволяет станку оперативно перемещаться между зонами обработки.
Однако чрезмерное перемещение между удаленными позициями может увеличить время цикла и потребление энергии.
Программистам следует проверить, можно ли реорганизовать последовательность обработки, чтобы сократить ненужные перемещения.
Возможные улучшения включают в себя:
Группировка элементов обработки по типу инструмента.
Сокращение количества повторных поездок между отдаленными районами.
Оптимизация положений захода на посадку и уборки шасси.
Избегайте ненужного перепозиционирования инструментов.
Использование подходящих последовательностей обработки для соответствующих элементов.
Необходимо проверить эти изменения, чтобы убедиться, что режущий инструмент, зажимное приспособление и заготовка остаются вне потенциальных зон столкновения.
Минимизировать резку воздуха
Пневматическая резка происходит, когда инструмент перемещается по запрограммированной траектории, не удаляя материал.
Некоторое количество срезаемого воздуха неизбежно, особенно при приближении, удалении и изменении положения инструмента.
Однако излишняя резка воздухом может увеличить цикл обработки и потребление электроэнергии.
Программистам CAM следует проверять траектории движения инструмента на предмет:
Чрезмерная дистанция захода на посадку.
Повторяющиеся движения по уже обработанным поверхностям.
Ненужные перемещения для очистки.
Неэффективные пути входа и выхода.
Избыточные операции механической обработки.
Сокращение этих движений может улучшить соотношение между временем работы машины и фактическим удалением материала.
Используйте подходящие стратегии черновой и чистовой обработки.
Черновая и чистовая обработка требуют различных методов.
Черновая обработка направлена на эффективное удаление материала при сохранении стабильных условий резания.
В процессе финишной обработки основное внимание уделяется точности размеров и качеству поверхности.
Попытка использовать одну и ту же стратегию для обеих операций может привести к излишнему увеличению времени обработки или износу инструмента.
Соответствующий технологический план позволяет разделить эти цели и выбрать подходящие инструменты, параметры резки и траектории движения инструмента для каждого этапа.
Например, черновой инструмент может удалить большую часть материала, а чистовой инструмент завершает обработку поверхностей и устанавливает окончательные размеры.
Это может помочь избежать повторных неудачных проходов.
Управление системами охлаждения и вспомогательными системами в соответствии с фактическим процессом обработки.
Системы охлаждения и вспомогательные системы являются важными составляющими работы VMC.
Они обеспечивают охлаждение инструмента, смазку, удаление стружки и стабильность обработки.
Однако при оценке всего процесса обработки следует учитывать их энергопотребление.
Работа насоса системы охлаждения
Системы охлаждения могут работать во время резки, позиционирования инструмента или в других режимах работы станка в зависимости от конфигурации станка и программы.
Производителям следует проверить, подходит ли подача охлаждающей жидкости для данной операции механической обработки.
К числу важных моментов относятся:
Требования к потоку охлаждающей жидкости.
Производительность насоса.
Позиционирование сопла.
Условия фильтрации.
Концентрация охлаждающей жидкости.
Чистота резервуара.
Загрязнение чипов.
Неправильная система охлаждения может привести к плохому удалению стружки, чрезмерному расходу жидкости или ненужной работе насоса.
Однако снижение потока охлаждающей жидкости без технической проверки может привести к увеличению износа инструмента, нагреву и браку.
Энергоэффективность не должна достигаться за счет качества обработки.
Удаление стружки и работа конвейера
Для поддержания чистоты и стабильности рабочей среды необходимо удалять металлическую стружку.
В зависимости от конструкции станка, удаление стружки может осуществляться с помощью конвейера, системы промывки или ручной очистки.
Производителям следует проверить, подходит ли метод удаления стружки для данного материала и объема производства.
Длинные стружки, чрезмерное скопление стружки или плохое удаление стружки могут препятствовать обработке и требовать дополнительной очистки.
Надлежащая система управления микросхемами может помочь обеспечить непрерывность производства, избегая при этом ненужных вспомогательных операций.
Расход сжатого воздуха
Сжатый воздух может использоваться для защиты шпинделя, смены инструмента, очистки и других функций станка.
Хотя сжатый воздух может и не генерироваться непосредственно в ВМК, он все же вносит свой вклад в энергетические затраты производственного процесса.
В ходе семинара следует рассмотреть следующие вопросы:
Настройки давления воздуха.
Утечка из трубопровода.
Излишняя продувка воздухом.
Эффективность работы компрессора.
Требования к машинному воздуху.
Не снижайте давление воздуха ниже требований, указанных производителем оборудования.
Цель состоит в устранении потерь в системе подачи сжатого воздуха при сохранении надежной работы оборудования.
Рассчитайте энергопотребление станка VMC на одну готовую деталь.
Производитель не сможет эффективно повысить энергоэффективность, не оценив текущую ситуацию.
Один лишь показатель номинальной мощности станка не позволяет оценить, сколько электроэнергии потребляется для производства одного готового изделия.
Более полезным подходом является измерение фактического потребления энергии в процессе производства.
Формула базового энергопотребления
Основная формула такова:
Энергопотребление на одну деталь = Общее потребление электроэнергии ÷ Количество принятых готовых деталей
Например, предположим, что в течение производственного периода станок с вертикально-фрезерным управлением потребляет 30 кВт·ч и изготавливает 60 заверенных компонентов.
Энергопотребление на один готовый компонент составляет:
30 кВт·ч ÷ 60 частей = 0,5 кВт·ч на часть.
Это иллюстративный расчет, а не результат измерений производительности для конкретного VMC.
Если станок потребляет 30 кВт·ч, но проверку проходят только 50 компонентов, то фактическое энергопотребление на один принятый компонент составит:
30 кВт·ч ÷ 50 деталей = 0,6 кВт·ч на одну принятую деталь.
Второй расчет более полезен, поскольку он учитывает влияние забракованных компонентов.
Учитывать всех соответствующих потребителей энергии.
Для более полной оценки производителям следует решить, будет ли измерение включать только VMC или также вспомогательное оборудование.
В зависимости от схемы производства, энергетический предел может включать в себя:
Обрабатывающий центр с ЧПУ.
Система охлаждения.
Конвейер для стружки.
Подача сжатого воздуха.
Внешнее охлаждающее оборудование.
Оборудование для перемещения заготовок.
Границы измерения должны оставаться неизменными при сравнении различных производственных периодов или оборудования.
Учет энергопотребления в зависимости от состояния работы
Более детальный метод измерения позволяет разделить потребление энергии машиной на различные режимы работы.
Рабочее состояние | Информация для записи |
|---|---|
Режим ожидания машины | Потребление электроэнергии во время ожидания |
Холостой шпиндель | Энергия используется без сокращения потребления |
Фактическая обработка | Энергия, затраченная на удаление материала. |
Смена инструмента | Энергия, связанная с обменом инструментами. |
Вспомогательная операция | Охлаждающая жидкость, смазка, удаление стружки |
Полный производственный цикл | Полное использование энергии для выполнения работы |
Эта информация может помочь производителям определить, где существуют наибольшие возможности для улучшения.
Сравнение аналогичных изделий
Потребление энергии на единицу продукции следует сравнивать при выполнении аналогичных работ.
Для обработки крупных стальных и мелких алюминиевых деталей требуются разные параметры удаления материала. Прямое сравнение их энергопотребления может привести к ошибочным выводам.
Для проведения содержательного анализа сравните части со схожими характеристиками:
Материал.
Геометрия.
Механическая обработка.
Габаритные требования.
Качество поверхности.
Объём производства.
Это облегчает определение того, является ли улучшение результатом более эффективной работы оборудования или просто результатом изменения производственного процесса.
Выберите конфигурацию VMC, соответствующую требуемым производственным задачам.
При выборе оборудования следует также учитывать энергоэффективность.
Станок, слишком большой для типичной обрабатываемой детали, может потребовать излишних ресурсов и дополнительных эксплуатационных затрат.
Слишком маленький станок может потребовать дополнительных настроек, специальных приспособлений или повторных операций обработки.
Правильная конфигурация должна соответствовать фактическим производственным потребностям цеха.
Выберите подходящие размеры стола
Рабочий стол должен обеспечивать достаточно места для заготовки, приспособления и необходимого зажимного устройства.
Производителям следует оценить:
Длина и ширина стола.
Максимальный вес заготовки.
Конфигурация Т-образного паза.
Габариты светильника.
Доступ для загрузки заготовки.
Доступный зазор для механической обработки.
Правильный размер стола может помочь сократить количество ненужных перестановок приспособлений и перемещений заготовки.
Согласуйте перемещение оси с размерами заготовки.
Перемещение по осям X, Y и Z должно соответствовать фактической рабочей зоне станка.
Покупателям не следует оценивать ход оси, основываясь только на размерах заготовки.
Также необходимо учитывать высоту зажимного приспособления, длину инструмента, ориентацию заготовки и требуемый доступ для обработки.
Правильно подобранная рабочая зона позволяет избежать дополнительных настроек, которые могут увеличить время производства и энергопотребление.
Оцените мощность и скорость вращения шпинделя.
Мощность и скорость вращения шпинделя должны соответствовать обрабатываемым материалам и выполняемым операциям резки.
Например, для высокоскоростной обработки алюминиевых компонентов может потребоваться иная конфигурация шпинделя, чем для крупногабаритной фрезеровки стальных деталей.
К важным факторам относятся:
Номинальная мощность шпинделя.
Доступный крутящий момент во всем диапазоне скоростей.
Максимальная скорость вращения шпинделя.
Интерфейс инструмента.
Требования к раскрою.
Типичные материалы для заготовок.
Более высокая мощность шпинделя не означает автоматически более низкое энергопотребление.
Машина должна обеспечивать достаточную производительность для выполнения требуемых операций, и ее выбор не должен основываться исключительно на наличии самого мощного двигателя.
Проверка вспомогательного оборудования
При сравнении конфигураций VMC производителям следует также учитывать вспомогательные системы.
Сюда могут входить насосы для охлаждающей жидкости, конвейеры для стружки, системы охлаждения шпинделя, смазочное оборудование и другие вспомогательные компоненты.
Запросите у поставщика информацию о доступных электрических характеристиках и потребляемой нагрузке.
По возможности запрашивайте данные о потребляемой мощности при заданных условиях обработки, а не полагайтесь только на максимальную подключенную нагрузку станка.
Разработать алгоритм управления энергопотреблением для производства на станках с ЧПУ.
Энергоэффективность должна быть частью обычного управления производством, а не разовой настройкой оборудования.
Практическая методика позволяет производителям выявлять отклонения в потреблении и оценивать, приносят ли улучшения измеримые результаты.
Установить базовый уровень
Перед изменением параметров обработки зафиксируйте текущее энергопотребление для нескольких типичных производственных заданий.
Укажите количество принятых деталей, время цикла, время настройки и часы работы станка.
Это создает базовый уровень для сравнения.
Регулярно контролируйте потребление энергии.
При наличии подходящего измерительного оборудования регистрируйте потребление энергии по сменам, заданиям или производственным партиям.
Данная информация может быть использована для идентификации:
Длительные периоды ожидания.
Чрезмерный холостой ход шпинделя.
Необычно длительные циклы обработки.
Расширенные возможности вспомогательных систем.
Изменения в потреблении энергии на единицу продукции.
Сравните показатели энергоэффективности и качества вместе.
Снижение потребления электроэнергии не обязательно является улучшением, если оно приводит к увеличению брака или объемов доработки.
Производителям следует контролировать энергопотребление наряду с качеством продукции.
К полезным показателям относятся:
Энергия на принятую деталь.
Время цикла на одну деталь.
Выход продукта с первого раза.
Срок службы инструмента.
Процент брака.
Использование оборудования.
Незапланированный простой.
Успешное усовершенствование должно снизить избыточное энергопотребление при сохранении требуемой точности обработки и качества продукции.
Проверяйте результаты после каждого изменения процесса.
При изменении компанией режущего инструмента, программы ЧПУ, системы охлаждения или последовательности обработки необходимо повторно измерить результаты.
Это помогает определить, улучшил ли внесенные изменения общий производственный процесс.
Небольшие улучшения могут накапливаться со временем, но каждое изменение должно быть технически проверено.
Практический контрольный список по снижению энергопотребления для российских мастерских с вертикально-фрезерными станками
Следующий контрольный список поможет руководителям производства и операторам станков с ЧПУ выявить возможности для улучшения.
Эксплуатация машины
Регистрируйте потребление электроэнергии в режиме ожидания и во время обработки.
Выявите ненужное вращение шпинделя.
Проанализируйте длительные периоды ожидания между операциями.
Следуйте рекомендованным производителем оборудования процедурам выключения и перевода в режим ожидания.
Процесс резки
Проверьте скорость вращения шпинделя и скорость подачи.
Проверьте глубину резания и пригодность инструмента.
Проанализируйте износ инструмента и интервалы его замены.
Избегайте ненужных завершающих ударов.
Программирование ЧПУ
Проанализируйте быстрые движения при изменении положения тела.
Сократите ненужное перекрытие воздушного потока.
Оптимизируйте последовательность действий с инструментами.
Проверьте приближение и выполните маневры по отступлению.
Проверьте наличие дублирующих операций механической обработки.
Вспомогательные системы
Проверьте работу насоса системы охлаждения.
Поддерживайте работоспособность фильтра охлаждающей жидкости.
Проверьте работу конвейера для транспортировки стружки.
Проверьте трубопроводы сжатого воздуха на наличие утечек.
Соблюдайте установленные требования к смазке и охлаждению.
Управление производством
Определите энергопотребление на каждую принятую деталь.
Сравните аналогичные заготовки.
Зафиксируйте время цикла и время простоя оборудования.
Проанализируйте результаты после внесения изменений в процесс.
При принятии решений по повышению энергоэффективности учитывайте качество и срок службы инструментов.
Часто задаваемые вопросы о потреблении энергии VMC
Сколько электроэнергии потребляет видеомонтажный центр в час?
Потребление электроэнергии вертикальным обрабатывающим центром зависит от его размеров, конфигурации шпинделя, нагрузки при резке, вспомогательного оборудования и режима работы. Номинальная мощность не совпадает с фактическим средним потреблением электроэнергии. Наиболее надежный метод — измерение мощности станка в условиях, типичных для производства.
Как производитель может снизить энергопотребление станков с ЧПУ?
Производители могут анализировать время простоя шпинделя, оптимизировать параметры резки, улучшать траектории движения инструмента, сокращать ненужные перемещения станка и надлежащим образом управлять вспомогательными системами. Измерение энергопотребления на единицу принятой детали помогает определить, какие изменения приводят к существенным улучшениям.
Всегда ли увеличение скорости вращения шпинделя приводит к увеличению энергопотребления вертикально-фрезерного станка?
Не обязательно. Потребление энергии зависит от конструкции шпинделя, нагрузки при резании, диаметра инструмента, материала и условий обработки. Более высокая скорость вращения шпинделя может увеличить потребление энергии в некоторых операциях, но она также может сократить время обработки при использовании в соответствующем диапазоне резания.
Может ли увеличение скорости подачи снизить энергопотребление станков с ЧПУ?
Увеличение скорости подачи в пределах допустимого диапазона обработки может сократить время цикла и снизить энергопотребление на деталь. Однако чрезмерная подача может увеличить силы резания, износ инструмента, вибрацию и количество брака. Правильная настройка должна обеспечивать баланс между производительностью, сроком службы инструмента и качеством обработки.
Почему производителям следует измерять энергопотребление на единицу продукции, а не на час?
Потребление энергии на одну деталь связывает потребление электроэнергии с фактическим объемом производства. Станок может потреблять энергию в течение нескольких часов, но производить разное количество продукции в зависимости от времени обработки, периодов простоя и количества бракованных деталей. Измерение потребления энергии на одну принятую деталь является более полезным показателем себестоимости производства.
Влияют ли насосы системы охлаждения и конвейеры для стружки на энергопотребление вертикально-фрезерных станков?
Да. Насосы системы охлаждения, конвейеры для стружки, системы смазки и другое вспомогательное оборудование вносят свой вклад в общее энергопотребление процесса обработки. Их работа должна соответствовать фактическим потребностям обработки, но основные функции охлаждения, смазки и удаления стружки не должны отключаться в целях экономии электроэнергии.
Является ли вертикально-фрезерный станок с более высокой мощностью шпинделя более энергоэффективным?
Не автоматически. Мощность шпинделя указывает на доступную мощность станка, а не на его энергоэффективность при любых производственных условиях. Производителям следует сравнивать фактические эксплуатационные потребности, производительность обработки, вспомогательное оборудование и энергопотребление для аналогичных производственных задач.
Что должны проверить российские производители перед покупкой энергоэффективного ВМК?
Покупателям следует ознакомиться с техническими характеристиками шпинделя станка, ходом осей, размерами стола, инструментальным магазином, вспомогательным оборудованием, подключенной электрической нагрузкой и доступными данными об эксплуатации. Также им следует оценивать станок, используя типичные заготовки и операции обработки, а не полагаясь на одну-единственную номинальную мощность.
Выберите подходящий вертикально-фрезерный станок для повышения эффективности производства с ЧПУ с помощью ALPHA.
Для российских производителей контроль за энергопотреблением при производстве каждого компонента может помочь улучшить управление затратами и повысить эффективность производства.
При оценке вертикально-фрезерного станка следует учитывать не только мощность шпинделя, максимальную скорость или производительность обработки, но и эффективность выполнения полного производственного цикла.
Сокращение ненужных простоев, оптимизация параметров резки, улучшение траекторий движения инструмента и управление вспомогательным оборудованием — все это может способствовать повышению энергоэффективности.
При выборе вертикального обрабатывающего центра производителям следует учитывать типичные материалы обрабатываемых деталей, выполняемые операции обработки, объем производства, требуемую точность и имеющуюся инфраструктуру цеха.
Подходящая конфигурация станка должна обеспечивать необходимую производительность обработки, поддерживая при этом стабильное и эффективное производство.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства. Если ваша компания планирует приобрести вертикальный обрабатывающий центр или модернизировать свои мощности по обработке на станках с ЧПУ, предоставьте нашей команде чертежи заготовок, технические характеристики материалов, требования к обработке и производственные цели.
Свяжитесь с ALPHA
Ищете вертикальный обрабатывающий центр для своего производственного предприятия в России? Свяжитесь с компанией ALPHA, чтобы обсудить ваши потребности в обработке и подобрать подходящее решение.
Свяжитесь с нами: https://alpha-cnc.com/contact-us