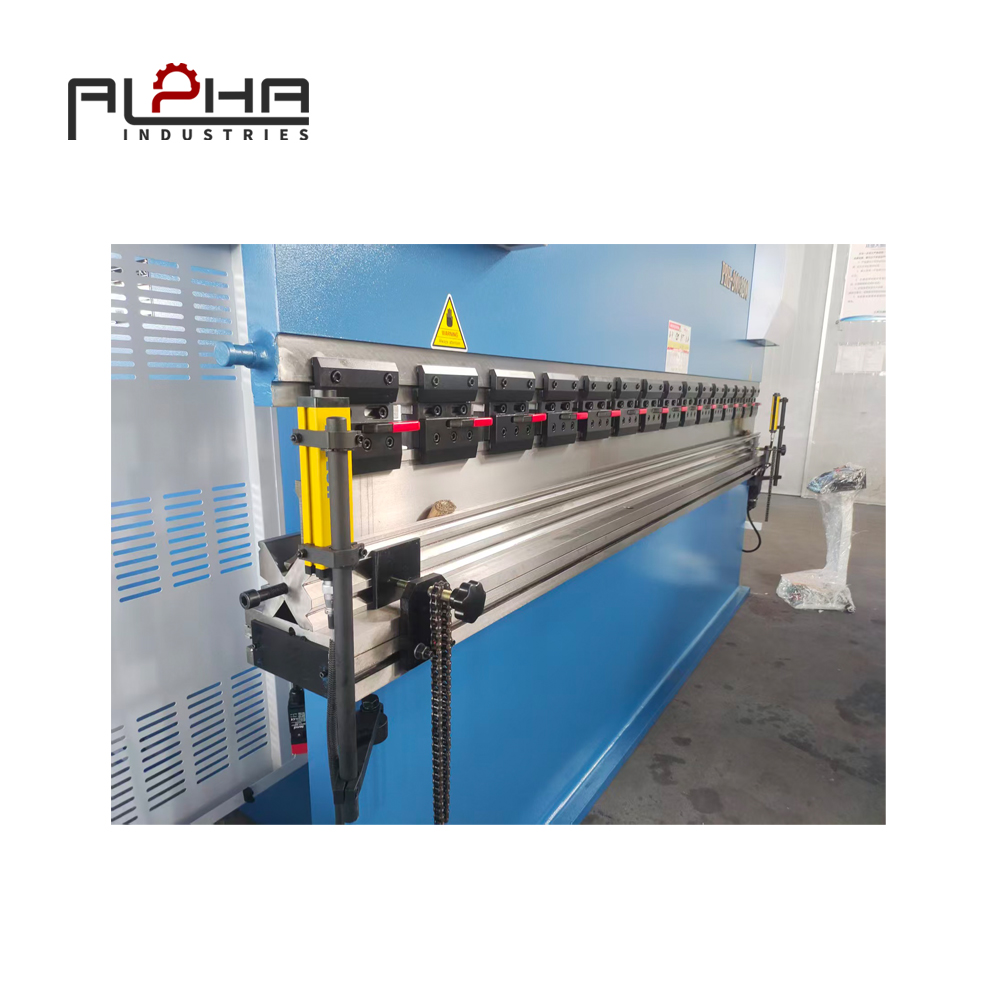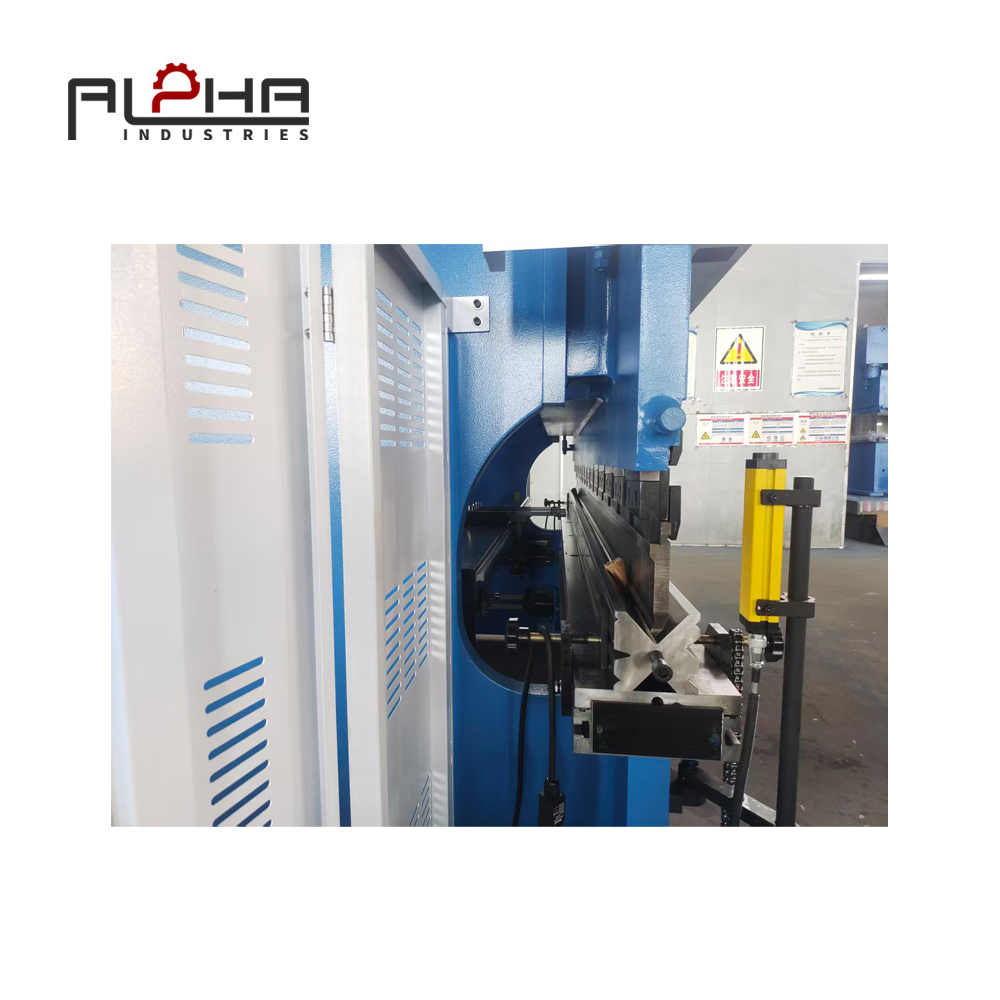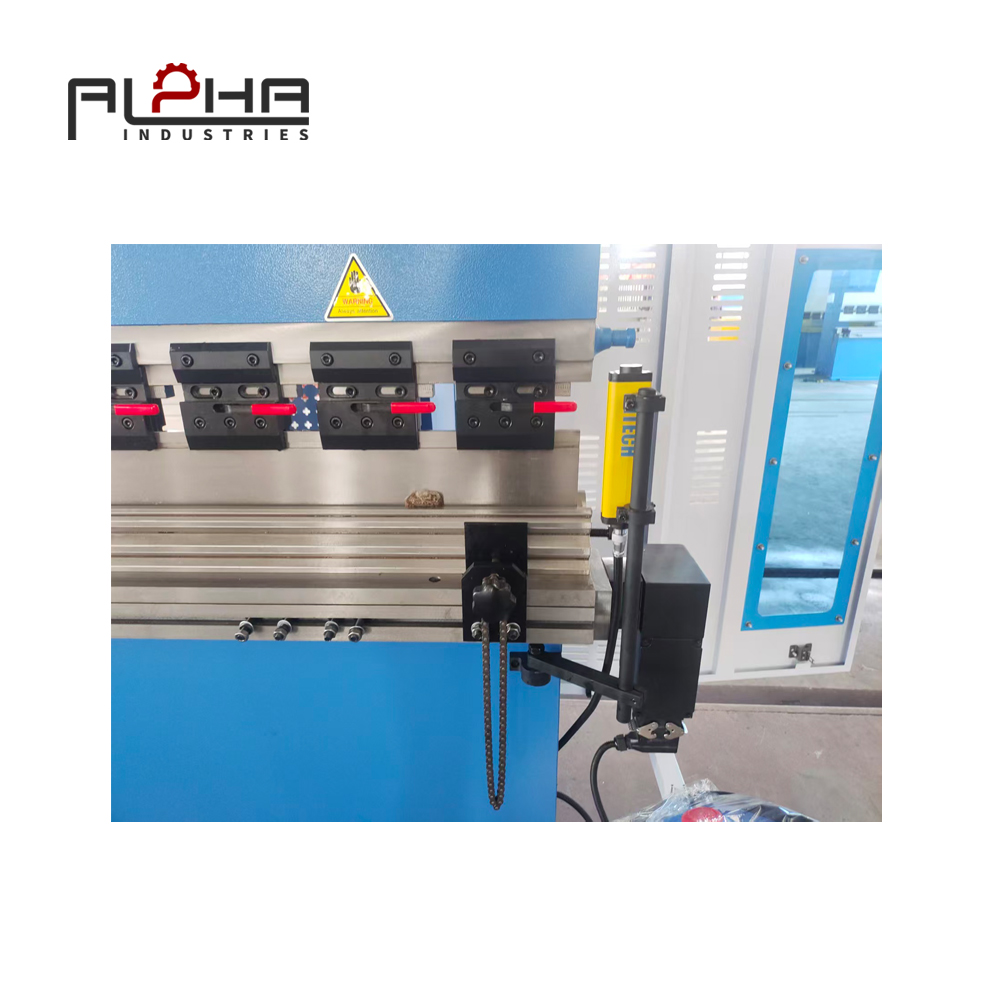
Para los fabricantes de chapa metálica en Ucrania, reducir los desechos de las plegadoras ya no es solo cuestión de controlar los costos de los materiales. Cada pieza doblada rechazada representa una pérdida de tiempo de máquina, mano de obra, tiempo de inspección, tiempo de preparación, capacidad de entrega y eficiencia en la planificación de la producción.
Esto es especialmente importante para los fabricantes ucranianos que se enfrentan a cambios en las exigencias de los clientes, pedidos personalizados, ciclos de producción más cortos, limitaciones de mano de obra, interrupciones operativas y una presión creciente para controlar los costes de producción.
La plegadora desempeña un papel fundamental en este proceso.
Cuando la precisión del doblado es inestable, los fabricantes pueden experimentar ángulos incorrectos, desviaciones dimensionales, longitudes de brida inconsistentes, daños en la superficie, doblados de prueba excesivos y ajustes de configuración repetidos. Estos problemas pueden convertir una operación de chapa metálica que de otro modo sería eficiente en una fuente de retrabajo continuo y desperdicio de material.
Una moderna prensa plegadora CNC puede solucionar muchos de estos problemas al crear un proceso de plegado más repetible.
La cuestión clave no es simplemente con qué rapidez puede doblar una prensa plegadora.
La pregunta más importante es:
¿Con qué regularidad puede la plegadora producir piezas aceptables desde la primera hasta la última?
Para los fabricantes ucranianos que buscan mejorar la rentabilidad, el rendimiento en la primera pasada puede ser un indicador de desempeño más valioso que la velocidad de doblado nominal o el tonelaje de la máquina por sí solos.
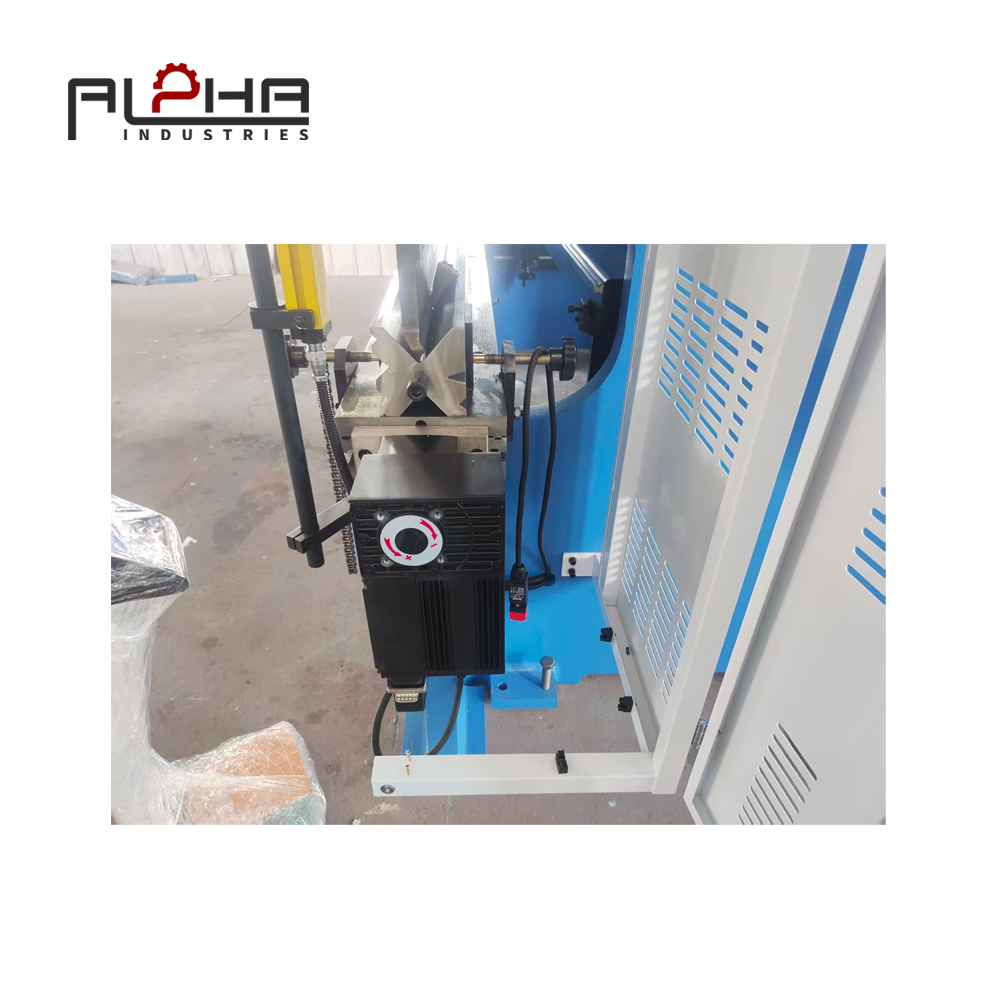
¿Por qué la reducción de desperdicios se ha convertido en un tema crítico para las prensas plegadoras en Ucrania?
La industria ucraniana de fabricación de chapa metálica presta servicios a una amplia gama de aplicaciones, entre las que se incluyen equipos de construcción, maquinaria agrícola, sistemas de climatización, armarios eléctricos, equipos industriales, infraestructura energética, componentes de transporte y fabricación general de metales.
Muchos fabricantes deben gestionar requisitos de producción mixtos. Un pedido puede incluir cientos de componentes idénticos, mientras que el siguiente puede requerir un material, grosor, secuencia de doblado o geometría diferentes.
Esto crea un entorno de producción complejo.
Una plegadora debe alternar entre diferentes trabajos manteniendo la consistencia dimensional. Al mismo tiempo, los fabricantes necesitan controlar:
utilización de materiales
Tiempo de configuración
Precisión de doblado
Aprobación de la primera pieza
Reelaborar y desechar
Horas de trabajo
Plazo de entrega de producción
Fiabilidad de la entrega
Costes operativos
Para los fabricantes ucranianos que gestionan calendarios de producción inciertos o cambios frecuentes en los requisitos de los pedidos, las pruebas de doblado innecesarias y los ajustes de configuración repetidos pueden reducir aún más el tiempo productivo de la máquina.
Si cada nuevo trabajo requiere varias piezas de prueba antes de alcanzar el ángulo y las dimensiones correctas, el coste oculto puede llegar a ser significativo rápidamente.
Por este motivo, la reducción de desperdicios debe considerarse parte de la productividad de la plegadora, en lugar de un problema de control de calidad independiente.
¿Qué causa el desperdicio durante el plegado con prensa plegadora?
Los desechos no siempre son consecuencia de un mal funcionamiento importante de la máquina. En muchos casos, se deben a pequeñas variaciones acumuladas durante el proceso de doblado.
Las causas comunes incluyen:
Ángulos de flexión incorrectos
Recuperación elástica del material
Posicionamiento incorrecto del tope trasero
Selección inadecuada de herramientas
Variación del espesor del material
Secuencias de curvatura incorrectas
deflexión de la máquina
Parámetros de programa incorrectos
Errores de medición del operador
Posicionamiento incorrecto de la pieza de trabajo
Flexión de prueba excesiva
Desgaste de la herramienta o instalación incorrecta de la misma
Un problema particularmente difícil es que el mismo programa CNC no siempre garantiza resultados idénticos cuando cambian el material o las condiciones de producción.
Las propiedades del material pueden variar incluso cuando el grado y el espesor nominales se mantienen iguales. El espesor real, el límite elástico, el lote del material, la dirección de la fibra, la geometría de la herramienta y las condiciones de conformado pueden influir en el resultado final del doblado.
Esto significa que para reducir eficazmente los desperdicios se requiere controlar todo el proceso de doblado, no simplemente contar con una máquina fiable.
El coste oculto de una primera flexión incorrecta
Consideremos un pedido de producción típico.
Un fabricante ucraniano recibe un pedido de 500 soportes de chapa metálica. El equipo de producción prepara el material, instala las herramientas, carga el programa CNC y comienza el doblado.
Se inspecciona la primera parte, pero el ángulo es incorrecto.
El operario realiza un ajuste y fabrica otra pieza. La segunda pieza se acerca más a la medida correcta, pero la dimensión de la brida aún está fuera de tolerancia. Se requiere otro ajuste antes de que la tercera pieza pase la inspección.
A primera vista, solo se desperdiciaron dos piezas.
Sin embargo, el coste real es mayor.
La máquina estuvo ocupada durante el proceso de ajuste. El operario dedicó tiempo adicional a realizar correcciones. Es posible que el departamento de calidad haya realizado inspecciones adicionales y que la programación de la producción se haya retrasado.
Si se producen ajustes similares en varios trabajos cada semana, el coste acumulado puede llegar a ser considerable.
Por eso, los fabricantes deberían centrarse en el rendimiento a la primera pasada en lugar de fijarse únicamente en el número final de piezas desechadas.
Cómo las prensas plegadoras CNC ayudan a mejorar el rendimiento en la primera pasada
Una plegadora CNC puede mejorar la repetibilidad del proceso controlando los movimientos clave de la máquina mediante parámetros programados.
Dependiendo de la configuración de la máquina, el control CNC puede gestionar:
Posición del ariete
movimiento del tope trasero
Secuencia de flexión
Profundidad de curvatura
Posicionamiento multieje
Almacenamiento de programas
Información sobre herramientas
Parámetros de producción
La principal ventaja es la repetibilidad del proceso.
En lugar de depender completamente del posicionamiento manual y de mediciones repetidas, la máquina puede ejecutar una secuencia de doblado predefinida.
Esto resulta especialmente útil cuando un fabricante recibe pedidos repetidos o necesita cambiar regularmente entre diferentes productos.
Una vez establecido un programa de doblado adecuado, se pueden utilizar los mismos parámetros de producción para lotes futuros. Esto reduce la necesidad de reconstruir el proceso desde cero.
Para los fabricantes ucranianos que buscan una producción más predecible a pesar de los cambios en los plazos de entrega, el doblado CNC estandarizado puede ayudar a reducir los ajustes innecesarios y mejorar la uniformidad de la producción.
Precisión del tope trasero y consistencia dimensional
El tope trasero es uno de los componentes más importantes para el control dimensional durante el funcionamiento de la plegadora.
Incluso cuando el ángulo de plegado es correcto, una colocación incorrecta de la lámina puede dar como resultado una pieza inaceptable.
Un pequeño error de posicionamiento puede afectar a:
Longitud de la brida
Distancia entre el agujero y la curva
Dimensiones generales de la pieza
Espacio entre curvas
Ajuste de montaje
Los topes traseros CNC modernos proporcionan un posicionamiento repetible para diferentes operaciones de doblado. Las configuraciones multieje también ofrecen mayor flexibilidad a la hora de fabricar componentes complejos.
Para los fabricantes que producen una variedad de piezas de chapa metálica, esta flexibilidad puede reducir el reposicionamiento manual y las mediciones repetidas.
El objetivo no es simplemente un movimiento más rápido. Se trata de un posicionamiento consistente que ayuda a producir piezas aceptables desde la primera curva.
Recuperación elástica del material: uno de los mayores desafíos en la precisión angular.
El efecto de recuperación elástica es un problema fundamental en el doblado de chapa metálica.
Al retirar la fuerza de flexión, el material recupera parcialmente su forma original. Por consiguiente, el ángulo final tras la descarga puede diferir del ángulo observado mientras se aplicaba la fuerza.
El retorno de resorte puede verse afectado por:
Resistencia del material
Espesor del material
Radio de curvatura interior
Ángulo de curvatura
Apertura del troquel V
Geometría de las herramientas
Dirección de la fibra
Método de conformado
Propiedades reales del material
Esto supone un reto para los fabricantes que trabajan con diferentes lotes de material.
Un programa de doblado que funciona bien con un lote puede requerir ajustes cuando cambian las características del material.
Por lo tanto, la producción eficaz con prensas plegadoras no debe depender únicamente de cálculos teóricos de plegado. Debe incorporar mediciones prácticas, correcciones controladas y verificación de la primera pieza.
Por qué es importante la inspección de la primera pieza
La inspección de la primera pieza es un paso importante para controlar la calidad del doblado.
En lugar de producir un lote completo y descubrir un problema dimensional posteriormente, los fabricantes pueden validar el primer componente terminado antes de continuar con la producción.
La inspección puede incluir:
Ángulo de curvatura
Longitud de la brida
Dimensiones generales
Posición del agujero
Dimensiones de doblez a doblez
Condición de la superficie
Geometría de la pieza
Una vez que la primera pieza cumpla con las especificaciones requeridas, el programa y la configuración aprobados podrán utilizarse para el resto de la producción.
Este método ayuda a evitar que un pequeño error de configuración se convierta en un gran lote de componentes defectuosos.
Para los fabricantes ucranianos que trabajan con acero inoxidable, aluminio u otros materiales costosos, controlar la primera pieza puede ser particularmente importante, ya que desechar un lote grande puede aumentar significativamente los costos de producción.
Reducción de retrabajos mediante programas de doblado estandarizados
Una de las ventajas de la tecnología de plegadoras CNC es la capacidad de almacenar programas de producción.
Para pedidos repetidos, los fabricantes pueden crear recetas de doblado estandarizadas que contengan parámetros importantes, como:
Tipo de material
Espesor del material
Configuración de herramientas
Secuencia de flexión
Posiciones del tope trasero
Ángulos de curvatura
Posiciones del ariete
Número de curvas
Notas de producción
La información exacta disponible depende del sistema CNC y de la configuración de la máquina.
El principio es sencillo: los operarios no deberían tener que recrear un proceso probado cada vez que el mismo producto vuelva a la producción.
La estandarización puede ayudar a reducir la variación en la configuración entre turnos y operarios. También puede facilitar la reproducción de la producción cuando se fabrica el mismo componente semanas o meses después.
Para los fabricantes ucranianos que gestionan volúmenes de pedidos variables y ventanas de producción limitadas, mantener parámetros de doblado validados puede ayudar a acortar la preparación de trabajos repetitivos y reducir los errores de configuración evitables.
La selección de herramientas influye directamente en los desechos.
Las herramientas no deben considerarse un aspecto secundario.
La configuración del punzón y la matriz influye directamente en el proceso de doblado. Un utillaje incorrecto puede provocar:
Radio de curvatura incorrecto
Marcado de superficies
Posicionamiento inestable
Fuerza de conformado excesiva
Problemas dimensionales
Secuencias de curvas difíciles
Para los fabricantes que producen piezas con diferentes espesores de material y geometrías, la flexibilidad en las herramientas cobra cada vez más importancia.
Por lo tanto, una plegadora debe evaluarse junto con su sistema de herramientas, en lugar de como una máquina aislada.
Al adquirir una nueva plegadora CNC, los fabricantes ucranianos deben tener en cuenta los tipos de piezas que realmente producen y si la configuración de herramientas propuesta es compatible con esas aplicaciones.
Por qué la producción de alta variedad requiere una estrategia diferente para las prensas plegadoras.
La producción a gran escala y la producción con gran variedad de productos tienen prioridades diferentes.
Para la producción en grandes volúmenes, los fabricantes pueden centrarse en gran medida en el tiempo de ciclo y la automatización. Para la producción con gran variedad de productos, la flexibilidad de configuración es igualmente importante.
Un taller de fabricación de chapa metálica puede cambiar frecuentemente entre:
diferentes materiales
diferentes grosores
Diferentes ángulos de curvatura
diferentes herramientas
Diferentes tamaños de piezas
Diferentes secuencias de curvatura
Si cada cambio requiere un ajuste manual extenso, la máquina puede pasar una parte importante de su jornada laboral en la configuración en lugar de en la producción.
Una plegadora CNC con posicionamiento programable y procedimientos de configuración repetibles puede ayudar a reducir este tiempo de transición.
Para los fabricantes ucranianos que gestionan pedidos personalizados, tamaños de lote variables y prioridades de entrega cambiantes, el objetivo es lograr que la producción de lotes pequeños sea más predecible sin sacrificar la precisión.
Precisión en el coronado y en piezas largas de la prensa plegadora
Las piezas largas suponen otro reto a la hora de doblarlas.
Bajo cargas de flexión elevadas, las estructuras de las máquinas pueden sufrir deformaciones. Sin la compensación adecuada, el ángulo de flexión puede variar entre el centro y los extremos de una pieza larga.
Esto puede generar inconsistencias dimensionales incluso cuando el programa CNC es correcto.
Según el diseño de la máquina, las prensas plegadoras pueden utilizar sistemas de coronación mecánicos o hidráulicos para compensar la deformación.
Para los fabricantes que producen paneles largos, marcos, armarios, componentes estructurales u otras piezas grandes de chapa metálica, esta característica debe evaluarse cuidadosamente.
La configuración requerida depende de la longitud de plegado, el espesor del material, la capacidad de la máquina y los requisitos de producción.
Cómo reducir los desperdicios sin simplemente ralentizar la producción.
Una reacción común ante los problemas de calidad es reducir la velocidad de la máquina.
Una producción más lenta puede, en ocasiones, proporcionar un mayor control por parte del operario, pero no necesariamente resuelve el problema subyacente.
Si la causa principal es un utillaje incorrecto, una variación del material, un posicionamiento impreciso o un programa de doblado inadecuado, reducir la velocidad por sí solo no creará un proceso estable.
Un enfoque más sistemático es:
Medir → Identificar la variación → Corregir el proceso → Verificar la primera pieza → Estandarizar la configuración exitosa → Repetir.
Este enfoque crea un ciclo de retroalimentación.
En lugar de reaccionar repetidamente ante piezas defectuosas, los fabricantes desarrollan gradualmente un proceso de doblado más fiable. Esto también ayuda a distinguir los problemas que se pueden solucionar mediante programación y configuración de aquellos que requieren cambios en las herramientas, los materiales o la configuración de la máquina.
Para los fabricantes que operan en Ucrania bajo la presión de los costes de producción y los plazos de entrega, un proceso controlado puede ser más valioso que simplemente aumentar la velocidad de doblado.
¿Qué deben tener en cuenta los fabricantes ucranianos al comprar una prensa plegadora?
Al evaluar una plegadora, los fabricantes deben fijarse en algo más que el tonelaje máximo. La máquina adecuada debe ajustarse a las necesidades de producción reales de la empresa.
1. Fuerza de flexión
El tonelaje necesario depende del tipo de material, el espesor, la longitud de doblado, las herramientas y el método de doblado.
Seleccionar una máquina con capacidad insuficiente puede limitar la flexibilidad de producción. Sin embargo, una capacidad excesiva puede aumentar el costo de capital sin aportar beneficios significativos en la producción.
2. Longitud de flexión
La longitud de trabajo debe coincidir con las dimensiones de las piezas típicas. Los componentes más largos también pueden requerir soportes adicionales y consideraciones de compensación.
3. Control CNC
El sistema CNC debe evaluarse en función de la facilidad de programación, la repetibilidad, la capacidad de almacenamiento y la compatibilidad con el flujo de trabajo de producción.
4. Configuración del tope trasero
El número adecuado de ejes controlados depende de la complejidad de la pieza. Los componentes sencillos pueden requerir menos ejes, mientras que las geometrías complejas pueden beneficiarse de un posicionamiento más flexible.
5. Sistema de herramientas
Las herramientas deben ser compatibles con los materiales, espesores, radios de curvatura y geometrías que suele producir el fabricante.
6. Medición y compensación de ángulos
Para aplicaciones con tolerancias angulares exigentes, los fabricantes deben evaluar si la máquina seleccionada admite tecnologías adecuadas de medición o compensación de ángulos.
7. Coronación
Para aplicaciones de doblado largas, el abombamiento puede ser importante para mantener resultados uniformes en toda la pieza de trabajo.
8. Configuración de seguridad
La seguridad debe tenerse en cuenta durante la selección, instalación, operación y mantenimiento de la maquinaria.
Los fabricantes deben verificar los dispositivos de protección de la máquina, los procedimientos operativos, los requisitos ucranianos aplicables y las normas pertinentes antes de poner en marcha el equipo.
9. Servicio y soporte técnico
El soporte técnico, la disponibilidad de repuestos, la orientación sobre el mantenimiento y la capacitación del operador pueden influir en el rendimiento de la máquina a largo plazo.
Para los fabricantes preocupados por las interrupciones en la producción, es importante comprender qué tipo de asistencia puede brindar el proveedor, cómo se gestionarán los problemas técnicos y si se pueden obtener las piezas de repuesto esenciales en un plazo aceptable.
Estos factores deben tenerse en cuenta junto con el precio y el rendimiento de la máquina al evaluar el coste total de propiedad.
¿Cómo puede una plegadora reducir el desperdicio de material?
Una prensa plegadora puede ayudar a reducir el desperdicio de material al mejorar la repetibilidad de las operaciones de plegado.
Las mayores oportunidades generalmente provienen de la reducción:
Piezas de prueba
Curvas incorrectas
Rechazos dimensionales
Rehacer
Errores de configuración
Posicionamiento incorrecto
Inconsistencias en los lotes
Sin embargo, la máquina en sí es solo una parte de la ecuación.
La preparación del material, el diseño de las piezas, las herramientas, la programación, la inspección y los procedimientos del operario influyen en los índices finales de desperdicio.
Por lo tanto, una estrategia eficaz para reducir los desperdicios conecta todo el flujo de trabajo de doblado, desde la preparación y la configuración hasta la inspección y la producción repetida.
¿Una plegadora CNC elimina por completo los desperdicios?
No. Ninguna plegadora puede garantizar cero desperdicio en todos los entornos de producción.
Las variaciones en los materiales, la programación incorrecta, los problemas con las herramientas, los cambios de diseño, los errores de medición y las condiciones de producción imprevistas aún pueden generar piezas defectuosas.
El objetivo de la tecnología CNC es lograr que el proceso sea más controlado y repetible.
El objetivo ideal no es lograr cero defectos a cualquier precio, sino un proceso estable con calidad predecible, variación controlada y un rendimiento en la primera pasada que mejora continuamente.
¿Es una plegadora CNC adecuada para la producción de alta variedad de piezas?
Sí. Una plegadora CNC puede ser especialmente útil para la producción con gran variedad de piezas, ya que el posicionamiento programable y los programas de plegado almacenados pueden reducir la necesidad de realizar ajustes manuales repetitivos.
Sin embargo, la configuración adecuada de la máquina depende del número de productos, la gama de materiales, la complejidad de las piezas, el tamaño del lote, los requisitos de utillaje y las tolerancias requeridas.
Para algunas aplicaciones, el control CNC flexible puede ofrecer un valor superior al de la automatización robótica completa.
¿Cómo afecta el efecto de recuperación elástica a la precisión de la prensa plegadora?
El efecto de recuperación elástica modifica el ángulo final una vez que se elimina la fuerza de flexión.
El efecto depende de las propiedades del material, el espesor, la geometría de la curvatura, las herramientas y las condiciones de conformado.
Una estrategia de producción práctica consiste en utilizar parámetros calculados como punto de partida, verificar una curva representativa, medir el resultado y aplicar una corrección controlada cuando sea necesario.
La configuración validada puede entonces convertirse en un parámetro de producción repetible.
¿Cómo pueden los fabricantes reducir el retrabajo en las prensas plegadoras?
Los fabricantes pueden reducir las repeticiones de trabajo controlando todo el proceso de doblado en lugar de centrarse en un solo parámetro de la máquina.
Las acciones clave incluyen:
Estandarización de los programas de doblado
Mejora de la inspección de la primera pieza
Seleccionar las herramientas adecuadas
Mantener un posicionamiento preciso del tope trasero.
Controlar la variación del material
Registrando los parámetros de configuración correcta
Utilizar la compensación de ángulo adecuada cuando sea necesario.
Capacitación de operadores en procedimientos estandarizados
Monitoreo de problemas dimensionales recurrentes
El objetivo es identificar la variación antes de que se convierta en un problema de lotes grandes.
¿Qué es más importante: la velocidad o la precisión al presionar el freno?
La respuesta depende de la aplicación en producción.
La alta velocidad puede aumentar la productividad cuando el resto del proceso la permite. Sin embargo, una velocidad que genere más defectos puede incrementar los costos totales de producción.
Para muchos fabricantes, una evaluación de rendimiento más útil considera lo siguiente:
Tiempo de ciclo + Rendimiento en la primera pasada + Tiempo de preparación + Retrabajo + Desperdicio.
Un proceso ligeramente más lento que produzca piezas aceptables de forma constante puede generar un mejor rendimiento general de la producción que un proceso más rápido con ajustes frecuentes y componentes rechazados.
Cómo ALPHA CNC aborda la producción de plegadoras
Para los fabricantes en Ucrania, una plegadora debe considerarse parte de una estrategia integral de producción de chapa metálica.
ALPHA CNC ofrece soluciones de máquinas CNC diseñadas para soportar un procesamiento de metales preciso y repetible.
Para las aplicaciones de plegadoras, es importante tener en cuenta la capacidad de la máquina, la longitud de plegado, el control CNC, la configuración del tope trasero, las herramientas, los requisitos de precisión, el volumen de producción, la gama de materiales y las futuras necesidades de automatización.
Cada proceso de fabricación tiene requisitos diferentes.
Una máquina diseñada para la producción a pequeña escala y personalizada puede requerir una configuración diferente a la de una diseñada para el doblado repetitivo y de gran volumen.
Por eso, la selección de la máquina debe comenzar con la aplicación de producción real, en lugar de simplemente elegir la de mayor tonelaje disponible.
Para los fabricantes ucranianos, evaluar la aplicación completa puede ayudar a equilibrar la precisión del doblado, la eficiencia de la configuración, los costos operativos y los requisitos de producción a largo plazo.
Preguntas frecuentes:
¿Cuál es la principal causa de los descartes en las prensas plegadoras?
Los desechos de la prensa plegadora pueden ser consecuencia de ángulos de plegado incorrectos, recuperación elástica del material, posicionamiento impreciso, herramientas inadecuadas, errores de programación, variación del material, desviación de la máquina y procedimientos de configuración inconsistentes.
¿Puede una plegadora CNC reducir el desperdicio de material?
Sí. El control CNC puede mejorar la repetibilidad en las secuencias de posicionamiento y plegado, lo que ayuda a reducir las piezas de prueba, los errores dimensionales, las repeticiones de trabajo y los componentes rechazados cuando la máquina está configurada y operada correctamente.
¿Cómo puedo mejorar el rendimiento en la primera pasada de una plegadora?
Comience por controlar la configuración de la primera pieza, verificar los parámetros de las herramientas y del material, comprobar el posicionamiento del tope trasero, medir el doblez final y almacenar los parámetros de producción validados para trabajos posteriores.
¿Por qué el mismo programa de plegadora produce a veces ángulos de plegado diferentes?
Las propiedades del material pueden variar entre lotes. Las diferencias en el espesor real, la resistencia, la dirección de la fibra, las herramientas y las condiciones de conformado pueden afectar la recuperación elástica y el ángulo de doblado final.
¿Es necesaria la automatización de las plegadoras para todos los fabricantes?
No. El nivel de automatización adecuado depende del volumen de producción, la variedad de piezas, la disponibilidad de mano de obra, los requisitos de manipulación de materiales y la rentabilidad de la inversión. Una plegadora CNC flexible puede ser suficiente para muchos fabricantes con una alta variedad de productos.
¿Qué deben tener en cuenta los fabricantes ucranianos al comprar una plegadora CNC?
Considere la fuerza de flexión, la longitud de flexión, el rango de materiales, el control CNC, los ejes del tope trasero, las herramientas, el abombamiento, la medición del ángulo, la configuración de seguridad, el volumen de producción, el soporte técnico, la disponibilidad de repuestos y los requisitos de automatización futuros.
Conclusión: Priorizar la plegadora para obtener el mejor resultado en la primera pasada.
Para los fabricantes de chapa metálica en Ucrania, la reducción de los desechos de las prensas plegadoras está estrechamente relacionada con la eficiencia y la rentabilidad de la producción.
El coste de una pieza doblada defectuosa va más allá del valor de la chapa metálica. Puede incluir el tiempo de máquina, la mano de obra del operario, la inspección, el retrabajo, los retrasos en la programación, el riesgo de entrega y la pérdida de capacidad de producción.
Una moderna prensa plegadora CNC puede ayudar a los fabricantes a crear un proceso de plegado más repetible mediante el posicionamiento programable, las secuencias controladas por CNC, los parámetros de producción almacenados, el tope trasero de precisión, las herramientas adecuadas y las tecnologías de compensación opcionales.
La estrategia más eficaz no consiste simplemente en doblar más rápido. Consiste en producir la pieza correcta de forma consistente, minimizar las piezas de prueba innecesarias, identificar las variaciones del proceso con antelación y convertir las configuraciones exitosas en estándares de producción repetibles.
Para los fabricantes ucranianos que se enfrentan a requisitos de pedidos variables y a la presión por controlar los costes de material y de funcionamiento, el rendimiento a la primera pasada debería ser un indicador importante a la hora de evaluar el rendimiento de la plegadora.
Contacta con ALPHA CNC
Si está evaluando una plegadora CNC para la producción de chapa metálica, ALPHA CNC puede ayudarle a revisar las configuraciones de la máquina según su material, longitud de plegado, espesor, requisitos de producción y expectativas de precisión.
Póngase en contacto con nosotros para hablar sobre su aplicación de plegadora y encontrar la solución de plegado CNC adecuada: