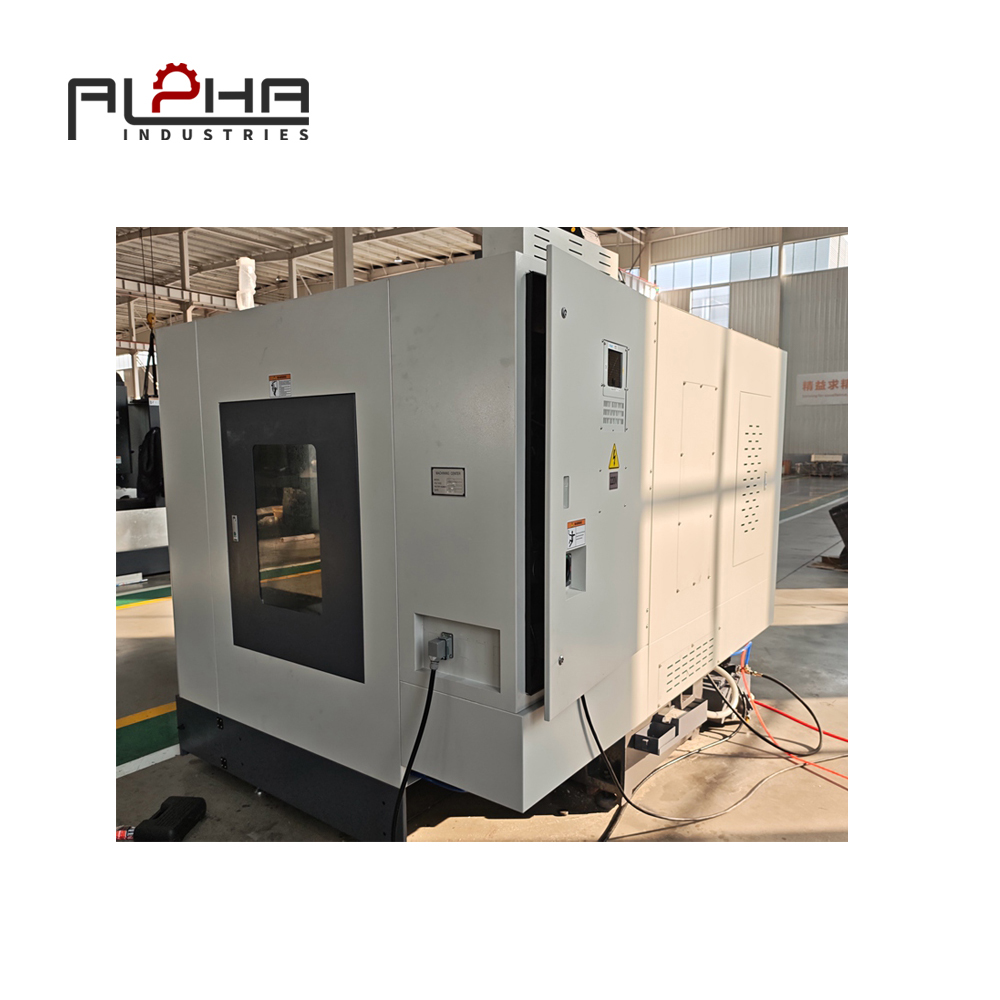
Cómo los fabricantes rusos pueden mejorar la eficiencia de la producción en centros de mecanizado vertical (VMC) ante la escasez de operarios de máquinas CNC.
La escasez de operadores de CNC cualificados se está convirtiendo en un desafío para la producción.
Para muchas empresas manufactureras rusas, encontrar el equipo adecuado es solo una parte de la construcción de un sistema de producción fiable. Encontrar y retener trabajadores experimentados que puedan operar ese equipo es otra preocupación importante.
Un centro de mecanizado vertical moderno puede realizar operaciones de fresado, taladrado, mandrinado, roscado y otras operaciones de mecanizado en una sola máquina. Sin embargo, su rendimiento de producción sigue dependiendo de los operarios, programadores, técnicos y gerentes de producción que comprendan el proceso de mecanizado.
Cuando un taller cuenta con pocos especialistas en CNC experimentados, pueden surgir varios problemas:
-
La producción depende en gran medida de cada operario.
-
Los nuevos empleados requieren una formación considerable antes de poder trabajar de forma independiente.
-
La programación CNC se convierte en un cuello de botella.
-
Una compensación incorrecta de la herramienta o un posicionamiento inadecuado de la pieza de trabajo pueden provocar piezas defectuosas.
-
La utilización de la maquinaria puede disminuir cuando no se dispone de personal experimentado.
-
Es posible que diferentes operarios utilicen procedimientos de mecanizado inconsistentes.
-
A los responsables de producción les puede resultar difícil estandarizar el trabajo entre los distintos turnos.
Estas cuestiones son especialmente relevantes en Rusia, donde la disponibilidad de mano de obra se ha convertido en un desafío estructural para el sector manufacturero.
Un estudio conjunto de Yakov and Partners y el Instituto Panruso de Investigación Laboral, publicado en abril de 2026, describe la creciente demanda de reemplazo de mano de obra en la industria manufacturera rusa. El estudio señala que la proporción de empleados manufactureros menores de 30 años disminuyó del 22 % al 12 % durante la década anterior. Asimismo, identifica la estandarización, la automatización, las tecnologías de alto rendimiento y la capacitación laboral de ciclo corto como respuestas importantes.
Este contexto pone de relieve una cuestión importante para los fabricantes:
¿Cómo puede un taller mantener una producción estable en máquinas CNC verticales cuando resulta difícil reclutar y retener operarios de CNC experimentados?
La solución no consiste simplemente en adquirir una máquina más avanzada. Un enfoque más eficaz es combinar una configuración de máquina adecuada, procesos de mecanizado estandarizados, capacitación del operario y una gestión de producción práctica.
Este artículo explora cómo poner en práctica ese enfoque.
Comprenda cómo la escasez de operarios afecta la producción de VMC.
Una máquina VMC es capaz de realizar múltiples operaciones de mecanizado, pero su eficiencia de producción real depende de la eficacia con la que esté organizado todo el proceso.
Cuando la disponibilidad de operarios cualificados es limitada, los problemas suelen aparecer en varias etapas de la producción.
La programación CNC se convierte en un cuello de botella
La programación CNC requiere conocimientos de geometría de la pieza de trabajo, herramientas de corte, secuencias de mecanizado, sistemas de coordenadas, parámetros de corte y capacidades de la máquina.
Un programador debe comprender no solo cómo generar una trayectoria de herramienta, sino también cómo se comportará la estrategia de mecanizado seleccionada en la máquina real.
Si solo uno o dos empleados pueden preparar y verificar los programas, la producción podría depender de su disponibilidad.
Por ejemplo, un taller puede recibir varios pedidos de componentes diferentes en una semana. Cada componente requiere un programa de mecanizado, una disposición de los accesorios y una selección de herramientas diferentes.
Si el proceso de programación no está estandarizado, es posible que el personal experimentado deba revisar cada nuevo trabajo individualmente.
Esto puede retrasar la preparación de la producción y limitar el número de pedidos que el taller puede procesar.
La configuración de la pieza de trabajo depende de la experiencia del operador.
El posicionamiento correcto de la pieza de trabajo es esencial para la precisión del mecanizado.
Los operadores deben comprender cómo:
-
Seleccione los accesorios adecuados.
-
Colocar y sujetar las piezas de trabajo.
-
Establecer sistemas de coordinación de trabajo.
-
Configurar los desplazamientos de longitud de la herramienta.
-
Compruebe la compensación del diámetro de la herramienta.
-
Verifique la primera operación de mecanizado.
-
Confirme que la pieza de trabajo esté bien sujeta.
Un operario experimentado puede completar estas tareas de manera eficiente gracias al conocimiento práctico desarrollado a lo largo de muchos años.
Un operario con menos experiencia puede necesitar supervisión adicional o tardar más tiempo en completar el mismo trabajo de preparación.
Los métodos de configuración inconsistentes también pueden generar diferencias entre los lotes de producción.
Los distintos operadores pueden producir resultados diferentes.
Cuando los procedimientos de mecanizado no están documentados, los operarios pueden desarrollar sus propios métodos.
Un empleado puede utilizar una secuencia de herramientas determinada, mientras que otro puede abordar el mismo componente de manera diferente.
Estas diferencias pueden afectar a:
-
Tiempo de ciclo de mecanizado.
-
Consumo de herramientas.
-
Acabado de la superficie.
-
Consistencia dimensional.
-
Requisitos de inspección.
-
Tasas de rechazo de piezas.
El objetivo debe ser establecer un proceso repetible que no dependa enteramente de la experiencia personal de un solo empleado.
La continuidad de la producción se vuelve más difícil.
Si un operario de máquinas CNC con experiencia está ausente, deja la empresa o se traslada a otro puesto, el taller podría tener dificultades para continuar con ciertos trabajos.
Esto resulta especialmente problemático cuando los programas de las máquinas, la información sobre las herramientas y el conocimiento de la configuración se almacenan de forma informal.
Por lo tanto, una inversión en VMC debe ir acompañada de un proceso para registrar y compartir el conocimiento de producción.
Seleccione un VMC que sea práctico para la fuerza laboral disponible.
En la selección de la maquinaria se deben tener en cuenta las habilidades y la experiencia de las personas que la operarán.
Una máquina con muchas funciones no es automáticamente la mejor opción para todos los talleres.
La cuestión importante es si la máquina VMC seleccionada proporciona la capacidad de mecanizado que la empresa necesita, a la vez que resulta práctica para sus operarios y su equipo de mantenimiento.
Elija un sistema de control CNC adecuado.
El controlador CNC es la interfaz principal entre el operador y la máquina.
Permite a los usuarios cargar programas, establecer coordenadas de mecanizado, gestionar herramientas, supervisar el estado de la máquina y controlar las operaciones de producción.
Al evaluar una máquina de mecanizado vertical (VMC), los compradores deben considerar lo siguiente:
-
Fabricante y modelo del controlador.
-
Diseño de la interfaz.
-
Funciones de programación.
-
Gestión de herramientas y trabajo coordinados.
-
Ciclos de mecanizado disponibles.
-
Información de alarma.
-
Almacenamiento y transferencia de programas.
-
Materiales de capacitación.
-
Opciones de idioma, cuando estén disponibles.
Un sistema de control familiar puede reducir la curva de aprendizaje para los operadores que ya tienen experiencia con esa plataforma.
Sin embargo, los compradores no deben dar por sentado que todos los controladores del mismo fabricante tienen funciones idénticas.
Antes de realizar la compra, conviene confirmar el modelo exacto, la versión del software, la configuración de la máquina y las opciones disponibles.
Priorizar procedimientos operativos claros
La máquina debe ir acompañada de instrucciones de funcionamiento comprensibles y de la documentación técnica pertinente.
Los operarios deben saber cómo realizar las tareas básicas de forma segura y constante.
Estos incluyen:
-
Arranque y apagado de la máquina.
-
Carga de la pieza de trabajo.
-
Instalación de herramientas.
-
Selección de programas CNC.
-
Configuración de coordenadas de trabajo.
-
Ajuste de compensación de la herramienta.
-
Inspección de la primera pieza.
-
Respuesta de alarma.
-
Limpieza y mantenimiento rutinarios.
El proveedor debe aclarar qué manuales y materiales de capacitación se incluyen.
En el caso de talleres rusos, los compradores también deberían consultar si se dispone de documentación en ruso o de un servicio de traducción adecuado.
Adaptar la capacidad de la máquina a las piezas de trabajo reales.
Una máquina de tamaño excesivo o innecesariamente compleja puede introducir requisitos operativos adicionales.
Por otro lado, una máquina con capacidad insuficiente puede requerir configuraciones adicionales o arreglos de mecanizado especiales.
Los compradores deben evaluar:
-
Dimensiones de la mesa de trabajo.
-
Desplazamiento en los ejes X, Y y Z.
-
Peso máximo de la pieza de trabajo.
-
Potencia y velocidad del husillo.
-
Capacidad del cargador de herramientas.
-
Requisitos de sujeción de la pieza de trabajo.
-
Espacio libre disponible para mecanizado.
El objetivo es seleccionar una máquina que pueda manejar los componentes típicos del taller sin generar una complejidad innecesaria en el proceso.
Considere la capacidad del cargador de herramientas.
Un cambiador automático de herramientas puede reducir la necesidad de sustituir manualmente las herramientas entre las operaciones de mecanizado.
Para componentes que requieren varias herramientas, un almacén de herramientas adecuado puede hacer que la secuencia de mecanizado sea más organizada.
Sin embargo, la capacidad de las herramientas necesarias debe determinarse en función de las necesidades reales de producción.
Los compradores deben tener en cuenta lo siguiente:
-
Número de herramientas necesarias para componentes típicos.
-
Diámetro máximo de la herramienta.
-
Longitud máxima de la herramienta.
-
Peso máximo de la herramienta.
-
Interfaz de la herramienta.
-
Requisitos de cambio de herramientas.
No siempre es necesario un almacén de herramientas de mayor capacidad. La capacidad adecuada depende del número de operaciones de mecanizado y de la variedad de piezas.
Estandarizar los programas CNC para reducir la dependencia de operadores individuales.
Una de las formas más eficaces de reducir la dependencia de los empleados individuales es estandarizar el proceso de mecanizado.
En lugar de permitir que cada operario cree un método diferente para el mismo componente, los fabricantes pueden establecer programas CNC aprobados y documentos de producción de apoyo.
Cree una biblioteca centralizada de programas CNC.
Una biblioteca de programas permite al taller almacenar y gestionar programas de mecanizado verificados.
Cada programa debe estar asociado con información de producción relevante, como por ejemplo:
-
Número de pieza.
-
Revisión del plano de la pieza.
-
Material.
-
Número de programa CNC.
-
Modelo de máquina.
-
Disposición de los accesorios.
-
Lista de herramientas.
-
Parámetros de corte.
-
Requisitos de inspección.
-
Revisión del programa.
Esta información facilita que otro operario capacitado comprenda cómo debe fabricarse un componente.
También reduce el riesgo de utilizar un programa obsoleto.
Establecer el control de versiones del programa
Cuando se modifica un programa CNC, el taller debe registrar el cambio.
Por ejemplo, un programador puede ajustar la trayectoria de la herramienta para mejorar el acabado superficial o reducir el tiempo de mecanizado.
Sin control de versiones, los operadores pueden utilizar accidentalmente diferentes versiones de programas para el mismo componente.
Un sistema práctico debería identificar:
-
Programa original.
-
Versión de producción aprobada.
-
Fecha de modificación.
-
Motivo de la modificación.
-
Persona responsable.
-
Resultado de la verificación.
Solo el personal autorizado debe aprobar los cambios en el programa de producción.
Esto ayuda a mantener la coherencia entre los turnos y los lotes de producción.
Crear hojas de configuración estándar
La hoja de configuración proporciona a los operarios la información necesaria para preparar la máquina.
Una hoja de configuración útil puede incluir:
|
Información |
Objetivo |
|---|---|
|
Número de pieza |
Identifica la pieza de trabajo |
|
Revisión del dibujo |
Confirma el dibujo técnico correcto |
|
Material de la pieza de trabajo |
Define los requisitos de mecanizado |
|
Información del equipo |
Muestra la disposición de sujeción aprobada. |
|
Lista de herramientas |
Identifica las herramientas de corte necesarias |
|
Desplazamientos de herramientas |
Proporciona información de referencia |
|
Coordinación del trabajo |
Identifica la configuración de coordenadas aprobada |
|
Programa CNC |
Enlace al programa correcto |
|
Puntos de inspección |
Define controles de calidad importantes |
La hoja de configuración debe coincidir con la máquina y el proceso de producción reales.
No debe sustituir la formación del operario ni los procedimientos de seguridad de la máquina.
En cambio, proporciona a los operarios una referencia coherente para preparar trabajos de producción repetitivos.
Utilice listas de herramientas estándar.
Un taller que produce con frecuencia componentes similares puede beneficiarse de la estandarización de sus herramientas.
Por ejemplo, las operaciones comunes pueden utilizar:
-
fresas frontales.
-
Fresas de extremo.
-
Ejercicios.
-
Grifos.
-
Herramientas aburridas.
-
Herramientas de biselado.
-
Cortadoras de acabado.
La selección de la herramienta específica debe basarse en el material, la geometría de la pieza de trabajo, la capacidad de la máquina y la calidad requerida.
Una lista de herramientas estándar facilita la preparación de la máquina antes de que comience una orden de producción.
También puede simplificar el reemplazo de herramientas y la comunicación entre programadores y operadores.
Simplifique la configuración de la pieza y la verificación de la primera pieza.
Un proceso de configuración estandarizado ayuda a los operarios con menos experiencia a realizar las tareas rutinarias de forma más consistente.
El objetivo es reducir los errores evitables manteniendo al mismo tiempo los controles esenciales de inspección y seguridad.
Utilice soluciones de sujeción de piezas adecuadas.
El sistema de sujeción de la pieza influye directamente en la precisión del mecanizado y en la carga de trabajo del operario.
Un dispositivo de sujeción adecuado debe mantener la pieza de trabajo firmemente sujeta y proporcionar un acceso apropiado para las herramientas de corte.
Dependiendo de la pieza de trabajo, las posibles soluciones incluyen:
-
Tornillos de banco estándar para máquinas.
-
Kits de sujeción.
-
Accesorios modulares.
-
Instalaciones exclusivas.
-
Placas angulares.
-
Dispositivos de sujeción de piezas a medida.
La elección depende de la geometría del componente, el volumen de producción, las fuerzas de corte y la precisión de posicionamiento requerida.
Para los talleres que producen varios tipos de piezas, los sistemas de sujeción modulares pueden ofrecer flexibilidad.
Para la producción repetida del mismo componente, un dispositivo específico puede ayudar a mejorar la uniformidad de la configuración.
Identifique claramente los puntos de posicionamiento de la pieza de trabajo.
Los operarios deben disponer de instrucciones claras para posicionar la pieza de trabajo.
Estos pueden incluir:
-
Superficies de referencia.
-
Colocación de pasadores.
-
Topes de fijación.
-
Posiciones de sujeción.
-
Coordenar los puntos de referencia.
Las instrucciones de configuración claras ayudan a reducir las diferencias entre los operadores.
También facilitan a los supervisores la verificación de si la máquina se ha preparado correctamente.
Establecer un procedimiento de inspección de la primera pieza
El primer componente mecanizado debe comprobarse comparándolo con el plano correspondiente y los requisitos de calidad.
Dependiendo de la pieza, la inspección puede incluir:
-
Dimensiones generales.
-
Posiciones de los agujeros.
-
Diámetros de los agujeros.
-
Dimensiones de bolsillo.
-
Acabado de la superficie.
-
Tolerancias geométricas.
-
Características de referencia críticas.
El método de inspección y el equipo de medición deben ser adecuados para las tolerancias requeridas.
Solo después de que se haya verificado la primera pieza, el taller deberá proceder según su procedimiento de producción aprobado.
Este proceso ayuda a evitar que un error de configuración o programación afecte a todo un lote.
Ponga la información de configuración a disposición en la máquina.
Los operarios no deberían tener que buscar en varias carpetas ni ponerse en contacto con diferentes departamentos para encontrar información básica de producción.
Siempre que sea posible, las hojas de configuración, las listas de herramientas y los programas aprobados deben organizarse de manera que el personal autorizado pueda acceder a la información correcta de forma eficiente.
El método específico puede ser un sistema de control de documentos en papel, una base de datos de producción compartida o un software de fabricación adecuado.
Lo más importante es que la información sea precisa, accesible y esté debidamente controlada.
Construya un sistema práctico de capacitación para operadores de máquinas CNC.
Un centro de mecanizado vertical (VMC) puede contribuir a una producción eficiente, pero no puede sustituir la necesidad de personal capacitado.
Un sistema de formación práctica ayuda a los nuevos empleados a desarrollar las habilidades necesarias para operar la máquina de forma segura y constante.
Divide la formación en diferentes niveles de habilidad.
La formación debe organizarse en función de las responsabilidades y la experiencia previa del empleado.
Una estructura útil incluye tres niveles.
Nivel 1: Operación básica de la máquina
Los empleados deben comprender:
-
Arranque y apagado de la máquina.
-
Funciones de parada de emergencia.
-
Funcionamiento básico del panel de control.
-
Carga de la pieza de trabajo.
-
Instalación de herramientas según los procedimientos aprobados.
-
Selección de programas.
-
Supervisión básica del estado de la máquina.
-
Prácticas de trabajo seguras.
Nivel 2: Configuración y operación de la producción
Tras adquirir experiencia básica, los operadores pueden desarrollar habilidades en:
-
Sujeción de la pieza de trabajo.
-
Configuración de coordenadas de trabajo.
-
Gestión de compensación de herramientas.
-
Inspección de la primera pieza.
-
Sustitución rutinaria de herramientas.
-
Identificación básica de alarmas.
-
Registro de la producción.
Nivel 3: Mecanizado avanzado y gestión de procesos
El personal con más experiencia puede asumir la responsabilidad de:
-
Edición de programas CNC.
-
Trabajo relacionado con la medicina complementaria y alternativa.
-
Optimización de los parámetros de corte.
-
Planificación compleja de la instalación.
-
Verificación del proceso.
-
Solución de problemas avanzada.
-
Capacitación de otros operadores.
Esta estructura ayuda al taller a distribuir las responsabilidades en lugar de esperar que cada empleado realice todas las tareas técnicas.
Utilice componentes de producción reales durante la capacitación.
La formación resulta más útil cuando está vinculada al trabajo real que se realiza en la fábrica.
En lugar de enseñar únicamente las funciones generales del controlador, los instructores pueden utilizar componentes representativos.
Un proceso de capacitación puede incluir:
-
Revisando el plano de ingeniería.
-
Identificación del material de la pieza de trabajo.
-
Selección del accesorio.
-
Preparar las herramientas necesarias.
-
Cargando el programa CNC aprobado.
-
Verificación de las coordenadas de trabajo y de las herramientas.
-
Realizar el proceso de mecanizado bajo supervisión.
-
Midiendo el componente terminado.
-
Registrando los resultados.
Este enfoque ayuda a los empleados a comprender cómo se conectan las diferentes operaciones de las máquinas.
Crear listas de verificación operativas sencillas
Una lista de verificación puede ayudar a los operarios a recordar tareas importantes de preparación e inspección.
Por ejemplo, una lista de verificación previa a la producción puede incluir:
-
Confirme que el plano de la pieza sea correcto.
-
Verifique el material de la pieza de trabajo.
-
Verifique la disposición de los accesorios.
-
Confirme la identificación de la herramienta.
-
Cargue el programa CNC aprobado.
-
Verifique la información de coordenadas y desplazamiento.
-
Confirme la sujeción de la pieza de trabajo.
-
Verifique las condiciones de seguridad de la máquina.
-
Complete la inspección de la primera pieza requerida.
La lista de verificación debe adaptarse a la máquina y al proceso específicos.
No debe incentivar a los operadores a omitir las comprobaciones técnicas ni a realizar tareas que no estén dentro de su formación.
Capacitar a los empleados en diferentes áreas
En un taller se debe evitar depositar todo el conocimiento de producción en manos de una sola persona.
La formación cruzada permite que más de un empleado cualificado comprenda los procesos de producción importantes.
Por ejemplo:
-
Dos operarios pueden recibir formación para manejar la misma máquina VMC.
-
Un programador puede documentar la secuencia de mecanizado para una pieza estándar.
-
Un técnico de mantenimiento puede comprender los procedimientos básicos de inspección de máquinas.
-
Un supervisor de producción puede saber cómo acceder a los registros del programa aprobados.
Esto no significa que todos los empleados necesiten conocimientos avanzados de programación.
El objetivo es garantizar que las tareas de producción esenciales puedan continuar cuando un especialista no esté disponible.
Utilice la automatización para reducir el trabajo manual repetitivo.
La automatización puede ayudar a un taller a mejorar la uniformidad de la producción cuando la mano de obra cualificada es limitada.
Sin embargo, el nivel de automatización adecuado depende del tipo de pieza, el volumen de producción, la inversión disponible y las capacidades técnicas.
Un taller pequeño no necesita necesariamente una línea de producción totalmente automatizada.
En muchos casos, la automatización básica y los sistemas de sujeción estandarizados pueden proporcionar un punto de partida más práctico.
Cambio automático de herramientas
Un cambiador automático de herramientas (ATC) permite que la máquina cambie las herramientas según el programa CNC.
Esto reduce la necesidad de cambiar manualmente las herramientas entre las operaciones de mecanizado.
También puede hacer que el mecanizado de múltiples operaciones sea más organizado.
Al seleccionar una fresadora vertical, los compradores deben confirmar la capacidad del almacén de herramientas, los límites de peso de las herramientas, las dimensiones de las herramientas y la compatibilidad con los portaherramientas necesarios.
Mejoras en la sujeción de piezas
Los dispositivos de fijación adecuados pueden reducir el tiempo y el esfuerzo necesarios para el posicionamiento repetitivo de las piezas de trabajo.
Por ejemplo, un dispositivo de fijación específico puede ayudar a los operarios a localizar un componente concreto de forma consistente.
Los dispositivos modulares pueden resultar útiles cuando el taller trabaja con diferentes tipos de piezas.
La mejor opción depende del volumen de producción y del grado de variación del producto.
Sistemas de palés para producción repetida
Para aplicaciones de producción adecuadas, los sistemas de paletización permiten que la preparación de la pieza se lleve a cabo mientras la máquina realiza otro ciclo de mecanizado.
Esto puede ayudar a reducir el tiempo de espera en las máquinas.
Sin embargo, los sistemas de paletización introducen requisitos adicionales relacionados con el diseño de los dispositivos de fijación, el posicionamiento de las piezas, la seguridad y la coordinación del proceso.
Deben evaluarse en función del volumen de producción previsto y del soporte técnico disponible.
Carga y descarga robótica
La carga robótica puede reducir la manipulación manual repetitiva en procesos de producción estables y repetitivos.
Puede resultar adecuado para talleres que produzcan una gama de componentes relativamente uniforme.
Antes de introducir la automatización robótica, los fabricantes deben considerar lo siguiente:
-
Tamaño y peso de la pieza de trabajo.
-
Variación de piezas.
-
Requisitos exigentes.
-
Acceso a la máquina.
-
Protección de seguridad.
-
Volumen de producción.
-
Requisitos de programación.
-
Recursos de mantenimiento.
Para producciones de bajo volumen y muy variadas, la carga manual con dispositivos estandarizados puede resultar más económica y fácil de gestionar.
Seleccione la automatización según las capacidades de su fuerza laboral.
La automatización en sí misma requiere conocimientos técnicos.
Los sistemas robóticos, los cambiadores de palets, los sensores y los equipos de producción integrados requieren instalación, programación, mantenimiento y resolución de problemas.
Por lo tanto, los fabricantes deben evitar introducir sistemas de automatización que superen las capacidades técnicas de su plantilla disponible.
Un enfoque por fases suele ser más práctico: primero, mejorar la estandarización de los procesos y, posteriormente, introducir automatización adicional cuando las necesidades de producción lo justifiquen.
Mejorar la planificación de la producción de VMC cuando hay pocos operadores experimentados.
Incluso una máquina de mecanizado vertical (VMC) adecuada puede quedar infrautilizada si las órdenes de producción no están organizadas correctamente.
La planificación de la producción debe tener en cuenta la disponibilidad de operarios, los requisitos de configuración, los programas de mecanizado y los materiales de las piezas.
Agrupar operaciones de mecanizado similares
Cuando sea posible, los componentes similares se pueden agrupar según:
-
Material de la pieza de trabajo.
-
Requisitos de la herramienta.
-
Disposición de los accesorios.
-
Operaciones de mecanizado.
-
Estructura del programa CNC.
Esto puede reducir el trabajo de preparación innecesario entre las órdenes de producción.
Sin embargo, al agrupar la producción también se deben tener en cuenta los plazos de entrega y las necesidades de inventario.
Prepare las herramientas y los materiales antes de cargar la máquina.
Los operarios no deberían tener que abandonar la máquina repetidamente para buscar herramientas, accesorios, planos o materiales.
Antes de que comience una orden de producción, el taller puede preparar:
-
Materias primas.
-
Dibujos de piezas.
-
Programas CNC aprobados.
-
Accesorios.
-
Herramientas de corte.
-
Instrumentos de medición.
-
Documentos de inspección requeridos.
Esto permite a los operarios de las máquinas centrarse en el proceso de producción propiamente dicho.
Planificar tareas complejas según las habilidades disponibles.
No todos los puestos de trabajo requieren el mismo nivel de experiencia del operador.
Los componentes de uso rutinario pueden ser adecuados para operadores capacitados que utilicen programas y hojas de configuración aprobados.
Las piezas más complejas pueden requerir personal experimentado para la programación, la planificación de los accesorios o la verificación del proceso.
Los responsables de producción deben tener en cuenta estas diferencias al asignar el trabajo.
Esto ayuda a evitar que el número limitado de especialistas en CNC avanzados se convierta en un cuello de botella para cada pedido de producción.
Monitorear la utilización de la máquina
La utilización de la maquinaria debe evaluarse junto con la disponibilidad del operario.
Entre los indicadores de producción útiles se incluyen:
-
Tiempo real de mecanizado.
-
Tiempo de preparación.
-
Tiempo de espera.
-
Tiempo de preparación del programa.
-
Número de componentes aceptados.
-
Rendimiento en la primera pasada.
-
Frecuencia de reemplazo de herramientas.
Estos indicadores pueden ayudar a los gerentes a comprender si la baja producción se debe a limitaciones de la maquinaria, problemas de personal, retrasos en la programación o una organización de la producción ineficiente.
Evaluar las características de VMC que facilitan el funcionamiento.
Al adquirir una máquina de mecanizado vertical (VMC) para un taller ruso con personal poco experimentado, los compradores deben tener en cuenta las siguientes características y los servicios de apoyo necesarios.
|
Función VMC |
Beneficio de producción |
Lo que los compradores deben confirmar |
|---|---|---|
|
Interfaz CNC fácil de usar |
Ayuda a los operarios a gestionar las tareas rutinarias de la máquina. |
Modelo de controlador, funciones, entrenamiento |
|
Cambiador automático de herramientas |
Reduce los cambios manuales de herramientas |
Capacidad y compatibilidad de la herramienta |
|
Documentación clara de la máquina |
Garantiza un funcionamiento constante |
Manuales, planos, instrucciones de mantenimiento |
|
Dimensiones adecuadas de la mesa de trabajo |
Permite una configuración práctica de la pieza de trabajo. |
Tamaño de la mesa, espacio de carga, peso de la pieza de trabajo |
|
Sistema de sujeción de piezas fiable |
Ayuda a mantener la consistencia del posicionamiento. |
Opciones de fijación y requisitos de sujeción |
|
Almacenamiento y transferencia de programas |
Admite la producción repetida |
Interfaces compatibles y procedimientos de copia de seguridad |
|
Información sobre el estado de la máquina y las alarmas |
Ayuda a los operadores a identificar las condiciones de la máquina. |
Descripciones de alarmas y documentos de solución de problemas |
|
Automatización opcional |
Reduce determinadas tareas repetitivas. |
Requisitos de integración y soporte |
Estas características deben evaluarse como parte de la configuración completa de la máquina.
Una máquina con muchas funciones avanzadas no es necesariamente la opción más adecuada si el taller no puede utilizarlas o mantenerlas de forma eficaz.
Un plan práctico de implementación para los talleres VMC rusos
Mejorar la producción con una plantilla cualificada limitada no tiene por qué comenzar con una gran inversión en automatización.
Un plan de implementación estructurado puede ayudar a los fabricantes a realizar mejoras paso a paso.
Etapa 1: Identificar el principal cuello de botella de la producción.
Empiece por identificar dónde pierde el taller la mayor parte del tiempo de producción.
Entre los posibles cuellos de botella se incluyen:
-
Preparación del programa CNC.
-
Preparación de la pieza de trabajo.
-
Preparación de herramientas.
-
Capacitación de operadores.
-
Inspección de la primera pieza.
-
Tiempo de espera de la máquina.
-
Errores de programación repetidos.
El taller debería recopilar información real sobre la producción en lugar de asumir que la máquina en sí es el principal problema.
Etapa 2: Estandarizar las piezas que se producen con mayor frecuencia.
Seleccione varios componentes estándar y prepare documentos de producción estandarizados.
Estos pueden incluir:
-
Programas CNC aprobados.
-
Listas de herramientas.
-
Hojas de configuración.
-
Información del partido.
-
Requisitos de inspección.
-
Registros de revisión del programa.
Empiece con pedidos repetidos, ya que ofrecen una oportunidad práctica para comprobar si la estandarización mejora la consistencia.
Etapa 3: Capacitar a más de un operador.
Identificar a los empleados que puedan recibir capacitación para operar la máquina VMC seleccionada.
Proporcionar instrucción práctica utilizando los componentes reales del taller y los procedimientos de producción aprobados.
Para trabajos de programación o mantenimiento complejos, contrate a especialistas cualificados y defina claramente sus responsabilidades.
Etapa 4: Revisar las opciones de automatización adecuadas.
Tras estandarizar el proceso, evalúe si el cambio automático de herramientas, la mejora de la sujeción de las piezas, los sistemas de paletización o la carga robótica pueden reducir el trabajo manual repetitivo.
La automatización debe abordar un problema de producción claramente identificado.
Etapa 5: Medir los resultados
Compare el rendimiento de la producción antes y después de las mejoras.
Entre los indicadores útiles se incluyen:
-
Piezas aceptadas por turno.
-
Tiempo de configuración por trabajo.
-
Tiempo de espera de la máquina.
-
Frecuencia de intervención del operador.
-
Rendimiento en la primera pasada.
-
Tiempo del ciclo de producción.
-
Tiempo de capacitación para nuevos operadores.
El objetivo es determinar si los cambios mejoran la estabilidad de la producción y permiten un mejor aprovechamiento de los empleados disponibles.
Preguntas que los compradores rusos deberían hacerse antes de comprar un VMC.
Al evaluar un centro de mecanizado vertical (VMC), los fabricantes deben analizar no solo las especificaciones de mecanizado, sino también los requisitos prácticos de la operación diaria.
¿El controlador CNC es adecuado para nuestros operarios?
Solicita el fabricante y el modelo exactos del controlador.
Confirme si los empleados actuales tienen experiencia con el sistema y si el proveedor puede proporcionar la formación adecuada.
¿Puede el proveedor proporcionar la documentación operativa completa?
Pregunte qué manuales de funcionamiento, diagramas eléctricos, instrucciones de mantenimiento y documentos técnicos se incluyen.
También se deben analizar los requisitos lingüísticos.
¿La máquina admite las operaciones de mecanizado requeridas?
Confirme que la VMC puede realizar las operaciones de fresado, taladrado, mandrinado, roscado y demás operaciones necesarias para las piezas de trabajo.
¿Cuál es la configuración del cambiador automático de herramientas?
Verifique la capacidad del cargador de herramientas, la interfaz de la herramienta, las dimensiones máximas de la herramienta y otras especificaciones relevantes.
¿Puede el proveedor proporcionar formación para los operadores?
Aclare si se ofrece capacitación, qué temas abarca, cuánto dura y si incluye el manejo práctico de la maquinaria.
¿Podemos estandarizar nuestros programas CNC?
Pregunte sobre los métodos de transferencia de programas compatibles, las funciones del controlador, los procedimientos de copia de seguridad y la documentación técnica pertinente.
¿Qué opciones de automatización están disponibles?
Analizar las soluciones de sujeción de piezas, los sistemas de paletización y otros equipos opcionales adecuados según los requisitos de producción del taller.
¿Qué tipo de asistencia está disponible después de la entrega?
Confirme el alcance de la garantía, el proceso de comunicación técnica, los acuerdos de soporte remoto y los procedimientos de identificación de piezas de repuesto.
Preguntas frecuentes sobre el funcionamiento de las máquinas VMC y la escasez de operarios de CNC.
¿Cómo puede una máquina de mecanizado vertical (VMC) ayudar a los fabricantes rusos a afrontar la escasez de operarios de máquinas CNC?
Un centro de mecanizado vertical (VMC) adecuado puede integrar varias operaciones de mecanizado en una sola máquina y facilitar procedimientos de producción más estandarizados. Combinado con programas CNC aprobados, hojas de configuración, capacitación del operario y sistemas de sujeción adecuados, puede ayudar a un taller a reducir la intervención manual innecesaria y mejorar la uniformidad de la producción.
¿Elimina una fresadora vertical moderna la necesidad de operarios de CNC experimentados?
No. Un centro de mecanizado vertical (VMC) aún requiere personal cualificado para su programación, configuración, selección de herramientas, verificación del mecanizado, mantenimiento y resolución de problemas. Sin embargo, los procesos estandarizados y las funciones adecuadas de la máquina pueden facilitar la gestión de la producción rutinaria y reducir la dependencia de empleados individuales.
¿Qué características de la máquina VMC son útiles para talleres con operarios sin experiencia?
Entre las consideraciones útiles se incluyen un sistema de control CNC adecuado, documentación operativa clara, cambio automático de herramientas, sujeción apropiada de la pieza, información de alarma comprensible y materiales de capacitación accesibles. La configuración óptima depende de la pieza y de las habilidades disponibles en el taller.
¿Cómo pueden los fabricantes reducir el tiempo de formación de los operarios de máquinas CNC?
Los fabricantes pueden utilizar capacitación estructurada, ejercicios prácticos basados en componentes reales, hojas de configuración estándar, programas CNC aprobados y listas de verificación operativas claras. La capacitación debe dividirse en operación básica, configuración de producción y responsabilidades de mecanizado avanzado.
¿Puede el cambio automático de herramientas mejorar la productividad de la máquina de mecanizado vertical?
Un cambiador automático de herramientas puede reducir el cambio manual de herramientas entre operaciones de mecanizado programadas. Resulta especialmente útil para componentes que requieren varias herramientas. El beneficio real depende de la secuencia de mecanizado, los requisitos de las herramientas y el volumen de producción.
¿La carga robótica es adecuada para todos los talleres de centros de mecanizado vertical?
No. La carga robótica es más adecuada para procesos de producción con dimensiones de pieza, condiciones de carga y ciclos de mecanizado repetitivos relativamente estables. Los talleres con producción de bajo volumen y muy variada pueden encontrar más práctico el sistema de sujeción manual estandarizado.
¿Por qué son importantes los programas CNC estandarizados?
Los programas estandarizados ayudan a garantizar que el mismo proceso de mecanizado aprobado pueda ser repetido por diferentes operarios capacitados. Combinados con hojas de configuración, listas de herramientas y control de versiones, reducen la dependencia del conocimiento informal y contribuyen a mantener la uniformidad de la producción.
¿Qué deben tener en cuenta los compradores al seleccionar una fresadora vertical para un taller con mano de obra especializada limitada?
Los compradores deben revisar el controlador CNC, la interfaz de operación, la capacidad de la máquina, el almacén de herramientas, las opciones de sujeción de piezas, la documentación, la disponibilidad de capacitación, las funciones de gestión de programas y las opciones de automatización adecuadas. También deben considerar la experiencia de los empleados que operarán y mantendrán la máquina.
¿Cómo puede un taller medir si su proceso de producción VMC está mejorando?
Entre los indicadores útiles se incluyen las piezas aceptadas por turno, el tiempo de preparación, el tiempo de espera de la máquina, el rendimiento a la primera pasada, el tiempo de ciclo, la frecuencia de intervención del operario y el progreso de la formación. Estos indicadores ayudan a determinar si los cambios en el proceso están mejorando el rendimiento real de la producción.
¿Puede una pequeña empresa manufacturera beneficiarse de la automatización de VMC?
Sí, pero la automatización debe ajustarse al volumen de producción y a las capacidades técnicas de la empresa. Mejoras como la estandarización de los dispositivos de fijación, el cambio automático de herramientas y la organización de los programas CNC pueden ser puntos de partida prácticos antes de invertir en sistemas automatizados más complejos.
Conclusión: Construya un proceso de producción VMC más consistente con ALPHA.
Para los fabricantes rusos, la escasez de operarios de máquinas CNC cualificados no es simplemente un problema de contratación. Puede influir en la planificación de la producción, la uniformidad del mecanizado, la utilización de la maquinaria y la capacidad de aceptar nuevos pedidos.
Una fresadora vertical adecuada puede facilitar un proceso de mecanizado más organizado, pero la productividad a largo plazo depende de algo más que la propia máquina.
Los fabricantes deben tener en cuenta el sistema de control CNC, los procedimientos operativos, el almacén de herramientas, la disposición de las piezas de trabajo, la gestión del programa, los requisitos de formación y las opciones de automatización disponibles.
Los programas CNC estandarizados, las hojas de configuración claras, la formación práctica de los operarios y una planificación de la producción bien organizada pueden ayudar a reducir la dependencia de especialistas individuales.
Cuando estas medidas se combinan con un centro de mecanizado vertical configurado adecuadamente, un taller puede establecer un proceso de producción más repetible y aprovechar mejor la mano de obra disponible.
ALPHA ofrece soluciones de maquinaria para el mecanizado de metales en aplicaciones de fabricación industrial. Si su empresa planea adquirir un centro de mecanizado vertical (VMC) para una fábrica en Rusia, nuestro equipo puede analizar las dimensiones de sus piezas, los requisitos de material, las operaciones de mecanizado, el volumen de producción, las preferencias de control CNC y la configuración de la máquina.
Elija una fresadora vertical (VMC) que se ajuste a sus necesidades de producción reales y cree un proceso de mecanizado CNC más consistente con ALPHA.
Contáctanos: https://alpha-cnc.com/contact-us