Почему эффективность настройки важна для российских пользователей VMC
Для металлообрабатывающего предприятия производительность станка с ЧПУ определяется не только скоростью удаления материала шпинделем.
Время, необходимое для подготовки задания, установки приспособлений, загрузки инструментов, установки координат заготовки, проверки программы и осмотра первого компонента, может существенно повлиять на общую эффективность производства.
Это особенно важно для производителей, работающих с мелкосерийными и индивидуальными заказами.
В цехе утром могут обрабатываться одна партия стальных корпусов, во второй половине дня переключаться на алюминиевые компоненты, а на следующий день готовиться к следующей задаче, включающей сверление и нарезание резьбы в отверстиях. Даже если каждая деталь требует относительно небольшого времени на обработку, частые переключения между задачами могут отнимать значительную часть доступного производственного времени.
Для российских производителей этот вопрос заслуживает внимания при планировании инвестиций в оборудование.
В мае 2026 года Интерфакс сообщил, что в гражданском промышленном секторе России наблюдается снижение спроса и недоиспользование производственных мощностей, а дорогостоящие кредиты на оборотный капитал и инвестиции оказывают дополнительное давление на предприятия. В этих условиях у производителей есть веские основания пересмотреть эффективность использования имеющегося оборудования, а не сосредотачиваться исключительно на приобретении дополнительных мощностей.
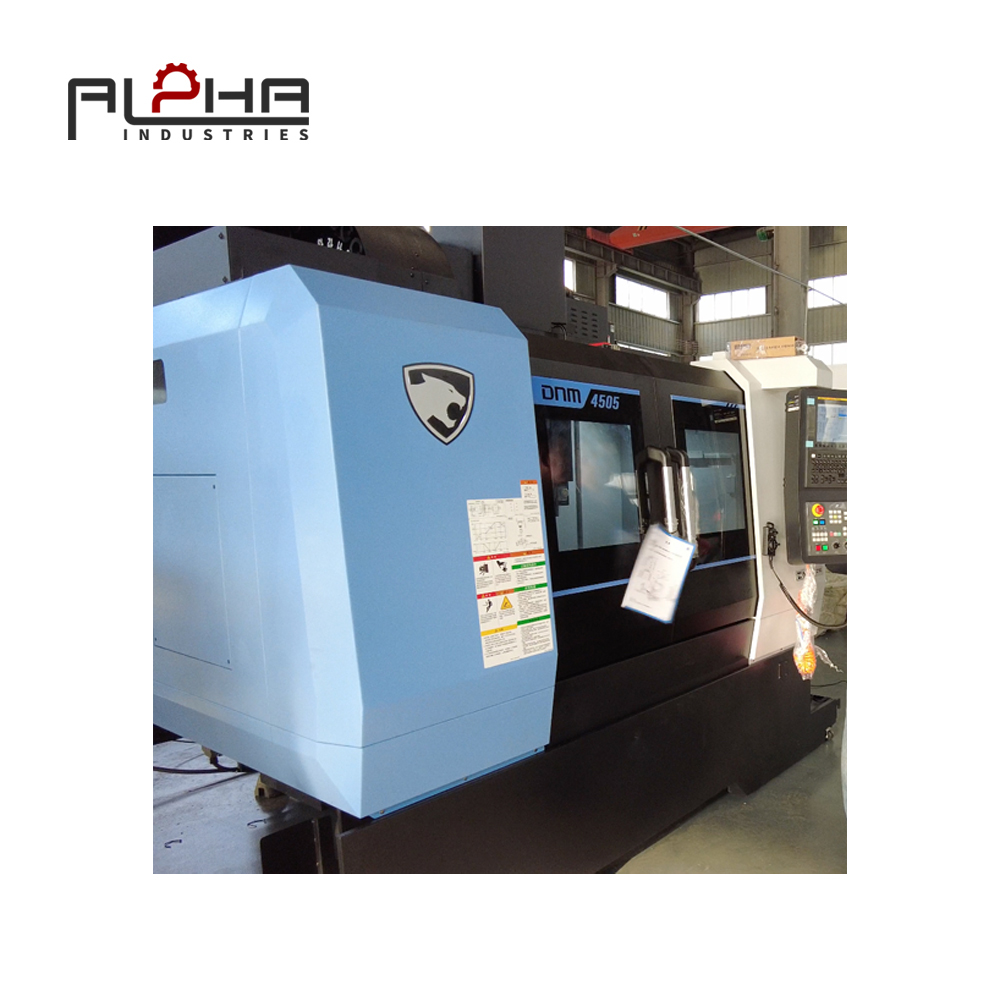
Вертикальный обрабатывающий центр (ВОМ) может помочь производителям выполнять различные операции обработки на одной платформе. Однако приобретение только ВОМ не гарантирует автоматического устранения задержек при настройке оборудования.
Реальные возможности открываются благодаря улучшению всего процесса смены работы.
В данной статье рассматривается одна из практических производственных задач: как российские машиностроительные предприятия могут сократить время настройки вертикально-фрезерных станков и повысить гибкость при обработке различных заготовок в малых и средних партиях.
Скрытые производственные затраты, связанные с частой сменой оборудования на вертикально-фрезерных станках.
Вертикально-фрезерный станок может выполнить цикл обработки за относительно короткое время, но он не может непрерывно обрабатывать материал в течение всей смены.
В перерывах между производственными заказами операторам часто приходится выполнять несколько подготовительных работ.
Эти действия необходимы, но чрезмерное время на подготовку оборудования сокращает количество продуктивных часов, доступных для фактической обработки.
Что входит в время настройки VMC?
Типичный процесс переналадки может включать в себя:
Демонтаж предыдущей заготовки и приспособления.
Очистка станочного стола и позиционирование поверхностей.
Установка нового крепления или зажимной системы.
Размещение и фиксация новой заготовки.
Загрузка необходимых режущих инструментов.
Проверка длины и диаметра инструмента.
Установка координат заготовки.
Выбор или загрузка правильной программы для станка с ЧПУ.
Проверка параметров обработки.
Проведение пробного запуска или проверки первого образца.
Когда несколько из этих действий повторяются вручную для каждого заказа, время на подготовку может стать значительной частью производственного графика.
Почему при производстве небольших партий большее значение имеет время на подготовку производства?
Рассмотрим две различные производственные ситуации.
В первом случае завод производит 500 одинаковых компонентов. Оператор подготавливает станок один раз, а затем запускает относительно длительную производственную партию.
Во втором случае завод производит пять различных компонентов, для каждого заказа требуется 20 штук.
Вторая ситуация требует более частой переналадки. Даже если время резки одной детали примерно одинаково, общее время подготовки может быть значительно больше.
Например:
| Производственный товар | Серийное производство | Мелкосерийное производство |
|---|---|---|
| Типы продукции | 1 | 5 |
| Количество на единицу продукции | 100 | 20 |
| Общее количество | 100 | 100 |
| Операции настройки | 1 | 5 |
| Частота переключения | Низкий | Высокий |
Этот упрощенный пример показывает, почему механическому цеху следует оценивать время наладки наряду со временем резки.
В условиях индивидуального производства сокращение времени между заказами может быть столь же важным, как и улучшение самого цикла обработки.
Крепление заготовок: первый шаг к ускорению переналадки вертикально-фрезерных станков.
Фиксация заготовки оказывает прямое влияние на скорость подготовки нового изделия.
Если для каждого компонента требуется совершенно разный способ крепления, оператору, возможно, придётся потратить значительное время на установку, выравнивание и регулировку зажимных приспособлений.
Правильно подобранная стратегия фиксации заготовки может сделать эти переходы более предсказуемыми.
Используйте стандартизированные интерфейсы для крепления.
Стандартизация — один из наиболее практичных способов снижения сложности настройки.
Вместо того чтобы разрабатывать совершенно разные схемы крепления для каждого компонента, производители могут использовать общие интерфейсы крепления там, где это позволяет геометрия заготовки.
Например, в мастерской могут использоваться стандартизированные крепежные пластины с повторяющимися положениями монтажа.
При поступлении нового задания оператор может установить подготовленное приспособление на рабочий стол станка вместо того, чтобы заново собирать всю систему.
К потенциальным преимуществам относятся:
Меньше времени уходит на расстановку зажимов.
Более стабильное расположение светильников.
Упрощенная подготовка к повторным заказам.
Снижена зависимость от индивидуальных привычек оператора.
Упрощенное хранение и идентификация оборудования.
Стандартизация не должна снижать жесткость заготовки или доступность для нее. Приспособление должно по-прежнему обеспечивать надлежащую поддержку при резании и выполнении соответствующих операций обработки.
Подготовка приспособлений вне станка.
Один из эффективных методов — разделение подготовки приспособлений и работы станка.
Вместо того чтобы ждать, пока станок с вертикально-фрезерным обрабатывающим центром станет доступен для сборки следующего приспособления, оператор или группа подготовки могут выполнить подходящую работу за пределами зоны обработки.
Следующая оснастка будет готова после завершения текущего производственного процесса.
Это сокращает время простоя VMC во время переналадок.
Для производителей, выполняющих повторяющиеся производственные заказы, предварительная подготовка оснастки может обеспечить более организованный рабочий процесс.
Рассмотрите модульные зажимные приспособления.
Модульные системы фиксации заготовок позволяют комбинировать различные элементы позиционирования и зажима в зависимости от обрабатываемой детали.
В зависимости от области применения, эти системы могут включать в себя:
Модульные опорные плиты.
Регулируемые опоры.
Определение местоположения контактов.
Зажимные элементы.
Угловые пластины.
Блоки крепления.
Специализированные компоненты для определения местоположения.
Модульная система может быть полезна, когда в мастерской работают с несколькими связанными семействами компонентов.
Однако это не универсальная замена специализированным приспособлениям. Для обработки сложных или крупносерийных деталей по-прежнему может потребоваться инструмент, разработанный специально для данной области.
Правильное решение зависит от геометрии заготовки, сил резания, размера партии и требований к размерам.
Перед окончательной установкой приспособления проверьте доступ для зажима.
Приспособление должно не только надежно удерживать заготовку, но и обеспечивать режущему инструменту доступ к необходимым поверхностям.
Неправильная конструкция зажимного приспособления может привести к помехам со стороны инструмента, потребовать дополнительного позиционирования или помешать выполнению нескольких операций за одну установку.
Перед началом производства ознакомьтесь со следующей информацией:
Доступ инструмента ко всем необходимым обрабатываемым поверхностям.
Зазор зажима.
Опора заготовки.
Удаление чипов.
Зазор для смены инструмента.
Доступность для осмотра.
Грамотно спланированное приспособление может сократить количество ненужных корректировок настройки и помочь вертикально-фрезерному станку выполнить больше операций без перепозиционирования заготовки.
Управление инструментом: сокращение времени, теряемого между различными операциями обработки.
Подготовка инструмента — еще один важный фактор эффективности переналадки вертикально-фрезерного станка.
Вертикальный обрабатывающий центр, оснащенный автоматическим устройством смены инструмента, может выполнять различные операции с использованием нескольких режущих инструментов. Однако необходимо правильно организовать инструментальный магазин и процесс подготовки инструмента.
Подготовьте инструменты до окончания предыдущей работы.
Если операторы начинают поиск режущих инструментов только после того, как станок завершит предыдущий заказ, то вертикально-фрезерный станок может простаивать, пока готовится следующий заказ.
Более разумный подход — подготовить необходимые инструменты заранее.
Процесс подготовки может включать в себя:
Обзор следующей программы для станков с ЧПУ.
Проверка списка необходимых инструментов.
Подтверждение наличия режущего инструмента.
Проверка держателей инструментов.
Измерение длины и диаметра инструмента.
Подготовка необходимых запасных инструментов.
Организация инструментов в необходимой последовательности.
Это позволяет оператору сосредоточиться на переналадке оборудования, а не на поиске недостающего оборудования.
По возможности стандартизируйте держатели инструментов.
Использование совместимых и стандартизированных держателей инструментов может упростить подготовку инструмента.
Если в мастерской используются различные типы держателей без четкой системы управления, операторы могут тратить дополнительное время на проверку совместимости и размещение инструментов.
Последовательная стратегия использования держателей инструментов может помочь улучшить:
Идентификация инструмента.
Подготовка инструментов.
Хранение инструментов.
Замена инструмента.
Измерение длины инструмента.
Организация журнала «Инструменты».
Выбранная система крепления должна соответствовать интерфейсу шпинделя вертикально-фрезерного станка и требованиям к резанию.
Систематизация номеров инструментов и информации о программах ЧПУ.
Номер инструмента в программе ЧПУ должен соответствовать фактическому инструменту, загруженному в станок.
Неправильная идентификация инструмента может привести к производственным ошибкам, ненужным перебоям или даже повреждению инструмента и заготовки.
Производители должны вести четкий учет использования инструментов, включающий:
| Информация об инструменте | Цель |
|---|---|
| номер инструмента | Определяет инструмент в программе ЧПУ. |
| Название инструмента | Описывает его функцию обработки. |
| диаметр инструмента | Обеспечивает корректные параметры резки. |
| Длина инструмента | Поддерживает управление смещением инструмента. |
| Тип держателя | Подтверждает совместимость шпинделя. |
| Состояние инструмента | Помогает предотвратить использование поврежденных режущих элементов. |
| Место хранения | Ускоряет подготовку инструмента. |
Для цехов, обрабатывающих множество типов компонентов, стандартизированная база данных инструментов может повысить эффективность подготовки заданий.
Оцените вместимость автоматических устройств смены инструмента.
Автоматическая система смены инструмента в вертикально-фрезерном станке должна соответствовать сложности изготавливаемых деталей.
Деталь, для обработки которой требуется несколько фрез, сверл, метчиков и расточных инструментов, может нуждаться в большем количестве позиций инструмента, чем простая деталь.
Однако выбор самого большого доступного магазина для инструментов не всегда является лучшим решением.
Покупателям следует учитывать следующее:
Количество инструментов, обычно используемых на одну работу.
Частота смены инструментов.
Наличие свободных позиций для магазинов.
Ограничения по диаметру и длине инструмента.
Максимальный вес инструмента.
Время смены инструмента.
Возможность подготовки инструментов для следующей работы.
Цель состоит в том, чтобы выбрать практичную конфигурацию инструментального магазина, которая соответствовала бы ассортименту продукции, производимой в мастерской.
Программирование ЧПУ: упростите начало следующего проекта
Хорошо организованная программа для станков с ЧПУ может сократить подготовительную работу и упростить управление повторными заказами.
Однако эффективность программирования зависит не только от простой генерации траекторий движения инструмента.
Идентификация программы, контроль версий, документация по настройке и информация об инструменте — все это влияет на скорость перезапуска задания.
Создайте стандартную библиотеку программ.
Для производителей, выпускающих повторяющиеся компоненты, хранение утвержденных программ ЧПУ позволяет избежать ненужного перепрограммирования.
Каждая программа должна иметь четкую систему идентификации.
Полезная информация включает в себя:
Номер детали.
Редактирование чертежа.
Технические характеристики материала.
Модель машины.
Идентификация оборудования.
Список инструментов.
Рабочая система координат.
Пересмотр программы.
Требования к проверке.
Это помогает операторам определить правильную программу при возврате заказа.
Избегайте путаницы с версиями программ.
Одной из распространенных причин задержек в производстве является неопределенность относительно того, какую версию программы следует использовать.
Чертеж детали может быть пересмотрен, или операция механической обработки может быть скорректирована после первой производственной партии.
Если предыдущая версия программы сохранена без четкой информации о ее обновлении, операторы могут выбрать устаревшую версию.
Простая процедура контроля версий может снизить этот риск.
Например:
Используйте понятную систему именования файлов.
Зафиксировать изменения в чертежах.
Определите утвержденные программы.
Предыдущие версии следует хранить отдельно.
Ограничьте несанкционированные изменения программы.
Зафиксируйте важные регулировки процесса обработки.
Это особенно полезно для мастерских, занимающихся изготовлением компонентов на заказ и выполнением повторных заказов с небольшими изменениями в конструкции.
Перед началом производства используйте моделирование и проверку.
Моделирование и проверка программ в системах CAM могут помочь выявить потенциальные проблемы до того, как новая заготовка попадет на станок.
В зависимости от программного обеспечения и конфигурации оборудования, проверка может помочь выявить:
Конфликты траекторий инструмента.
Неправильный выбор инструмента.
Чрезмерное перемещение инструмента.
Неожиданные последовательности обработки.
Возможные помехи от светильников.
Неправильный подход или движения по отступлению.
Моделирование не заменяет проверку на уровне оборудования, но может сократить количество ненужных проб и ошибок на этапе настройки.
Подготовьте листы настройки для операторов.
Лист настройки содержит информацию, необходимую для последовательной подготовки задания.
Это может включать в себя:
Чертеж заготовки.
Материальная информация.
Расположение светильников.
Список инструментов.
Координатное положение заготовки.
Требования к смещению инструмента.
Инструкция по зажиму.
Последовательность обработки.
Точки контроля первой детали.
При повторном производстве того же компонента лист настройки помогает снизить зависимость от индивидуальной памяти оператора.
Сократите количество операций по перемещению заготовки, выполняя больше операций за одну настройку.
При каждом извлечении, перемещении и повторном зажиме заготовки может потребоваться дополнительная подготовка и выравнивание.
Многократная переналадка оборудования также может приводить к различиям в позиционировании между операциями обработки.
Вертикально-фрезерный станок может помочь уменьшить эту проблему, поскольку его рабочая зона, доступ к шпинделю, инструментальная оснастка и расположение зажимных приспособлений позволяют выполнять несколько операций за один зажим.
Совмещение операций фрезерования, сверления и нарезания резьбы.
Для изготовления многих механических компонентов требуется несколько процессов механической обработки.
Типичная деталь может включать в себя:
Фрезерование торцов.
Боковое фрезерование.
Обработка пазов.
Бурение.
Скучный.
Постукивание.
Обработка карманов.
Если эти операции можно выполнить за одну установку, оператор сможет избежать ненужного извлечения и перепозиционирования заготовки.
Реальная возможность зависит от геометрии детали и конфигурации станка.
Улучшение планирования опорных точек
Базовая точка — это ориентир, используемый для определения местоположения и измерения заготовки.
Если стратегия выбора опорной точки не будет тщательно спланирована, операторам может потребоваться дополнительная работа по выравниванию между операциями.
Последовательная стратегия использования опорных точек может помочь обеспечить повторяемость позиционирования и снизить сложность настройки.
Перед началом обработки программисты и инженеры-технологи должны определить:
Основная опорная поверхность.
Вторичный справочный номер местоположения.
Ориентация заготовки.
Необходимые точки крепления.
Взаимосвязь между особенностями обработки.
Номер проверки.
Для деталей с несколькими прецизионными элементами планирование базовых точек имеет особое значение.
Знайте, когда необходима вторая настройка.
Выполнение большего количества операций за один сеанс настройки не всегда является оптимальным решением.
Если доступ к инструменту ограничен, зажим становится нестабильным или заготовка слишком велика для имеющейся рабочей зоны станка, может потребоваться вторая настройка.
Цель состоит не в том, чтобы полностью исключить все операции по перемещению.
Это позволяет избежать ненужных настроек, сохраняя при этом качество обработки и надежное крепление заготовки.
Выберите подходящую конфигурацию VMC для гибкого производства.
Выбор вертикально-фрезерного станка следует производить в зависимости от ассортимента деталей, которые планируется изготавливать в цехе.
Для российских производителей, обрабатывающих различные заказы, гибкость оборудования может быть более ценной, чем спецификация, которая выгодна только одному специализированному производственному процессу.
Размеры стола и заготовки
Рабочий стол должен вмещать типичные заготовки и приспособления для обработки в мастерской.
Покупателям следует оценить:
Длина и ширина стола.
Максимальный вес заготовки.
Расположение Т-образных пазов.
Доступное пространство для зажима.
Требования к нагрузке на заготовку.
Необходимо обеспечить зазор вокруг светильника.
Для станка с недостаточным пространством на рабочем столе может потребоваться специальная оснастка или дополнительное перемещение.
Перемещение по осям X, Y и Z
Перемещение по осям определяет рабочую зону обработки.
Перед выбором вертикально-фрезерного станка производителям следует сравнить ход по осям X, Y и Z с размерами их реальных компонентов.
Доступный ход по оси Z особенно важен при использовании высоких приспособлений или обработке заготовок, требующих длинных инструментов.
Покупателям не следует предполагать, что номинальный ход оси равен полному рабочему диапазону обработки после установки приспособления и заготовки.
Скорость вращения шпинделя и крутящий момент
Для различных материалов и операций механической обработки требуются разные условия резки.
Для обработки алюминиевых деталей может быть полезнее использовать более высокие скорости вращения шпинделя, в то время как для более интенсивной резки стали может потребоваться соответствующий крутящий момент на более низких скоростях.
Шпиндель следует оценивать по следующим критериям:
Материал заготовки.
Диаметр режущего инструмента.
Глубина резания.
Требуемая чистота поверхности.
Интерфейс инструмента.
Типичные операции механической обработки.
Более высокая максимальная скорость вращения шпинделя не приводит автоматически к повышению производительности, если в цехе в основном выполняются тяжелые операции резки.
Автоматическая смена инструмента
Магазин инструментов должен соответствовать средним потребностям мастерской в инструментах.
При мелкосерийном производстве наличие достаточного количества мест для распространенных фрез и часто используемых инструментов может сократить объем работ по замене и подготовке инструмента.
Покупатель также должен подтвердить максимальный диаметр, длину и вес инструмента, поддерживаемые устройством автоматической смены инструмента (ATC).
Система ЧПУ-управления
Система ЧПУ должна соответствовать требованиям к программированию и эксплуатации, предъявляемым цехом.
К числу важных моментов относятся:
Хранение и передача программ.
Управление смещением инструмента.
Рабочие системы координат.
Редактирование программ.
Макрофункции, где это необходимо.
Знание оператором особенностей работы.
Доступны обучающие материалы и документация.
Для компаний с несколькими операторами четкий и последовательный рабочий процесс управления может помочь уменьшить различия в настройке оборудования между сменами.
Прежде чем инвестировать в дополнительное оборудование, улучшите планирование производства.
В мастерской могут предположить, что длительное время на подготовку означает необходимость в другом видеоцентре.
Однако реальная проблема может заключаться в неправильной последовательности производственных процессов.
Более эффективный график производства иногда может повысить коэффициент использования оборудования без дополнительных инвестиций в него.
Объединяйте похожие вакансии в группы.
По возможности, формируйте производственные заказы в соответствии с общими характеристиками.
Например, компоненты, изготовленные из аналогичных материалов, с использованием схожих приспособлений или групп инструментов, могут быть запланированы к изготовлению последовательно.
Это может сократить количество существенных изменений в настройках.
Однако при формировании производственной группы необходимо также учитывать приоритеты поставок и требования заказчиков.
Подготовьте следующее задание, пока выполняется текущее.
Один из полезных принципов — разделять задачи, которые необходимо выполнить на станке, от задач, которые можно выполнить в другом месте.
К видам деятельности, которые могут быть подготовлены вне станка, относятся:
Сборка крепежного элемента.
Подготовка инструментов.
Проверка программы ЧПУ.
Идентификация материала.
Контроль качества заготовки.
Подготовка листа настроек.
Если эти работы выполнены заранее, то после выполнения текущего заказа VMC сможет быстрее вернуться к производству.
Время подготовки к работе отслеживается отдельно от времени резки.
Производительность цеха не следует измерять только количеством готовых деталей.
Также следует зафиксировать, сколько времени затрачено на подготовку оборудования.
Простым индикатором времени настройки является:
Время на подготовку к выполнению задания = Время от окончания предыдущего задания до начала утвержденного производства следующего задания
Ещё один полезный показатель:
Коэффициент времени наладки (%) = Общее количество часов наладки ÷ Общее количество доступных производственных часов × 100
Компания может сравнивать время подготовки к выполнению аналогичных работ и выявлять места, где возникают наибольшие задержки.
Отслеживание этой информации в течение нескольких месяцев может выявить, что является основной причиной потерь времени: подготовка оснастки, управление инструментом, программирование или выравнивание заготовки.
Практический план по совершенствованию настройки видеофрезерных станков для российских мастерских.
Производителям нет необходимости менять все этапы своего производственного процесса одновременно.
Пошаговый подход поможет определить наиболее эффективные улучшения.
Шаг 1: Запишите текущее время переключения
Выберите несколько распространенных производственных задач и запишите время, необходимое для переключения между ними.
Разделите процесс на подготовку оснастки, подготовку инструмента, загрузку программы, выравнивание заготовки и проверку первой заготовки.
Это облегчает выявление основного источника задержки.
Шаг 2: Определение повторяющихся требований к фиксации заготовки.
Проанализируйте компоненты, которые производятся наиболее часто.
Определите, могут ли некоторые заготовки использовать одни и те же основания зажимных приспособлений, точки позиционирования или зажимные устройства.
По возможности разрабатывайте стандартизированные интерфейсы для крепления приспособлений.
Шаг 3: Организация подготовки инструментов
Создайте список инструментов для каждого распространенного семейства компонентов.
Проверьте, можно ли подготовить часто используемые резаки и держатели до начала следующего производственного заказа.
Шаг 4: Стандартизация документации по программам ЧПУ
Разработайте единый метод именования, хранения и редактирования программ для станков с ЧПУ.
Подготовьте листы настройки для повторяющихся заданий и убедитесь, что операторы могут определить правильную версию программы.
Шаг 5: Проверка конфигурации машины
Если задержки при настройке остаются значительными, оцените, соответствуют ли имеющиеся размеры стола, вместимость инструментального магазина, ход осей и функции управления имеющейся вертикально-фрезерной установки.
Это помогает определить, можно ли решить проблему путем улучшения процесса или требуется другая конфигурация оборудования.
Шаг 6: Оценка результатов
Сравните время настройки до и после внесения улучшений.
Также следите за:
Время утверждения первого образца.
Количество операций по перемещению заготовки.
Время подготовки инструмента.
Время простоя оборудования.
Соблюдение производственного графика.
Списание и доработка, связанные с ошибками настройки.
Эти измерения позволяют получить более реалистичное представление о достигнутых улучшениях.
Распространенные ошибки при настройке станков VMC, снижающие эффективность производства.
Даже технически совершенная машина может терять производительное время, если процедуры настройки плохо организованы.
Следующие ошибки заслуживают внимания.
Подготовка приспособлений должна производиться только после остановки станка.
Ожидание завершения предыдущей работы перед подготовкой следующего приспособления может привести к ненужным простоям.
По возможности, полную подготовку оснастки следует проводить вне станка.
Поиск инструментов во время переналадки
Отсутствие или неправильная идентификация инструментов могут привести к задержке производства.
Составьте четкий список инструментов и подготовьте необходимые режущие инструменты до начала переналадки.
Использование различных методов настройки для одного и того же компонента
При использовании операторами различных методов позиционирования и зажима для повторяющихся операций время подготовки и результаты обработки могут различаться.
Задокументируйте утвержденную процедуру настройки.
Игнорирование планирования базовых параметров заготовки
Неправильный выбор базовой точки может привести к дополнительным операциям выравнивания и затруднить воспроизведение результатов предыдущей обработки.
Перед окончательным утверждением приспособления и программы ЧПУ необходимо составить план размещения эталонных образцов.
Покупка магазина для инструментов большего размера без учета фактических потребностей.
Большой инструментальный магазин не приводит к автоматическому сокращению времени настройки.
В мастерской по-прежнему необходимо организовывать инструменты, подготавливать держатели и правильно управлять смещениями инструментов.
Выберите конфигурацию автоматической смены инструмента (ATC) в соответствии с фактическим процессом обработки.
Сосредоточение внимания только на скорости резки
Более быстрый цикл резки может иметь ограниченную ценность, если станок тратит много времени на ожидание следующей работы.
Проведите оценку всего производственного цикла, включая подготовку и контроль качества.
Часто задаваемые вопросы об эффективности настройки VMC
Как VMC может сократить время настройки при мелкосерийном производстве?
Вертикально-фрезерный станок позволяет упростить настройку, объединив операции фрезерования, сверления, расточки и нарезания резьбы в одном станке. Стандартизированные приспособления, подготовленные инструменты, утвержденные программы ЧПУ и четкая документация по настройке могут еще больше сократить время переналадки.
Почему фиксация заготовки важна для повышения эффективности настройки станка с ЧПУ?
Система крепления заготовки определяет, насколько быстро и точно можно расположить и закрепить заготовку. Стандартизированные или модульные приспособления позволяют сократить количество повторных регулировок и упростить подготовку к выполнению аналогичных производственных задач.
Всегда ли более крупный автоматический механизм смены инструмента повышает производительность вертикально-фрезерных станков?
Нет. Необходимая вместимость инструментального магазина зависит от количества и типа инструментов, требуемых для выполнения типичных задач. Больший магазин может обеспечить большую гибкость, но это не обязательно сократит время подготовки или повысит эффективность производства.
Может ли один станок вертикального обрабатывающего цеха обрабатывать разные материалы?
Да, станок с вертикально-фрезерным обрабатывающим комплексом (VMC) может обрабатывать различные материалы, если его шпиндель, конструкция станка, режущие инструменты и параметры обработки соответствуют конкретной задаче. Условия резания и выбор инструмента должны быть скорректированы для каждого материала.
Как производители могут сократить количество операций по перепозиционированию заготовок?
Заранее спланируйте последовательность обработки и базовую стратегию. Там, где это позволяют перемещения станка, доступ к инструменту и расположение зажимных приспособлений, выполняйте несколько операций за один зажим.
Какие характеристики VMC наиболее важны для мелкосерийного производства?
Важные технические характеристики включают размер стола, ход осей, максимальный вес заготовки, скорость вращения шпинделя и крутящий момент, вместимость инструментального магазина, конфигурацию смены инструмента и функции ЧПУ-управления. Выбор этих параметров должен осуществляться в соответствии с фактическим диапазоном обрабатываемых заготовок и выполняемых операций.
Как в мастерской следует измерять эффективность настройки VMC?
Зафиксируйте время между завершением одного утвержденного производственного задания и началом утвержденного производства следующего. Разделите по времени установку приспособлений, подготовку инструмента, загрузку программы, выравнивание заготовки и проверку первой детали, чтобы выявить основные причины задержки.
Подходит ли обрабатывающий центр с ЧПУ для выполнения индивидуальных заказов?
Вертикально-фрезерный станок может подойти для обработки деталей на заказ и мелкосерийного производства, если его рабочий диапазон и конфигурация соответствуют требуемым компонентам. Эффективная фиксация заготовки, подготовка инструмента и программирование ЧПУ важны для контроля времени настройки.
Улучшите свой рабочий процесс на станках с ЧПУ с помощью ALPHA.
Для российских производителей повышение производительности вертикальных обрабатывающих центров не всегда требует более быстрого шпинделя или более крупного станка.
Когда производство включает в себя несколько типов компонентов и относительно небольшие партии, время, затрачиваемое на подготовку каждого нового заказа, может существенно влиять на эффективность использования оборудования.
Грамотно спланированный процесс настройки вертикально-фрезерного станка должен сочетать в себе подходящие зажимные приспособления, организованную оснастку, надежные программы ЧПУ и эффективную последовательность производства.
При выборе вертикального обрабатывающего центра производители должны учитывать фактические размеры заготовки, материалы, выполняемые операции обработки, размер стола, ход осей, конфигурацию шпинделя, вместимость инструментального магазина и требования к системе ЧПУ.
Правильная конфигурация оборудования должна соответствовать ассортименту продукции цеха, позволяя при этом операторам эффективно выполнять различные виды работ.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства. Если ваша компания планирует приобрести вертикальный обрабатывающий центр или улучшить свои фрезерные возможности, предоставление чертежей заготовок, технических характеристик материалов, требований к обработке и ожидаемого объема производства поможет определить подходящую конфигурацию станка.
Свяжитесь с ALPHA
Ищете вертикальный обрабатывающий центр для мелкосерийной или специализированной обработки на станках с ЧПУ? Свяжитесь с компанией ALPHA, чтобы обсудить ваши производственные потребности и подобрать подходящее решение.
Свяжитесь с нами: https://alpha-cnc.com/contact-us