Почему простой в работе ВМК представляет собой серьезный производственный риск в России
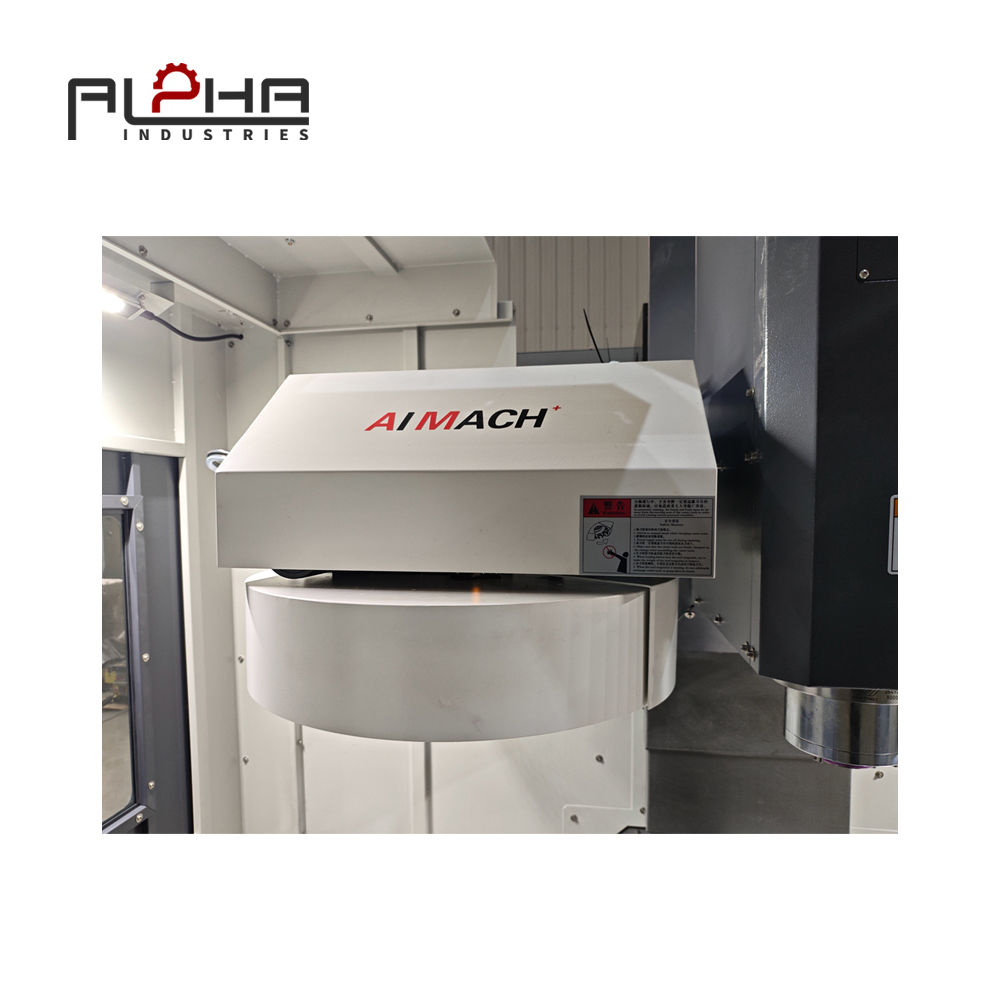
Для современного металлообрабатывающего завода вертикальный обрабатывающий центр (ВОМ) — это не просто станок для фрезерования, сверления и нарезания резьбы. Это важная часть производственной системы.
Станок с вертикально-фрезерным станком может отвечать за изготовление прецизионных компонентов, механическую обработку корпусов оборудования, производство механических деталей и выполнение нескольких операций над одной заготовкой. Неожиданная остановка станка может быстро распространиться на другие цеха.
Возможны задержки в выполнении производственных заказов. Операторам, возможно, придется ждать ремонта. Заготовки могут остаться необработанными. Другие станки могут быть перегружены, поскольку руководители производства пытаются перестроить график работы.
Для российских производителей особое внимание следует уделить техническому обслуживанию оборудования и планированию запасных частей. Центр развития базовых отраслей промышленности, российская организация по промышленному развитию, сообщил в сентябре 2026 года, что некоторые российские производители сталкиваются с увеличением сроков ремонта и трудностями в получении определенных компонентов машин. В обсуждении превентивного технического обслуживания подчеркивается растущая важность выявления проблем с оборудованием до того, как они приведут к простоям производства.
Это не означает, что каждый VMC столкнется с нехваткой запчастей или задержками в обслуживании. Однако это демонстрирует, почему производителям не следует полностью полагаться на аварийный ремонт.
Более надежный подход заключается в управлении машиной на протяжении всего срока ее эксплуатации.
Для компаний, использующих вертикально-фрезерный станок, это означает понимание того, какие компоненты являются наиболее важными, составление графика технического обслуживания, обеспечение наличия подходящих запасных частей и разработку четкой процедуры реагирования на нештатные ситуации с оборудованием.
Цель проста: снизить вероятность того, что небольшая проблема с техническим обслуживанием перерастет в серьезный сбой в производстве.
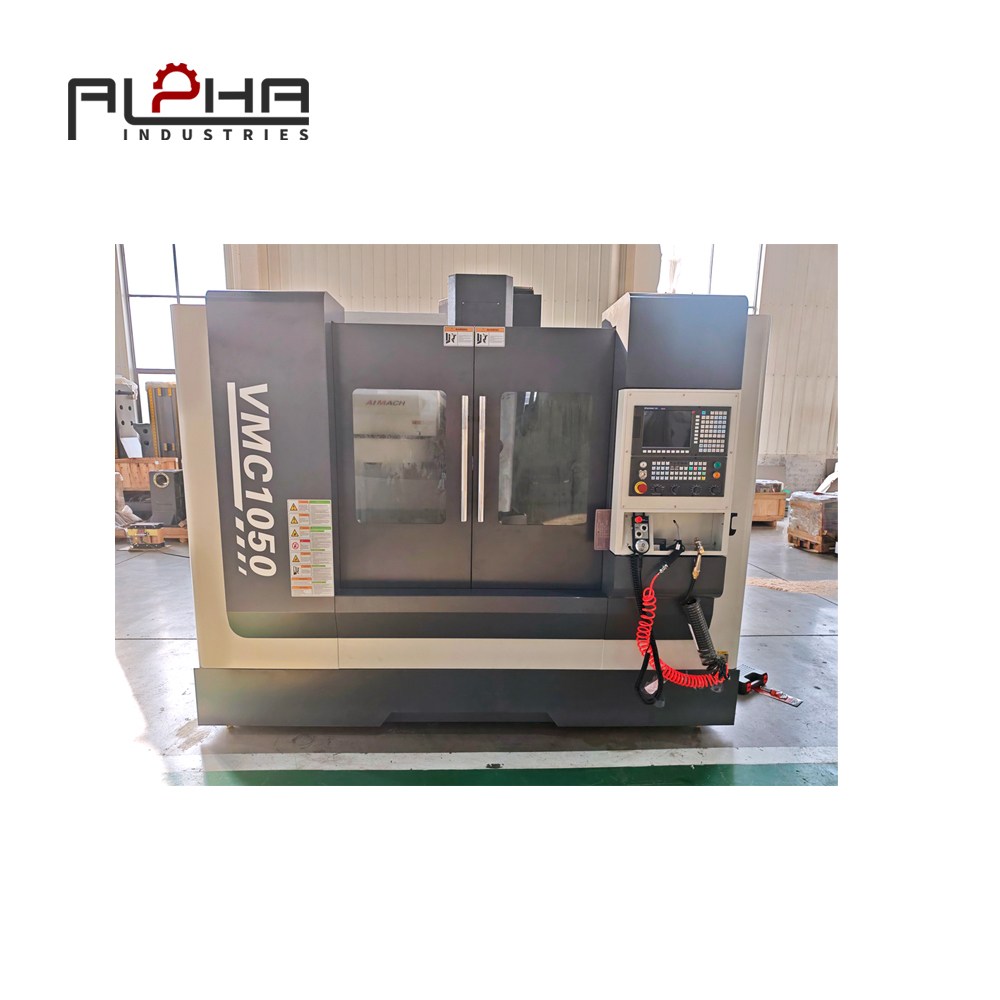
Почему неожиданные остановки VMC могут дорого обойтись
Поломка оборудования редко приводит только к одному виду затрат.
Прямые затраты на ремонт определить относительно легко, но косвенные производственные потери рассчитать сложнее.
Нарушение графика производства
Вертикально-фрезерный станок может быть назначен для конкретного производственного процесса или группы компонентов, требующих особых возможностей обработки.
Если станок остановится, незавершенную работу может быть сложно перенести на другой станок. Различия в размерах стола, конфигурации шпинделя, наличии инструмента, способах крепления заготовки и программах ЧПУ могут осложнить перенос производства.
Даже кратковременный перерыв может повлиять на график поставок, если оборудование является частью строго спланированного рабочего процесса.
Дополнительные затраты на оплату труда
Когда виртуальный контроллер становится недоступным, операторам, программистам и обслуживающему персоналу может потребоваться дополнительное время для выяснения причины проблемы.
Руководителям производства также может потребоваться перераспределить рабочие задания или организовать сверхурочную работу для компенсации потерь в объеме производства.
Эти затраты следует учитывать при оценке надежности оборудования.
Задержки с доставкой клиентам
Для субподрядчиков и производителей комплектующих обязательства по поставкам часто связаны с графиками других компаний.
Задержка в изготовлении детали может повлиять на сборку, установку оборудования или следующий этап производства.
В цехе, где часто случаются непредвиденные остановки производства, может быть сложнее поддерживать предсказуемый уровень выполнения заказов.
Более высокие затраты на аварийный ремонт
Аварийный ремонт может потребовать срочной транспортировки, срочной доставки запасных частей, дополнительных визитов техников и незапланированных работ.
Если необходимая деталь отсутствует на местном рынке, срок ремонта может зависеть от реакции поставщика и условий доставки.
Плановую замену изношенного компонента, как правило, проще запланировать, чем ремонт после серьезной поломки.
Именно поэтому профилактическое техническое обслуживание следует рассматривать как деятельность по управлению производством, а не просто как техническую обязанность.
Определите компоненты VMC, требующие регулярного внимания.
Вертикальный обрабатывающий центр состоит из нескольких взаимосвязанных систем. Проблемы в одной системе могут повлиять на работу других.
Практический план технического обслуживания должен определять наиболее важные компоненты и описывать порядок проверки их состояния.
Шпиндельный узел
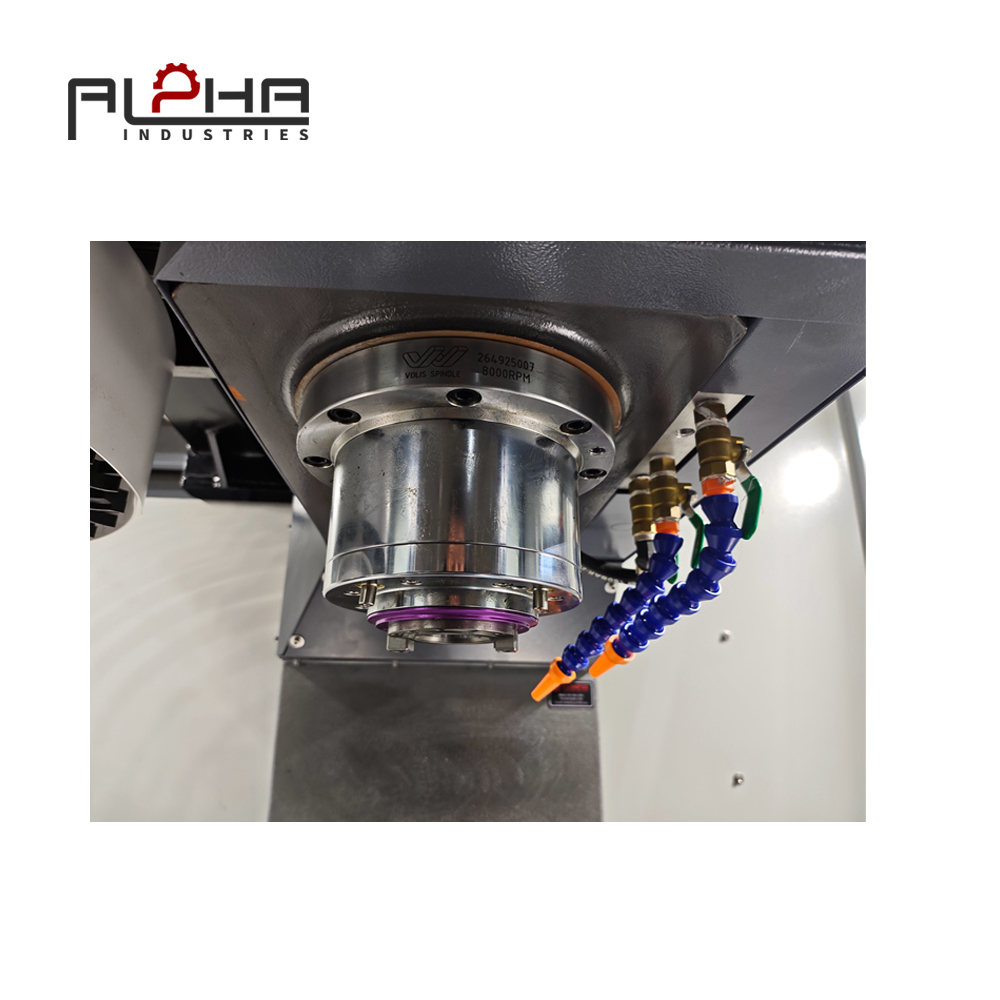
Шпиндель — одна из важнейших частей вертикально-фрезерного станка.
Она удерживает и вращает режущий инструмент, напрямую влияя на точность обработки, качество поверхности и производительность резки.
К потенциальным предупреждающим признакам относятся:
-
Посторонний шум во время вращения шпинделя
-
Усиление вибрации
-
Необычные перепады температуры
-
Плохое качество обработки поверхности.
-
Выход инструмента
-
Нестабильные результаты обработки
Загрязненный или поврежденный конус шпинделя может повлиять на посадку инструмента и качество обработки.
Производители должны регулярно осматривать и очищать конус шпинделя в соответствии с инструкциями производителя оборудования. Более детальные проверки, такие как биение шпинделя и измерение усилия натяжения, должны проводиться с указанной периодичностью квалифицированным персоналом.
Автоматическая смена инструмента
Автоматическая система смены инструмента (ATC) поддерживает непрерывную обработку, осуществляя смену инструмента в соответствии с программой ЧПУ.
В число его основных компонентов могут входить инструментальный магазин, рычаг смены инструмента, захваты, датчики, приводные механизмы и соответствующие элементы управления.
Сколы и загрязнения могут препятствовать движению механических компонентов.
К потенциальным предупреждающим признакам относятся:
-
Неполные изменения инструмента
-
Необычное движение во время смены инструментов
-
Ошибки позиционирования инструментального магазина
-
Повторяющиеся сигналы тревоги при смене инструмента
-
Ненормальный шум от механизма смены обоймы
Регулярная чистка и осмотр могут помочь снизить риск перебоев при смене инструментов.
Точные задачи по техническому обслуживанию зависят от того, использует ли вертикально-фрезерный станок устройство смены инструмента зонтичного или стрелового типа.
Автоматическая система смазки
Система смазки подает масло или консистентную смазку к соответствующим компонентам машины.
Недостаточная смазка может ускорить износ направляющих, шариковых винтовых передач и других движущихся элементов.
Обслуживающий персонал должен проверить:
-
Уровни смазочных материалов в резервуаре
-
Работа насоса
-
Распределительные шланги
-
Видимая утечка
-
Сигнализация о неисправности системы смазки
-
Состояние обозначенных точек смазки
Сигнал тревоги о недостаточной смазке ни в коем случае нельзя игнорировать только потому, что машина продолжает двигаться.
Если подача смазки прерывается, дальнейшая работа может привести к увеличению износа компонентов.
Шариковые винты и линейные направляющие
Шариковые винты и линейные направляющие необходимы для перемещения осей станка.
Они влияют на позиционирование, повторяемость и плавность перемещения станка.
К потенциальным предупреждающим признакам относятся:
-
Необычный шум во время движения оси
-
Нерегулярное движение
-
Усиление вибрации
-
Ошибки позиционирования
-
Видимое загрязнение
-
Аномальный износ
Осмотр и смазка должны проводиться в соответствии с рекомендованной производителем процедурой.
Регулировку или замену этих компонентов должны производить квалифицированные специалисты.
Системы охлаждения и удаления стружки
Охлаждающая жидкость помогает регулировать температуру резания и удалять стружку из зоны обработки.
Система конвейера для стружки и фильтрации обеспечивает непрерывную работу, удаляя металлическую стружку из рабочей зоны.
Если стружка накапливается или фильтры забиваются, циркуляция охлаждающей жидкости и удаление стружки могут стать менее эффективными.
Плановая проверка должна включать в себя:
-
Уровень охлаждающей жидкости
-
концентрация охлаждающей жидкости, где это применимо
-
Состояние фильтра
-
Работа насоса
-
Состояние шланга
-
Движение конвейера для стружки
-
Загрязнение резервуара
Эти относительно простые проверки могут помочь предотвратить ненужные сбои.
Электрический шкаф и система ЧПУ
В электрическом шкафу находятся важные компоненты, отвечающие за управление и работу машины.
Обслуживающий персонал должен обращать внимание на вентиляцию шкафов, вентиляторы охлаждения, фильтры, видимое состояние проводки и неисправные сигналы тревоги.
Поиск и устранение неисправностей в электрооборудовании, замена компонентов и регулировка систем управления должны выполняться квалифицированным персоналом с соблюдением надлежащих правил техники безопасности.
Составьте график профилактического технического обслуживания, вместо того чтобы ждать поломки.
Один из наиболее эффективных способов сокращения времени простоя ветропарков — замена нерегулярного технического обслуживания документированным графиком технического обслуживания.
Цель состоит не в постоянной проверке каждого компонента, а в проведении необходимых проверок через соответствующие интервалы времени.
График технического обслуживания должен основываться на руководстве производителя станка, количестве отработанных часов, условиях резки, интенсивности производства и фактическом состоянии станка.
Ежедневные и посменные проверки
Ежедневные проверки должны быть сосредоточены на условиях, которые могут быстро меняться в процессе производства.
В число типичных задач могут входить:
-
Проверьте резервуар со смазкой.
-
Проверьте уровень охлаждающей жидкости и ее видимое состояние.
-
Удалите стружку из рабочей зоны и корпуса станка.
-
Осмотрите область смены инструмента на наличие скопившейся стружки.
-
Проверьте наличие видимых утечек масла или охлаждающей жидкости.
-
Внимательно прислушивайтесь к необычным шумам во время работы.
-
Просмотрите активные сигналы тревоги и сообщения об ошибках оборудования.
-
Убедитесь, что предохранительные устройства и двери работают исправно.
Эти проверки относительно просты и часто могут быть включены в рабочий график оператора.
Еженедельные проверки
Еженедельные проверки могут быть сосредоточены на участках, где накапливаются загрязнения или которые подвергаются многократным механическим воздействиям.
Примеры включают:
-
Очистите зону автоматического устройства смены инструмента.
-
Осмотрите доступные крышки направляющих.
-
Проверьте фильтры системы охлаждения и зоны сбора стружки.
-
Осмотрите видимые смазочные шланги.
-
Проверьте состояние держателей инструмента и крепежных шпилек.
-
Проанализируйте повторяющиеся сигналы тревоги, связанные со сменой инструмента или осей.
Ежемесячные проверки
В зависимости от конструкции машины, ежемесячное техническое обслуживание может включать более детальные проверки.
Примеры включают:
-
Проверьте конусность шпинделя.
-
Проверьте работу системы смазки.
-
Проверьте механическое состояние устройства смены инструмента.
-
Проверьте шланги системы охлаждения и фильтрующие элементы.
-
Проверьте фильтры и вентиляцию электрощита.
-
Проанализируйте тенденции повышения точности работы оборудования.
-
Изучите повторяющиеся сигналы тревоги и записи о техническом обслуживании.
Периодическая профессиональная проверка
Для выполнения некоторых задач требуется квалифицированный обслуживающий персонал и соответствующее измерительное оборудование.
К ним могут относиться:
-
Измерение биения шпинделя
-
испытание усилия натяжения
-
Проверка позиционирования осей и повторяемости результатов.
-
Оценка негативных последствий
-
оценка состояния шарикового винта
-
контроль геометрии станка
-
Диагностика сервопривода
-
Проверка электрической системы
Интервал технического обслуживания следует определять в соответствии с рекомендациями производителя оборудования и фактическими условиями эксплуатации.
Станок с вертикально-фрезерным обрабатывающим комплексом, работающий в несколько смен или обрабатывающий абразивные материалы, может нуждаться в более частых проверках, чем станок, используемый нечасто.
Планирование запасных частей: подготовка к выходу из строя критически важных компонентов.
Профилактическое техническое обслуживание снижает риски, но не может исключить все неожиданные поломки.
Для российских производителей стратегия обеспечения запасными частями является важной частью управления оборудованием.
Цель состоит не в том, чтобы закупить все возможные запасные части. Задача состоит в том, чтобы выявить детали, недоступность которых может привести к значительным простоям.
Классифицируйте запасные части по важности.
В практической системе запасных частей компоненты можно разделить на три категории.
Категория А: Компоненты, критически важные для производства
Это детали, отказ которых может привести к остановке машины или невозможности выполнения важных операций.
В зависимости от конфигурации VMC, примерами могут быть:
-
Выбранные датчики
-
Предохранители и реле
-
Компоненты системы смазки
-
компоненты насоса системы охлаждения
-
Обычные пневматические фитинги
-
Отдельные электрические компоненты
Точный список должен основываться на конструкции машины и истории ее обслуживания.
Категория B: Важные изнашиваемые компоненты
Эти компоненты могут не остановить производство немедленно, но их состояние может повлиять на надежность оборудования.
Примеры включают:
-
Износостойкие компоненты устройства смены инструмента
-
Уплотнения и шланги
-
Фильтры
-
Ремни, если установлены.
-
Выбранные подшипники
-
Защитные чехлы и стеклоочистители
Категория C: Крупные сборки
Это дорогостоящие или специализированные компоненты, которые обычно требуют более тщательного планирования.
Примеры включают:
-
Шпиндельные узлы
-
Сервомоторы
-
Сервоприводы
-
Компоненты ЧПУ-управления
-
Основные компоненты трансмиссии
-
Автоматические устройства смены инструмента
Хранение всех основных узлов на складе может оказаться нерентабельным.
Однако производители должны знать, как идентифицировать эти детали, где их можно приобрести и какая информация необходима для заказа запасных частей.
Создайте список критически важных запасных частей.
В полезный список запасных частей следует включить:
|
Информация |
Цель |
|---|---|
|
Название компонента |
Идентифицирует деталь |
|
Модель машины |
Подтверждает совместимость оборудования. |
|
Номер детали |
Уменьшает количество ошибок при оформлении заказов. |
|
Производитель или бренд |
Помогает проверить исходные технические характеристики. |
|
Доступное количество |
Отображает текущий запас товаров. |
|
Минимальный уровень запасов |
Определяет, когда необходимо пополнение запасов. |
|
Информация о поставщике |
Способствует более быстрой связи |
|
Ориентировочное время выполнения заказа |
Помогает оценить риски, связанные с поставками. |
|
Требования к хранению |
Защищает состояние компонентов. |
Применительно к электронным компонентам совместимость следует тщательно проверять.
Датчик, привод или печатная плата, внешне похожие друг на друга, могут иметь разные электрические характеристики или функции связи.
Замена компонентов без технической проверки может создать дополнительные проблемы.
Избегайте ненужных запасов запасных частей.
Избыточное количество запасных частей может привести к замораживанию оборотного капитала.
Некоторые компоненты могут устареть или истечь срок их службы до того, как они понадобятся.
Правильный подход заключается в том, чтобы сбалансировать себестоимость запасов с потенциальными производственными потерями, вызванными отсутствием компонента.
Простая оценка рисков может включать в себя следующее:
-
Как часто компонент выходит из строя
-
Остановит ли его поломка машину?
-
Как быстро его можно получить
-
Существует ли подходящая альтернатива?
-
Стоимость хранения товара на складе
-
Влияние ожидания замены на производственный процесс
Это позволяет компании расставить приоритеты в отношении компонентов, заслуживающих немедленного внимания.
Используйте сигналы раннего предупреждения для предотвращения серьезных отказов VMC.
Многие поломки оборудования развиваются постепенно.
Ненормальный шум, вибрация, перепады температуры или повторяющиеся сигналы тревоги могут указывать на то, что компонент перестал нормально функционировать.
Выявление этих изменений на ранней стадии позволяет запланировать проверку до того, как произойдет серьезная поломка.
Контроль шума и вибрации шпинделя
Изменения в шуме или вибрации шпинделя могут указывать на проблемы, связанные с подшипниками, держателями инструмента, условиями резания или другими механическими компонентами.
Однако не все проблемы с вибрацией возникают в шпинделе.
Дисбаланс инструмента, неправильная фиксация заготовки, изношенные режущие инструменты и неподходящие параметры обработки также могут влиять на вибрацию.
Таким образом, при проведении систематической диагностики следует учитывать всю конфигурацию обрабатывающего оборудования.
Для дорогостоящих или интенсивно используемых вертикальных обрабатывающих центров мониторинг вибрации может предоставить дополнительную информацию о состоянии шпинделя и подшипников.
Проверка сигналов тревоги оборудования
Повторяющиеся срабатывания сигнализации следует регистрировать, а не сбрасывать без расследования.
В полезную запись о тревоге следует включить:
-
Код и описание тревоги
-
Дата и время
-
Условия эксплуатации
-
Ось или подсистема, участвующая в процессе
-
Недавние работы по техническому обслуживанию
-
Корректирующие действия
-
Повторилась ли тревога?
Повторяющиеся сигналы тревоги могут указывать на скрытую проблему, даже если машина может продолжать работать.
Условия работы шпинделя и осей направляющей.
В тех случаях, когда система ЧПУ предоставляет необходимую диагностическую информацию, обслуживающий персонал может проанализировать рабочие данные и выявить отклонения от нормы.
В зависимости от оборудования и конфигурации системы мониторинга, полезная информация может включать в себя:
-
Нагрузка на шпиндель
-
Температура шпинделя
-
Сервонагрузка
-
Условия эксплуатации оси
-
Частота срабатывания сигнализации
-
часы работы оборудования
Полученные данные следует интерпретировать в контексте нормального рабочего диапазона работы оборудования.
Однократное необычное показание само по себе не доказывает неисправность компонента.
Установить исходные показатели
Исходные измерения облегчают выявление изменений.
Например, в цехе могут регистрировать нормальную вибрацию шпинделя при заданных условиях эксплуатации.
Последующие измерения можно сравнить с исходными значениями.
Тот же принцип применим к отдельным измерениям температуры, нагрузки и точности.
Такой подход превращает техническое обслуживание из чисто реактивного процесса в более систематизированное занятие.
Улучшите управление техническим обслуживанием с помощью простой системы учета истории эксплуатации оборудования.
Ведение учета технического обслуживания помогает компании понять, как работает VMC с течением времени.
Без документации важная информация может оставаться в памяти отдельных операторов или техников.
Это создает проблемы при смене персонала или при возникновении повторяющихся неисправностей в оборудовании.
Что должна включать в себя запись о техническом обслуживании VMC?
Запись об истории работы оборудования может содержать следующую информацию.
Информация о машине
-
Модель и серийный номер машины
-
Система ЧПУ-управления
-
Конфигурация шпинделя
-
Тип магазина для инструментов
-
Дата установки
-
Контактная информация поставщика и техническая поддержка
Информация об эксплуатации
-
Часы работы
-
Производственные смены
-
Основные материалы заготовки
-
Типичные условия резки
-
Основные производственные приложения
Информация по техническому обслуживанию
-
Дата проверки
-
Задача по техническому обслуживанию
-
Состояние компонента
-
Замененные детали
-
Ответственный техник
-
Дата следующей проверки
Информация о неисправности
-
Код тревоги
-
Описание неисправности
-
Влияние производства
-
Если подтвердится, будет установлена первопричина.
-
Корректирующие действия
-
Результаты последующего наблюдения
Эта информация поможет команде технического обслуживания выявлять повторяющиеся проблемы и принимать более обоснованные решения о запасных частях.
Более точный расчет времени простоя
Полезным показателем эффективности является общее незапланированное время простоя за определенный период.
Например:
Незапланированные простои = Общее время, потерянное из-за неожиданных остановок оборудования
Мастерская также может производить расчеты:
Процент простоев (%) = Количество часов незапланированных простоев ÷ Плановое количество производственных часов × 100
Этот показатель помогает сравнивать надежность оборудования в разные месяцы или производственные периоды.
Еще один полезный показатель — среднее время между отказами (MTBF), который оценивает среднее время работы между отказами.
Эти показатели более полезны, когда компания применяет согласованные определения и точно регистрирует время простоя.
Почему перед покупкой нового вертикально-фрезерного станка следует учитывать его ремонтопригодность?
Планирование технического обслуживания следует начинать еще до покупки оборудования.
Вертикально-фрезерный станок может обладать превосходными техническими характеристиками, но если его обслуживание сопряжено с трудностями, общая стоимость владения может оказаться выше, чем ожидалось.
Поэтому российским производителям следует оценивать ремонтопригодность наряду с производительностью оборудования.
Проверьте наличие технической документации.
Перед покупкой покупатели должны убедиться, что к оборудованию прилагается полная техническая документация.
К важным документам могут относиться:
-
Инструкция по эксплуатации
-
Руководство по техническому обслуживанию
-
Электрические схемы
-
Гидравлические и пневматические схемы, где это применимо.
-
Технические характеристики смазки
-
Список запасных частей
-
Информация о срабатывании сигнализации ЧПУ
-
Требования к установке
Четкая документация облегчает обслуживающему персоналу понимание работы оборудования и взаимодействие с поставщиком.
Подтвердите идентификацию запасных частей.
Поставщик должен иметь возможность предоставить корректную идентификационную информацию для ключевых компонентов.
Это может включать номера деталей, описания компонентов, информацию о бренде и технические характеристики.
Точная идентификация помогает снизить риск заказа несовместимой замены.
Ознакомьтесь с требованиями к техническому обслуживанию различных конфигураций.
Различные конфигурации VMC требуют разного технического обслуживания.
Например, станок с усовершенствованным устройством смены инструмента может потребовать дополнительной проверки его механических и сенсорных компонентов.
Для шпинделя со специфической системой охлаждения или смазки может потребоваться иная процедура технического обслуживания по сравнению с другими конфигурациями шпинделей.
Покупателям следует ознакомиться с этими требованиями, прежде чем окончательно утвердить технические характеристики оборудования.
Оцените условия технической поддержки.
Перед покупкой уточните:
-
Какая техническая поддержка доступна?
-
Как обрабатываются вопросы, касающиеся обслуживания?
-
Может ли поставщик оказать помощь в удаленном устранении неполадок?
-
Какую информацию следует предоставить при сообщении о неисправности?
-
Доступны ли списки запасных частей?
-
Какое обучение для операторов и специалистов по техническому обслуживанию включено в программу?
-
Какие виды технического обслуживания требуют наличия квалифицированных специалистов?
Эти вопросы помогают сформировать реалистичные ожидания в отношении долгосрочного управления оборудованием.
Как снизить риск остановок производства в течение первого года
Первый год эксплуатации машины — важный период для формирования навыков технического обслуживания.
Структурированный план может помочь операторам понять устройство машины и предоставить команде технического обслуживания полезную информацию о ее рабочем состоянии.
В процессе монтажа и ввода в эксплуатацию
Перед началом производства:
-
Убедитесь, что оборудование установлено в соответствии с требованиями производителя.
-
Проверьте электроснабжение и заземление.
-
Проверьте системы смазки и охлаждения.
-
Проверьте работоспособность устройства смены инструмента.
-
Проверьте основные движения машины.
-
Ознакомьтесь с функциями аварийной остановки и средствами безопасности.
-
Зафиксируйте исходное состояние оборудования и ключевые параметры.
-
Обучите операторов стандартным процедурам запуска и остановки оборудования.
В течение первых трех месяцев
Цель семинара должна заключаться в создании надежной операционной процедуры.
Операторы должны уметь распознавать аномальный шум, вибрацию, сигналы тревоги о недостаточной смазке и проблемы, возникающие при смене инструмента.
Персонал по техническому обслуживанию должен проверить историю первоначальной эксплуатации машины и убедиться в выполнении плановых проверок.
О любых повторяющихся проблемах следует сообщать поставщику с четким описанием и соответствующей информацией о тревоге.
В ходе планового производства
После ввода оборудования в эксплуатацию компания должна соблюдать график проверок и обновлять перечень запасных частей.
Руководителям производства также следует проверить, соответствует ли фактическая рабочая нагрузка станка первоначальным предположениям, сделанным при закупке.
Если вертикально-фрезерный станок работает в большем количестве смен или обрабатывает более сложные материалы, чем ожидалось, план технического обслуживания может потребовать корректировки.
До окончания гарантийного срока
Компания должна проанализировать записи о техническом обслуживании и выявить любые нерешенные проблемы.
Полезно уточнить:
-
Выполнены ли все плановые работы по техническому обслуживанию?
-
Остаются ли нерешенными проблемы, связанные с повторяющимися тревогами?
-
Необходимо ли провести осмотр шпинделя и осей?
-
Необходимо ли заменить какие-либо компоненты?
-
Остаются ли технические вопросы открытыми.
Документированный обзор упрощает взаимодействие с поставщиком и планирование будущего технического обслуживания.
Практический контрольный список по техническому обслуживанию и запасным частям для вертикально-фрезерных станков российских производителей.
Приведенный ниже контрольный список может быть адаптирован к различным моделям VMC и производственным средам.
|
Зона технического обслуживания |
Рекомендуемые управленческие действия |
Главная цель |
|---|---|---|
|
Шпиндель |
Осмотрите конусность и отслеживайте наличие посторонних шумов или вибрации. |
Защитите состояние шпинделя |
|
устройство смены инструмента |
Очистка стружки и проверка механического механизма. |
Сократите количество перерывов, связанных со сменой инструмента. |
|
Смазка |
Проверьте резервуар, насос и распределительные трубопроводы. |
Предотвратите недостаточную смазку. |
|
Шариковые винты |
Проверьте механизм и следуйте инструкциям по смазке. |
Поддержка стабильного движения оси |
|
Направляющие |
Проверьте крышки, их чистоту и смазку. |
Снижение уровня загрязнения и износа. |
|
Охлаждающая жидкость |
Проверьте уровень, фильтрацию и циркуляцию. |
Обеспечьте эффективную подачу охлаждающей жидкости. |
|
Конвейер для стружки |
Удалите накопившуюся стружку и проверьте работу устройства. |
Избегайте проблем с удалением стружки. |
|
Электрический шкаф |
Проверьте вентиляцию и видимое состояние. |
Обеспечивает надежную работу электрооборудования. |
|
Запчасти |
Ведите учет критически важных компонентов. |
Сократите задержки с заменой. |
|
записи о техническом обслуживании |
Записывайте результаты проверок, срабатывания сигнализации и ремонтные работы. |
Выявление повторяющихся проблем |
Данная таблица представляет собой общую схему управления, а не заменяет собой руководство по техническому обслуживанию, специфичное для данной машины. Интервалы осмотра и технические процедуры всегда должны соответствовать инструкциям производителя вертикально-фрезерного станка.
Часто задаваемые покупателями вопросы о техническом обслуживании и запасных частях для VMC
Как российскому машиностроительному цеху сократить количество незапланированных простоев вертикальных обрабатывающих центров?
Начните с графика профилактического технического обслуживания, регистрируйте повторяющиеся сигналы тревоги, проверяйте критически важные компоненты и ведите приоритетный список запасных частей. Операторы должны сообщать о нештатных ситуациях в работе оборудования на ранних стадиях, а не ждать полного отказа.
Какие компоненты VMC следует проверять чаще всего?
Шпиндель, автоматическая система смены инструмента, система смазки, система охлаждения, конвейер для стружки и видимая вентиляция электрощита являются важными зонами для планового осмотра. Точный график зависит от модели станка и условий эксплуатации.
Какие запасные части должен иметь в наличии владелец фрезерного станка?
Универсального списка запасных частей для всех вертикально-фрезерных станков не существует. Наиболее подходящий ассортимент зависит от конфигурации станка, сроков поставки компонентов, истории обслуживания и влияния каждой потенциальной поломки на производство. Приоритетность критически важных компонентов и расходных материалов следует определять исходя из степени риска.
Как часто следует проводить техническое обслуживание VMC?
Интервалы технического обслуживания зависят от рекомендаций производителя оборудования, количества отработанных часов, используемых материалов для резки, интенсивности производства и условий окружающей среды. Ежедневные, еженедельные, ежемесячные и периодические профессиональные проверки могут входить в программу технического обслуживания.
Могут ли сигналы тревоги в системах ЧПУ помочь предотвратить поломки оборудования?
Да. Записи аварийных сигналов могут помочь выявить повторяющиеся нештатные ситуации и определить направление поиска и устранения неисправностей. Однако код аварийного сигнала следует проверять в соответствии с руководством по эксплуатации оборудования, а не просто сбрасывать, не выявив причину.
Что должны запрашивать покупатели у поставщика VMC?
Покупателям следует запросить руководства по эксплуатации и техническому обслуживанию, электрические схемы, перечень запасных частей, информацию о смазочных материалах, документацию по системам сигнализации ЧПУ, требования к установке, а также подробную информацию о технической поддержке и обучении.
Является ли профилактическое техническое обслуживание более экономичным, чем аварийный ремонт?
Профилактическое техническое обслуживание помогает выявлять износ и развивающиеся неисправности до того, как они приведут к серьезным поломкам. Его финансовая ценность зависит от типа оборудования, затрат на техническое обслуживание, производственного графика и потенциальных затрат на простой. Его следует оценивать как часть общей стратегии управления оборудованием компании.
Создайте более надежный план производства на станках с ЧПУ с помощью ALPHA.
Для российских производителей приобретение вертикально-фрезерного станка — это только начало инвестиций в оборудование.
Долгосрочная эффективность производства также зависит от планирования технического обслуживания, идентификации запасных частей, обучения операторов и способности эффективно реагировать на возникновение нештатных ситуаций в работе оборудования.
Подходящий вертикальный обрабатывающий центр должен соответствовать требованиям цеха к обработке материалов, а также иметь конфигурацию, которую компания сможет эффективно эксплуатировать и обслуживать.
Перед выбором вертикально-фрезерного станка производители должны оценить шпиндель, систему ЧПУ, автоматическую смену инструмента, систему смазки, систему охлаждения, конструкцию станка и имеющуюся техническую документацию.
equally important to clarify what maintenance information, spare parts support, and technical help can be provided.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства. При обсуждении установки вертикально-фрезерного станка на вашем предприятии важно указать предполагаемые материалы заготовки, операции обработки, объем производства и предпочтительную конфигурацию станка, чтобы определить подходящее решение.
Свяжитесь с ALPHA
Ищете вертикально-фрезерный станок для своего российского производственного предприятия? Свяжитесь с компанией ALPHA, чтобы обсудить ваши требования к обработке, конфигурацию станка и технические вопросы.
Связаться с нами: https://alpha-cnc.com/contact-us