Как российские производители могут повысить эффективность производства на станках с ЧПУ в условиях нехватки операторов станков с ЧПУ
Нехватка квалифицированных операторов станков с ЧПУ становится производственной проблемой.
Для многих российских производственных компаний поиск подходящего оборудования — лишь одна из составляющих построения надежной производственной системы. Поиск и удержание опытных работников, способных работать с этим оборудованием, является еще одной важной задачей.
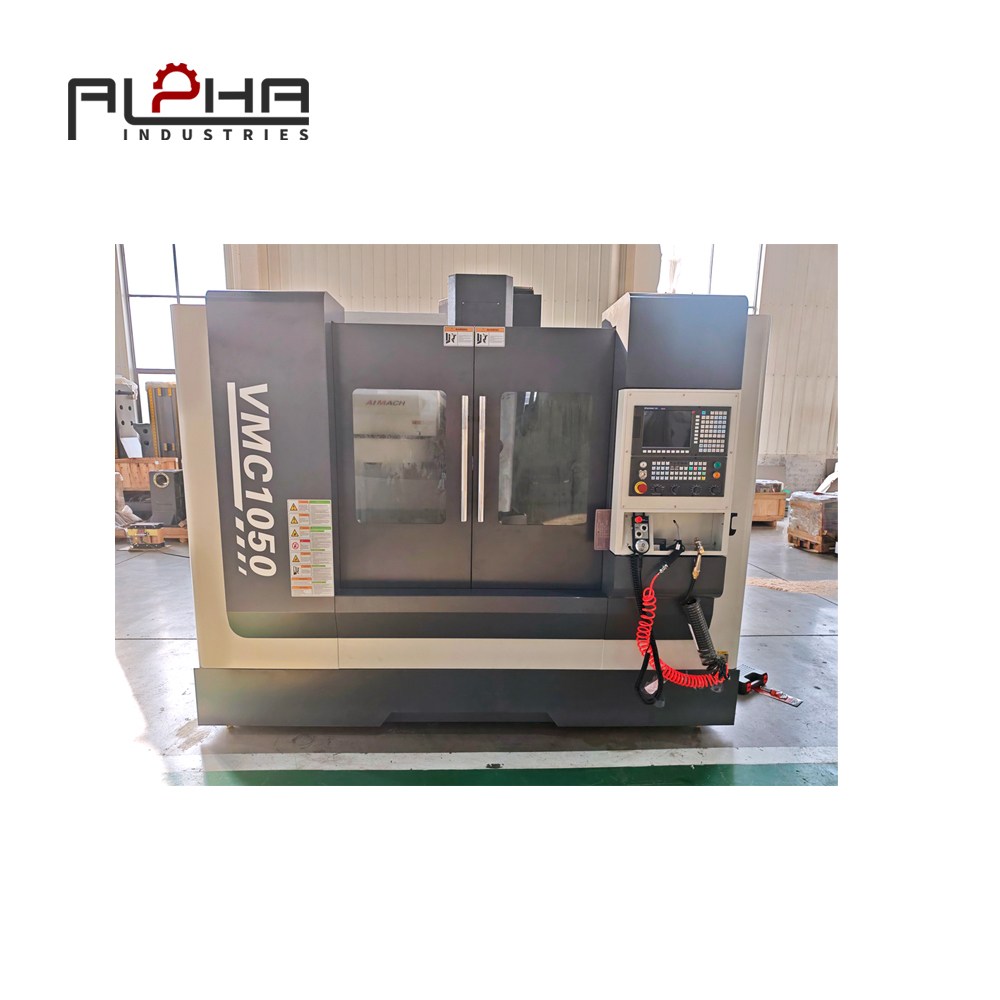
Современный вертикальный обрабатывающий центр может выполнять фрезерование, сверление, расточку, нарезание резьбы и другие операции механической обработки за одну установку. Однако его производительность по-прежнему зависит от операторов, программистов, техников и руководителей производства, которые понимают процесс обработки.
Если в мастерской работает лишь несколько опытных специалистов по ЧПУ, могут возникнуть различные проблемы:
-
Производство в значительной степени зависит от отдельных операторов.
-
Новым сотрудникам требуется значительная подготовка, прежде чем они смогут работать самостоятельно.
-
Программирование ЧПУ становится узким местом.
-
Неправильное смещение инструмента или позиционирование заготовки могут привести к браку деталей.
-
При отсутствии опытного персонала эффективность использования оборудования может снижаться.
-
Разные операторы могут использовать непоследовательные методы обработки.
-
Руководителям производства может быть сложно стандартизировать работу в разных сменах.
Эти проблемы особенно актуальны в России, где нехватка рабочей силы стала структурной проблемой для обрабатывающей промышленности.
В совместном исследовании компании «Яков и партнеры» и Всероссийского научно-исследовательского института труда, опубликованном в апреле 2026 года, описывается растущий спрос на замену рабочей силы в российской обрабатывающей промышленности. В нем сообщается, что доля работников обрабатывающей промышленности моложе 30 лет за предыдущее десятилетие снизилась с 22% до 12%. В исследовании также отмечаются такие важные меры реагирования, как стандартизация, автоматизация, высокоэффективные технологии и краткосрочное обучение на рабочем месте.
Этот контекст поднимает важный вопрос для производителей:
Как цеху поддерживать стабильную производительность вертикальных обрабатывающих центров, если сложно нанимать и удерживать опытных операторов станков с ЧПУ?
Решение заключается не просто в приобретении более совершенного оборудования. Лучший подход — это сочетание подходящей конфигурации станка, стандартизированных процессов обработки, обучения операторов и практического управления производством.
В этой статье рассматривается, как применить этот подход на практике.
Понять, как нехватка операторов влияет на производство на станках с ЧПУ.
Вертикально-фрезерный станок способен выполнять множество операций обработки, но его реальная производительность зависит от того, насколько эффективно организован весь процесс.
Когда квалифицированных операторов мало, проблемы часто возникают на нескольких этапах производства.
Программирование ЧПУ становится узким местом.
Для программирования станков с ЧПУ необходимы знания геометрии заготовки, режущих инструментов, последовательности обработки, систем координат, параметров резки и возможностей станка.
Программист должен понимать не только как генерировать траекторию движения инструмента, но и как выбранная стратегия обработки будет работать на реальном станке.
Если подготовку и проверку программ могут осуществлять только один или два сотрудника, производство может стать зависимым от их наличия.
Например, цех может получить несколько разных заказов на компоненты в течение одной недели. Для каждого компонента требуется своя программа обработки, схема крепления и выбор инструмента.
Если процесс программирования не стандартизирован, опытным сотрудникам, возможно, придётся проверять каждую новую задачу индивидуально.
Это может задержать подготовку производства и ограничить количество заказов, которые может обработать цех.
Настройка заготовки зависит от опыта оператора.
Правильное позиционирование заготовки имеет решающее значение для точности обработки.
Операторам необходимо понимать, как:
-
Выберите подходящие светильники.
-
Расположите и закрепите заготовки.
-
Разработать системы координации работы.
-
Установите смещение длины инструмента.
-
Проверьте компенсацию диаметра инструмента.
-
Проверьте первую операцию обработки.
-
Убедитесь, что заготовка надежно закреплена.
Опытный оператор может эффективно выполнять эти задачи благодаря практическим знаниям, накопленным за многие годы.
Менее опытному оператору может потребоваться дополнительный надзор или больше времени для выполнения той же подготовительной работы.
Непоследовательные методы настройки также могут приводить к различиям между производственными партиями.
Разные операторы могут давать разные результаты.
В случаях, когда технологические процессы обработки не задокументированы, операторы могут разрабатывать собственные методы.
Один сотрудник может использовать определенную последовательность действий с инструментами, в то время как другой может подходить к обработке одного и того же компонента по-разному.
Эти различия могут повлиять на:
-
Время цикла обработки.
-
Расход инструментов.
-
Качество поверхности.
-
Размерная согласованность.
-
Требования к проверке.
-
Процент брака заготовок.
Цель должна заключаться в создании повторяемого процесса, который не зависит исключительно от личного опыта одного сотрудника.
Обеспечение непрерывности производства становится все сложнее.
Если опытный оператор станков с ЧПУ отсутствует, увольняется из компании или переходит на другую должность, цеху может быть сложно продолжать выполнение определенных заказов.
Это особенно проблематично, когда программы для станков, информация об инструментах и знания о настройке хранятся в неформальном порядке.
Таким образом, инвестиции в VMC должны сопровождаться процессом регистрации и обмена производственными знаниями.
Выберите VMC, который будет практичным для имеющегося персонала.
При выборе оборудования следует учитывать навыки и опыт людей, которые будут им управлять.
Станок с широким набором функций не всегда является лучшим выбором для любой мастерской.
Важный вопрос заключается в том, обеспечивает ли выбранный вертикально-фрезерный станок необходимые предприятию возможности обработки, оставаясь при этом практичным для операторов и обслуживающего персонала.
Выберите подходящую систему ЧПУ-управления
Контроллер ЧПУ является основным интерфейсом между оператором и станком.
Это позволяет пользователям загружать программы, устанавливать координаты обработки, управлять инструментами, отслеживать состояние станка и контролировать производственные операции.
При оценке велокомпьютера покупателям следует учитывать следующие факторы:
-
Производитель и модель контроллера.
-
Макет интерфейса.
-
Функции программирования.
-
Управление координацией инструментов и работ.
-
Доступные циклы обработки.
-
Информация о тревоге.
-
Хранение и передача программ.
-
Учебные материалы.
-
Доступны языковые опции.
Привычная система управления может сократить время обучения для операторов, уже имеющих опыт работы с данной платформой.
Однако покупателям не следует предполагать, что все контроллеры от одного производителя обладают идентичными функциями.
Перед покупкой необходимо уточнить точную модель, версию программного обеспечения, конфигурацию оборудования и доступные опции.
Приоритетное внимание следует уделять четким рабочим процедурам.
К оборудованию должны прилагаться понятные инструкции по эксплуатации и соответствующая техническая документация.
Операторы должны уметь безопасно и стабильно выполнять основные задачи.
К ним относятся:
-
Запуск и остановка оборудования.
-
Загрузка заготовки.
-
Установка инструмента.
-
Выбор программы ЧПУ.
-
Настройка рабочих координат.
-
Регулировка смещения инструмента.
-
Первичный контроль качества.
-
Реагирование на тревогу.
-
Регулярная уборка и техническое обслуживание.
Поставщик должен уточнить, какие именно руководства и учебные материалы включены в комплект.
При организации семинаров на русском языке покупателям также следует обсудить наличие документации на русском языке или подходящей переводческой поддержки.
Подберите производительность станка в соответствии с фактическими обрабатываемыми деталями.
Слишком большие или излишне сложные машины могут предъявлять дополнительные эксплуатационные требования.
С другой стороны, станок с недостаточной производительностью может потребовать дополнительных настроек или специальных методов обработки.
Покупателям следует оценить:
-
Размеры рабочего стола.
-
Перемещение по осям X, Y и Z.
-
Максимальный вес заготовки.
-
Мощность и скорость вращения шпинделя.
-
Вместимость магазина для инструментов.
-
Требования к зажиму заготовки.
-
Доступный зазор для механической обработки.
Цель состоит в том, чтобы выбрать станок, способный обрабатывать типичные компоненты цеха без создания излишней сложности технологического процесса.
Учитывайте вместимость магазина инструментов.
Автоматическая система смены инструмента позволяет сократить объем ручной замены инструмента между операциями обработки.
Для деталей, требующих использования нескольких инструментов, подходящий инструментальный магазин может сделать последовательность обработки более организованной.
Однако требуемая производительность оборудования должна определяться фактическими производственными потребностями.
Покупателям следует учитывать следующее:
-
Количество инструментов, необходимых для работы с типичными компонентами.
-
Максимальный диаметр инструмента.
-
Максимальная длина инструмента.
-
Максимальный вес инструмента.
-
Интерфейс инструмента.
-
Требования к замене инструмента.
Больший инструментальный магазин не всегда необходим. Необходимая вместимость зависит от количества операций обработки и разнообразия обрабатываемых деталей.
Стандартизация программ для станков с ЧПУ позволит снизить зависимость от отдельных операторов.
Один из наиболее эффективных способов снизить зависимость от отдельных сотрудников — стандартизация процесса обработки материалов.
Вместо того чтобы позволять каждому оператору разрабатывать отдельный подход к одному и тому же компоненту, производители могут создавать утвержденные программы для станков с ЧПУ и сопроводительную производственную документацию.
Создайте централизованную библиотеку программ для станков с ЧПУ.
Библиотека программ позволяет цеху хранить и управлять проверенными программами обработки.
Каждая программа должна быть связана с соответствующей производственной информацией, такой как:
-
Номер детали.
-
Корректировка чертежа заготовки.
-
Материал.
-
Номер программы ЧПУ.
-
Модель машины.
-
Расположение светильников.
-
Список инструментов.
-
Параметры резки.
-
Требования к проверке.
-
Пересмотр программы.
Эта информация облегчает понимание другим квалифицированным оператором процесса изготовления той или иной детали.
Это также снижает риск использования устаревшей программы.
Внедрить систему контроля версий программы.
При внесении изменений в программу ЧПУ, цех должен зафиксировать эти изменения.
Например, программист может скорректировать траекторию движения инструмента для улучшения качества поверхности или сокращения времени обработки.
Без системы контроля версий операторы могут случайно использовать разные версии программы для одного и того же компонента.
Практическая система должна определять:
-
Оригинальная программа.
-
Утвержденная производственная версия.
-
Дата внесения изменений.
-
Причина изменения.
-
Ответственное лицо.
-
Результат проверки.
Изменения в производственной программе должны утверждаться только уполномоченными сотрудниками.
Это помогает поддерживать единообразие между сменами и производственными партиями.
Создание стандартных листов настройки
Инструкция по настройке предоставляет операторам информацию, необходимую для подготовки оборудования.
В качестве полезной инструкции по настройке может быть включено следующее:
|
Информация |
Цель |
|---|---|
|
Номер детали |
Идентифицирует заготовку. |
|
Редактирование чертежа |
Подтверждает правильность технического чертежа. |
|
Материал заготовки |
Определяет требования к обработке. |
|
Информация о матче |
Показана утвержденная схема крепления. |
|
Список инструментов |
Определяет необходимые режущие инструменты. |
|
Смещение инструмента |
Предоставляет справочную информацию |
|
Координация работы |
Определяет утвержденную схему координат. |
|
Программа ЧПУ |
Связывает нужную программу |
|
Пункты проверки |
Определяет важные проверки качества. |
Техническая документация должна соответствовать фактическому оборудованию и производственному процессу.
Это не должно заменять обучение операторов или правила техники безопасности при работе с оборудованием.
Вместо этого, оно предоставляет операторам единый ориентир для подготовки повторяющихся производственных заданий.
Используйте стандартные списки инструментов.
Для цеха, часто производящего похожие компоненты, стандартизация оснастки может принести пользу.
Например, в стандартных операциях могут использоваться следующие методы:
-
Торцевые фрезы.
-
Концевые фрезы.
-
Тренировки.
-
Краны.
-
Скучные инструменты.
-
Инструменты для снятия фаски.
-
Фрезы для чистовой обработки.
Выбор конкретного инструмента должен основываться на материале, геометрии заготовки, возможностях станка и требуемом качестве.
Стандартный перечень инструментов упрощает подготовку станка перед началом выполнения производственного заказа.
Это также может упростить замену инструментов и обмен информацией между программистами и операторами.
Упростите настройку заготовки и проверку первой детали.
Стандартизированный процесс настройки помогает менее опытным операторам более стабильно выполнять рутинные задачи.
Цель состоит в том, чтобы сократить количество предотвратимых ошибок, сохраняя при этом необходимые проверки и контроль безопасности.
Используйте подходящие зажимные приспособления для заготовок.
Крепление заготовки оказывает прямое влияние на точность обработки и рабочую нагрузку оператора.
Подходящее приспособление должно надежно удерживать заготовку и обеспечивать удобный доступ для режущих инструментов.
В зависимости от обрабатываемой детали, возможные решения включают:
-
Стандартные станочные тиски.
-
Комплекты для зажима.
-
Модульные светильники.
-
Специализированные светильники.
-
Угловые пластины.
-
Изготовленные на заказ зажимные устройства.
Выбор зависит от геометрии детали, объема производства, сил резания и требуемой точности позиционирования.
Для цехов, производящих детали различных типов, модульные зажимные приспособления могут обеспечить дополнительную гибкость.
При многократном изготовлении одной и той же детали специальное приспособление может помочь повысить стабильность настройки.
Чётко обозначьте точки позиционирования заготовки.
Операторы должны иметь четкие инструкции по позиционированию заготовки.
К ним могут относиться:
-
Опорные поверхности.
-
Определение местоположения контактов.
-
Остановка оборудования.
-
Положения зажима.
-
Координатные точки отсчета.
Четкие инструкции по настройке помогают избежать различий между операторами.
Они также облегчают руководителям проверку правильности подготовки оборудования.
Разработать процедуру первичного контроля качества.
Первую обработанную деталь следует проверить на соответствие чертежу и требованиям к качеству.
В зависимости от детали, проверка может включать в себя:
-
Габаритные размеры.
-
Расположение отверстий.
-
Диаметры отверстий.
-
Размеры кармана.
-
Качество поверхности.
-
Геометрические допуски.
-
Ключевые справочные характеристики.
Метод контроля и измерительное оборудование должны соответствовать требуемым допускам.
Только после проверки первого образца цех должен приступить к работе в соответствии с утвержденной производственной процедурой.
Этот процесс помогает предотвратить ошибки настройки или программирования, которые могут повлиять на всю партию продукции.
Предоставьте информацию о настройке на самом устройстве.
Операторам не нужно будет просматривать множество папок или обращаться в разные отделы, чтобы найти основную информацию о производстве.
По возможности, инструкции по настройке оборудования, списки инструментов и утвержденные программы следует систематизировать таким образом, чтобы уполномоченный персонал мог эффективно получать доступ к необходимой информации.
В качестве конкретного метода может использоваться контролируемая система документооборота на бумажных носителях, общая база данных производственных данных или подходящее программное обеспечение для управления производством.
Самое важное — это то, что информация должна быть точной, доступной и надлежащим образом контролироваться.
Создайте практическую систему обучения операторов станков с ЧПУ.
Вертикальный обрабатывающий центр может способствовать эффективному производству, но он не может заменить необходимость в квалифицированном персонале.
Практическая система обучения помогает новым сотрудникам развить навыки, необходимые для безопасной и стабильной работы с оборудованием.
Разделите обучение на разные уровни навыков.
Обучение должно быть организовано в соответствии с обязанностями сотрудника и его имеющимся опытом.
Полезная структура включает три уровня.
Уровень 1: Основы работы с машинами
Сотрудники должны понимать:
-
Запуск и остановка оборудования.
-
Функции аварийной остановки.
-
Основные принципы работы панели управления.
-
Загрузка заготовки.
-
Установка инструмента производится в соответствии с утвержденными процедурами.
-
Выбор программы.
-
Базовый мониторинг состояния оборудования.
-
Безопасные методы работы.
Уровень 2: Настройка и эксплуатация производства.
После приобретения базового опыта операторы могут развить следующие навыки:
-
Зажим заготовки.
-
Настройка рабочих координат.
-
Управление смещением инструмента.
-
Первичный контроль качества.
-
Плановая замена инструмента.
-
Базовая идентификация тревожных сигналов.
-
Ведение производственной документации.
Уровень 3: Продвинутая обработка материалов и управление технологическими процессами.
Более опытные сотрудники могут взять на себя ответственность за:
-
Редактирование программ для станков с ЧПУ.
-
Работа, связанная с комплементарной и альтернативной медициной.
-
Оптимизация параметров резки.
-
Сложное планирование размещения оборудования.
-
Проверка процесса.
-
Расширенная диагностика неисправностей.
-
Обучение других операторов.
Такая структура помогает распределить обязанности в мастерской, вместо того чтобы ожидать от каждого сотрудника выполнения всех технических задач.
В процессе обучения используйте реальные производственные компоненты.
Обучение более эффективно, когда оно связано с реальной работой, выполняемой на заводе.
Вместо того чтобы обучать только общим функциям контроллера, преподаватели могут использовать репрезентативные компоненты.
Процесс обучения может включать в себя:
-
Проверка инженерного чертежа.
-
Определение материала заготовки.
-
Выбор светильника.
-
Подготовка необходимых инструментов.
-
Загрузка утвержденной программы ЧПУ.
-
Проверка координат работы и инструментов.
-
Выполнение технологического процесса обработки под наблюдением.
-
Измерение готовой детали.
-
Запись результатов.
Такой подход помогает сотрудникам понять, как взаимосвязаны различные операции, выполняемые на станках.
Создайте простые контрольные списки для работы.
Контрольный список может помочь операторам запомнить важные задачи по подготовке и проверке.
Например, контрольный список для предпроизводственного этапа может включать в себя:
-
Подтвердите правильность чертежа заготовки.
-
Проверьте материал заготовки.
-
Проверьте расположение светильников.
-
Подтвердите идентификацию инструмента.
-
Загрузите утвержденную программу ЧПУ.
-
Проверьте информацию о координатах и смещении.
-
Убедитесь в надежном зажиме заготовки.
-
Проверьте условия безопасности оборудования.
-
Проведите необходимую первичную проверку изделия.
Контрольный список следует адаптировать к конкретному оборудованию и процессу.
Это не должно побуждать операторов пропускать технические проверки или выполнять задачи, выходящие за рамки их подготовки.
Обучение сотрудников смежным специальностям
В ходе производственного процесса следует избегать сосредоточения всех производственных знаний в руках одного человека.
Взаимообучение позволяет нескольким квалифицированным сотрудникам понимать важные производственные процессы.
Например:
-
Для работы с одним и тем же виртуальным монтером могут быть обучены два оператора.
-
Программист может задокументировать последовательность обработки стандартной детали.
-
Специалист по техническому обслуживанию может понимать основные процедуры осмотра оборудования.
-
Руководитель производства может знать, как получить доступ к утвержденным программным документам.
Это не значит, что каждому сотруднику необходимы продвинутые навыки программирования.
Цель состоит в том, чтобы обеспечить бесперебойное выполнение основных производственных задач в случае отсутствия одного из специалистов.
Используйте автоматизацию для сокращения повторяющейся ручной работы.
Автоматизация может помочь цеху повысить стабильность производства в условиях ограниченности квалифицированной рабочей силы.
Однако оптимальный уровень автоматизации зависит от типа обрабатываемой детали, объема производства, имеющихся инвестиционных возможностей и технических характеристик.
Небольшой мастерской не обязательно нужна полностью автоматизированная производственная линия.
Во многих случаях более практичной отправной точкой может стать базовая автоматизация и стандартизированная система фиксации заготовок.
Автоматическая смена инструмента
Система автоматической смены инструмента (ATC) позволяет станку менять инструменты в соответствии с программой ЧПУ.
Это снижает необходимость ручной смены инструмента между операциями обработки.
Это также может сделать многооперационную обработку более организованной.
При выборе вертикально-фрезерного станка покупателям следует убедиться в вместимости инструментального магазина, предельных весовых характеристиках инструмента, его габаритах и совместимости с необходимыми держателями инструмента.
Усовершенствования в фиксации заготовок
Использование подходящих приспособлений может сократить время и усилия, необходимые для многократного позиционирования заготовки.
Например, специальное приспособление может помочь операторам точно и безошибочно находить нужный компонент.
Модульные приспособления могут быть полезны, когда в цехе обрабатываются различные типы заготовок.
Наилучший вариант зависит от объёма производства и степени вариативности продукции.
Паллетные системы для серийного производства
В подходящих производственных условиях паллетные системы позволяют проводить подготовку заготовки во время выполнения станком другого цикла обработки.
Это может помочь сократить время ожидания оборудования.
Однако паллетные системы предъявляют дополнительные требования к конструкции приспособлений, позиционированию заготовки, безопасности и координации технологического процесса.
Их следует оценивать с учетом ожидаемого объема производства и имеющейся технической поддержки.
Роботизированная погрузка и разгрузка
Роботизированная загрузка может сократить количество повторяющихся ручных операций в стабильных, повторяющихся производственных процессах.
Он может подойти для мастерских, производящих относительно однородный ассортимент компонентов.
Перед внедрением роботизированной автоматизации производителям следует учесть следующие моменты:
-
Размеры и вес заготовки.
-
Вариант детали.
-
Требования к захвату.
-
Доступ к машине.
-
Защита и безопасность.
-
Объём производства.
-
Требования к программированию.
-
Ресурсы для технического обслуживания.
Для крупномасштабного мелкосерийного производства ручная загрузка с использованием стандартизированных приспособлений может быть более экономичной и простой в управлении.
Выбирайте автоматизацию в соответствии с возможностями персонала.
Сама по себе автоматизация требует технических знаний.
Роботизированные системы, устройства смены паллет, датчики и интегрированное производственное оборудование требуют установки, программирования, технического обслуживания и устранения неисправностей.
Следовательно, производителям следует избегать внедрения автоматизации, которая выходит за рамки технических возможностей имеющегося у них персонала.
Поэтапный подход зачастую более практичен: сначала улучшайте стандартизацию процессов, а затем внедряйте дополнительную автоматизацию, когда этого требуют производственные потребности.
Улучшите планирование производства на станках с ЧПУ в условиях ограниченного числа опытных операторов.
Даже подходящий вертикальный конвейерный станок может оказаться неэффективным, если производственные заказы не организованы должным образом.
При планировании производства следует учитывать наличие операторов, требования к настройке оборудования, программы обработки и материалы обрабатываемых деталей.
Группа аналогичных операций механической обработки
По возможности, схожие компоненты можно группировать по следующим критериям:
-
Материал заготовки.
-
Требования к инструментам.
-
Расположение светильников.
-
Механическая обработка.
-
Структура программы ЧПУ.
Это может сократить объем ненужной подготовительной работы между производственными заказами.
Однако при формировании производственной группы следует также учитывать сроки поставки и потребности в запасах.
Подготовьте инструменты и материалы перед загрузкой станка.
Операторам не должно приходиться постоянно отходить от станка в поисках инструментов, приспособлений, чертежей или материалов.
Перед началом выполнения производственного заказа цех может подготовить следующее:
-
Сырье.
-
Чертежи заготовки.
-
Утвержденные программы ЧПУ.
-
Оборудование.
-
Режущие инструменты.
-
Измерительные приборы.
-
Необходимые документы для проверки.
Это позволяет операторам станков сосредоточиться на самом производственном процессе.
Планируйте сложные задачи в соответствии с имеющимися навыками.
Не каждая работа требует одинакового уровня опыта оператора.
Стандартные компоненты могут быть пригодны для использования обученными операторами с применением утвержденных программ и инструкций по настройке.
Для более сложных деталей может потребоваться опытный персонал для программирования, планирования оснастки или проверки технологического процесса.
Руководителям производства следует учитывать эти различия при распределении работы.
Это помогает предотвратить ситуацию, когда ограниченное количество высококвалифицированных специалистов по ЧПУ становится узким местом при выполнении каждого производственного заказа.
Мониторинг использования оборудования
Эффективность использования оборудования следует оценивать наряду с доступностью операторов.
К полезным производственным показателям относятся:
-
Фактическое время обработки.
-
Время настройки.
-
Время ожидания.
-
Время на подготовку программы.
-
Количество принятых компонентов.
-
Выход продукта с первого раза.
-
Частота замены инструмента.
Эти показатели могут помочь руководителям понять, вызвана ли низкая производительность ограничениями оборудования, проблемами с персоналом, задержками в программировании или неэффективной организацией производства.
Оцените функции VMC, которые упрощают эксплуатацию.
При приобретении вертикально-фрезерного станка для российской мастерской с ограниченным количеством квалифицированного персонала покупателям следует учитывать следующие характеристики и сопутствующие элементы.
|
Функция VMC |
Преимущества производства |
Что должны подтвердить покупатели |
|---|---|---|
|
Удобный интерфейс ЧПУ |
Помогает операторам справляться с рутинными задачами на станках. |
Модель контроллера, функции, обучение |
|
Автоматическая смена инструмента |
Сокращает количество ручных переключений инструментов. |
Вместимость и совместимость инструментов |
|
Четкая документация на оборудование |
Обеспечивает стабильную работу. |
Руководства, чертежи, инструкции по техническому обслуживанию |
|
Подходящие размеры рабочего стола |
Поддерживает практичную настройку заготовки. |
Размеры стола, загрузочное пространство, вес заготовки. |
|
Надежная система фиксации заготовки |
Помогает поддерживать стабильность позиционирования. |
Варианты крепления и требования к зажиму |
|
Хранение и передача программ |
Поддерживает повторное производство |
Поддерживаемые интерфейсы и процедуры резервного копирования |
|
Информация о состоянии оборудования и аварийных сигналах |
Помогает операторам определять состояние оборудования. |
Описание аварийных сигналов и документы по устранению неполадок |
|
Дополнительная автоматизация |
Сокращает количество повторяющихся задач. |
Требования к интеграции и поддержка |
Эти характеристики следует оценивать в рамках полной конфигурации оборудования.
Оборудование со множеством сложных функций не всегда является наиболее подходящим вариантом, если мастерская не может эффективно его использовать или обслуживать.
Практический план реализации для российских семинаров в формате видеоконференцсвязи
Повышение производительности при ограниченном количестве квалифицированных работников не обязательно должно начинаться с крупных инвестиций в автоматизацию.
Структурированный план внедрения может помочь производителям поэтапно вносить улучшения.
Этап 1: Выявление основного узкого места в производстве.
Начните с определения того, где в цехе теряются наибольшие производственные затраты.
Возможные узкие места включают в себя:
-
Подготовка программы для станка с ЧПУ.
-
Настройка заготовки.
-
Подготовка инструментов.
-
Обучение операторов.
-
Первичный контроль качества.
-
Время ожидания оборудования.
-
Повторяющиеся ошибки программирования.
В цехе следует собирать фактическую информацию о производстве, а не предполагать, что основная проблема заключается в самом оборудовании.
Этап 2: Стандартизация наиболее часто производимых деталей.
Выберите несколько стандартных компонентов и подготовьте стандартизированную производственную документацию.
К ним могут относиться:
-
Утвержденные программы ЧПУ.
-
Списки инструментов.
-
Инструкции по установке.
-
Информация о матче.
-
Требования к проверке.
-
Записи о внесении изменений в программу.
Начните с повторных заказов, поскольку они предоставляют практическую возможность проверить, повышает ли стандартизация согласованность.
Этап 3: Обучение более одного оператора
Определите сотрудников, которых можно обучить работе с выбранным виртуальным торговым центром.
Обеспечьте практическое обучение с использованием реальных компонентов мастерской и утвержденных производственных процедур.
Для сложных работ по программированию или техническому обслуживанию привлекайте квалифицированных специалистов и четко определяйте их обязанности.
Этап 4: Рассмотрение подходящих вариантов автоматизации
После стандартизации процесса оцените, могут ли автоматическая смена инструмента, улучшенная фиксация заготовок, паллетные системы или роботизированная загрузка сократить объем повторяющейся ручной работы.
Автоматизация должна решать четко определенную производственную проблему.
Этап 5: Оценка результатов
Сравните показатели производства до и после внедрения улучшений.
К полезным показателям относятся:
-
Количество принимаемых деталей за смену.
-
Время на подготовку к выполнению каждой задачи.
-
Время ожидания оборудования.
-
Частота вмешательства оператора.
-
Выход продукта с первого раза.
-
Время производственного цикла.
-
Время обучения для новых операторов.
Цель состоит в том, чтобы определить, улучшают ли изменения стабильность производства и позволяют ли более эффективно использовать имеющихся сотрудников.
Вопросы, которые следует задать российским покупателям перед приобретением ВМК
При оценке вертикальных обрабатывающих центров производители должны обсуждать не только технические характеристики обработки, но и практические требования повседневной эксплуатации.
Подходит ли контроллер ЧПУ для наших операторов?
Уточните точного производителя и модель контроллера.
Уточните, имеют ли действующие сотрудники опыт работы с системой и может ли поставщик обеспечить соответствующее обучение.
Может ли поставщик предоставить полный комплект эксплуатационной документации?
Уточните, какие руководства по эксплуатации, электрические схемы, инструкции по техническому обслуживанию и техническая документация входят в комплект.
Также обсудите языковые требования.
Поддерживает ли станок необходимые операции обработки?
Убедитесь, что станок вертикально-фрезерного производства может выполнять фрезерование, сверление, расточку, нарезание резьбы и другие операции, необходимые для обработки обрабатываемых деталей.
Что представляет собой конфигурация автоматического устройства смены инструмента?
Проверьте вместимость магазина инструментов, интерфейс инструмента, максимальные габариты инструмента и другие соответствующие характеристики.
Может ли поставщик обеспечить обучение операторов?
Уточните, доступно ли обучение, какие темы оно охватывает, сколько времени оно длится и включает ли оно практическую работу с оборудованием.
Можно ли стандартизировать наши программы для станков с ЧПУ?
Уточните информацию о поддерживаемых методах передачи программ, функциях контроллера, процедурах резервного копирования и соответствующей технической документации.
Какие варианты автоматизации доступны?
Обсудите подходящие решения для фиксации заготовок, паллетные системы и другое дополнительное оборудование в соответствии с производственными требованиями цеха.
Какая поддержка предоставляется после доставки?
Уточните объем гарантии, порядок технической коммуникации, условия удаленной поддержки и процедуры идентификации запасных частей.
Часто задаваемые вопросы об эксплуатации вертикально-фрезерных станков и нехватке операторов станков с ЧПУ.
Как вертикально-фрезерный станок может помочь российским производителям справиться с нехваткой операторов станков с ЧПУ?
Подходящий вертикально-фрезерный станок позволяет объединить несколько операций обработки в рамках одного станка и поддерживать более стандартизированные производственные процедуры. В сочетании с утвержденными программами ЧПУ, листами настройки, обучением операторов и подходящими зажимными приспособлениями он может помочь цеху сократить ненужное ручное вмешательство и повысить стабильность производства.
Устраняет ли современный вертикально-фрезерный станок необходимость в опытных операторах станков с ЧПУ?
Нет. Для работы с вертикально-фрезерным станком по-прежнему требуется квалифицированный персонал для программирования, настройки, выбора инструмента, проверки качества обработки, технического обслуживания и устранения неполадок. Однако стандартизированные процессы и подходящие функции станка могут упростить управление рутинным производством и снизить зависимость от отдельных сотрудников.
Какие функции VMC полезны для мастерских с неопытными операторами?
К числу важных факторов относятся: подходящая система ЧПУ, четкая документация по эксплуатации, автоматическая смена инструмента, надлежащая система крепления заготовки, понятная информация об аварийных сигналах и доступные учебные материалы. Оптимальная конфигурация зависит от обрабатываемой детали и квалификации персонала цеха.
Как производители могут сократить время обучения операторов станков с ЧПУ?
Производители могут использовать структурированное обучение, практические упражнения на основе реальных компонентов, стандартные листы настройки, утвержденные программы для станков с ЧПУ и четкие контрольные списки эксплуатации. Обучение следует разделить на базовые операции, настройку производства и расширенные обязанности по обработке деталей.
Может ли автоматическая смена инструмента повысить производительность вертикально-фрезерных станков?
Автоматическая система смены инструмента позволяет сократить ручную замену инструмента между запрограммированными операциями обработки. Она особенно полезна для деталей, требующих использования нескольких инструментов. Реальная выгода зависит от последовательности обработки, требований к инструменту и объема производства.
Подходит ли роботизированная загрузка для каждого цеха с вертикально-фрезерными станками?
Нет. Роботизированная загрузка больше подходит для производственных процессов со стабильной размерностью заготовки, условиями нагрузки и повторяющимися циклами обработки. Для цехов с очень разнообразным мелкосерийным производством стандартизированная ручная фиксация заготовки может оказаться более практичной.
Почему стандартизированные программы для станков с ЧПУ важны?
Стандартизированные программы помогают гарантировать, что один и тот же утвержденный процесс обработки может быть повторен разными квалифицированными операторами. В сочетании с инструкциями по настройке оборудования, списками инструментов и контролем версий они снижают зависимость от неформальных знаний и помогают поддерживать стабильность производства.
На что следует обратить внимание покупателям при выборе вертикально-фрезерного станка для мастерской с ограниченным количеством квалифицированных рабочих?
Покупателям следует ознакомиться с контроллером ЧПУ, интерфейсом управления, производительностью станка, инструментальным магазином, вариантами крепления заготовок, документацией, возможностью обучения, функциями управления программой и подходящими вариантами автоматизации. Также следует учитывать опыт сотрудников, которые будут эксплуатировать и обслуживать станок.
Как цех может измерить, улучшается ли его производственный процесс на станках с ЧПУ?
Полезными показателями являются количество принятых деталей за смену, время наладки, время ожидания оборудования, выход годной продукции с первого раза, время цикла, частота вмешательства оператора и прогресс в обучении. Эти показатели помогают определить, улучшают ли изменения в процессе фактическую производительность производства.
Может ли небольшая производственная компания получить выгоду от автоматизации с помощью вертикально-фрезерных станков?
Да, но автоматизация должна соответствовать объему производства и техническим возможностям компании. Такие улучшения, как стандартизированная оснастка, автоматическая смена инструмента и организованные программы ЧПУ, могут стать практичной отправной точкой перед инвестированием в более сложные автоматизированные системы.
Заключение: Создайте более стабильный процесс производства на станках с ЧПУ с помощью ALPHA.
Для российских производителей нехватка квалифицированных операторов станков с ЧПУ — это не просто проблема набора персонала. Она может повлиять на планирование производства, стабильность обработки, загрузку оборудования и возможность выполнения новых заказов.
Подходящий вертикально-фрезерный станок может обеспечить более организованный процесс обработки, но долгосрочная производительность зависит не только от самого станка.
Производителям следует учитывать систему ЧПУ, рабочие процедуры, инструментальный магазин, систему крепления заготовки, управление проектом, требования к обучению персонала и доступные варианты автоматизации.
Стандартизированные программы для станков с ЧПУ, четкие инструкции по настройке, практическое обучение операторов и хорошо организованное планирование производства могут помочь снизить зависимость от отдельных специалистов.
В сочетании с соответствующим образом сконфигурированным вертикальным обрабатывающим центром цех может создать более воспроизводимый производственный процесс и более эффективно использовать имеющийся персонал.
Компания ALPHA предлагает решения в области металлообрабатывающего оборудования для промышленного производства. Если ваша компания планирует приобрести вертикальный обрабатывающий центр для завода в России, наша команда может обсудить с вами размеры заготовок, требования к материалам, операции обработки, объем производства, предпочтения в отношении системы ЧПУ и конфигурацию станка.
Выберите вертикально-фрезерный станок в соответствии с вашими реальными производственными потребностями и постройте более стабильный процесс обработки на станках с ЧПУ с помощью ALPHA.
Связаться с нами: https://alpha-cnc.com/contact-us